
Mélangeur multidimensionnel : contrôle de la ségrégation
Un mélange de poudres peut paraître uniforme en surface et échouer néanmoins à un test d'uniformité du contenu. Le problème vient rarement du mixeur seul. La ségrégation commence lorsque les particules diffèrent en termes de taille, de densité, de forme ou de comportement de surface, et elle se poursuit pendant le déchargement, le transfert, le stockage et l'alimentation. Un mélangeur multidimensionnel s’attaque à une partie de cette chaîne en déplaçant l’ensemble du lit de poudre sur un chemin changeant, mais il ne peut pas geler un mélange dans un état parfaitement mélangé. Comprendre où se termine le mélange et où commence la ségrégation est la base d’une conception de processus réaliste.
La question utile n’est pas de savoir si l’équipement peut retourner de la poudre. Il s'agit de savoir si le mouvement sélectionné, la méthode de chargement, la disposition de déchargement et la manipulation en aval peuvent maintenir chaque composant déclaré dans les spécifications suffisamment longtemps pour être emballé ou utilisé. Changsha Tianchuang poudre Technology Co., Ltd (TENCAN) présente le Mélangeur multidimensionnel au sein de sa gamme d'équipements de mélange, et la page produit est un point de départ pour les détails de configuration plutôt qu'un substitut aux tests de matériaux.
Pourquoi les mélanges de poudres se séparent après le mélange
L'apparence est un mauvais test pour la qualité du mélange. Une surface peut paraître homogène alors que le fond du récipient, la goulotte de déchargement ou la première partie emballée dans un fût contient un rapport différent de particules fines et grossières. L’œil voit la couleur et la texture, et non la répartition d’un ingrédient actif. Un mélange est aussi uniforme que la méthode d'échantillonnage et la procédure analytique utilisées pour le prouver, et ces méthodes doivent refléter les spécifications qui comptent pour l'étape suivante du processus.
La ségrégation est une réponse physique au mouvement. Dans une poudre à écoulement libre, les particules plus petites peuvent passer au crible les vides entre les plus grosses, un processus connu sous le nom de percolation. Les vibrations pendant le transfert peuvent compacter le lit et chasser les fines vers le haut ou vers la surface. Un jet tombant d'une goulotte de décharge peut séparer les particules en masse et en traînée. Les particules très fines peuvent rester en suspension dans l'air suffisamment longtemps pour être perdues dans la poussière ou se déposer de manière inégale. Chaque mécanisme produit un motif différent, c'est pourquoi un seul temps de mélange ne peut pas résoudre tous les problèmes d'uniformité.
Le risque augmente lorsque la distribution granulométrique est large, lorsque les composants ont des densités apparentes très différentes ou lorsque la forme des particules favorise l'imbrication plutôt que la libre circulation. Un mélange contenant des granules grossiers et un composant mineur et fin est souvent plus difficile à maintenir uniforme qu'un mélange avec une gamme de tailles étroite. Les poudres fines cohésives peuvent moins se ségréger par percolation, mais elles peuvent former des grumeaux, s'accrocher aux surfaces ou transporter une charge électrostatique. Il n’existe pas de seuil universel de taille de particule permettant de prédire le succès ; la seule approche fiable consiste à caractériser l'alimentation réelle et à tester le mouvement réel.
Le mélange et la ségrégation se produisent également en même temps. Un mélangeur multidimensionnel peut réduire les différences de concentration localisées en échangeant de manière répétée des matériaux dans tout le récipient, mais une fois le mouvement moteur arrêté, la gravité et les vibrations commencent à agir dans la direction opposée. Un surmélange peut être aussi nocif qu'un sous-mélange lorsqu'il crée des fines, brise des granules fragiles ou donne à un mélange sujet à la ségrégation plus de possibilités de se séparer. L’objectif n’est pas un mouvement indéfini. Il s'agit d'atteindre les spécifications, de décharger le mélange avec un minimum de perturbations et de vérifier que le récipient de réception reste représentatif.
Les tests doivent donc inclure plus d’un lieu et plus d’un moment. Un échantillon prélevé sur la couche supérieure facile à atteindre en dit long sur le matériau proche de la décharge. Une qualification significative peut nécessiter des échantillons provenant des zones supérieure, moyenne et inférieure, ainsi qu'au début, au milieu et à la fin du rejet. Selon le produit, l'analyse peut inclure un dosage, la distribution granulométrique, l'humidité, la densité apparente, le débit ou une inspection basée sur l'image. Le résultat est une distribution, pas un nombre unique, et le critère d'acceptation doit correspondre aux besoins du produit fini.
Lorsqu'un mélange échoue, l'ajout de temps n'est pas automatiquement la bonne réponse. La cause peut être un composant mineur aggloméré, une zone morte créée par un remplissage excessif, une goulotte de décharge qui sépare les particules ou un outil d'échantillonnage qui collecte préférentiellement dans une région. La séparation de ces causes nécessite un essai délibéré plutôt qu’une séquence de suppositions. Un test bien conçu identifie si le mélangeur crée une uniformité et si le processus environnant la préserve.
Comment un mélangeur multidimensionnel déplace le lit de poudre
Le TENCAN mélangeur multidimensionnel est construit autour du mouvement d’un navire de produit fermé. Plutôt que de s'appuyer sur un seul arbre rotatif ou une turbine à grande vitesse à l'intérieur de la poudre, cette famille d'équipements utilise un mouvement composé qui modifie l'orientation du récipient et du lit à l'intérieur. Le mouvement exact, les tailles disponibles et la configuration du contact produit doivent être confirmés sur la page produit ou auprès du fournisseur, car ces détails déterminent le comportement d'un matériau spécifique.
Les éléments fonctionnels sont simples à décrire au niveau de la famille d'équipements : un récipient de produit, un cadre de support, un système d'entraînement, des commandes et un dispositif de déchargement. Étant donné que la poudre entre en contact avec le récipient plutôt qu'avec une petite zone de turbine, l'ensemble du lot est impliqué dans le mouvement. Cette distinction est importante pour les mélanges qui doivent être manipulés avec douceur, et elle modifie également les variables de processus qui méritent le plus d'attention.
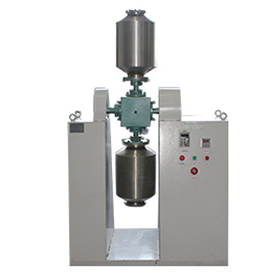
Le mouvement, et non un cisaillement élevé, est le principe de fonctionnement
Lorsque le récipient change de position, le lit de poudre est soulevé, plié et laissé s'affaisser. Les matériaux situés près du mur se déplacent vers l'intérieur du lit, tandis que les matériaux provenant de l'intérieur sont exposés sur une nouvelle surface. Une réorientation répétée crée un échange massif tout au long du lot. Le cisaillement local existe toujours lorsque les particules glissent les unes sur les autres, mais il n'est pas concentré au niveau d'une lame à grande vitesse. C'est pourquoi le mélangeur multidimensionnel est souvent envisagé pour les poudres sèches et les granulés où une manipulation douce est nécessaire.
Doux est un terme relatif, pas une garantie. Les granules peuvent toujours se briser, de fines particules peuvent toujours être générées et les matériaux sensibles à la chaleur peuvent toujours être affectés par l'énergie entrant dans le lit. La question pratique est de savoir si le mouvement produit la distribution souhaitée sans modifier le matériau au-delà des spécifications. Un essai doit comparer la taille des particules, la densité apparente, le débit et l’apparence visuelle avant et après le mélange, et pas seulement l’uniformité du test.
Ce que change le navire fermé
Un récipient fermé peut réduire le dégagement de poussière pendant le chargement et le mélange, limiter les pertes de produit dans la pièce et réduire l'exposition de l'opérateur par rapport à un processus ouvert. Il s’agit d’avantages liés aux processus et non de certifications automatiques. Si le matériau nécessite une atmosphère inerte, un contrôle de la température ou un régime de nettoyage spécifique, ces exigences doivent correspondre à la configuration réelle. Un récipient fermé ne doit pas être considéré comme étanche aux gaz ou adapté à chaque formulation sensible aux solvants ou à l'oxygène sans confirmation.
La même conception a aussi des limites. Un mélangeur multidimensionnel est un appareil de mélange, pas un moulin. Il ne faut pas s'attendre à ce qu'il brise des agglomérats durs, réduise la taille médiane des particules ou disperse un pigment difficile dans un liquide à haute viscosité. Si la spécification exige une réduction de la taille des particules, une étape de broyage est nécessaire avant ou après le mélange. Si le procédé nécessite une granulation, un enrobage ou une formation de pâte, un principe de mélange différent peut être plus approprié. Ce ne sont pas des défauts du mixeur ; ce sont les limites de l’opération unitaire.
La décharge mérite autant d’attention que le mélange. Un lit parfaitement mélangé peut se séparer à la sortie du récipient si la goulotte crée un flux tombant, si le récipient de réception est trop rempli ou si la première et la dernière portions sont manipulées différemment. La forme interne du récipient, l'ouverture de déchargement et la possibilité de se vider sans laisser de talon important influencent le résultat. Demandez comment le rejet se comportera à l'échelle prévue et comment le navire sera inspecté et nettoyé.
Où le mélangeur s'intègre-t-il dans une ligne de poudre
La position la plus forte pour une étape de mélange se situe généralement après la dernière opération de changement de taille et avant l'emballage, la compression, le remplissage ou la réaction. Si un mélange est moulu après le mélange, le broyeur peut créer des fines ou des composants séparés, de sorte que l'uniformité obtenue dans le mélangeur risque de ne pas survivre. Si le mélange est transporté pneumatiquement après déchargement, l'air de transport peut classer les particules par taille et densité. Le mélangeur doit être sélectionné dans le cadre de l’ensemble du parcours de poudre, et non comme une machine isolée.
Variables de processus qui contrôlent l’uniformité du mélange
Une fois le mécanisme de mélange compris, la plupart des problèmes d’uniformité se résument à un petit ensemble de variables. Le but n’est pas de trouver un cadre universel unique. Il s'agit de définir une fenêtre de fonctionnement robuste dans laquelle le mélange spécifié peut être produit à plusieurs reprises, déchargé proprement et échantillonné sans biais.
Niveau de remplissage et espace libre
Le niveau de remplissage contrôle le volume libre dont dispose le lit pour se plier et échanger ses positions. À un remplissage très élevé, la poudre peut avoir peu de place pour se déplacer et le mouvement peut devenir une rotation lente d'une masse compactée. Avec un remplissage très faible, il peut y avoir plus d'espace libre mais moins d'interactions de particules et un plus grand risque d'adhérence de la poussière ou des murs. La plage de travail doit être établie avec la densité apparente réelle, et non avec de l'eau ou un substitut représentatif. Un matériau qui remplit la moitié du récipient en volume peut occuper une fraction massique très différente, et vice versa.
Vitesse et temps de mélange
Une vitesse plus élevée n’est pas automatiquement meilleure. Dans un système de culbutage ou multi-axes, il existe une plage utile dans laquelle le lit cascade et échange du matériau. Si le mouvement devient trop rapide, la poudre peut adhérer à la paroi, centrifuger vers une région ou générer plus de fines que le produit ne peut tolérer. La condition correcte est celle qui maintient le lit en mouvement utile sans créer un nouveau modèle de ségrégation ni endommager les particules.
Le temps de mélange doit être basé sur un plateau mesuré et non sur une habitude. L'échantillonnage à plusieurs intervalles montre quand l'uniformité cible est atteinte et si un temps supplémentaire modifie le résultat. Un long terme peut augmenter l'attrition, l'apport de chaleur et la génération de poussière. Cela peut également permettre à un mélange fluide de se séparer pendant que le navire est encore en mouvement. Le temps le plus court qui répond de manière fiable aux spécifications dans la fenêtre de fonctionnement validée est généralement plus robuste qu'un cycle long arbitraire.
Séquence de chargement et condition d'alimentation
L’ordre d’addition compte. Un petit composant mineur versé sur la surface d'un récipient plein peut rester localisé plus longtemps que prévu. Le pré-mélange d'un ingrédient mineur avec une partie de la poudre principale peut réduire la surcharge locale, à condition que le pré-mélange soit représentatif et ne se sépare pas lui-même. Introduire un matériau grumeleux ou humide dans le récipient et s'attendre à ce que le mélangeur le corrige est une source courante de panne. Si des agglomérats durs sont présents, une étape de tamisage, de démottage ou de broyage avant le mélange peut être nécessaire.
Propriétés des matériaux et conditions environnementales
La taille des particules, la densité, la forme, l’énergie de surface, l’humidité et le comportement électrostatique influencent tous le résultat. Une distribution étroite avec des densités similaires est généralement plus facile à mélanger qu'une distribution large contenant à la fois des particules grossières et très fines. Les poudres cohésives peuvent nécessiter davantage de travail mécanique pour briser les amas, mais un travail excessif peut créer des fines ou modifier l'écoulement. L'humidité peut modifier l'humidité de la surface et les forces interparticulaires à long terme, en particulier lorsque la poudre est hygroscopique.
| Variable de processus | Quels changements | Contrôle pratique |
|---|---|---|
| Niveau de remplissage | Volume libre, retournement du lit, contact mural | Testez les niveaux faibles, normaux et élevés dans la plage du fournisseur en utilisant la densité apparente réelle |
| Vitesse de mouvement | Cascade versus accrochage ou sur-centrifugation | Observez le lit à travers un point de vue sécurisé et agréé ; ne juge pas uniquement par le son |
| Temps de mélange | Approche d’un plateau, puis risque d’attrition ou de ségrégation | Échantillonner à intervalles réguliers et arrêter lorsque les spécifications sont respectées |
| Séquence de chargement | Surcharge locale d'ingrédients mineurs | Ajoutez des mineurs dans une poche distribuée et pré-mélangez les petits ajouts |
| État du flux | Grumeaux, humidité, électrostatique | Caractériser avant le procès ; sécher, égoutter ou tamiser si nécessaire |
| Décharge | Re-ségrégation et talon résiduel | Exemple de début, de milieu et de fin ; inspecter le navire après la vidange |
Échantillonnage et interprétation
Une analyse de qualification est aussi bonne que ses échantillons. Un voleur d'échantillons doit prélever le matériau d'un point défini sans déborder d'une autre zone, et le modèle d'échantillonnage doit couvrir la géométrie du récipient et le flux de rejet. Si seule la surface supérieure est échantillonnée, un mélange stratifié peut sembler acceptable. Si seule la première partie de décharge est testée, le résultat peut manquer la ségrégation qui se développera plus tard dans le conteneur. Enregistrez l'emplacement, l'heure, la masse et la méthode de manipulation de l'échantillon afin qu'un résultat inattendu puisse être étudié plutôt que répété aveuglément.
Adaptation du mélangeur au comportement des matériaux et aux limites du processus
La sélection de l'équipement commence par le matériau et les spécifications, et non par une image de catalogue. Un mélangeur multidimensionnel peut être parfaitement adapté à une poudre et mal adapté à une autre qui semble similaire. La décision doit relier le comportement des particules, l’attrition acceptable, les exigences de rejet, les besoins de nettoyage et l’échelle à laquelle le mélange doit être reproduit.
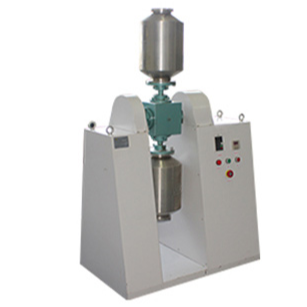
Mélanges fluides et sujets à la ségrégation
Un mélange fluide avec des composants qui diffèrent en taille ou en densité est le cas classique de ségrégation. Un mélangeur multidimensionnel peut distribuer les composants dans tout le lit, mais la même fluidité qui facilite le mélange peut également favoriser la séparation après l'arrêt du récipient. La conception du processus doit donc minimiser les transferts inutiles, éviter les longues chutes verticales, contrôler le taux de remplissage du conteneur de réception et vérifier l'uniformité au point d'utilisation. Réduire le surmélange et éviter les vibrations pendant le stockage peut être aussi important que de modifier le réglage du mélangeur.
Matériaux cohésifs, fragiles, abrasifs et sensibles à l'humidité
Les poudres cohésives contiennent souvent des agglomérats mous qui doivent être brisés avant que les particules primaires puissent être distribuées. Un léger mouvement de culbutage peut ne pas avoir suffisamment de cisaillement local pour briser les grumeaux durs, un pré-tamisage ou une étape de désagglomération distincte peut donc être nécessaire. Si les grumeaux sont mous et que les spécifications le permettent, le mélangeur peut toujours convenir, mais l'allégation doit être basée sur un essai examinant à la fois l'uniformité et la taille des particules.
Les granules fragiles présentent le problème inverse. Le mouvement doux d'un mélangeur multidimensionnel peut réduire la casse par rapport à un dispositif de cisaillement intense, mais il n'élimine pas l'attrition. Un essai doit mesurer la fraction fine et le changement de taille des granules, et pas seulement l'uniformité du composant actif. Si la surface des granulés est enrobée ou structurée, même une petite quantité d'attrition peut modifier le comportement de dissolution ou d'écoulement.
Les matériaux abrasifs nécessitent une attention particulière à l’usure et à la contamination. Le récipient, les joints et les composants de décharge doivent être examinés pour vérifier la compatibilité des matériaux, et le plan de maintenance doit inclure une inspection de l'usure. La présence d'une option résistante à l'usure doit être confirmée auprès du fournisseur plutôt que supposée. Pour les poudres sensibles à l'humidité ou à l'oxygène, un récipient fermé peut réduire l'exposition de la pièce, mais il ne crée pas en soi une atmosphère contrôlée. Les raccords de purge, les joints et l'étanchéité aux gaz doivent être précisés et vérifiés si un inertage est requis.
Quand un autre principe de mélange est le mieux adapté
Si le processus nécessite un ajout élevé de liquide, une formation de pâte, une granulation humide ou une dispersion intense d'un composant mineur dans un véhicule visqueux, un équipement de type à cisaillement ou pétrissage élevé peut être plus approprié. Si la charge contient des agglomérats durs qui doivent être réduits, une étape de broyage ou de désagglomération doit être effectuée en premier. Si l’exigence est la réduction de la taille des particules plutôt que le mélange, un mélangeur multidimensionnel n’est pas l’opération unitaire correcte. Reconnaître ces limites à un stade précoce évite de demander un essai pour résoudre un problème que l'équipement n'a jamais été destiné à résoudre.
Pour un projet spécifique, le TENCAN mélangeur multidimensionnel doit être évalué par rapport à une courte liste de questions pratiques : quel est le volume utile à la densité apparente réelle ? Comment le navire sera-t-il chargé et déchargé ? Quels matériaux et joints en contact avec le produit sont disponibles ? Comment l’intérieur est-il inspecté et nettoyé ? Quel est le mouvement attendu à l’échelle proposée ? Quels points de prélèvement sont accessibles ? Les réponses transforment une description générale du produit en une sélection technique.
Qualification, mise à l'échelle et contrôle de routine
Un mélangeur est qualifié par rapport à une spécification et non par une photographie du mélange. Le plan de qualification doit définir les attributs de qualité critiques, les lieux d'échantillonnage, le nombre d'échantillons, la méthode d'analyse et les critères d'acceptation avant le début du premier essai. Cela évite de confondre un résultat visuel réussi avec un processus réussi.
Une séquence de qualification pratique
- Caractériser les matières premières : distribution granulométrique, densité apparente, humidité, comportement d’écoulement et dosage de chaque composant.
- Définir le mélange le plus défavorable dans la plage de formulation prévue, y compris le plus petit composant mineur et la plus grande différence de taille de particule.
- Faites fonctionner le mélangeur à des niveaux de remplissage représentatifs bas, normaux et élevés, en utilisant la plage de mouvement recommandée par le fournisseur comme point de départ.
- Échantillonnez à des intervalles de temps planifiés et à plusieurs endroits, puis échantillonnez le flux de rejet au début, au milieu et à la fin.
- Testez le mélange après déchargement, après stockage représentatif et après tout transfert qui aura lieu en production.
- Répétez l’analyse pour confirmer que le résultat est reproductible et que la fenêtre de fonctionnement est suffisamment large pour une variation normale.
Mise à l'échelle sans copier le régime
La mise à l'échelle ne consiste pas à multiplier le temps de mélange ou à copier la vitesse d'une petite machine. La géométrie du récipient, le taux de remplissage, le modèle de mouvement et le comportement de décharge changent tous avec la taille. Une unité plus grande peut nécessiter un nombre de tours différent ou un temps de cycle différent pour obtenir le même nombre d'échanges de lit. Le fournisseur doit fournir des conseils en matière de mise à l'échelle, et l'unité la plus grande doit être confrontée au même matériel et à la même discipline d'échantillonnage que ceux utilisés en laboratoire. Si le modèle de mouvement ou le taux de remplissage ne peut pas être maintenu comparable, le cycle de production doit être réoptimisé plutôt que supposé.
Nettoyage, entretien et documentation
Les résidus d'un lot précédent peuvent transporter un composant actif dans le produit suivant, le nettoyage doit donc être validé pour les matériaux utilisés. La géométrie intérieure, la zone de décharge, les joints et toutes les pièces amovibles doivent être accessibles pour l'inspection et le nettoyage. La vérification du nettoyage doit utiliser une méthode suffisamment sensible pour la limite prévue, et pas seulement une vérification visuelle. Si le même récipient est utilisé pour plusieurs produits, les procédures de changement doivent définir les étapes de démontage, de nettoyage, de séchage et d'inspection.
L'entretien de routine doit inclure l'inspection du navire, de l'entraînement, des fixations, des joints et des commandes, en prêtant attention à tout signe d'usure, de fuite ou de mouvement anormal. Des modifications non autorisées apportées au récipient ou à l'entraînement peuvent modifier le modèle de mélange et invalider la qualification précédente. Les enregistrements de lots doivent capturer la masse de remplissage réelle, la séquence de chargement, le réglage du mouvement, le temps de mélange, les conditions de déchargement et les résultats d'échantillonnage afin que les tendances puissent être détectées avant qu'un écart ne se produise.
Les pièges courants sont prévisibles : juger de l'uniformité par l'apparence, échantillonner uniquement la couche supérieure, remplir excessivement pour augmenter la taille du lot, prolonger le délai pour compenser un problème d'alimentation, ignorer la ségrégation lors du déchargement et transférer un cycle de laboratoire directement en production sans vérification. Il est souvent plus utile d’éviter ces erreurs que de changer d’équipement. Le test pratique d'un mélangeur multidimensionnel consiste à déterminer s'il fournit un mélange représentatif au point d'utilisation, à plusieurs reprises, dans une fenêtre de fonctionnement documentée, tout en préservant les particules et en favorisant un processus de poudre propre et contrôlé.