
Misturador Multidimensional: Controle de Segregação
Uma mistura de pó pode parecer uniforme na superfície e ainda assim falhar no teste de uniformidade de conteúdo. O problema raramente é apenas o mixer. A segregação começa quando as partículas diferem em tamanho, densidade, forma ou comportamento superficial e continua durante a descarga, transferência, armazenamento e alimentação. Um misturador multidimensional aborda uma parte dessa cadeia movendo todo o leito de pó através de um caminho variável, mas não pode congelar uma mistura em um estado perfeitamente misturado. Compreender onde termina a mistura e começa a segregação é a base para um projeto de processo realista.
A questão útil não é se o equipamento pode virar pólvora. É se o movimento selecionado, o método de carregamento, o arranjo de descarga e o manuseio posterior podem manter cada componente declarado dentro das especificações por tempo suficiente para ser embalado ou usado. Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) apresenta o Misturador multidimensional dentro de sua linha de equipamentos de mistura, e a página do produto é um ponto de partida para detalhes de configuração, em vez de um substituto para testes de materiais.
Por que as misturas em pó segregam após a mistura
A aparência é um teste ruim para a qualidade da mistura. Uma superfície pode parecer consistente enquanto o fundo do recipiente, a calha de descarga ou a primeira porção embalada em um tambor contém uma proporção diferente de partículas finas e grossas. O olho vê cor e textura, não a distribuição de um ingrediente ativo. Uma mistura é tão uniforme quanto o método de amostragem e o procedimento analítico utilizados para prová-la, e esses métodos devem refletir a especificação que importa para a próxima etapa do processo.
A segregação é uma resposta física ao movimento. Num pó de fluxo livre, as partículas menores podem peneirar os vazios entre as maiores, um processo conhecido como percolação. A vibração durante a transferência pode compactar o leito e levar os finos para cima ou em direção à superfície. Um fluxo que cai de uma rampa de descarga pode separar as partículas por massa e arrasto. Partículas muito finas podem permanecer no ar por tempo suficiente para serem perdidas pela acumulação de poeira ou para se depositarem de forma desigual. Cada mecanismo produz um padrão diferente, razão pela qual um único tempo de mistura não pode resolver todos os problemas de uniformidade.
O risco aumenta quando a distribuição do tamanho das partículas é ampla, quando os componentes têm densidades aparentes muito diferentes ou quando os formatos das partículas promovem o intertravamento em vez do fluxo livre. Uma mistura contendo grânulos grossos e um componente secundário fino é muitas vezes mais difícil de manter uniforme do que uma mistura com uma faixa de tamanho estreita. Pós finos coesivos podem segregar menos por percolação, mas podem formar grumos, aderir a superfícies ou transportar carga eletrostática. Não existe um limite universal de tamanho de partícula que preveja o sucesso; a única abordagem confiável é caracterizar a alimentação real e testar o movimento real.
A mistura e a segregação também ocorrem ao mesmo tempo. Um misturador multidimensional pode reduzir diferenças de concentração localizadas através da troca repetida de material em todo o recipiente, mas assim que o movimento de acionamento para, a gravidade e a vibração começam a trabalhar na direção oposta. A mistura excessiva pode ser tão prejudicial quanto a mistura insuficiente quando cria finos, quebra grânulos frágeis ou dá a uma mistura propensa à segregação mais oportunidade de separação. O objetivo não é o movimento indefinido. É atingir a especificação, descarregar a mistura com o mínimo de perturbação e verificar se o recipiente receptor permanece representativo.
Os testes devem, portanto, incluir mais de um local e mais de um ponto no tempo. Uma amostra retirada da camada superior de fácil acesso diz pouco sobre o material próximo à descarga. Uma qualificação significativa pode exigir amostras das zonas superior, intermediária e inferior, bem como do início, meio e fim da descarga. Dependendo do produto, a análise pode incluir ensaio, distribuição de tamanho de partícula, umidade, densidade aparente, fluxo ou inspeção baseada em imagem. O resultado é uma distribuição, não um número único, e o critério de aceitação deve corresponder às necessidades do produto acabado.
Quando uma combinação falha, adicionar tempo não é automaticamente a resposta correta. A causa pode ser um componente secundário aglomerado, uma zona morta criada pelo enchimento excessivo, uma calha de descarga que separa as partículas ou uma ferramenta de amostragem que coleta preferencialmente de uma região. Separar essas causas requer um teste deliberado, em vez de uma sequência de suposições. Um teste bem projetado identifica se o misturador está criando uniformidade e se o processo circundante a está preservando.
Como um misturador multidimensional move o leito de pó
O TENCAN misturador multidimensional é construído em torno do movimento de um recipiente fechado de produto. Em vez de depender de um único eixo giratório ou de um impulsor de alta velocidade dentro do pó, esta família de equipamentos utiliza um movimento composto que altera a orientação do recipiente e do leito dentro dele. O movimento exato, os tamanhos disponíveis e a configuração de contato do produto devem ser confirmados na página do produto ou com o fornecedor, pois esses detalhes determinam como um material específico se comportará.
Os elementos funcionais são simples de descrever no nível da família de equipamentos: um recipiente de produto, uma estrutura de suporte, um sistema de acionamento, controles e um arranjo de descarga. Como o pó entra em contato com o recipiente em vez de com uma pequena zona do impulsor, todo o lote está envolvido no movimento. Essa distinção é importante para misturas que devem ser manuseadas com cuidado e também altera quais variáveis do processo merecem mais atenção.
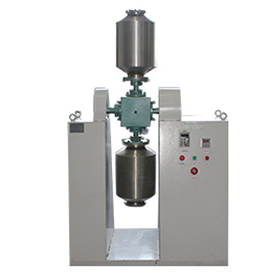
Movimento, e não alto cisalhamento, é o princípio de funcionamento
À medida que o recipiente muda de posição, o leito de pólvora é levantado, dobrado e deixado cair. O material próximo à parede move-se para o interior da cama, enquanto o material do interior é exposto em uma nova superfície. A reorientação repetida cria troca em massa em todo o lote. O cisalhamento local ainda existe quando as partículas deslizam umas sobre as outras, mas não está concentrado em uma lâmina de alta velocidade. É por isso que o misturador multidimensional é frequentemente considerado para pós secos e grânulos onde o manuseio cuidadoso é relevante.
Gentil é um termo relativo, não uma garantia. Os grânulos ainda podem quebrar, partículas finas ainda podem ser geradas e materiais sensíveis ao calor ainda podem ser afetados pela energia que entra no leito. A questão prática é se o movimento produz a distribuição desejada sem alterar o material além da especificação. Um ensaio deve comparar o tamanho das partículas, a densidade aparente, o fluxo e a aparência visual antes e depois da mistura, e não apenas a uniformidade do ensaio.
O que a embarcação fechada muda
Um recipiente fechado pode reduzir a liberação de poeira durante o carregamento e a mistura, limitar a perda de produto para o ambiente e diminuir a exposição do operador em comparação com um processo aberto. Estes são benefícios de processo, não certificações automáticas. Se o material exigir atmosfera inerte, controle de temperatura ou regime de limpeza específico, esses requisitos deverão ser atendidos pela configuração real. Um recipiente fechado não deve ser considerado estanque a gases ou adequado para todos os solventes ou formulações sensíveis ao oxigênio sem confirmação.
O mesmo design também tem limites. Um misturador multidimensional é um dispositivo de mistura, não um moinho. Não se deve esperar que ele quebre aglomerados duros, reduza o tamanho médio das partículas ou disperse um pigmento difícil em um líquido de alta viscosidade. Se a especificação exigir redução do tamanho das partículas, será necessária uma etapa de moagem antes ou depois da mistura. Se o processo requer granulação, revestimento ou formação de pasta, um princípio de mistura diferente pode ser mais apropriado. Estas não são deficiências do mixer; eles são limites da operação unitária.
A descarga merece tanta atenção quanto a mixagem. Um leito perfeitamente misturado pode se separar ao sair do recipiente se a rampa criar um fluxo de queda, se o recipiente receptor estiver cheio demais ou se a primeira e a última porções forem manuseadas de forma diferente. O formato interno do recipiente, a abertura de descarga e a capacidade de esvaziar sem deixar um salto significativo influenciam o resultado. Pergunte como a descarga se comportará na escala pretendida e como a embarcação será inspecionada e limpa.
Onde o misturador se encaixa em uma linha de pó
A posição mais forte para uma etapa de mistura é geralmente após a última operação de mudança de tamanho e antes da embalagem, formação de comprimidos, enchimento ou reação. Se uma mistura for moída após a mistura, o moinho pode criar finos ou componentes separados, de modo que a uniformidade alcançada no misturador pode não sobreviver. Se a mistura for transportada pneumaticamente após a descarga, o ar de transporte poderá classificar as partículas por tamanho e densidade. O misturador deve ser selecionado como parte de todo o percurso do pó e não como uma máquina isolada.
Variáveis de processo que controlam a uniformidade da mistura
Uma vez compreendido o mecanismo de mistura, a maioria dos problemas de uniformidade se resumem a um pequeno conjunto de variáveis. O objetivo não é encontrar um único cenário universal. É para definir uma janela operacional robusta na qual a mistura especificada pode ser produzida repetidamente, descarregada de forma limpa e amostrada sem preconceitos.
Nível de preenchimento e headspace
O nível de preenchimento controla quanto volume livre a cama tem para dobrar e trocar de posição. Num enchimento muito alto, o pó pode ter pouco espaço para se mover e o movimento pode tornar-se uma rotação lenta de uma massa compactada. Com um preenchimento muito baixo, pode haver mais espaço livre, mas menos interações de partículas e uma maior chance de poeira ou adesão à parede. A faixa de trabalho deve ser estabelecida com a densidade aparente real, e não com água ou um substituto representativo. Um material que preenche metade do volume do recipiente pode ocupar uma fração de massa muito diferente e vice-versa.
Velocidade e tempo de mistura
Velocidade mais alta não é automaticamente melhor. Em um sistema rotativo ou multieixo, existe uma faixa útil na qual o leito forma cascata e troca material. Se o movimento se tornar muito rápido, o pó poderá aderir à parede, centrifugar em direção a uma região ou gerar mais finos do que o produto pode tolerar. A condição correta é aquela que mantém o leito em movimento útil sem criar um novo padrão de segregação ou danificar as partículas.
O tempo de mistura deve ser baseado em um patamar medido e não no hábito. A amostragem em vários intervalos mostra quando a uniformidade desejada é atingida e se o tempo adicional altera o resultado. Um longo prazo pode aumentar o atrito, a entrada de calor e a geração de poeira. Também pode permitir que uma mistura de fluxo livre seja segregada enquanto o recipiente ainda está em movimento. O menor tempo que atenda de forma confiável à especificação dentro da janela operacional validada é geralmente mais robusto do que um ciclo longo arbitrário.
Sequência de carregamento e condição de alimentação
A ordem de adição é importante. Um pequeno componente derramado na superfície de um recipiente cheio pode permanecer localizado por mais tempo do que o esperado. A pré-mistura de um ingrediente menor com uma porção do pó maior pode reduzir a sobrecarga local, desde que a pré-mistura seja representativa e não segregue por si só. Colocar um material irregular ou úmido no recipiente e esperar que o misturador o corrija é uma fonte comum de falha. Se estiverem presentes aglomerados duros, pode ser necessária uma etapa de peneiramento, desagrupamento ou moagem antes da mistura.
Propriedades materiais e condições ambientais
O tamanho das partículas, a densidade, a forma, a energia superficial, a umidade e o comportamento eletrostático influenciam o resultado. Uma distribuição estreita com densidades semelhantes é geralmente mais fácil de misturar do que uma distribuição ampla contendo partículas grossas e muito finas. Os pós coesivos podem exigir mais trabalho mecânico para quebrar os aglomerados, mas o trabalho excessivo pode criar finos ou alterar o fluxo. A umidade pode alterar a umidade superficial e as forças interpartículas durante um longo período, especialmente quando o pó é higroscópico.
| Variável de processo | O que muda | Verificação prática |
|---|---|---|
| Nível de preenchimento | Volume livre, rotatividade do leito, contato com a parede | Teste níveis baixos, normais e altos dentro da faixa do fornecedor usando a densidade aparente real |
| Velocidade de movimento | Cascata versus aderência ou centrifugação excessiva | Observe a cama através de um ponto de observação seguro e aprovado; não julgue apenas pelo som |
| Tempo de mistura | Aproximação a um platô, então risco de atrito ou segregação | Faça amostras em intervalos e pare quando a especificação for atendida |
| Sequência de carregamento | Sobrecarga local de ingredientes menores | Adicione menores em um bolso distribuído e pré-misture pequenas adições |
| Estado do feed | Caroços, umidade, eletrostática | Caracterizar antes do julgamento; seque, desmonte ou peneire, se necessário |
| Descarga | Ressegregação e calcanhar residual | Exemplo de início, meio e fim; inspecionar o navio após esvaziar |
Amostragem e interpretação
Uma corrida de qualificação é tão boa quanto suas amostras. Um ladrão de amostras deve retirar material de um ponto definido sem transbordar de outra zona, e o padrão de amostragem deve cobrir a geometria do recipiente e o fluxo de descarga. Se apenas a superfície superior for amostrada, uma mistura estratificada pode parecer aceitável. Se apenas a primeira porção de descarga for testada, o resultado pode falhar na segregação que se desenvolve posteriormente no recipiente. Registre a localização da amostra, o tempo, a massa e o método de manuseio para que um resultado inesperado possa ser investigado em vez de repetido cegamente.
Combinando o misturador com o comportamento do material e os limites do processo
A seleção do equipamento começa com o material e a especificação, não com uma imagem de catálogo. Um misturador multidimensional pode ser uma boa opção para um pó e ruim para outro que pareça semelhante. A decisão deve conectar o comportamento das partículas, o atrito aceitável, os requisitos de descarga, as necessidades de limpeza e a escala na qual a mistura deve ser reproduzida.
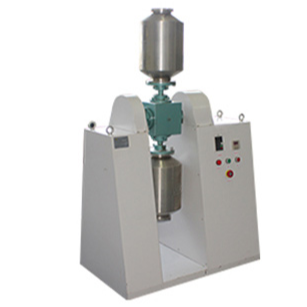
Misturas de fluxo livre e propensas à segregação
Uma mistura de fluxo livre com componentes que diferem em tamanho ou densidade é o caso clássico de segregação. Um misturador multidimensional pode distribuir os componentes por todo o leito, mas a mesma fluidez que ajuda na mistura também pode promover a separação após a parada do recipiente. O projeto do processo deve, portanto, minimizar transferências desnecessárias, evitar longas quedas verticais, controlar a taxa de enchimento do recipiente receptor e verificar a uniformidade no ponto de uso. Reduzir a mistura excessiva e evitar vibrações durante o armazenamento pode ser tão importante quanto alterar a configuração do misturador.
Materiais coesos, frágeis, abrasivos e sensíveis à umidade
Os pós coesivos geralmente contêm aglomerados moles que devem ser quebrados antes que as partículas primárias possam ser distribuídas. Um movimento suave de rotação pode não ter cisalhamento local suficiente para quebrar pedaços duros, portanto pode ser necessária uma pré-peneiração ou uma etapa separada de desaglomeração. Se os pedaços forem macios e a especificação permitir, o misturador ainda pode ser adequado, mas a reivindicação deve ser baseada em um teste que examine tanto a uniformidade quanto o tamanho das partículas.
Grânulos frágeis apresentam a preocupação oposta. O movimento suave de um misturador multidimensional pode reduzir a quebra em comparação com um dispositivo de cisalhamento intenso, mas não elimina o atrito. Um ensaio deve medir a fração fina e a mudança no tamanho dos grânulos, e não apenas a uniformidade do componente ativo. Se a superfície do grânulo for revestida ou estruturada, mesmo uma pequena quantidade de atrito pode alterar o comportamento da dissolução ou do fluxo.
Materiais abrasivos requerem atenção ao desgaste e contaminação. O recipiente, as vedações e os componentes de descarga devem ser revisados quanto à compatibilidade do material, e o plano de manutenção deve incluir inspeção quanto a desgaste. A presença de uma opção resistente ao desgaste deve ser confirmada com o fornecedor e não presumida. Para pós sensíveis à umidade ou ao oxigênio, um recipiente fechado pode reduzir a exposição ao ambiente, mas não cria por si só uma atmosfera controlada. Conexões de purga, vedações e estanqueidade a gases devem ser especificadas e verificadas se a inertização for necessária.
Quando outro princípio de mistura é o mais adequado
Se o processo exigir alta adição de líquido, formação de pasta, granulação úmida ou dispersão intensa de um componente menor em um veículo viscoso, um equipamento do tipo de alto cisalhamento ou amassamento pode ser mais apropriado. Se a alimentação contiver aglomerados duros que devam ser reduzidos, uma etapa de moagem ou desaglomeração deverá ocorrer primeiro. Se o requisito for a redução do tamanho das partículas em vez da mistura, um misturador multidimensional não é a operação unitária correta. O reconhecimento precoce desses limites evita que seja solicitada uma tentativa para resolver um problema que o equipamento nunca foi planejado para resolver.
Para um projeto específico, o TENCAN misturador multidimensional deve ser avaliado em relação a uma pequena lista de questões práticas: Qual é o volume de trabalho na densidade aparente real? Como a embarcação será carregada e descarregada? Quais materiais e vedações de contato com o produto estão disponíveis? Como o interior é inspecionado e limpo? Qual é o movimento esperado na escala proposta? Quais pontos de amostragem são acessíveis? As respostas transformam uma descrição geral do produto em uma seleção de engenharia.
Qualificação, aumento de escala e controle de rotina
Um misturador é qualificado de acordo com uma especificação, não com base em uma fotografia da mistura. O plano de qualificação deve definir os atributos críticos de qualidade, os locais de amostragem, o número de amostras, o método analítico e os critérios de aceitação antes do início do primeiro ensaio. Isso evita que um resultado visual bem-sucedido seja confundido com um processo bem-sucedido.
Uma sequência prática de qualificação
- Caracterizar as matérias-primas: distribuição do tamanho das partículas, densidade aparente, umidade, comportamento do fluxo e o ensaio de cada componente.
- Defina a mistura de pior caso dentro da faixa de formulação pretendida, incluindo o menor componente secundário e a maior diferença de tamanho de partícula.
- Opere o misturador em níveis representativos de enchimento baixo, normal e alto, usando a faixa de movimento recomendada pelo fornecedor como ponto de partida.
- Amostragem em intervalos de tempo planejados e em vários locais e, em seguida, amostra o fluxo de descarga no início, meio e fim.
- Teste a mistura após a descarga, após armazenamento representativo e após qualquer transferência que ocorrerá na produção.
- Repita a execução para confirmar que o resultado é reproduzível e que a janela operacional é ampla o suficiente para variação normal.
Aumente a escala sem copiar rpm
O aumento de escala não é uma questão de multiplicar o tempo de mistura ou copiar a velocidade de uma máquina pequena. A geometria do vaso, a taxa de enchimento, o padrão de movimento e o comportamento de descarga mudam com o tamanho. Uma unidade maior pode exigir um número diferente de rotações ou um tempo de ciclo diferente para atingir o mesmo número de trocas de leito. O fornecedor deve fornecer orientação para aumento de escala, e a unidade maior deve ser desafiada com o mesmo material e disciplina de amostragem usados no laboratório. Se o padrão de movimento ou a taxa de preenchimento não puderem ser mantidos comparáveis, o ciclo de produção deverá ser reotimizado em vez de assumido.
Limpeza, manutenção e documentação
Os resíduos de um lote anterior podem transportar um componente ativo para o próximo produto, portanto a limpeza deve ser validada para os materiais utilizados. A geometria interna, a área de descarga, as vedações e quaisquer peças removíveis devem estar acessíveis para inspeção e limpeza. A verificação da limpeza deve utilizar um método suficientemente sensível para o limite pretendido, e não apenas uma verificação visual. Se o mesmo recipiente for usado para vários produtos, os procedimentos de troca devem definir as etapas de desmontagem, limpeza, secagem e inspeção.
A manutenção de rotina deve incluir a inspeção do recipiente, do acionamento, dos fixadores, das vedações e dos controles, com atenção a qualquer sinal de desgaste, vazamento ou movimento anormal. Modificações não autorizadas no recipiente ou no inversor podem alterar o padrão de mistura e invalidar a qualificação anterior. Os registros de lote devem capturar a massa real de enchimento, sequência de carregamento, configuração de movimento, tempo de mistura, condição de descarga e resultados de amostragem para que tendências possam ser detectadas antes que ocorra um desvio.
As armadilhas comuns são previsíveis: avaliar a uniformidade pela aparência, amostrar apenas a camada superior, encher demais para aumentar o tamanho do lote, prolongar o tempo para compensar um problema de alimentação, ignorar a segregação durante a descarga e transferir um ciclo de laboratório diretamente para a produção sem verificação. Evitar esses erros costuma ser mais valioso do que trocar o equipamento. O teste prático de um misturador multidimensional é se ele fornece uma mistura representativa no ponto de uso, repetidamente, dentro de uma janela operacional documentada, preservando as partículas e apoiando um processo de pó limpo e controlado.