
Mehrdimensionaler Mischer: Segregationskontrolle
Eine Pulvermischung kann auf der Oberfläche gleichmäßig aussehen und dennoch den Gleichmäßigkeitstest des Inhalts nicht bestehen. Das Problem ist selten allein der Mixer. Die Segregation beginnt, wenn sich Partikel in Größe, Dichte, Form oder Oberflächenverhalten unterscheiden, und setzt sich während der Entladung, Übertragung, Lagerung und Zufuhr fort. Ein mehrdimensionaler Mischer adressiert einen Teil dieser Kette, indem er das gesamte Pulverbett über einen sich ändernden Weg bewegt, er kann jedoch eine Mischung nicht in einem perfekt gemischten Zustand einfrieren. Das Verständnis, wo das Mischen endet und die Entmischung beginnt, ist die Grundlage für eine realistische Prozessgestaltung.
Die sinnvolle Frage ist nicht, ob die Ausrüstung Pulver umschlagen kann. Es geht darum, ob die ausgewählte Bewegung, die Lademethode, die Entladeanordnung und die nachgelagerte Handhabung jede deklarierte Komponente lange genug innerhalb der Spezifikation halten können, um verpackt oder verwendet zu werden. Changsha Tianchuang Powder Technology Co., Ltd (TENCAN) präsentiert die Mehrdimensionaler Mischer innerhalb seines Mischgerätesortiments, und die Produktseite ist eher ein Ausgangspunkt für Konfigurationsdetails als ein Ersatz für Materialtests.
Warum sich Pulvermischungen nach dem Mischen entmischen
Das Aussehen ist ein schlechter Indikator für die Qualität einer Mischung. Eine Oberfläche kann gleichmäßig aussehen, während der Boden des Behälters, der Auswurfkanal oder die erste in ein Fass gepackte Portion ein unterschiedliches Verhältnis von feinen und groben Partikeln enthält. Das Auge sieht Farbe und Textur, nicht die Verteilung eines Wirkstoffs. Eine Mischung ist nur so einheitlich wie die Probenahmemethode und das Analyseverfahren, mit denen sie nachgewiesen wird, und diese Methoden müssen die Spezifikation widerspiegeln, die für den nächsten Prozessschritt wichtig ist.
Segregation ist eine körperliche Reaktion auf Bewegung. In einem frei fließenden Pulver können kleinere Partikel durch die Hohlräume zwischen größeren Partikeln sickern, ein Vorgang, der als Perkolation bezeichnet wird. Vibrationen während des Transports können das Bett verdichten und Feinteile nach oben oder zur Oberfläche treiben. Ein fallender Strom aus einer Auswurfrutsche kann Partikel nach Masse und Luftwiderstand trennen. Sehr feine Partikel können lange genug in der Luft bleiben, um der Staubsammlung verloren zu gehen oder sich ungleichmäßig abzusetzen. Jeder Mechanismus erzeugt ein anderes Muster, weshalb eine einzige Mischzeit nicht jedes Gleichmäßigkeitsproblem lösen kann.
Das Risiko steigt, wenn die Partikelgrößenverteilung breit ist, wenn Komponenten sehr unterschiedliche Schüttdichten aufweisen oder wenn Partikelformen eher eine Verzahnung als einen freien Fluss begünstigen. Eine Mischung aus grobem Granulat und einer feinen Nebenkomponente ist oft schwieriger gleichmäßig zu halten als eine Mischung mit einem engen Größenbereich. Kohäsive feine Pulver entmischen sich möglicherweise weniger durch Perkolation, sie können jedoch Klumpen bilden, an Oberflächen haften oder elektrostatische Ladung tragen. Es gibt keinen universellen Schwellenwert für die Partikelgröße, der den Erfolg vorhersagt; Der einzig zuverlässige Ansatz besteht darin, den tatsächlichen Vorschub zu charakterisieren und die tatsächliche Bewegung zu testen.
Gleichzeitig kommt es auch zu Vermischung und Entmischung. Ein mehrdimensionaler Mischer kann lokale Konzentrationsunterschiede reduzieren, indem er wiederholt Material im gesamten Behälter austauscht. Sobald die Antriebsbewegung jedoch stoppt, beginnen Schwerkraft und Vibration in die entgegengesetzte Richtung zu wirken. Eine Übermischung kann ebenso schädlich sein wie eine Untermischung, wenn dadurch Feinteile entstehen, zerbrechliche Granulatkörner zerbrechen oder einer entmischungsanfälligen Mischung mehr Gelegenheit zur Entmischung gegeben wird. Das Ziel ist nicht die unbegrenzte Bewegung. Es geht darum, die Spezifikation zu erreichen, die Mischung mit minimaler Störung abzugeben und sicherzustellen, dass der Aufnahmebehälter weiterhin repräsentativ ist.
Die Tests sollten daher mehr als einen Ort und mehr als einen Zeitpunkt umfassen. Eine Probe aus der leicht zugänglichen Deckschicht sagt wenig über das Material in der Nähe der Entladung aus. Für eine aussagekräftige Qualifizierung können Proben aus der oberen, mittleren und unteren Zone sowie vom Anfang, der Mitte und dem Ende der Entladung erforderlich sein. Je nach Produkt kann die Analyse Analyse, Partikelgrößenverteilung, Feuchtigkeit, Schüttdichte, Durchfluss oder bildbasierte Inspektion umfassen. Das Ergebnis ist eine Verteilung und keine einzelne Zahl, und das Akzeptanzkriterium sollte den Anforderungen des Endprodukts entsprechen.
Wenn eine Mischung fehlschlägt, ist das Hinzufügen von Zeit nicht automatisch die richtige Reaktion. Die Ursache kann eine agglomerierte Nebenkomponente, eine durch Überfüllung entstandene Totzone, ein Auswurfkanal, der Partikel abscheidet, oder ein Probenahmegerät, das bevorzugt aus einer Region sammelt, sein. Die Trennung dieser Ursachen erfordert einen bewussten Versuch und nicht eine Reihe von Vermutungen. Ein gut konzipierter Test ermittelt, ob der Mischer Gleichmäßigkeit erzeugt und ob der umgebende Prozess diese beibehält.
Wie ein mehrdimensionaler Mischer das Pulverbett bewegt
Der TENCAN mehrdimensionaler Mischer basiert auf der Bewegung eines geschlossenen Produktbehälters. Anstatt sich auf eine einzelne rotierende Welle oder ein Hochgeschwindigkeitslaufrad im Inneren des Pulvers zu verlassen, nutzt diese Gerätefamilie eine zusammengesetzte Bewegung, die die Ausrichtung des Behälters und des darin befindlichen Betts ändert. Die genaue Bewegung, die verfügbaren Größen und die Produktkontaktkonfiguration sollten auf der Produktseite oder beim Lieferanten bestätigt werden, da diese Details bestimmen, wie sich ein bestimmtes Material verhält.
Die Funktionselemente lassen sich auf der Ebene der Gerätefamilie einfach beschreiben: ein Produktbehälter, ein Stützrahmen, ein Antriebssystem, Steuerungen und eine Austragsanordnung. Da das Pulver den Behälter und nicht eine kleine Laufradzone berührt, ist die gesamte Charge an der Bewegung beteiligt. Diese Unterscheidung ist für Mischungen wichtig, die schonend gehandhabt werden müssen, und sie ändert auch, welche Prozessvariablen die meiste Aufmerksamkeit verdienen.
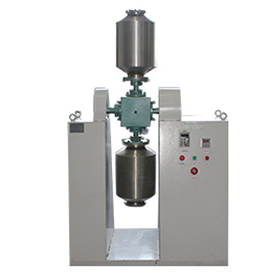
Das Arbeitsprinzip ist Bewegung, nicht hohe Scherung
Wenn das Gefäß seine Position ändert, wird das Pulverbett angehoben, gefaltet und lässt es zusammensacken. Material in der Nähe der Wand wandert in das Innere des Bettes, während Material aus dem Inneren an einer neuen Oberfläche freigelegt wird. Durch wiederholte Neuausrichtung entsteht ein Massenaustausch während der gesamten Charge. Wenn die Partikel aneinander vorbeigleiten, besteht weiterhin eine lokale Scherung, die jedoch nicht auf eine Hochgeschwindigkeitsschaufel konzentriert ist. Aus diesem Grund wird der mehrdimensionale Mischer oft für trockene Pulver und Granulate in Betracht gezogen, bei denen eine schonende Handhabung wichtig ist.
Sanft ist ein relativer Begriff, keine Garantie. Granulat kann immer noch brechen, es können immer noch feine Partikel entstehen und wärmeempfindliche Materialien können immer noch durch die in das Bett einströmende Energie beeinträchtigt werden. Die praktische Frage ist, ob die Bewegung die gewünschte Verteilung erzeugt, ohne das Material über die Spezifikation hinaus zu verändern. Bei einem Versuch sollten die Partikelgröße, die Schüttdichte, der Durchfluss und das optische Erscheinungsbild vor und nach dem Mischen verglichen werden, und nicht nur die Gleichmäßigkeit des Tests.
Was das geschlossene Gefäß verändert
Ein geschlossener Behälter kann die Staubfreisetzung beim Beladen und Mischen reduzieren, den Produktverlust im Raum begrenzen und die Belastung des Bedieners im Vergleich zu einem offenen Prozess verringern. Hierbei handelt es sich um Prozessvorteile, nicht um automatische Zertifizierungen. Wenn das Material eine inerte Atmosphäre, Temperaturkontrolle oder ein bestimmtes Reinigungsprogramm erfordert, müssen diese Anforderungen mit der tatsächlichen Konfiguration übereinstimmen. Ohne Bestätigung sollte nicht davon ausgegangen werden, dass ein geschlossener Behälter gasdicht oder für jede lösungsmittel- oder sauerstoffempfindliche Formulierung geeignet ist.
Das gleiche Design hat auch Grenzen. Ein mehrdimensionaler Mischer ist ein Mischgerät, keine Mühle. Es ist nicht zu erwarten, dass es harte Agglomerate aufbricht, die mittlere Partikelgröße verringert oder ein schwieriges Pigment in einer hochviskosen Flüssigkeit dispergiert. Wenn die Spezifikation eine Reduzierung der Partikelgröße erfordert, ist vor oder nach dem Mischen ein Mahlschritt erforderlich. Wenn der Prozess eine Granulierung, Beschichtung oder Pastenbildung erfordert, kann ein anderes Mischprinzip besser geeignet sein. Dies sind keine Mängel des Mixers; Sie sind Grenzen des Einheitsbetriebs.
Die Entladung verdient ebenso viel Aufmerksamkeit wie das Mischen. Ein perfekt gemischtes Bett kann sich beim Verlassen des Behälters trennen, wenn die Rutsche einen fallenden Strom erzeugt, wenn der Aufnahmebehälter überfüllt ist oder wenn die erste und die letzte Portion unterschiedlich gehandhabt werden. Die Innenform des Behälters, die Auslassöffnung und die Möglichkeit der Entleerung ohne nennenswerten Rückstand haben Einfluss auf das Ergebnis. Fragen Sie, wie sich der Ausfluss im vorgesehenen Maßstab verhält und wie das Schiff inspiziert und gereinigt wird.
Wo der Mischer in eine Pulverlinie passt
Die stärkste Position für einen Mischschritt liegt normalerweise nach dem letzten Größenänderungsvorgang und vor dem Verpacken, Tablettieren, Abfüllen oder Reagieren. Wenn eine Mischung nach dem Mischen gemahlen wird, kann die Mühle Feinteile erzeugen oder Komponenten trennen, so dass die im Mischer erreichte Gleichmäßigkeit möglicherweise nicht erhalten bleibt. Wird das Gemisch nach dem Austrag pneumatisch gefördert, kann die Förderluft die Partikel nach Größe und Dichte klassifizieren. Der Mischer sollte als Teil des gesamten Pulverwegs und nicht als isolierte Maschine ausgewählt werden.
Prozessvariablen, die die Gleichmäßigkeit der Mischung steuern
Sobald der Mischmechanismus verstanden ist, beruhen die meisten Gleichmäßigkeitsprobleme auf einer kleinen Menge von Variablen. Das Ziel besteht nicht darin, eine einzige universelle Einstellung zu finden. Es soll ein robustes Betriebsfenster definieren, in dem die angegebene Mischung wiederholt hergestellt, sauber abgegeben und ohne Voreingenommenheit entnommen werden kann.
Füllstand und Kopfraum
Der Füllstand steuert, wie viel freies Volumen das Bett zum Falten und Positionswechsel hat. Bei einer sehr hohen Füllung hat das Pulver möglicherweise nur wenig Bewegungsspielraum und die Bewegung kann zu einer langsamen Rotation einer verdichteten Masse werden. Bei einer sehr geringen Füllung gibt es möglicherweise mehr freien Raum, aber weniger Partikelinteraktionen und eine größere Wahrscheinlichkeit von Staub- oder Wandanhaftungen. Der Arbeitsbereich sollte anhand der tatsächlichen Schüttdichte ermittelt werden, nicht anhand von Wasser oder einem repräsentativen Ersatz. Ein Material, das die Hälfte des Volumens des Behälters ausfüllt, kann einen ganz anderen Massenanteil einnehmen und umgekehrt.
Geschwindigkeit und Mischzeit
Höhere Geschwindigkeit ist nicht automatisch besser. In einem Taumel- oder Mehrachsensystem gibt es einen nützlichen Bereich, in dem das Bett kaskadiert und Material austauscht. Wenn die Bewegung zu schnell wird, kann das Pulver an der Wand haften bleiben, in eine bestimmte Region zentrifugieren oder mehr Feinanteile erzeugen, als das Produkt tolerieren kann. Der richtige Zustand ist derjenige, der das Bett in nützlicher Bewegung hält, ohne ein neues Segregationsmuster zu erzeugen oder die Partikel zu beschädigen.
Die Mischzeit sollte auf einem gemessenen Plateau basieren, nicht auf Gewohnheit. Die Probenahme in mehreren Abständen zeigt, wann die Zielgleichmäßigkeit erreicht ist und ob zusätzliche Zeit das Ergebnis verändert. Auf lange Sicht können Abrieb, Wärmeeintrag und Staubentwicklung zunehmen. Es kann auch ermöglichen, dass sich eine frei fließende Mischung entmischt, während das Gefäß noch in Bewegung ist. Die kürzeste Zeit, die die Spezifikation innerhalb des validierten Betriebsfensters zuverlässig erfüllt, ist normalerweise robuster als ein beliebig langer Zyklus.
Ladereihenfolge und Futterzustand
Die Reihenfolge der Zugabe ist wichtig. Eine kleine, geringfügige Komponente, die auf die Oberfläche eines vollen Gefäßes gegossen wird, kann länger als erwartet lokalisiert bleiben. Das Vormischen einer Nebenzutat mit einem Teil des Hauptpulvers kann eine lokale Überladung reduzieren, vorausgesetzt, die Vormischung ist repräsentativ und entmischt sich nicht. Eine häufige Fehlerquelle besteht darin, dem Behälter ein klumpiges oder feuchtes Material zuzuführen und zu erwarten, dass der Mischer dies korrigiert. Wenn harte Agglomerate vorhanden sind, kann vor dem Mischen ein Sieben, Entklumpen oder Mahlen erforderlich sein.
Materialeigenschaften und Umgebungsbedingungen
Partikelgröße, Dichte, Form, Oberflächenenergie, Feuchtigkeit und elektrostatisches Verhalten beeinflussen alle das Ergebnis. Eine enge Verteilung mit ähnlichen Dichten lässt sich im Allgemeinen leichter mischen als eine breite Verteilung, die sowohl grobe als auch sehr feine Partikel enthält. Kohäsive Pulver erfordern möglicherweise mehr mechanische Arbeit, um Cluster aufzubrechen, aber übermäßige Arbeit kann zu Feinpartikeln führen oder den Fluss beeinträchtigen. Feuchtigkeit kann die Oberflächenfeuchtigkeit und die Kräfte zwischen den Partikeln auf lange Sicht verändern, insbesondere wenn das Pulver hygroskopisch ist.
| Prozessvariable | Was ändert sich | Praktischer Check |
|---|---|---|
| Füllstand | Freies Volumen, Bettumdrehung, Wandkontakt | Testen Sie niedrige, normale und hohe Werte innerhalb des Lieferantenbereichs anhand der tatsächlichen Schüttdichte |
| Bewegungsgeschwindigkeit | Kaskadierung versus Anhaften oder Überzentrifugieren | Beobachten Sie das Bett von einem sicheren, zugelassenen Aussichtspunkt aus; Beurteilen Sie nicht nur nach dem Klang |
| Mischzeit | Annäherung an ein Plateau, dann Gefahr von Abnutzung oder Segregation | Nehmen Sie in regelmäßigen Abständen Proben und stoppen Sie, wenn die Spezifikation erfüllt ist |
| Ladereihenfolge | Lokale Überladung mit Nebenbestandteilen | Geben Sie kleinere Mengen in eine verteilte Tasche und mischen Sie kleine Mengen vor |
| Feed-Status | Klumpen, Feuchtigkeit, Elektrostatik | Charakterisieren Sie vor dem Prozess; Bei Bedarf trocknen, entklumpen oder sieben |
| Entladung | Wiederseigerung und Restferse | Beispielanfang, -mitte und -ende; Überprüfen Sie den Behälter nach dem Entleeren |
Probenahme und Interpretation
Ein Qualifikationslauf ist nur so gut wie seine Proben. Ein Probendieb sollte Material von einem definierten Punkt entnehmen, ohne dass es aus einer anderen Zone überläuft, und das Probenahmemuster sollte die Gefäßgeometrie und den Entladungsstrom abdecken. Wenn nur die obere Oberfläche beprobt wird, kann eine geschichtete Mischung akzeptabel erscheinen. Wenn nur die erste Entladungsmenge getestet wird, kann es sein, dass das Ergebnis die Entmischung übersieht, die sich später im Behälter entwickelt. Notieren Sie den Ort, die Zeit, die Masse und die Handhabungsmethode der Probe, damit ein unerwartetes Ergebnis untersucht werden kann, anstatt es blind zu wiederholen.
Anpassung des Mischers an Materialverhalten und Prozessgrenzen
Die Auswahl der Ausrüstung beginnt mit dem Material und der Spezifikation, nicht mit einem Katalogbild. Ein mehrdimensionaler Mischer kann für ein Pulver gut geeignet sein, für ein anderes, das ähnlich aussieht, jedoch schlecht. Bei der Entscheidung sollten Partikelverhalten, akzeptabler Abrieb, Austragsanforderungen, Reinigungsbedarf und der Maßstab, in dem die Mischung reproduziert werden muss, berücksichtigt werden.
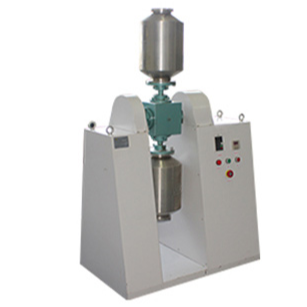
Freifließende und entmischungsanfällige Mischungen
Eine rieselfähige Mischung mit Komponenten unterschiedlicher Größe oder Dichte ist der klassische Entmischungsfall. Ein mehrdimensionaler Mischer kann die Komponenten im gesamten Bett verteilen, aber die gleiche Fließfähigkeit, die das Mischen unterstützt, kann auch die Trennung nach dem Stoppen des Gefäßes fördern. Das Prozessdesign sollte daher unnötige Transfers minimieren, lange vertikale Tropfen vermeiden, die Füllrate des Aufnahmebehälters kontrollieren und die Gleichmäßigkeit am Verwendungsort überprüfen. Die Reduzierung von Übermischung und die Vermeidung von Vibrationen während der Lagerung können ebenso wichtig sein wie die Änderung der Mischereinstellung.
Kohäsive, zerbrechliche, abrasive und feuchtigkeitsempfindliche Materialien
Kohäsive Pulver enthalten häufig weiche Agglomerate, die aufgebrochen werden müssen, bevor die Primärpartikel verteilt werden können. Bei einer sanften Taumelbewegung ist die lokale Scherung möglicherweise nicht ausreichend, um harte Klumpen aufzubrechen. Daher ist möglicherweise eine Vorsiebung oder ein separater Desagglomerationsschritt erforderlich. Wenn die Klumpen weich sind und es die Spezifikation zulässt, ist der Mischer möglicherweise immer noch geeignet, die Behauptung sollte jedoch auf einem Versuch basieren, bei dem sowohl die Gleichmäßigkeit als auch die Partikelgröße untersucht werden.
Zerbrechliches Granulat stellt das gegenteilige Problem dar. Die sanfte Massenbewegung eines mehrdimensionalen Mischers kann den Bruch im Vergleich zu einem Gerät mit intensiver Scherung verringern, verhindert jedoch nicht den Abrieb. Ein Versuch sollte den Feinanteil und die Veränderung der Granulatgröße messen, nicht nur die Gleichmäßigkeit der aktiven Komponente. Wenn die Granulatoberfläche beschichtet oder strukturiert ist, kann bereits eine geringe Menge Abrieb das Auflösungs- oder Fließverhalten verändern.
Bei abrasiven Materialien muss auf Verschleiß und Verschmutzung geachtet werden. Der Behälter, die Dichtungen und die Entladungskomponenten sollten auf Materialverträglichkeit überprüft werden und der Wartungsplan sollte eine Prüfung auf Verschleiß umfassen. Das Vorhandensein einer verschleißfesten Option sollte vom Lieferanten bestätigt und nicht angenommen werden. Bei feuchtigkeitsempfindlichen oder sauerstoffempfindlichen Pulvern kann ein geschlossener Behälter die Belastung durch den Raum verringern, schafft aber allein keine kontrollierte Atmosphäre. Spülanschlüsse, Dichtungen und Gasdichtheit müssen spezifiziert und überprüft werden, wenn eine Inertisierung erforderlich ist.
Wenn ein anderes Mischprinzip besser passt
Wenn der Prozess eine hohe Flüssigkeitszugabe, Pastenbildung, Nassgranulierung oder eine intensive Dispersion einer Nebenkomponente in einem viskosen Vehikel erfordert, ist eine Ausrüstung mit hoher Scherung oder Knetung möglicherweise besser geeignet. Wenn das Futter harte Agglomerate enthält, die reduziert werden müssen, sollte zunächst ein Mühlen- oder Desagglomerationsschritt erfolgen. Wenn es eher um die Reduzierung der Partikelgröße als um das Mischen geht, ist ein mehrdimensionaler Mischer nicht der richtige Gerätebetrieb. Das frühzeitige Erkennen dieser Grenzen verhindert, dass ein Versuch zur Lösung eines Problems erforderlich ist, für dessen Lösung das Gerät nie gedacht war.
Für ein bestimmtes Projekt ist die TENCAN mehrdimensionaler Mischer sollte anhand einer kurzen Liste praktischer Fragen bewertet werden: Wie groß ist das Arbeitsvolumen bei der tatsächlichen Schüttdichte? Wie wird das Schiff beladen und gelöscht? Welche produktberührenden Materialien und Dichtungen gibt es? Wie wird der Innenraum überprüft und gereinigt? Welche Bewegung wird im vorgeschlagenen Maßstab erwartet? Welche Probenahmestellen sind zugänglich? Die Antworten verwandeln eine allgemeine Produktbeschreibung in eine technische Auswahl.
Qualifizierung, Scale-Up und Routinekontrolle
Ein Mischer wird anhand einer Spezifikation qualifiziert, nicht anhand eines Fotos der Mischung. Der Qualifizierungsplan sollte vor Beginn des ersten Versuchs die kritischen Qualitätsmerkmale, die Probenahmeorte, die Anzahl der Proben, die Analysemethode und die Akzeptanzkriterien festlegen. Dadurch wird verhindert, dass ein erfolgreiches visuelles Ergebnis mit einem erfolgreichen Prozess verwechselt wird.
Eine praktische Qualifizierungssequenz
- Charakterisieren Sie die Zufuhrmaterialien: Partikelgrößenverteilung, Schüttdichte, Feuchtigkeit, Fließverhalten und den Gehalt jeder Komponente.
- Definieren Sie die Worst-Case-Mischung innerhalb des vorgesehenen Formulierungsbereichs, einschließlich der kleinsten Nebenkomponente und des größten Partikelgrößenunterschieds.
- Lassen Sie den Mischer mit repräsentativen niedrigen, normalen und hohen Füllständen laufen und verwenden Sie dabei den vom Lieferanten empfohlenen Bewegungsbereich als Ausgangspunkt.
- Nehmen Sie in geplanten Zeitintervallen und an mehreren Stellen Proben und nehmen Sie dann am Anfang, in der Mitte und am Ende Proben vom Abflussstrom.
- Testen Sie die Mischung nach der Entladung, nach der repräsentativen Lagerung und nach jedem Transfer, der während der Produktion erfolgt.
- Wiederholen Sie den Lauf, um sicherzustellen, dass das Ergebnis reproduzierbar ist und das Betriebsfenster groß genug für normale Abweichungen ist.
Skalieren Sie, ohne die Drehzahl zu kopieren
Bei der Maßstabsvergrößerung geht es nicht darum, die Mischzeit zu vervielfachen oder die Geschwindigkeit einer kleinen Maschine zu kopieren. Gefäßgeometrie, Füllverhältnis, Bewegungsmuster und Entladeverhalten ändern sich alle mit der Größe. Eine größere Einheit erfordert möglicherweise eine andere Anzahl von Umdrehungen oder eine andere Zykluszeit, um die gleiche Anzahl von Bettwechseln zu erreichen. Der Lieferant sollte eine Anleitung zur Maßstabsvergrößerung geben, und die größere Einheit sollte mit demselben Material und derselben Probenahmedisziplin getestet werden, die im Labor verwendet wird. Wenn das Bewegungsmuster oder das Füllverhältnis nicht vergleichbar gehalten werden können, muss der Produktionszyklus neu optimiert und nicht angenommen werden.
Reinigung, Wartung und Dokumentation
Rückstände einer vorherigen Charge können eine aktive Komponente in das nächste Produkt übertragen, daher muss die Reinigung für die verwendeten Materialien validiert werden. Die Innengeometrie, der Auslassbereich, die Dichtungen und alle abnehmbaren Teile sollten zur Inspektion und Reinigung zugänglich sein. Zur Überprüfung der Reinigung sollte eine Methode verwendet werden, die empfindlich genug für den vorgesehenen Grenzwert ist, und nicht nur eine visuelle Überprüfung. Wenn derselbe Behälter für mehrere Produkte verwendet wird, sollten die Umstellungsverfahren die Schritte Demontage, Reinigung, Trocknung und Inspektion festlegen.
Die routinemäßige Wartung sollte eine Inspektion des Behälters, des Antriebs, der Befestigungselemente, Dichtungen und Steuerungen umfassen und dabei auf Anzeichen von Verschleiß, Undichtigkeiten oder abnormalen Bewegungen achten. Unbefugte Änderungen am Behälter oder Antrieb können das Mischmuster verändern und die vorherige Qualifikation ungültig machen. Chargenaufzeichnungen sollten die tatsächliche Füllmasse, die Ladesequenz, die Bewegungseinstellung, die Mischzeit, den Austragszustand und die Probenahmeergebnisse erfassen, damit Trends erkannt werden können, bevor eine Abweichung auftritt.
Häufige Fallstricke sind vorhersehbar: Beurteilung der Gleichmäßigkeit anhand des Aussehens, Probenahme nur der obersten Schicht, Überfüllung zur Erhöhung der Chargengröße, Verlängerung der Zeit zur Kompensation eines Zufuhrproblems, Ignorieren der Entmischung während der Entladung und Übertragung eines Laborzyklus ohne Überprüfung direkt auf die Produktion. Die Vermeidung dieser Fehler ist oft wertvoller als der Austausch der Ausrüstung. Der praktische Test eines mehrdimensionalen Mischers besteht darin, ob er innerhalb eines dokumentierten Betriebsfensters wiederholt eine repräsentative Mischung am Einsatzort liefert und dabei die Partikel bewahrt und einen sauberen, kontrollierten Pulverprozess unterstützt.