
Mezclador multidimensional: control de segregación
Una mezcla en polvo puede verse uniforme en la superficie y aun así no pasar la prueba de uniformidad del contenido. El problema rara vez es sólo el mezclador. La segregación comienza cuando las partículas difieren en tamaño, densidad, forma o comportamiento superficial y continúa durante la descarga, transferencia, almacenamiento y alimentación. Un mezclador multidimensional aborda una parte de esa cadena moviendo todo el lecho de polvo a través de una ruta cambiante, pero no puede congelar una mezcla en un estado perfectamente mezclado. Comprender dónde termina la mezcla y comienza la segregación es la base para un diseño de proceso realista.
La pregunta útil no es si el equipo puede volcar la pólvora. Se trata de si el movimiento seleccionado, el método de carga, la disposición de descarga y el manejo posterior pueden mantener cada componente declarado dentro de las especificaciones el tiempo suficiente para ser empacado o utilizado. Tecnología Co., Ltd del polvo de Changsha Tianchuang (TENCAN) presenta el Mezclador multidimensional dentro de su gama de equipos de mezcla, y la página del producto es un punto de partida para los detalles de configuración en lugar de un sustituto de las pruebas de materiales.
¿Por qué las mezclas en polvo se segregan después de mezclarlas?
La apariencia es una mala prueba de la calidad de la mezcla. Una superficie puede parecer consistente mientras que el fondo del recipiente, el conducto de descarga o la primera porción empaquetada en un tambor contienen una proporción diferente de partículas finas y gruesas. El ojo ve el color y la textura, no la distribución de un ingrediente activo. Una mezcla es tan uniforme como el método de muestreo y el procedimiento analítico utilizados para probarla, y esos métodos deben reflejar la especificación que importa para el siguiente paso del proceso.
La segregación es una respuesta física al movimiento. En un polvo que fluye libremente, las partículas más pequeñas pueden filtrarse a través de los huecos entre las más grandes, un proceso conocido como percolación. La vibración durante la transferencia puede compactar el lecho y empujar los finos hacia arriba o hacia la superficie. Una corriente que cae desde un conducto de descarga puede separar partículas por masa y arrastre. Las partículas muy finas pueden permanecer en el aire el tiempo suficiente como para perderse en la acumulación de polvo o asentarse de manera desigual. Cada mecanismo produce un patrón diferente, razón por la cual un solo tiempo de mezcla no puede resolver todos los problemas de uniformidad.
El riesgo aumenta cuando la distribución del tamaño de las partículas es amplia, cuando los componentes tienen densidades aparentes muy diferentes o cuando las formas de las partículas promueven el entrelazamiento en lugar del flujo libre. Una mezcla que contiene gránulos gruesos y un componente menor fino suele ser más difícil de mantener uniforme que una mezcla con un rango de tamaño estrecho. Los polvos finos cohesivos pueden segregarse menos por percolación, pero pueden formar grumos, adherirse a superficies o transportar carga electrostática. No existe un umbral universal de tamaño de partícula que prediga el éxito; el único enfoque confiable es caracterizar el avance real y probar el movimiento real.
La mezcla y la segregación también ocurren al mismo tiempo. Un mezclador multidimensional puede reducir las diferencias de concentración localizadas intercambiando material repetidamente en todo el recipiente, pero una vez que se detiene el movimiento impulsor, la gravedad y la vibración comienzan a trabajar en la dirección opuesta. Mezclar demasiado puede ser tan dañino como mezclar poco cuando crea finos, rompe gránulos frágiles o le da a una mezcla propensa a la segregación más oportunidades de separarse. El objetivo no es un movimiento indefinido. Se trata de alcanzar la especificación, descargar la mezcla con la mínima alteración y verificar que el recipiente receptor siga siendo representativo.
Por lo tanto, las pruebas deben incluir más de una ubicación y más de un momento. Una muestra tomada de la capa superior, de fácil acceso, dice poco sobre el material cerca de la descarga. Una calificación significativa puede requerir muestras de las zonas superior, media e inferior, así como del inicio, medio y final de la descarga. Dependiendo del producto, el análisis puede incluir ensayo, distribución del tamaño de partículas, humedad, densidad aparente, flujo o inspección basada en imágenes. El resultado es una distribución, no un único número, y el criterio de aceptación debe coincidir con las necesidades del producto terminado.
Cuando una mezcla falla, agregar tiempo no es automáticamente la respuesta correcta. La causa puede ser un componente menor aglomerado, una zona muerta creada por el sobrellenado, un conducto de descarga que separa las partículas o una herramienta de muestreo que recolecta preferentemente de una región. Separar estas causas requiere un ensayo deliberado y no una secuencia de conjeturas. Una prueba bien diseñada identifica si el mezclador está creando uniformidad y si el proceso circundante la está preservando.
Cómo un mezclador multidimensional mueve el lecho de polvo
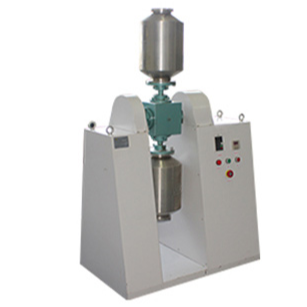
El TENCAN mezclador multidimensional se construye alrededor del movimiento de un recipiente de producto cerrado. En lugar de depender de un único eje giratorio o un impulsor de alta velocidad dentro del polvo, esta familia de equipos utiliza un movimiento compuesto que cambia la orientación del recipiente y el lecho dentro de él. El movimiento exacto, los tamaños disponibles y la configuración de contacto con el producto deben confirmarse en la página del producto o con el proveedor, porque esos detalles determinan cómo se comportará un material específico.
Los elementos funcionales son sencillos de describir a nivel de familia de equipos: un recipiente de producto, un marco de soporte, un sistema de accionamiento, controles y un dispositivo de descarga. Debido a que el polvo entra en contacto con el recipiente en lugar de con una pequeña zona del impulsor, todo el lote participa en el movimiento. Esa distinción es importante para las mezclas que deben manejarse con cuidado y también cambia qué variables del proceso merecen la mayor atención.
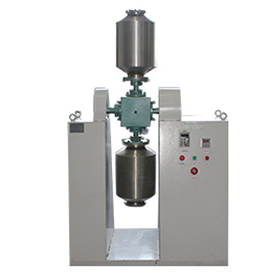
El principio de funcionamiento es el movimiento, no el alto corte.
A medida que el recipiente cambia de posición, el lecho de polvo se levanta, se pliega y se deja caer. El material cerca de la pared se mueve hacia el interior de la cama, mientras que el material del interior queda expuesto en una nueva superficie. La reorientación repetida crea un intercambio masivo en todo el lote. El corte local todavía existe cuando las partículas se deslizan unas sobre otras, pero no se concentra en una cuchilla de alta velocidad. Esta es la razón por la que a menudo se considera el mezclador multidimensional para polvos y gránulos secos donde es importante un manejo cuidadoso.
Gentil es un término relativo, no una garantía. Los gránulos aún pueden romperse, aún se pueden generar partículas finas y los materiales sensibles al calor aún pueden verse afectados por la energía que ingresa al lecho. La pregunta práctica es si el movimiento produce la distribución deseada sin cambiar el material más allá de las especificaciones. Un ensayo debe comparar el tamaño de las partículas, la densidad aparente, el flujo y la apariencia visual antes y después de la mezcla, no solo la uniformidad del ensayo.
Lo que cambia el vaso cerrado.
Un recipiente cerrado puede reducir la liberación de polvo durante la carga y la mezcla, limitar la pérdida de producto en la sala y reducir la exposición del operador en comparación con un proceso abierto. Estos son beneficios del proceso, no certificaciones automáticas. Si el material requiere una atmósfera inerte, control de temperatura o un régimen de limpieza específico, esos requisitos deben coincidir con la configuración real. No se debe suponer que un recipiente cerrado es hermético a los gases o adecuado para cada disolvente o formulación sensible al oxígeno sin confirmación.
El mismo diseño también tiene límites. Un mezclador multidimensional es un dispositivo mezclador, no un molino. No se debe esperar que rompa aglomerados duros, reduzca el tamaño medio de partículas o disperse un pigmento difícil en un líquido de alta viscosidad. Si la especificación requiere una reducción del tamaño de las partículas, se necesita un paso de molienda antes o después de la mezcla. Si el proceso requiere granulación, recubrimiento o formación de pasta, puede ser más apropiado un principio de mezcla diferente. Estos no son defectos del mezclador; son límites de la operación unitaria.
La descarga merece tanta atención como la mezcla. Un lecho perfectamente mezclado puede separarse al salir del recipiente si el conducto crea una corriente que cae, si el recipiente receptor se llena en exceso o si la primera y la última porción se manipulan de manera diferente. La forma interna del vaso, la abertura de descarga y la capacidad de vaciar sin dejar un talón significativo influyen en el resultado. Pregunte cómo se comportará la descarga a la escala prevista y cómo se inspeccionará y limpiará el recipiente.
Donde encaja el mezclador en una línea de polvo
La posición más fuerte para un paso de mezcla suele ser después de la última operación de cambio de tamaño y antes del envasado, comprimido, llenado o reacción. Si una mezcla se muele después de mezclarla, el molino puede crear finos o componentes separados, por lo que es posible que la uniformidad lograda en el mezclador no sobreviva. Si la mezcla se transporta neumáticamente después de la descarga, el aire de transporte puede clasificar las partículas por tamaño y densidad. El mezclador debe seleccionarse como parte de todo el recorrido del polvo, no como una máquina aislada.
Variables de proceso que controlan la uniformidad de la mezcla
Una vez que se comprende el mecanismo de mezcla, la mayoría de los problemas de uniformidad se reducen a un pequeño conjunto de variables. El objetivo no es encontrar un escenario universal único. Su objetivo es definir una ventana operativa sólida en la que la mezcla especificada pueda producirse repetidamente, descargarse limpiamente y tomar muestras sin sesgos.
Nivel de llenado y espacio libre
El nivel de llenado controla cuánto volumen libre tiene la cama para plegarse e intercambiar posiciones. Con un llenado muy alto, el polvo puede tener poco espacio para moverse y el movimiento puede convertirse en una rotación lenta de una masa compactada. Con un relleno muy bajo, puede haber más espacio libre pero menos interacciones de partículas y una mayor posibilidad de que se adhiera polvo o a la pared. El rango de trabajo debe establecerse con la densidad aparente real, no con agua o un sustituto representativo. Un material que llena la mitad del recipiente en volumen puede ocupar una fracción en masa muy diferente, y viceversa.
Velocidad y tiempo de mezcla
Una velocidad más alta no es automáticamente mejor. En un sistema de volteo o de múltiples ejes, existe un rango útil en el que el lecho cae en cascada e intercambia material. Si el movimiento se vuelve demasiado rápido, el polvo puede adherirse a la pared, centrifugarse hacia una región o generar más finos de los que el producto puede tolerar. La condición correcta es aquella que mantiene el lecho en movimiento útil sin crear un nuevo patrón de segregación ni dañar las partículas.
El tiempo de mezclado debe basarse en una meseta medida, no en un hábito. El muestreo en varios intervalos muestra cuándo se alcanza la uniformidad objetivo y si el tiempo adicional cambia el resultado. Un plazo largo puede aumentar el desgaste, el aporte de calor y la generación de polvo. También puede permitir que una mezcla de flujo libre se segregue mientras el recipiente aún está en movimiento. El tiempo más corto que cumple de manera confiable la especificación dentro de la ventana operativa validada suele ser más sólido que un ciclo largo arbitrario.
Secuencia de carga y condición de alimentación.
El orden de la suma importa. Un pequeño componente menor vertido sobre la superficie de un recipiente lleno puede permanecer localizado durante más tiempo del esperado. La premezcla de un ingrediente menor con una porción del polvo principal puede reducir la sobrecarga local, siempre que la premezcla sea representativa y no se segregue por sí misma. Introducir un material grumoso o húmedo en el recipiente y esperar que el mezclador lo corrija es una fuente común de falla. Si hay aglomerados duros, puede ser necesario un paso de tamizado, desgrumado o molienda antes de mezclar.
Propiedades de los materiales y condiciones ambientales.
El tamaño, la densidad, la forma, la energía superficial, la humedad y el comportamiento electrostático de las partículas influyen en el resultado. Generalmente es más fácil mezclar una distribución estrecha con densidades similares que una distribución amplia que contenga partículas gruesas y muy finas. Los polvos cohesivos pueden requerir más trabajo mecánico para romper los racimos, pero un trabajo excesivo puede crear finos o alterar el flujo. La humedad puede cambiar la humedad de la superficie y las fuerzas entre partículas durante un período prolongado, especialmente cuando el polvo es higroscópico.
| variable de proceso | que cambia | Comprobación práctica |
|---|---|---|
| Nivel de llenado | Volumen libre, rotación de la cama, contacto con la pared. | Pruebe niveles bajos, normales y altos dentro del rango del proveedor utilizando la densidad aparente real |
| velocidad de movimiento | Cascada versus adherencia o sobrecentrifugación | Observe la cama a través de un punto de observación seguro y aprobado; no juzgues solo por el sonido |
| tiempo de mezcla | Acercándose a una meseta, luego riesgo de desgaste o segregación | Tome muestras a intervalos y deténgase cuando se cumpla la especificación. |
| Secuencia de carga | Sobrecarga local de ingredientes menores. | Agregue productos menores en un bolsillo distribuido y premezcle pequeñas adiciones |
| Estado de alimentación | Grumos, humedad, electrostática. | Caracterizar antes del juicio; secar, desmenuzar o tamizar si es necesario |
| Descargar | Resegregación y talón residual | Inicio, mitad y final de la muestra; inspeccionar el recipiente después de vaciarlo |
Muestreo e interpretación
Una tanda de calificación es tan buena como sus muestras. Un ladrón de muestras debe retirar material de un punto definido sin desbordarse de otra zona, y el patrón de muestreo debe cubrir la geometría del recipiente y la corriente de descarga. Si sólo se toma muestra de la superficie superior, una mezcla estratificada puede parecer aceptable. Si solo se prueba la primera porción de descarga, el resultado puede pasar por alto la segregación que se desarrolla más adelante en el contenedor. Registre la ubicación, el tiempo, la masa y el método de manipulación de la muestra para que se pueda investigar un resultado inesperado en lugar de repetirlo a ciegas.
Adaptación del mezclador al comportamiento del material y a los límites del proceso
La selección de equipos comienza con el material y las especificaciones, no con una imagen de catálogo. Un mezclador multidimensional puede ser una buena opción para un polvo y no una buena opción para otro que se vea similar. La decisión debe conectar el comportamiento de las partículas, el desgaste aceptable, los requisitos de descarga, las necesidades de limpieza y la escala a la que se debe reproducir la mezcla.
Mezclas fluidas y propensas a la segregación
Una mezcla fluida con componentes que difieren en tamaño o densidad es el caso clásico de segregación. Un mezclador multidimensional puede distribuir los componentes por todo el lecho, pero la misma fluidez que ayuda a la mezcla también puede promover la separación después de que se detiene el recipiente. Por lo tanto, el diseño del proceso debe minimizar las transferencias innecesarias, evitar largas caídas verticales, controlar la tasa de llenado del contenedor receptor y verificar la uniformidad en el punto de uso. Reducir la mezcla excesiva y evitar la vibración durante el almacenamiento puede ser tan importante como cambiar la configuración del mezclador.
Materiales cohesivos, frágiles, abrasivos y sensibles a la humedad.
Los polvos cohesivos suelen contener aglomerados blandos que deben romperse antes de que se puedan distribuir las partículas primarias. Es posible que un movimiento giratorio suave no tenga suficiente cizallamiento local para romper los grumos duros, por lo que puede ser necesario un tamizado previo o un paso de desaglomeración por separado. Si los grumos son blandos y las especificaciones lo permiten, el mezclador aún puede ser adecuado, pero la afirmación debe basarse en una prueba que examine tanto la uniformidad como el tamaño de las partículas.
Los gránulos frágiles presentan la preocupación opuesta. El suave movimiento de volumen de un mezclador multidimensional puede reducir la rotura en comparación con un dispositivo de corte intenso, pero no elimina el desgaste. Una prueba debería medir la fracción fina y el cambio en el tamaño de los gránulos, no sólo la uniformidad del componente activo. Si la superficie del gránulo está recubierta o estructurada, incluso una pequeña cantidad de desgaste puede cambiar el comportamiento de disolución o flujo.
Los materiales abrasivos requieren atención al desgaste y la contaminación. Se debe revisar la compatibilidad del material del recipiente, los sellos y los componentes de descarga, y el plan de mantenimiento debe incluir una inspección del desgaste. La presencia de una opción resistente al desgaste debe confirmarse con el proveedor en lugar de asumirse. Para polvos sensibles a la humedad o al oxígeno, un recipiente cerrado puede reducir la exposición de la habitación, pero por sí solo no crea una atmósfera controlada. Si se requiere inertización, se deben especificar y verificar las conexiones de purga, los sellos y la estanqueidad al gas.
Cuando otro principio de mezcla es el más adecuado
Si el proceso requiere una alta adición de líquido, formación de pasta, granulación húmeda o dispersión intensa de un componente menor en un vehículo viscoso, un equipo de alto corte o amasado puede ser más apropiado. Si el alimento contiene aglomerados duros que deben reducirse, primero debe realizarse un paso de molienda o desaglomeración. Si el requisito es reducir el tamaño de las partículas en lugar de mezclarlas, un mezclador multidimensional no es la unidad de operación correcta. Reconocer estos límites a tiempo evita que se solicite una prueba para resolver un problema que el equipo nunca tuvo la intención de resolver.
Para un proyecto específico, el TENCAN mezclador multidimensional debe evaluarse frente a una breve lista de preguntas prácticas: ¿Cuál es el volumen de trabajo con la densidad aparente real? ¿Cómo se cargará y descargará el buque? ¿Qué materiales y sellos en contacto con el producto están disponibles? ¿Cómo se inspecciona y limpia el interior? ¿Cuál es el movimiento esperado a la escala propuesta? ¿Qué puntos de muestreo son accesibles? Las respuestas convierten una descripción general de un producto en una selección de ingeniería.
Calificación, ampliación y control de rutina
Un mezclador está calificado según una especificación, no según una fotografía de la mezcla. El plan de calificación debe definir los atributos críticos de calidad, los lugares de muestreo, el número de muestras, el método analítico y los criterios de aceptación antes de que comience la primera prueba. Esto evita que un resultado visual exitoso se confunda con un proceso exitoso.
Una secuencia de cualificación práctica
- Caracterizar los materiales de alimentación: distribución del tamaño de partículas, densidad aparente, humedad, comportamiento del flujo y ensayo de cada componente.
- Defina la mezcla en el peor de los casos dentro del rango de formulación previsto, incluido el componente menor más pequeño y la diferencia de tamaño de partícula más amplia.
- Haga funcionar el mezclador a niveles de llenado bajos, normales y altos representativos, utilizando el rango de movimiento recomendado por el proveedor como punto de partida.
- Tome muestras a intervalos de tiempo planificados y en múltiples ubicaciones, luego tome muestras de la corriente de descarga al principio, a la mitad y al final.
- Pruebe la mezcla después de la descarga, después de un almacenamiento representativo y después de cualquier transferencia que se produzca durante la producción.
- Repita la ejecución para confirmar que el resultado es reproducible y que la ventana operativa es lo suficientemente amplia para una variación normal.
Ampliar sin copiar rpm
La ampliación no es cuestión de multiplicar el tiempo de mezclado o copiar la velocidad de una máquina pequeña. La geometría del recipiente, la proporción de llenado, el patrón de movimiento y el comportamiento de descarga cambian con el tamaño. Una unidad más grande puede requerir un número diferente de revoluciones o un tiempo de ciclo diferente para lograr el mismo número de cambios de cama. El proveedor debe proporcionar orientación para la ampliación y la unidad más grande debe enfrentar el mismo material y la misma disciplina de muestreo que se utiliza en el laboratorio. Si el patrón de movimiento o la tasa de llenado no se pueden mantener comparables, el ciclo de producción debe volver a optimizarse en lugar de asumirse.
Limpieza, mantenimiento y documentación.
Los residuos de un lote anterior pueden transportar un componente activo al siguiente producto, por lo que se debe validar la limpieza para los materiales utilizados. La geometría interior, el área de descarga, los sellos y cualquier pieza removible deben ser accesibles para su inspección y limpieza. La verificación de la limpieza debe utilizar un método lo suficientemente sensible para el límite previsto, no sólo una verificación visual. Si se utiliza el mismo recipiente para múltiples productos, los procedimientos de cambio deben definir los pasos de desmontaje, limpieza, secado e inspección.
El mantenimiento de rutina debe incluir la inspección del recipiente, la transmisión, los sujetadores, los sellos y los controles, con atención a cualquier signo de desgaste, fuga o movimiento anormal. Las modificaciones no autorizadas a la embarcación o al sistema de propulsión pueden cambiar el patrón de mezcla e invalidar la calificación anterior. Los registros de lotes deben capturar la masa de llenado real, la secuencia de carga, la configuración del movimiento, el tiempo de mezcla, la condición de descarga y los resultados del muestreo para que se puedan detectar tendencias antes de que ocurra una desviación.
Los errores comunes son predecibles: juzgar la uniformidad por la apariencia, tomar muestras solo de la capa superior, sobrellenar para aumentar el tamaño del lote, extender el tiempo para compensar un problema de alimentación, ignorar la segregación durante la descarga y transferir un ciclo de laboratorio directamente a producción sin verificación. Evitar esos errores suele ser más valioso que cambiar el equipo. La prueba práctica de un mezclador multidimensional es si ofrece una mezcla representativa en el punto de uso, repetidamente, dentro de una ventana operativa documentada, preservando al mismo tiempo las partículas y respaldando un proceso de polvo limpio y controlado.