
Sélection d'homogénéisateur à dispersion à grande vitesse
Des yeux de poisson dans un revêtement, des taches dures dans un gel, un pigment qui se dépose en une journée ou un lot qui semble uniforme dans le réservoir mais qui échoue dans le film final sont des signes courants indiquant que le mélange en vrac a été confondu avec une véritable dispersion. Un homogénéisateur à dispersion à grande vitesse est utilisé lorsque le travail ne consiste pas simplement à déplacer un liquide, mais également à mouiller des poudres, à décomposer des agglomérats et à créer une dispersion reproductible. La distinction est importante car de nombreux problèmes en laboratoire et à l’échelle pilote ne sont pas causés par une mauvaise formulation. Ils proviennent d’une étape de mélange sous-dimensionnée, d’un mauvais outil pour la viscosité ou d’un changement d’échelle qui a modifié l’apport d’énergie par unité de volume.
Pour les laboratoires et les usines pilotes, le TENCAN homogénéisateur à dispersion à grande vitesse est un produit permettant d'évaluer quand une formulation nécessite un mouillage et une désagglomération plus forts qu'un simple agitateur ne peut fournir. Le point de départ utile n’est pas une liste de tailles de moteurs. Il s'agit d'une fenêtre de processus claire : ce qui doit être dispersé, quelle quantité, dans quel liquide, à quelle charge en solides et sous quelles limites de température et de contamination. Cette fenêtre détermine si un homogénéisateur à dispersion à grande vitesse est approprié, comment il doit être configuré et quels tests doivent être exécutés avant que le processus ne soit corrigé.
La sélection dépend également de l'étape du travail. Un chimiste en formulation peut avoir besoin de petits lots pour le criblage, tandis qu'un ingénieur pilote peut avoir besoin de reproduire la même dispersion dans un volume plus grand sans modifier la distribution granulométrique ou l'apparence visuelle. La même famille d’équipements ne peut servir les deux étapes que lorsque les variables de fonctionnement et la logique de mise à l’échelle sont comprises.
Ce que fait un homogénéisateur à dispersion à grande vitesse dans une formulation
Un homogénéisateur à dispersion à grande vitesse combine un mouvement rapide du volume avec un cisaillement localisé. L'élément rotatif crée un écoulement dans la cuve, tandis que la zone à grande vitesse à proximité de l'outil génère des forces de cisaillement et d'extension qui agissent sur les interfaces liquide-poudre et sur les agglomérats. Le résultat n’est pas automatiquement une bonne suspension. Il s'agit d'une combinaison contrôlée de mouillage, de rupture et de distribution qui dépend de la formulation, de la géométrie de l'outil, de la vitesse et du temps imparti pour le lot.
Le mélange et la dispersion en vrac sont des opérations différentes
Le mélange en vrac réduit les gradients de concentration. Il déplace un colorant soluble dans l'eau, mélange deux liquides miscibles ou uniformise la température. La dispersion est plus exigeante. Il doit mouiller la surface externe d'une poudre, chasser l'air des pores et des crevasses, briser les amas retenus par les forces de Van der Waals ou les ponts de liant et distribuer les particules résultantes avant qu'elles ne se réagglomèrent. Un mélangeur peut paraître énergique tout en laissant intacts les agglomérats durs, en particulier lorsque le flux est principalement rotatif et que le matériau se déplace avec l'outil au lieu de traverser une zone de cisaillement élevé.
C'est pourquoi l'ajout de temps de mélange plus long n'améliore pas toujours un lot. Si les particules sont déjà piégées dans un milieu visqueux ou thixotrope, ou si l'outil ne crée pas suffisamment de cisaillement local, un mélange plus long ne peut qu'échauffer le produit et user l'équipement. Un homogénéisateur à dispersion à grande vitesse résout le problème uniquement lorsque la formulation est placée dans un régime d'écoulement dans lequel l'élément rotatif peut mouiller la poudre et perturber les amas. L'opérateur doit également confirmer que le lot traverse effectivement cette zone plutôt que de circuler autour d'elle.
Mouillage, désagglomération et stabilisation
L'humidité est la première barrière. Les particules de poudre sèche transportent de l'air et ont souvent des surfaces irrégulières. Si le liquide ne déplace pas cet air rapidement, la poudre peut former des grumeaux avec des noyaux secs difficiles à briser par la suite. Les homogénéisateurs à dispersion à grande vitesse aident en créant un modèle d'écoulement puissant et une région à cisaillement élevé où la poudre peut être aspirée dans le liquide. Le résultat pratique dépend de la manière dont la poudre est ajoutée, de la rapidité avec laquelle elle est ajoutée et de la question de savoir si le liquide a la bonne viscosité et le bon équilibre de tensioactifs pour mouiller la surface.
La désagglomération est le deuxième obstacle. De nombreuses poudres arrivent sous forme d’amas de particules primaires. Un fort cisaillement peut briser certains amas, mais l'énergie requise augmente à mesure que la résistance de l'agglomérat augmente. Les amas mous peuvent s'ouvrir facilement ; les grappes dures peuvent nécessiter un traitement plus long, un outil différent ou une étape de fraisage en aval. L'homogénéisateur à dispersion à grande vitesse est souvent plus efficace en tant que dispositif de mouillage et de pré-dispersion qui prépare une alimentation stable pour un broyeur à billes ou un autre équipement de broyage fin. Le traiter comme une machine universelle de réduction de la taille des particules peut conduire à des attentes irréalistes.
La stabilisation est le troisième obstacle. Une fois les particules séparées, elles peuvent entrer en collision et reformer des amas si la formulation ne dispose pas de suffisamment de stabilisant, si le pH ou l'environnement ionique est incorrect ou si le lot est surchauffé. Un homogénéisateur dispersant à grande vitesse peut créer une bonne dispersion initiale, mais il ne peut pas compenser une formulation chimiquement instable. L'équipement et la formulation doivent être évalués ensemble, de préférence en mesurant la distribution granulométrique, la viscosité et la stabilité au stockage après le traitement plutôt que de les juger uniquement par leur apparence.
Où l'unité s'intègre dans le train de processus
Dans de nombreux procédés humides, l'homogénéisateur à dispersion à grande vitesse se situe entre la manipulation de poudre et la dispersion fine. Il peut être utilisé pour préparer un prémélange, incorporer des charges, des pigments humides ou décomposer des agglomérats mous avant un broyeur à billes, un broyeur colloïdal ou toute autre étape de traitement fin. Dans certaines formulations, il peut s'agir du principal dispositif de dispersion. Dans d'autres, il s'agit d'un outil préparatoire dont le rôle est de fournir un aliment uniforme et sans grumeaux avec une viscosité et une température contrôlées.
Le rôle correct doit être défini avant l'achat. Si l’objectif est uniquement d’éliminer les grumeaux visibles, les exigences sont différentes d’un objectif qui spécifie une distribution granulométrique étroite. Si l'étape suivante du processus est sensible à la température ou à l'aération, l'homogénéisateur à dispersion à grande vitesse doit être utilisé en gardant ces contraintes à l'esprit. La page produit du page produit de l'homogénéisateur à dispersion à grande vitesse doit être lu conjointement avec les exigences réelles de formulation, car une machine qui fonctionne bien pour une plage de viscosité ou une taille de lot peut ne pas convenir à une autre.
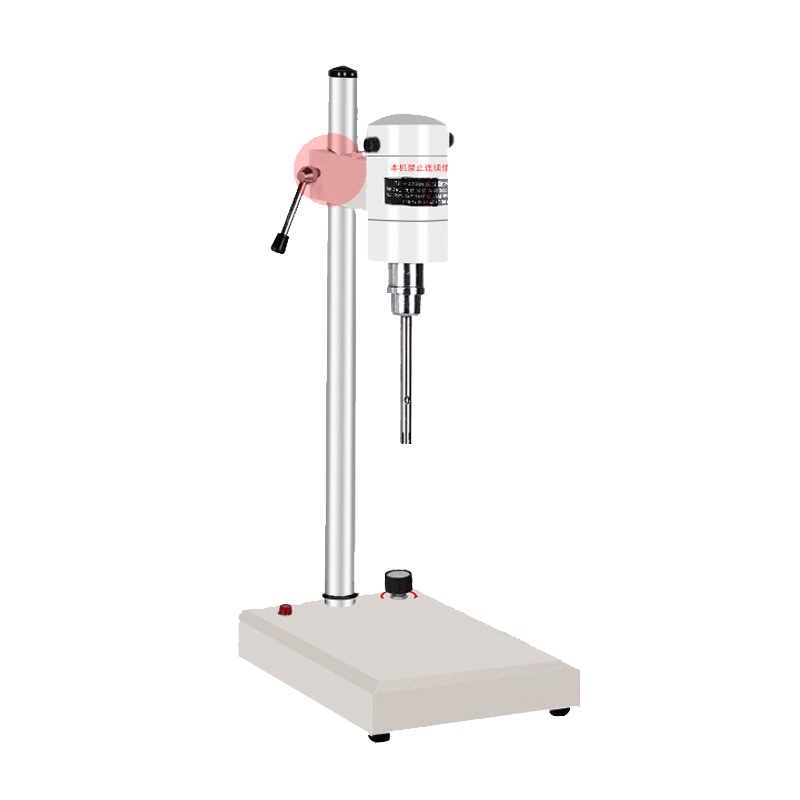
Image du produit: TENCAN homogénéisateur à dispersion à grande vitesse.
Facteurs matériels qui définissent la fenêtre de fonctionnement
Le système matériel fixe les limites de tout processus de dispersion. Deux formulations d'apparence similaire peuvent se comporter très différemment en raison de la viscosité, de la charge en solides, de la chimie de la surface des particules et de la résistance des agglomérats. Avant d’ajuster la vitesse ou le temps, il est utile d’identifier quel facteur matériel limite le résultat. Dans le cas contraire, l'opérateur risque d'augmenter l'apport d'énergie sans résoudre le problème réel.
Viscosité et comportement d'écoulement
La viscosité contrôle si le lot peut former un modèle d'écoulement utile. Si le matériau est trop fin, l'outil à grande vitesse peut créer un vortex profond, aspirer de l'air dans le produit et éclabousser la poudre au lieu de la mouiller efficacement. Si le matériau est trop épais, l'écoulement peut se localiser autour du puits, laissant des zones stagnantes près de la paroi ou du fond du réservoir. Les homogénéisateurs à dispersion à grande vitesse sont souvent utilisés dans une plage de viscosité pratique où le lot peut circuler tout en subissant un cisaillement à proximité de l'élément rotatif. La plage exacte dépend de l'outil, du récipient et de la formulation ; elle doit donc être établie par des tests plutôt que par hypothèse.
Le comportement non newtonien ajoute une autre complication. Les produits fluidifiants peuvent paraître minces près de l’outil mais rester épais ailleurs. Les matériaux à limite d'élasticité peuvent ne pas s'écouler du tout jusqu'à ce que la contrainte dépasse un seuil. Dans ces cas, l’ordre d’ajout et le niveau de liquide de départ importent autant que la vitesse de mélange finale. Une approche courante consiste à commencer avec une partie du liquide, à ajouter de la poudre dans des conditions favorisant le mouillage, puis à ajuster la viscosité ou la teneur en solides avant l'étape de dispersion finale. L'homogénéisateur à dispersion à grande vitesse doit être sélectionné en fonction de la gamme d'états traversés par le lot, et pas seulement en fonction de la viscosité finale.
Chargement de solides et ajout de poudre
Une charge élevée en solides augmente la demande sur le mélangeur et réduit la quantité de liquide disponible pour séparer les particules. Il peut également augmenter rapidement la température car davantage d’énergie est dissipée dans un système concentré. L'ajout de toute la poudre en même temps peut créer une masse épaisse que l'outil ne peut pas faire circuler, tandis qu'ajouter de la poudre trop lentement peut allonger le cycle de traitement et exposer le produit à un cisaillement inutile. Le taux d'ajout pratique est généralement déterminé en observant la surface du lot, la charge du moteur et l'évolution de la température.
Les propriétés de la poudre comptent également. Les poudres fines de faible densité ont tendance à flotter ou à former de la poussière, tandis que les poudres denses peuvent couler et former une couche de boue au fond. Les poudres traitées en surface peuvent mouiller plus facilement dans un liquide que dans un autre. L'homogénéisateur à dispersion à grande vitesse peut aider à gérer ces différences en créant une forte circulation, mais l'opérateur a toujours besoin d'un point d'addition approprié et d'un débit d'alimentation contrôlé. Lors des travaux de laboratoire, la pré-dispersion de la poudre dans une petite quantité de liquide ou l'utilisation d'un entonnoir à addition progressive peut révéler si le problème est le mouillage ou la véritable résistance de l'agglomérat.
Taille des particules ciblées et résistance des agglomérats
La taille des particules cible doit être définie ainsi que la méthode de mesure. Une vérification visuelle de la présence de grumeaux n'est pas équivalente à une distribution granulométrique mesurée par diffraction laser, microscopie ou jauge de finesse de mouture. Si la spécification est une taille maximale d'agglomérat, l'homogénéisateur à dispersion à grande vitesse peut être adéquat pour les amas mous mais pas pour les amas durs. Si la spécification est une distribution étroite, le processus peut nécessiter une étape de dispersion ou de broyage différente après l'homogénéisation.
La résistance des agglomérés est souvent la variable cachée. Une poudre qui se disperse facilement dans un lot peut former des amas durs dans un autre en raison de la capture d'humidité, de l'historique de stockage ou d'un changement dans le traitement de surface. C’est l’une des raisons pour lesquelles un processus ne devrait pas être corrigé après un seul essai en laboratoire. L'homogénéisateur à dispersion à grande vitesse peut nécessiter une étape de prétraitement définie, une séquence d'addition contrôlée ou une étape de dispersion fine en aval pour gérer la variation normale des matières premières. L’équipement peut fournir l’énergie, mais les contrôles de la formulation et des matières premières déterminent si cette énergie est utilisée efficacement.
Matériaux sensibles à la température et au cisaillement
La dispersion à grande vitesse ajoute de l’énergie, et la majeure partie de cette énergie se transforme en chaleur. Pour les produits sensibles à la température, le facteur limitant peut être la température du lot plutôt que la qualité de la dispersion. Un homogénéisateur à dispersion à grande vitesse peut fonctionner avec un récipient à double enveloppe, un serpentin de refroidissement ou un cycle de traitement plus court, mais la sélection doit tenir compte de l'évacuation de la chaleur à la taille de lot prévue. Les petits lots de laboratoire peuvent refroidir rapidement à travers la paroi du récipient, tandis que les lots pilotes peuvent retenir la chaleur et nécessiter une stratégie de contrôle de température différente.
Les matériaux sensibles au cisaillement présentent un risque différent. Certains polymères, ingrédients biologiques et produits structurés peuvent perdre en performances s'ils sont exposés à un cisaillement excessif ou à un traitement prolongé. Dans ces cas, l'homogénéisateur à dispersion à grande vitesse doit être évalué à la dose d'énergie minimale permettant d'obtenir la dispersion requise, et non à la vitesse maximale que la machine peut fournir. L’objectif est une fenêtre de processus robuste, et non un seul point de fonctionnement qui ne fonctionne que dans des conditions idéales.
Variables d'équipement et de processus qui modifient la qualité de la dispersion
Une fois la fenêtre matérielle dégagée, les variables de l'équipement peuvent être évaluées dans un ordre logique. Les plus importants sont souvent la géométrie de l'outil et du récipient, la vitesse ou vitesse de pointe, le temps de traitement et le profil de température. La puissance du moteur est importante, mais la puissance à elle seule ne décrit pas l’efficacité avec laquelle l’énergie est transférée au produit.
Géométrie de l'arbre, de la roue et du récipient
L'élément rotatif et le récipient fonctionnent comme un système. Un outil bien adapté au volume du lot créera une circulation et une zone de cisaillement contrôlée. Un outil trop petit peut laisser des zones mortes, tandis qu'un outil trop grand pour le navire peut créer des vortex, des éclaboussures ou une charge moteur excessive. La position de l'arbre, le jeu par rapport au fond et le niveau de liquide influencent tous le modèle d'écoulement. Ces détails doivent être confirmés pour le récipient réel utilisé dans le laboratoire ou l'usine pilote, et non issus d'une image de catalogue.
La forme du navire est tout aussi importante. Un récipient cylindrique à fond bombé se comporte différemment d'un récipient à fond plat. Des déflecteurs peuvent être nécessaires pour empêcher le lot de tourner comme un corps solide, mais ils peuvent également piéger des matériaux ou rendre le nettoyage plus difficile. Dans les travaux à petite échelle, le conteneur est souvent un bécher ou un récipient à enveloppe personnalisée, de sorte que l'homogénéisateur à dispersion à grande vitesse doit être monté solidement et aligné de manière à ce que l'outil n'entre pas en contact avec le mur. L'image du produit et les détails de configuration du homogénéisateur à dispersion à grande vitesse doit être examiné par rapport à la taille prévue du récipient et du lot.
Vitesse, vitesse de pointe et dose d'énergie
La vitesse est souvent exprimée en tours par minute, mais la vitesse de pointe est plus utile pour comparer des outils de différents diamètres. Un outil plus gros au même régime produit une vitesse de pointe plus élevée et peut modifier le régime de cisaillement. Pour la mise à l’échelle, la relation entre la vitesse de pointe, le volume du lot et le temps de traitement doit être considérée ensemble. L'adaptation du régime seul est rarement suffisante, car le même régime dans un récipient plus grand peut produire un modèle d'écoulement différent et une dose d'énergie différente par unité de masse.
Le temps de traitement représente l’autre moitié de la dose d’énergie. Un court passage à grande vitesse peut mouiller la poudre mais laisser des agglomérats ; un long trajet à vitesse modérée peut améliorer la distribution mais augmenter la température. L'approche pratique consiste à définir un point final de dispersion à l'aide d'une propriété mesurable, telle que la finesse de mouture, la distribution granulométrique, la viscosité ou la brillance. Ajustez ensuite la vitesse et le temps pour atteindre ce point final de manière cohérente. L’homogénéisateur à dispersion à grande vitesse doit fonctionner dans une plage documentée et non à un réglage maximum arbitraire.
Contrôle de la température et évaporation
La température affecte la viscosité, les performances du stabilisant et le taux de réagglomération. Dans les systèmes aqueux, l’évaporation peut modifier la teneur en matières solides et rendre le lot progressivement plus épais. Dans les systèmes à base de solvants, l’évaporation soulève des problèmes de sécurité et d’environnement. Un récipient à double enveloppe, un lot couvert ou un cycle de traitement plus court peuvent être nécessaires. L'homogénéisateur à dispersion à grande vitesse lui-même doit être sélectionné en tenant compte de la charge thermique du processus prévu, en particulier lorsque le lot est concentré ou lorsque la viscosité est suffisamment élevée pour dissiper une énergie importante.
La mesure de la température doit refléter le produit en vrac, et pas seulement la paroi du récipient ou l'espace libre. Une seule sonde près du mur peut manquer une zone chaude près du puits. Pour les travaux pilotes, il est utile d’enregistrer la température au début, pendant l’ajout de poudre et à la fin de l’étape de dispersion. Ces enregistrements permettent de distinguer un problème de formulation d'un problème de processus en cas d'échec d'un lot.
Nettoyage, changement et contamination croisée
L'équipement de laboratoire et pilote doit être nettoyable entre les formulations. Les surfaces de contact avec le produit, les crevasses, les joints et l'espace autour de l'arbre peuvent retenir des résidus. Si le lot suivant est sensible à la contamination croisée, la procédure de nettoyage doit être définie avant la sélection de l'équipement. Un homogénéisateur à dispersion à grande vitesse avec des surfaces accessibles et une construction compatible en matériau mouillé est plus facile à valider qu'un assemblage complexe avec des cavités cachées.
La compatibilité des matériaux fait également partie de la sélection. Les pièces en contact avec le produit doivent résister au solvant, au pH, aux solides abrasifs et aux agents de nettoyage utilisés dans le processus. Ce n’est pas un détail à laisser pour la fin. Une machine qui fonctionne bien dans une formulation peut ne pas convenir dans une autre en raison de la durée de vie des joints, de la corrosion ou du risque de contamination. Il convient de demander au fournisseur les matériaux réellement mouillés et les recommandations de nettoyage pour l'application spécifique.
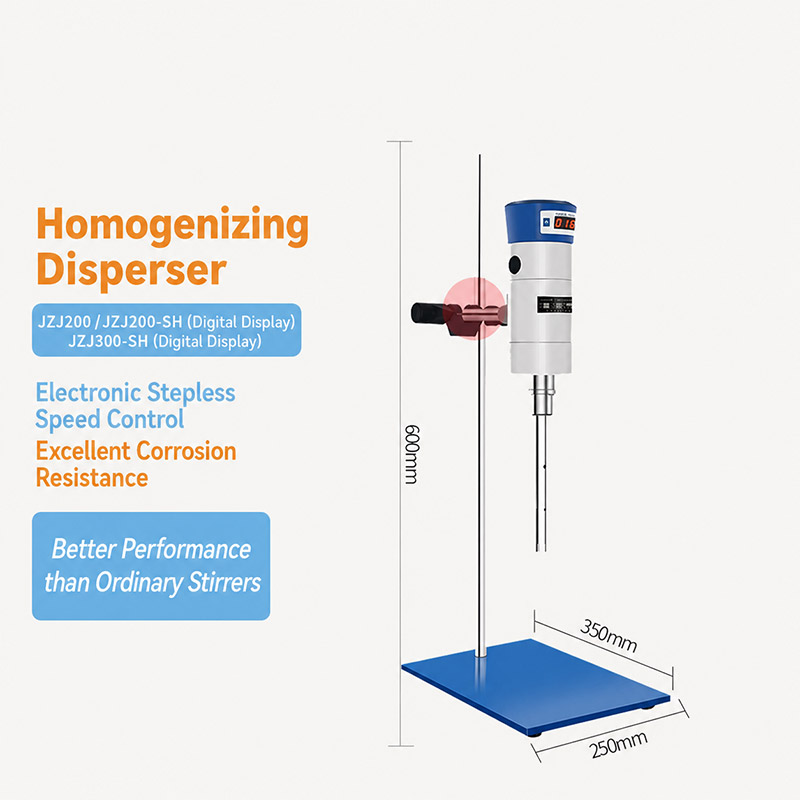
Vue du produit de l'homogénéisateur à dispersion à grande vitesse.
Sélection et mise à l'échelle des lots de laboratoire et pilotes
La sélection d'un homogénéisateur à dispersion à grande vitesse est une décision de processus et non un exercice de catalogue. La première question n’est pas de savoir quel modèle est le plus puissant. Il s'agit de quelle configuration peut reproduire la dispersion requise dans le récipient réel, avec la formulation réelle, dans les limites de température et de temps autorisées. Une comparaison structurée évite l’erreur courante consistant à acheter le plus gros lot tout en perdant le contrôle des petits lots qui définissent la formulation.
Commencez par la définition du lot, pas par la puissance du moteur
Notez la plage de volume de travail, la viscosité à chaque étape, la charge en solides, la séquence d'ajout, l'état de dispersion cible et la limite de température. Incluez les exigences de nettoyage et les matériaux de construction. Ces informations transforment une vague demande d'homogénéisateur en une spécification testable. Cela aide également le fournisseur à recommander un agencement d'outils et de récipients approprié plutôt qu'une machine générique.
Pour le travail en laboratoire, la flexibilité est souvent plus importante que la puissance maximale. La possibilité de changer de récipient, d'ajuster la hauteur de l'arbre et d'exécuter de petits lots sans volume mort excessif peut être plus précieuse qu'une vitesse de pointe élevée. Pour les travaux pilotes, la répétabilité et la mise à l’échelle des données deviennent plus importantes. L'unité pilote doit pouvoir fonctionner dans des conditions pouvant être liées au processus de production, même si l'équipement de production final est plus grand.
Que vérifier sur un homogénéisateur à dispersion à grande vitesse
| Facteur de sélection | Que vérifier | Pourquoi c'est important |
|---|---|---|
| Plage de volumes de lots | Volume utile minimum et maximum avec le récipient prévu | Un lot trop petit peut ne pas couvrir l'outil ; un lot trop important risque de ne pas circuler |
| Plage de viscosité | Fenêtre de viscosité pratique pour l'outil et l'entraînement | Modification du débit et de la charge du moteur en fonction de la viscosité |
| Géométrie de l'outil | Type d'élément rotatif, diamètre et position de l'arbre | Contrôle la zone de cisaillement, le pompage et la formation de vortex |
| Contrôle de vitesse | Vitesse réglable et plage de fonctionnement lisible | Permet le mouillage à basse vitesse et la dispersion à vitesse plus élevée |
| Contrôle de la température | Surveillance de la température des cuves à double enveloppe, du refroidissement ou des lots | Empêche les dommages causés par la chaleur et la dérive de viscosité |
| Matériaux mouillés | Compatibilité avec les solvants, le pH, les solides et les agents de nettoyage | Affecte la contamination, la corrosion et la durée de vie |
| Accès nettoyage | Surfaces accessibles et pièces amovibles | Réduit le temps de changement et la contamination croisée |
La table est un point de départ et ne remplace pas un essai. Un homogénéisateur à dispersion à grande vitesse qui répond aux exigences mécaniques peut toujours échouer si l'outil ne correspond pas au récipient ou si la méthode d'ajout de poudre est incorrecte. Si possible, testez avec les matières premières réelles et la séquence d'ajout prévue. Enregistrez la vitesse, la durée, la température et le schéma d’écoulement observé afin que l’essai puisse être répété.
Logique de mise à l'échelle
La mise à l’échelle doit préserver le mécanisme de dispersion, et pas seulement l’apparence du lot. Dans de nombreux cas, cela signifie maintenir une plage de vitesse de pointe similaire, une dose d'énergie par unité de masse similaire et un profil d'ajout de poudre similaire. La similarité géométrique est utile, mais elle est rarement exacte entre un bécher de laboratoire et un récipient pilote. Le point d'alimentation, la disposition des déflecteurs et la surface de transfert de chaleur peuvent tous changer. Ces différences peuvent modifier la vitesse et le temps optimaux.
Un programme pratique de mise à l'échelle commence par un petit lot qui répond aux spécifications, puis répète le processus à une échelle intermédiaire tout en mesurant les mêmes propriétés. Si la distribution granulométrique ou la viscosité change, la cause doit être identifiée avant l’étape suivante. L'homogénéisateur à dispersion à grande vitesse peut nécessiter un outil différent, un taux d'addition différent ou un profil de température différent à plus grande échelle. Considérer la mise à l’échelle comme un simple multiplicateur de volume est une source courante d’échec.
Problèmes de fonctionnement courants et ajustements pratiques
La plupart des problèmes de dispersion présentent des symptômes observables. Le défi est de relier le symptôme à la bonne cause. Ajouter plus de vitesse ou plus de temps peut parfois aider, mais cela peut également aggraver le problème en incorporant de l'air, en augmentant la température ou en dégradant le stabilisateur. Le tableau suivant répertorie les symptômes courants et les premiers ajustements à considérer.
| Symptôme | Cause probable | Ajustement pratique |
|---|---|---|
| Des grumeaux secs restent après le mélange | Poudre ajoutée trop rapidement ou liquide ne mouille pas la surface | Ralentissez l'ajout, modifiez le niveau de liquide ou ajustez le tensioactif et la vitesse de mélange. |
| Le lot mousse ou aspire de l'air | Vortex trop profond ou outil positionné trop haut | Abaissez l'outil, réduisez la vitesse pendant l'ajout ou modifiez la disposition du récipient et du déflecteur. |
| Le produit s'épaissit pendant le traitement | Évaporation, élévation de température ou structuration induite par cisaillement | Contrôlez la température, couvrez le lot ou réduisez le temps de traitement |
| Le pigment se dépose rapidement | La dispersion est incomplète ou la formulation manque de stabilisation | Vérifiez la finesse de la mouture, vérifiez le niveau de dispersant et testez la stabilité du stockage. |
| Le lot semble uniforme mais échoue dans le film | De fins agglomérats subsistent ou un mauvais point final de dispersion a été utilisé | Mesurer la distribution granulométrique et ajuster le processus ou l'étape de broyage en aval |
| La charge du moteur augmente de manière inattendue | Augmentation de la viscosité, charge de solides trop élevée ou outil trop grand pour le lot | Réduisez les matières solides, ajustez la température ou examinez la combinaison outil et récipient. |
Pour chaque symptôme, la première étape consiste à observer le lot. La surface roule-t-elle ou tourne-t-elle comme un corps solide ? La poudre flotte-t-elle, coule-t-elle ou forme-t-elle un anneau sur le mur ? La température augmente-t-elle plus vite que prévu ? Ces observations sont plus utiles qu’une seule lecture motrice. Ils montrent si l'homogénéisateur à dispersion à grande vitesse crée réellement l'écoulement et le cisaillement souhaités dans le produit.
Lorsqu’un homogénéisateur à dispersion à grande vitesse ne suffit pas
Un homogénéisateur à dispersion à grande vitesse est un outil puissant pour le mouillage, la pré-dispersion et la décomposition des agglomérats mous, mais ce n'est pas une machine universelle de broyage fin. Si la taille des particules cibles est de l’ordre du micron ou du submicron, ou si les agglomérats sont durs et fortement liés, un processus différent peut être nécessaire. Un broyeur à billes, un broyeur colloïdal, un broyeur à jet ou tout autre équipement spécialisé peuvent être plus appropriés, soit en remplacement, soit en aval. Le bon choix dépend de la granulométrie souhaitée, de l'échauffement acceptable, des limites de contamination et de la rhéologie du produit.
Il existe également des cas où la formulation doit être modifiée avant le changement d'équipement. Un dispersant incompatible avec le solvant, un pH en dehors de la plage stable ou un liant en compétition avec la surface du pigment peuvent entraîner une mauvaise dispersion quel que soit le mélangeur. Dans ces cas, un homogénéisateur à dispersion à grande vitesse peut exposer le problème en créant une bonne dispersion initiale qui échoue par la suite. La solution pourrait être un ajustement de la formulation plutôt qu’une machine plus grande.
Un plan de validation pratique
Un plan de validation doit commencer par une spécification claire et un petit nombre de mesures significatives. Définissez l’état de dispersion cible, la plage de viscosité acceptable, la limite de température et les conditions de stockage. Ensuite, faites fonctionner l’homogénéisateur dispersant à grande vitesse à plusieurs vitesses et durées, en gardant la séquence d’addition constante. Mesurez les propriétés sélectionnées après chaque exécution et enregistrez les observations. Cette approche identifie la fenêtre d'exploitation robuste plutôt qu'une seule condition chanceuse.
L'étape suivante consiste à vérifier la répétabilité avec un nouveau lot des mêmes matières premières. Si le résultat est cohérent, testez une variation normale de la matière première. Si le procédé est sensible à cette variation, l'équipement ou la formulation peuvent nécessiter une plage de contrôle plus large. Pour un travail pilote, répétez le test à plus grande échelle et comparez le mécanisme de dispersion, pas seulement l’apparence finale. Le homogénéisateur à dispersion à grande vitesse peut constituer un élément fiable du processus lorsque son rôle est défini et ses limites comprises.
La décision de sélection la plus utile est souvent celle qui résiste à une simplification excessive. Un homogénéisateur à dispersion à grande vitesse doit être adapté au matériau, à la taille du lot, au récipient, aux limites de température et au processus en aval. Lorsque ces facteurs sont connus, l’équipement peut être testé selon des critères clairs et mis à l’échelle avec moins de surprises. Lorsqu’ils ne sont pas connus, même une machine bien construite peut produire des lots incohérents. La voie pratique consiste à définir d'abord la fenêtre de processus, à confirmer l'équipement dans un essai représentatif et à maintenir le point final de dispersion mesurable.