
Auswahl eines Hochgeschwindigkeits-Dispergierhomogenisators
Fischaugen in einer Beschichtung, harte Flecken in einem Gel, Pigmente, die sich innerhalb eines Tages absetzen, oder eine Charge, die im Tank gleichmäßig aussieht, aber beim endgültigen Film versagt, sind häufige Anzeichen dafür, dass das Mischen von Massen mit einer echten Dispersion verwechselt wurde. Ein Hochgeschwindigkeits-Dispergierhomogenisator wird verwendet, wenn es nicht nur darum geht, Flüssigkeiten zu bewegen, sondern auch darum, Pulver zu benetzen, Agglomerate aufzubrechen und eine wiederholbare Dispersion zu erzeugen. Die Unterscheidung ist wichtig, da viele Probleme im Labor- und Pilotmaßstab nicht durch eine schlechte Formulierung verursacht werden. Sie entstehen durch einen zu kleinen Mischschritt, das falsche Werkzeug für die Viskosität oder eine Maßstabsänderung, die den Energieeintrag pro Volumeneinheit verändert hat.
Für Labore und Pilotanlagen ist die TENCAN Hochgeschwindigkeits-Dispergierhomogenisator ist ein zu bewertendes Produkt, wenn eine Formulierung eine stärkere Benetzung und Desagglomeration benötigt, als ein einfacher Rührer leisten kann. Der nützliche Ausgangspunkt ist keine Liste der Motorgrößen. Es handelt sich um ein klares Prozessfenster: Was muss wie fein dispergiert werden, in welcher Flüssigkeit, bei welcher Feststoffbeladung und unter welchen Temperatur- und Kontaminationsgrenzen. Dieses Fenster bestimmt, ob ein Hochgeschwindigkeits-Dispergierhomogenisator geeignet ist, wie er konfiguriert werden sollte und welche Tests durchgeführt werden sollten, bevor der Prozess behoben wird.
Die Auswahl hängt auch vom Arbeitsstadium ab. Ein Formulierungschemiker benötigt möglicherweise kleine Chargen für das Screening, während ein Pilotingenieur möglicherweise dieselbe Dispersion in einem größeren Volumen reproduzieren muss, ohne die Partikelgrößenverteilung oder das visuelle Erscheinungsbild zu verändern. Die gleiche Gerätefamilie kann nur dann beide Stufen bedienen, wenn die Betriebsvariablen und die Scale-Up-Logik verstanden sind.
Was ein Hochgeschwindigkeits-Dispergierhomogenisator in einer Formulierung bewirkt
Ein Hochgeschwindigkeits-Dispergierhomogenisator kombiniert schnelle Massenbewegung mit lokaler Scherung. Das rotierende Element erzeugt eine Strömung im Behälter, während die Hochgeschwindigkeitszone in der Nähe des Werkzeugs Scher- und Dehnungskräfte erzeugt, die auf Flüssigkeits-Pulver-Grenzflächen und auf Agglomerate wirken. Das Ergebnis ist nicht automatisch eine Bußgeldsperre. Es handelt sich um eine kontrollierte Kombination aus Benetzung, Aufbrechen und Verteilung, die von der Formulierung, der Werkzeuggeometrie, der Geschwindigkeit und der für die Charge vorgesehenen Zeit abhängt.
Massenmischen und Dispergieren sind unterschiedliche Vorgänge
Das Mischen großer Mengen reduziert Konzentrationsgradienten. Es bewegt einen löslichen Farbstoff durch Wasser, vermischt zwei mischbare Flüssigkeiten oder gleicht die Temperatur aus. Die Dispergierung ist anspruchsvoller. Es muss die äußere Oberfläche eines Pulvers benetzen, Luft aus Poren und Spalten verdrängen, durch Van-der-Waals-Kräfte oder Bindemittelbrücken gehaltene Cluster aufbrechen und die resultierenden Partikel verteilen, bevor sie erneut agglomerieren. Ein Mischer kann energisch wirken, während harte Agglomerate intakt bleiben, insbesondere wenn die Strömung größtenteils rotatorisch ist und das Material mit dem Werkzeug wandert, anstatt eine Zone mit hoher Scherung zu durchlaufen.
Aus diesem Grund führt eine Verlängerung der Mischzeit nicht immer zu einer Verbesserung einer Charge. Wenn die Partikel bereits in einem viskosen oder thixotropen Medium eingeschlossen sind oder wenn das Werkzeug keine ausreichende lokale Scherung erzeugt, kann es sein, dass längeres Mischen das Produkt nur erhitzt und die Ausrüstung verschleißt. Ein Hochgeschwindigkeits-Dispergierhomogenisator behebt das Problem nur, wenn die Formulierung in einen Strömungsbereich gebracht wird, in dem das rotierende Element das Pulver benetzen und Cluster aufbrechen kann. Der Bediener muss außerdem bestätigen, dass sich die Charge tatsächlich durch diese Zone bewegt und nicht um sie herum zirkuliert.
Benetzung, Desagglomeration und Stabilisierung
Benetzung ist die erste Barriere. Trockene Pulverpartikel transportieren Luft und haben oft unregelmäßige Oberflächen. Wenn die Flüssigkeit diese Luft nicht schnell verdrängt, kann das Pulver Klumpen mit trockenen Kernen bilden, die später schwer zu brechen sind. Hochgeschwindigkeits-Dispergierhomogenisatoren helfen, indem sie ein starkes Strömungsmuster und einen Bereich mit hoher Scherung erzeugen, in dem Pulver in die Flüssigkeit gezogen werden kann. Das praktische Ergebnis hängt davon ab, wie das Pulver hinzugefügt wird, wie schnell es hinzugefügt wird und ob die Flüssigkeit die richtige Viskosität und Tensidbalance hat, um die Oberfläche zu benetzen.
Desagglomeration ist die zweite Barriere. Viele Pulver kommen als Ansammlungen von Primärpartikeln vor. Durch starke Scherung können einige Cluster zerbrochen werden, die erforderliche Energie steigt jedoch mit zunehmender Agglomeratfestigkeit. Weiche Cluster können sich leicht öffnen; Harte Cluster erfordern möglicherweise eine längere Bearbeitung, ein anderes Werkzeug oder einen nachgeschalteten Frässchritt. Der Hochgeschwindigkeits-Dispergierhomogenisator ist oft am effektivsten als Benetzungs- und Vordispergiergerät, das ein stabiles Futter für eine Perlmühle oder andere Feinmahlgeräte vorbereitet. Wenn man es als universelle Maschine zur Partikelgrößenreduzierung betrachtet, kann dies zu unrealistischen Erwartungen führen.
Stabilisierung ist die dritte Hürde. Sobald die Partikel getrennt sind, können sie kollidieren und erneut Cluster bilden, wenn der Formulierung ausreichend Stabilisator fehlt, wenn der pH-Wert oder die Ionenumgebung falsch ist oder wenn die Charge überhitzt ist. Ein Hochgeschwindigkeits-Dispergierhomogenisator kann eine gute Anfangsdispersion erzeugen, kann jedoch eine chemisch instabile Formulierung nicht ausgleichen. Die Ausrüstung und die Formulierung müssen gemeinsam bewertet werden, vorzugsweise anhand der Messung der Partikelgrößenverteilung, der Viskosität und der Lagerstabilität nach der Verarbeitung und nicht nur anhand des Aussehens.
Wo die Einheit in den Prozessstrang passt
In vielen Nassprozessen liegt der Hochgeschwindigkeits-Dispergierhomogenisator zwischen Pulverhandhabung und Feindispersion. Es kann zur Herstellung einer Vormischung, zum Einarbeiten von Füllstoffen, zum Befeuchten von Pigmenten oder zum Aufbrechen weicher Agglomerate vor einer Perlmühle, einer Kolloidmühle oder einem anderen Feinverarbeitungsschritt verwendet werden. In einigen Formulierungen kann es das Hauptdispersionsgerät sein. In anderen Fällen handelt es sich um ein Vorbereitungsgerät, dessen Aufgabe es ist, ein klumpenfreies, gleichmäßiges Futter mit kontrollierter Viskosität und Temperatur zu liefern.
Die richtige Rolle sollte vor dem Kauf definiert werden. Wenn das Ziel nur darin besteht, sichtbare Klumpen zu beseitigen, sind die Anforderungen anders als bei einem Ziel, das eine enge Partikelgrößenverteilung vorgibt. Wenn der nächste Prozessschritt empfindlich auf Temperatur oder Belüftung reagiert, muss der Hochgeschwindigkeits-Dispergierhomogenisator unter Berücksichtigung dieser Einschränkungen betrieben werden. Die Produktseite für die Produktseite zum Hochgeschwindigkeits-Dispergierhomogenisator sollten zusammen mit den tatsächlichen Rezepturanforderungen gelesen werden, da eine Maschine, die für einen Viskositätsbereich oder eine Chargengröße gut funktioniert, für einen anderen möglicherweise nicht geeignet ist.
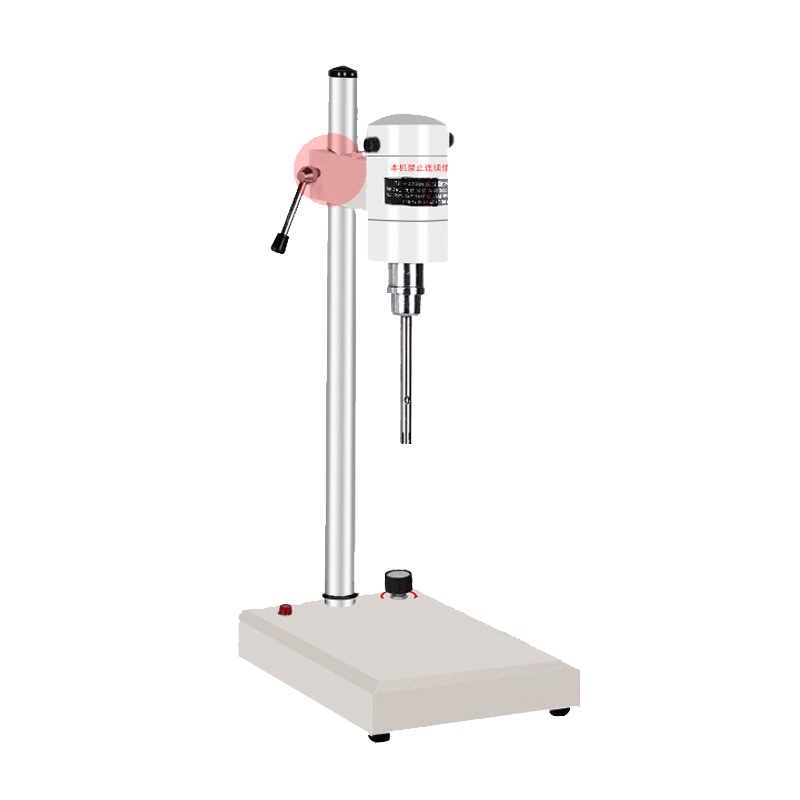
Produktbild: TENCAN Hochgeschwindigkeits-Dispergierhomogenisator.
Wesentliche Faktoren, die das Betriebsfenster definieren
Das Materialsystem setzt die Grenzen jedes Dispergierprozesses. Zwei Formulierungen mit ähnlichem Aussehen können sich aufgrund der Viskosität, der Feststoffbeladung, der Partikeloberflächenchemie und der Festigkeit der Agglomerate sehr unterschiedlich verhalten. Bevor Sie Geschwindigkeit oder Zeit anpassen, ist es hilfreich zu ermitteln, welcher Materialfaktor das Ergebnis einschränkt. Andernfalls kann es passieren, dass der Betreiber den Energieeintrag erhöht, ohne das eigentliche Problem zu lösen.
Viskosität und Fließverhalten
Die Viskosität bestimmt, ob die Charge ein brauchbares Fließmuster bilden kann. Wenn das Material zu dünn ist, kann das Hochgeschwindigkeitswerkzeug einen tiefen Wirbel erzeugen, Luft in das Produkt ziehen und verspritzen, anstatt das Pulver effizient zu benetzen. Wenn das Material zu dick ist, kann sich die Strömung um den Schacht herum konzentrieren und stagnierende Zonen in der Nähe der Behälterwand oder des Behälterbodens hinterlassen. Hochgeschwindigkeits-Dispergierhomogenisatoren werden häufig in einem praktischen Viskositätsbereich eingesetzt, in dem die Charge zirkulieren kann, während in der Nähe des rotierenden Elements noch Scherung auftritt. Der genaue Bereich hängt vom Werkzeug, Gefäß und der Formulierung ab und sollte daher eher durch Tests als durch Annahmen ermittelt werden.
Nicht-Newtonsches Verhalten bringt eine weitere Komplikation mit sich. Scherverdünnende Produkte können in der Nähe des Werkzeugs dünn erscheinen, an anderen Stellen jedoch dick bleiben. Materialien mit Streckgrenze fließen möglicherweise überhaupt nicht, bis die Spannung einen Schwellenwert überschreitet. In diesen Fällen sind die Reihenfolge der Zugabe und der anfängliche Flüssigkeitsstand ebenso wichtig wie die endgültige Mischgeschwindigkeit. Ein üblicher Ansatz besteht darin, mit einem Teil der Flüssigkeit zu beginnen, Pulver unter Bedingungen hinzuzufügen, die die Benetzung fördern, und dann vor dem letzten Dispergierschritt die Viskosität oder den Feststoffgehalt anzupassen. Der Hochgeschwindigkeits-Dispergierhomogenisator sollte für den Zustandsbereich ausgewählt werden, den die Charge durchläuft, und nicht nur für die Endviskosität.
Feststoffbeladung und Pulverzugabe
Eine hohe Feststoffbeladung erhöht die Belastung des Mischers und verringert die zur Partikeltrennung zur Verfügung stehende Flüssigkeitsmenge. Außerdem kann die Temperatur schnell ansteigen, da in einem konzentrierten System mehr Energie verloren geht. Die Zugabe des gesamten Pulvers auf einmal kann zu einer dicken Masse führen, die das Werkzeug nicht umwälzen kann. Eine zu langsame Zugabe des Pulvers kann den Chargenzyklus verlängern und das Produkt unnötigen Scherkräften aussetzen. Die praktische Zugaberate wird normalerweise durch Beobachtung der Chargenoberfläche, der Motorlast und des Temperaturtrends ermittelt.
Auch die Pulvereigenschaften spielen eine Rolle. Feine Pulver mit geringer Dichte neigen dazu, zu schwimmen oder Staub zu bilden, während dichte Pulver absinken und am Boden eine Schlammschicht bilden können. Oberflächenbehandelte Pulver können in einer Flüssigkeit leichter durchnässen als in einer anderen. Der Hochgeschwindigkeits-Dispergierhomogenisator kann dabei helfen, diese Unterschiede zu bewältigen, indem er eine starke Zirkulation erzeugt. Der Bediener benötigt jedoch weiterhin einen geeigneten Zugabepunkt und eine kontrollierte Zufuhrrate. Bei Laborarbeiten kann das Vordispergieren des Pulvers in einer kleinen Menge Flüssigkeit oder die Verwendung eines Stufentrichters Aufschluss darüber geben, ob das Problem an der Benetzung oder an der tatsächlichen Agglomeratfestigkeit liegt.
Angestrebte Partikelgröße und Agglomeratstärke
Die Zielpartikelgröße sollte zusammen mit der Messmethode definiert werden. Eine visuelle Prüfung auf Klumpen ist nicht gleichbedeutend mit einer Messung der Partikelgrößenverteilung durch Laserbeugung, Mikroskopie oder ein Mahlgradmessgerät. Wenn die Spezifikation eine maximale Agglomeratgröße ist, ist der Hochgeschwindigkeits-Dispergierhomogenisator möglicherweise für weiche Cluster geeignet, nicht jedoch für harte Cluster. Wenn es sich bei der Spezifikation um eine enge Verteilung handelt, kann es sein, dass der Prozess nach der Homogenisierung einen anderen Dispergier- oder Mahlschritt erfordert.
Die Agglomeratstärke ist oft die verborgene Variable. Ein Pulver, das sich in einer Charge leicht verteilen lässt, kann in einer anderen Charge aufgrund von Feuchtigkeitsaufnahme, Lagerung oder einer Änderung der Oberflächenbehandlung harte Cluster bilden. Dies ist einer der Gründe, warum ein Prozess nicht nach einem einzigen Laborversuch behoben werden sollte. Der Hochgeschwindigkeits-Dispergierhomogenisator benötigt möglicherweise einen definierten Vorbehandlungsschritt, eine kontrollierte Zugabesequenz oder einen nachgeschalteten Feindispersionsschritt, um normale Rohstoffschwankungen zu bewältigen. Die Ausrüstung kann die Energie liefern, aber die Rezeptur und die Rohstoffkontrolle bestimmen, ob diese Energie effizient genutzt wird.
Temperaturempfindliche und scherempfindliche Materialien
Durch die Hochgeschwindigkeitsdispersion wird Energie hinzugefügt, und der größte Teil dieser Energie wird in Wärme umgewandelt. Bei temperaturempfindlichen Produkten kann der limitierende Faktor eher die Chargentemperatur als die Dispersionsqualität sein. Ein Hochgeschwindigkeits-Dispergierhomogenisator kann mit einem ummantelten Gefäß, einer Kühlschlange oder einem kürzeren Verarbeitungszyklus betrieben werden, bei der Auswahl muss jedoch die Wärmeabfuhr bei der beabsichtigten Chargengröße berücksichtigt werden. Kleine Laborchargen können durch die Gefäßwand schnell abkühlen, während Pilotchargen möglicherweise Wärme speichern und eine andere Temperaturkontrollstrategie erfordern.
Bei scherempfindlichen Materialien besteht ein anderes Risiko. Einige Polymere, biologische Inhaltsstoffe und strukturierte Produkte können ihre Leistung verlieren, wenn sie übermäßiger Scherung oder längerer Verarbeitung ausgesetzt werden. In diesen Fällen sollte der Hochgeschwindigkeits-Dispergierhomogenisator bei der minimalen Energiedosis bewertet werden, die die erforderliche Dispersion erreicht, und nicht bei der maximalen Geschwindigkeit, die die Maschine liefern kann. Das Ziel ist ein robustes Prozessfenster, nicht ein einzelner Betriebspunkt, der nur unter idealen Bedingungen funktioniert.
Geräte- und Prozessvariablen, die die Dispersionsqualität verändern
Sobald das Materialfenster klar ist, können die Gerätevariablen in einer logischen Reihenfolge ausgewertet werden. Die wichtigsten sind oft die Werkzeug- und Gefäßgeometrie, die Geschwindigkeit bzw. Spitzengeschwindigkeit, die Bearbeitungszeit und das Temperaturprofil. Die Motorleistung ist relevant, aber Leistung allein beschreibt nicht, wie effektiv die Energie auf das Produkt übertragen wird.
Wellen-, Laufrad- und Behältergeometrie
Das rotierende Element und das Gefäß arbeiten als System. Ein gut auf das Chargenvolumen abgestimmtes Werkzeug sorgt für eine Zirkulation und eine kontrollierte Scherzone. Ein zu kleines Werkzeug kann tote Zonen hinterlassen, während ein Werkzeug, das zu groß für das Schiff ist, zu übermäßiger Verwirbelung, Spritzern oder Motorbelastung führen kann. Die Position des Schachts, der Abstand zum Boden und der Flüssigkeitsstand beeinflussen alle das Strömungsmuster. Diese Angaben sollten für den tatsächlich im Labor oder in der Pilotanlage verwendeten Behälter bestätigt und nicht einem Katalogbild entnommen werden.
Ebenso wichtig ist die Gefäßform. Ein zylindrisches Gefäß mit gewölbtem Boden verhält sich anders als ein Behälter mit flachem Boden. Um zu verhindern, dass die Charge als fester Körper rotiert, können Leitbleche erforderlich sein, aber sie können auch Material einfangen oder die Reinigung erschweren. Bei Arbeiten im kleinen Maßstab handelt es sich bei dem Behälter häufig um ein Becherglas oder ein speziell ummanteltes Gefäß. Daher muss der Hochgeschwindigkeits-Dispergierhomogenisator sicher montiert und ausgerichtet sein, damit das Werkzeug die Wand nicht berührt. Das Produktbild und die Konfigurationsdetails für Hochgeschwindigkeits-Dispergierhomogenisator sollte anhand der vorgesehenen Behälter- und Chargengröße überprüft werden.
Geschwindigkeit, Spitzengeschwindigkeit und Energiedosis
Die Geschwindigkeit wird oft in Umdrehungen pro Minute angegeben, die Spitzengeschwindigkeit ist jedoch nützlicher für den Vergleich von Werkzeugen mit unterschiedlichen Durchmessern. Ein größeres Werkzeug erzeugt bei gleicher Drehzahl eine höhere Spitzengeschwindigkeit und kann das Scherregime verändern. Beim Scale-up sollte die Beziehung zwischen Spitzengeschwindigkeit, Chargenvolumen und Verarbeitungszeit gemeinsam berücksichtigt werden. Die Anpassung der Drehzahl allein reicht selten aus, da die gleiche Drehzahl in einem größeren Behälter ein anderes Strömungsmuster und eine andere Energiedosis pro Masseneinheit erzeugen kann.
Die Bearbeitungszeit beträgt die andere Hälfte der Energiedosis. Ein kurzer Lauf mit hoher Geschwindigkeit kann das Pulver benetzen, aber Agglomerate hinterlassen; Ein langer Lauf mit mäßiger Geschwindigkeit kann die Verteilung verbessern, aber die Temperatur erhöhen. Der praktische Ansatz besteht darin, einen Dispersionsendpunkt anhand einer messbaren Eigenschaft zu definieren, beispielsweise der Mahlfeinheit, der Partikelgrößenverteilung, der Viskosität oder des Glanzes. Passen Sie dann Geschwindigkeit und Zeit an, um diesen Endpunkt konsistent zu erreichen. Der Hochgeschwindigkeits-Dispergierhomogenisator sollte innerhalb eines dokumentierten Bereichs und nicht mit einer willkürlichen Maximaleinstellung betrieben werden.
Temperaturkontrolle und Verdunstung
Die Temperatur beeinflusst die Viskosität, die Stabilisatorleistung und die Reagglomerationsrate. In wässrigen Systemen kann die Verdunstung den Feststoffgehalt verändern und die Charge zunehmend dicker machen. In lösungsmittelbasierten Systemen wirft die Verdunstung Sicherheits- und Umweltbedenken auf. Möglicherweise ist ein ummantelter Behälter, eine abgedeckte Charge oder ein kürzerer Verarbeitungszyklus erforderlich. Der Hochgeschwindigkeits-Dispergierhomogenisator selbst sollte unter Berücksichtigung der Wärmebelastung des beabsichtigten Prozesses ausgewählt werden, insbesondere wenn die Charge konzentriert ist oder die Viskosität hoch genug ist, um erhebliche Energie abzuleiten.
Die Temperaturmessung sollte das Schüttgut widerspiegeln, nicht nur die Behälterwand oder den Kopfraum. Eine einzelne Sonde in der Nähe der Wand kann eine heiße Zone in der Nähe des Schachts übersehen. Für Pilotarbeiten ist es nützlich, die Temperatur zu Beginn, während der Pulverzugabe und am Ende des Dispergierschritts aufzuzeichnen. Diese Aufzeichnungen helfen dabei, ein Formulierungsproblem von einem Prozessproblem zu unterscheiden, wenn eine Charge fehlschlägt.
Reinigung, Umstellung und Kreuzkontamination
Labor- und Pilotgeräte müssen zwischen den Formulierungen reinigbar sein. Produktkontaktflächen, Spalten, Dichtungen und der Raum um die Welle können Rückstände zurückhalten. Wenn die nächste Charge anfällig für Kreuzkontaminationen ist, sollte das Reinigungsverfahren vor der Auswahl der Ausrüstung festgelegt werden. Ein Hochgeschwindigkeits-Dispergierhomogenisator mit zugänglichen Oberflächen und einer kompatiblen Konstruktion für das benetzte Material ist einfacher zu validieren als eine komplexe Baugruppe mit versteckten Hohlräumen.
Auch die Materialverträglichkeit gehört zur Auswahl. Die benetzten Teile müssen den im Prozess verwendeten Lösungsmitteln, pH-Werten, abrasiven Feststoffen und Reinigungsmitteln standhalten. Dies ist kein Detail, das bis zum Ende aufgehoben werden sollte. Eine Maschine, die in einer Formulierung gut funktioniert, kann in einer anderen aufgrund der Lebensdauer der Dichtungen, der Korrosion oder des Kontaminationsrisikos ungeeignet sein. Der Lieferant sollte nach den tatsächlich benetzten Materialien und Reinigungsempfehlungen für die spezifische Anwendung gefragt werden.
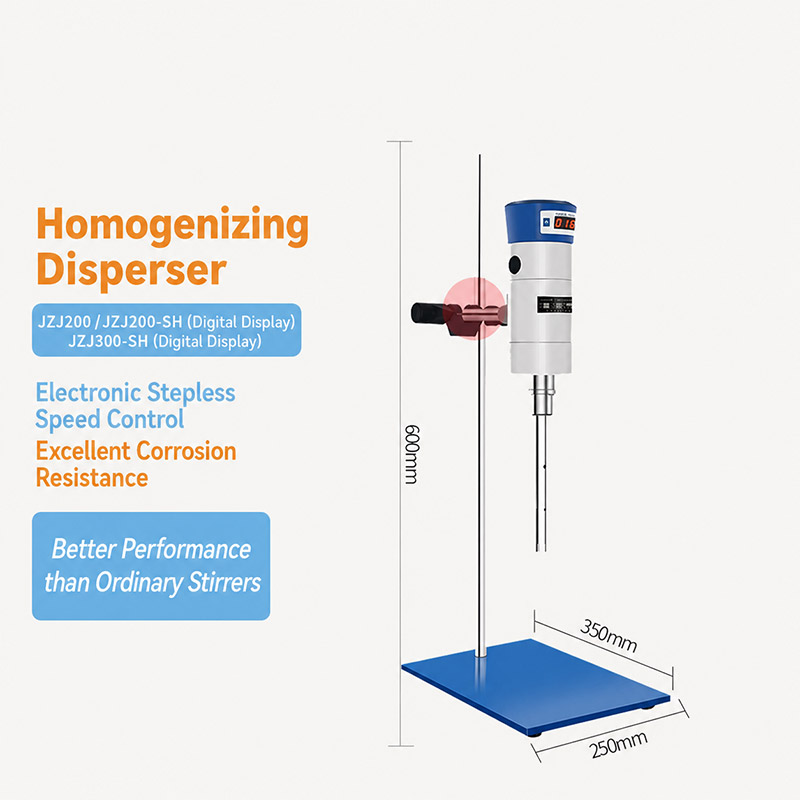
Produktansicht des Hochgeschwindigkeits-Dispergierhomogenisators.
Auswahl und Scale-up für Labor- und Pilotchargen
Die Auswahl eines Hochgeschwindigkeits-Dispergierhomogenisators ist eine Prozessentscheidung und keine Katalogaufgabe. Die erste Frage ist nicht, welches Modell das leistungsstärkste ist. Es geht darum, welche Konfiguration die erforderliche Dispersion im tatsächlichen Behälter mit der tatsächlichen Formulierung innerhalb der zulässigen Temperatur- und Zeitgrenzen reproduzieren kann. Ein strukturierter Vergleich verhindert den häufigen Fehler, die größte Charge zu kaufen und gleichzeitig die Kontrolle über die kleinen Chargen zu verlieren, die die Rezeptur definieren.
Beginnen Sie mit der Chargendefinition, nicht mit der Motorleistung
Notieren Sie den Arbeitsvolumenbereich, die Viskosität in jeder Stufe, die Feststoffbeladung, die Zugabereihenfolge, den angestrebten Dispersionszustand und die Temperaturgrenze. Berücksichtigen Sie die Reinigungsanforderungen und die Baumaterialien. Diese Informationen verwandeln eine vage Anfrage nach einem Homogenisator in eine testbare Spezifikation. Es hilft dem Lieferanten auch dabei, eine geeignete Werkzeug- und Behälteranordnung anstelle einer generischen Maschine zu empfehlen.
Bei Laborarbeiten ist Flexibilität oft wichtiger als maximale Leistung. Die Möglichkeit, Behälter zu wechseln, die Schachthöhe anzupassen und kleine Chargen ohne übermäßiges Totvolumen zu verarbeiten, kann wertvoller sein als eine hohe Höchstgeschwindigkeit. Bei Pilotarbeiten werden Wiederholbarkeit und Scale-up-Daten immer wichtiger. Die Pilotanlage sollte unter Bedingungen laufen können, die mit dem Produktionsprozess vergleichbar sind, auch wenn die endgültige Produktionsausrüstung größer ist.
Was ist bei einem Hochgeschwindigkeits-Dispergierhomogenisator zu überprüfen?
| Auswahlfaktor | Was zu überprüfen ist | Warum es wichtig ist |
|---|---|---|
| Chargenvolumenbereich | Minimales und maximales Arbeitsvolumen mit dem vorgesehenen Gefäß | Eine zu kleine Charge deckt das Werkzeug möglicherweise nicht ab; Eine zu große Charge kann möglicherweise nicht zirkulieren |
| Viskositätsbereich | Praktisches Viskositätsfenster für Werkzeug und Antrieb | Strömungsmuster und Motorlast ändern sich mit der Viskosität |
| Werkzeuggeometrie | Typ, Durchmesser und Wellenposition des rotierenden Elements | Steuert Scherzone, Pumpen und Wirbelbildung |
| Geschwindigkeitskontrolle | Einstellbare Geschwindigkeit und ablesbarer Arbeitsbereich | Ermöglicht die Benetzung bei niedriger Geschwindigkeit und die Dispergierung bei höherer Geschwindigkeit |
| Temperaturkontrolle | Überwachung von Mantelbehältern, Kühlung oder Chargentemperatur | Verhindert Hitzeschäden und Viskositätsdrift |
| Benetzte Materialien | Kompatibilität mit Lösungsmittel, pH-Wert, Feststoffen und Reinigungsmitteln | Beeinflusst Verschmutzung, Korrosion und Lebensdauer |
| Reinigungszugang | Zugängliche Oberflächen und abnehmbare Teile | Reduziert Umrüstzeiten und Kreuzkontaminationen |
Die Tabelle ist ein Ausgangspunkt und kein Ersatz für einen Versuch. Ein Hochgeschwindigkeits-Dispergierhomogenisator, der die mechanischen Anforderungen erfüllt, kann dennoch ausfallen, wenn das Werkzeug nicht zum Gefäß passt oder die Pulverzugabemethode falsch ist. Wenn möglich, testen Sie mit den tatsächlichen Rohstoffen und der vorgesehenen Zugabereihenfolge. Notieren Sie Geschwindigkeit, Zeit, Temperatur und beobachtetes Strömungsmuster, damit der Versuch wiederholt werden kann.
Scale-up-Logik
Bei der Maßstabsvergrößerung sollte der Dispersionsmechanismus erhalten bleiben, nicht nur das Aussehen der Charge. In vielen Fällen bedeutet dies, einen ähnlichen Spitzengeschwindigkeitsbereich, eine ähnliche Energiedosis pro Masseneinheit und ein ähnliches Pulverzugabeprofil beizubehalten. Geometrische Ähnlichkeit hilft, aber zwischen einem Laborbecher und einem Pilotgefäß ist sie selten exakt. Der Einspeisepunkt, die Prallplattenanordnung und die Wärmeübertragungsfläche können sich ändern. Diese Unterschiede können die optimale Geschwindigkeit und Zeit verschieben.
Ein praktisches Scale-Up-Programm beginnt mit einer kleinen Charge, die der Spezifikation entspricht, und wiederholt den Prozess dann in einem Zwischenmaßstab, wobei die gleichen Eigenschaften gemessen werden. Wenn sich die Partikelgrößenverteilung oder die Viskosität verschiebt, sollte vor dem nächsten Schritt die Ursache ermittelt werden. Der Hochgeschwindigkeits-Dispergierhomogenisator benötigt im größeren Maßstab möglicherweise ein anderes Werkzeug, eine andere Zugaberate oder ein anderes Temperaturprofil. Eine häufige Fehlerquelle besteht darin, die Skalierung als einfachen Volumenmultiplikator zu betrachten.
Häufige Betriebsprobleme und praktische Anpassungen
Die meisten Ausbreitungsprobleme weisen beobachtbare Symptome auf. Die Herausforderung besteht darin, das Symptom mit der richtigen Ursache in Verbindung zu bringen. Das Hinzufügen von mehr Geschwindigkeit oder mehr Zeit kann manchmal hilfreich sein, aber es kann das Problem auch verschlimmern, indem Luft eindringt, die Temperatur steigt oder der Stabilisator nachlässt. In der folgenden Tabelle sind häufige Symptome und die ersten zu berücksichtigenden Anpassungen aufgeführt.
| Symptom | Wahrscheinliche Ursache | Praktische Anpassung |
|---|---|---|
| Nach dem Mischen bleiben trockene Klumpen zurück | Zu schnell zugegebenes Pulver oder Flüssigkeit benetzt die Oberfläche nicht | Verlangsamen Sie die Zugabe, ändern Sie den Flüssigkeitsstand oder passen Sie Tensid und Mischgeschwindigkeit an |
| Charge schäumt oder zieht Luft ein | Wirbel zu tief oder Werkzeug zu hoch positioniert | Senken Sie das Werkzeug ab, reduzieren Sie die Geschwindigkeit während der Zugabe oder ändern Sie die Behälter- und Prallplattenanordnung |
| Das Produkt verdickt sich während der Verarbeitung | Verdunstung, Temperaturanstieg oder scherinduzierte Strukturierung | Kontrollieren Sie die Temperatur, decken Sie die Charge ab oder verkürzen Sie die Verarbeitungszeit |
| Pigment setzt sich schnell ab | Die Dispersion ist unvollständig oder die Formulierung ist nicht ausreichend stabilisiert | Überprüfen Sie die Mahlfeinheit, überprüfen Sie den Gehalt an Dispergiermittel und testen Sie die Lagerstabilität |
| Die Charge sieht einheitlich aus, versagt aber im Film | Es bleiben feine Agglomerate zurück oder es wurde der falsche Dispersionsendpunkt verwendet | Messen Sie die Partikelgrößenverteilung und passen Sie den Prozess oder den nachgeschalteten Mahlschritt an |
| Motorlast steigt unerwartet an | Viskositätsanstieg, Feststoffbeladung zu hoch oder Werkzeug zu groß für die Charge | Reduzieren Sie Feststoffe, passen Sie die Temperatur an oder überprüfen Sie die Kombination aus Werkzeug und Gefäß |
Für jedes Symptom besteht der erste Schritt darin, die Charge zu beobachten. Rollt oder rotiert die Oberfläche als Festkörper? Schwimmt, sinkt oder bildet das Pulver einen Ring an der Wand? Steigt die Temperatur schneller als erwartet? Diese Beobachtungen sind nützlicher als eine einzelne motorische Messung. Sie zeigen, ob der Hochgeschwindigkeits-Dispergierhomogenisator tatsächlich die beabsichtigte Strömung und Scherung im Produkt erzeugt.
Wenn ein Hochgeschwindigkeits-Dispergierhomogenisator nicht ausreicht
Ein Hochgeschwindigkeits-Dispergierhomogenisator ist ein leistungsstarkes Werkzeug zum Benetzen, Vordispergieren und Zerkleinern weicher Agglomerate, aber keine universelle Feinmahlmaschine. Liegt die Zielpartikelgröße im Mikrometer- oder Submikronbereich oder sind die Agglomerate hart und fest gebunden, kann ein anderer Prozess erforderlich sein. Eine Perlmühle, eine Kolloidmühle, eine Strahlmühle oder eine andere Spezialausrüstung können besser geeignet sein, entweder als Ersatz oder als nachgeschalteter Schritt. Die richtige Wahl hängt von der erforderlichen Partikelgröße, dem akzeptablen Temperaturanstieg, den Kontaminationsgrenzen und der Rheologie des Produkts ab.
Es gibt auch Fälle, in denen die Rezeptur geändert werden sollte, bevor die Ausrüstung gewechselt wird. Ein mit dem Lösungsmittel inkompatibles Dispergiermittel, ein pH-Wert außerhalb des stabilen Bereichs oder ein Bindemittel, das mit der Pigmentoberfläche konkurriert, können unabhängig vom Mischer zu einer schlechten Dispersion führen. In diesen Fällen kann ein Hochgeschwindigkeits-Dispergierhomogenisator das Problem aufdecken, indem er eine gute Anfangsdispersion erzeugt, die später jedoch fehlschlägt. Die Lösung könnte eher eine Rezepturanpassung als eine größere Maschine sein.
Ein praktischer Validierungsplan
Ein Validierungsplan sollte mit einer klaren Spezifikation und einer kleinen Anzahl aussagekräftiger Messungen beginnen. Definieren Sie den angestrebten Dispersionszustand, den akzeptablen Viskositätsbereich, die Temperaturgrenze und die Lagerbedingungen. Lassen Sie dann den Hochgeschwindigkeits-Dispergierhomogenisator mit mehreren Geschwindigkeiten und Zeiten laufen und halten Sie dabei die Zugabesequenz konstant. Messen Sie die ausgewählten Eigenschaften nach jedem Lauf und zeichnen Sie die Beobachtungen auf. Dieser Ansatz identifiziert das robuste Betriebsfenster und nicht eine einzelne glückliche Bedingung.
Der nächste Schritt ist eine Wiederholbarkeitsprüfung mit einer frischen Charge der gleichen Rohstoffe. Wenn das Ergebnis konsistent ist, testen Sie eine normale Rohstoffvariante. Wenn der Prozess empfindlich auf diese Schwankungen reagiert, kann es sein, dass die Ausrüstung oder die Formulierung einen größeren Regelbereich benötigt. Wiederholen Sie für Pilotarbeiten den Test im größeren Maßstab und vergleichen Sie den Ausbreitungsmechanismus und nicht nur das endgültige Erscheinungsbild. Der Hochgeschwindigkeits-Dispergierhomogenisator kann ein verlässlicher Teil des Prozesses sein, wenn seine Rolle definiert und seine Grenzen verstanden werden.
Die nützlichste Auswahlentscheidung ist oft diejenige, die sich einer allzu großen Vereinfachung widersetzt. Ein Hochgeschwindigkeits-Dispergierhomogenisator sollte auf das Material, die Chargengröße, den Behälter, die Temperaturgrenzen und den nachgeschalteten Prozess abgestimmt sein. Wenn diese Faktoren bekannt sind, kann die Ausrüstung mit klaren Kriterien getestet und mit weniger Überraschungen skaliert werden. Wenn sie nicht bekannt sind, kann selbst eine gut gebaute Maschine inkonsistente Chargen produzieren. Der praktische Weg besteht darin, zunächst das Prozessfenster zu definieren, die Ausrüstung in einem repräsentativen Versuch zu bestätigen und den Ausbreitungsendpunkt messbar zu halten.