
Seleção de homogeneizador de dispersão de alta velocidade
Olhos de peixe em uma cobertura, manchas duras em um gel, pigmento que assenta em um dia ou um lote que parece uniforme no tanque, mas falha no filme final são sinais comuns de que a mistura em massa foi confundida com dispersão verdadeira. Um homogeneizador de dispersão de alta velocidade é usado quando o trabalho não é simplesmente movimentar líquidos, mas molhar pós, quebrar aglomerados e criar uma dispersão repetível. A distinção é importante porque muitos problemas em escala laboratorial e piloto não são causados por uma má formulação. Eles vêm de uma etapa de mistura subdimensionada, da ferramenta errada para a viscosidade ou de uma mudança de escala que alterou a entrada de energia por unidade de volume.
Para laboratórios e plantas piloto, o TENCAN homogeneizador de dispersão de alta velocidade é um produto a ser avaliado quando uma formulação precisa de umedecimento e desaglomeração mais fortes do que um simples agitador pode fornecer. O ponto de partida útil não é uma lista de tamanhos de motores. É uma janela de processo clara: o que deve ser disperso, quão fino, em qual líquido, em que carga de sólidos e sob quais temperaturas e limites de contaminação. Essa janela determina se um homogeneizador de dispersão de alta velocidade é apropriado, como ele deve ser configurado e quais testes devem ser executados antes que o processo seja corrigido.
A seleção também depende do estágio do trabalho. Um químico de formulação pode precisar de pequenos lotes para triagem, enquanto um engenheiro piloto pode precisar reproduzir a mesma dispersão em um volume maior sem alterar a distribuição do tamanho das partículas ou a aparência visual. A mesma família de equipamentos pode atender ambos os estágios somente quando as variáveis de operação e a lógica de aumento de escala forem compreendidas.
O que um homogeneizador de dispersão de alta velocidade faz em uma formulação
Um homogeneizador de dispersão de alta velocidade combina movimento rápido de volume com cisalhamento localizado. O elemento rotativo cria fluxo no recipiente, enquanto a zona de alta velocidade próxima à ferramenta gera forças de cisalhamento e extensionais que atuam nas interfaces líquido-pó e nos aglomerados. O resultado não é automaticamente uma suspensão fina. É uma combinação controlada de umedecimento, dissolução e distribuição que depende da formulação, da geometria da ferramenta, da velocidade e do tempo permitido para o lote.
Mistura e dispersão em massa são operações diferentes
A mistura em massa reduz gradientes de concentração. Ele move um corante solúvel através da água, mistura dois líquidos miscíveis ou equilibra a temperatura. A dispersão é mais exigente. Deve molhar a superfície externa de um pó, deslocar o ar dos poros e fendas, quebrar aglomerados mantidos por forças de van der Waals ou pontes aglutinantes e distribuir as partículas resultantes antes que elas reaglomerem. Um misturador pode parecer energético enquanto deixa os aglomerados duros intactos, especialmente quando o fluxo é principalmente rotacional e o material viaja com a ferramenta em vez de passar por uma zona de alto cisalhamento.
É por isso que adicionar mais tempo de mistura nem sempre melhora o lote. Se as partículas já estiverem presas em um meio viscoso ou tixotrópico, ou se a ferramenta não estiver criando cisalhamento local suficiente, uma mistura mais longa poderá apenas aquecer o produto e desgastar o equipamento. Um homogeneizador de dispersão de alta velocidade resolve o problema apenas quando a formulação é colocada em um regime de fluxo onde o elemento rotativo pode molhar o pó e romper os aglomerados. O operador também deve confirmar se o lote está realmente se movendo através dessa zona, em vez de circular em torno dela.
Umedecimento, desaglomeração e estabilização
Molhar é a primeira barreira. Partículas de pó seco transportam ar e geralmente apresentam superfícies irregulares. Se o líquido não deslocar esse ar rapidamente, o pó pode formar grumos com núcleos secos que são difíceis de quebrar posteriormente. Os homogeneizadores de dispersão de alta velocidade ajudam a criar um padrão de fluxo forte e uma região de alto cisalhamento onde o pó pode ser arrastado para o líquido. O resultado prático depende de como o pó é adicionado, da rapidez com que é adicionado e se o líquido tem a viscosidade e o equilíbrio de surfactantes corretos para molhar a superfície.
A desaglomeração é a segunda barreira. Muitos pós chegam como aglomerados de partículas primárias. O cisalhamento forte pode quebrar alguns aglomerados, mas a energia necessária aumenta à medida que a resistência do aglomerado aumenta. Aglomerados moles podem abrir facilmente; clusters rígidos podem exigir processamento mais longo, uma ferramenta diferente ou uma etapa de fresamento posterior. O homogeneizador de dispersão de alta velocidade é frequentemente mais eficaz como um dispositivo de umedecimento e pré-dispersão que prepara uma alimentação estável para um moinho de esferas ou outro equipamento de moagem fina. Tratá-la como uma máquina universal de redução do tamanho das partículas pode levar a expectativas irrealistas.
A estabilização é a terceira barreira. Uma vez separadas as partículas, elas podem colidir e formar novamente aglomerados se a formulação não tiver estabilizador suficiente, se o pH ou o ambiente iônico estiverem errados, ou se o lote estiver superaquecido. Um homogeneizador de dispersão de alta velocidade pode criar uma boa dispersão inicial, mas não pode compensar uma formulação quimicamente instável. O equipamento e a formulação devem ser avaliados em conjunto, de preferência com distribuição de tamanho de partícula, viscosidade e estabilidade de armazenamento medidas após o processamento, em vez de avaliadas apenas pela aparência.
Onde a unidade se encaixa no trem do processo
Em muitos processos úmidos, o homogeneizador de dispersão de alta velocidade fica entre o manuseio do pó e a dispersão fina. Ele pode ser usado para preparar uma pré-mistura, incorporar cargas, pigmentos úmidos ou quebrar aglomerados macios antes de um moinho de esferas, moinho coloidal ou outra etapa de processamento fino. Em algumas formulações, pode ser o principal dispositivo de dispersão. Em outros, é uma ferramenta preparatória cuja função é fornecer uma alimentação uniforme e sem grumos, com viscosidade e temperatura controladas.
A função correta deve ser definida antes da compra. Se o objetivo for apenas eliminar grumos visíveis, os requisitos serão diferentes de um objetivo que especifique uma distribuição estreita de tamanho de partícula. Se a próxima etapa do processo for sensível à temperatura ou à aeração, o homogeneizador de dispersão de alta velocidade deverá ser operado tendo essas restrições em mente. A página do produto para o página de produto do homogeneizador de dispersão de alta velocidade devem ser lidos juntamente com os requisitos reais da formulação, porque uma máquina que funciona bem para uma faixa de viscosidade ou tamanho de lote pode não ser adequada para outra.
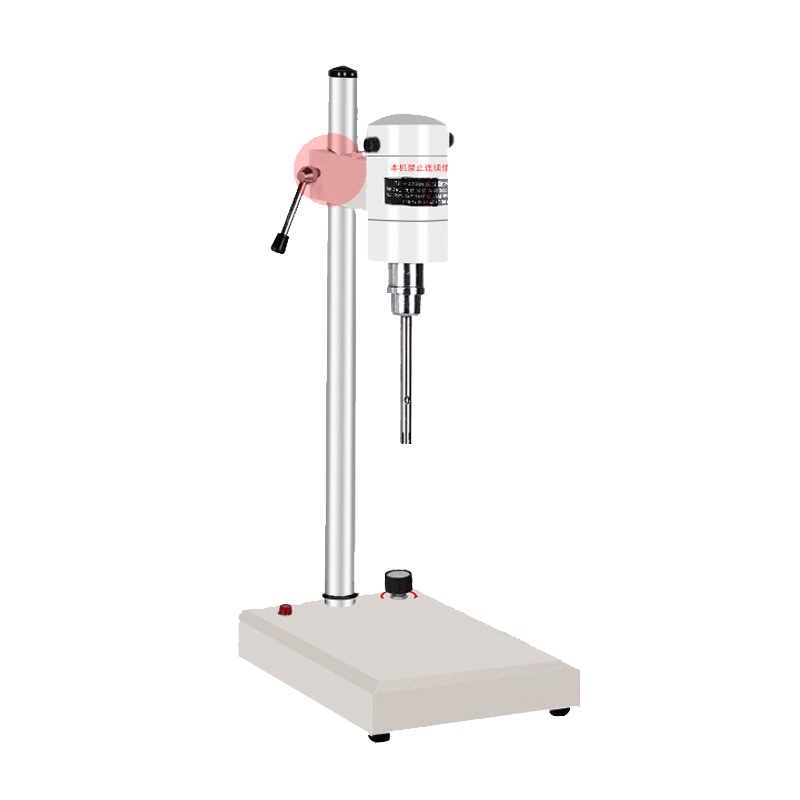
Imagem do produto: TENCAN homogeneizador de dispersão de alta velocidade.
Fatores materiais que definem a janela operacional
O sistema material estabelece os limites de qualquer processo de dispersão. Duas formulações com aparência semelhante podem se comportar de maneira muito diferente devido à viscosidade, carga de sólidos, química da superfície das partículas e resistência dos aglomerados. Antes de ajustar a velocidade ou o tempo, é útil identificar qual fator material está limitando o resultado. Caso contrário, o operador poderá aumentar o consumo de energia sem resolver o problema real.
Viscosidade e comportamento de fluxo
A viscosidade controla se o lote pode formar um padrão de fluxo útil. Se o material for muito fino, a ferramenta de alta velocidade pode criar um vórtice profundo, aspirar ar para dentro do produto e respingar em vez de molhar o pó de forma eficiente. Se o material for muito espesso, o fluxo pode ficar localizado ao redor do eixo, deixando zonas estagnadas próximas à parede ou ao fundo do vaso. Homogeneizadores de dispersão de alta velocidade são frequentemente usados em uma faixa prática de viscosidade onde o lote pode circular enquanto ainda sofre cisalhamento próximo ao elemento rotativo. A faixa exata depende da ferramenta, do recipiente e da formulação, por isso deve ser estabelecida por meio de testes e não por suposição.
O comportamento não newtoniano acrescenta outra complicação. Os produtos de desbaste podem parecer finos perto da ferramenta, mas permanecem espessos em outros lugares. Os materiais com tensão de escoamento podem não fluir até que a tensão exceda um limite. Nestes casos, a ordem de adição e o nível do líquido inicial são tão importantes quanto a velocidade final da mistura. Uma abordagem comum é começar com uma porção do líquido, adicionar pó sob condições que promovam umedecimento e então ajustar a viscosidade ou o conteúdo de sólidos antes da etapa final de dispersão. O homogeneizador de dispersão de alta velocidade deve ser selecionado para a faixa de estados pelos quais o lote passa, não apenas para a viscosidade final.
Carregamento de sólidos e adição de pó
A alta carga de sólidos aumenta a demanda do misturador e reduz a quantidade de líquido disponível para separar as partículas. Também pode aumentar a temperatura rapidamente porque mais energia é dissipada em um sistema concentrado. Adicionar todo o pó de uma vez pode criar uma massa espessa que a ferramenta não consegue circular, enquanto a adição de pó muito lentamente pode prolongar o ciclo do lote e expor o produto a cisalhamento desnecessário. A taxa de adição prática geralmente é encontrada observando-se a superfície do lote, a carga do motor e a tendência de temperatura.
As propriedades do pó também são importantes. Pós finos e de baixa densidade tendem a flutuar ou formar poeira, enquanto pós densos podem afundar e formar uma camada de lama no fundo. Os pós tratados na superfície podem molhar-se mais facilmente em um líquido do que em outro. O homogeneizador de dispersão de alta velocidade pode ajudar a gerenciar essas diferenças criando uma circulação forte, mas o operador ainda precisa de um ponto de adição adequado e de uma taxa de alimentação controlada. Em trabalhos de laboratório, a pré-dispersão do pó em uma pequena quantidade de líquido ou o uso de um funil de adição gradual pode revelar se o problema é a umectação ou a verdadeira resistência do aglomerado.
Tamanho de partícula alvo e resistência do aglomerado
O tamanho de partícula alvo deve ser definido juntamente com o método de medição. Uma verificação visual de grumos não é equivalente a uma distribuição de tamanho de partícula medida por difração a laser, microscopia ou medidor de finura de moagem. Se a especificação for um tamanho máximo de aglomerado, o homogeneizador de dispersão de alta velocidade pode ser adequado para aglomerados moles, mas não para aglomerados duros. Se a especificação for uma distribuição estreita, o processo pode necessitar de uma dispersão ou etapa de moagem diferente após a homogeneização.
A resistência do aglomerado é frequentemente a variável oculta. Um pó que se dispersa facilmente em um lote pode formar aglomerados duros em outro devido à captação de umidade, ao histórico de armazenamento ou a uma mudança no tratamento de superfície. Esta é uma das razões pelas quais um processo não deve ser corrigido após um único ensaio laboratorial. O homogeneizador de dispersão de alta velocidade pode precisar de uma etapa de pré-tratamento definida, uma sequência de adição controlada ou uma etapa de dispersão fina a jusante para lidar com a variação normal da matéria-prima. O equipamento pode fornecer a energia, mas a formulação e os controles de matéria-prima determinam se essa energia é utilizada de forma eficiente.
Materiais sensíveis à temperatura e ao cisalhamento
A dispersão em alta velocidade adiciona energia e a maior parte dessa energia se transforma em calor. Para produtos sensíveis à temperatura, o fator limitante pode ser a temperatura do lote e não a qualidade da dispersão. Um homogeneizador de dispersão de alta velocidade pode funcionar com um recipiente encamisado, uma serpentina de resfriamento ou um ciclo de processamento mais curto, mas a seleção deve levar em conta a remoção de calor no tamanho de lote pretendido. Pequenos lotes de laboratório podem resfriar rapidamente através da parede do recipiente, enquanto lotes piloto podem reter calor e exigir uma estratégia diferente de controle de temperatura.
Materiais sensíveis ao cisalhamento apresentam um risco diferente. Alguns polímeros, ingredientes biológicos e produtos estruturados podem perder desempenho se expostos a cisalhamento excessivo ou processamento prolongado. Nestes casos, o homogeneizador de dispersão de alta velocidade deve ser avaliado na dose mínima de energia que atinge a dispersão necessária, e não na velocidade máxima que a máquina pode fornecer. O objetivo é uma janela de processo robusta, e não um único ponto operacional que funcione apenas em condições ideais.
Variáveis de equipamentos e processos que alteram a qualidade da dispersão
Uma vez limpa a janela de material, as variáveis do equipamento podem ser avaliadas em uma ordem lógica. Os mais importantes são frequentemente a geometria da ferramenta e do recipiente, a velocidade ou velocidade da ponta, o tempo de processamento e o perfil de temperatura. A potência do motor é relevante, mas a potência por si só não descreve a eficácia com que a energia é transferida para o produto.
Geometria do eixo, impulsor e recipiente
O elemento rotativo e o recipiente funcionam como um sistema. Uma ferramenta que corresponda bem ao volume do lote criará circulação e uma zona de cisalhamento controlada. Uma ferramenta muito pequena pode deixar zonas mortas, enquanto uma ferramenta muito grande para a embarcação pode criar vórtices, respingos ou carga excessiva no motor. A posição do eixo, a folga do fundo e o nível do líquido influenciam o padrão de fluxo. Esses detalhes devem ser confirmados para o navio real utilizado no laboratório ou planta piloto, e não assumidos a partir de uma imagem de catálogo.
A forma do vaso é igualmente importante. Um recipiente cilíndrico com fundo abaulado comporta-se de maneira diferente de um recipiente de fundo plano. Podem ser necessários defletores para evitar que o lote gire como um corpo sólido, mas também podem reter material ou dificultar a limpeza. Em trabalhos de pequena escala, o recipiente é muitas vezes um béquer ou um recipiente encamisado personalizado, portanto o homogeneizador de dispersão de alta velocidade deve ser montado de forma segura e alinhado para que a ferramenta não entre em contato com a parede. A imagem do produto e os detalhes de configuração do homogeneizador de dispersão de alta velocidade deve ser revisado em relação ao recipiente pretendido e ao tamanho do lote.
Velocidade, velocidade de ponta e dose de energia
A velocidade é frequentemente relatada como rotações por minuto, mas a velocidade da ponta é mais útil para comparar ferramentas de diâmetros diferentes. Uma ferramenta maior na mesma rpm produz uma velocidade de ponta mais alta e pode alterar o regime de cisalhamento. Para aumento de escala, a relação entre velocidade da ponta, volume do lote e tempo de processamento deve ser considerada em conjunto. A correspondência de rpm por si só raramente é suficiente porque a mesma rpm em um recipiente maior pode produzir um padrão de fluxo diferente e uma dose de energia diferente por unidade de massa.
O tempo de processamento é a outra metade da dose de energia. Uma corrida curta em alta velocidade pode molhar o pó, mas deixar aglomerados; um longo percurso em velocidade moderada pode melhorar a distribuição, mas aumentar a temperatura. A abordagem prática é definir um ponto final de dispersão usando uma propriedade mensurável, como finura de moagem, distribuição de tamanho de partícula, viscosidade ou brilho. Em seguida, ajuste a velocidade e o tempo para atingir esse ponto final de forma consistente. O homogeneizador de dispersão de alta velocidade deve ser operado dentro de uma faixa documentada e não em uma configuração máxima arbitrária.
Controle de temperatura e evaporação
A temperatura afeta a viscosidade, o desempenho do estabilizador e a taxa de reaglomeração. Em sistemas aquosos, a evaporação pode alterar o conteúdo de sólidos e tornar o lote progressivamente mais espesso. Em sistemas à base de solvente, a evaporação levanta preocupações ambientais e de segurança. Pode ser necessário um recipiente encamisado, um lote coberto ou um ciclo de processamento mais curto. O próprio homogeneizador de dispersão de alta velocidade deve ser selecionado tendo em mente a carga térmica do processo pretendido, especialmente quando o lote é concentrado ou quando a viscosidade é alta o suficiente para dissipar energia significativa.
A medição da temperatura deve refletir o produto a granel, não apenas a parede do recipiente ou o espaço livre. Uma única sonda próxima à parede pode não detectar uma zona quente próxima ao eixo. Para trabalho piloto, é útil registrar a temperatura no início, durante a adição do pó e no final da etapa de dispersão. Esses registros ajudam a distinguir um problema de formulação de um problema de processo quando um lote falha.
Limpeza, troca e contaminação cruzada
Os equipamentos de laboratório e piloto devem poder ser limpos entre as formulações. As superfícies de contato do produto, fendas, vedações e o espaço ao redor do eixo podem reter resíduos. Caso o próximo lote seja sensível à contaminação cruzada, o procedimento de limpeza deverá ser definido antes da seleção do equipamento. Um homogeneizador de dispersão de alta velocidade com superfícies acessíveis e uma construção de material molhado compatível é mais fácil de validar do que uma montagem complexa com cavidades ocultas.
A compatibilidade dos materiais também faz parte da seleção. As partes molhadas devem resistir ao solvente, pH, sólidos abrasivos e agentes de limpeza utilizados no processo. Este não é um detalhe para deixar para o final. Uma máquina que funciona bem em uma formulação pode ser inadequada em outra devido à vida útil da vedação, corrosão ou risco de contaminação. O fornecedor deve ser solicitado a fornecer os materiais molhados reais e as recomendações de limpeza para a aplicação específica.
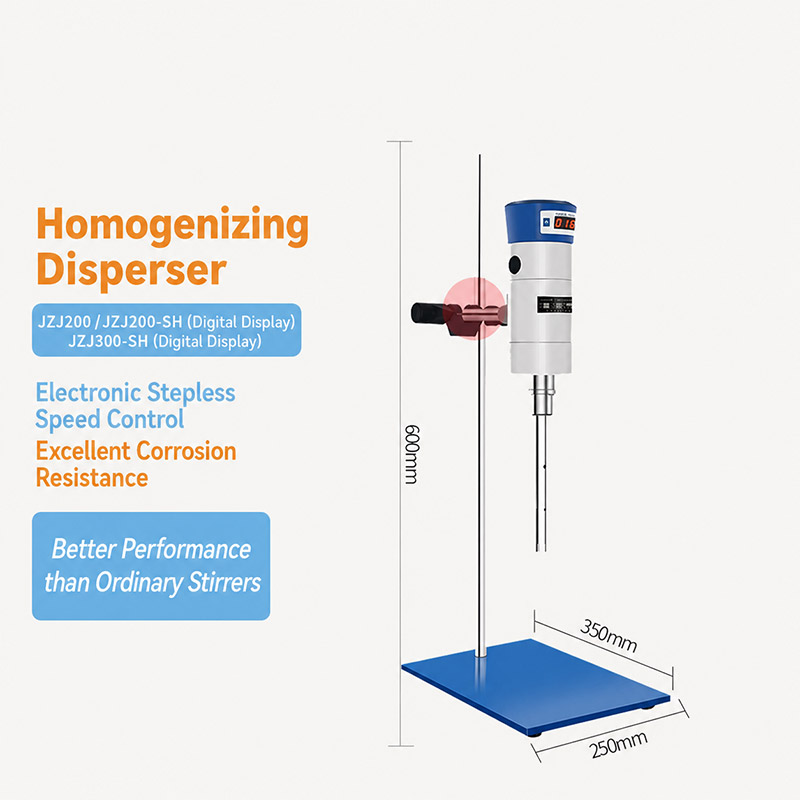
Visão do produto homogeneizador de dispersão de alta velocidade.
Seleção e aumento de escala para lotes de laboratório e piloto
A seleção de um homogeneizador de dispersão de alta velocidade é uma decisão de processo, não um exercício de catálogo. A primeira questão não é qual modelo é o mais poderoso. É qual configuração consegue reproduzir a dispersão necessária no próprio recipiente, com a formulação real, dentro dos limites de temperatura e tempo permitidos. Uma comparação estruturada evita o erro comum de comprar o lote maior e perder o controle dos lotes pequenos que definem a formulação.
Comece com a definição do lote, não com a classificação do motor
Anote a faixa de volume de trabalho, a viscosidade em cada estágio, a carga de sólidos, a sequência de adição, o estado de dispersão alvo e o limite de temperatura. Inclua os requisitos de limpeza e os materiais de construção. Esta informação transforma uma solicitação vaga de um homogeneizador em uma especificação testável. Também ajuda o fornecedor a recomendar uma ferramenta adequada e um arranjo de recipiente em vez de uma máquina genérica.
Para trabalhos de laboratório, a flexibilidade é muitas vezes mais importante que a potência máxima. A capacidade de trocar recipientes, ajustar a altura do eixo e processar pequenos lotes sem volume morto excessivo pode ser mais valiosa do que uma alta velocidade máxima. Para o trabalho piloto, a repetibilidade e a ampliação dos dados tornam-se mais importantes. A unidade piloto deverá ser capaz de funcionar em condições que possam estar relacionadas com o processo de produção, mesmo que o equipamento de produção final seja maior.
O que verificar em um homogeneizador de dispersão de alta velocidade
| Fator de seleção | O que verificar | Por que isso importa |
|---|---|---|
| Faixa de volume do lote | Volume de trabalho mínimo e máximo com a embarcação pretendida | Um lote muito pequeno pode não cobrir a ferramenta; um lote muito grande pode não circular |
| Faixa de viscosidade | Janela prática de viscosidade para a ferramenta e o acionamento | O padrão de fluxo e a carga do motor mudam com a viscosidade |
| Geometria da ferramenta | Tipo de elemento rotativo, diâmetro e posição do eixo | Controla a zona de cisalhamento, bombeamento e formação de vórtices |
| Controle de velocidade | Velocidade ajustável e faixa operacional legível | Permite umedecimento em baixa velocidade e dispersão em maior velocidade |
| Controle de temperatura | Monitoramento de temperatura de recipiente encamisado, resfriamento ou lote | Evita danos causados pelo calor e desvio de viscosidade |
| Materiais molhados | Compatibilidade com solventes, pH, sólidos e agentes de limpeza | Afeta contaminação, corrosão e vida útil |
| Acesso de limpeza | Superfícies acessíveis e peças removíveis | Reduz o tempo de troca e a contaminação cruzada |
A mesa é um ponto de partida e não um substituto para uma tentativa. Um homogeneizador de dispersão de alta velocidade que atenda aos requisitos mecânicos ainda pode falhar se a ferramenta não corresponder ao recipiente ou se o método de adição de pó estiver errado. Se possível, teste com as matérias-primas reais e a sequência de adição pretendida. Registre a velocidade, o tempo, a temperatura e o padrão de fluxo observado para que o teste possa ser repetido.
Lógica de aumento de escala
O aumento de escala deve preservar o mecanismo de dispersão e não apenas a aparência do lote. Em muitos casos, isso significa manter uma faixa de velocidade de ponta semelhante, uma dose de energia semelhante por unidade de massa e um perfil de adição de pó semelhante. A semelhança geométrica ajuda, mas raramente é exata entre um béquer de laboratório e uma embarcação piloto. O ponto de alimentação, o arranjo do defletor e a superfície de transferência de calor podem mudar. Essas diferenças podem alterar a velocidade e o tempo ideais.
Um programa prático de aumento de escala começa com um pequeno lote que atende às especificações e depois repete o processo em uma escala intermediária enquanto mede as mesmas propriedades. Se a distribuição do tamanho das partículas ou a viscosidade mudarem, a causa deverá ser identificada antes da próxima etapa. O homogeneizador de dispersão de alta velocidade pode precisar de uma ferramenta diferente, uma taxa de adição diferente ou um perfil de temperatura diferente em escala maior. Tratar o aumento de escala como um simples multiplicador de volume é uma fonte comum de fracasso.
Problemas operacionais comuns e ajustes práticos
A maioria dos problemas de dispersão apresenta sintomas observáveis. O desafio é conectar o sintoma à causa certa. Adicionar mais velocidade ou mais tempo às vezes pode ajudar, mas também pode piorar o problema ao incorporar ar, aumentar a temperatura ou degradar o estabilizador. A tabela a seguir lista os sintomas comuns e os primeiros ajustes a serem considerados.
| Sintoma | Causa provável | Ajuste prático |
|---|---|---|
| Pedaços secos permanecem após a mistura | Pó adicionado muito rapidamente ou o líquido não molha a superfície | Retarde a adição, altere o nível do líquido ou ajuste o surfactante e a velocidade de mistura |
| O lote espuma ou aspira ar | Vortex muito profundo ou ferramenta posicionada muito alta | Abaixe a ferramenta, reduza a velocidade durante a adição ou altere o recipiente e a disposição do defletor |
| O produto engrossa durante o processamento | Evaporação, aumento de temperatura ou estruturação induzida por cisalhamento | Controle a temperatura, cubra o lote ou reduza o tempo de processamento |
| O pigmento assenta rapidamente | A dispersão está incompleta ou a formulação carece de estabilização | Verifique a finura da moagem, revise o nível de dispersante e teste a estabilidade de armazenamento |
| O lote parece uniforme, mas falha no filme | Aglomerados finos permanecem ou o ponto final de dispersão errado foi usado | Meça a distribuição do tamanho das partículas e ajuste o processo ou a etapa de moagem posterior |
| A carga do motor aumenta inesperadamente | Aumento de viscosidade, carregamento de sólidos muito alto ou ferramenta muito grande para o lote | Reduza os sólidos, ajuste a temperatura ou revise a combinação de ferramenta e recipiente |
Para cada sintoma, o primeiro passo é observar o lote. A superfície está rolando ou girando como um corpo sólido? A pólvora está flutuando, afundando ou formando um anel na parede? A temperatura está subindo mais rápido do que o esperado? Essas observações são mais úteis do que uma única leitura motora. Eles mostram se o homogeneizador de dispersão de alta velocidade está realmente criando o fluxo e o cisalhamento pretendidos no produto.
Quando um homogeneizador de dispersão de alta velocidade não é suficiente
Um homogeneizador de dispersão de alta velocidade é uma ferramenta forte para umedecimento, pré-dispersão e quebra de aglomerados macios, mas não é uma máquina universal de moagem fina. Se o tamanho de partícula alvo estiver na faixa de mícron ou submícron, ou se os aglomerados forem duros e fortemente ligados, um processo diferente pode ser necessário. Um moinho de esferas, um moinho coloidal, um moinho a jato ou outro equipamento especializado pode ser mais apropriado, seja como substituto ou como uma etapa posterior. A escolha correta depende do tamanho de partícula necessário, do aumento de temperatura aceitável, dos limites de contaminação e da reologia do produto.
Há também casos em que a formulação deve ser alterada antes da troca do equipamento. Um dispersante incompatível com o solvente, um pH fora da faixa estável ou um aglutinante que compete com a superfície do pigmento pode causar uma dispersão deficiente, independentemente do misturador. Nestes casos, um homogeneizador de dispersão de alta velocidade pode expor o problema criando uma boa dispersão inicial que posteriormente falha. A solução pode ser um ajuste de formulação em vez de uma máquina maior.
Um plano de validação prático
Um plano de validação deve começar com uma especificação clara e um pequeno número de medições significativas. Defina o estado de dispersão alvo, a faixa de viscosidade aceitável, o limite de temperatura e a condição de armazenamento. Em seguida, execute o homogeneizador de dispersão de alta velocidade em diversas velocidades e tempos, mantendo a sequência de adição constante. Meça as propriedades selecionadas após cada execução e registre as observações. Esta abordagem identifica a janela operacional robusta em vez de uma única condição de sorte.
A próxima etapa é uma verificação de repetibilidade com um novo lote das mesmas matérias-primas. Se o resultado for consistente, teste uma variação normal da matéria-prima. Se o processo for sensível a essa variação, o equipamento ou a formulação poderá necessitar de uma faixa de controle mais ampla. Para trabalho piloto, repita o teste em escala maior e compare o mecanismo de dispersão, não apenas a aparência final. O homogeneizador de dispersão de alta velocidade pode ser uma parte confiável do processo quando seu papel é definido e seus limites são compreendidos.
A decisão de seleção mais útil é muitas vezes aquela que resiste à simplificação excessiva. Um homogeneizador de dispersão de alta velocidade deve ser compatível com o material, o tamanho do lote, o recipiente, os limites de temperatura e o processo posterior. Quando esses fatores são conhecidos, o equipamento pode ser testado com critérios claros e dimensionado com menos surpresas. Quando não são conhecidos, mesmo uma máquina bem construída pode produzir lotes inconsistentes. O caminho prático é definir primeiro a janela do processo, confirmar o equipamento em um teste representativo e manter o ponto final de dispersão mensurável.