
Selección de homogeneizador de dispersión de alta velocidad
Ojos de pez en una capa, motas duras en un gel, pigmento que se asienta en un día o un lote que parece uniforme en el tanque pero falla en la película final son signos comunes de que la mezcla en masa se ha confundido con una verdadera dispersión. Se utiliza un homogeneizador de dispersión de alta velocidad cuando el trabajo no es simplemente mover líquido, sino humedecer polvos, descomponer aglomerados y crear una dispersión repetible. La distinción es importante porque muchos problemas de laboratorio y a escala piloto no son causados por una mala formulación. Provienen de un paso de mezcla de tamaño insuficiente, de una herramienta incorrecta para la viscosidad o de un cambio de escala que alteró la entrada de energía por unidad de volumen.
Para laboratorios y plantas piloto, el TENCAN homogeneizador de dispersión de alta velocidad es un producto para evaluar cuándo una formulación necesita una humectación y desaglomeración más fuerte que la que puede proporcionar un simple agitador. El punto de partida útil no es una lista de tamaños de motores. Es una ventana de proceso clara: qué se debe dispersar, qué tan fino, en qué líquido, con qué carga de sólidos y bajo qué límites de temperatura y contaminación. Esa ventana determina si un homogeneizador de dispersión de alta velocidad es apropiado, cómo debe configurarse y qué pruebas deben ejecutarse antes de arreglar el proceso.
La selección también depende de la etapa del trabajo. Un químico formulador puede necesitar lotes pequeños para la selección, mientras que un ingeniero piloto puede necesitar reproducir la misma dispersión en un volumen mayor sin cambiar la distribución del tamaño de las partículas o la apariencia visual. La misma familia de equipos puede servir en ambas etapas sólo cuando se comprenden las variables operativas y la lógica de ampliación.
Qué hace un homogeneizador de dispersión de alta velocidad en una formulación
Un homogeneizador de dispersión de alta velocidad combina un movimiento masivo rápido con un corte localizado. El elemento giratorio crea flujo en el recipiente, mientras que la zona de alta velocidad cerca de la herramienta genera fuerzas cortantes y de extensión que actúan sobre las interfaces líquido-polvo y sobre los aglomerados. El resultado no es automáticamente una suspensión multa. Es una combinación controlada de humectación, ruptura y distribución que depende de la formulación, la geometría de la herramienta, la velocidad y el tiempo permitido para el lote.
La mezcla a granel y la dispersión son operaciones diferentes.
La mezcla a granel reduce los gradientes de concentración. Mueve un tinte soluble a través del agua, mezcla dos líquidos miscibles o iguala la temperatura. La dispersión es más exigente. Debe humedecer la superficie externa de un polvo, desplazar el aire de los poros y grietas, romper los cúmulos sostenidos por fuerzas de van der Waals o puentes aglutinantes y distribuir las partículas resultantes antes de que se vuelvan a aglomerar. Un mezclador puede parecer enérgico y al mismo tiempo dejar intactos los aglomerados duros, especialmente cuando el flujo es principalmente rotacional y el material viaja con la herramienta en lugar de pasar a través de una zona de alto cizallamiento.
Es por eso que agregar más tiempo de mezclado no siempre mejora un lote. Si las partículas ya están atrapadas en un medio viscoso o tixotrópico, o si la herramienta no crea suficiente cizallamiento local, una mezcla más prolongada solo puede calentar el producto y desgastar el equipo. Un homogeneizador de dispersión de alta velocidad soluciona el problema sólo cuando la formulación se coloca en un régimen de flujo donde el elemento giratorio puede humedecer el polvo y alterar los racimos. El operador también debe confirmar que el lote realmente se mueve a través de esa zona en lugar de circular alrededor de ella.
Humectación, desaglomeración y estabilización.
La humedad es la primera barrera. Las partículas de polvo seco transportan aire y suelen tener superficies irregulares. Si el líquido no desplaza ese aire rápidamente, el polvo puede formar grumos con núcleos secos que son difíciles de romper después. Los homogeneizadores de dispersión de alta velocidad ayudan a crear un fuerte patrón de flujo y una región de alto cizallamiento donde el polvo puede introducirse en el líquido. El resultado práctico depende de cómo se agrega el polvo, qué tan rápido se agrega y si el líquido tiene la viscosidad y el equilibrio de surfactante adecuados para humedecer la superficie.
La desaglomeración es la segunda barrera. Muchos polvos llegan en forma de grupos de partículas primarias. Un corte fuerte puede romper algunos grupos, pero la energía requerida aumenta a medida que aumenta la resistencia del aglomerado. Los racimos blandos pueden abrirse fácilmente; Los grupos duros pueden requerir un procesamiento más prolongado, una herramienta diferente o un paso de fresado posterior. El homogeneizador de dispersión de alta velocidad suele ser más eficaz como dispositivo de humectación y predispersión que prepara una alimentación estable para un molino de perlas u otro equipo de molienda fina. Tratarlo como una máquina universal de reducción del tamaño de partículas puede generar expectativas poco realistas.
La estabilización es la tercera barrera. Una vez que las partículas se separan, pueden chocar y volver a formar grupos si la formulación carece de suficiente estabilizador, si el pH o el entorno iónico son incorrectos o si el lote se sobrecalienta. Un homogeneizador de dispersión de alta velocidad puede crear una buena dispersión inicial, pero no puede compensar una formulación que es químicamente inestable. El equipo y la formulación deben evaluarse juntos, preferiblemente midiendo la distribución del tamaño de las partículas, la viscosidad y la estabilidad en almacenamiento después del procesamiento, en lugar de juzgarse sólo por la apariencia.
Dónde encaja la unidad en el tren de proceso
En muchos procesos húmedos, el homogeneizador de dispersión de alta velocidad se ubica entre el manejo de polvo y la dispersión fina. Se puede utilizar para preparar una premezcla, incorporar cargas, pigmentos húmedos o descomponer aglomerados blandos antes de un molino de perlas, un molino coloidal u otro paso de procesamiento fino. En algunas formulaciones, puede ser el principal dispositivo de dispersión. En otros, es una herramienta preparatoria cuyo trabajo es entregar una alimentación uniforme y sin grumos con una viscosidad y temperatura controladas.
La función correcta debe definirse antes de la compra. Si el objetivo es sólo eliminar grumos visibles, los requisitos son diferentes a los de un objetivo que especifica una distribución estrecha del tamaño de las partículas. Si el siguiente paso del proceso es sensible a la temperatura o la aireación, el homogeneizador de dispersión de alta velocidad debe operarse teniendo en cuenta esas limitaciones. La página del producto para el página de producto del homogeneizador de dispersión de alta velocidad deben leerse junto con los requisitos de formulación reales, porque una máquina que funciona bien para un rango de viscosidad o tamaño de lote puede no ser adecuada para otro.
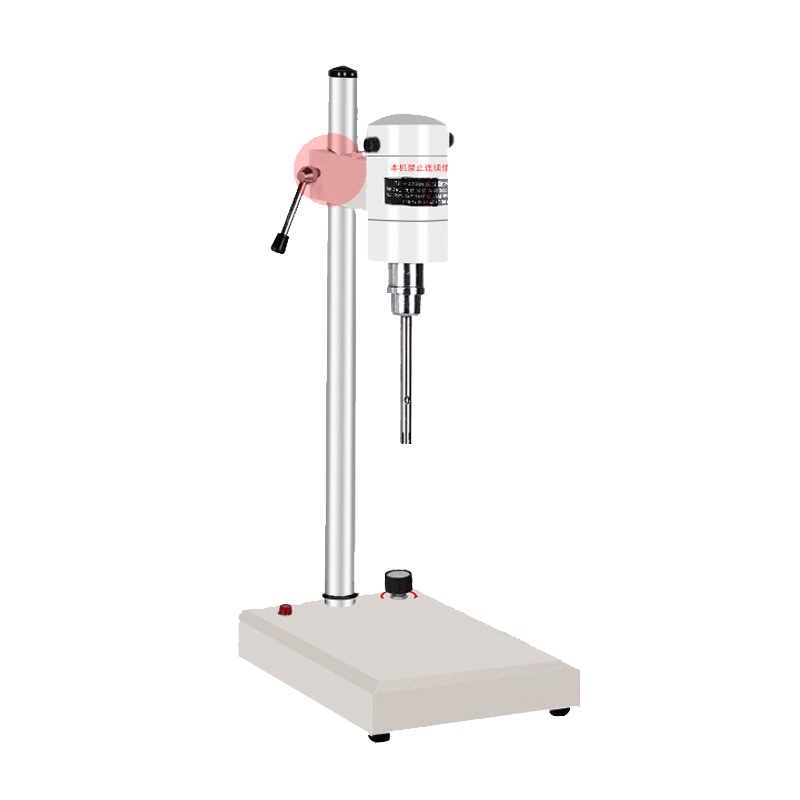
Imagen del producto: TENCAN Homogeneizador de dispersión de alta velocidad.
Factores materiales que definen la ventana operativa
El sistema material marca los límites de cualquier proceso de dispersión. Dos formulaciones con apariencia similar pueden comportarse de manera muy diferente debido a la viscosidad, la carga de sólidos, la química de la superficie de las partículas y la resistencia de los aglomerados. Antes de ajustar la velocidad o el tiempo, es útil identificar qué factor material está limitando el resultado. De lo contrario, el operador puede aumentar el consumo de energía sin resolver el problema real.
Viscosidad y comportamiento de flujo.
La viscosidad controla si el lote puede formar un patrón de flujo útil. Si el material es demasiado fino, la herramienta de alta velocidad puede crear un vórtice profundo, introducir aire en el producto y salpicar el polvo en lugar de mojarlo de manera eficiente. Si el material es demasiado espeso, el flujo puede localizarse alrededor del eje, dejando zonas estancadas cerca de la pared o el fondo del recipiente. Los homogeneizadores de dispersión de alta velocidad se utilizan a menudo en un rango de viscosidad práctico donde el lote puede circular sin dejar de experimentar cizallamiento cerca del elemento giratorio. El rango exacto depende de la herramienta, el recipiente y la formulación, por lo que debe establecerse mediante pruebas en lugar de asumirse.
El comportamiento no newtoniano añade otra complicación. Los productos adelgazantes pueden parecer delgados cerca de la herramienta pero permanecen gruesos en otras partes. Los materiales con límite elástico pueden no fluir en absoluto hasta que el estrés exceda un umbral. En estos casos, el orden de adición y el nivel de líquido inicial importan tanto como la velocidad de mezcla final. Un enfoque común es comenzar con una porción del líquido, agregar polvo en condiciones que promuevan la humectación y luego ajustar la viscosidad o el contenido de sólidos antes del paso de dispersión final. El homogeneizador de dispersión de alta velocidad debe seleccionarse para el rango de estados por el que pasa el lote, no solo para la viscosidad final.
Carga de sólidos y adición de polvo.
La carga alta de sólidos aumenta la demanda del mezclador y reduce la cantidad de líquido disponible para separar partículas. También puede elevar la temperatura rápidamente porque se disipa más energía en un sistema concentrado. Agregar todo el polvo a la vez puede crear una masa espesa que la herramienta no puede hacer circular, mientras que agregar polvo demasiado lentamente puede alargar el ciclo del lote y exponer el producto a un corte innecesario. La tasa de adición práctica generalmente se encuentra observando la superficie del lote, la carga del motor y la tendencia de la temperatura.
Las propiedades del polvo también importan. Los polvos finos y de baja densidad tienden a flotar o formar polvo, mientras que los polvos densos pueden hundirse y formar una capa de lodo en el fondo. Los polvos tratados en la superficie pueden humedecerse más fácilmente en un líquido que en otro. El homogeneizador de dispersión de alta velocidad puede ayudar a gestionar estas diferencias creando una fuerte circulación, pero el operador aún necesita un punto de adición adecuado y una velocidad de alimentación controlada. En el trabajo de laboratorio, dispersar previamente el polvo en una pequeña cantidad de líquido o usar un embudo de adición gradual puede revelar si el problema es la humectación o la verdadera resistencia del aglomerado.
Tamaño de partícula objetivo y resistencia del aglomerado
El tamaño de partícula objetivo debe definirse junto con el método de medición. Una verificación visual de grumos no es equivalente a una distribución del tamaño de partículas medida por difracción láser, microscopía o un medidor de finura de molienda. Si la especificación es un tamaño máximo de aglomerado, el homogeneizador de dispersión de alta velocidad puede ser adecuado para racimos blandos pero no para los duros. Si la especificación es una distribución estrecha, el proceso puede necesitar una dispersión o paso de molienda diferente después de la homogeneización.
La resistencia del aglomerado suele ser la variable oculta. Un polvo que se dispersa fácilmente en un lote puede formar racimos duros en otro debido a la acumulación de humedad, el historial de almacenamiento o un cambio en el tratamiento de la superficie. Esta es una de las razones por las que un proceso no debería arreglarse después de una única prueba de laboratorio. El homogeneizador de dispersión de alta velocidad puede necesitar un paso de pretratamiento definido, una secuencia de adición controlada o un paso de dispersión fina aguas abajo para manejar la variación normal de la materia prima. El equipo puede proporcionar la energía, pero los controles de formulación y materia prima determinan si esa energía se utiliza de manera eficiente.
Materiales sensibles a la temperatura y al corte
La dispersión a alta velocidad agrega energía y la mayor parte de esa energía se convierte en calor. Para productos sensibles a la temperatura, el factor limitante puede ser la temperatura del lote en lugar de la calidad de la dispersión. Un homogeneizador de dispersión de alta velocidad puede funcionar con un recipiente con camisa, un serpentín de enfriamiento o un ciclo de procesamiento más corto, pero la selección debe tener en cuenta la eliminación de calor en el tamaño de lote previsto. Los lotes pequeños de laboratorio pueden enfriarse rápidamente a través de la pared del recipiente, mientras que los lotes piloto pueden retener calor y requerir una estrategia diferente de control de temperatura.
Los materiales sensibles al corte presentan un riesgo diferente. Algunos polímeros, ingredientes biológicos y productos estructurados pueden perder rendimiento si se exponen a un corte excesivo o a un procesamiento prolongado. En estos casos, el homogeneizador de dispersión de alta velocidad debe evaluarse a la dosis mínima de energía que logra la dispersión requerida, no a la velocidad máxima que la máquina puede entregar. El objetivo es una ventana de proceso sólida, no un único punto operativo que funcione sólo en condiciones ideales.
Variables de equipos y procesos que cambian la calidad de la dispersión
Una vez que la ventana de material está clara, las variables del equipo se pueden evaluar en un orden lógico. Los más importantes suelen ser la geometría de la herramienta y del recipiente, la velocidad o la velocidad de la punta, el tiempo de procesamiento y el perfil de temperatura. La potencia del motor es relevante, pero la potencia por sí sola no describe la eficacia con la que se transfiere la energía al producto.
Geometría del eje, impulsor y recipiente.
El elemento giratorio y el recipiente funcionan como un sistema. Una herramienta que se adapte bien al volumen del lote creará circulación y una zona de corte controlada. Una herramienta demasiado pequeña puede dejar zonas muertas, mientras que una herramienta demasiado grande para la embarcación puede crear vórtices, salpicaduras o carga excesiva en el motor. La posición del eje, la holgura desde el fondo y el nivel del líquido influyen en el patrón de flujo. Estos detalles deben confirmarse para el recipiente real utilizado en el laboratorio o planta piloto, no asumidos a partir de una imagen de catálogo.
La forma del vaso es igualmente importante. Un recipiente cilíndrico con fondo cóncavo se comporta de manera diferente a un recipiente de fondo plano. Es posible que se necesiten deflectores para evitar que el lote gire como un cuerpo sólido, pero también pueden atrapar material o dificultar la limpieza. En trabajos a pequeña escala, el recipiente suele ser un vaso de precipitados o un recipiente con camisa personalizada, por lo que el homogeneizador de dispersión de alta velocidad debe montarse de forma segura y alinearse para que la herramienta no entre en contacto con la pared. La imagen del producto y los detalles de configuración del homogeneizador de dispersión de alta velocidad debe compararse con el recipiente previsto y el tamaño del lote.
Velocidad, velocidad punta y dosis de energía.
La velocidad a menudo se expresa en revoluciones por minuto, pero la velocidad de la punta es más útil para comparar herramientas de diferentes diámetros. Una herramienta más grande a las mismas rpm produce una velocidad de punta más alta y puede cambiar el régimen de corte. Para la ampliación, la relación entre la velocidad de la punta, el volumen del lote y el tiempo de procesamiento deben considerarse en conjunto. Rara vez es suficiente igualar las rpm porque las mismas rpm en un recipiente más grande pueden producir un patrón de flujo diferente y una dosis de energía diferente por unidad de masa.
El tiempo de procesamiento es la otra mitad de la dosis de energía. Un recorrido corto a alta velocidad puede mojar el polvo pero dejar aglomerados; una carrera larga a velocidad moderada puede mejorar la distribución pero elevar la temperatura. El enfoque práctico es definir un punto final de dispersión utilizando una propiedad mensurable, como la finura de la molienda, la distribución del tamaño de las partículas, la viscosidad o el brillo. Luego ajuste la velocidad y el tiempo para alcanzar ese punto final de manera consistente. El homogeneizador de dispersión de alta velocidad debe operarse dentro de un rango documentado, no en una configuración máxima arbitraria.
Control de temperatura y evaporación.
La temperatura afecta la viscosidad, el rendimiento del estabilizador y la velocidad de reaglomeración. En sistemas acuosos, la evaporación puede cambiar el contenido de sólidos y hacer que el lote se espese progresivamente. En los sistemas basados en solventes, la evaporación genera preocupaciones ambientales y de seguridad. Es posible que se necesite un recipiente con camisa, un lote cubierto o un ciclo de procesamiento más corto. El propio homogeneizador de dispersión de alta velocidad debe seleccionarse teniendo en cuenta la carga térmica del proceso previsto, especialmente cuando el lote está concentrado o cuando la viscosidad es lo suficientemente alta como para disipar una cantidad significativa de energía.
La medición de la temperatura debe reflejar el producto a granel, no sólo la pared del recipiente o el espacio libre. Una sola sonda cerca de la pared puede pasar por alto una zona caliente cerca del eje. Para el trabajo piloto, es útil registrar la temperatura al inicio, durante la adición del polvo y al final del paso de dispersión. Estos registros ayudan a distinguir un problema de formulación de un problema de proceso cuando falla un lote.
Limpieza, cambio y contaminación cruzada.
Los equipos de laboratorio y piloto deben poder limpiarse entre formulaciones. Las superficies de contacto del producto, las grietas, los sellos y el espacio alrededor del eje pueden retener residuos. Si el siguiente lote es sensible a la contaminación cruzada, se debe definir el procedimiento de limpieza antes de seleccionar el equipo. Un homogeneizador de dispersión de alta velocidad con superficies accesibles y una construcción de material húmedo compatible es más fácil de validar que un conjunto complejo con cavidades ocultas.
La compatibilidad del material también forma parte de la selección. Las partes mojadas deben resistir el solvente, el pH, los sólidos abrasivos y los agentes de limpieza utilizados en el proceso. Este no es un detalle para dejar para el final. Una máquina que funciona bien en una formulación puede no ser adecuada en otra debido a la vida útil del sello, la corrosión o el riesgo de contaminación. Se debe solicitar al proveedor los materiales humedecidos reales y las recomendaciones de limpieza para la aplicación específica.
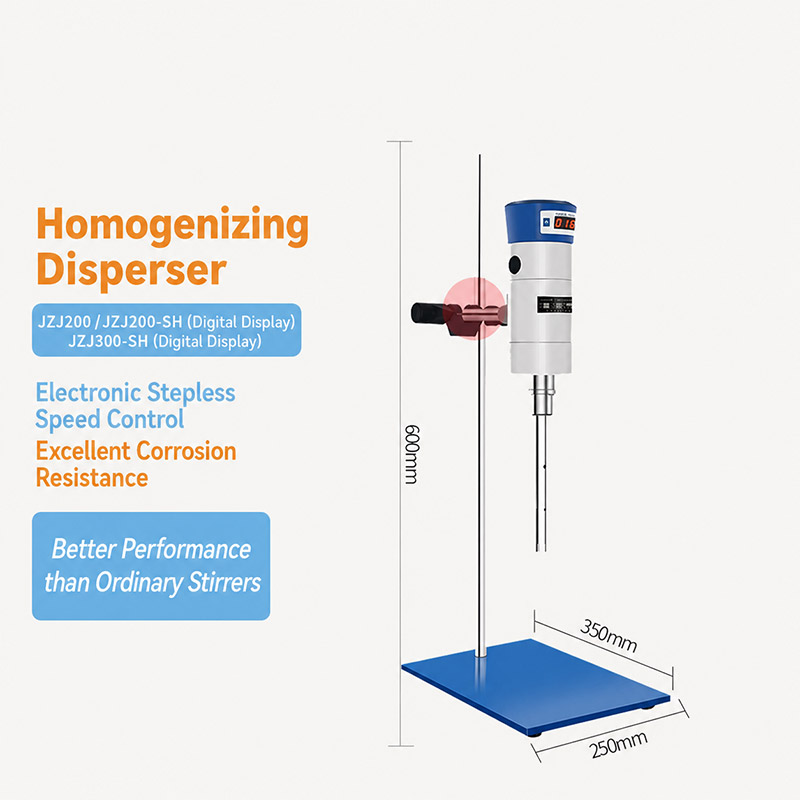
Vista del producto homogeneizador de dispersión de alta velocidad.
Selección y ampliación de lotes piloto y de laboratorio
Seleccionar un homogeneizador de dispersión de alta velocidad es una decisión de proceso, no un ejercicio de catálogo. La primera pregunta no es qué modelo es el más poderoso. Es qué configuración puede reproducir la dispersión requerida en el recipiente real, con la formulación real, dentro de los límites de temperatura y tiempo permitidos. Una comparación estructurada evita el error común de comprar el lote más grande y perder el control de los lotes pequeños que definen la formulación.
Comience con la definición del lote, no con la clasificación del motor.
Anote el rango de volumen de trabajo, la viscosidad en cada etapa, la carga de sólidos, la secuencia de adición, el estado de dispersión objetivo y el límite de temperatura. Incluir los requisitos de limpieza y los materiales de construcción. Esta información convierte una vaga solicitud de un homogeneizador en una especificación comprobable. También ayuda al proveedor a recomendar una disposición adecuada de herramientas y recipientes en lugar de una máquina genérica.
Para el trabajo de laboratorio, la flexibilidad suele ser más importante que la potencia máxima. La capacidad de cambiar de recipiente, ajustar la altura del eje y procesar lotes pequeños sin un volumen muerto excesivo puede ser más valiosa que una velocidad máxima alta. Para el trabajo piloto, la repetibilidad y la ampliación de los datos se vuelven más importantes. La unidad piloto debería poder funcionar en condiciones que puedan estar relacionadas con el proceso de producción, incluso si el equipo de producción final es más grande.
Qué verificar en un homogeneizador de dispersión de alta velocidad.
| Factor de selección | Que verificar | Por qué es importante |
|---|---|---|
| Rango de volumen de lote | Volumen de trabajo mínimo y máximo con el recipiente previsto. | Es posible que un lote demasiado pequeño no cubra la herramienta; un lote demasiado grande puede no circular |
| Rango de viscosidad | Práctica ventana de viscosidad para la herramienta y el accionamiento. | El patrón de flujo y la carga del motor cambian con la viscosidad. |
| Geometría de la herramienta | Tipo de elemento giratorio, diámetro y posición del eje. | Controla la zona de corte, el bombeo y la formación de vórtices. |
| control de velocidad | Velocidad ajustable y rango de operación legible | Permite humedecer a baja velocidad y dispersión a mayor velocidad. |
| control de temperatura | Monitoreo de temperatura de lote, enfriamiento o recipiente encamisado | Previene el daño por calor y la desviación de la viscosidad. |
| Materiales mojados | Compatibilidad con disolventes, pH, sólidos y agentes de limpieza. | Afecta la contaminación, la corrosión y la vida útil. |
| Acceso de limpieza | Superficies accesibles y piezas desmontables. | Reduce el tiempo de cambio y la contaminación cruzada. |
La mesa es un punto de partida, no un sustituto de un juicio. Un homogeneizador de dispersión de alta velocidad que cumpla con los requisitos mecánicos aún puede fallar si la herramienta no coincide con el recipiente o si el método de adición de polvo es incorrecto. Si es posible, pruebe con las materias primas reales y la secuencia de adición prevista. Registre la velocidad, el tiempo, la temperatura y el patrón de flujo observado para que se pueda repetir la prueba.
Lógica de ampliación
La ampliación debe preservar el mecanismo de dispersión, no sólo la apariencia del lote. En muchos casos, esto significa mantener un rango de velocidad de punta similar, una dosis de energía similar por unidad de masa y un perfil de adición de polvo similar. La similitud geométrica ayuda, pero rara vez es exacta entre un vaso de laboratorio y una embarcación piloto. El punto de alimentación, la disposición del deflector y la superficie de transferencia de calor pueden cambiar. Estas diferencias pueden cambiar la velocidad y el tiempo óptimos.
Un programa práctico de ampliación comienza con un lote pequeño que cumple con la especificación y luego repite el proceso a una escala intermedia mientras mide las mismas propiedades. Si la distribución del tamaño de las partículas o la viscosidad cambian, se debe identificar la causa antes del siguiente paso. El homogeneizador de dispersión de alta velocidad puede necesitar una herramienta diferente, una tasa de adición diferente o un perfil de temperatura diferente a mayor escala. Tratar la ampliación como un simple multiplicador de volumen es una fuente común de fracaso.
Problemas operativos comunes y ajustes prácticos
La mayoría de los problemas de dispersión tienen síntomas observables. El desafío es conectar el síntoma con la causa correcta. Agregar más velocidad o más tiempo a veces puede ayudar, pero también puede empeorar el problema al incorporar aire, aumentar la temperatura o degradar el estabilizador. La siguiente tabla enumera los síntomas comunes y los primeros ajustes a considerar.
| Síntoma | causa probable | Ajuste práctico |
|---|---|---|
| Quedan grumos secos después de mezclar. | El polvo se agrega demasiado rápido o el líquido no moja la superficie | Disminuya la adición, cambie el nivel del líquido o ajuste el surfactante y la velocidad de mezcla. |
| El lote hace espuma o aspira aire | Vórtice demasiado profundo o herramienta colocada demasiado alta | Baje la herramienta, reduzca la velocidad durante la adición o cambie la disposición del recipiente y el deflector. |
| El producto se espesa durante el procesamiento. | Evaporación, aumento de temperatura o estructuración inducida por cizallamiento. | Controle la temperatura, cubra el lote o reduzca el tiempo de procesamiento |
| El pigmento se asienta rápidamente | La dispersión es incompleta o la formulación carece de estabilización. | Verifique la finura del molido, revise el nivel de dispersante y pruebe la estabilidad en almacenamiento |
| El lote parece uniforme pero falla en la película | Quedan aglomerados finos o se utilizó un punto final de dispersión incorrecto | Mida la distribución del tamaño de las partículas y ajuste el proceso o el paso de molienda posterior |
| La carga del motor aumenta inesperadamente | Aumento de la viscosidad, carga de sólidos demasiado alta o herramienta demasiado grande para el lote | Reduzca los sólidos, ajuste la temperatura o revise la combinación de herramienta y recipiente |
Para cada síntoma, el primer paso es observar el lote. ¿La superficie está rodando o girando como un cuerpo sólido? ¿El polvo flota, se hunde o forma un anillo en la pared? ¿Está aumentando la temperatura más rápido de lo esperado? Estas observaciones son más útiles que una sola lectura motora. Muestran si el homogeneizador de dispersión de alta velocidad realmente está creando el flujo y el cizallamiento deseados en el producto.
Cuando un homogeneizador de dispersión de alta velocidad no es suficiente
Un homogeneizador de dispersión de alta velocidad es una herramienta potente para humedecer, predispersar y descomponer aglomerados blandos, pero no es una máquina de molienda fina universal. Si el tamaño de partícula objetivo está en el rango de micras o submicras, o si los aglomerados son duros y están fuertemente unidos, es posible que se requiera un proceso diferente. Un molino de perlas, un molino coloidal, un molino de chorro u otro equipo especializado puede ser más apropiado, ya sea como reemplazo o como paso posterior. La elección correcta depende del tamaño de partícula requerido, el aumento de temperatura aceptable, los límites de contaminación y la reología del producto.
También hay casos en los que se debe cambiar la formulación antes de cambiar el equipo. Un dispersante que sea incompatible con el disolvente, un pH fuera del rango estable o un aglutinante que compita con la superficie del pigmento pueden provocar una mala dispersión independientemente del mezclador. En estos casos, un homogeneizador de dispersión de alta velocidad puede exponer el problema creando una buena dispersión inicial que luego falla. La solución puede ser un ajuste de la formulación en lugar de una máquina más grande.
Un plan de validación práctico
Un plan de validación debe comenzar con una especificación clara y una pequeña cantidad de mediciones significativas. Defina el estado de dispersión objetivo, el rango de viscosidad aceptable, el límite de temperatura y las condiciones de almacenamiento. Luego haga funcionar el homogeneizador de dispersión de alta velocidad a varias velocidades y tiempos, manteniendo constante la secuencia de adición. Mida las propiedades seleccionadas después de cada ejecución y registre las observaciones. Este enfoque identifica la ventana operativa sólida en lugar de una única condición afortunada.
El siguiente paso es una verificación de repetibilidad con un lote nuevo de las mismas materias primas. Si el resultado es consistente, pruebe una variación normal de la materia prima. Si el proceso es sensible a esa variación, el equipo o la formulación pueden necesitar un rango de control más amplio. Para el trabajo piloto, repita la prueba a mayor escala y compare el mecanismo de dispersión, no solo la apariencia final. El homogeneizador de dispersión de alta velocidad puede ser una parte confiable del proceso cuando se define su papel y se comprenden sus límites.
La decisión de selección más útil suele ser la que se resiste a una simplificación excesiva. Un homogeneizador de dispersión de alta velocidad debe adaptarse al material, el tamaño del lote, el recipiente, los límites de temperatura y el proceso posterior. Cuando se conocen esos factores, el equipo se puede probar con criterios claros y escalar con menos sorpresas. Cuando no se conocen, incluso una máquina bien construida puede producir lotes inconsistentes. El camino práctico es definir primero la ventana del proceso, confirmar el equipo en una prueba representativa y mantener el punto final de dispersión mensurable.