
Four tubulaire horizontal : contrôle de la zone de chauffage
Un résultat de frittage incohérent est rarement dû à la seule recette. Dans de nombreux laboratoires, deux creusets placés au même point de consigne nominal – un au milieu du tube et un plus près de l’extrémité – sortent avec une densité, une couleur ou une composition de phase différente. Le contrôleur affiche une température stable, le programme se déroule jusqu'à son terme et pourtant les échantillons n'ont pas subi le même processus. Comprendre pourquoi cela se produit est le chemin le plus rapide vers un cycle thermique reproductible.
L’écart entre le numéro sur le contrôleur et l’état de l’échantillon est le point de départ de la plupart des problèmes de four tubulaire. Un four tubulaire est une machine d'une simplicité trompeuse : un tube réfractaire, un enroulement ou un ensemble d'éléments chauffants, une isolation, un thermocouple et un contrôleur - mais l'interaction entre la géométrie du tube, le débit de gaz et la position de la charge détermine si le processus se répète d'une opération à l'autre. Cet article examine ces interactions en termes pratiques : comment la chaleur est distribuée à l'intérieur du tube, comment l'atmosphère et le matériau du tube rétrécissent ou élargissent la fenêtre de processus utilisable, comment la pratique de chargement modifie les résultats et quels détails de configuration méritent une attention particulière avant l'achat ou l'acceptation d'un four dans une utilisation de routine.
Pourquoi la zone chaude, et non le point de consigne, détermine la qualité de l'échantillon
Chaque four tubulaire possède une zone chaude physique – la longueur du tube sur laquelle la température reste dans une bande définie du point de consigne. Les fournisseurs décrivent généralement cela comme une zone isotherme ou une zone de température uniforme, et elle est normalement plus courte que le tube lui-même. Près des extrémités du tube, la chaleur est perdue à travers les embouts, les brides et les raccords de gaz, ce qui fait chuter la température. Si un bateau échantillon se trouve dans cette région de transition, l'échantillon voit une température inférieure à celle signalée par le contrôleur, et l'écart augmente à mesure que le point de consigne augmente.
C’est pourquoi deux échantillons identiques peuvent produire des résultats différents au cours d’une même analyse. Le thermocouple de contrôle est fixé dans une position, généralement au centre de la longueur chauffée ou à l'intérieur d'un puits de protection, et régule le four en fonction de ce seul point. Tout matériau placé ailleurs le long du tube est exposé à un profil de température différent. Lorsque le processus est sensible – réaction à l’état solide, épuisement du liant ou densification à proximité d’une limite de phase – une différence de quelques dizaines de degrés suffit à modifier le résultat.
La réponse pratique n’est pas de se méfier du contrôleur mais de caractériser le tube. Un test de profil avec un thermocouple indépendant déplacé par étapes le long de l'axe du tube montre où commence et se termine la région uniforme à chaque température de travail. Une fois que cette carte existe, le placement de l'échantillon devient une décision plutôt qu'une supposition, et la longueur utile effective du four est connue pour chaque processus. Il est utile de répéter le test après avoir changé le matériau du tube, ajouté des bouchons d'extrémité ou modifié le débit de gaz, car tous trois modifient le profil.
Les fournaises configurées avec plusieurs zones de chauffage contrôlées indépendamment résolvent directement ce problème. En réduisant la puissance délivrée aux zones d'extrémité, l'opérateur peut étendre la région uniforme et compenser les pertes d'extrémité. Le contrôle multizone augmente les coûts et nécessite plus d'attention lors de la configuration, mais pour les processus dans lesquels la charge entière doit voir la même température (frittage multi-échantillons, couples de diffusion ou recuit de substrat), il élimine souvent le besoin de limiter les échantillons à une bande centrale étroite.
Comment est construit un four à tubes horizontaux et comment la chaleur s'y déplace
Un four tubulaire horizontal se compose d’une chambre de chauffage cylindrique ou cylindrique divisée à travers laquelle passe un tube de traitement. Des éléments chauffants entourent le tube et rayonnent la chaleur vers l'intérieur. Entre les éléments et l’enveloppe extérieure se trouve un matériau isolant – couverture de fibres céramiques, brique ou une combinaison – qui réduit les pertes de chaleur et protège le boîtier. Le tube lui-même est soutenu aux deux extrémités et traverse la chambre, de sorte que l'atmosphère de traitement à l'intérieur du tube reste séparée des éléments à l'extérieur.
La chaleur atteint l'échantillon de trois manières. Le rayonnement provenant de la paroi du tube domine à haute température, la conduction est importante là où le bateau à échantillon touche le tube et la convection devient importante lorsque le gaz circule à travers le tube. Étant donné que l’équilibre entre ces mécanismes change avec la température, un tube vide et un tube chargé ne chauffent pas de la même manière. Un bateau dense placé au milieu du tube absorbe de l'énergie et crée un point froid local à moins que le contrôleur ne dispose d'une réserve de puissance suffisante et que le profil permette un temps de trempage adéquat.
Le tube de travail : matériau, diamètre et longueur
Le tube est le composant qui définit le plus directement ce que le four peut faire. Son diamètre définit la taille maximale de l'échantillon et la vitesse du gaz pour un débit donné ; sa longueur détermine la quantité de tube qui s'étend à l'extérieur de la chambre chauffée pour le refroidissement et les connexions ; son matériau détermine la température maximale de service et la compatibilité chimique. Un tube de plus grand diamètre augmente la section transversale, ce qui réduit la vitesse du gaz et allonge les temps de purge, mais permet des bateaux plus grands et plus d'échantillons par analyse.
L'épaisseur de la paroi du tube affecte à la fois la réponse thermique et la résistance mécanique. Les parois plus épaisses chauffent et refroidissent plus lentement, ce qui allonge les temps de cycle mais atténue également les fluctuations de température. Les parois minces réagissent plus rapidement mais sont plus vulnérables aux chocs thermiques, notamment lors d'un refroidissement rapide ou lorsqu'un gaz froid est introduit dans un tube chaud. Pour les processus avec des rampes de chauffage et de refroidissement agressives, l'épaisseur de la paroi et la conception du support d'extrémité méritent autant d'attention que la température maximale.
Éléments chauffants, isolation et disposition des zones
Le type et l'emplacement des éléments définissent la vitesse de chauffage réalisable et la forme du profil de température. Les éléments répartis uniformément le long de la chambre produisent un profil large et relativement plat ; les éléments concentrés au centre produisent un noyau plus chaud avec une chute plus abrupte vers les extrémités. L'épaisseur de l'isolation et la qualité de l'étanchéité des extrémités déterminent la quantité de chaleur qui s'échappe aux extrémités du tube et donc la brusque chute du profilé.
Les conceptions à chambre divisée permettent d'ouvrir le four pour un refroidissement plus rapide ou pour insérer une grande pièce, mais elles perdent plus de chaleur au niveau du joint et nécessitent généralement plus de puissance pour maintenir un point de consigne donné. Les conceptions non divisées maintiennent la température de manière plus constante et constituent le choix habituel pour les processus qui exigent une uniformité étroite. Le choix est un compromis entre l'accessibilité et la stabilité thermique, et il doit répondre aux exigences du processus plutôt qu'à la commodité.
L'emplacement du thermocouple compte plus que sa précision
Un thermocouple calibré mesurant le mauvais emplacement produit une réponse sûre, précise et incorrecte. Dans la plupart des fours, le thermocouple de contrôle mesure la chambre de chauffage ou un puits adjacent au tube, et non l'échantillon. La différence entre cette lecture et la température réelle de l'échantillon dépend du matériau du tube, de l'épaisseur de la paroi, du débit de gaz et de la charge. Le quartz transmet le rayonnement différemment de l'alumine, et un flux de gaz éloigne la chaleur de l'échantillon d'une manière qui ne le fait pas dans une atmosphère statique.
Pour les processus avec une tolérance étroite, une mesure indépendante (un deuxième thermocouple positionné à proximité de l'échantillon ou un test sacrificiel avec un thermocouple inséré dans la sortie de gaz) offre une bien meilleure base pour définir un décalage du contrôleur. Une fois que la relation entre la lecture du contrôleur et la température de l'échantillon est connue aux points de consigne de travail, elle peut être appliquée de manière cohérente. Il doit être revérifié chaque fois que le tube, la charge ou le débit de gaz change.
Contrôle de l'atmosphère : purge, débit et fonctionnement sous vide
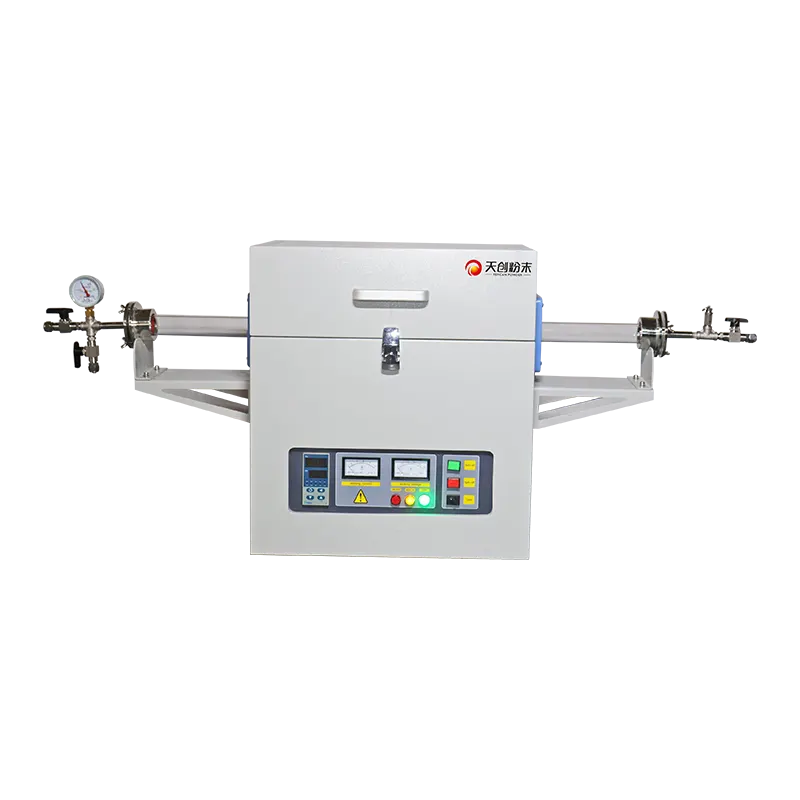
L'atmosphère est la seconde moitié du processus. UN four tubulaire horizontal avec brides d'extrémité et raccords de gaz peuvent fonctionner sous gaz inerte, mélanges gazeux réducteurs, atmosphères oxydantes ou sous vide, mais chaque mode a ses propres contraintes pratiques. Le but du système de gaz n'est pas simplement de fournir un gaz mais de déplacer l'atmosphère d'origine puis de maintenir la composition requise pendant toute la durée du cycle thermique.
La purge est un problème volumétrique. Le temps nécessaire pour évacuer l'air du tube dépend du volume du tube, du débit et de l'efficacité avec laquelle le gaz balaie les espaces morts autour des bateaux et des supports. Un tube court et étroit se purge rapidement ; un tube long et de grand diamètre avec une charge volumineuse peut nécessiter une purge beaucoup plus longue. Une purge à un débit élevé réduit le temps mais augmente la consommation de gaz et peut perturber les poudres fines ou refroidir la charge de manière inégale. De nombreux laboratoires préfèrent une purge modérée suivie d'un débit d'entretien plus faible pendant le trempage.
La direction du flux compte également. Le gaz entrant à l'extrémité où les échantillons sont chargés pousse l'atmosphère résiduelle et les substances volatiles dégagées vers la sortie, ce qui est généralement la disposition préférée pour les processus qui libèrent des produits de décomposition. Le gaz circulant à contre-courant de l'échantillon peut être utile lorsque la charge doit être protégée des contaminants transportés depuis l'amont, mais il peut également piéger les substances volatiles autour de l'échantillon. Quelle que soit la direction choisie, la sortie doit être positionnée de manière à ce que les gaz d'échappement quittent la zone de travail en toute sécurité.
Le fonctionnement sous vide introduit un ensemble différent de considérations. Sous pression réduite, la convection est largement éliminée, de sorte que le transfert de chaleur repose davantage sur le rayonnement et la conduction, et le profil de température peut changer. L'étanchéité devient critique : les joints de bride, les joints toriques et les traversées doivent être compatibles à la fois avec la température de leur emplacement et avec la chimie du processus. Le vide modifie également le comportement des espèces volatiles dans l’échantillon, ce qui peut constituer un avantage pour le dégazage et un problème pour les matériaux qui s’évaporent à la température du procédé.
La pénétration d’oxygène est le défaut atmosphérique le plus courant. Cela provient généralement de trois endroits : une purge initiale incomplète, des fuites au niveau des joints de bride ou des raccords de gaz, et une rétrodiffusion à la sortie lorsque le débit s'arrête alors que le tube est encore chaud. Une amélioration simple consiste à maintenir un petit débit positif pendant le refroidissement plutôt que de couper immédiatement le gaz, et à vérifier périodiquement les fuites de l'assemblage à la température de fonctionnement, lorsque les joints se dilatent et que les joints bougent.
Choisir le matériau du tube en fonction de la température et de la chimie dont vous avez besoin
Le matériau du tube est une décision chimique et thermique, pas seulement une évaluation de la température. Le quartz offre une bonne résistance aux chocs thermiques et une bonne transparence, utile lorsque le processus doit être observé, mais il se ramollit à haute température et réagit avec certains environnements alcalins et fortement réducteurs. L'alumine et la mullite conservent leur forme à des températures plus élevées et résistent à de nombreuses atmosphères corrosives, mais elles sont plus sensibles aux changements rapides de température et sont opaques. Les tubes métalliques, notamment l'acier inoxydable et les alliages à haute teneur en nickel, sont résistants et faciles à sceller, mais ils peuvent interagir avec l'échantillon et avoir leurs propres limites de température.
La bonne question n’est pas de savoir quel matériau a la note la plus élevée, mais quel matériau survit tout au long du cycle dans une chimie spécifique. Un tube qui fonctionne bien dans un gaz inerte peut échouer rapidement dans une atmosphère réductrice à la même température. Un tube qui résiste à une vapeur corrosive à la température de travail peut encore être attaqué lors du refroidissement, lorsque des condensats se forment sur des surfaces plus froides. L’examen du gaz de procédé, de toutes les espèces volatiles libérées par l’échantillon et de l’atmosphère de refroidissement donne une réponse plus fiable que n’importe quelle ligne de spécification unique.
| Classe de matériau du tube | Points forts typiques | Points à vérifier avant utilisation |
|---|---|---|
| Quartz fondu | Bonne résistance aux chocs thermiques, transparent pour le contrôle visuel, faible contamination dans de nombreux processus d'oxydation | Plafond de température pratique et comportement adoucissant ; compatibilité avec les atmosphères alcalines et fortement réductrices ; support aux deux extrémités |
| Alumine/mullite | Température d'utilisation plus élevée, bonne inertie chimique dans de nombreuses atmosphères, dimensionnellement stable | Sensibilité au chauffage et au refroidissement rapides ; dilatation thermique au niveau des brides ; l'opacité empêche l'inspection visuelle |
| Alliage à haute teneur en nickel | Robuste, facile à sceller et à connecter, tolérant la manipulation mécanique | Réaction avec l'échantillon ou le gaz de procédé ; température utilisable inférieure à celle des tubes en céramique ; expansion au niveau des joints |
| Acier inoxydable | Facilement disponible, scellage simple, adapté aux travaux à basse température | Oxydation et tartre à haute température ; contamination potentielle d’échantillons sensibles |
Quel que soit le matériau, le tube doit être soutenu de manière à pouvoir se dilater librement le long de son axe. Un serrage rigide aux deux extrémités peut introduire des contraintes qui conduisent à des fissures pendant le chauffage, et la rupture apparaît souvent sous la forme d'une fissure près d'une bride plutôt que dans la zone chauffée. Les supports d'extrémité qui permettent un mouvement axial tout en maintenant le tube centré évitent une grande partie des défaillances mécaniques du tube.
Chargement des échantillons et conception du profil thermique
La charge fait partie du système thermique. Un bateau lourd, un lit de poudre profond ou une pile de substrats modifient la façon dont la chaleur pénètre dans l'échantillon et la façon dont les substances volatiles s'échappent. Dans un lit de poudre profond, la surface atteint la température bien avant l’intérieur et les produits de décomposition doivent se diffuser à travers le lit. Le résultat peut être un gradient de température et de chimie invisible sur l’écran du contrôleur.
Bateaux, creusets et contact avec le tube
Le matériau du bateau doit être choisi en premier lieu en fonction de sa compatibilité chimique et ensuite de sa masse thermique. Les bateaux en alumine sont courants pour le travail de l'oxyde, le quartz pour les processus où la transparence ou la haute pureté sont importantes, et les bateaux en métal où la résistance mécanique est nécessaire à température modérée. La nacelle doit être suffisamment petite pour laisser un espace libre à l'intérieur du tube, car une nacelle qui entre en contact avec la paroi du tube crée un chemin de conduction et un point froid local, et elle peut également rayer ou stresser le tube lors de l'insertion.
Placer le bateau sur un support mince ou le suspendre de manière à ce qu'il voie le rayonnement de tous les côtés améliore souvent l'uniformité par rapport au fait de le laisser reposer directement sur la paroi du tube. Le compromis est la complexité mécanique et le risque que le support lui-même contamine l'échantillon. Lorsque le processus tolère un contact direct, un lit peu profond réparti sur une zone plus large donne généralement de meilleurs résultats qu'un tas haut et étroit de même masse.
Taux de rampe, temps de trempage et refroidissement contrôlé
La vitesse de montée en puissance est limitée par deux contraintes distinctes : ce que le four peut fournir et ce que l'échantillon peut survivre. La limite du four dépend de la puissance disponible, de l'isolation et de la masse thermique du tube et de la charge. La limite d'échantillon dépend de la résistance aux chocs thermiques, de la cinétique de réaction et de la nécessité ou non de libérer des substances volatiles lentement pour éviter la fissuration, la formation de mousse ou l'écaillage.
Le temps de trempage doit être justifié par le processus plutôt que par l'habitude. Pour les réactions à l’état solide, le trempage doit être suffisamment long pour permettre la diffusion ; pour l'élimination du liant, suffisamment longtemps pour que les matières organiques partent ; pour le recuit, suffisamment longtemps pour que la microstructure se stabilise. Prolonger le trempage au-delà de ce que nécessite le processus coûte de l'énergie et de la durée de vie des éléments sans améliorer le résultat. Une courte matrice d'essai (deux ou trois temps de trempage à la même température avec la même configuration de charge) identifie rapidement où le temps supplémentaire ne fait plus la différence.
Le refroidissement mérite la même attention que le chauffage. Dans de nombreux processus, les propriétés finales sont définies lors du refroidissement, et un refroidissement incontrôlé dans une atmosphère inappropriée peut oxyder une surface ou permettre la formation d'une phase indésirable. La programmation d'un segment de refroidissement contrôlé, avec un débit de gaz maintenu jusqu'à ce que la charge soit inférieure à la température à laquelle elle réagit avec l'air, protège le travail accompli par le cycle de chauffage.
Configurations à zone unique et multizones : laquelle convient le mieux au processus
Un four à zone unique est plus simple, moins coûteux et plus facile à entretenir. Il convient aux petits échantillons placés systématiquement au centre du tube, aux tubes courts où les pertes finales sont limitées et aux procédés qui tolèrent un gradient de température modeste. Pour de nombreuses tâches d’enseignement, de sélection et de recherche préliminaire, une configuration à zone unique offre tout le contrôle réellement nécessaire.
Les fours multizones deviennent intéressants lorsque la longueur de l'échantillon est importante par rapport au tube, lorsque plusieurs échantillons doivent être traités de manière identique ou lorsque le procédé présente une tolérance étroite autour d'une transition de phase ou d'une fenêtre de densification. Dans ces cas-là, le rognage de la zone finale peut aplatir le profil et augmenter considérablement la longueur utile utile. Le coût n'est pas seulement financier : chaque zone supplémentaire ajoute un canal de contrôleur, un autre thermocouple à vérifier et une autre variable à documenter lors du développement de la méthode.
Une voie médiane consiste à conserver un four à zone unique mais à contrôler physiquement les extrémités – avec des bouchons d’extrémité isolants, des écrans anti-radiations ou un tube plus court avec des brides bien scellées. Ces mesures réduisent les pertes finales et peuvent étendre la région uniforme sans ajouter de canaux de contrôle. Ils modifient également le comportement de purge, c'est pourquoi toute modification de ce type doit être suivie d'un nouveau contrôle du profil à la température de travail.
Diagnostic des problèmes courants dans le traitement des fours tubulaires
La plupart des défauts se répartissent en un petit nombre de catégories et chacune possède une signature caractéristique. L'enregistrement du symptôme, de la position de l'échantillon dans le tube, du débit de gaz et du profil thermique réel rend le diagnostic beaucoup plus rapide que la modification d'une variable à la fois sans notes.
| Symptôme | Cause probable | Que vérifier |
|---|---|---|
| Les échantillons à une extrémité diffèrent des échantillons à l'autre | Profil de température inégal ou débit de gaz asymétrique | Cartographier le profil avec un thermocouple mobile ; vérifier s'il y a une sortie restreinte ou partiellement bloquée |
| Décoloration ou oxydation de la surface | Pénétration d’oxygène ou purge insuffisante | Brides et raccords anti-fuite ; prolonger le temps de purge ; maintenir le débit pendant le refroidissement |
| Réaction incomplète au point de consigne correct | Température de l'échantillon inférieure à la lecture du contrôleur | Effectuez une vérification croisée avec un thermocouple indépendant à proximité de la charge et appliquez un décalage mesuré |
| Fissuration, ballonnement ou formation de mousse de l'échantillon | Rampe trop rapide ou libération volatile trop rapide | Réduisez le taux de rampe et ajoutez des étapes de maintien intermédiaires |
| Rupture de tube à proximité d'une bride | Contrainte de montage rigide ou de dilatation thermique | Autoriser le mouvement axial ; vérifier l'alignement et les dégagements du support |
| Contrôle de température irrégulier ou à la dérive | Défaut de thermocouple, connexion desserrée ou vieillissement de l'élément | Vérifier la réponse du thermocouple, l'étanchéité des bornes et la résistance des éléments |
Deux d’entre eux méritent plus de commentaires. Le premier est le problème de décoloration, qui est souvent imputé à l’alimentation en gaz alors que la véritable cause est une fuite ou un refroidissement qui permet à l’air d’entrer. Vérifier avec une légère pression positive plutôt qu'un vide et observer la sortie pendant la transition du chaud au froid révèle généralement la source. Le deuxième est le problème de réaction incomplète, qui est souvent un problème de placement plutôt qu'un problème de capacité du four. Le déplacement de la même charge dans la région uniforme vérifiée le résout souvent sans aucune modification du programme.
Le contrôle erratique a un caractère différent. Si l'écart apparaît soudainement après de nombreuses analyses réussies, la cause est généralement matérielle : un thermocouple qui a dérivé, une borne qui s'est desserrée sous l'effet d'un cycle thermique ou un élément qui a vieilli et a changé de résistance. S'il apparaît après un changement de configuration (un nouveau tube, un nouveau débit de gaz ou une nouvelle charge), la cause est plus probablement thermique et le profil doit être mesuré à nouveau avant de régler le contrôleur.
Liste de contrôle des spécifications lors de la sélection d'un four à tube horizontal
La sélection doit commencer par le processus et non par la liste des produits. Les points suivants couvrent les décisions qui déterminent le plus souvent si un four fonctionne comme prévu lors des travaux de routine en laboratoire.
- Température maximale de travail avec marge. La température de fonctionnement continu, et non le pic à court terme, doit dépasser le point de consigne le plus élevé du processus avec une marge confortable afin que les éléments et l'isolation ne fonctionnent pas à leur limite.
- Diamètre et longueur du tube. Le diamètre doit s'adapter au bateau ou au substrat plus le dégagement ; La longueur doit permettre la chambre chauffée, le refroidissement final et les connexions de gaz.
- Longueur de zone uniforme à la température de travail. C'est le nombre qui détermine le nombre d'échantillons qui peuvent être traités ensemble, et il doit être confirmé sous le débit de gaz prévu.
- Commande monozone ou multizone. Choisissez en fonction de la quantité de tube qui doit être isotherme, et non de la configuration maximale disponible.
- Options de matériaux de tubes. Confirmez quels matériaux sont disponibles pour l'atmosphère et la température prévues, ainsi que la manière dont le tube est supporté.
- Disposition des brides et des joints d'étanchéité. Tenez compte de l'étanchéité aux gaz, de la capacité de vide, des traversées de thermocouple et de gaz, ainsi que du comportement des joints à la température de fonctionnement.
- Conception d'entrée et de sortie de gaz. Direction du débit, taille de la sortie et possibilité d'acheminer les gaz d'échappement en toute sécurité loin de la zone de travail.
- Capacité du contrôleur. Nombre de segments de programme, contrôle de rampe et de palier, protection contre la surchauffe et possibilité de réglage décalé ou multizone.
- Accès pour l'entretien. Le remplacement des éléments, le remplacement du thermocouple et l'échange des tubes devraient être possibles sans démonter l'ensemble de l'ensemble.
Parmi celles-ci, la longueur de zone uniforme est la spécification la plus souvent surestimée lors de l'achat et la plus souvent décevante lors de l'utilisation, car proposée dans des conditions idéales. Un four qui maintient une bande étroite à un débit modéré peut présenter une bande plus courte lorsqu'une charge importante est insérée ou lorsque le débit est augmenté pour raccourcir la purge. Se demander comment la zone uniforme a été déterminée – vide ou chargée, statique ou fluide – clarifie la signification réelle de ce chiffre.
Adaptation de la configuration aux applications de laboratoire typiques
Différents processus thermiques sollicitent différentes parties du four. La calcination des poudres et la synthèse à l'état solide mettent l'accent sur l'uniformité de la température et la stabilité de l'atmosphère, car la réaction dépend du fait que l'ensemble du lit atteigne les mêmes conditions. Les travaux de recuit et de diffusion en couches minces mettent l'accent sur la planéité du profil et l'atmosphère propre, puisque la chimie de la surface est le facteur déterminant. L'élimination du liant et l'épuisement organique mettent l'accent sur la libération volatile contrôlée, ce qui impose plus de demandes au programme qu'au matériel.
Les processus réactifs à l'atmosphère (réduction, carburation ou travail avec des matériaux sensibles à l'oxygène) imposent les exigences les plus élevées en matière de conception d'étanchéité et de purge. Ici, le four doit être sélectionné en tenant compte du trajet du gaz : le nombre de pénétrations scellées, la capacité à maintenir une pression positive et le comportement de la sortie pendant le refroidissement. Un four qui fonctionne bien pour le frittage à l’air peut être un mauvais choix pour un processus de réduction à moins que l’agencement des brides et des joints ne le supporte.
Les procédés corrosifs ou de haute pureté ajoutent une question de matériaux. Lorsque la contamination est un problème, le tube, les nacelles et les supports deviennent les composants critiques, et le choix du matériau du tube compte souvent plus que la température nominale du four. Dans ces cas, la spécification la plus utile n'est pas la température maximale mais la combinaison du matériau du tube, de l'atmosphère et de la température que le fabricant prend en charge comme configuration de travail.
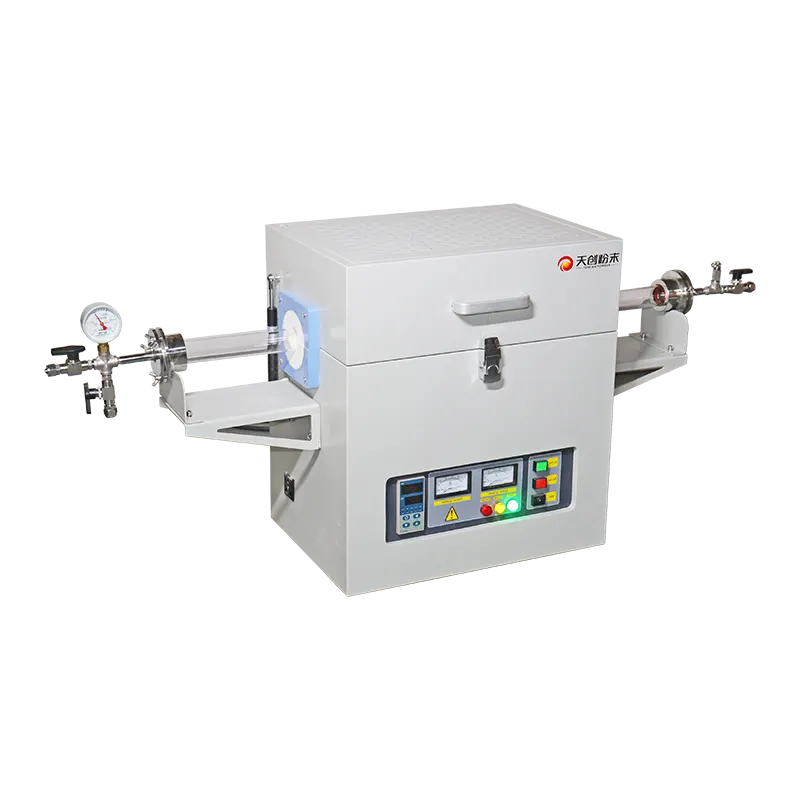
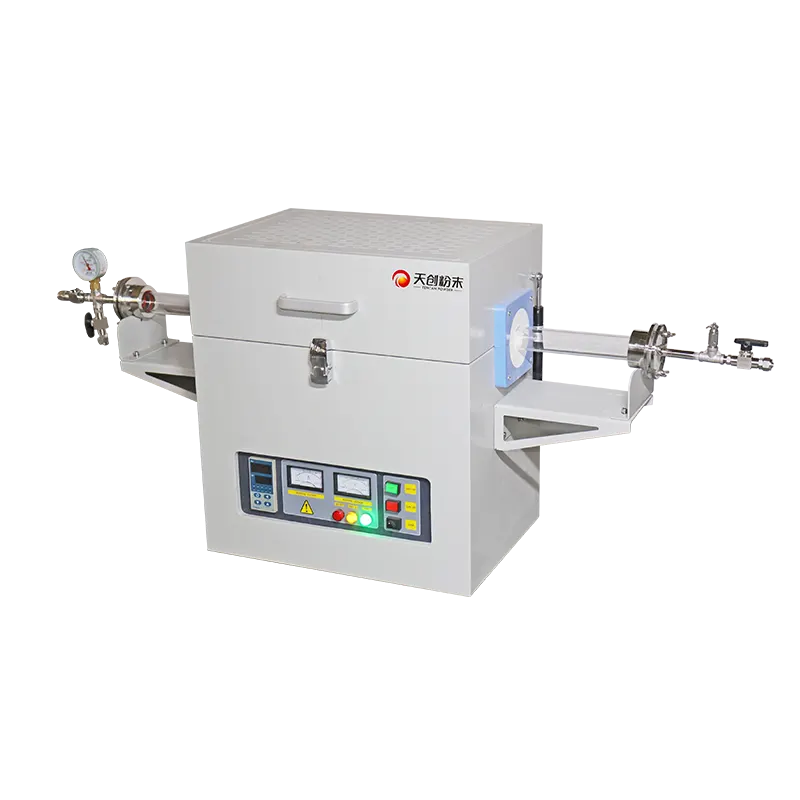
Laboratoire four tubulaire horizontal dessins de TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) sont proposés avec des options de tube et de contrôle configurables afin que la configuration de travail puisse être adaptée à l'atmosphère et à la plage de température prévues plutôt qu'à une seule spécification fixe.
Vérifications de mise en service avant que le four n'entre en utilisation de routine
La mise en service est un investissement court qui évite des mois de variations inexpliquées. La séquence ci-dessous est simple et peut être complétée avant que des échantillons précieux ne soient envoyés dans le four.
- Test de profil en tube vide. Enregistrez la température en plusieurs points le long de l’axe du tube aux points de consigne prévus, à la fois avec une atmosphère statique et avec le débit de gaz de travail.
- Vérification des fuites et des purges. Confirmez que l'assemblage maintient une légère pression positive et que les temps de purge sont suffisamment longs pour déplacer l'atmosphère d'origine du tube et autour de la charge.
- Vérification croisée des thermocouples. Comparez la lecture du contrôleur avec une mesure indépendante à la position de l'échantillon et documentez le décalage à chaque point de consigne de travail.
- Essai avec une charge factice. Utilisez un bateau et une charge représentatifs pour vérifier que le profil thermique et le comportement du gaz restent inchangés par la charge.
- Documentation. Enregistrez la configuration vérifiée (matériau du tube, position de la charge, type et débit de gaz, étapes du programme) afin que les futures analyses démarrent à partir d'une ligne de base connue.
Le résultat de la mise en service ne constitue pas un certificat mais une référence de travail. Lorsqu'un résultat s'écarte ultérieurement, la référence documentée permet à l'opérateur de distinguer un changement de processus d'un changement d'équipement, ce qui est généralement la distinction la plus difficile à faire lors du dépannage. Cela rend également le transfert de méthodes entre fours beaucoup plus fiable, car le laboratoire récepteur peut reproduire les mêmes conditions vérifiées au lieu de copier un programme et d'espérer le même résultat.
Il vaut la peine de répéter le test de profil chaque fois que la configuration change sensiblement. Un nouveau tube, un matériau de nacelle différent, un débit de gaz accru ou une charge plus lourde modifient tous la relation entre le contrôleur et l'échantillon. La nouvelle mesure prend un après-midi ; traquer une déviation inexpliquée peut prendre des semaines.
Prochaines étapes pratiques
Commencez par le processus, pas par le four. Définissez la température, l'atmosphère, la géométrie de la charge requise et la tolérance réellement autorisée par l'application, puis décidez quelle partie du tube doit conserver cette condition. Cette décision unique détermine si une configuration à zone unique ou multizone est appropriée, comment le tube doit être soutenu et où les échantillons peuvent être placés de manière fiable.
À partir de là, traitez l’atmosphère et le profil thermique comme un seul système. Le temps de purge, le débit, la vitesse de rampe et les conditions de refroidissement interagissent, et la modification des uns sans revérifier les autres est la source la plus courante de variation d'un cycle à l'autre dans le travail des fours tubulaires de laboratoire. Un profil de base vérifié, documenté une fois et réutilisé, est généralement plus précieux qu'une simple mise à niveau d'équipement.
Enfin, soyez prudent sur les spécifications. Lorsqu'une valeur n'est pas confirmée pour une configuration spécifique, les tests dans les conditions prévues constituent la seule base fiable pour une décision. Les fournisseurs de fours peuvent soutenir ces tests en clarifiant comment une évaluation s'applique à un matériau de tube, une atmosphère et une charge particuliers, mais la vérification finale appartient au laboratoire où le processus se déroulera.