
Horno de tubo horizontal: control de zona de calentamiento
Un resultado de sinterización inconsistente rara vez se debe únicamente a la receta. En muchos laboratorios, dos crisoles colocados en el mismo punto de ajuste nominal (uno en el medio del tubo y otro más cerca del extremo) salen con diferente densidad, color o composición de fases. El controlador muestra una temperatura estable, el programa se ejecuta hasta su finalización y, sin embargo, las muestras no experimentaron el mismo proceso. Comprender por qué sucede esto es la ruta más rápida hacia un ciclo térmico repetible.
La brecha entre el número en el controlador y la condición de la muestra es donde comienzan la mayoría de los problemas de los hornos tubulares. Un horno tubular es una máquina engañosamente simple (un tubo refractario, un devanado o conjunto de elementos calefactores, aislamiento, un termopar y un controlador), pero la interacción entre la geometría del tubo, el flujo de gas y la posición de la carga determina si el proceso se repite de una ejecución a otra. Este artículo examina esas interacciones en términos prácticos: cómo se distribuye el calor dentro del tubo, cómo la atmósfera y el material del tubo estrechan o amplían la ventana de proceso utilizable, cómo la práctica de carga cambia los resultados y qué detalles de configuración merecen atención antes de comprar o aceptar un horno para su uso rutinario.
Por qué la zona caliente, no el punto de ajuste, determina la calidad de la muestra
Cada horno tubular tiene una zona física caliente: la longitud del tubo sobre la cual la temperatura se mantiene dentro de una banda definida del punto de ajuste. Los proveedores suelen describir esto como una zona isotérmica o zona de temperatura uniforme y normalmente es más corta que el propio tubo. Cerca de los extremos del tubo, el calor se pierde a través de las tapas de los extremos, las bridas y las conexiones de gas, por lo que la temperatura desciende. Si un barco de muestra se encuentra en esa región de transición, la muestra ve una temperatura más baja que la que informa el controlador y la desviación crece a medida que aumenta el punto de ajuste.
Esta es la razón por la que dos muestras idénticas pueden producir resultados diferentes en la misma ejecución. El termopar de control se fija en una posición, generalmente en el centro de la longitud calentada o dentro de un pozo protector, y regula el horno en función de ese único punto. Cualquier material colocado en otro lugar a lo largo del tubo está expuesto a un perfil de temperatura diferente. Cuando el proceso es sensible (reacción en estado sólido, quemado del aglutinante o densificación cerca de un límite de fase), una diferencia de unas pocas decenas de grados es suficiente para cambiar el resultado.
La respuesta práctica no es desconfiar del controlador sino caracterizar el tubo. Una prueba de perfil con un termopar independiente movido en pasos a lo largo del eje del tubo muestra dónde comienza y termina la región uniforme en cada temperatura de trabajo. Una vez que existe ese mapa, la colocación de la muestra se convierte en una decisión más que en una suposición, y se conoce la longitud de trabajo efectiva del horno para cada proceso. Vale la pena repetir la prueba después de cambiar el material del tubo, agregar tapones en los extremos o alterar el flujo de gas, porque los tres cambian el perfil.
Los hornos configurados con múltiples zonas de calentamiento controladas independientemente abordan este problema directamente. Al recortar la potencia entregada a las zonas finales, el operador puede extender la región uniforme y compensar las pérdidas finales. El control multizona agrega costos y requiere más atención durante la configuración, pero para procesos donde toda la carga debe tener la misma temperatura (sinterización de múltiples muestras, pares de difusión o recocido de sustrato) a menudo elimina la necesidad de restringir las muestras a una banda central estrecha.
Cómo se construye un horno de tubo horizontal y cómo se mueve el calor a través de él
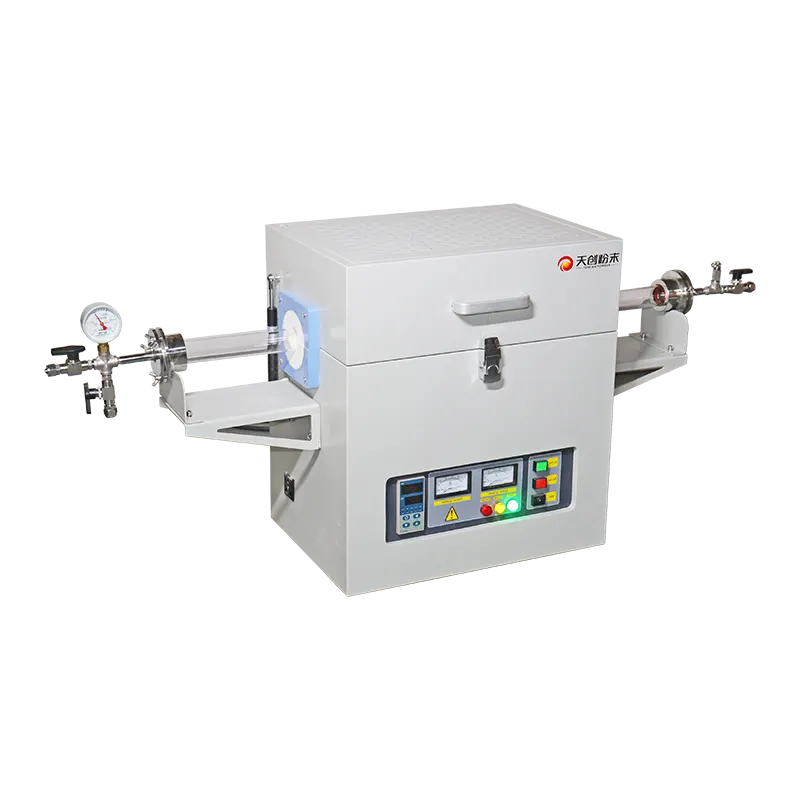
Un horno tubular horizontal consta de una cámara de calentamiento cilíndrica o cilíndrica dividida a través de la cual pasa un tubo de proceso. Los elementos calefactores rodean el tubo e irradian calor hacia el interior. Entre los elementos y la capa exterior se encuentra un material aislante (manta de fibra cerámica, ladrillo o una combinación) que reduce la pérdida de calor y protege la vivienda. El tubo en sí está soportado en ambos extremos y pasa a través de la cámara, por lo que la atmósfera del proceso dentro del tubo permanece separada de los elementos externos.
El calor llega a la muestra de tres maneras. La radiación de la pared del tubo domina a alta temperatura, la conducción es importante cuando el recipiente de muestra toca el tubo y la convección se vuelve significativa cuando el gas fluye a través del tubo. Debido a que el equilibrio entre estos mecanismos cambia con la temperatura, un tubo vacío y un tubo cargado no se calientan de manera idéntica. Un barco denso situado en el medio del tubo absorbe energía y crea un punto frío local a menos que el controlador tenga suficiente reserva de energía y el perfil permita un tiempo de inmersión adecuado.
El tubo de trabajo: material, diámetro y longitud
El tubo es el componente que define más directamente lo que puede hacer el horno. Su diámetro establece el tamaño máximo de muestra y la velocidad del gas para un caudal determinado; su longitud determina cuánto del tubo se extiende fuera de la cámara calentada para refrigeración y conexiones; su material determina la temperatura máxima de servicio y la compatibilidad química. Un tubo de mayor diámetro aumenta el área de la sección transversal, lo que reduce la velocidad del gas y prolonga los tiempos de purga, pero permite embarcaciones más grandes y más muestras por análisis.
El espesor de la pared del tubo afecta tanto a la respuesta térmica como a la resistencia mecánica. Las paredes más gruesas se calientan y enfrían más lentamente, lo que alarga los tiempos de los ciclos pero también suaviza las fluctuaciones de temperatura. Las paredes delgadas responden más rápido pero son más vulnerables al choque térmico, particularmente durante un enfriamiento rápido o cuando se introduce un gas frío en un tubo caliente. Para procesos con rampas agresivas de calentamiento y enfriamiento, el espesor de la pared y el diseño del soporte final merecen tanta atención como la temperatura máxima nominal.
Elementos calefactores, aislamiento y distribución de zonas
El tipo y la ubicación del elemento definen la velocidad de calentamiento alcanzable y la forma del perfil de temperatura. Los elementos distribuidos uniformemente a lo largo de la cámara producen un perfil amplio y relativamente plano; Los elementos concentrados en el centro producen un núcleo más caliente con una caída más pronunciada hacia los extremos. El espesor del aislamiento y la calidad del sellado final determinan cuánto calor se escapa por los extremos del tubo y, por tanto, con qué rapidez cae el perfil.
Los diseños de cámara dividida permiten abrir el horno para un enfriamiento más rápido o para insertar una pieza de trabajo grande, pero pierden más calor en la costura y generalmente requieren más potencia para mantener un punto de ajuste determinado. Los diseños no divididos mantienen la temperatura de manera más consistente y son la opción habitual para procesos que exigen una uniformidad estricta. La elección es una compensación entre accesibilidad y estabilidad térmica, y debe seguir los requisitos del proceso más que la conveniencia.
El lugar donde se asienta el termopar importa más que su precisión
Un termopar calibrado que mide la ubicación incorrecta produce una respuesta segura, precisa e incorrecta. En la mayoría de los hornos, el termopar de control mide la cámara de calentamiento o un pozo adyacente al tubo, no la muestra. La diferencia entre esa lectura y la temperatura real de la muestra depende del material del tubo, el espesor de la pared, el flujo de gas y la carga. El cuarzo transmite la radiación de manera diferente que la alúmina, y una corriente de gas que fluye aleja el calor de la muestra de una manera que una atmósfera estática no lo hace.
Para procesos con tolerancia estricta, una medición independiente (un segundo termopar colocado cerca de la muestra o una prueba de sacrificio con un termopar insertado a través de la salida de gas) proporciona una base mucho mejor para establecer una compensación del controlador. Una vez que se conoce la relación entre la lectura del controlador y la temperatura de la muestra en los puntos de ajuste de trabajo, se puede aplicar de manera consistente. Se debe volver a comprobar cada vez que cambie el tubo, la carga o el flujo de gas.
Control de atmósfera: purga, caudal y operación de vacío
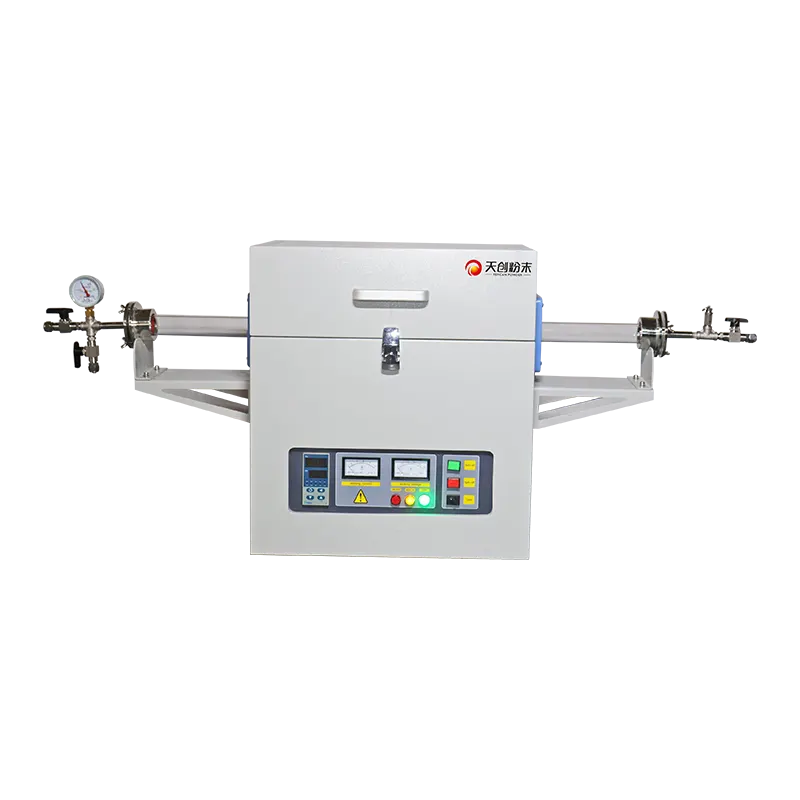
La atmósfera es la segunda mitad del proceso. A horno de tubo horizontal con bridas finales y conexiones de gas pueden funcionar bajo gas inerte, mezclas de gases reductores, atmósferas oxidantes o vacío, pero cada modo tiene sus propias limitaciones prácticas. El propósito del sistema de gas no es simplemente suministrar un gas sino desplazar la atmósfera original y luego mantener la composición requerida durante la duración del ciclo térmico.
La purga es un problema volumétrico. El tiempo necesario para desplazar el aire del tubo depende del volumen del tubo, el caudal y la eficacia con la que el gas barre los espacios muertos alrededor de las embarcaciones y los soportes. Un tubo corto y estrecho purga rápidamente; un tubo largo y de gran diámetro con una carga voluminosa puede requerir una purga sustancialmente más larga. Purgar a un ritmo elevado acorta el tiempo pero aumenta el consumo de gas y puede alterar los polvos finos o enfriar la carga de manera desigual. Muchos laboratorios prefieren una purga moderada seguida de un flujo de mantenimiento más bajo durante el remojo.
La dirección del flujo también importa. El gas que ingresa por el extremo donde se cargan las muestras empuja la atmósfera residual y los volátiles desprendidos hacia la salida, que generalmente es la disposición preferida para procesos que liberan productos de descomposición. El flujo de gas en dirección contraria a la muestra puede ser útil cuando la carga debe protegerse de contaminantes transportados desde aguas arriba, pero también puede atrapar volátiles alrededor de la muestra. Cualquiera que sea la dirección elegida, la salida debe ubicarse de manera que los gases de escape abandonen el área de trabajo de manera segura.
La operación de vacío introduce un conjunto diferente de consideraciones. Bajo presión reducida, la convección se elimina en gran medida, por lo que la transferencia de calor depende más de la radiación y la conducción, y el perfil de temperatura puede cambiar. El sellado se vuelve crítico: los sellos de brida, las juntas tóricas y los pasamuros deben ser compatibles tanto con la temperatura en su ubicación como con la química del proceso. El vacío también cambia el comportamiento de las especies volátiles en la muestra, lo que puede ser una ventaja para la desgasificación y un problema para los materiales que se evaporan a la temperatura del proceso.
La entrada de oxígeno es la falla atmosférica más común. Por lo general, proviene de tres lugares: purga inicial incompleta, fugas en los sellos de las bridas o en las conexiones de gas y retrodifusión en la salida cuando el flujo se detiene mientras el tubo aún está caliente. Una mejora sencilla es mantener un pequeño flujo positivo durante el enfriamiento en lugar de cerrar el gas inmediatamente, y comprobar periódicamente si hay fugas en el conjunto a la temperatura de funcionamiento, cuando los sellos se expanden y las juntas se mueven.
Elección del material del tubo según la temperatura y la química que necesita
El material del tubo es una decisión química y térmica, no sólo una clasificación de temperatura. El cuarzo ofrece buena resistencia al choque térmico y transparencia, lo que resulta útil cuando es necesario observar el proceso, pero se ablanda a altas temperaturas y reacciona con ciertos ambientes alcalinos y fuertemente reductores. La alúmina y la mullita mantienen su forma a temperaturas más altas y resisten muchas atmósferas corrosivas, pero son más sensibles a los cambios rápidos de temperatura y son opacas. Los tubos metálicos, incluidos los de acero inoxidable y aleaciones con alto contenido de níquel, son resistentes y fáciles de sellar, pero pueden interactuar con la muestra y tener sus propios límites de temperatura.
La pregunta correcta no es qué material tiene la calificación más alta sino qué material sobrevive al ciclo completo en la química específica. Un tubo que funciona bien en gas inerte puede fallar rápidamente en una atmósfera reductora a la misma temperatura. Un tubo que resiste un vapor corrosivo a la temperatura de trabajo aún puede sufrir ataques durante el enfriamiento, cuando se forman condensaciones en superficies más frías. La revisión conjunta del gas del proceso, cualquier especie volátil liberada por la muestra y la atmósfera de enfriamiento brinda una respuesta más confiable que cualquier línea de especificación única.
| Clase de material del tubo | Fortalezas típicas | Puntos a comprobar antes de usar |
|---|---|---|
| Cuarzo fundido | Buena resistencia al choque térmico, transparente para monitoreo visual, baja contaminación en muchos procesos de óxido | Práctico techo de temperatura y comportamiento de ablandamiento; compatibilidad con atmósferas alcalinas y fuertemente reductoras; soporte en ambos extremos |
| Alúmina / mullita | Mayor temperatura utilizable, buena inercia química en muchas atmósferas, dimensionalmente estable | Sensibilidad al calentamiento y enfriamiento rápidos; expansión térmica en bridas; la opacidad impide la inspección visual |
| Aleación con alto contenido de níquel | Resistente, fácil de sellar y conectar, tolerante a la manipulación mecánica. | Reacción con la muestra o gas de proceso; temperatura utilizable más baja que los tubos cerámicos; expansión en los sellos |
| Acero inoxidable | Sellado sencillo y fácilmente disponible, adecuado para trabajos a baja temperatura | Oxidación e incrustaciones a alta temperatura; posible contaminación de muestras sensibles |
Cualquiera que sea el material, el tubo debe estar apoyado de manera que pueda expandirse libremente a lo largo de su eje. La sujeción rígida en ambos extremos puede introducir tensiones que provocan grietas durante el calentamiento, y la falla a menudo aparece como una grieta cerca de una brida en lugar de en la zona calentada. Los soportes de los extremos que permiten el movimiento axial mientras mantienen el tubo centrado evitan una gran parte de las fallas mecánicas del tubo.
Carga de muestra y diseño de perfil térmico
La carga es parte del sistema térmico. Un barco pesado, un lecho de polvo profundo o una pila de sustratos cambian la forma en que el calor ingresa a la muestra y la forma en que escapan los volátiles. En un lecho de polvo profundo, la superficie alcanza la temperatura mucho antes que el interior y los productos de descomposición deben difundirse a través del lecho. El resultado puede ser un gradiente tanto de temperatura como de química que es invisible desde la pantalla del controlador.
Barcos, crisoles y contacto con el tubo
El material del barco debe elegirse primero por su compatibilidad química y luego por su masa térmica. Los botes de alúmina son comunes para trabajos con óxidos, el cuarzo para procesos donde la transparencia o la alta pureza son importantes y los botes de metal donde se necesita resistencia mecánica a temperatura moderada. El bote debe ser lo suficientemente pequeño como para dejar espacio libre dentro del tubo, porque un bote que entra en contacto con la pared del tubo crea una ruta de conducción y un punto frío local, y también puede rayar o estresar el tubo durante la inserción.
Colocar el barco sobre un soporte delgado, o suspenderlo de manera que vea la radiación desde todos los lados, a menudo mejora la uniformidad en comparación con dejarlo asentado directamente sobre la pared del tubo. La desventaja es la complejidad mecánica y el riesgo de que el propio soporte contamine la muestra. Cuando el proceso tolera el contacto directo, un lecho poco profundo extendido sobre un área más amplia generalmente funciona mejor que una pila alta y estrecha de la misma masa.
Velocidad de rampa, tiempo de remojo y enfriamiento controlado
La velocidad de rampa está limitada por dos limitaciones distintas: lo que el horno puede entregar y lo que la muestra puede sobrevivir. El límite del horno depende de la potencia disponible, el aislamiento y la masa térmica del tubo y la carga. El límite de la muestra depende de la resistencia al choque térmico, de la cinética de la reacción y de si la liberación de volátiles debe realizarse lentamente para evitar grietas, formación de espuma o desconchados.
El tiempo de remojo debe justificarse por el proceso más que por el hábito. Para reacciones en estado sólido, el tiempo de inmersión debe ser lo suficientemente largo para permitir la difusión; para la eliminación del aglutinante, el tiempo suficiente para que se vayan los compuestos orgánicos; para el recocido, el tiempo suficiente para que se estabilice la microestructura. Extender el tiempo de remojo más allá de lo que requiere el proceso cuesta energía y vida útil del elemento sin mejorar el resultado. Una breve matriz de prueba (dos o tres tiempos de remojo a la misma temperatura con la misma configuración de carga) identifica rápidamente dónde el tiempo adicional deja de marcar la diferencia.
La refrigeración merece la misma atención que la calefacción. En muchos procesos, las propiedades finales se establecen durante el enfriamiento, y un enfriamiento incontrolado en una atmósfera incorrecta puede oxidar una superficie o permitir que se forme una fase no deseada. La programación de un segmento de enfriamiento controlado, con el flujo de gas mantenido hasta que la carga esté por debajo de la temperatura a la que reacciona con el aire, protege el trabajo que realizó el ciclo de calentamiento.
Configuraciones de zona única y multizona: cuál se adapta al proceso
Un horno de zona única es más sencillo, menos costoso y más fácil de mantener. Es adecuado para muestras pequeñas colocadas consistentemente en el centro del tubo, tubos cortos donde las pérdidas en los extremos son limitadas y procesos que toleran un gradiente de temperatura modesto. Para muchas tareas de enseñanza, selección e investigación preliminar, una configuración de zona única ofrece todo el control que realmente se necesita.
Los hornos multizona resultan útiles cuando la longitud de la muestra es sustancial en relación con el tubo, cuando varias muestras deben tratarse de manera idéntica o cuando el proceso tiene una tolerancia estrecha alrededor de una transición de fase o una ventana de densificación. En estos casos, el recorte de la zona final puede aplanar el perfil y aumentar considerablemente la longitud de trabajo útil. El costo no es solo financiero: cada zona adicional agrega un canal de controlador, otro termopar para verificar y otra variable para documentar durante el desarrollo del método.
Un camino intermedio es mantener un horno de zona única pero controlar los extremos físicamente: con tapones aislantes en los extremos, protectores contra la radiación o un tubo más corto con bridas bien selladas. Estas medidas reducen las pérdidas finales y pueden ampliar la región uniforme sin agregar canales de control. También modifican el comportamiento de purga, por lo que cualquier modificación de este tipo debe ir seguida de otra comprobación del perfil a la temperatura de trabajo.
Diagnóstico de problemas comunes en el procesamiento de hornos tubulares
La mayoría de las fallas se dividen en una pequeña cantidad de categorías y cada una tiene una firma característica. Registrar el síntoma, la posición de la muestra en el tubo, el flujo de gas y el perfil térmico real hace que el diagnóstico sea mucho más rápido que cambiar una variable a la vez sin notas.
| Síntoma | causa probable | Que comprobar |
|---|---|---|
| Las muestras en un extremo difieren de las muestras en el otro. | Perfil de temperatura desigual o flujo de gas asimétrico | Mapear el perfil con un termopar viajero; Verifique si hay una salida restringida o parcialmente bloqueada. |
| Decoloración u oxidación de la superficie. | Entrada de oxígeno o purga insuficiente. | Bridas y accesorios de control de fugas; extender el tiempo de purga; mantener el flujo durante el enfriamiento |
| Reacción incompleta en el punto de ajuste correcto | Temperatura de la muestra inferior a la lectura del controlador | Verifique con un termopar independiente cerca de la carga y aplique una compensación medida |
| Agrietamiento, hinchazón o formación de espuma en la muestra. | Rampa demasiado rápida o liberación volátil demasiado rápida | Reduzca la velocidad de rampa y agregue pasos de espera intermedios |
| Rotura de tubo cerca de una brida | Montaje rígido o tensión de expansión térmica. | Permitir el movimiento axial; verificar la alineación y los espacios libres del soporte |
| Control de temperatura errático o a la deriva | Fallo del termopar, conexión floja o envejecimiento del elemento | Verifique la respuesta del termopar, el apriete de los terminales y la resistencia del elemento. |
Dos de ellos merecen más comentarios. El primero es el problema de la decoloración, que a menudo se atribuye al suministro de gas cuando la causa real es una ruta de fuga o un enfriamiento que permite la entrada de aire. Verificar con una pequeña presión positiva en lugar de vacío y observar la salida durante la transición de calor a frío generalmente revela la fuente. El segundo es el problema de la reacción incompleta, que frecuentemente es un problema de ubicación más que de capacidad del horno. Mover la misma carga a la región uniforme verificada a menudo la resuelve sin ningún cambio en el programa.
El control errático tiene un carácter diferente. Si la desviación aparece repentinamente después de muchas ejecuciones exitosas, la causa suele ser el hardware: un termopar que se ha desviado, un terminal que se ha aflojado durante el ciclo térmico o un elemento que ha envejecido y ha cambiado de resistencia. Si aparece después de un cambio en la configuración (un nuevo tubo, un nuevo caudal de gas o una nueva carga), la causa más probable es térmica y el perfil debe volver a medirse antes de ajustar el controlador.
Lista de verificación de especificaciones al seleccionar un horno de tubo horizontal
La selección debe comenzar desde el proceso, no desde la lista de productos. Los siguientes puntos cubren las decisiones que con mayor frecuencia determinan si un horno funciona como se espera en el trabajo de laboratorio de rutina.
- Temperatura máxima de trabajo con margen. La temperatura de trabajo continua, no el pico a corto plazo, debe exceder el punto de ajuste más alto del proceso por un margen cómodo para que los elementos y el aislamiento no funcionen al límite.
- Diámetro y longitud del tubo. El diámetro debe adaptarse a la embarcación o al sustrato más el espacio libre; La longitud debe permitir la cámara calentada, el enfriamiento final y las conexiones de gas.
- Longitud de zona uniforme a la temperatura de trabajo. Este es el número que determina cuántas muestras se pueden procesar juntas y debe confirmarse según el flujo de gas previsto.
- Control monozona o multizona. Elija según la cantidad de tubo que debe ser isotérmico, no según la configuración máxima disponible.
- Opciones de materiales para tubos. Confirme qué materiales están disponibles para la atmósfera y temperatura previstas, y cómo se soporta el tubo.
- Disposición de brida y sellado. Considere el sellado hermético, la capacidad de vacío, los termopares y los conductos de gas, y cómo se comportan los sellos a la temperatura de funcionamiento.
- Diseño de entrada y salida de gas. Dirección del flujo, tamaño de la salida y si el escape puede dirigirse de manera segura fuera del área de trabajo.
- Capacidad del controlador. Número de segmentos del programa, control de rampa y permanencia, protección contra sobretemperatura y si es posible el ajuste compensado o multizona.
- Acceso de mantenimiento. El reemplazo de elementos, el reemplazo de termopares y el intercambio de tubos deberían ser posibles sin desmantelar todo el conjunto.
Entre ellas, la longitud uniforme de la zona es la especificación que más a menudo se sobreestima en la fase de compra y que más a menudo decepciona durante el uso, porque se ofrece en condiciones ideales. Un horno que sostiene una banda estrecha a un flujo moderado puede mostrar una banda más corta cuando se inserta una carga grande o cuando se aumenta el flujo para acortar la purga. Preguntar cómo se determinó la zona uniforme (vacía o cargada, estática o fluida) aclara lo que realmente significa el número.
Adaptación de la configuración a las aplicaciones típicas de laboratorio
Diferentes procesos térmicos tensionan diferentes partes del horno. La calcinación en polvo y la síntesis en estado sólido enfatizan la uniformidad de la temperatura y la estabilidad de la atmósfera, porque la reacción depende de que todo el lecho alcance las mismas condiciones. Los trabajos de recocido y difusión de película fina enfatizan la planitud del perfil y la atmósfera limpia, ya que la química de la superficie es el factor de control. La eliminación del aglutinante y el desgaste orgánico enfatizan la liberación controlada de volátiles, lo que impone más exigencias al programa que al hardware.
Los procesos reactivos a la atmósfera (reducción, carburación o trabajo con materiales sensibles al oxígeno) imponen la mayor exigencia en el diseño de sellado y purga. En este caso, el horno debe seleccionarse teniendo en cuenta el recorrido del gas: el número de penetraciones selladas, la capacidad de mantener una presión positiva y el comportamiento de la salida durante el enfriamiento. Un horno que funciona bien para la sinterización por aire puede ser una mala elección para un proceso reductor a menos que la disposición de brida y sello lo soporte.
Los procesos corrosivos o de alta pureza añaden una cuestión de materiales. Cuando la contaminación es una preocupación, el tubo, los recipientes y los soportes se convierten en componentes críticos, y la elección del material del tubo a menudo importa más que la temperatura nominal del horno. En estos casos, la especificación más útil no es la temperatura máxima sino la combinación de material del tubo, atmósfera y temperatura que el fabricante admite como configuración de trabajo.
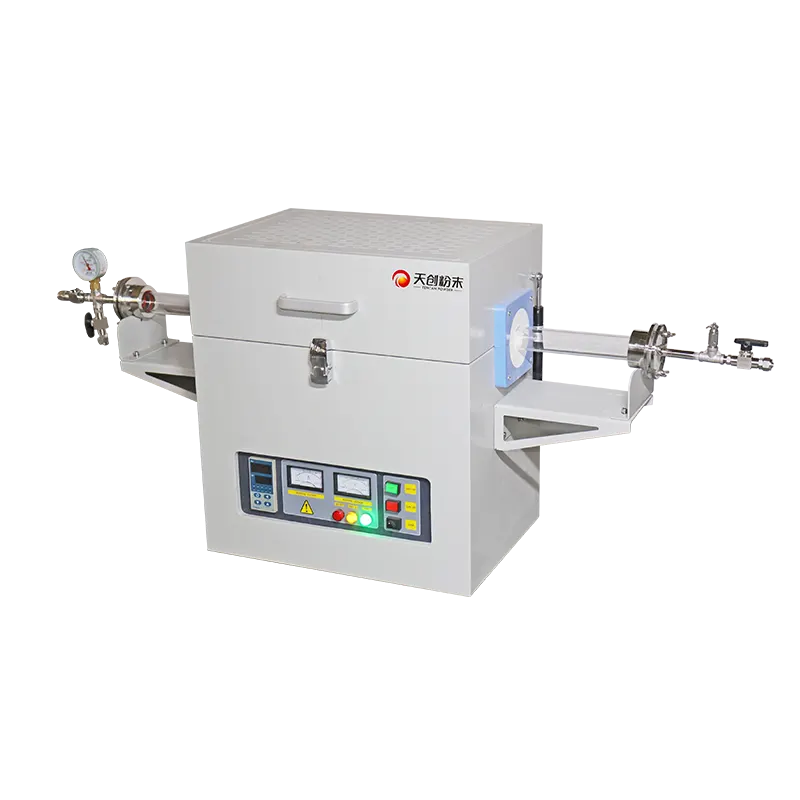
Laboratorio horno de tubo horizontal diseños de TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) se ofrecen con opciones de control y tubo configurables para que la configuración de trabajo pueda adaptarse a la atmósfera y al rango de temperatura previstos en lugar de a una única especificación fija.
Verificaciones de puesta en servicio antes de que el horno entre en uso rutinario
La puesta en marcha es una inversión corta que evita meses de variaciones inexplicables. La secuencia siguiente es sencilla y se puede completar antes de enviar muestras valiosas al horno.
- Prueba de perfil de tubo vacío. Registre la temperatura en varios puntos a lo largo del eje del tubo en los puntos de ajuste previstos, tanto con atmósfera estática como con el flujo de gas de trabajo.
- Verificación de fugas y purgas. Confirme que el conjunto mantenga una pequeña presión positiva y que los tiempos de purga sean lo suficientemente largos para desplazar la atmósfera original del tubo y alrededor de la carga.
- Verificación cruzada de termopares. Compare la lectura del controlador con una medición independiente en la posición de la muestra y documente la compensación en cada punto de ajuste de trabajo.
- Ejecución de prueba con una carga ficticia. Utilice un barco representativo y cargue para verificar que el perfil térmico y el comportamiento del gas no cambian por la carga.
- Documentación. Registre la configuración verificada (material del tubo, posición de la carga, tipo y flujo de gas, pasos del programa) para que las ejecuciones futuras comiencen desde una línea base conocida.
El resultado de la puesta en servicio no es un certificado sino una referencia de trabajo. Cuando un resultado se desvía posteriormente, la línea de base documentada permite al operador distinguir un cambio de proceso de un cambio de equipo, que suele ser la distinción más difícil de hacer durante la resolución de problemas. También hace que la transferencia de métodos entre hornos sea mucho más confiable, porque el laboratorio receptor puede reproducir las mismas condiciones verificadas en lugar de copiar un programa y esperar el mismo resultado.
Vale la pena repetir la prueba del perfil cada vez que la configuración cambie materialmente. Un tubo nuevo, un material de embarcación diferente, un mayor flujo de gas o una carga más pesada cambian la relación entre el controlador y la muestra. Volver a medir lleva una tarde; perseguir una desviación inexplicable puede llevar semanas.
Próximos pasos prácticos
Comience con el proceso, no con el horno. Defina la temperatura requerida, la atmósfera, la geometría de carga y la tolerancia que la aplicación realmente permite, luego decida qué parte del tubo debe mantener esa condición. Esa única decisión determina si una configuración de zona única o multizona es apropiada, cómo se debe soportar el tubo y dónde se pueden colocar las muestras de manera confiable.
A partir de ahí, trate la atmósfera y el perfil térmico como un solo sistema. El tiempo de purga, el caudal, la rampa y las condiciones de enfriamiento interactúan, y cambiar uno sin volver a verificar los demás es la fuente más común de variación entre ejecuciones en el trabajo con hornos tubulares de laboratorio. Un perfil de referencia verificado, documentado una vez y reutilizado, suele ser más valioso que cualquier actualización individual del equipo.
Por último, sea conservador con las especificaciones. Cuando no se confirma un valor para una configuración específica, la prueba en las condiciones previstas es la única base confiable para tomar una decisión. Los proveedores de hornos pueden respaldar esas pruebas aclarando cómo se aplica una clasificación a un material de tubo, atmósfera y carga en particular, pero la verificación final pertenece al laboratorio donde se ejecutará el proceso.