
فرن الأنبوب الأفقي: التحكم في منطقة التسخين
نادرًا ما تنتج نتيجة التلبيد غير المتناسقة عن الوصفة وحدها. في العديد من المختبرات، يتم وضع بوتقتين عند نفس نقطة التحديد الاسمية - واحدة في منتصف الأنبوب والأخرى بالقرب من النهاية - وتخرجان بكثافة أو لون أو تكوين طور مختلف. تعرض وحدة التحكم درجة حرارة ثابتة، ويعمل البرنامج حتى اكتماله، ومع ذلك لم تتعرض العينات لنفس العملية. إن فهم سبب حدوث ذلك هو أسرع طريق لدورة حرارية قابلة للتكرار.
الفجوة بين الرقم الموجود على وحدة التحكم وحالة العينة هي المكان الذي تبدأ فيه معظم مشاكل فرن الأنبوب. الفرن الأنبوبي عبارة عن آلة بسيطة بشكل خادع - أنبوب مقاوم للحرارة، ولف أو مجموعة من عناصر التسخين، وعزل، ومزدوجة حرارية، وجهاز تحكم - ولكن التفاعل بين هندسة الأنبوب، وتدفق الغاز، وموضع الحمل يحدد ما إذا كانت العملية تتكرر من التشغيل إلى التشغيل. تتناول هذه المقالة هذه التفاعلات من الناحية العملية: كيفية توزيع الحرارة داخل الأنبوب، وكيف يعمل الغلاف الجوي ومواد الأنبوب على تضييق أو توسيع نافذة العملية القابلة للاستخدام، وكيف تتغير نتائج ممارسة التحميل، وما هي تفاصيل التكوين التي تستحق الاهتمام قبل شراء الفرن أو قبوله في الاستخدام الروتيني.
لماذا تحدد المنطقة الساخنة، وليس نقطة الضبط، جودة العينة؟
يحتوي كل فرن أنبوبي على منطقة ساخنة فيزيائية - طول الأنبوب الذي تظل درجة الحرارة فيه ضمن نطاق محدد من نقطة الضبط. عادة ما يصف الموردون هذه المنطقة بأنها منطقة متساوية الحرارة أو منطقة درجة حرارة موحدة، وعادة ما تكون أقصر من الأنبوب نفسه. بالقرب من نهايات الأنبوب، يتم فقدان الحرارة من خلال أغطية النهاية والفلنجات ووصلات الغاز، وبالتالي تنخفض درجة الحرارة. إذا كان قارب العينة موجودًا في منطقة الانتقال تلك، فسترى العينة درجة حرارة أقل من تقارير وحدة التحكم، وينمو الانحراف مع زيادة نقطة الضبط.
وهذا هو السبب في أن عينتين متطابقتين يمكن أن تنتجا نتائج مختلفة في نفس العملية. يتم تثبيت المزدوج الحراري للتحكم في موضع واحد، عادة في مركز الطول المسخن أو داخل بئر وقائي، وينظم الفرن بناءً على تلك النقطة الفردية. أي مادة موضوعة في مكان آخر على طول الأنبوب تتعرض لدرجات حرارة مختلفة. عندما تكون العملية حساسة – تفاعل الحالة الصلبة، أو احتراق المادة الرابطة، أو التكثيف بالقرب من حدود الطور – يكون الاختلاف بضع عشرات من الدرجات كافيًا لتغيير النتيجة.
إن الاستجابة العملية ليست عدم الثقة في وحدة التحكم، بل في تحديد خصائص الأنبوب. يُظهر اختبار المظهر الجانبي باستخدام مزدوجة حرارية مستقلة يتم تحريكها بخطوات على طول محور الأنبوب أين تبدأ المنطقة الموحدة وتنتهي عند كل درجة حرارة عمل. بمجرد وجود تلك الخريطة، يصبح وضع العينة قرارًا وليس تخمينًا، ويُعرف طول العمل الفعال للفرن لكل عملية. إن تكرار الاختبار بعد تغيير مادة الأنبوب، أو إضافة سدادات طرفية، أو تغيير تدفق الغاز أمر جدير بالاهتمام، لأن كل هذه الأمور الثلاثة تغير المظهر الجانبي.
تعالج الأفران التي تحتوي على مناطق تسخين متعددة يتم التحكم فيها بشكل مستقل هذه المشكلة بشكل مباشر. ومن خلال خفض الطاقة المقدمة إلى مناطق النهاية، يمكن للمشغل توسيع المنطقة الموحدة وتعويض الخسائر النهائية. يضيف التحكم متعدد المناطق تكلفة ويتطلب مزيدًا من الاهتمام أثناء الإعداد، ولكن بالنسبة للعمليات التي يجب أن يشهد فيها الحمل بأكمله نفس درجة الحرارة - تلبيد العينات المتعددة، أو أزواج الانتشار، أو تلدين الركيزة - فإنه غالبًا ما يلغي الحاجة إلى تقييد العينات بنطاق مركزي ضيق.
كيف يتم بناء فرن الأنبوب الأفقي وكيف تتحرك الحرارة من خلاله
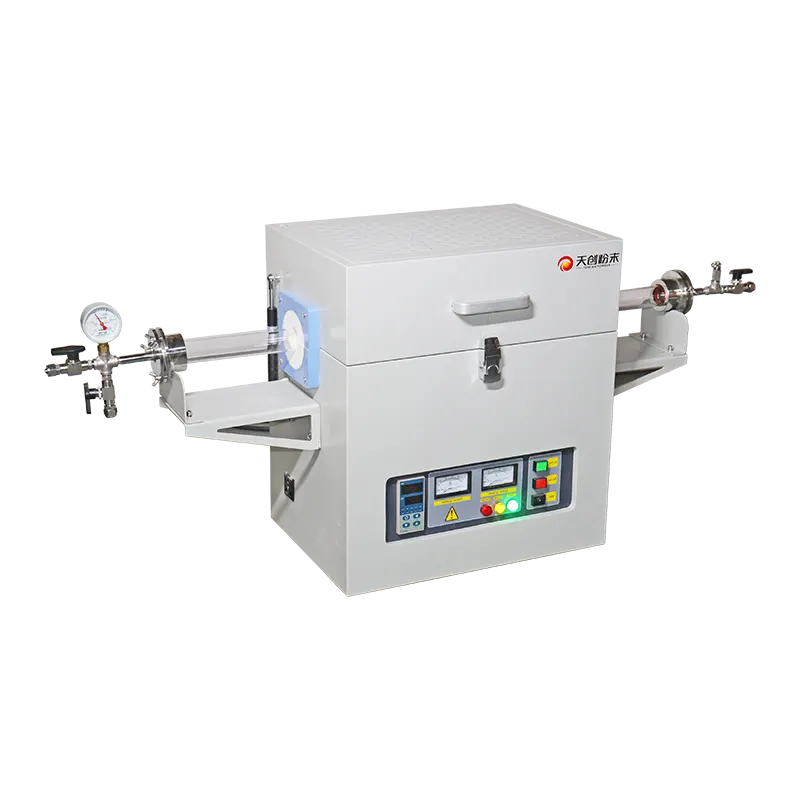
يتكون فرن الأنبوب الأفقي من غرفة تسخين أسطوانية أو أسطوانية منقسمة يمر من خلالها أنبوب المعالجة. تحيط عناصر التسخين بالأنبوب وتشع الحرارة إلى الداخل. توجد بين العناصر والغلاف الخارجي مادة عازلة - بطانية من ألياف السيراميك، أو الطوب، أو مزيج منها - تقلل من فقدان الحرارة وتحمي الهيكل. يتم دعم الأنبوب نفسه من كلا الطرفين ويمر عبر الحجرة، وبالتالي يظل جو العملية داخل الأنبوب منفصلاً عن العناصر الموجودة خارجه.
تصل الحرارة إلى العينة بثلاث طرق. يهيمن الإشعاع الصادر من جدار الأنبوب عند درجة الحرارة المرتفعة، ويكون التوصيل مهمًا عندما يلامس قارب العينة الأنبوب، ويصبح الحمل الحراري مهمًا عندما يتدفق الغاز عبر الأنبوب. ونظرًا لأن التوازن بين هذه الآليات يتغير مع تغير درجة الحرارة، فإن الأنبوب الفارغ والأنبوب المحمل لا يسخنان بشكل متساوٍ. يمتص القارب الكثيف الموجود في منتصف الأنبوب الطاقة ويخلق نقطة باردة محلية ما لم يكن لدى وحدة التحكم احتياطي طاقة كافٍ ويسمح المظهر الجانبي بوقت نقع كافٍ.
أنبوب العمل: المادة والقطر والطول
الأنبوب هو المكون الذي يحدد بشكل مباشر ما يمكن أن يفعله الفرن. يحدد قطرها الحد الأقصى لحجم العينة وسرعة الغاز لمعدل تدفق معين؛ ويحدد طوله مقدار امتداد الأنبوب خارج الحجرة الساخنة للتبريد والوصلات؛ تحدد مادته الحد الأقصى لدرجة حرارة الخدمة والتوافق الكيميائي. يزيد الأنبوب ذو القطر الأكبر من مساحة المقطع العرضي، مما يقلل من سرعة الغاز ويطيل أوقات التطهير، ولكنه يسمح بقوارب أكبر وعينات أكثر في كل مرة.
يؤثر سمك جدار الأنبوب على الاستجابة الحرارية والقوة الميكانيكية. تسخن الجدران السميكة وتبرد بشكل أبطأ، مما يؤدي إلى إطالة أوقات الدورات ولكنه يعمل أيضًا على تسهيل تقلبات درجات الحرارة. تستجيب الجدران الرقيقة بشكل أسرع ولكنها أكثر عرضة للصدمة الحرارية، خاصة أثناء التبريد السريع أو عند إدخال غاز بارد في أنبوب ساخن. بالنسبة للعمليات ذات منحدرات التسخين والتبريد القوية، يستحق سمك الجدار وتصميم الدعم النهائي نفس القدر من الاهتمام مثل تصنيف درجة الحرارة القصوى.
عناصر التسخين والعزل وتخطيط المنطقة
يحدد نوع العنصر وموضعه معدل التسخين الذي يمكن تحقيقه وشكل ملف تعريف درجة الحرارة. تنتج العناصر الموزعة بشكل موحد على طول الحجرة مظهرًا عريضًا ومسطحًا نسبيًا؛ تنتج العناصر المركزة في المركز نواة أكثر سخونة مع انحدار أكثر انحدارًا نحو الأطراف. تحدد سماكة العزل وجودة الختم النهائي مقدار الحرارة المتسربة عند نهايات الأنبوب وبالتالي مدى انخفاض المظهر الجانبي فجأة.
تسمح تصميمات الحجرة المنقسمة بفتح الفرن لتبريد أسرع أو لإدخال قطعة عمل كبيرة، ولكنها تفقد المزيد من الحرارة عند التماس وتتطلب عمومًا المزيد من الطاقة للاحتفاظ بنقطة ضبط معينة. تحافظ التصميمات غير المنقسمة على درجة الحرارة بشكل أكثر اتساقًا وهي الخيار المعتاد للعمليات التي تتطلب تجانسًا محكمًا. والاختيار هو عبارة عن مقايضة بين إمكانية الوصول والاستقرار الحراري، ويجب أن يتبع متطلبات العملية بدلاً من الراحة.
مكان تواجد المزدوجة الحرارية مهم أكثر من دقتها
تنتج المزدوجة الحرارية التي تمت معايرتها والتي تقيس الموقع الخاطئ إجابة واثقة ودقيقة وغير صحيحة. في معظم الأفران، تقيس المزدوج الحراري المتحكم غرفة التسخين أو البئر المجاور للأنبوب، وليس العينة. يعتمد الفرق بين تلك القراءة ودرجة حرارة العينة الفعلية على مادة الأنبوب وسمك الجدار وتدفق الغاز والحمل. ينقل الكوارتز الإشعاع بشكل مختلف عن الألومينا، ويحمل تيار الغاز المتدفق الحرارة بعيدًا عن العينة بطريقة لا يفعلها الغلاف الجوي الساكن.
بالنسبة للعمليات ذات التسامح الشديد، فإن القياس المستقل - وضع مزدوج حراري ثان بالقرب من العينة، أو إجراء اختبار مضحي باستخدام مزدوج حراري يتم إدخاله من خلال مخرج الغاز - يعطي أساسًا أفضل بكثير لتحديد إزاحة وحدة التحكم. بمجرد معرفة العلاقة بين قراءة وحدة التحكم ودرجة حرارة العينة عند نقاط ضبط العمل، يمكن تطبيقها بشكل متسق. يجب إعادة فحصه كلما تغير الأنبوب أو الحمل أو تدفق الغاز.
التحكم في الجو: التطهير، ومعدل التدفق، والتشغيل الفراغي
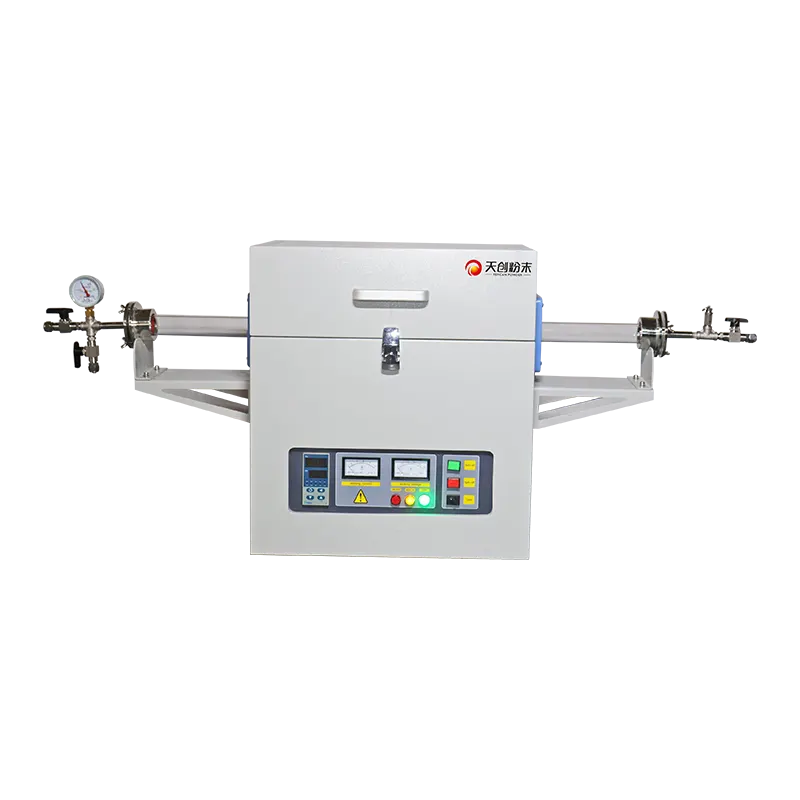
الغلاف الجوي هو النصف الثاني من العملية. أ فرن الأنبوب الأفقي مع الشفاه الطرفية ووصلات الغاز يمكن أن تعمل تحت غاز خامل، أو تقليل مخاليط الغاز، أو أكسدة الأجواء، أو الفراغ، ولكن كل وضع له قيود عملية خاصة به. الغرض من نظام الغاز ليس مجرد توفير الغاز ولكن إزاحة الغلاف الجوي الأصلي ومن ثم الحفاظ على التركيبة المطلوبة طوال مدة الدورة الحرارية.
التطهير مشكلة حجمية. يعتمد الوقت اللازم لإزاحة الهواء من الأنبوب على حجم الأنبوب، ومعدل التدفق، ومدى فعالية الغاز في كنس المساحات الميتة حول القوارب والدعامات. يتم تطهير أنبوب قصير وضيق بسرعة؛ يمكن أن يتطلب الأنبوب الطويل ذو القطر الكبير مع حمولة ضخمة عملية تطهير أطول بكثير. يؤدي التطهير بمعدل مرتفع إلى تقصير الوقت ولكنه يزيد من استهلاك الغاز ويمكن أن يزعج المساحيق الدقيقة أو يبرد الحمل بشكل غير متساو. تفضل العديد من المختبرات عملية تطهير معتدلة يتبعها تدفق صيانة أقل أثناء النقع.
اتجاه التدفق مهم أيضًا. يقوم الغاز الذي يدخل في النهاية حيث يتم تحميل العينات بدفع الغلاف الجوي المتبقي والمواد المتطايرة المتصاعدة نحو المخرج، وهو بشكل عام الترتيب المفضل للعمليات التي تطلق منتجات التحلل. يمكن أن يكون تدفق الغاز المعاكس للعينة مفيدًا عندما يجب حماية الحمولة من الملوثات المحمولة من المنبع، ولكنه يمكن أيضًا أن يحبس المواد المتطايرة حول العينة. وأيًا كان الاتجاه الذي يتم اختياره، فيجب وضع المخرج بحيث تغادر غازات العادم منطقة العمل بأمان.
تقدم عملية الفراغ مجموعة مختلفة من الاعتبارات. تحت الضغط المنخفض، يتم التخلص من الحمل الحراري إلى حد كبير، لذلك يعتمد نقل الحرارة بشكل أكبر على الإشعاع والتوصيل، ويمكن أن يتغير ملف درجة الحرارة. يصبح الختم أمرًا بالغ الأهمية: يجب أن تكون أختام الحافة، والحلقات الدائرية، وممرات التغذية متوافقة مع كل من درجة الحرارة في موقعها وكيمياء العملية. يغير الفراغ أيضًا سلوك الأنواع المتطايرة في العينة، مما قد يكون ميزة لتفريغ الغاز ومشكلة للمواد التي تتبخر عند درجة حرارة العملية.
دخول الأكسجين هو خطأ الغلاف الجوي الأكثر شيوعا. وعادة ما يأتي من ثلاثة أماكن: التطهير الأولي غير الكامل، والتسربات في موانع التسرب أو تركيبات الغاز، والانتشار الخلفي عند المخرج عندما يتوقف التدفق بينما لا يزال الأنبوب ساخنًا. التحسين البسيط هو الحفاظ على تدفق إيجابي صغير أثناء التبريد بدلاً من إغلاق الغاز على الفور، وفحص التسرب بشكل دوري عند درجة حرارة التشغيل، عندما تتوسع السدادات وتتحرك المفاصل.
اختيار مادة الأنبوب لدرجة الحرارة والكيمياء التي تحتاجها
تعتبر مادة الأنبوب قرارًا كيميائيًا وحراريًا، وليس مجرد تصنيف لدرجة الحرارة. يوفر الكوارتز مقاومة جيدة للصدمات الحرارية وشفافية، وهو أمر مفيد عندما يلزم ملاحظة العملية، ولكنه يلين عند درجة حرارة عالية ويتفاعل مع بعض البيئات القلوية والمخفضة بشدة. تحتفظ الألومينا والموليت بشكلها عند درجات الحرارة المرتفعة وتقاوم العديد من الأجواء المسببة للتآكل، لكنها أكثر حساسية للتغير السريع في درجات الحرارة وتكون معتمة. تتميز الأنابيب المعدنية، بما في ذلك الفولاذ المقاوم للصدأ وسبائك النيكل العالية، بالصلابة وسهولة الغلق، ولكنها يمكن أن تتفاعل مع العينة ولها حدود درجة الحرارة الخاصة بها.
السؤال الصحيح ليس ما هي المادة التي حصلت على أعلى تصنيف، ولكن ما هي المادة التي تنجو من الدورة بأكملها في الكيمياء المحددة. قد يفشل الأنبوب الذي يعمل بشكل جيد في الغاز الخامل بسرعة في جو مختزل عند نفس درجة الحرارة. قد يتعرض الأنبوب الذي يقاوم البخار المتآكل عند درجة حرارة العمل للهجوم أثناء عملية التبريد، عندما تتشكل المكثفات على الأسطح الباردة. إن مراجعة غاز المعالجة وأي نوع متطاير تطلقه العينة وجو التبريد معًا يعطي إجابة أكثر موثوقية من أي سطر مواصفات منفرد.
| فئة مادة الأنبوب | نقاط القوة النموذجية | نقاط للتحقق قبل الاستخدام |
|---|---|---|
| الكوارتز المنصهر | مقاومة جيدة للصدمات الحرارية، وشفافة للمراقبة البصرية، وتلوث منخفض في العديد من عمليات الأكسيد | سقف درجة الحرارة العملي وسلوك التليين؛ التوافق مع الأجواء القلوية والمخفضة بشدة. الدعم في كلا الطرفين |
| الألومينا / موليت | درجة حرارة أعلى قابلة للاستخدام، وخمول كيميائي جيد في العديد من الأجواء، ومستقر الأبعاد | حساسية للتدفئة والتبريد السريع. التمدد الحراري عند الشفاه؛ التعتيم يمنع الفحص البصري |
| سبائك النيكل العالية | قوية وسهلة الغلق والتوصيل، وتتحمل التعامل الميكانيكي | التفاعل مع العينة أو غاز المعالجة؛ درجة حرارة أقل صالحة للاستعمال من الأنابيب الخزفية؛ التوسع في الأختام |
| الفولاذ المقاوم للصدأ | متوفر بسهولة، وختم مباشر، ومناسب للعمل في درجات الحرارة المنخفضة | الأكسدة والتحجيم عند درجة حرارة عالية. التلوث المحتمل للعينات الحساسة |
مهما كانت المادة، يجب دعم الأنبوب بحيث يكون حرا في التمدد على طول محوره. يمكن أن يؤدي التثبيت الصلب في كلا الطرفين إلى حدوث ضغط يؤدي إلى التشقق أثناء التسخين، وغالبًا ما يظهر الفشل على شكل صدع بالقرب من الحافة وليس في المنطقة الساخنة. دعامات النهاية التي تسمح بالحركة المحورية أثناء تثبيت الأنبوب في المنتصف تمنع نسبة كبيرة من أعطال الأنبوب الميكانيكية.
تحميل العينة وتصميم الملف الحراري
الحمل جزء من النظام الحراري. يغير القارب الثقيل، أو طبقة المسحوق العميقة، أو كومة من الركائز كيفية دخول الحرارة إلى العينة وكيفية هروب المواد المتطايرة. في طبقة المسحوق العميقة، يصل السطح إلى درجة الحرارة قبل الطبقة الداخلية بوقت طويل، ويجب أن تنتشر منتجات التحلل عبر الطبقة. يمكن أن تكون النتيجة تدرجًا في درجة الحرارة والكيمياء غير مرئي من شاشة وحدة التحكم.
القوارب والبوتقات والاتصال بالأنبوب
يجب اختيار مادة القارب للتوافق الكيميائي أولاً والكتلة الحرارية ثانياً. قوارب الألومينا شائعة في أعمال الأكسيد، والكوارتز للعمليات التي تكون فيها الشفافية أو النقاء العالي مهمة، والقوارب المعدنية حيث تكون القوة الميكانيكية مطلوبة عند درجة حرارة معتدلة. يجب أن يكون القارب صغيرًا بما يكفي لترك مساحة خالية داخل الأنبوب، لأن القارب الذي يلامس جدار الأنبوب يخلق مسار توصيل ونقطة باردة محلية، ويمكنه أيضًا خدش الأنبوب أو الضغط عليه أثناء الإدخال.
إن وضع القارب على دعامة رفيعة، أو تعليقه بحيث يرى الإشعاع من جميع الجوانب، يؤدي في كثير من الأحيان إلى تحسين التجانس مقارنة بتركه يجلس مباشرة على جدار الأنبوب. والمقايضة هي التعقيد الميكانيكي وخطر الدعم نفسه الذي يلوث العينة. عندما تتسامح العملية مع الاتصال المباشر، فإن الطبقة الضحلة المنتشرة على مساحة أوسع عادةً ما تكون أفضل من كومة طويلة وضيقة من نفس الكتلة.
معدل المنحدر، ووقت النقع، والتبريد المتحكم فيه
يقتصر معدل المنحدر على قيدين منفصلين: ما يمكن أن يقدمه الفرن وما يمكن أن تتحمله العينة. يعتمد حد الفرن على الطاقة المتوفرة والعزل والكتلة الحرارية للأنبوب والحمل. يعتمد حد العينة على مقاومة الصدمة الحرارية، وعلى حركية التفاعل، وعلى ما إذا كان يجب إطلاق المواد المتطايرة ببطء لتجنب التشقق أو الرغوة أو التشظي.
يجب تبرير وقت النقع من خلال العملية وليس من خلال العادة. بالنسبة لتفاعلات الحالة الصلبة، يجب أن يكون النقع طويلاً بما يكفي للانتشار؛ لإزالة المادة الرابطة، لفترة كافية حتى تغادر المواد العضوية؛ للتليين، لفترة كافية حتى تستقر البنية المجهرية. إن تمديد النقع إلى ما هو أبعد مما تتطلبه العملية يكلف الطاقة وعمر العناصر دون تحسين النتيجة. مصفوفة تجريبية قصيرة - مرتين أو ثلاث مرات نقع في نفس درجة الحرارة مع نفس تكوين الحمل - تحدد بسرعة أين يتوقف الوقت الإضافي عن إحداث فرق.
التبريد يستحق نفس الاهتمام مثل التدفئة. في العديد من العمليات، يتم ضبط الخصائص النهائية أثناء التبريد، وقد يؤدي التبريد غير المنضبط في الجو الخاطئ إلى أكسدة السطح أو السماح بتكوين مرحلة غير مرغوب فيها. إن برمجة جزء تبريد متحكم فيه، مع الحفاظ على تدفق الغاز حتى يصبح الحمل أقل من درجة الحرارة التي يتفاعل عندها مع الهواء، يحمي العمل الذي أنجزته دورة التسخين.
تكوينات المنطقة الواحدة والتكوينات المتعددة المناطق: أيهما يناسب العملية
يعتبر الفرن ذو المنطقة الواحدة أبسط وأقل تكلفة وأسهل في الصيانة. وهو يناسب العينات الصغيرة الموضوعة باستمرار في وسط الأنبوب، والأنابيب القصيرة حيث يكون فقدان النهاية محدودًا، والعمليات التي تتحمل تدرجًا متواضعًا في درجة الحرارة. بالنسبة للعديد من مهام التدريس والفحص والبحث التمهيدي، يوفر التكوين أحادي المنطقة كل التحكم المطلوب بالفعل.
تصبح الأفران متعددة المناطق جديرة بالاهتمام عندما يكون طول العينة كبيرًا بالنسبة للأنبوب، أو عندما يجب معالجة عدة عينات بشكل مماثل، أو عندما يكون للعملية تسامح ضيق حول مرحلة انتقالية أو نافذة تكثيف. في هذه الحالات، يمكن أن يؤدي تشذيب المنطقة النهائية إلى تسطيح المظهر الجانبي وزيادة طول العمل القابل للاستخدام بشكل كبير. التكلفة ليست مالية فقط: فكل منطقة إضافية تضيف قناة تحكم، ومزدوجة حرارية أخرى للتحقق، ومتغيرًا آخر للتوثيق أثناء تطوير الطريقة.
المسار الأوسط هو الاحتفاظ بفرن ذو منطقة واحدة مع التحكم في الأطراف فعليًا - باستخدام سدادات طرفية عازلة، أو دروع إشعاعية، أو أنبوب أقصر بحواف محكمة الغلق جيدًا. تعمل هذه الإجراءات على تقليل الخسائر النهائية ويمكنها توسيع المنطقة الموحدة دون إضافة قنوات تحكم. كما أنها تغير سلوك التطهير، لذا فإن أي تعديل من هذا النوع يجب أن يتبعه فحص آخر للملف الشخصي في درجة حرارة العمل.
تشخيص المشاكل الشائعة في معالجة أفران الأنابيب
تنقسم معظم الأخطاء إلى عدد صغير من الفئات، ولكل منها توقيع مميز. إن تسجيل الأعراض، وموضع العينة في الأنبوب، وتدفق الغاز، والملف الحراري الفعلي يجعل التشخيص أسرع بكثير من تغيير متغير واحد في كل مرة دون ملاحظات.
| أعراض | السبب المحتمل | ما يجب التحقق منه |
|---|---|---|
| تختلف العينات في أحد الطرفين عن العينات في الطرف الآخر | ملف تعريف درجة الحرارة غير المتكافئ أو تدفق الغاز غير المتماثل | قم بتخطيط الملف التعريفي باستخدام مزدوج حراري متنقل؛ تحقق من وجود منفذ مقيد أو مسدود جزئيًا |
| تغير لون السطح أو الأكسدة | دخول الأكسجين أو التطهير غير الكافي | الشفاه والتجهيزات الخاصة بفحص التسرب؛ تمديد وقت التطهير؛ الحفاظ على التدفق أثناء التبريد |
| رد فعل غير مكتمل عند نقطة الضبط الصحيحة | درجة حرارة العينة أقل من قراءة وحدة التحكم | قم بإجراء فحص متقاطع باستخدام مزدوجة حرارية مستقلة بالقرب من الحمل وقم بتطبيق الإزاحة المقاسة |
| تكسير العينة أو انتفاخها أو ظهور رغوة فيها | منحدر سريع جدًا أو إطلاق متقلب سريع جدًا | قم بتقليل معدل المنحدر وأضف خطوات تعليق متوسطة |
| كسر الأنبوب بالقرب من شفة | تصاعد جامد أو الإجهاد التمدد الحراري | السماح بالحركة المحورية؛ التحقق من محاذاة الدعم والموافقات |
| التحكم في درجة الحرارة غير المنتظمة أو المنجرفة | خطأ في المزدوجة الحرارية، أو اتصال فضفاض، أو شيخوخة العنصر | التحقق من استجابة المزدوجة الحرارية، وضيق المحطة، ومقاومة العنصر |
اثنان منهم يستحقان المزيد من التعليق. الأول هو مشكلة تغير اللون، والتي غالبًا ما يتم إلقاء اللوم فيها على مصدر الغاز عندما يكون السبب الحقيقي هو مسار التسرب أو التبريد الذي يسمح بدخول الهواء. إن فحص الضغط الإيجابي الصغير بدلاً من الفراغ، ومراقبة المخرج أثناء الانتقال من الساخن إلى البارد، عادة ما يكشف عن المصدر. والثانية هي مشكلة التفاعل غير المكتمل، والتي غالبًا ما تكون مشكلة في الموضع وليس مشكلة في قدرة الفرن. غالبًا ما يؤدي نقل نفس الحمل إلى المنطقة الموحدة التي تم التحقق منها إلى حل المشكلة دون أي تغيير في البرنامج.
السيطرة الخاطئة لها طابع مختلف. إذا ظهر الانحراف فجأة بعد العديد من عمليات التشغيل الناجحة، فعادةً ما يكون السبب هو الأجهزة: المزدوجة الحرارية التي انجرفت، أو الطرف الذي خفف أثناء التدوير الحراري، أو العنصر الذي أصبح قديمًا وتغيرت مقاومته. إذا ظهر بعد تغيير في التكوين - أنبوب جديد، أو معدل تدفق غاز جديد، أو حمولة جديدة - فمن المرجح أن يكون السبب حراريًا، ويجب إعادة قياس المظهر الجانبي قبل ضبط وحدة التحكم.
قائمة مراجعة المواصفات عند اختيار فرن الأنبوب الأفقي
يجب أن يبدأ الاختيار من العملية وليس من قائمة المنتجات. تغطي النقاط التالية القرارات التي تحدد غالبًا ما إذا كان الفرن يعمل كما هو متوقع في العمل المختبري الروتيني.
- أقصى درجة حرارة العمل مع الهامش. يجب أن تتجاوز درجة حرارة العمل المستمر، وليس الذروة قصيرة المدى، أعلى نقطة محددة للعملية بهامش مريح بحيث لا تعمل العناصر والعزل عند الحد الأقصى.
- قطر الأنبوب وطوله. يجب أن يستوعب القطر القارب أو الركيزة بالإضافة إلى الخلوص؛ يجب أن يسمح الطول بالغرفة الساخنة والتبريد النهائي ووصلات الغاز.
- طول المنطقة الموحدة في درجة حرارة العمل. وهذا هو الرقم الذي يحدد عدد العينات التي يمكن معالجتها معًا، ويجب تأكيده ضمن تدفق الغاز المقصود.
- منطقة واحدة أو تحكم متعدد المناطق. اختر بناءً على مقدار الأنبوب الذي يجب أن يكون متساوي الحرارة، وليس على الحد الأقصى للتكوين المتاح.
- خيارات مواد الأنبوب تأكد من المواد المتوفرة للجو ودرجة الحرارة المقصودة، وكيفية دعم الأنبوب.
- ترتيب شفة وختم. ضع في اعتبارك الختم المحكم للغاز، والقدرة على التفريغ، والمزدوجة الحرارية وتغذية الغاز، وكيفية سلوك السدادات في درجة حرارة التشغيل.
- تصميم مدخل ومخرج الغاز. اتجاه التدفق، وحجم المخرج، وما إذا كان يمكن توجيه العادم بأمان بعيدًا عن منطقة العمل.
- القدرة على التحكم. عدد مقاطع البرنامج، والتحكم في المنحدرات والمسكن، والحماية من درجة الحرارة الزائدة، وما إذا كان من الممكن إجراء تشذيب الإزاحة أو متعدد المناطق.
- الوصول إلى الصيانة. يجب أن يكون استبدال العناصر، واستبدال المزدوجات الحرارية، وتبادل الأنابيب ممكنًا دون تفكيك المجموعة بأكملها.
ومن بين هذه المواصفات، فإن طول المنطقة الموحد هو المواصفات التي يتم المبالغة في تقديرها في أغلب الأحيان في مرحلة الشراء وغالبًا ما تكون مخيبة للآمال أثناء الاستخدام، لأنها مقتبسة في ظل ظروف مثالية. قد يُظهر الفرن الذي يحمل نطاقًا ضيقًا عند تدفق معتدل نطاقًا أقصر عند إدخال حمولة كبيرة أو عند زيادة التدفق لتقصير عملية التطهير. إن السؤال عن كيفية تحديد المنطقة الموحدة - فارغة أو محملة، ثابتة أو متدفقة - يوضح ما يعنيه الرقم فعليًا.
مطابقة التكوين للتطبيقات المعملية النموذجية
تعمل العمليات الحرارية المختلفة على الضغط على أجزاء مختلفة من الفرن. يؤكد تكليس المسحوق وتخليق الحالة الصلبة على توحيد درجة الحرارة واستقرار الجو، لأن التفاعل يعتمد على وصول الطبقة بأكملها إلى نفس الحالة. تؤكد أعمال التلدين والانتشار للأغشية الرقيقة على تسطيح المظهر الجانبي والجو النظيف، نظرًا لأن كيمياء السطح هي العامل المتحكم. تؤكد إزالة الرابط والإرهاق العضوي على إطلاق المواد المتطايرة الخاضعة للرقابة، مما يضع طلبًا أكبر على البرنامج أكثر من الأجهزة.
تضع العمليات المتفاعلة مع الغلاف الجوي - التخفيض، أو الكربنة، أو العمل باستخدام مواد حساسة للأكسجين - الطلب الأكبر على تصميم الختم والتطهير. هنا يجب اختيار الفرن مع وضع مسار الغاز في الاعتبار: عدد الاختراقات المختومة، والقدرة على الحفاظ على الضغط الإيجابي، وسلوك المخرج أثناء التبريد. قد يكون الفرن الذي يعمل بشكل جيد للتلبيد بالهواء خيارًا سيئًا لعملية الاختزال ما لم يدعمه ترتيب الحافة والختم.
تضيف العمليات المسببة للتآكل أو عالية النقاء سؤالاً عن المواد. عندما يكون التلوث مصدر قلق، يصبح الأنبوب والقوارب والدعامات هي المكونات الأساسية، وغالبًا ما يكون اختيار مادة الأنبوب أكثر أهمية من تصنيف درجة الحرارة الرئيسية للفرن. في هذه الحالات، المواصفات الأكثر فائدة ليست درجة الحرارة القصوى ولكن مزيج من مادة الأنبوب والغلاف الجوي ودرجة الحرارة التي تدعمها الشركة المصنعة كتكوين للعمل.
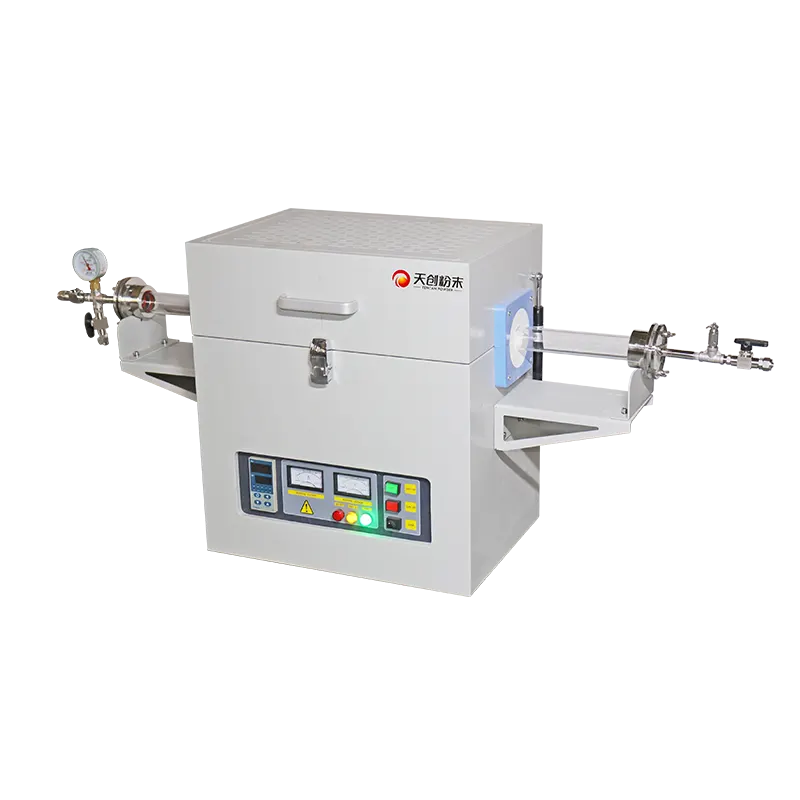
معمل فرن الأنبوب الأفقي تصاميم من TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) مزودة بأنابيب قابلة للتكوين وخيارات تحكم بحيث يمكن مطابقة تكوين العمل مع الجو المقصود ونطاق درجة الحرارة بدلاً من مواصفات ثابتة واحدة.
فحوصات التشغيل قبل أن يدخل الفرن في الاستخدام الروتيني
يعد التشغيل استثمارًا قصيرًا يمنع شهورًا من الاختلاف غير المبرر. التسلسل أدناه واضح ومباشر ويمكن إكماله قبل إرسال أي عينات قيمة إلى الفرن.
- اختبار الملف الشخصي للأنبوب الفارغ. سجل درجة الحرارة في عدة نقاط على طول محور الأنبوب عند نقاط الضبط المقصودة، سواء مع الجو الساكن أو مع تدفق الغاز العامل.
- التحقق من التسرب والتطهير. تأكد من أن التجميع يحمل ضغطًا إيجابيًا صغيرًا وأن أوقات التطهير طويلة بما يكفي لإزاحة الغلاف الجوي الأصلي من الأنبوب وحول الحمل.
- التحقق من المزدوجات الحرارية. قارن قراءة وحدة التحكم بقياس مستقل في موضع العينة وقم بتوثيق الإزاحة عند كل نقطة ضبط عمل.
- التشغيل التجريبي مع حمولة وهمية. استخدم قاربًا تمثيليًا وقم بالشحن للتحقق من عدم تغيير المظهر الحراري وسلوك الغاز بسبب الحمل.
- التوثيق. قم بتسجيل التكوين الذي تم التحقق منه - مادة الأنبوب، وموضع الحمل، ونوع الغاز وتدفقه، وخطوات البرنامج - بحيث تبدأ عمليات التشغيل المستقبلية من خط أساس معروف.
إن مخرجات التشغيل ليست شهادة ولكنها مرجع عمل. عندما تنحرف النتيجة لاحقًا، يسمح خط الأساس الموثق للمشغل بالتمييز بين تغيير العملية وتغيير المعدات، والذي عادة ما يكون التمييز الأصعب أثناء استكشاف الأخطاء وإصلاحها. كما أنه يجعل نقل الطريقة بين الأفران أكثر موثوقية، لأن المختبر المتلقي يمكنه إعادة إنتاج نفس الشروط التي تم التحقق منها بدلاً من نسخ البرنامج والأمل في نفس النتيجة.
يجدر تكرار اختبار الملف الشخصي كلما تغير التكوين بشكل جوهري. أنبوب جديد، أو مادة قارب مختلفة، أو زيادة تدفق الغاز، أو حمل أثقل، كل ذلك يغير العلاقة بين وحدة التحكم والعينة. إعادة القياس تستغرق فترة ما بعد الظهر. قد تستغرق مطاردة الانحراف غير المبرر أسابيع.
الخطوات العملية التالية
ابدأ بالعملية وليس بالفرن. حدد درجة الحرارة المطلوبة، والغلاف الجوي، وهندسة الحمل، والتسامح الذي يسمح به التطبيق بالفعل، ثم حدد مقدار الأنبوب الذي يجب أن يتحمل هذه الحالة. ويحدد هذا القرار الفردي ما إذا كان التكوين لمنطقة واحدة أو مناطق متعددة مناسبًا، وكيف ينبغي دعم الأنبوب، وأين يمكن وضع العينات بشكل موثوق.
من هناك، تعامل مع الغلاف الجوي والمظهر الحراري كنظام واحد. يتفاعل وقت التطهير، ومعدل التدفق، ومعدل المنحدر، وظروف التبريد، وتغيير واحد دون إعادة التحقق من الآخرين هو المصدر الأكثر شيوعًا لاختلاف التشغيل في أعمال فرن الأنبوب المختبري. عادة ما يكون الملف الأساسي الذي تم التحقق منه، والذي يتم توثيقه مرة واحدة وإعادة استخدامه، أكثر قيمة من أي ترقية فردية للمعدات.
وأخيرا، كن متحفظا بشأن المواصفات. عندما لا يتم تأكيد القيمة لتكوين معين، فإن الاختبار في ظل الظروف المقصودة هو الأساس الوحيد الموثوق به لاتخاذ القرار. يمكن لموردي الأفران دعم هذا الاختبار من خلال توضيح كيفية تطبيق التصنيف على مادة أنبوبية معينة، والغلاف الجوي، والحمل، ولكن التحقق النهائي يجب أن يكون في المختبر حيث سيتم تنفيذ العملية.