
Forno tubular horizontal: controle da zona de aquecimento
Um resultado de sinterização inconsistente raramente é causado apenas pela receita. Em muitos laboratórios, dois cadinhos colocados no mesmo ponto de ajuste nominal – um no meio do tubo e outro mais próximo da extremidade – apresentam densidade, cor ou composição de fases diferentes. O controlador exibe uma temperatura estável, o programa é executado até o fim e ainda assim as amostras não passaram pelo mesmo processo. Compreender por que isso acontece é o caminho mais rápido para um ciclo térmico repetível.
A lacuna entre o número no controlador e a condição da amostra é onde começa a maioria dos problemas do forno tubular. Um forno tubular é uma máquina aparentemente simples - um tubo refratário, um enrolamento ou conjunto de elementos de aquecimento, isolamento, um termopar e um controlador - mas a interação entre a geometria do tubo, o fluxo de gás e a posição da carga determina se o processo se repete de operação em operação. Este artigo examina essas interações em termos práticos: como o calor é distribuído dentro do tubo, como a atmosfera e o material do tubo estreitam ou ampliam a janela utilizável do processo, como a prática de carregamento altera os resultados e quais detalhes de configuração merecem atenção antes de um forno ser adquirido ou aceito para uso rotineiro.
Por que a zona quente, e não o ponto de ajuste, determina a qualidade da amostra
Cada forno tubular possui uma zona quente física – o comprimento do tubo sobre o qual a temperatura permanece dentro de uma faixa definida do ponto de ajuste. Os fornecedores geralmente descrevem isso como uma zona isotérmica ou zona de temperatura uniforme, e normalmente é mais curto que o próprio tubo. Perto das extremidades do tubo, o calor é perdido através das tampas, flanges e conexões de gás, fazendo com que a temperatura caia. Se um barco de amostra ficar nessa região de transição, a amostra verá uma temperatura mais baixa do que a relatada pelo controlador e o desvio aumentará à medida que o ponto de ajuste aumentar.
É por isso que duas amostras idênticas podem produzir resultados diferentes na mesma execução. O termopar de controle é fixado em uma posição, geralmente no centro do comprimento aquecido ou dentro de um poço de proteção, e regula o forno com base nesse único ponto. Qualquer material colocado em outro lugar ao longo do tubo é exposto a um perfil de temperatura diferente. Quando o processo é sensível – reação no estado sólido, desgaste do ligante ou densificação perto de um limite de fase – uma diferença de algumas dezenas de graus é suficiente para alterar o resultado.
A resposta prática não é desconfiar do controlador, mas caracterizar o tubo. Um teste de perfil com um termopar independente movido em etapas ao longo do eixo do tubo mostra onde começa e termina a região uniforme em cada temperatura de trabalho. Uma vez que esse mapa exista, a colocação da amostra torna-se uma decisão e não uma suposição, e o comprimento efetivo de trabalho do forno é conhecido para cada processo. Vale a pena repetir o teste após alterar o material do tubo, adicionar tampões nas extremidades ou alterar o fluxo de gás, porque todos os três alteram o perfil.
Fornos configurados com múltiplas zonas de aquecimento controladas de forma independente abordam esse problema diretamente. Ao reduzir a potência fornecida às zonas finais, o operador pode estender a região uniforme e compensar as perdas finais. O controle multizona adiciona custos e requer mais atenção durante a configuração, mas para processos em que toda a carga deve ter a mesma temperatura – sinterização de múltiplas amostras, pares de difusão ou recozimento de substrato – muitas vezes elimina a necessidade de restringir amostras a uma banda central estreita.
Como um forno tubular horizontal é construído e como o calor se move através dele
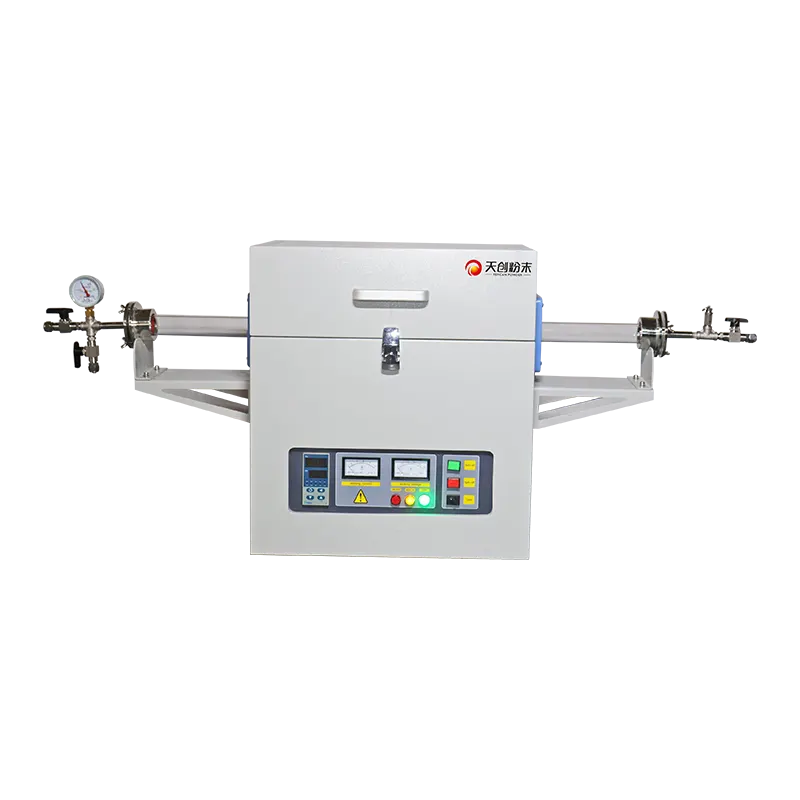
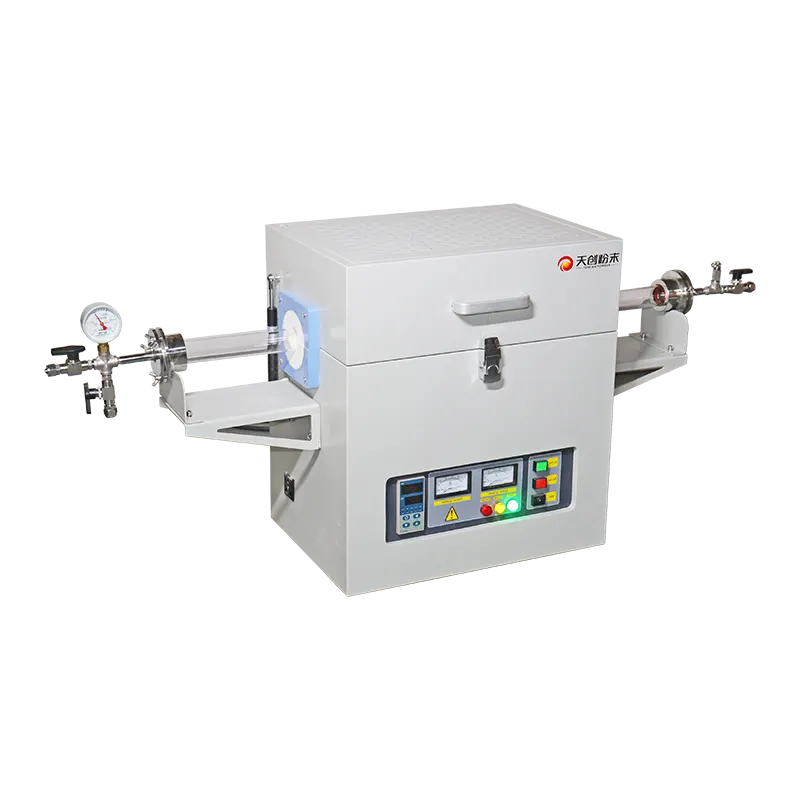
Um forno tubular horizontal consiste em uma câmara de aquecimento cilíndrica ou cilíndrica dividida através da qual passa um tubo de processo. Os elementos de aquecimento circundam o tubo e irradiam calor para dentro. Entre os elementos e o invólucro externo existe um material isolante – manta de fibra cerâmica, tijolo ou uma combinação – que reduz a perda de calor e protege a caixa. O próprio tubo é apoiado em ambas as extremidades e passa através da câmara, de modo que a atmosfera do processo dentro do tubo permanece separada dos elementos externos.
O calor atinge a amostra de três maneiras. A radiação da parede do tubo domina em altas temperaturas, a condução é importante onde o barco de amostra toca o tubo e a convecção torna-se significativa quando o gás flui através do tubo. Como o equilíbrio entre esses mecanismos muda com a temperatura, um tubo vazio e um tubo carregado não aquecem de forma idêntica. Um barco denso situado no meio do tubo absorve energia e cria um ponto frio local, a menos que o controlador tenha reserva de energia suficiente e o perfil permita um tempo de imersão adequado.
O tubo de trabalho: material, diâmetro e comprimento
O tubo é o componente que define mais diretamente o que o forno pode fazer. Seu diâmetro define o tamanho máximo da amostra e a velocidade do gás para uma determinada vazão; seu comprimento determina quanto do tubo se estende para fora da câmara aquecida para resfriamento e conexões; seu material determina a temperatura máxima de serviço e a compatibilidade química. Um tubo de diâmetro maior aumenta a área da seção transversal, o que reduz a velocidade do gás e aumenta os tempos de purga, mas permite barcos maiores e mais amostras por corrida.
A espessura da parede do tubo afeta tanto a resposta térmica quanto a resistência mecânica. Paredes mais espessas aquecem e esfriam mais lentamente, o que prolonga os tempos de ciclo, mas também suaviza as flutuações de temperatura. Paredes finas respondem mais rapidamente, mas são mais vulneráveis a choques térmicos, particularmente durante resfriamento rápido ou quando um gás frio é introduzido em um tubo quente. Para processos com rampas agressivas de aquecimento e resfriamento, a espessura da parede e o projeto do suporte final merecem tanta atenção quanto a classificação de temperatura máxima.
Elementos de aquecimento, isolamento e layout de zona
O tipo e o posicionamento do elemento definem a taxa de aquecimento alcançável e a forma do perfil de temperatura. Os elementos distribuídos uniformemente ao longo da câmara produzem um perfil amplo e relativamente plano; elementos concentrados no centro produzem um núcleo mais quente com queda mais acentuada nas extremidades. A espessura do isolamento e a qualidade da vedação final determinam quanto calor escapa nas extremidades do tubo e, portanto, quão abruptamente o perfil cai.
Os projetos de câmara dividida permitem que o forno seja aberto para um resfriamento mais rápido ou para a inserção de uma peça grande, mas perdem mais calor na costura e geralmente requerem mais energia para manter um determinado ponto de ajuste. Projetos sem divisão mantêm a temperatura de forma mais consistente e são a escolha usual para processos que exigem uniformidade rigorosa. A escolha é um compromisso entre acessibilidade e estabilidade térmica, e deve seguir os requisitos do processo e não a conveniência.
A localização do termopar é mais importante do que sua precisão
Um termopar calibrado medindo o local errado produz uma resposta confiável, precisa e incorreta. Na maioria dos fornos, o termopar de controle mede a câmara de aquecimento ou um poço adjacente ao tubo, não a amostra. A diferença entre essa leitura e a temperatura real da amostra depende do material do tubo, da espessura da parede, do fluxo de gás e da carga. O quartzo transmite radiação de maneira diferente da alumina, e um fluxo de gás transporta o calor para longe da amostra de uma forma que uma atmosfera estática não faz.
Para processos com tolerância restrita, uma medição independente – um segundo termopar posicionado próximo à amostra ou um teste de sacrifício com um termopar inserido na saída de gás – fornece uma base muito melhor para definir um deslocamento do controlador. Uma vez conhecida a relação entre a leitura do controlador e a temperatura da amostra nos pontos de ajuste de trabalho, ela pode ser aplicada de forma consistente. Deve ser verificado novamente sempre que o tubo, a carga ou o fluxo de gás mudarem.
Controle de atmosfera: purga, vazão e operação de vácuo
A atmosfera é a segunda metade do processo. UM forno de tubo horizontal com flanges finais e conexões de gás podem funcionar sob gás inerte, reduzindo misturas de gases, atmosferas oxidantes ou vácuo, mas cada modo tem suas próprias restrições práticas. O objetivo do sistema de gás não é simplesmente fornecer gás, mas deslocar a atmosfera original e então manter a composição necessária durante o ciclo térmico.
A purga é um problema volumétrico. O tempo necessário para deslocar o ar do tubo depende do volume do tubo, da taxa de fluxo e da eficácia com que o gás varre os espaços mortos ao redor dos barcos e suportes. Um tubo curto e estreito purga rapidamente; um tubo longo e de grande diâmetro com uma carga volumosa pode exigir uma purga substancialmente mais longa. A purga em alta velocidade encurta o tempo, mas aumenta o consumo de gás e pode perturbar pós finos ou resfriar a carga de maneira desigual. Muitos laboratórios preferem uma purga moderada seguida de um fluxo de manutenção mais baixo durante a imersão.
A direção do fluxo também é importante. O gás que entra pela extremidade onde as amostras são carregadas empurra a atmosfera residual e os voláteis desenvolvidos em direção à saída, que geralmente é o arranjo preferido para processos que liberam produtos de decomposição. O fluxo de gás contrário à amostra pode ser útil quando a carga precisa ser protegida de contaminantes transportados a montante, mas também pode reter voláteis ao redor da amostra. Qualquer que seja a direção escolhida, a saída deve ser posicionada de forma que os gases de exaustão saiam da área de trabalho com segurança.
A operação a vácuo introduz um conjunto diferente de considerações. Sob pressão reduzida, a convecção é amplamente eliminada, de modo que a transferência de calor depende mais da radiação e da condução, e o perfil de temperatura pode mudar. A vedação torna-se crítica: as vedações dos flanges, os O-rings e as passagens devem ser compatíveis com a temperatura em sua localização e com a química do processo. O vácuo também altera o comportamento das espécies voláteis na amostra, o que pode ser uma vantagem para a desgaseificação e um problema para materiais que evaporam na temperatura do processo.
A entrada de oxigênio é a falha atmosférica mais comum. Geralmente vem de três locais: purga inicial incompleta, vazamentos nas vedações dos flanges ou conexões de gás e retrodifusão na saída quando o fluxo para enquanto o tubo ainda está quente. Uma melhoria simples é manter um pequeno fluxo positivo durante o resfriamento, em vez de desligar o gás imediatamente, e verificar periodicamente se há vazamentos no conjunto na temperatura operacional, quando as vedações se expandem e as juntas se movem.
Escolhendo o material do tubo para a temperatura e a química que você precisa
O material do tubo é uma decisão química e térmica, não apenas uma classificação de temperatura. O quartzo oferece boa resistência ao choque térmico e transparência, o que é útil quando o processo precisa ser observado, mas amolece em altas temperaturas e reage com certos ambientes alcalinos e fortemente redutores. A alumina e a mulita mantêm sua forma em temperaturas mais altas e resistem a muitas atmosferas corrosivas, mas são mais sensíveis a mudanças rápidas de temperatura e são opacas. Tubos metálicos, incluindo aço inoxidável e ligas com alto teor de níquel, são resistentes e fáceis de vedar, mas podem interagir com a amostra e ter seus próprios limites de temperatura.
A questão correta não é qual material tem a classificação mais alta, mas qual material sobrevive a todo o ciclo na química específica. Um tubo que funciona bem em gás inerte pode falhar rapidamente em uma atmosfera redutora à mesma temperatura. Um tubo que resiste a um vapor corrosivo na temperatura de trabalho ainda pode ser atacado durante o resfriamento, quando se formam condensados nas superfícies mais frias. A análise conjunta do gás do processo, de quaisquer espécies voláteis liberadas pela amostra e da atmosfera de resfriamento fornece uma resposta mais confiável do que qualquer linha de especificação única.
| Classe de material de tubo | Pontos fortes típicos | Pontos a verificar antes de usar |
|---|---|---|
| Quartzo fundido | Boa resistência ao choque térmico, transparente para monitoramento visual, baixa contaminação em muitos processos de óxido | Teto prático de temperatura e comportamento de amolecimento; compatibilidade com atmosferas alcalinas e fortemente redutoras; suporte em ambas as extremidades |
| Alumina / mulita | Maior temperatura utilizável, boa inércia química em muitas atmosferas, dimensionalmente estável | Sensibilidade ao rápido aquecimento e resfriamento; expansão térmica em flanges; a opacidade impede a inspeção visual |
| Liga de alto níquel | Resistente, fácil de vedar e conectar, tolerante ao manuseio mecânico | Reação com a amostra ou gás de processo; temperatura utilizável mais baixa que os tubos cerâmicos; expansão em vedações |
| Aço inoxidável | Vedação simples e prontamente disponível, adequada para trabalhos em temperaturas mais baixas | Oxidação e incrustação em alta temperatura; contaminação potencial de amostras sensíveis |
Qualquer que seja o material, o tubo deve ser apoiado de forma que possa expandir-se livremente ao longo do seu eixo. A fixação rígida em ambas as extremidades pode introduzir tensões que levam à fissuração durante o aquecimento, e a falha muitas vezes aparece como uma fissura perto de um flange, e não na zona aquecida. Os suportes finais que permitem o movimento axial enquanto mantêm o tubo centralizado evitam uma grande parte das falhas mecânicas do tubo.
Carregamento de amostras e projeto de perfil térmico
A carga faz parte do sistema térmico. Um barco pesado, um leito profundo de pólvora ou uma pilha de substratos alteram a forma como o calor entra na amostra e como os voláteis escapam. Num leito de pó profundo, a superfície atinge a temperatura bem antes do interior, e os produtos de decomposição devem difundir-se através do leito. O resultado pode ser um gradiente tanto na temperatura quanto na química que é invisível na tela do controlador.
Barcos, cadinhos e contato com o tubo
O material do barco deve ser escolhido primeiro pela compatibilidade química e depois pela massa térmica. Barcos de alumina são comuns para trabalhos de óxido, quartzo para processos onde a transparência ou alta pureza são importantes, e barcos de metal onde a resistência mecânica é necessária em temperaturas moderadas. O barco deve ser pequeno o suficiente para deixar espaço dentro do tubo, porque um barco que entra em contato com a parede do tubo cria um caminho de condução e um ponto frio local, e também pode arranhar ou tensionar o tubo durante a inserção.
Colocar o barco sobre um suporte fino, ou suspendê-lo de modo que veja a radiação de todos os lados, muitas vezes melhora a uniformidade em comparação com deixá-lo assentar diretamente na parede do tubo. A compensação é a complexidade mecânica e o risco do próprio suporte contaminar a amostra. Onde o processo tolera contato direto, um leito raso espalhado por uma área mais ampla geralmente tem melhor desempenho do que uma pilha alta e estreita da mesma massa.
Taxa de rampa, tempo de imersão e resfriamento controlado
A taxa de rampa é limitada por duas restrições distintas: o que o forno pode fornecer e o que a amostra pode sobreviver. O limite do forno depende da potência disponível, do isolamento e da massa térmica do tubo e da carga. O limite da amostra depende da resistência ao choque térmico, da cinética da reação e se a liberação volátil deve ser lenta para evitar rachaduras, formação de espuma ou fragmentação.
O tempo de imersão deve ser justificado pelo processo e não pelo hábito. Para reações no estado sólido, a imersão deve ser longa o suficiente para a difusão; para remoção do aglutinante, tempo suficiente para que os orgânicos saiam; para recozimento, tempo suficiente para que a microestrutura se estabilize. Estender a imersão além do que o processo exige custa energia e vida útil do elemento sem melhorar o resultado. Uma matriz de teste curta — dois ou três tempos de imersão na mesma temperatura e com a mesma configuração de carga — identifica rapidamente onde o tempo adicional deixa de fazer diferença.
O resfriamento merece a mesma atenção que o aquecimento. Em muitos processos, as propriedades finais são definidas durante o resfriamento, e um resfriamento descontrolado na atmosfera errada pode oxidar uma superfície ou permitir a formação de uma fase indesejada. Programar um segmento de resfriamento controlado, com fluxo de gás mantido até que a carga fique abaixo da temperatura na qual reage com o ar, protege o trabalho que o ciclo de aquecimento realizou.
Configurações de zona única e multizona: qual delas se adapta ao processo
Um forno de zona única é mais simples, menos caro e mais fácil de manter. É adequado para amostras pequenas colocadas consistentemente no centro do tubo, tubos curtos onde as perdas finais são limitadas e processos que toleram um gradiente de temperatura modesto. Para muitas tarefas de ensino, triagem e pesquisa preliminar, uma configuração de zona única oferece todo o controle realmente necessário.
Os fornos multizona tornam-se úteis quando o comprimento da amostra é substancial em relação ao tubo, quando várias amostras devem ser tratadas de forma idêntica ou quando o processo tem uma tolerância estreita em torno de uma transição de fase ou de uma janela de densificação. Nestes casos, o corte da zona final pode achatar o perfil e aumentar consideravelmente o comprimento útil de trabalho. O custo não é apenas financeiro: cada zona adicional adiciona um canal controlador, outro termopar para verificar e outra variável para documentar durante o desenvolvimento do método.
Um caminho intermediário é manter um forno de zona única, mas controlar fisicamente as extremidades - com tampões isolantes, escudos contra radiação ou um tubo mais curto com flanges bem vedados. Estas medidas reduzem as perdas finais e podem estender a região uniforme sem adicionar canais de controle. Eles também alteram o comportamento de purga, portanto qualquer modificação deste tipo deve ser seguida de outra verificação do perfil na temperatura de trabalho.
Diagnosticando problemas comuns no processamento de fornos tubulares
A maioria das falhas se enquadra em um pequeno número de categorias e cada uma possui uma assinatura característica. Registrar o sintoma, a posição da amostra no tubo, o fluxo de gás e o perfil térmico real torna o diagnóstico muito mais rápido do que alterar uma variável por vez sem anotações.
| Sintoma | Causa provável | O que verificar |
|---|---|---|
| As amostras em uma extremidade diferem das amostras na outra | Perfil de temperatura irregular ou fluxo de gás assimétrico | Mapeie o perfil com um termopar móvel; verifique se há uma tomada restrita ou parcialmente bloqueada |
| Descoloração ou oxidação da superfície | Entrada de oxigênio ou purga insuficiente | Flanges e conexões para verificação de vazamentos; prolongar o tempo de purga; manter o fluxo durante o resfriamento |
| Reação incompleta no ponto de ajuste correto | Temperatura da amostra inferior à leitura do controlador | Faça uma verificação cruzada com um termopar independente próximo à carga e aplique um deslocamento medido |
| Rachaduras, inchaço ou formação de espuma na amostra | Rampa muito rápida ou liberação volátil muito rápida | Reduza a taxa de rampa e adicione etapas de retenção intermediárias |
| Quebra de tubo perto de um flange | Montagem rígida ou tensão de expansão térmica | Permitir movimento axial; verifique o alinhamento e as folgas do suporte |
| Controle de temperatura errático ou flutuante | Falha no termopar, conexão solta ou envelhecimento do elemento | Verifique a resposta do termopar, o aperto do terminal e a resistência do elemento |
Dois deles merecem mais comentários. O primeiro é o problema de descoloração, que muitas vezes é atribuído ao fornecimento de gás quando a causa real é um caminho de vazamento ou um resfriamento que permite a entrada de ar. Verificar com uma pequena pressão positiva em vez de vácuo e observar a saída durante a transição do quente para o frio geralmente revela a fonte. O segundo é o problema da reação incompleta, que frequentemente é uma questão de posicionamento e não de capacidade do forno. Mover a mesma carga para a região uniforme verificada geralmente resolve o problema sem qualquer alteração no programa.
O controle errático tem um caráter diferente. Se o desvio aparecer repentinamente após muitas execuções bem-sucedidas, a causa geralmente é o hardware: um termopar que deslocou, um terminal que se soltou durante o ciclo térmico ou um elemento que envelheceu e alterou a resistência. Se aparecer após uma mudança na configuração – um novo tubo, uma nova taxa de fluxo de gás ou uma nova carga – a causa é mais provavelmente térmica e o perfil deve ser medido novamente antes de o controlador ser ajustado.
Lista de verificação de especificações ao selecionar um forno tubular horizontal
A seleção deve começar pelo processo e não pela lista de produtos. Os pontos a seguir cobrem as decisões que mais frequentemente determinam se um forno funciona conforme esperado no trabalho rotineiro de laboratório.
- Temperatura máxima de trabalho com margem. A temperatura de trabalho contínua, e não o pico de curto prazo, deve exceder o ponto de ajuste mais alto do processo por uma margem confortável, para que os elementos e o isolamento não funcionem no seu limite.
- Diâmetro e comprimento do tubo. O diâmetro deve acomodar o barco ou substrato mais a folga; o comprimento deve permitir a câmara aquecida, o resfriamento final e as conexões de gás.
- Comprimento uniforme da zona à temperatura de trabalho. Este é o número que determina quantas amostras podem ser processadas juntas e deve ser confirmado de acordo com o fluxo de gás pretendido.
- Controle de zona única ou multizona. Escolha com base em quanto do tubo deve ser isotérmico e não na configuração máxima disponível.
- Opções de materiais de tubo. Confirme quais materiais estão disponíveis para a atmosfera e temperatura pretendidas e como o tubo é suportado.
- Flange e arranjo de vedação. Considere a vedação estanque a gases, a capacidade de vácuo, o termopar e as passagens de gás, e como as vedações se comportam na temperatura operacional.
- Projeto de entrada e saída de gás. Direção do fluxo, tamanho da saída e se a exaustão pode ser direcionada com segurança para longe da área de trabalho.
- Capacidade do controlador. Número de segmentos de programa, controle de rampa e permanência, proteção contra superaquecimento e se é possível ajuste de deslocamento ou multizona.
- Acesso para manutenção. A substituição do elemento, a substituição do termopar e a troca do tubo devem ser possíveis sem desmontar todo o conjunto.
Entre estes, o comprimento uniforme da zona é a especificação mais frequentemente sobrestimada na fase de compra e mais frequentemente decepcionante durante a utilização, porque é cotada em condições ideais. Um forno que mantém uma faixa estreita em uma vazão moderada pode apresentar uma faixa mais curta quando uma carga grande é inserida ou quando a vazão é aumentada para encurtar a purga. Perguntar como a zona uniforme foi determinada – vazia ou carregada, estática ou fluida – esclarece o que o número realmente significa.
Configuração correspondente a aplicações típicas de laboratório
Diferentes processos térmicos tensionam diferentes partes do forno. A calcinação do pó e a síntese no estado sólido enfatizam a uniformidade da temperatura e a estabilidade da atmosfera, porque a reação depende de todo o leito atingir a mesma condição. O trabalho de recozimento e difusão de filmes finos enfatiza o nivelamento do perfil e a atmosfera limpa, uma vez que a química da superfície é o fator de controle. A remoção de ligantes e a queima orgânica enfatizam a liberação controlada de voláteis, o que exige mais do programa do que do hardware.
Os processos reativos à atmosfera — redução, carburação ou trabalho com materiais sensíveis ao oxigênio — exigem a maior demanda no projeto de vedação e purga. Aqui o forno deve ser selecionado tendo em mente o caminho do gás: o número de penetrações seladas, a capacidade de manter pressão positiva e o comportamento da saída durante o resfriamento. Um forno com bom desempenho para sinterização a ar pode ser uma má escolha para um processo de redução, a menos que o flange e o arranjo de vedação o suportem.
Processos corrosivos ou de alta pureza acrescentam uma questão de materiais. Quando a contaminação é uma preocupação, o tubo, os barcos e os suportes tornam-se os componentes críticos, e a escolha do material do tubo geralmente é mais importante do que a classificação de temperatura principal do forno. Nestes casos, a especificação mais útil não é a temperatura máxima, mas a combinação do material do tubo, atmosfera e temperatura que o fabricante suporta como configuração de trabalho.
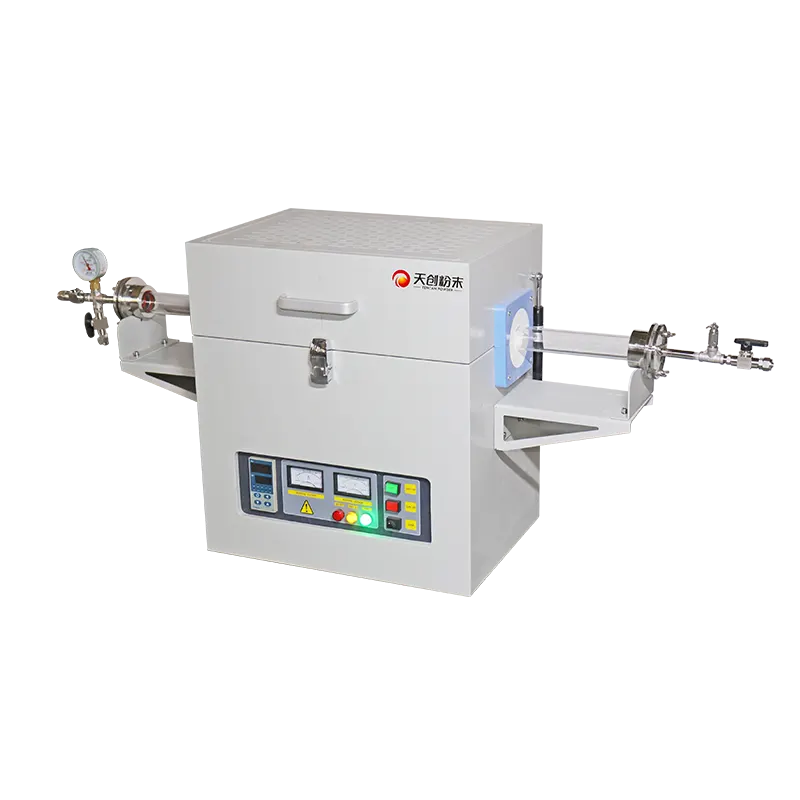
Laboratório forno de tubo horizontal desenhos de TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) são oferecidos com tubo configurável e opções de controle para que a configuração de trabalho possa ser combinada com a atmosfera e faixa de temperatura pretendidas, em vez de com uma única especificação fixa.
Verificações de comissionamento antes do forno entrar em uso rotineiro
O comissionamento é um investimento curto que evita meses de variações inexplicáveis. A sequência abaixo é simples e pode ser concluída antes que qualquer amostra valiosa seja enviada ao forno.
- Teste de perfil de tubo vazio. Registre a temperatura em vários pontos ao longo do eixo do tubo nos pontos de ajuste pretendidos, tanto com atmosfera estática quanto com fluxo de gás de trabalho.
- Verificação de vazamento e purga. Confirme se o conjunto mantém uma pequena pressão positiva e se os tempos de purga são longos o suficiente para deslocar a atmosfera original do tubo e ao redor da carga.
- Verificação cruzada do termopar. Compare a leitura do controlador com uma medição independente na posição da amostra e documente o deslocamento em cada ponto de ajuste de trabalho.
- Execução de teste com uma carga fictícia. Use um barco representativo e carregue-o para verificar se o perfil térmico e o comportamento do gás permanecem inalterados pela carga.
- Documentação. Registre a configuração verificada – material do tubo, posição da carga, tipo e fluxo de gás, etapas do programa – para que execuções futuras comecem a partir de uma linha de base conhecida.
O resultado do comissionamento não é um certificado, mas uma referência de trabalho. Quando um resultado se desvia posteriormente, a linha de base documentada permite ao operador distinguir uma alteração no processo de uma alteração no equipamento, o que geralmente é a distinção mais difícil de fazer durante a solução de problemas. Também torna a transferência de métodos entre fornos muito mais confiável, porque o laboratório receptor pode reproduzir as mesmas condições verificadas em vez de copiar um programa e esperar o mesmo resultado.
Vale a pena repetir o teste de perfil sempre que a configuração mudar materialmente. Um tubo novo, um material de barco diferente, um fluxo de gás aumentado ou uma carga mais pesada alteram a relação entre o controlador e a amostra. A nova medição leva uma tarde; perseguir um desvio inexplicável pode levar semanas.
Próximas etapas práticas
Comece com o processo, não com a fornalha. Defina a temperatura necessária, a atmosfera, a geometria da carga e a tolerância que a aplicação realmente permite e, em seguida, decida quanto do tubo deve manter essa condição. Essa decisão única determina se uma configuração de zona única ou multizona é apropriada, como o tubo deve ser apoiado e onde as amostras podem ser colocadas de forma confiável.
A partir daí, trate a atmosfera e o perfil térmico como um sistema. O tempo de purga, a taxa de fluxo, a taxa de rampa e as condições de resfriamento interagem, e alterar uma sem verificar novamente as outras é a fonte mais comum de variação entre operações no trabalho de forno tubular de laboratório. Um perfil de linha de base verificado, documentado uma vez e reutilizado, geralmente é mais valioso do que qualquer atualização de equipamento individual.
Finalmente, seja conservador quanto às especificações. Quando um valor não for confirmado para uma configuração específica, o teste nas condições pretendidas é a única base confiável para uma decisão. Os fornecedores de fornos podem apoiar esses testes esclarecendo como uma classificação se aplica a um determinado material de tubo, atmosfera e carga, mas a verificação final cabe ao laboratório onde o processo será executado.