
Горизонтальная трубчатая печь: управление зоной нагрева
Непостоянный результат спекания редко бывает вызван только рецептом. Во многих лабораториях два тигля, помещенные при одинаковой номинальной температуре — один в середине трубки и один ближе к концу — имеют разную плотность, цвет или фазовый состав. Контроллер показывает стабильную температуру, программа работает до завершения, но образцы не подвергались такому же процессу. Понимание того, почему это происходит, — самый быстрый путь к повторяемому термическому циклу.
Разрыв между числом на контроллере и состоянием образца — вот откуда начинается большинство проблем с трубчатыми печами. Трубчатая печь — это обманчиво простая машина — огнеупорная трубка, обмотка или набор нагревательных элементов, изоляция, термопара и контроллер — но взаимодействие между геометрией трубы, потоком газа и положением нагрузки определяет, повторяется ли процесс от запуска к запуску. В этой статье эти взаимодействия рассматриваются с практической точки зрения: как тепло распределяется внутри трубы, как атмосфера и материал трубы сужают или расширяют полезное технологическое окно, как практика загрузки меняет результаты и какие детали конфигурации заслуживают внимания, прежде чем печь будет приобретена или введена в эксплуатацию.
Почему качество пробы определяет горячая зона, а не заданное значение
Каждая трубчатая печь имеет физическую горячую зону — длину трубы, на которой температура остается в пределах определенного диапазона заданного значения. Поставщики обычно описывают это как изотермическую зону или зону с однородной температурой, и она обычно короче самой трубки. Вблизи концов трубки тепло теряется через торцевые крышки, фланцы и газовые соединения, поэтому температура падает. Если лодка для отбора проб находится в этой переходной области, температура пробы оказывается ниже, чем сообщает контроллер, и отклонение увеличивается по мере увеличения заданного значения.
Вот почему два одинаковых образца могут дать разные результаты в одном и том же анализе. Управляющая термопара фиксируется в одном положении, обычно в центре нагреваемого участка или внутри защитного колодца, и регулирует печь, основываясь на этой единственной точке. Любой материал, размещенный в другом месте трубки, подвергается воздействию другого температурного профиля. Когда процесс чувствителен — реакция в твердом состоянии, выгорание связующего или уплотнение вблизи границы фаз — разницы в несколько десятков градусов достаточно, чтобы изменить результат.
Практический ответ заключается не в том, чтобы не доверять контроллеру, а в том, чтобы определить характеристики трубки. Профильное испытание с независимой термопарой, ступенчато перемещаемой вдоль оси трубки, показывает, где начинается и заканчивается однородная область при каждой рабочей температуре. Как только эта карта существует, размещение образца становится решением, а не предположением, и эффективная рабочая длина печи известна для каждого процесса. Повторение теста после замены материала трубки, добавления торцевых заглушек или изменения расхода газа имеет смысл, поскольку все три фактора меняют профиль.
Печи с несколькими независимо управляемыми зонами нагрева напрямую решают эту проблему. Уменьшая мощность, подаваемую в конечные зоны, оператор может расширить однородную область и компенсировать конечные потери. Многозонный контроль увеличивает стоимость и требует большего внимания во время настройки, но для процессов, в которых вся загрузка должна иметь одинаковую температуру — спекание нескольких образцов, диффузионные пары или отжиг подложки — это часто устраняет необходимость ограничивать образцы узкой центральной полосой.
Как устроена горизонтальная трубчатая печь и как через нее проходит тепло
Горизонтальная трубчатая печь состоит из цилиндрической или разъемно-цилиндрической нагревательной камеры, через которую проходит технологическая труба. Нагревательные элементы окружают трубку и излучают тепло внутрь. Между элементами и внешней оболочкой находится изоляционный материал — мат из керамического волокна, кирпич или их комбинация — который снижает потери тепла и защищает корпус. Сама трубка поддерживается с обоих концов и проходит через камеру, поэтому технологическая атмосфера внутри трубки остается отделенной от элементов снаружи.
Тепло достигает образца тремя способами. Излучение от стенки трубки доминирует при высокой температуре, проводимость имеет значение там, где лодочка с образцом касается трубки, а конвекция становится значительной, когда газ течет через трубку. Поскольку баланс между этими механизмами меняется с температурой, пустая и загруженная трубки нагреваются неодинаково. Плотная лодка, расположенная в середине трубы, поглощает энергию и создает локальную холодную точку, если только контроллер не имеет достаточного запаса мощности и профиль не обеспечивает достаточное время выдержки.
Рабочая трубка: материал, диаметр и длина
Трубка — это компонент, который наиболее непосредственно определяет возможности печи. Его диаметр определяет максимальный размер пробы и скорость газа при заданном расходе; его длина определяет, какая часть трубки выходит за пределы обогреваемой камеры для охлаждения и соединений; его материал определяет максимальную рабочую температуру и химическую совместимость. Трубка большего диаметра увеличивает площадь поперечного сечения, что снижает скорость газа и удлиняет время продувки, но позволяет использовать более крупные лодочки и больше образцов за один проход.
Толщина стенки трубы влияет как на термический отклик, так и на механическую прочность. Более толстые стенки нагреваются и охлаждаются медленнее, что увеличивает время цикла, но также сглаживает колебания температуры. Тонкие стенки реагируют быстрее, но более уязвимы к тепловому удару, особенно во время быстрого охлаждения или когда холодный газ попадает в горячую трубку. Для процессов с агрессивными темпами нагрева и охлаждения толщина стенок и конструкция торцевых опор заслуживают такого же внимания, как и максимальный температурный диапазон.
Нагревательные элементы, изоляция и расположение зон
Тип и размещение элемента определяют достижимую скорость нагрева и форму температурного профиля. Элементы, равномерно распределенные по камере, образуют широкий и относительно плоский профиль; элементы, сконцентрированные в центре, создают более горячее ядро с более крутым спадом к концам. Толщина изоляции и качество торцевой герметизации определяют, сколько тепла уходит на концах трубы и, следовательно, насколько резко падает профиль.
Конструкции с разделенной камерой позволяют открывать печь для более быстрого охлаждения или для установки большой заготовки, но они теряют больше тепла в шве и обычно требуют больше мощности для поддержания заданного заданного значения. Неразъемные конструкции более стабильно поддерживают температуру и являются обычным выбором для процессов, требующих строгой однородности. Выбор представляет собой компромисс между доступностью и термической стабильностью, и он должен соответствовать технологическим требованиям, а не удобству.
Место расположения термопары имеет большее значение, чем ее точность
Калиброванная термопара, измеряющая неправильное место, дает уверенный, точный и неверный ответ. В большинстве печей контрольная термопара измеряет камеру нагрева или лунку, прилегающую к трубке, а не образец. Разница между этим показанием и фактической температурой образца зависит от материала трубки, толщины стенок, расхода газа и нагрузки. Кварц пропускает излучение иначе, чем оксид алюминия, а текущий газовый поток отводит тепло от образца так, как этого не делает статичная атмосфера.
Для процессов с жестким допуском независимое измерение — вторая термопара, расположенная рядом с образцом, или жертвенный испытательный прогон с термопарой, вставленной через выпускное отверстие для газа — дает гораздо лучшую основу для установки смещения контроллера. Как только будет известна взаимосвязь между показаниями контроллера и температурой пробы при рабочих настройках, ее можно будет применять последовательно. Его следует проверять каждый раз при изменении трубки, нагрузки или расхода газа.
Контроль атмосферы: продувка, расход и работа с вакуумом
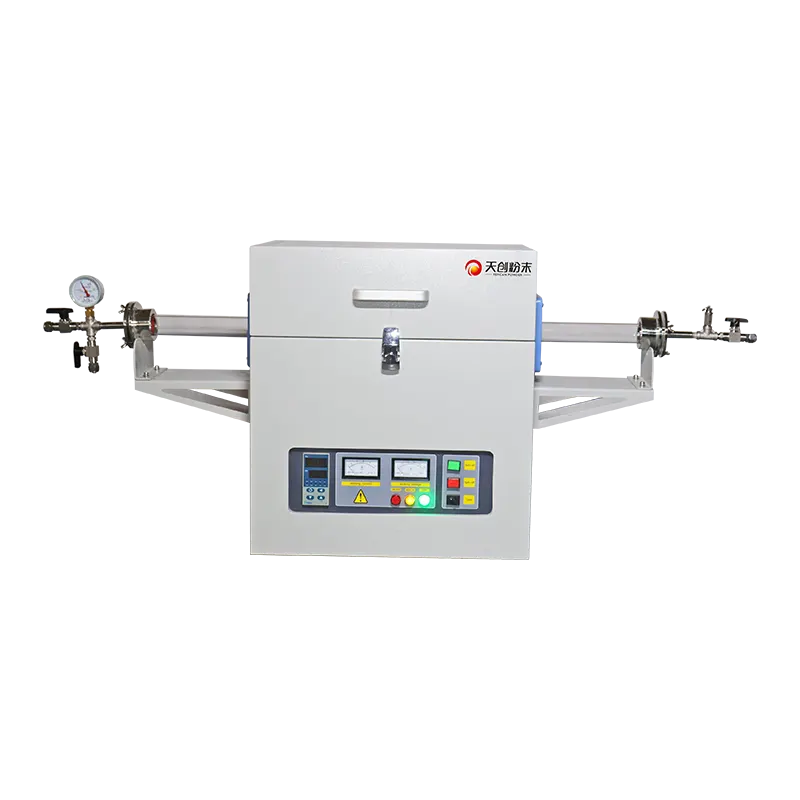
Атмосфера – это вторая половина процесса. А горизонтальная трубчатая печь с торцевыми фланцами и газовыми соединениями могут работать в среде инертного газа, восстановительных газовых смесей, окислительной атмосферы или вакуума, но каждый режим имеет свои практические ограничения. Целью газовой системы является не просто подача газа, а вытеснение исходной атмосферы и последующее поддержание необходимого состава на протяжении всего теплового цикла.
Очистка является объемной проблемой. Время, необходимое для вытеснения воздуха из трубки, зависит от объема трубки, скорости потока и того, насколько эффективно газ очищает мертвые пространства вокруг лодок и опор. Короткая узкая трубка очищает быстро; длинная трубка большого диаметра с объемной загрузкой может потребовать существенно более длительной продувки. Продувка с высокой скоростью сокращает время, но увеличивает расход газа и может нарушить работу мелких порошков или неравномерно охладить загрузку. Многие лаборатории предпочитают умеренную продувку с последующим меньшим расходом для обслуживания во время выдержки.
Направление потока также имеет значение. Газ, поступающий в конец загрузки проб, выталкивает остаточную атмосферу и выделяющиеся летучие вещества к выпускному отверстию, что обычно является предпочтительным вариантом для процессов, в которых выделяются продукты разложения. Газ, идущий навстречу пробе, может быть полезен, когда загрузку необходимо защитить от загрязнений, переносимых из верхнего потока, но он также может задерживать летучие вещества вокруг пробы. Какое бы направление ни было выбрано, выходное отверстие должно быть расположено так, чтобы выхлопные газы безопасно покидали рабочую зону.
Работа с вакуумом требует иного подхода. При пониженном давлении конвекция в значительной степени устраняется, поэтому теплообмен в большей степени зависит от излучения и проводимости, и температурный профиль может измениться. Герметизация становится критически важной: фланцевые уплотнения, уплотнительные кольца и проходные соединения должны быть совместимы как с температурой в месте их расположения, так и с химическими процессами. Вакуум также меняет поведение летучих веществ в образце, что может быть преимуществом для дегазации и проблемой для материалов, которые испаряются при температуре процесса.
Попадание кислорода является наиболее распространенной неисправностью атмосферы. Обычно это происходит по трем причинам: неполная первоначальная продувка, утечки через фланцевые уплотнения или газовые фитинги и обратная диффузия на выходе, когда поток прекращается, пока труба еще горячая. Простым улучшением является поддержание небольшого положительного потока во время охлаждения вместо немедленного отключения газа и периодическая проверка узла на утечки при рабочей температуре, когда уплотнения расширяются и соединения перемещаются.
Выбор материала трубки для необходимой вам температуры и химического состава
Материал трубки – это химическое и термическое решение, а не только температурный диапазон. Кварц обладает хорошей термостойкостью и прозрачностью, что полезно, когда необходимо наблюдать за процессом, но он размягчается при высокой температуре и реагирует с некоторыми щелочными и сильно восстановительными средами. Глинозем и муллит сохраняют свою форму при более высоких температурах и устойчивы ко многим агрессивным средам, но они более чувствительны к быстрому изменению температуры и непрозрачны. Металлические пробирки, в том числе из нержавеющей стали и сплавов с высоким содержанием никеля, прочны и легко герметизируются, но они могут взаимодействовать с образцом и имеют свои собственные температурные пределы.
Правильный вопрос заключается не в том, какой материал имеет самый высокий рейтинг, а в том, какой материал выдерживает весь цикл в конкретной химии. Трубка, которая хорошо работает в инертном газе, может быстро выйти из строя в восстановительной атмосфере при той же температуре. Трубка, которая устойчива к агрессивному пару при рабочей температуре, все же может подвергнуться воздействию во время охлаждения, когда на более холодных поверхностях образуется конденсат. Анализ технологического газа, любых летучих веществ, выделяемых пробой, и охлаждающей атмосферы вместе дает более надежный ответ, чем любая отдельная линия спецификации.
| Класс материала трубки | Типичные сильные стороны | Что следует проверить перед использованием |
|---|---|---|
| Плавленый кварц | Хорошая термостойкость, прозрачность для визуального контроля, низкий уровень загрязнения во многих оксидных процессах. | Практический температурный потолок и смягчающее действие; совместимость со щелочными и сильновосстановительными средами; поддержка с обеих сторон |
| Глинозем / муллит | Более высокая полезная температура, хорошая химическая инертность во многих атмосферах, стабильность размеров. | Чувствительность к быстрому нагреву и охлаждению; тепловое расширение на фланцах; непрозрачность предотвращает визуальный осмотр |
| Высоконикелевый сплав | Прочный, легко герметизируется и подключается, устойчив к механическому обращению. | Реакция с пробой или технологическим газом; более низкая полезная температура, чем у керамических трубок; расширение на уплотнениях |
| Нержавеющая сталь | Легкодоступное, простое уплотнение, подходит для работы при более низких температурах. | Окисление и накипь при высокой температуре; потенциальное загрязнение чувствительных образцов |
Каким бы ни был материал, трубку следует поддерживать так, чтобы она могла свободно расширяться вдоль своей оси. Жесткий зажим на обоих концах может создать напряжение, которое приведет к растрескиванию во время нагрева, причем разрушение часто проявляется в виде трещины вблизи фланца, а не в зоне нагрева. Концевые опоры, которые допускают осевое перемещение, удерживая трубу по центру, предотвращают большую часть механических поломок трубы.
Загрузка образца и расчет теплового профиля
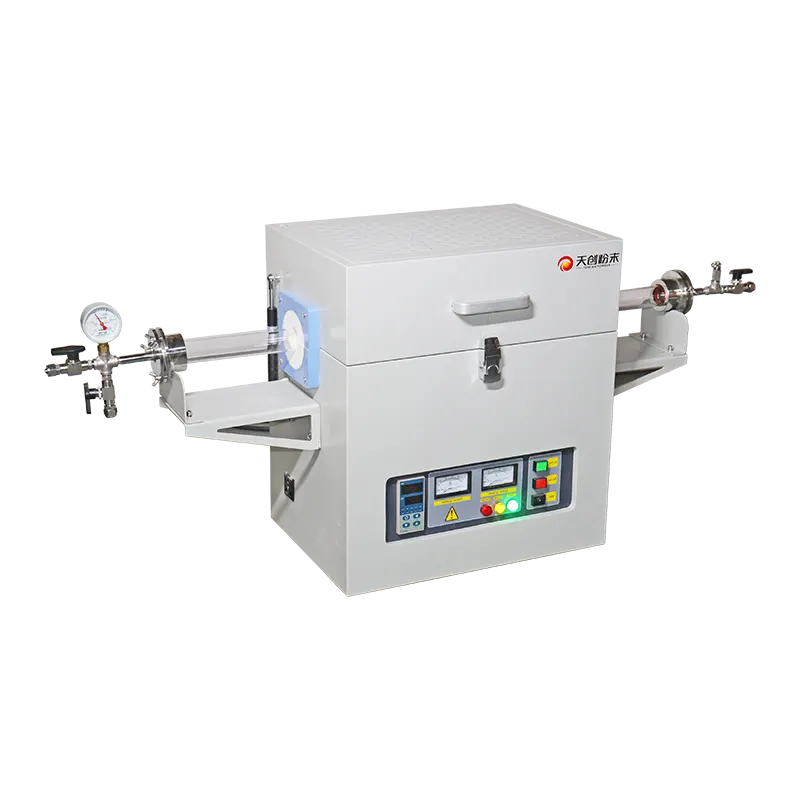
Нагрузка является частью тепловой системы. Тяжелая лодка, глубокий слой порошка или стопка подложек изменяют то, как тепло поступает в образец и как выходят летучие вещества. В глубоком слое порошка поверхность достигает температуры задолго до внутренней части, и продукты разложения должны диффундировать через слой. Результатом может быть градиент температуры и химического состава, невидимый на дисплее контроллера.
Лодочки, тигли и контакт с трубкой
Материал лодки следует выбирать в первую очередь по химической совместимости, а затем по термической массе. Лодочки из глинозема обычно используются для работы с оксидом, кварцевые — для процессов, где важна прозрачность или высокая чистота, а металлические лодочки — там, где необходима механическая прочность при умеренной температуре. Лодочка должна быть достаточно маленькой, чтобы оставлять зазор внутри трубки, поскольку лодочка, контактирующая со стенкой трубки, создает путь проводимости и местное холодное пятно, а также может поцарапать или вызвать напряжение в трубке во время введения.
Размещение лодочки на тонкой опоре или подвешивание ее так, чтобы она видела излучение со всех сторон, часто улучшает однородность по сравнению с размещением ее непосредственно на стенке трубки. Компромиссом является механическая сложность и риск загрязнения образца самой опорой. Там, где процесс допускает прямой контакт, неглубокая гряда, расположенная на более широкой площади, обычно работает лучше, чем высокая узкая куча той же массы.
Скорость изменения, время выдержки и контролируемое охлаждение
Скорость изменения температуры ограничена двумя отдельными ограничениями: что может обеспечить печь и что может выдержать образец. Предел печи зависит от доступной мощности, изоляции и тепловой массы трубки и нагрузки. Предел выборки зависит от устойчивости к тепловому удару, кинетики реакции и от того, нужно ли постепенно выделять летучие вещества, чтобы избежать растрескивания, вспенивания или отслаивания.
Время замачивания должно быть оправдано процессом, а не привычкой. Для твердофазных реакций выдержка должна быть достаточно продолжительной для диффузии; для удаления связующего, достаточно долго, чтобы ушла органика; для отжига, достаточного для стабилизации микроструктуры. Продление выдержки сверх того, что требуется для процесса, требует затрат энергии и срока службы элементов без улучшения результата. Короткая матрица испытаний — два или три времени выдержки при одной и той же температуре и одной и той же конфигурации нагрузки — быстро определяет, где дополнительное время перестает иметь значение.
Охлаждение заслуживает такого же внимания, как и отопление. Во многих процессах окончательные свойства устанавливаются во время охлаждения, а неконтролируемое охлаждение в неправильной атмосфере может привести к окислению поверхности или образованию нежелательной фазы. Программирование контролируемого сегмента охлаждения, при котором поток газа поддерживается до тех пор, пока температура нагрузки не опустится ниже температуры, при которой он вступает в реакцию с воздухом, защищает работу, выполняемую циклом нагрева.
Однозонные и многозонные конфигурации: какая из них подходит для процесса
Однозонная печь проще, дешевле и проще в обслуживании. Он подходит для небольших образцов, размещенных последовательно в центре трубки, для коротких трубок, где потери на концах ограничены, а также для процессов, допускающих умеренный температурный градиент. Для многих задач обучения, проверки и предварительных исследований однозонная конфигурация обеспечивает весь необходимый контроль.
Многозонные печи становятся целесообразными, когда длина образца значительна по сравнению с трубкой, когда несколько образцов должны быть обработаны одинаково или когда процесс имеет узкий допуск в области фазового перехода или окна уплотнения. В этих случаях обрезка конечной зоны может сгладить профиль и значительно увеличить полезную рабочую длину. Затраты не только финансовые: каждая дополнительная зона добавляет канал контроллера, еще одну термопару для проверки и еще одну переменную, которую необходимо документировать во время разработки метода.
Средний путь — сохранить однозонную печь, но контролировать концы физически — с помощью изолирующих торцевых заглушек, радиационных экранов или более короткой трубы с хорошо герметизированными фланцами. Эти меры уменьшают конечные потери и могут расширить однородную область без добавления каналов управления. Они также меняют режим продувки, поэтому за любыми изменениями такого рода следует еще раз проверить профиль при рабочей температуре.
Диагностика распространенных проблем при обработке в трубчатых печах
Большинство неисправностей делятся на небольшое количество категорий, и каждая имеет характерную характеристику. Запись симптома, положения образца в трубке, потока газа и фактического температурного профиля позволяет поставить диагноз намного быстрее, чем изменение одной переменной за раз без заметок.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Образцы на одном конце отличаются от образцов на другом | Неравномерный температурный профиль или асимметричный поток газа | Нанесите на карту профиль с помощью перемещающейся термопары; проверьте наличие ограниченной или частично заблокированной розетки |
| Изменение цвета или окисление поверхности. | Попадание кислорода или недостаточная продувка | Проверка герметичности фланцев и фитингов; продлить время продувки; поддерживать поток во время охлаждения |
| Неполная реакция при правильной уставке | Температура образца ниже показаний контроллера | Перекрестная проверка с помощью независимой термопары рядом с нагрузкой и применение измеренного смещения. |
| Растрескивание, вздутие или вспенивание образца. | Слишком быстрое нарастание или слишком быстрое энергозависимое отпускание. | Уменьшите скорость изменения скорости и добавьте промежуточные этапы удержания. |
| Поломка трубки возле фланца | Жесткий монтаж или напряжение теплового расширения | Допускать осевое перемещение; проверьте выравнивание опор и зазоры |
| Неустойчивый или дрейфующий контроль температуры | Неисправность термопары, плохое соединение или старение элемента. | Проверьте реакцию термопары, герметичность клемм и сопротивление элемента. |
Два из них заслуживают большего комментария. Во-первых, это проблема обесцвечивания, в которой часто обвиняют подачу газа, хотя настоящей причиной является путь утечки или охлаждение, в результате которого может проникнуть воздух. Проверка с помощью небольшого положительного давления, а не вакуума, и наблюдение за выпускным отверстием во время перехода от горячего к холодному обычно выявляет источник. Вторая проблема – это проблема незавершенной реакции, которая часто связана с размещением, а не с производительностью печи. Перемещение той же загрузки в проверенную универсальную область часто решает проблему без каких-либо изменений в программе.
Неустойчивое управление имеет иной характер. Если отклонение появляется внезапно после многих успешных запусков, причина обычно аппаратная: дрейф термопары, ослабление клеммы в результате термоциклирования или элемент, который состарился и изменил сопротивление. Если он появляется после изменения конфигурации — новой трубки, нового расхода газа или новой нагрузки — причина, скорее всего, термическая, и перед настройкой контроллера необходимо повторно измерить профиль.
Контрольный список технических характеристик при выборе горизонтальной трубчатой печи
Выбор следует начинать с процесса, а не со списка продуктов. Следующие пункты охватывают решения, которые чаще всего определяют, будет ли печь работать должным образом в повседневной лабораторной работе.
- Максимальная рабочая температура с запасом. Постоянная рабочая температура, а не кратковременный пик, должна с комфортным запасом превышать наивысшую уставку процесса, чтобы элементы и изоляция не работали на пределе своих возможностей.
- Диаметр и длина трубки. Диаметр должен соответствовать размеру лодки или субстрата плюс зазор; длина должна обеспечивать возможность обогрева камеры, торцевого охлаждения и газовых соединений.
- Равномерная длина зоны при рабочей температуре. Это число, которое определяет, сколько проб можно обработать вместе, и оно должно быть подтверждено при предполагаемом расходе газа.
- Однозонное или многозонное управление. Выбирайте исходя из того, какая часть трубки должна быть изотермической, а не из максимально доступной конфигурации.
- Варианты материала трубки. Подтвердите, какие материалы доступны для предполагаемой атмосферы и температуры, а также как поддерживается трубка.
- Фланец и уплотнительное устройство. Учитывайте газонепроницаемое уплотнение, возможность создания вакуума, проходные отверстия для термопар и газа, а также поведение уплотнений при рабочей температуре.
- Конструкция входа и выхода газа. Направление потока, размер выпускного отверстия и возможность безопасного отвода выхлопных газов за пределы рабочей зоны.
- Возможности контроллера. Количество сегментов программы, управление темпом и задержкой, защита от перегрева, а также возможность смещения или многозонной обрезки.
- Доступ для обслуживания. Замена элемента, замена термопары и замена трубки должны быть возможны без демонтажа всего узла.
Среди них стандартная длина зоны — это характеристика, которую чаще всего переоценивают на этапе покупки и чаще всего разочаровывают во время использования, поскольку она указывается при идеальных условиях. Печь, в которой имеется узкая полоса при умеренном расходе, может иметь более короткую полосу, когда вводится большая загрузка или когда поток увеличивается, чтобы сократить продувку. Вопрос о том, как была определена унифицированная зона — пустая или загруженная, статическая или плавная — проясняет, что на самом деле означает это число.
Соответствие конфигурации типичным лабораторным применениям
Различные термические процессы подвергают нагрузке разные части печи. Прокаливание порошка и твердофазный синтез подчеркивают однородность температуры и стабильность атмосферы, поскольку реакция зависит от достижения одинакового состояния всего слоя. Отжиг тонких пленок и диффузионные работы подчеркивают плоскостность профиля и чистую атмосферу, поскольку химия поверхности является контролирующим фактором. Удаление связующего и органическое выгорание подчеркивают контролируемое выделение летучих веществ, что предъявляет больше требований к программе, чем к оборудованию.
Процессы, реагирующие с атмосферой — восстановление, цементация или работа с чувствительными к кислороду материалами — предъявляют самые высокие требования к конструкции уплотнений и продувок. Здесь печь следует выбирать с учетом газового тракта: количества герметичных проходок, способности поддерживать положительное давление, поведения выхода при охлаждении. Печь, которая хорошо подходит для спекания на воздухе, может оказаться плохим выбором для процесса восстановления, если ее не поддерживают фланцы и уплотнительные устройства.
Коррозионные процессы или процессы высокой чистоты добавляют вопрос о материалах. Когда загрязнение вызывает беспокойство, трубы, лодочки и опоры становятся критически важными компонентами, и выбор материала трубок часто имеет большее значение, чем номинальная температура печи. В этих случаях наиболее полезной спецификацией является не максимальная температура, а сочетание материала трубки, атмосферы и температуры, которое производитель поддерживает в качестве рабочей конфигурации.
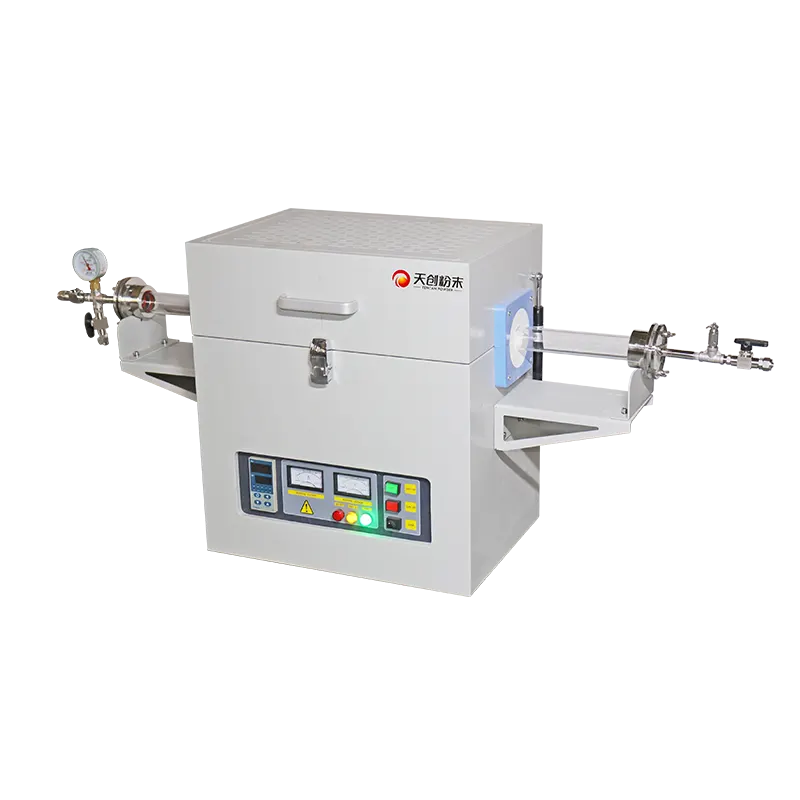
Лаборатория горизонтальная трубчатая печь конструкции из TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) предлагаются с настраиваемыми трубками и опциями управления, так что рабочая конфигурация может быть адаптирована к предполагаемой атмосфере и диапазону температур, а не к одной фиксированной спецификации.
Проверки при вводе в эксплуатацию перед вводом печи в эксплуатацию
Ввод в эксплуатацию — это краткосрочная инвестиция, которая предотвращает месяцы необъяснимых изменений. Приведенная ниже последовательность действий проста и может быть выполнена до того, как в печь будут отправлены ценные образцы.
- Тест профиля пустой трубы. Регистрируют температуру в нескольких точках по оси трубы в заданных заданных значениях как при статической атмосфере, так и при потоке рабочего газа.
- Проверка утечки и продувки. Убедитесь, что сборка выдерживает небольшое положительное давление и что время продувки достаточно велико, чтобы вытеснить исходную атмосферу из трубки и вокруг нагрузки.
- Перекрестная проверка термопары. Сравните показания контроллера с независимым измерением в позиции образца и задокументируйте смещение в каждой рабочей заданной точке.
- Пробный запуск с имитацией нагрузки. Используйте репрезентативную лодку и заправьте ее, чтобы убедиться, что термический профиль и поведение газа не изменяются под нагрузкой.
- Документация. Запишите проверенную конфигурацию — материал трубки, положение нагрузки, тип и расход газа, этапы программы — чтобы будущие запуски начинались с известной базовой линии.
Результатом ввода в эксплуатацию является не сертификат, а рабочая справка. Когда впоследствии результат отклоняется, документированная базовая линия позволяет оператору отличить изменение процесса от изменения оборудования, что обычно бывает труднее всего отличить во время устранения неполадок. Это также делает перенос метода между печами гораздо более надежным, поскольку принимающая лаборатория может воспроизводить одни и те же проверенные условия вместо того, чтобы копировать программу и надеяться на тот же результат.
Стоит повторять проверку профиля всякий раз, когда конфигурация существенно меняется. Новая трубка, другой материал лодочки, увеличенный расход газа или более тяжелая нагрузка — все это меняет взаимоотношения между контроллером и образцом. Повторное измерение занимает полдня; Погоня за необъяснимым отклонением может занять недели.
Практические следующие шаги
Начните с процесса, а не с печи. Определите требуемую температуру, атмосферу, геометрию нагрузки и допуск, которые фактически допускает применение, а затем решите, какая часть трубки должна выдерживать эти условия. Это единственное решение определяет, подходит ли однозонная или многозонная конфигурация, как следует поддерживать пробирку и где можно надежно разместить образцы.
Отсюда следует рассматривать атмосферу и термический профиль как одну систему. Время продувки, скорость потока, скорость линейного изменения и условия охлаждения взаимодействуют, и изменение одного без повторной проверки других является наиболее распространенным источником изменений в ходе работы в лабораторных трубчатых печах. Подтвержденный базовый профиль, задокументированный один раз и используемый повторно, обычно более ценен, чем любое отдельное обновление оборудования.
Наконец, будьте консервативны в отношении технических характеристик. Если значение для конкретной конфигурации не подтверждено, единственным надежным основанием для принятия решения является тестирование в предполагаемых условиях. Поставщики печей могут поддержать это тестирование, пояснив, как рейтинг применяется к конкретному материалу трубы, атмосфере и нагрузке, но окончательная проверка принадлежит лаборатории, в которой будет выполняться процесс.