
Horizontaler Rohrofen: Heizzonensteuerung
Ein inkonsistentes Sinterergebnis ist selten allein auf die Rezeptur zurückzuführen. In vielen Labors weisen zwei Tiegel, die auf den gleichen Nennsollwert eingestellt sind – einer in der Mitte des Rohrs und einer näher am Ende – unterschiedliche Dichte, Farbe oder Phasenzusammensetzung auf. Der Controller zeigt eine stabile Temperatur an, das Programm läuft bis zum Ende, und dennoch haben die Proben nicht den gleichen Prozess durchlaufen. Zu verstehen, warum das passiert, ist der schnellste Weg zu einem wiederholbaren thermischen Zyklus.
Die Lücke zwischen der Zahl auf der Steuerung und dem Zustand der Probe ist der Ausgangspunkt für die meisten Probleme mit Rohröfen. Ein Rohrofen ist eine täuschend einfache Maschine – ein feuerfestes Rohr, eine Wicklung oder Anordnung von Heizelementen, eine Isolierung, ein Thermoelement und eine Steuerung – aber die Wechselwirkung zwischen Rohrgeometrie, Gasfluss und Beladungsposition bestimmt, ob sich der Prozess von Durchgang zu Durchgang wiederholt. In diesem Artikel werden diese Wechselwirkungen in praktischer Hinsicht untersucht: wie sich die Wärme innerhalb des Rohrs verteilt, wie Atmosphäre und Rohrmaterial das nutzbare Prozessfenster verengen oder erweitern, wie die Beladungspraxis die Ergebnisse verändert und welche Konfigurationsdetails Aufmerksamkeit verdienen, bevor ein Ofen gekauft oder in den routinemäßigen Einsatz übernommen wird.
Warum die heiße Zone und nicht der Sollwert die Probenqualität bestimmt
Jeder Rohrofen verfügt über eine physikalische Heißzone – die Rohrlänge, über die die Temperatur innerhalb eines definierten Bereichs des Sollwerts bleibt. Lieferanten beschreiben dies normalerweise als isotherme Zone oder Zone mit gleichmäßiger Temperatur und sie ist normalerweise kürzer als das Rohr selbst. In der Nähe der Rohrenden geht Wärme über die Endkappen, Flansche und Gasanschlüsse verloren, sodass die Temperatur sinkt. Wenn sich ein Probenschiff in diesem Übergangsbereich befindet, sieht die Probe eine niedrigere Temperatur als der Regler meldet, und die Abweichung nimmt mit steigendem Sollwert zu.
Aus diesem Grund können zwei identische Proben im selben Lauf zu unterschiedlichen Ergebnissen führen. Das Steuerthermoelement ist an einer Position befestigt, normalerweise in der Mitte der beheizten Länge oder in einem Schutzschacht, und regelt den Ofen anhand dieses einzelnen Punktes. Jedes an anderer Stelle entlang des Rohrs platzierte Material ist einem anderen Temperaturprofil ausgesetzt. Wenn der Prozess empfindlich ist – Festkörperreaktion, Bindemittelausbrand oder Verdichtung in der Nähe einer Phasengrenze – reicht ein Unterschied von einigen zehn Grad aus, um das Ergebnis zu verändern.
Die praktische Antwort besteht nicht darin, dem Controller zu misstrauen, sondern darin, die Röhre zu charakterisieren. Ein Profiltest mit einem unabhängigen Thermoelement, das schrittweise entlang der Rohrachse bewegt wird, zeigt, wo der gleichmäßige Bereich bei jeder Arbeitstemperatur beginnt und endet. Sobald diese Karte vorhanden ist, wird die Probenplatzierung zu einer Entscheidung statt einer Vermutung, und die effektive Arbeitslänge des Ofens ist für jeden Prozess bekannt. Es lohnt sich, den Test nach einem Wechsel des Rohrmaterials, dem Hinzufügen von Endstopfen oder einer Änderung des Gasflusses zu wiederholen, da sich bei allen dreien das Profil ändert.
Öfen mit mehreren unabhängig gesteuerten Heizzonen lösen dieses Problem direkt. Durch die Reduzierung der an die Endzonen gelieferten Leistung kann der Betreiber den gleichmäßigen Bereich erweitern und Endverluste ausgleichen. Die Mehrzonensteuerung erhöht die Kosten und erfordert mehr Aufmerksamkeit bei der Einrichtung, aber bei Prozessen, bei denen die gesamte Ladung die gleiche Temperatur haben muss – Sintern mehrerer Proben, Diffusionspaare oder Substratglühen – entfällt oft die Notwendigkeit, Proben auf ein schmales zentrales Band zu beschränken.
Wie ein horizontaler Rohrofen aufgebaut ist und wie sich Wärme durch ihn bewegt
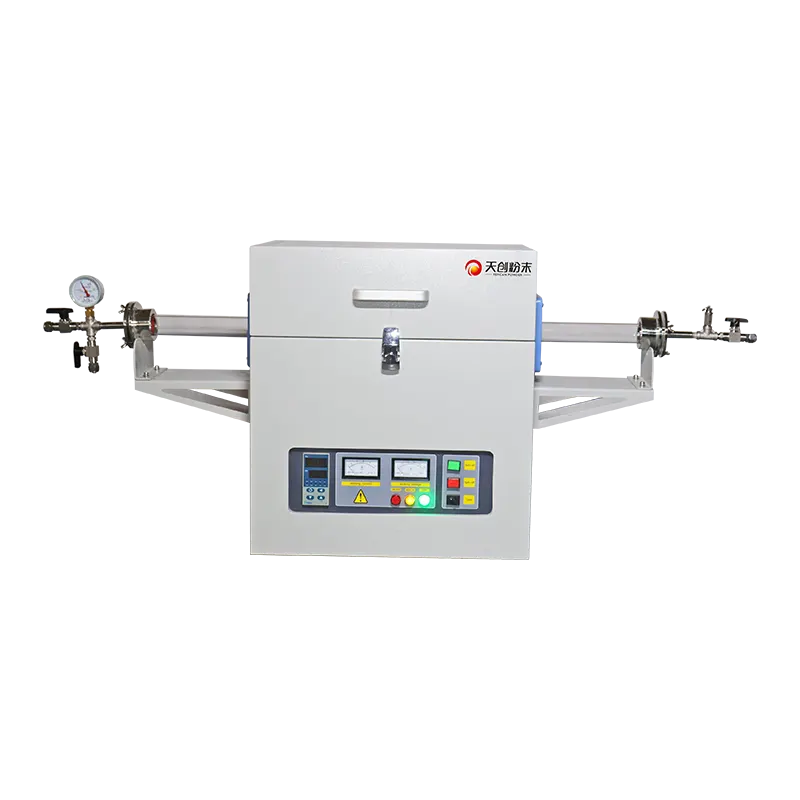
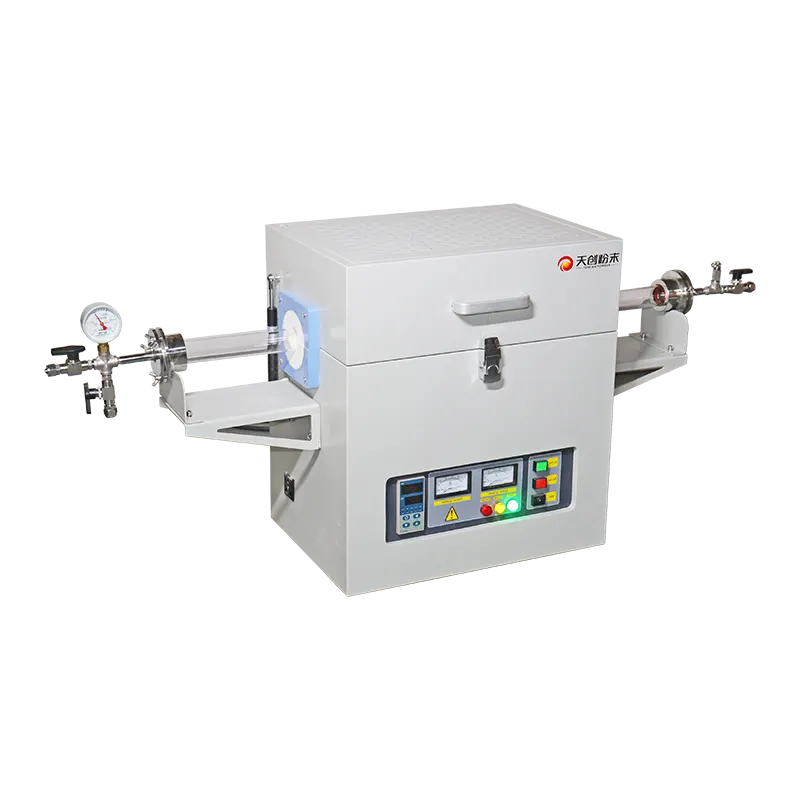
Ein horizontaler Rohrofen besteht aus einer zylindrischen oder geteilten zylindrischen Heizkammer, durch die ein Prozessrohr verläuft. Heizelemente umgeben das Rohr und strahlen Wärme nach innen ab. Zwischen den Elementen und der Außenhülle befindet sich Isoliermaterial – Keramikfaserdecke, Ziegel oder eine Kombination – das den Wärmeverlust reduziert und das Gehäuse schützt. Das Rohr selbst ist an beiden Enden gestützt und verläuft durch die Kammer, sodass die Prozessatmosphäre im Rohr von den Elementen außerhalb des Rohrs getrennt bleibt.
Wärme gelangt auf drei Wegen zur Probe. Bei hohen Temperaturen dominiert die Strahlung von der Rohrwand, die Leitung spielt dort eine Rolle, wo das Probenschiffchen das Rohr berührt, und die Konvektion wird deutlich, wenn Gas durch das Rohr strömt. Da sich das Gleichgewicht zwischen diesen Mechanismen mit der Temperatur verschiebt, erwärmen sich eine leere Röhre und eine beladene Röhre nicht gleich. Ein dichtes Boot, das in der Mitte des Rohrs sitzt, absorbiert Energie und erzeugt eine lokale Kältestelle, es sei denn, der Controller verfügt über genügend Leistungsreserven und das Profil ermöglicht eine ausreichende Einweichzeit.
Das Arbeitsrohr: Material, Durchmesser und Länge
Das Rohr ist die Komponente, die am direktesten definiert, was der Ofen leisten kann. Sein Durchmesser bestimmt die maximale Probengröße und die Gasgeschwindigkeit für eine gegebene Durchflussrate; seine Länge bestimmt, wie viel des Rohrs zur Kühlung und für Verbindungen außerhalb der beheizten Kammer herausragt; Sein Material bestimmt die maximale Betriebstemperatur und chemische Verträglichkeit. Ein Rohr mit größerem Durchmesser vergrößert die Querschnittsfläche, was die Gasgeschwindigkeit verringert und die Spülzeiten verlängert, aber größere Boote und mehr Proben pro Lauf ermöglicht.
Die Dicke der Rohrwand beeinflusst sowohl die thermische Reaktion als auch die mechanische Festigkeit. Dickere Wände erwärmen und kühlen langsamer, was die Zykluszeiten verlängert, aber auch Temperaturschwankungen glättet. Dünne Wände reagieren schneller, sind aber anfälliger für Thermoschocks, insbesondere beim schnellen Abkühlen oder wenn ein kaltes Gas in ein heißes Rohr eingeleitet wird. Bei Prozessen mit aggressiven Heiz- und Kühlrampen verdienen Wandstärke und Endhalterungsdesign ebenso viel Aufmerksamkeit wie die maximale Temperaturbewertung.
Heizelemente, Isolierung und Zonenlayout
Elementtyp und Platzierung bestimmen die erreichbare Heizrate und die Form des Temperaturprofils. Gleichmäßig entlang der Kammer verteilte Elemente erzeugen ein breites, relativ flaches Profil; In der Mitte konzentrierte Elemente erzeugen einen heißeren Kern mit einem steileren Abfall zu den Enden hin. Die Dämmstärke und die Qualität der Endabdichtung bestimmen, wie viel Wärme an den Rohrenden entweicht und damit wie stark das Profil abfällt.
Split-Chamber-Designs ermöglichen das Öffnen des Ofens zum schnelleren Abkühlen oder zum Einlegen eines großen Werkstücks, sie verlieren jedoch mehr Wärme an der Naht und erfordern im Allgemeinen mehr Leistung, um einen bestimmten Sollwert zu halten. Nicht geteilte Designs halten die Temperatur gleichmäßiger und sind die übliche Wahl für Prozesse, die eine hohe Gleichmäßigkeit erfordern. Die Wahl ist ein Kompromiss zwischen Zugänglichkeit und thermischer Stabilität und sollte sich eher an den Prozessanforderungen als an der Bequemlichkeit orientieren.
Wo das Thermoelement sitzt, ist wichtiger als seine Genauigkeit
Ein kalibriertes Thermoelement, das an der falschen Stelle misst, liefert eine sichere, präzise und falsche Antwort. In den meisten Öfen misst das Steuerthermoelement die Heizkammer oder eine Vertiefung neben dem Rohr, nicht die Probe. Der Unterschied zwischen diesem Messwert und der tatsächlichen Probentemperatur hängt vom Rohrmaterial, der Wandstärke, dem Gasfluss und der Last ab. Quarz leitet Strahlung anders als Aluminiumoxid, und ein strömender Gasstrom transportiert Wärme von der Probe auf eine Weise ab, wie dies bei einer statischen Atmosphäre nicht der Fall ist.
Bei Prozessen mit engen Toleranzen bietet eine unabhängige Messung – ein zweites Thermoelement in der Nähe der Probe oder ein Opfertestlauf mit einem durch den Gasauslass eingeführten Thermoelement – eine viel bessere Grundlage für die Einstellung eines Regler-Offsets. Sobald die Beziehung zwischen dem Reglerwert und der Probentemperatur bei den Arbeitssollwerten bekannt ist, kann sie konsistent angewendet werden. Es sollte immer dann erneut überprüft werden, wenn sich das Rohr, die Last oder der Gasfluss ändern.
Atmosphärenkontrolle: Spülung, Durchflussrate und Vakuumbetrieb
Die Atmosphäre ist die zweite Hälfte des Prozesses. A horizontaler Rohrofen mit Endflanschen und Gasanschlüssen können unter Inertgas, reduzierenden Gasmischungen, oxidierenden Atmosphären oder Vakuum betrieben werden, aber jeder Modus hat seine eigenen praktischen Einschränkungen. Der Zweck des Gassystems besteht nicht einfach darin, ein Gas bereitzustellen, sondern die ursprüngliche Atmosphäre zu verdrängen und dann die erforderliche Zusammensetzung für die Dauer des Wärmezyklus aufrechtzuerhalten.
Das Spülen ist ein volumetrisches Problem. Die zum Verdrängen der Luft aus dem Rohr erforderliche Zeit hängt vom Rohrvolumen, der Durchflussrate und davon ab, wie effektiv das Gas tote Räume um Boote und Stützen herum fegt. Ein kurzes, schmales Rohr entleert sich schnell; Ein langes Rohr mit großem Durchmesser und einer sperrigen Ladung kann eine wesentlich längere Spülung erfordern. Das Spülen mit hoher Geschwindigkeit verkürzt die Zeit, erhöht jedoch den Gasverbrauch und kann feine Pulver stören oder die Ladung ungleichmäßig kühlen. Viele Labore bevorzugen eine mäßige Spülung, gefolgt von einem geringeren Wartungsfluss während des Einweichens.
Auch die Fließrichtung spielt eine Rolle. Gas, das am Ende eindringt, wo die Proben geladen werden, drückt Restatmosphäre und freigesetzte flüchtige Stoffe in Richtung Auslass, was im Allgemeinen die bevorzugte Anordnung für Prozesse ist, bei denen Zersetzungsprodukte freigesetzt werden. Gas, das entgegen der Probe strömt, kann nützlich sein, wenn die Ladung vor stromaufwärts transportierten Verunreinigungen geschützt werden muss, aber es kann auch flüchtige Stoffe um die Probe herum einfangen. Unabhängig von der gewählten Richtung sollte der Auslass so positioniert werden, dass die Abgase den Arbeitsbereich sicher verlassen.
Der Vakuumbetrieb bringt andere Überlegungen mit sich. Unter reduziertem Druck wird die Konvektion weitgehend eliminiert, sodass die Wärmeübertragung mehr auf Strahlung und Leitung beruht und sich das Temperaturprofil verschieben kann. Die Abdichtung wird entscheidend: Flanschdichtungen, O-Ringe und Durchführungen müssen sowohl mit der Temperatur an ihrem Standort als auch mit der Prozesschemie kompatibel sein. Vakuum verändert auch das Verhalten flüchtiger Spezies in der Probe, was ein Vorteil für die Entgasung und ein Problem für Materialien sein kann, die bei Prozesstemperatur verdampfen.
Das Eindringen von Sauerstoff ist der häufigste Fehler in der Atmosphäre. Die Ursache dafür sind in der Regel drei Ursachen: unvollständige Erstspülung, Undichtigkeiten an Flanschdichtungen oder Gasarmaturen und Rückdiffusion am Auslass, wenn der Durchfluss stoppt, während das Rohr noch heiß ist. Eine einfache Verbesserung besteht darin, beim Abkühlen einen kleinen positiven Durchfluss aufrechtzuerhalten, anstatt das Gas sofort abzuschalten, und die Baugruppe regelmäßig bei Betriebstemperatur auf Lecks zu prüfen, wenn sich Dichtungen ausdehnen und Verbindungen bewegen.
Auswahl des Rohrmaterials entsprechend der Temperatur und Chemie, die Sie benötigen
Das Rohrmaterial ist eine chemische und thermische Entscheidung, nicht nur eine Temperaturbewertung. Quarz bietet eine gute Temperaturwechselbeständigkeit und Transparenz, was nützlich ist, wenn der Prozess beobachtet werden muss, aber bei hohen Temperaturen wird es weicher und reagiert mit bestimmten alkalischen und stark reduzierenden Umgebungen. Aluminiumoxid und Mullit behalten ihre Form bei höheren Temperaturen und widerstehen vielen korrosiven Atmosphären, reagieren jedoch empfindlicher auf schnelle Temperaturänderungen und sind undurchsichtig. Metallrohre, einschließlich Edelstahl und Legierungen mit hohem Nickelgehalt, sind robust und leicht abzudichten, können jedoch mit der Probe interagieren und haben ihre eigenen Temperaturgrenzen.
Die richtige Frage ist nicht, welches Material die höchste Bewertung hat, sondern welches Material den gesamten Zyklus in der spezifischen Chemie übersteht. Ein Rohr, das in Inertgas gut funktioniert, kann in einer reduzierenden Atmosphäre bei derselben Temperatur schnell versagen. Ein Rohr, das bei Arbeitstemperatur korrosiven Dämpfen standhält, kann beim Abkühlen dennoch angegriffen werden, wenn sich auf kühleren Oberflächen Kondensate bilden. Die Betrachtung des Prozessgases, aller von der Probe freigesetzten flüchtigen Stoffe und der Kühlatmosphäre zusammen ergibt eine zuverlässigere Antwort als jede einzelne Spezifikationslinie.
| Rohrmaterialklasse | Typische Stärken | Punkte, die vor der Verwendung überprüft werden müssen |
|---|---|---|
| Quarzglas | Gute Thermoschockbeständigkeit, transparent zur visuellen Überwachung, geringe Kontamination in vielen Oxidprozessen | Praktische Temperaturobergrenze und Erweichungsverhalten; Verträglichkeit mit alkalischen und stark reduzierenden Atmosphären; Unterstützung an beiden Enden |
| Aluminiumoxid / Mullit | Höhere Einsatztemperatur, gute chemische Inertheit in vielen Atmosphären, formstabil | Empfindlichkeit gegenüber schnellem Erhitzen und Abkühlen; Wärmeausdehnung an Flanschen; Opazität verhindert eine visuelle Inspektion |
| Legierung mit hohem Nickelgehalt | Robust, leicht abzudichten und anzuschließen, tolerant gegenüber mechanischer Handhabung | Reaktion mit dem Proben- oder Prozessgas; niedrigere Nutztemperatur als Keramikrohre; Ausdehnung an Dichtungen |
| Edelstahl | Leicht verfügbar, einfache Abdichtung, geeignet für Arbeiten bei niedrigeren Temperaturen | Oxidation und Ablagerungen bei hohen Temperaturen; mögliche Kontamination empfindlicher Proben |
Unabhängig vom Material sollte das Rohr so gestützt werden, dass es sich entlang seiner Achse frei ausdehnen kann. Eine starre Klemmung an beiden Enden kann zu Spannungen führen, die beim Erhitzen zu Rissen führen, und der Fehler tritt oft als Riss in der Nähe eines Flansches und nicht in der erhitzten Zone auf. Endstützen, die eine axiale Bewegung ermöglichen und gleichzeitig das Rohr zentriert halten, verhindern einen Großteil mechanischer Rohrausfälle.
Probenbeladung und thermisches Profildesign
Die Last ist Teil des thermischen Systems. Ein schweres Boot, ein tiefes Pulverbett oder ein Stapel von Substraten verändert die Art und Weise, wie Wärme in die Probe gelangt und wie flüchtige Stoffe entweichen. In einem tiefen Pulverbett erreicht die Oberfläche die Temperatur deutlich vor dem Inneren, und Zersetzungsprodukte müssen durch das Bett nach außen diffundieren. Das Ergebnis kann ein Temperatur- und Chemiegradient sein, der auf dem Controller-Display nicht sichtbar ist.
Boote, Tiegel und Kontakt mit der Röhre
Das Bootsmaterial sollte zuerst nach chemischer Kompatibilität und dann nach thermischer Masse ausgewählt werden. Aluminiumoxidschiffchen werden üblicherweise für Oxidarbeiten verwendet, Quarz für Prozesse, bei denen es auf Transparenz oder hohe Reinheit ankommt, und Metallschiffchen, bei denen mechanische Festigkeit bei mäßiger Temperatur erforderlich ist. Das Schiffchen sollte klein genug sein, um einen Spielraum innerhalb des Rohrs zu lassen, da ein Schiffchen, das die Rohrwand berührt, einen Leitungspfad und eine lokale Kältestelle erzeugt und außerdem das Rohr beim Einführen zerkratzen oder beanspruchen kann.
Wenn man das Boot auf eine dünne Unterlage stellt oder es so aufhängt, dass es die Strahlung von allen Seiten sieht, verbessert sich oft die Gleichmäßigkeit im Vergleich dazu, es direkt auf der Rohrwand aufzustellen. Der Nachteil besteht in der mechanischen Komplexität und dem Risiko, dass der Träger selbst die Probe verunreinigt. Wenn der Prozess direkten Kontakt toleriert, ist ein flaches Bett, das über eine größere Fläche ausgebreitet wird, normalerweise besser als ein hoher, schmaler Haufen derselben Masse.
Rampenrate, Haltezeit und kontrollierte Kühlung
Die Rampenrate wird durch zwei verschiedene Einschränkungen begrenzt: was der Ofen liefern kann und was die Probe überleben kann. Die Ofengrenze hängt von der verfügbaren Leistung, der Isolierung und der thermischen Masse des Rohrs und der Ladung ab. Die Probengrenze hängt von der Thermoschockbeständigkeit, der Reaktionskinetik und davon ab, ob die Freisetzung flüchtiger Stoffe langsam erfolgen muss, um Risse, Schaumbildung oder Abplatzungen zu vermeiden.
Die Einweichzeit sollte durch den Prozess und nicht durch Gewohnheit gerechtfertigt sein. Bei Festkörperreaktionen muss die Einweichzeit für die Diffusion lang genug sein; zur Bindemittelentfernung, lange genug, damit die organischen Stoffe austreten können; zum Glühen, lange genug, damit sich die Mikrostruktur stabilisiert. Eine Verlängerung des Einweichvorgangs über das für den Prozess erforderliche Maß hinaus kostet Energie und die Lebensdauer der Elemente, ohne das Ergebnis zu verbessern. Eine kurze Testmatrix – zwei oder drei Einweichzeiten bei derselben Temperatur und derselben Beladungskonfiguration – erkennt schnell, wo zusätzliche Zeit keinen Unterschied mehr macht.
Kühlung verdient die gleiche Aufmerksamkeit wie Heizung. Bei vielen Prozessen werden die endgültigen Eigenschaften beim Abkühlen eingestellt, und eine unkontrollierte Abkühlung in der falschen Atmosphäre kann eine Oberfläche oxidieren oder die Bildung einer unerwünschten Phase ermöglichen. Durch die Programmierung eines kontrollierten Kühlsegments, bei dem der Gasstrom so lange aufrechterhalten wird, bis die Ladung unter die Temperatur fällt, bei der sie mit Luft reagiert, wird die Arbeit des Heizzyklus geschützt.
Einzelzonen- und Mehrzonen-Konfigurationen: Welche für den Prozess geeignet ist
Ein Einzonenofen ist einfacher, kostengünstiger und leichter zu warten. Es eignet sich für kleine Proben, die gleichmäßig in der Mitte des Röhrchens platziert werden, für kurze Röhrchen, bei denen die Endverluste begrenzt sind, und für Prozesse, die einen moderaten Temperaturgradienten tolerieren. Für viele Lehr-, Screening- und vorläufige Forschungsaufgaben bietet eine Einzelzonenkonfiguration die gesamte Kontrolle, die tatsächlich benötigt wird.
Mehrzonenöfen lohnen sich, wenn die Probenlänge im Verhältnis zum Rohr groß ist, wenn mehrere Proben identisch behandelt werden müssen oder wenn der Prozess eine enge Toleranz um einen Phasenübergang oder ein Verdichtungsfenster aufweist. In diesen Fällen kann durch Endzonenbeschnitt das Profil abgeflacht und die nutzbare Arbeitslänge deutlich vergrößert werden. Die Kosten sind nicht nur finanzieller Natur: Jede zusätzliche Zone fügt einen Controller-Kanal, ein weiteres zu überprüfendes Thermoelement und eine weitere Variable hinzu, die während der Methodenentwicklung dokumentiert werden muss.
Ein Mittelweg besteht darin, einen Einzonenofen beizubehalten, aber die Enden physisch zu kontrollieren – mit isolierenden Endstopfen, Strahlungsschilden oder einem kürzeren Rohr mit gut abgedichteten Flanschen. Diese Maßnahmen reduzieren Endverluste und können den einheitlichen Bereich erweitern, ohne dass Steuerkanäle hinzugefügt werden müssen. Sie ändern auch das Spülverhalten, sodass nach jeder Änderung dieser Art eine erneute Profilprüfung bei Arbeitstemperatur erfolgen sollte.
Diagnose häufiger Probleme bei der Rohrofenverarbeitung
Die meisten Fehler fallen in eine kleine Anzahl von Kategorien und jede hat eine charakteristische Signatur. Durch die Aufzeichnung des Symptoms, der Position der Probe im Röhrchen, des Gasflusses und des tatsächlichen thermischen Profils ist die Diagnose viel schneller möglich als durch die Änderung einer Variablen nach der anderen ohne Notizen.
| Symptom | Wahrscheinliche Ursache | Was zu überprüfen ist |
|---|---|---|
| Die Proben an einem Ende unterscheiden sich von den Proben am anderen Ende | Ungleichmäßiges Temperaturprofil oder asymmetrischer Gasfluss | Kartieren Sie das Profil mit einem wandernden Thermoelement; Überprüfen Sie, ob die Steckdose verstopft oder teilweise verstopft ist |
| Verfärbung oder Oxidation der Oberfläche | Sauerstoffeinbruch oder unzureichende Spülung | Dichtheitsprüfung von Flanschen und Armaturen; Spülzeit verlängern; Halten Sie den Durchfluss während des Abkühlens aufrecht |
| Unvollständige Reaktion bei korrektem Sollwert | Probentemperatur niedriger als der Controller-Wert | Vergleichen Sie es mit einem unabhängigen Thermoelement in der Nähe der Last und wenden Sie einen gemessenen Offset an |
| Rissbildung, Aufblähung oder Schaumbildung der Probe | Rampe zu schnell oder flüchtige Freisetzung zu schnell | Reduzieren Sie die Rampenrate und fügen Sie Zwischenhalteschritte hinzu |
| Rohrbruch in der Nähe eines Flansches | Starre Montage oder thermische Ausdehnungsbeanspruchung | Axiale Bewegung zulassen; Überprüfen Sie die Ausrichtung und Abstände der Stützen |
| Unregelmäßige oder schwankende Temperaturregelung | Thermoelementfehler, lose Verbindung oder Alterung des Elements | Überprüfen Sie die Reaktion des Thermoelements, die Dichtheit der Klemmen und den Widerstand des Elements |
Zwei davon verdienen mehr Kommentar. Das erste ist das Verfärbungsproblem, das oft auf die Gasversorgung zurückgeführt wird, wenn die eigentliche Ursache ein Leckpfad oder eine Abkühlung ist, die das Eindringen von Luft ermöglicht. Eine Prüfung mit einem kleinen Überdruck anstelle eines Vakuums und die Beobachtung des Auslasses während des Übergangs von heiß zu kalt bringt normalerweise die Ursache zum Vorschein. Das zweite Problem ist das Problem der unvollständigen Reaktion, bei dem es sich häufig eher um ein Platzierungsproblem als um ein Problem der Ofenfähigkeit handelt. Das Verschieben derselben Last in den verifizierten einheitlichen Bereich löst das Problem häufig ohne Änderungen am Programm.
Die unregelmäßige Kontrolle hat einen anderen Charakter. Wenn die Abweichung nach vielen erfolgreichen Durchläufen plötzlich auftritt, liegt die Ursache in der Regel in der Hardware: ein Thermoelement, das abgedriftet ist, ein Anschluss, der sich durch Temperaturwechsel gelockert hat, oder ein Element, das gealtert ist und seinen Widerstand verändert hat. Wenn es nach einer Änderung der Konfiguration auftritt – einem neuen Rohr, einer neuen Gasdurchflussrate oder einer neuen Last – ist die Ursache eher thermischer Natur und das Profil sollte erneut gemessen werden, bevor der Regler angepasst wird.
Spezifikationscheckliste bei der Auswahl eines horizontalen Rohrofens
Die Auswahl sollte beim Prozess und nicht bei der Produktliste beginnen. Die folgenden Punkte behandeln die Entscheidungen, die am häufigsten darüber entscheiden, ob ein Ofen im routinemäßigen Laborbetrieb die erwartete Leistung erbringt.
- Maximale Arbeitstemperatur mit Spielraum. Die kontinuierliche Arbeitstemperatur, nicht die kurzfristige Spitze, sollte den höchsten Prozesssollwert um einen angenehmen Abstand übersteigen, damit Elemente und Isolierung nicht an ihre Grenzen gebracht werden.
- Rohrdurchmesser und -länge. Der Durchmesser muss zum Boot oder Untergrund plus Freiraum passen; Die Länge muss die beheizte Kammer, die Endkühlung und die Gasanschlüsse ermöglichen.
- Gleichmäßige Zonenlänge bei Arbeitstemperatur. Dies ist die Zahl, die bestimmt, wie viele Proben gleichzeitig verarbeitet werden können, und sie sollte unter dem vorgesehenen Gasfluss bestätigt werden.
- Einzelzonen- oder Mehrzonensteuerung. Wählen Sie basierend darauf, wie viel des Rohrs isotherm sein muss, und nicht auf der Grundlage der maximal verfügbaren Konfiguration.
- Rohrmaterialoptionen. Bestätigen Sie, welche Materialien für die vorgesehene Atmosphäre und Temperatur verfügbar sind und wie das Rohr gestützt wird.
- Flansch- und Dichtungsanordnung. Berücksichtigen Sie gasdichte Abdichtung, Vakuumfähigkeit, Thermoelement- und Gasdurchführungen sowie das Verhalten von Dichtungen bei Betriebstemperatur.
- Design des Gaseinlasses und -auslasses. Strömungsrichtung, Auslassgröße und ob die Abluft sicher vom Arbeitsbereich weggeführt werden kann.
- Controller-Fähigkeit. Anzahl der Programmsegmente, Rampen- und Verweilzeitsteuerung, Übertemperaturschutz und ob Offset- oder Mehrzonentrimmung möglich ist.
- Wartungszugang. Der Austausch von Elementen, Thermoelementen und Rohren sollte ohne Demontage der gesamten Baugruppe möglich sein.
Unter diesen ist die einheitliche Zonenlänge die Spezifikation, die beim Kauf am häufigsten überschätzt wird und bei der Nutzung am häufigsten enttäuschend ist, da sie unter idealen Bedingungen angegeben wird. Ein Ofen, der ein schmales Band bei mäßigem Durchfluss hält, kann ein kürzeres Band anzeigen, wenn eine große Ladung eingesetzt wird oder wenn der Durchfluss erhöht wird, um die Spülung zu verkürzen. Die Frage, wie die einheitliche Zone bestimmt wurde – leer oder beladen, statisch oder fließend – verdeutlicht, was die Zahl tatsächlich bedeutet.
Passende Konfiguration für typische Laboranwendungen
Unterschiedliche thermische Prozesse beanspruchen unterschiedliche Teile des Ofens. Bei der Pulverkalzinierung und Festkörpersynthese wird auf Temperaturgleichmäßigkeit und Atmosphärenstabilität Wert gelegt, da die Reaktion davon abhängt, dass das gesamte Bett den gleichen Zustand erreicht. Bei Dünnschicht-Glüh- und Diffusionsarbeiten liegt der Schwerpunkt auf der Ebenheit des Profils und einer sauberen Atmosphäre, da die Oberflächenchemie der entscheidende Faktor ist. Beim Entfernen von Bindemitteln und beim Ausbrennen organischer Stoffe liegt der Schwerpunkt auf der kontrollierten Freisetzung flüchtiger Stoffe, was mehr Anforderungen an das Programm als an die Hardware stellt.
Atmosphärenreaktive Prozesse – Reduktion, Aufkohlung oder Arbeiten mit sauerstoffempfindlichen Materialien – stellen höchste Anforderungen an das Dichtungs- und Spüldesign. Hier sollte der Ofen unter Berücksichtigung des Gaswegs ausgewählt werden: der Anzahl der abgedichteten Durchgänge, der Fähigkeit, einen Überdruck aufrechtzuerhalten, und dem Verhalten des Auslasses beim Abkühlen. Ein Ofen, der sich gut für das Luftsintern eignet, kann für einen Reduktionsprozess eine schlechte Wahl sein, es sei denn, die Flansch- und Dichtungsanordnung unterstützt dies.
Korrosive oder hochreine Prozesse stellen eine Materialfrage dar. Wenn Kontamination ein Problem darstellt, werden Rohr, Schiffchen und Träger zu kritischen Komponenten, und die Wahl des Rohrmaterials ist oft wichtiger als die Gesamttemperatur des Ofens. In diesen Fällen ist die nützlichste Spezifikation nicht die maximale Temperatur, sondern die Kombination aus Rohrmaterial, Atmosphäre und Temperatur, die der Hersteller als Arbeitskonfiguration unterstützt.
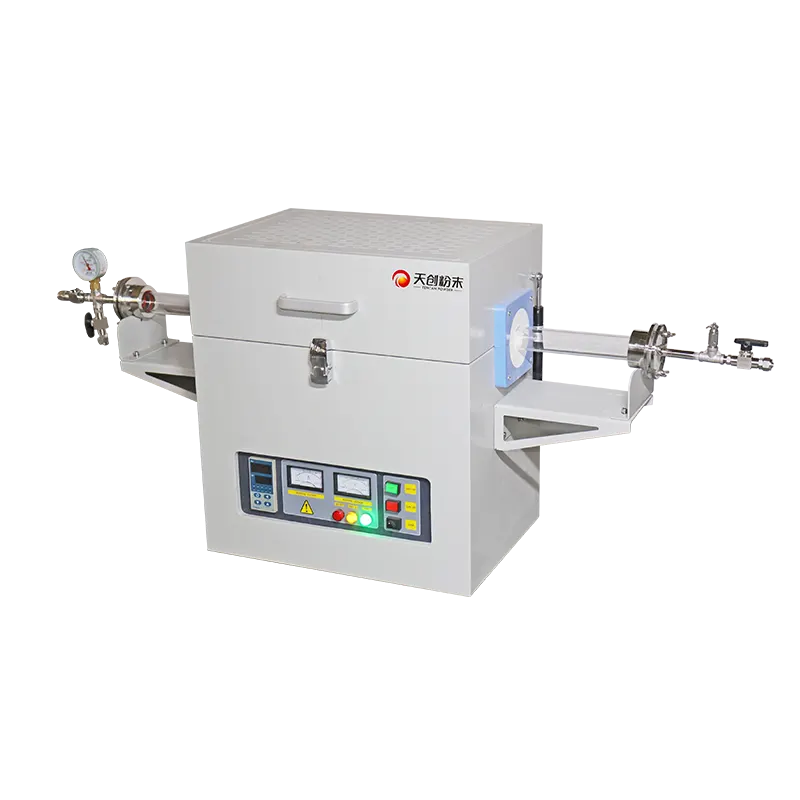
Labor horizontaler Rohrofen Entwürfe von TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) werden mit konfigurierbaren Rohr- und Steuerungsoptionen angeboten, sodass die Arbeitskonfiguration an die vorgesehene Atmosphäre und den Temperaturbereich angepasst werden kann und nicht an eine einzelne feste Spezifikation.
Inbetriebnahmeprüfungen, bevor der Ofen routinemäßig in Betrieb genommen wird
Die Inbetriebnahme ist eine kurze Investition, die monatelange unerklärliche Schwankungen verhindert. Der folgende Ablauf ist unkompliziert und kann abgeschlossen werden, bevor wertvolle Proben dem Ofen zugeführt werden.
- Leerrohrprofiltest. Zeichnen Sie die Temperatur an mehreren Punkten entlang der Rohrachse bei den vorgesehenen Sollwerten auf, sowohl bei statischer Atmosphäre als auch bei Arbeitsgasfluss.
- Leck- und Spülprüfung. Stellen Sie sicher, dass in der Baugruppe ein geringer Überdruck herrscht und dass die Spülzeiten lang genug sind, um die ursprüngliche Atmosphäre aus dem Rohr und um die Last herum zu verdrängen.
- Gegenprüfung des Thermoelements. Vergleichen Sie den Reglerwert mit einer unabhängigen Messung an der Probenposition und dokumentieren Sie den Offset bei jedem Arbeitssollwert.
- Probelauf mit einer Ersatzlast. Verwenden Sie ein repräsentatives Boot und eine repräsentative Ladung, um zu überprüfen, ob das thermische Profil und das Gasverhalten durch die Ladung unverändert bleiben.
- Dokumentation. Notieren Sie die überprüfte Konfiguration – Rohrmaterial, Ladeposition, Gasart und -fluss, Programmschritte –, damit zukünftige Läufe von einer bekannten Basislinie aus beginnen.
Das Ergebnis der Inbetriebnahme ist kein Zertifikat, sondern ein Arbeitszeugnis. Wenn ein Ergebnis später abweicht, kann der Bediener anhand der dokumentierten Basislinie eine Prozessänderung von einer Geräteänderung unterscheiden, was bei der Fehlerbehebung normalerweise am schwierigsten ist. Außerdem wird der Methodentransfer zwischen Öfen deutlich zuverlässiger, da das empfangende Labor dieselben verifizierten Bedingungen reproduzieren kann, anstatt ein Programm zu kopieren und auf das gleiche Ergebnis zu hoffen.
Es lohnt sich, den Profiltest immer dann zu wiederholen, wenn sich die Konfiguration wesentlich ändert. Ein neues Röhrchen, ein anderes Bootsmaterial, ein erhöhter Gasfluss oder eine schwerere Last verändern die Beziehung zwischen dem Controller und der Probe. Das Nachmessen dauert einen Nachmittag; Es kann Wochen dauern, einer unerklärlichen Abweichung nachzujagen.
Praktische nächste Schritte
Beginnen Sie mit dem Prozess, nicht mit dem Ofen. Definieren Sie die erforderliche Temperatur, Atmosphäre, Lastgeometrie und die Toleranz, die die Anwendung tatsächlich zulässt, und entscheiden Sie dann, wie viel vom Rohr diesen Zustand beibehalten muss. Diese einzige Entscheidung bestimmt, ob eine Einzonen- oder Mehrzonenkonfiguration geeignet ist, wie das Röhrchen gestützt werden soll und wo Proben zuverlässig platziert werden können.
Behandeln Sie von dort aus Atmosphäre und thermisches Profil als ein System. Spülzeit, Durchflussrate, Rampenrate und Kühlbedingungen interagieren, und die Änderung einer dieser Bedingungen, ohne die anderen erneut zu überprüfen, ist die häufigste Ursache für Schwankungen zwischen den einzelnen Durchläufen bei der Arbeit mit Laborrohröfen. Ein verifiziertes Basisprofil, das einmal dokumentiert und wiederverwendet wird, ist in der Regel wertvoller als jedes einzelne Geräte-Upgrade.
Seien Sie schließlich bei den Spezifikationen konservativ. Wenn ein Wert für eine bestimmte Konfiguration nicht bestätigt ist, ist die Prüfung unter den vorgesehenen Bedingungen die einzige verlässliche Entscheidungsgrundlage. Ofenlieferanten können diese Tests unterstützen, indem sie klären, wie eine Bewertung für ein bestimmtes Rohrmaterial, eine bestimmte Atmosphäre und eine bestimmte Ladung gilt. Die endgültige Überprüfung erfolgt jedoch im Labor, in dem der Prozess ausgeführt wird.