
横型管状炉: 加熱ゾーン制御
一貫性のない焼結結果がレシピだけによって引き起こされることはほとんどありません。多くの研究室では、同じ公称設定値に配置された 2 つのるつぼ (1 つはチューブの中央に、もう 1 つは端に近い) が異なる密度、色、または相組成で出てきます。コントローラーは安定した温度を表示し、プログラムは完了まで実行されますが、サンプルには同じプロセスが発生しませんでした。なぜそのようなことが起こるのかを理解することが、繰り返し可能な熱サイクルへの一番の近道です。
コントローラー上の数値とサンプルの状態の間のギャップから、管状炉の問題のほとんどが始まります。管状炉は、耐火管、発熱体の巻線または配列、断熱材、熱電対、およびコントローラーからなる一見単純な機械ですが、管の形状、ガス流、および負荷の位置の間の相互作用によって、プロセスが実行ごとに繰り返されるかどうかが決まります。この記事では、これらの相互作用を実際的な観点から検証します。つまり、熱が管内でどのように分配されるか、雰囲気と管の材質によって使用可能なプロセス ウィンドウがどのように狭くなるか広がるか、負荷の練習により結果がどのように変化するか、炉を購入または日常使用に受け入れる前にどの構成詳細に注意を払う必要があるかについて説明します。
セットポイントではなくホットゾーンがサンプルの品質を決める理由
すべての管状炉には物理的なホット ゾーン (温度が設定値の定義された帯域内に留まる管の長さ) があります。サプライヤーは通常、これを等温ゾーンまたは均一温度ゾーンと表現し、通常はチューブ自体よりも短いです。チューブの端近くでは、エンド キャップ、フランジ、ガス接続部を通じて熱が失われるため、温度が低下します。サンプルボートがその遷移領域にある場合、サンプルはコントローラーが報告する温度よりも低い温度を示し、設定値が増加するにつれて偏差が大きくなります。
2 つの同一のサンプルが同じ実行で異なる結果を生成する可能性があるのはこのためです。制御熱電対は、通常は加熱される長さの中心または保護ウェル内の 1 つの位置に固定され、その 1 点に基づいて炉を制御します。チューブに沿った他の場所に配置された材料は、異なる温度プロファイルにさらされます。固体反応、バインダーの焼損、相境界付近の緻密化などプロセスが敏感な場合、数十度の違いで結果が変わるのに十分です。
実際的な対応は、コントローラーを信頼しないことではなく、真空管の特性を評価することです。独立した熱電対を管軸に沿って段階的に移動させたプロファイル テストにより、各動作温度で均一領域がどこで始まりどこで終わるのかがわかります。そのマップが存在すると、サンプルの配置は推測ではなく決定となり、各プロセスの炉の有効稼働長がわかります。チューブの材質を変更したり、エンドプラグを追加したり、ガス流を変更したりした後にテストを繰り返すことは、これらすべてのプロファイルが変化するため、価値があります。
独立して制御される複数の加熱ゾーンで構成された炉は、この問題に直接対処します。エンドゾーンに供給される電力をトリミングすることにより、オペレータは均一領域を拡張し、エンドロスを補償することができます。マルチゾーン制御ではコストが増加し、セットアップ中により多くの注意が必要になりますが、複数サンプルの焼結、拡散カップル、または基板のアニーリングなど、負荷全体が同じ温度になる必要があるプロセスでは、多くの場合、サンプルを狭い中央バンドに制限する必要がなくなります。
横型管状炉の作り方と熱の伝わり方
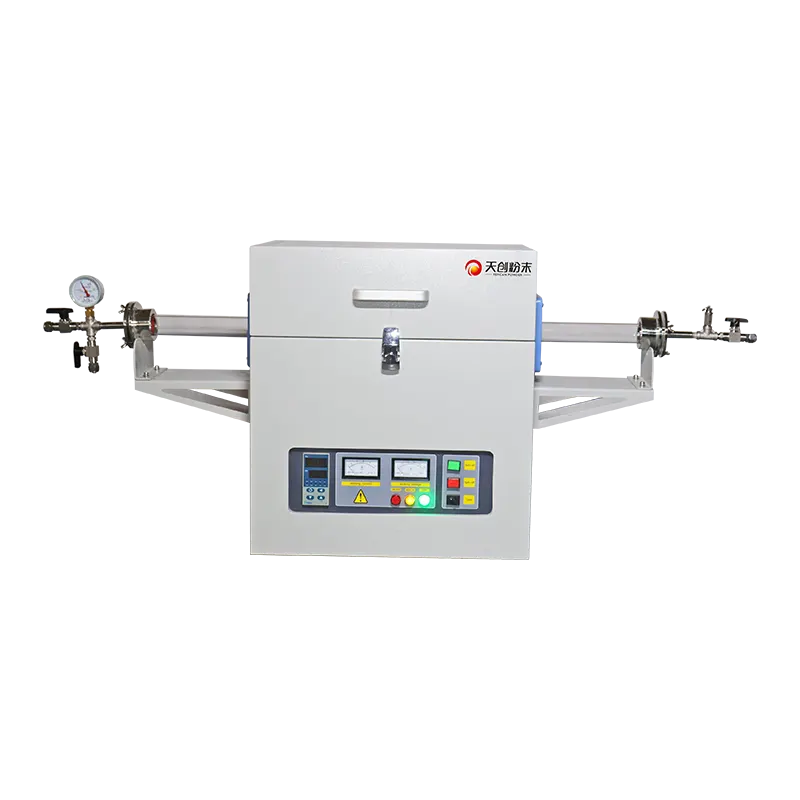
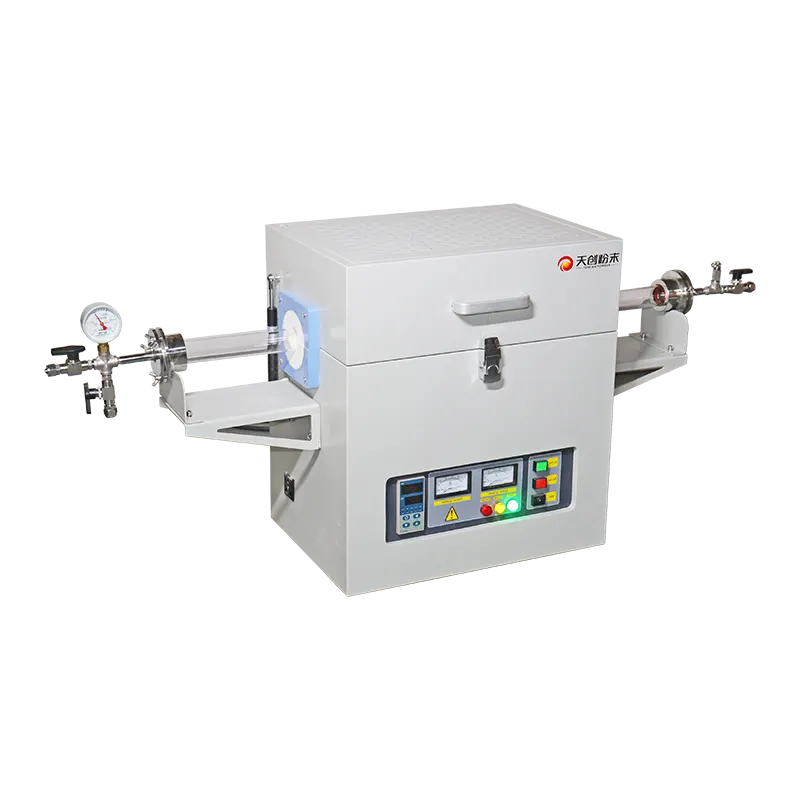
横型管状炉は、プロセス チューブが通過する円筒状または分割円筒状の加熱室で構成されます。発熱体がチューブを囲み、内部に熱を放射します。要素と外殻の間には、熱損失を減らし、ハウジングを保護する断熱材 (セラミックファイバーブランケット、レンガ、またはその組み合わせ) が配置されています。チューブ自体は両端で支持されており、チャンバーを通過するため、チューブ内のプロセス雰囲気はチューブの外側の要素から隔離された状態に保たれます。
熱は 3 つの方法でサンプルに到達します。高温ではチューブ壁からの輻射が支配的となり、サンプルボートがチューブに接触する箇所では伝導が重要となり、ガスがチューブ内を流れる際には対流が顕著になります。これらのメカニズム間のバランスは温度によって変化するため、空のチューブと負荷が入ったチューブは同じように加熱されません。チューブの中央に位置する高密度のボートは、コントローラーに十分なパワーリザーブがあり、プロファイルが適切なソーク時間を許容しない限り、エネルギーを吸収し、局所的なコールド スポットを作成します。
作業管: 材質、直径、長さ
チューブは、炉の機能を最も直接的に定義するコンポーネントです。その直径によって、最大サンプル サイズと特定の流量に対するガス速度が設定されます。その長さによって、冷却と接続のために加熱されたチャンバーの外側にチューブがどれだけ伸びるかが決まります。その材質により、最高使用温度と化学的適合性が決まります。チューブの直径が大きくなると断面積が大きくなり、ガス速度が低下してパージ時間が長くなりますが、ボートが大きくなり、1回の実行でより多くのサンプルを採取できるようになります。
チューブの壁の厚さは、熱応答と機械的強度の両方に影響します。壁が厚いと加熱と冷却が遅くなり、サイクル時間が長くなりますが、温度変動も滑らかになります。薄い壁はより速く反応しますが、特に急速冷却中や熱いチューブに冷たいガスが導入されるときの熱衝撃に対してより脆弱です。積極的な加熱および冷却ランプを使用するプロセスの場合、壁の厚さとエンドサポートの設計は、最大温度定格と同じくらい注意が必要です。
発熱体、断熱材、およびゾーンのレイアウト
要素のタイプと配置によって、達成可能な加熱速度と温度プロファイルの形状が決まります。チャンバーに沿って均一に配置された要素により、幅広で比較的平坦なプロファイルが生成されます。中心に要素が集中すると、より高温のコアが生成され、端に向かって急峻な減衰が生じます。断熱材の厚さと端部のシーリングの品質によって、チューブ端部でどれだけの熱が逃げるか、したがってプロファイルがどれだけ急激に低下するかが決まります。
分割チャンバー設計では、より高速に冷却したり、大きなワークピースを挿入したりするために炉を開けることができますが、継ぎ目でより多くの熱が失われるため、通常、所定の設定値を維持するためにより多くの電力が必要になります。非分割設計は温度をより一貫して保持するため、厳密な均一性が要求されるプロセスに通常選択されます。選択はアクセスしやすさと熱安定性の間のトレードオフであり、利便性ではなくプロセス要件に従う必要があります。
熱電対は精度よりもどこに設置するかが重要
校正済みの熱電対が間違った位置を測定すると、自信があり、正確で、不正確な答えが得られます。ほとんどの炉では、制御熱電対はサンプルではなく、加熱チャンバーまたはチューブに隣接するウェルを測定します。その測定値と実際のサンプル温度の差は、チューブの材質、壁の厚さ、ガス流量、および負荷によって異なります。石英はアルミナとは異なる方法で放射線を透過し、静的な雰囲気とは異なり、流れるガス流によってサンプルから熱が奪われます。
許容誤差が厳しいプロセスの場合、独立した測定(サンプルの近くに配置された 2 番目の熱電対、またはガス出口に熱電対を挿入した犠牲テストの実行)により、コントローラーのオフセットを設定するためのより適切な基礎が得られます。動作設定値におけるコントローラーの読み取り値とサンプル温度の関係がわかれば、それを一貫して適用できます。チューブ、負荷、またはガス流量が変化するたびに再確認する必要があります。
雰囲気制御:パージ、流量、真空動作
雰囲気づくりは後半の工程です。あ 横型管状炉 エンドフランジとガス接続を備えたシステムは、不活性ガス、還元ガス混合物、酸化性雰囲気、または真空下で動作できますが、各モードには独自の実際的な制約があります。ガス システムの目的は、単にガスを供給することではなく、元の雰囲気を置換し、熱サイクルの間必要な組成を維持することです。
パージは容積の問題です。チューブから空気を追い出すのに必要な時間は、チューブの体積、流量、およびガスがボートやサポートの周りのデッドスペースをどれだけ効果的に掃き出すかによって異なります。短く細いチューブは素早くパージします。かさばる負荷を伴う長く大径のチューブでは、かなり長いパージが必要になる場合があります。高速でパージすると時間は短縮されますが、ガス消費量が増加し、微粉末が乱されたり、負荷が不均一に冷却される可能性があります。多くの研究室では、適度なパージとそれに続く浸漬中のメンテナンス流量の低減を好みます。
流れの方向も重要です。サンプルがロードされる端から入るガスは、残留大気と発生した揮発性物質を出口に向かって押し出します。これは、分解生成物を放出するプロセスでは一般に好ましい配置です。サンプルの逆に流れるガスは、上流から運ばれる汚染物質から積載物を保護する必要がある場合に役立ちますが、サンプルの周囲に揮発性物質を捕捉する可能性もあります。どちらの方向を選択する場合でも、排出ガスが作業領域から安全に排出されるように出口を配置する必要があります。
真空操作では、別の考慮事項が必要になります。減圧下では対流がほとんどなくなるため、熱伝達は放射と伝導に大きく依存し、温度プロファイルが変化する可能性があります。シールが重要になります。フランジ シール、O リング、およびフィードスルーは、その場所の温度とプロセスの化学的性質の両方に適合する必要があります。また、真空はサンプル内の揮発性種の挙動を変化させます。これは、脱ガスにとっては利点になりますが、プロセス温度で蒸発する材料にとっては問題となる可能性があります。
酸素の侵入は最も一般的な大気障害です。通常、この問題は 3 つの場所から発生します。1 つは不完全な初期パージ、フランジ シールまたはガス接続口での漏れ、そしてチューブがまだ熱いうちに流れが止まったときの出口での逆拡散です。簡単な改善策は、ガスをすぐに遮断するのではなく、冷却中に小さな正の流れを維持することと、シールが膨張してジョイントが動くときに動作温度でアセンブリの漏れを定期的にチェックすることです。
必要な温度と化学特性に応じたチューブ材質の選択
チューブの材質は、温度定格だけでなく、化学的および熱的にも決定されます。石英は優れた耐熱衝撃性と透明性を備えているため、プロセスを観察する必要がある場合に役立ちますが、高温で軟化し、特定のアルカリ性や強い還元性の環境と反応します。アルミナとムライトは高温でもその形状を保持し、多くの腐食性雰囲気に耐えますが、急激な温度変化に対してより敏感であり、不透明です。ステンレス鋼や高ニッケル合金などの金属チューブは丈夫でシールが簡単ですが、サンプルと相互作用する可能性があり、独自の温度制限があります。
正しい質問は、どの材料が最も高い評価を持つかではなく、どの材料が特定の化学反応においてサイクル全体にわたって生き残るかということです。不活性ガス中で良好に機能するチューブでも、同じ温度の還元雰囲気中ではすぐに機能しなくなる可能性があります。動作温度では腐食性蒸気に耐性があるチューブでも、冷却中により低温の表面に凝縮水が形成されると腐食を受ける可能性があります。プロセスガス、サンプルから放出される揮発性種、および冷却雰囲気を一緒に検討することで、単一の仕様ラインよりも信頼性の高い答えが得られます。
| チューブ材質クラス | 代表的な強み | 使用前の確認事項 |
|---|---|---|
| 溶融石英 | 優れた耐熱衝撃性、視覚的に監視できる透明性、多くの酸化プロセスでの汚染が少ない | 実際の温度上限と軟化挙動。アルカリ性および強力な還元性雰囲気との適合性。両端のサポート |
| アルミナ/ムライト | より高い使用可能温度、多くの雰囲気下で優れた化学的不活性性、寸法安定性 | 急速な加熱と冷却に対する過敏症。フランジの熱膨張。不透明なので目視検査ができない |
| 高ニッケル合金 | 丈夫でシールと接続が簡単、機械的取り扱いに耐える | サンプルまたはプロセスガスとの反応。セラミックチューブよりも使用可能な温度が低い。シール部の膨張 |
| ステンレス鋼 | 容易に入手可能で簡単なシーリング、低温作業に適しています | 高温での酸化とスケール。敏感なサンプルが汚染される可能性 |
材質が何であれ、チューブはその軸に沿って自由に拡張できるようにサポートされる必要があります。両端をしっかりとクランプすると、加熱中に亀裂につながる応力が発生する可能性があり、破損は加熱領域ではなくフランジ近くの亀裂として現れることがよくあります。チューブを中心に保持しながら軸方向の移動を可能にするエンドサポートにより、チューブの機械的故障の大部分を防止します。
サンプルのロードと熱プロファイルの設計
負荷は熱システムの一部です。重いボート、深い粉体層、または基板の積み重ねにより、熱がサンプルにどのように入り、揮発性物質がどのように逃げるかが変化します。深い粉体層では、内部よりもかなり前に表面が温度に達するため、分解生成物は粉体層を通して外に拡散する必要があります。その結果、コントローラーのディスプレイからは見えない、温度と化学的性質の両方の勾配が生じる可能性があります。
ボート、るつぼ、チューブとの接触
ボートの材質は、化学的適合性を第一に、熱質量を第二に考慮して選択する必要があります。酸化物の加工にはアルミナボートが、透明性や高純度が重要なプロセスには石英が、中程度の温度で機械的強度が必要な場合には金属ボートが一般的です。ボートは、チューブ内に隙間を残すのに十分な大きさである必要があります。ボートがチューブ壁に接触すると、伝導経路と局所的なコールド スポットが形成され、挿入中にチューブに傷や応力がかかる可能性があるためです。
ボートを薄い支持体の上に置くか、四方八方から放射線が見えるように吊り下げると、多くの場合、チューブの壁に直接置くよりも均一性が向上します。トレードオフは、機械の複雑さと、サポート自体がサンプルを汚染するリスクです。プロセスが直接接触を許容する場合、通常、より広い領域に広がった浅い層の方が、同じ質量の高くて狭い杭よりも優れたパフォーマンスを発揮します。
ランプレート、ソークタイム、制御された冷却
昇温速度は、炉が供給できる量とサンプルが耐えられる量という 2 つの別個の制約によって制限されます。炉の制限は、利用可能な電力、断熱材、チューブと負荷の熱質量によって異なります。サンプルの制限は、耐熱衝撃性、反応速度、および亀裂、発泡、または剥離を避けるために揮発性物質の放出をゆっくりと段階的に行う必要があるかどうかによって異なります。
浸す時間は、習慣ではなくプロセスによって正当化される必要があります。固体反応の場合、拡散に十分な長さの浸漬が必要です。結合剤の除去には、有機物が残るのに十分な長さ。アニーリングには、微細構造が安定するのに十分な時間をかけます。プロセスに必要な以上に浸漬を延長すると、結果は改善されずにエネルギーと要素の寿命がかかります。同じ温度、同じ負荷構成で 2 回または 3 回の浸漬時間を短く試行すると、時間を追加しても違いが生じなくなる箇所がすぐに特定されます。
冷房も暖房と同じように注意する必要があります。多くのプロセスでは、最終的な特性は冷却中に設定されますが、不適切な雰囲気での制御されていない冷却は、表面を酸化させたり、望ましくない相を形成させたりする可能性があります。負荷が空気と反応する温度を下回るまでガス流を維持しながら、制御された冷却セグメントをプログラムすると、加熱サイクルが達成した作業が保護されます。
シングルゾーン構成とマルチゾーン構成: どちらがプロセスに適しているか
シングルゾーン炉は、よりシンプルで安価で、メンテナンスも容易です。チューブの中心に一貫して配置される小さなサンプル、端部損失が制限されている短いチューブ、および適度な温度勾配を許容するプロセスに適しています。多くの教育、スクリーニング、予備調査タスクでは、単一ゾーン構成で実際に必要なすべての制御が提供されます。
マルチゾーン炉は、サンプルの長さがチューブに対してかなり長い場合、複数のサンプルを同様に処理する必要がある場合、またはプロセスの相転移または緻密化ウィンドウの周囲で許容範囲が狭い場合に価値があります。このような場合、エンドゾーンのトリミングによりプロファイルが平坦になり、使用可能な作業長を大幅に増やすことができます。コストは金銭的なものだけではありません。追加ゾーンごとに、コントローラー チャネル、検証する別の熱電対、メソッド開発中に文書化する別の変数が追加されます。
中間の方法は、単一ゾーンの炉を維持しながら、絶縁エンドプラグ、放射線シールド、または十分に密閉されたフランジを備えた短いチューブを使用して、端を物理的に制御することです。これらの対策により、エンドロスが低減され、制御チャネルを追加することなく均一領域を拡張できます。また、パージ動作も変更するため、この種の変更を行った後は、動作温度で再度プロファイル チェックを行う必要があります。
管状炉処理における一般的な問題の診断
ほとんどの障害は少数のカテゴリに分類され、それぞれに特徴的なシグネチャがあります。症状、チューブ内のサンプルの位置、ガス流量、および実際の熱プロファイルを記録すると、メモなしで一度に 1 つの変数を変更するよりもはるかに迅速に診断が可能になります。
| 症状 | 考えられる原因 | 何を確認するか |
|---|---|---|
| 一方の端のサンプルはもう一方の端のサンプルとは異なります | 不均一な温度プロファイルまたは非対称なガス流 | 移動熱電対を使用してプロファイルをマッピングします。コンセントが制限されているか、部分的にブロックされているかを確認する |
| 表面の変色や酸化 | 酸素の侵入またはパージが不十分です | 漏れチェックフランジと継手。パージ時間を延長します。クールダウン中に流れを維持する |
| 正しい設定値での不完全な反応 | サンプル温度がコントローラーの読み取り値よりも低い | 負荷の近くの独立した熱電対でクロスチェックし、測定されたオフセットを適用します |
| サンプルのひび割れ、膨張、または発泡 | ランプが速すぎる、または揮発性リリースが速すぎる | ランプレートを下げ、中間のホールドステップを追加します。 |
| フランジ付近のチューブ破損 | 堅固な取り付けまたは熱膨張応力 | 軸方向の動きを許可します。サポートの位置合わせとクリアランスを確認する |
| 温度制御が不安定または変動する | 熱電対の故障、接続の緩み、または素子の経年劣化 | 熱電対の応答、端子の気密性、素子抵抗を検証します。 |
そのうち 2 つはさらにコメントする価値があります。 1 つ目は変色の問題です。本当の原因が漏れ経路や冷却による空気の侵入である場合、多くの場合、ガス供給が原因であると考えられます。真空ではなく小さな正圧でチェックし、高温から低温への移行中に出口を観察すると、通常、原因が明らかになります。 2 つ目は不完全反応の問題です。これは多くの場合、炉の能力の問題ではなく、配置の問題です。同じ荷重を検証済みの均一領域に移動すると、多くの場合、プログラムを変更することなく問題が解決されます。
不安定な制御には別の性質があります。何度も正常に実行した後に偏差が突然現れる場合、その原因は通常、ハードウェアにあります。熱電対のドリフト、端子の熱サイクル下での緩み、または要素が経年劣化して抵抗値が変化したことです。新しいチューブ、新しいガス流量、または新しい負荷といった構成の変更後にこの問題が発生した場合、原因は熱による可能性が高いため、コントローラーを調整する前にプロファイルを再測定する必要があります。
横型管状炉選定時の仕様チェックリスト
選択は製品リストからではなく、プロセスから開始する必要があります。以下の点は、炉が日常的な実験室作業で期待どおりに機能するかどうかを決定する最も一般的な決定事項をカバーします。
- 余裕を持った最高使用温度。 要素や断熱材が限界で動作しないように、短期的なピークではなく、継続的な動作温度がプロセスの最高設定値を十分な余裕をもって超える必要があります。
- チューブの直径と長さ。 直径はボートまたは基板にクリアランスを加えたものを収容する必要があります。長さは、加熱されたチャンバー、端部の冷却、およびガス接続を考慮したものでなければなりません。
- 使用温度で均一なゾーン長。 これは、同時に処理できるサンプルの数を決定する数値であり、意図したガス流量で確認する必要があります。
- シングルゾーンまたはマルチゾーン制御。 利用可能な最大構成ではなく、チューブのどの程度を等温にする必要があるかに基づいて選択してください。
- チューブ材質のオプション。 目的の雰囲気や温度にどのような材質が利用できるか、またチューブの支持方法を確認してください。
- フランジとシーリングの配置。 気密シール、真空機能、熱電対とガスフィードスルー、動作温度でのシールの動作を考慮してください。
- ガス入口と出口の設計。 流れの方向、出口のサイズ、排気を作業エリアから安全に遠ざけることができるかどうか。
- コントローラーの機能。 プログラムセグメントの数、ランプおよびドウェル制御、過熱保護、オフセットまたはマルチゾーントリミングが可能かどうか。
- メンテナンスアクセス。 エレメントの交換、熱電対の交換、チューブの交換は、アセンブリ全体を分解することなく実行できる必要があります。
このうち均一ゾーン長は、理想的な条件で見積もられているため、購入段階で過大評価されることが多く、使用中にがっかりすることが多い仕様です。適度な流量で狭い帯域を維持する炉は、大きな負荷が挿入されたとき、またはパージを短くするために流量が増加したときに、より短い帯域を示すことがあります。空か負荷か、静的か流動かなど、均一ゾーンがどのように決定されたかを尋ねると、その数値が実際に何を意味するかが明確になります。
一般的な実験室アプリケーションに適合する構成
さまざまな熱プロセスにより、炉のさまざまな部分にストレスがかかります。粉末焼成と固相合成では、反応は床全体が同じ条件に達するかどうかに依存するため、温度の均一性と雰囲気の安定性が重視されます。薄膜アニーリングと拡散作業では、表面化学が制御因子であるため、プロファイルの平坦性とクリーンな雰囲気が重視されます。バインダーの除去と有機的バーンアウトでは、制御された揮発性物質の放出が重視されるため、ハードウェアよりもプログラムに多くの要求が課せられます。
大気反応プロセス(還元、浸炭、または酸素に敏感な材料を扱う作業)では、シーリングとパージの設計に最も高い要求が課せられます。ここで炉は、ガス経路、つまり密閉された貫通部の数、正圧を維持する能力、冷却中の出口の動作を念頭に置いて選択する必要があります。空気焼結に適した炉でも、フランジとシールの配置がサポートされていない限り、還元プロセスには適さない可能性があります。
腐食性または高純度のプロセスでは、材料に関する問題が追加されます。汚染が懸念される場合、チューブ、ボート、サポートが重要なコンポーネントとなり、多くの場合、炉のヘッドライン温度定格よりもチューブの材質の選択の方が重要になります。このような場合、最も有用な仕様は最高温度ではなく、メーカーが動作構成としてサポートするチューブの材質、雰囲気、温度の組み合わせです。
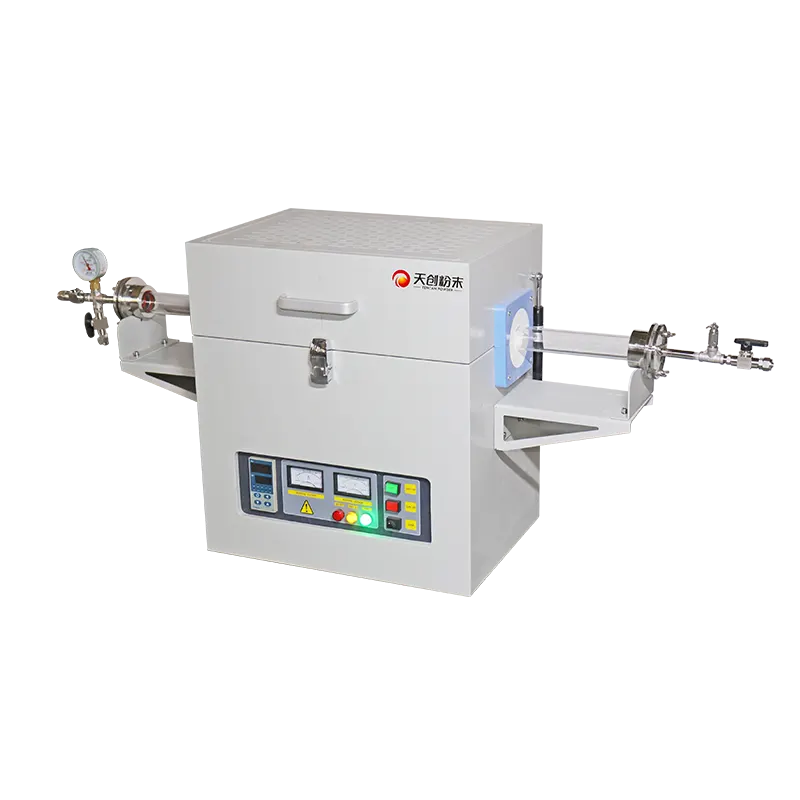
研究室 横型管状炉 からのデザイン TENCAN (Changsha Tianchuang Powder Technology Co., Ltd) は、単一の固定仕様ではなく、意図した雰囲気と温度範囲に動作構成を適合させることができるように、構成可能なチューブおよび制御オプションを提供しています。
炉が通常の使用に入る前の試運転チェック
コミッショニングは短期間の投資で、数か月にわたる原因不明の変動を防ぎます。以下のシーケンスは簡単で、貴重なサンプルを炉に投入する前に完了できます。
- 空のチューブのプロファイルテスト。 静的雰囲気と作動ガス流の両方で、意図した設定値で管軸に沿ったいくつかの点の温度を記録します。
- リークとパージの検証。 アセンブリが小さな正圧を保持していること、およびパージ時間がチューブおよび負荷周囲の元の雰囲気を追い出すのに十分な長さであることを確認します。
- 熱電対のクロスチェック。 コントローラーの読み取り値をサンプル位置での独立した測定値と比較し、各動作設定値でのオフセットを文書化します。
- ダミーロードで試運転。 代表的なボートと充電を使用して、熱プロファイルとガスの挙動が負荷によって変化しないことを確認します。
- ドキュメント。 検証済みの構成 (チューブの材質、ロード位置、ガスの種類と流量、プログラムのステップ) を記録し、今後の実行が既知のベースラインから開始できるようにします。
コミッショニングの出力は証明書ではなく、動作するリファレンスです。後で結果が逸脱した場合、文書化されたベースラインにより、オペレーターはプロセスの変更と機器の変更を区別できますが、これは通常、トラブルシューティング中に区別するのが最も困難です。また、受け入れ側の研究室がプログラムをコピーして同じ結果を期待するのではなく、同じ検証済み条件を再現できるため、炉間のメソッド転送の信頼性も大幅に向上します。
構成が大幅に変更されるたびに、プロファイル テストを繰り返す価値があります。新しいチューブ、異なるボートの材質、ガス流量の増加、またはより重い負荷はすべて、コントローラーとサンプルの間の関係を変化させます。再測定には午後かかります。説明できない逸脱を追跡するには数週間かかる場合があります。
実践的な次のステップ
炉ではなくプロセスから始めましょう。必要な温度、雰囲気、負荷形状、およびアプリケーションが実際に許容する許容誤差を定義し、チューブのどの部分がその条件を保持する必要があるかを決定します。この 1 つの決定によって、シングルゾーン構成が適切かマルチゾーン構成が適切か、チューブをどのようにサポートすべきか、サンプルを確実に配置できる場所が決まります。
そこから、大気と熱プロファイルを 1 つのシステムとして扱います。パージ時間、流量、ランプ速度、および冷却条件は相互作用しており、他方を再検証せずに一方を変更することは、実験用管状炉の作業における実行ごとの変動の最も一般的な原因です。検証済みのベースライン プロファイルは、一度文書化して再利用すると、通常、単一の機器のアップグレードよりも価値があります。
最後に、仕様については控えめにしてください。特定の構成で値が確認されていない場合、意図した条件下でのテストが唯一信頼できる決定の根拠となります。炉のサプライヤーは、定格が特定のチューブの材質、雰囲気、負荷にどのように適用されるかを明確にすることでそのテストをサポートできますが、最終的な検証はプロセスが実行される実験室に属します。