
Guide de sélection du mélangeur à bande à vis horizontale
Un mélange de poudres peut paraître uniforme dans un flacon d’échantillon et néanmoins échouer en production. La couleur, le débit, le compactage, la vitesse de réaction et le poids des comprimés sont tous affectés par la répartition uniforme des particules. Les différences de taille des particules, de densité, de forme, d’énergie de surface et d’humidité entraînent la ségrégation des ingrédients pendant le remplissage, le transport et le déchargement. L'étape de mélange n'est donc pas une simple étape de maintien ; c'est une opération unitaire qui détermine si le reste du processus se comporte de manière prévisible.
De nombreux problèmes de mélange n’apparaissent qu’après une mise à l’échelle. Un bocal de laboratoire ou un petit mélangeur à palettes peut produire un échantillon acceptable car le lot est petit, l'historique de cisaillement est court et l'échantillonnage est facile. Dans un mélangeur horizontal plus grand, la même formulation peut développer des zones mortes, un poudrage excessif, des agglomérats ou une démixtion au déversement. L'équipement et la recette doivent être évalués ensemble, car un changement dans la taille du lot modifie la profondeur du lit, le temps de rotation et le chemin emprunté par les particules à travers le récipient.
Le TENCAN Mélangeur horizontal à bande à vis est une option de mélange par lots pour les poudres sèches et certaines formulations humides ou semi-humides. Son volume de travail horizontal et son agitateur mécanique le rendent pertinent pour les applications d'intrants minéraux, chimiques, alimentaires, pharmaceutiques, de batteries, de céramique et agricoles. La question clé n'est pas de savoir si un mélangeur horizontal peut tourner, mais si son action de mélange, son comportement de décharge et sa nettoyabilité correspondent au matériau et à l'objectif de qualité.
Pourquoi un mélange uniforme de poudre est difficile avant de choisir un équipement
La ségrégation est le premier obstacle. Lorsqu'un ingrédient actif fin est mélangé à un support grossier, les vibrations et le versement peuvent déplacer les fines particules vers le bas ou permettre aux grosses particules de rouler. Des composants très légers peuvent rester en suspension dans l'air ou recouvrir le récipient. Les minéraux denses peuvent couler à travers une poudre de faible densité. Un mélangeur doit plier, cisailler et échanger le matériau à plusieurs reprises sur le lit plutôt que de simplement faire tourner l'ensemble du lot. Si l'agitateur crée une surface lisse et stable avec peu de flux transversaux, le mélange peut paraître mélangé tout en restant stratifié sous la surface.
La cohésion crée le problème inverse. Les poudres fines, les sels hygroscopiques, les pigments et certaines matières organiques forment des grumeaux qui résistent au simple culbutage. Si le mélangeur applique trop peu de cisaillement, ces grumeaux restent sous forme de taches visibles ou de poches à libération lente. Si le cisaillement est trop important, les granules fragiles peuvent se briser, les ingrédients sensibles à la chaleur peuvent se dégrader ou le mélange peut trop se mélanger et se réagglomérer. L'intensité de mélange correcte dépend donc du matériau et ne peut pas être sélectionnée à partir d'une seule valeur moyenne de taille de particule ou de densité apparente.
L'uniformité nécessite également une définition. Un contrôle visuel ne suffit pas lorsque les spécifications sont basées sur le dosage, la taille des particules, l'humidité ou la couleur. La méthode d'échantillonnage, la taille de l'échantillon, le nombre d'échantillons et les statistiques d'acceptation doivent être convenus avant un essai. Un mélange qui passe à un emplacement d'échantillon mais échoue près de la décharge ou de la plaque d'extrémité n'est pas un mélange uniforme. C'est pourquoi la sélection d'un mélangeur doit commencer par l'attribut qualité, et non par une liste de dimensions de la machine. Le processus doit assurer la distribution requise au point de prélèvement de l'échantillon et au point de conditionnement du produit.
Comment fonctionne un mélangeur à bande à vis horizontale
Dans un mélangeur à bande à vis horizontal, une auge horizontale contient le lot tandis qu'un agitateur rotatif à bande à vis déplace le matériau à travers le lit. L'agitateur combine généralement un élément à ruban hélicoïdal ou à vis avec des bras de support et, selon la conception, une section de vis intérieure ou de palette. Lorsque l'arbre tourne, le matériau est soulevé, plié et transporté axialement. Le résultat est une combinaison de transfert convectif le long du creux, de cisaillement local près de l'agitateur et d'échange diffusif lorsque les particules glissent les unes sur les autres. Cette combinaison explique pourquoi les mélangeurs horizontaux peuvent traiter des poudres cohésives qui ne se mélangent pas bien par culbutage seul.
Ce mouvement est plus doux qu'un granulateur à cisaillement élevé ou un broyeur à broches, mais il est plus positif qu'un simple mélange par culbutage. La géométrie horizontale donne un long volume de travail, ce qui peut être utile lorsqu'une formulation nécessite un modèle de séjour reproductible ou lorsque la décharge doit être positionnée à une extrémité. Étant donné que l'agitateur fonctionne à l'intérieur du lit de poudre, le mélangeur peut gérer des lots qui ne s'écouleraient pas bien dans un mélangeur en V ou à double cône. Dans le même temps, l'agitateur et les plaques d'extrémité créent des zones qui doivent être conçues et validées pour le nettoyage et le déchargement complet.
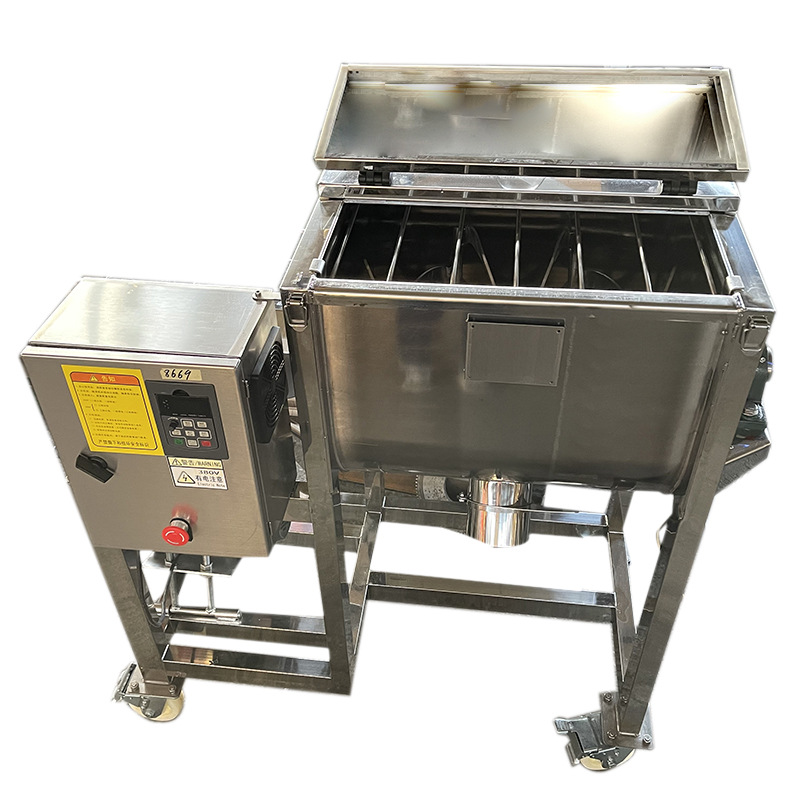
TENCAN Mélangeur horizontal à bande à vis pour le mélange de poudres par lots.
Le cycle de mélange comprend normalement le chargement, le mélange à sec, l'ajout facultatif de liquide, l'homogénéisation finale et la décharge. L’ordre de facturation est important. L'ajout d'un petit composant mineur avant un ingrédient volumineux peut l'aider à se disperser, tandis que l'ajout trop rapide d'un composant collant ou liquide peut créer des masses humides localisées que l'agitateur ne peut pas décomposer. Le pré-mélange d'ingrédients mineurs avec une partie du support est un moyen courant de réduire les agglomérats. La bonne séquence est établie par essai puis fixée dans le dossier de lot.
La décharge fait partie du système de mélange et n’est pas une réflexion secondaire. Une décharge d'extrémité à ouverture totale, une vanne de fond ou un convoyeur à vis peuvent produire différents modèles d'écoulement et volumes résiduels. Si l'orifice de décharge est petit ou décalé, le matériau près de la plaque d'extrémité peut rester stagnant. Si le mélangeur est vidé trop lentement, une ségrégation peut se produire dans la goulotte de déchargement. Pour les produits de grande valeur ou étroitement spécifiés, les aides au déchargement et la possibilité d'inspecter l'auge doivent être prises en compte lors de la sélection. La façon dont un mélangeur se vide peut avoir autant d’importance que la façon dont il mélange.
Faire correspondre les propriétés des matériaux à la configuration du mélangeur
La densité apparente détermine le volume de poudre pour une masse donnée et donc le volume utile, le couple d'entraînement et la structure de support. Un lot léger et moelleux peut remplir l'auge avant d'atteindre la masse cible, tandis qu'un lot minéral dense peut nécessiter un entraînement et des roulements plus robustes. La taille nominale du lot du fabricant doit être vérifiée par rapport à la densité apparente et au niveau de remplissage réels. Un remplissage excessif réduit le franc-bord et peut provoquer un tassement, un couple élevé ou un mauvais roulement. Un sous-remplissage peut également être un problème car l'agitateur peut ne pas engager suffisamment de matériau pour produire un échange efficace.
La taille et la forme des particules contrôlent la fluidité. Les granules grossiers et arrondis ont tendance à s'écouler facilement mais peuvent se séparer en fonction de leur taille. Les poudres fines et irrégulières ont tendance à s'emboîter et à résister à l'écoulement, ce qui peut créer des ponts et des zones mortes. Un agitateur à vis et à bande peut améliorer les échanges dans les poudres cohésives, mais il ne peut pas faire couler une pâte comme une poudre sèche. Pour les matériaux très fins ou cohésifs, la conception peut nécessiter différents dégagements de ruban, des hacheurs supplémentaires ou une méthode de chargement différente ; ces choix doivent suivre un test de mixage plutôt qu’une recommandation générique.
Poudres fines et cohésives
Les poudres fines contiennent souvent des agglomérats qui ne sont pas visibles dans un échantillon global. Ces agglomérats peuvent être maintenus ensemble par des forces de Van der Waals, des ponts d'humidité ou une charge électrostatique. Si le mélangeur ne fait que plier le lit sans cisaillement local suffisant, les agglomérats peuvent survivre au mélange et apparaître sous forme de taches dans le produit final. Un pré-mélange, un débit d'addition contrôlé ou un élément agitateur différent peuvent être nécessaires. Cependant, un cisaillement plus fort n’est pas une réponse universelle car il peut également briser les particules primaires ou générer de la chaleur.
L'humidité et la chimie des surfaces sont souvent négligées. Une poudre sèche au toucher peut contenir suffisamment d’humidité en surface pour former des agglomérats stables sous pression. Les matériaux hygroscopiques peuvent modifier leur comportement d'écoulement au cours d'un long mélange. La charge électrostatique peut faire adhérer de fines particules à l'auge, à l'agitateur et au voleur d'échantillonnage. La mise à la terre, le contrôle de l'humidité et les matériaux de construction appropriés peuvent avoir autant d'importance que la vitesse de l'agitateur. Aucun de ces facteurs ne peut être jugé à partir d'une seule valeur de densité apparente, les tests de matériaux doivent donc inclure les conditions de manipulation et de stockage ainsi que la poudre fraîche.
Formulations fragiles, sensibles à la chaleur et humides
Les matériaux de construction et la finition de surface doivent être adaptés au risque de contamination et de nettoyage. L'acier doux est courant pour les mélanges minéraux ou agricoles non critiques, tandis que l'acier inoxydable est préféré lorsque la résistance à la corrosion, le lavage ou la pureté du produit sont requis. La qualité réelle, la finition de la surface de contact, les joints et la protection des roulements doivent être confirmés pour l'application. Les poudres abrasives peuvent nécessiter des revêtements résistants à l'usure ou des pièces d'usure remplaçables ; les poudres corrosives peuvent nécessiter une qualité ou un revêtement inoxydable spécifique. Il s'agit de décisions de configuration, et non de fonctionnalités par défaut, et elles doivent être liées aux données réelles de sécurité des matériaux et à la procédure de nettoyage.
Fonctions abrasives et corrosives
L'ajout de liquide modifie le devoir. Un mélangeur à bande à vis horizontal peut distribuer une petite quantité de liquide dans un lit de poudre, mais il ne s'agit pas d'un mélangeur, d'un malaxeur ou d'un homogénéisateur à cisaillement élevé. Le liquide doit généralement être introduit progressivement et selon un schéma qui évite un mouillage excessif local. Si l’objectif est une poudre fluide avec une faible teneur en liant, le mélangeur peut convenir. Si la cible est une pâte dense, un granulé à porosité contrôlée ou une émulsion stable, une classe de machine différente doit être évaluée. C'est l'état de la formulation, et non l'étiquette de l'équipement, qui doit déterminer le choix.
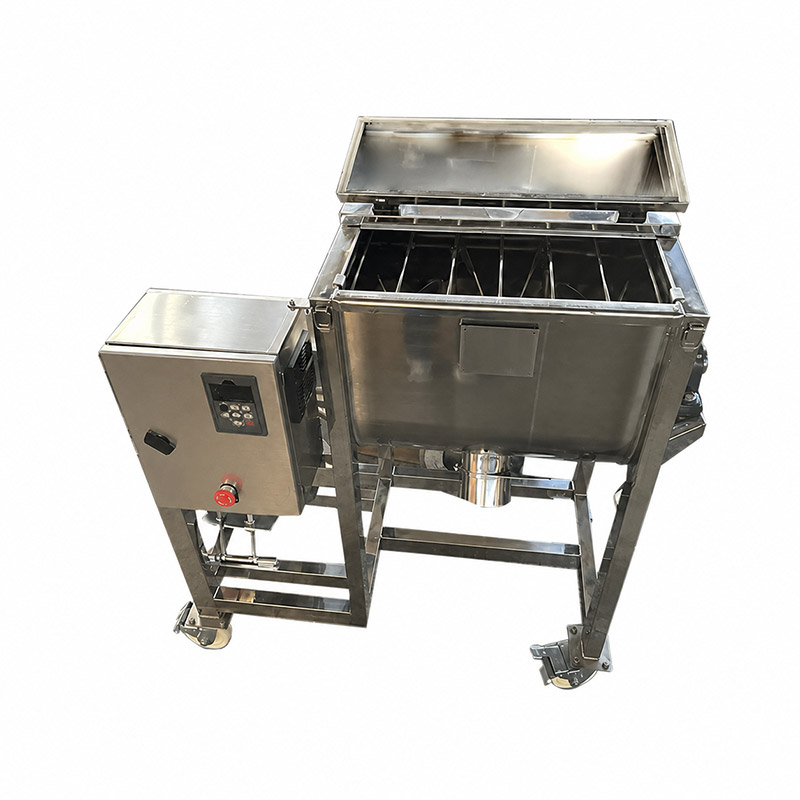
Disposition de l'équipement du mélangeur à bande à vis horizontale.
Variables de processus qui affectent l'uniformité du mélange
Le niveau de remplissage est l’une des variables les plus importantes. Trop peu de matériau peut réduire le contact entre l'agitateur et le lit, tandis qu'une trop grande quantité de matériau restreint le mouvement et augmente le couple. La plage correcte dépend de la géométrie de l'auge, du diamètre de l'agitateur, de la densité apparente et du comportement du produit. Le niveau de remplissage doit être exprimé sous la forme d'une plage validée dans l'enregistrement du lot, et non sous la forme d'un numéro unique copié d'un catalogue. Les opérateurs doivent également savoir à quoi ressemble le lot et à quoi il ressemble lorsque le mélangeur est surchargé, car une lecture de courant élevé peut apparaître seulement une fois que le matériau s'est emballé autour de l'agitateur.
La vitesse de l’agitateur affecte le roulement et le cisaillement, mais une vitesse plus élevée n’est pas toujours meilleure. Une vitesse plus élevée peut réduire le temps nécessaire pour distribuer un ingrédient mineur, mais elle peut également générer de la chaleur, briser des particules fragiles, augmenter la poussière ou projeter de la poudre sur les surfaces situées au-dessus du lit. Pour un mélangeur donné, la plage de vitesse utile est généralement étroite et spécifique au produit. Les essais doivent comparer l'uniformité, l'augmentation de la température, le changement de taille des particules, la densité apparente et le comportement de décharge à plusieurs vitesses. Une vitesse qui améliore un attribut de qualité peut en endommager un autre, la décision doit donc être basée sur la spécification complète.
Le temps de mélange a un optimum. Au début du cycle, le coefficient de variation diminue généralement à mesure que les composantes sont distribuées. Après l'optimum, une agitation continue peut ne produire aucune amélioration et provoquer une démixtion, une attrition ou une accumulation de chaleur. Un essai contre la montre avec échantillonnage à intervalles réguliers est plus informatif qu'un test à un seul point final. Le mélangeur doit être arrêté, échantillonné de manière cohérente et redémarré dans les mêmes conditions. L'échantillonnage lui-même peut perturber le lit, la procédure doit donc être corrigée et le même outil d'échantillonnage doit être utilisé tout au long de l'essai.
La séquence de chargement et le lieu d’échantillonnage font partie du processus. Un composant mineur ajouté au-dessus d'un lit complet peut rester près de la surface, tandis qu'un composant ajouté au fond peut être enfoui dans une zone morte. Le flux de décharge doit également être échantillonné si les spécifications exigent que l'ensemble du lot soit uniforme au moment de l'emballage. Pour les ingrédients traces, un pré-mélange ou une addition échelonnée donne souvent une meilleure reproductibilité qu’un allongement du temps de mélange. L'objectif est de créer la même distribution initiale dans chaque lot, sans compter sur le mélangeur pour corriger un modèle d'alimentation incontrôlé.
Zones mortes et modèles de décharge
Les zones mortes sont des régions où le matériau subit peu ou pas d'échange avec le lit principal. Ils se produisent généralement près des plaques d'extrémité, sous l'arbre, autour des bras de support et dans les coins que l'agitateur ne balaie pas. Une petite zone morte peut être inoffensive dans un mélange minéral grossier mais inacceptable dans un matériau pharmaceutique ou pour batterie à faible dose. Les études de traceur, les essais de couleur et l'échantillonnage spécifique à un emplacement peuvent révéler si une zone est active ou stagnante. Si la vanne de décharge crée un évidement, cet évidement doit être inspecté et nettoyé dans le cadre de la procédure par lots.
| Variable de processus | Effet typique | Action pratique |
|---|---|---|
| Niveau de remplissage | Modifie le chiffre d'affaires, le couple et le franc-bord | Valider une plage de travail pour chaque densité apparente |
| Vitesse de l'agitateur | Modifie le cisaillement, la chaleur et le dépoussiérage | Testez plusieurs vitesses par rapport aux attributs de qualité |
| Temps de mélange | Atteint un optimum, puis peut démixer | Utiliser l'échantillonnage par intervalles pour définir le cycle |
| Ordre de chargement | Contrôle la concentration locale d'ingrédients mineurs | Pré-mélange ou ajouts d'étapes pour les composants traces |
| Méthode de décharge | Affecte les matières résiduelles et la ségrégation | Inspecter l'auge et échantillonner le flux de décharge |
Sélection, mise à l'échelle et validation
Commencez par la taille du lot en masse et la plage de densité apparente, puis convertissez-la en volume utile. Ajoutez un franc-bord pour le mélange et le contrôle de la poussière. Confirmez les tailles de lots maximales et minimales que le mélangeur peut gérer, car une machine qui fonctionne à pleine capacité peut mal mélanger à 30 % de remplissage. Vérifiez la hauteur de déchargement, l'espace au sol disponible, la méthode de chargement et l'accès pour le nettoyage. Un mélangeur techniquement performant peut toujours tomber en panne dans une usine s'il ne peut pas être chargé, échantillonné, vidé ou nettoyé en toute sécurité.
La mise à l’échelle ne consiste pas à multiplier le diamètre de l’agitateur. Un mélangeur plus grand a un rapport surface/volume différent, une profondeur de lit différente et un chemin de décharge différent. La similarité géométrique permet de comparer les petites et les grandes unités, mais le temps et la vitesse de mélange doivent être ajustés par des essais. Le but est de reproduire le même mécanisme dominant : retournement de masse, cisaillement local ou distribution d'un liquide. Si le petit mélangeur repose sur un cisaillement local élevé que l’unité de production ne peut pas fournir, la formulation devra peut-être être modifiée ou la classe d’équipement devra peut-être être reconsidérée.
La puissance, le couple et la charge de démarrage méritent un examen attentif. Un mélangeur horizontal démarre sous charge et les poudres cohésives ou denses peuvent exiger un couple de décollage élevé. Le système d'entraînement et de sécurité doit être sélectionné pour le matériau lui-même, et non pour une poudre moyenne. Le contrôle à vitesse variable est utile pour les essais et pour les produits sensibles au cisaillement ou à la chaleur. Les instruments relatifs au courant, à la température et au temps de cycle du moteur peuvent aider les opérateurs à détecter les lots anormaux et à valider les processus. Ces enregistrements sont également utiles lorsqu'un fournisseur de matières premières modifie la distribution granulométrique.
Un plan d'essai réaliste comprend les matières premières prévues, la taille et la densité des particules les plus défavorables, l'uniformité cible et la méthode d'échantillonnage prévue. Exécutez au moins trois lots, faites varier les paramètres critiques autour du point de consigne proposé et testez les étapes de décharge et de nettoyage ainsi que le mélange. Conservez les échantillons pour des raisons de stabilité ou pour effectuer de nouveaux tests. Le résultat devrait être une plage de fonctionnement définie, et non une seule démonstration réussie. Cette approche prend en charge à la fois l’acceptation des équipements et les enquêtes de qualité ultérieures.
Critères d’échantillonnage et d’acceptation
Un plan d'échantillonnage doit indiquer où les échantillons sont prélevés, combien sont prélevés, comment le voleur est inséré et si l'échantillon représente un point ou un cours d'eau. La méthode d'analyse doit être adaptée à la concentration et à la taille des particules attendues. Pour un composant mineur, une petite masse d’échantillon peut produire une grande variabilité même lorsque le mélange est acceptable. Le critère d'acceptation doit refléter les spécifications du produit et l'erreur d'échantillonnage. Si l'essai échoue, la cause peut être le mélangeur, la méthode d'échantillonnage, la méthode d'analyse ou la formulation, et les quatre doivent être examinés avant d'acheter une machine plus grande.
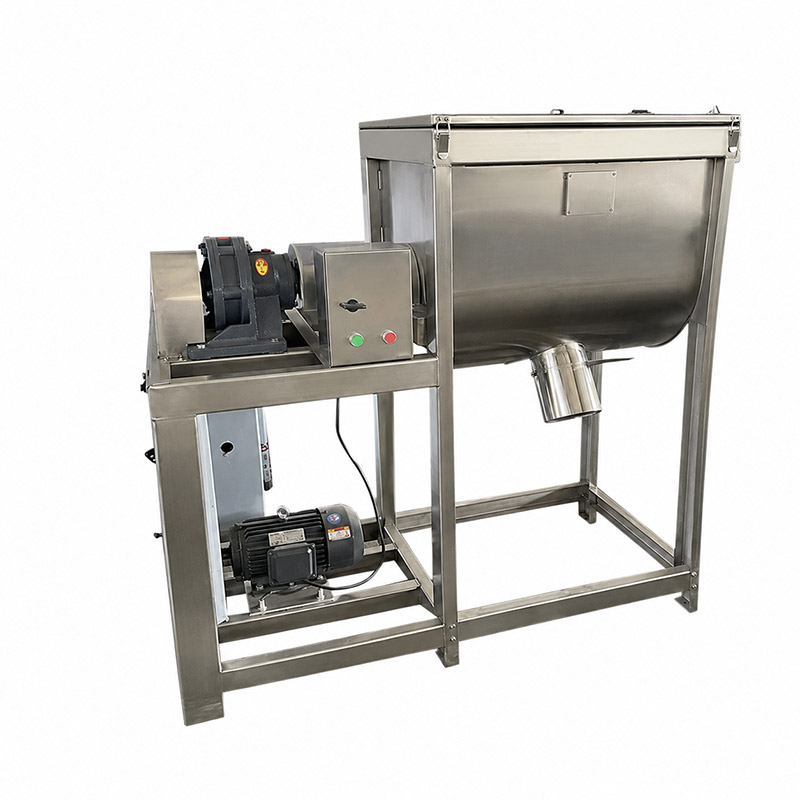
Mélange de poudre en lots avec le TENCAN mélangeur à bande à vis horizontal.
Pratiques d’exploitation, de nettoyage et d’entretien
Commencez avec un mélangeur propre et inspecté et vérifiez que l'agitateur tourne librement avant de le charger. Alimentez les matériaux à un débit contrôlé pour éviter d'enterrer l'agitateur ou de créer une poche concentrée d'un composant mineur. Fermez les capots et vérifiez les verrouillages de sécurité avant de démarrer. Lors du déchargement, respectez la séquence convenue et évitez de laisser de la poudre dans l'auge ou la goulotte. Les premiers lots après un changement de nettoyage doivent être vérifiés plus attentivement car l'humidité résiduelle ou l'agent de nettoyage peuvent affecter le débit et la qualité du mélange.
L'accès au nettoyage doit être intégré à la sélection. Les poudres sèches peuvent être éliminées par aspirateur, avec des brosses et de l'air, tandis que les produits humides ou collants peuvent nécessiter un lavage et une auge vidable. L'agitateur, les plaques d'extrémité, les joints et la soupape de décharge sont des points de blocage courants. Le changement de produit peut également nécessiter une inspection de la garniture mécanique et de la zone de roulement. Si le mélangeur est utilisé pour plusieurs produits, un protocole de validation du nettoyage doit être établi plutôt que de se fier uniquement à une inspection visuelle. La méthode de nettoyage doit être compatible avec les matériaux de construction et l'enceinte électrique.
La maintenance se concentre sur l'entraînement, les roulements, les joints, les accessoires de l'agitateur et le mécanisme de décharge. Les intervalles de lubrification et l'inspection des joints doivent suivre les instructions du fabricant pour le service réel. Un bruit anormal, des vibrations, un courant moteur élevé ou une augmentation de la température du produit peuvent indiquer une surcharge, une usure ou un changement dans le comportement du matériau. Les opérateurs doivent enregistrer ces signaux et arrêter le lot si le mélangeur est en dehors de sa plage validée. Un mélangeur forcé à travers un lot rigide peut endommager l'agitateur ou créer un risque pour la sécurité, et le coût d'une réparation est généralement supérieur au coût d'enquête sur la cause.
La sécurité de la manipulation des poudres fait également partie du mode opératoire. De nombreuses poudres organiques et métalliques peuvent former des nuages de poussière explosifs et les décharges statiques peuvent enflammer une atmosphère inflammable. La mise à la terre, la liaison, la ventilation, la collecte de poussière et le contrôle de l'allumage doivent être évalués pour le matériau spécifique. Le mélangeur ne doit pas être ouvert pendant que l'agitateur est en mouvement et les outils de nettoyage ne doivent pas produire d'étincelles si nécessaire. Ces contrôles sont spécifiques à l'usine et doivent être examinés avec l'équipe de sécurité des procédés du site avant la mise en service.
Quand un mélangeur à bande à vis horizontal est le bon choix
Le mélangeur horizontal à bande à vis est un candidat idéal lorsqu'un lot de poudres sèches nécessite un renouvellement en vrac fiable, lorsque la formulation contient des composants cohésifs qui ne se mélangent pas bien au culbutage et lorsqu'un volume de travail horizontal s'adapte à la disposition du bâtiment. C'est également pertinent lorsqu'une quantité modérée de liquide doit être distribuée en poudre sans former de pâte. La machine est moins adaptée lorsque le produit est une pâte à haute viscosité, lorsqu'une manipulation extrêmement douce est requise ou lorsque les spécifications exigent une granulation à cisaillement élevé. Faire correspondre la classe de machine à l'état du matériau est la première décision de sélection.
La comparaison des options aide à clarifier la décision. Un mélangeur en V ou un mélangeur à double cône est souvent préféré pour les mélanges fluides, à faible cisaillement et faciles à nettoyer, mais il peut séparer les poudres cohésives ou dissemblables. Un mélangeur horizontal à ruban ou à bande vissée permet un échange mécanique plus important mais présente plus de surfaces à nettoyer. Un mélangeur à cisaillement élevé peut disperser des liquides et briser des agglomérats, mais il peut endommager les particules fragiles et générer de la chaleur. Un broyeur planétaire ou à boulets est un outil de réduction de taille et ne remplace pas un mélangeur. Chaque classe de machine résout une opération unitaire différente, et les performances de mélange doivent être jugées par rapport aux attributs du produit prévu.
Le choix final doit être basé sur un essai avec la formulation réelle. Demandez au fournisseur de confirmer le volume utile, le matériau de construction, la configuration de l'agitateur, le type de décharge, la disposition des joints et les commandes disponibles pour le service proposé. Fournissez les exigences en matière de densité apparente, de granulométrie, d’humidité, d’abrasivité et de nettoyage. Si le fournisseur ne peut pas confirmer un point, demandez un dessin ou un test. Des spécifications claires réduisent le risque d’acheter un mélangeur qui répond à une dimension mais pas aux besoins du processus. La même discipline s'applique lorsqu'on compare les TENCAN Mélangeur horizontal à bande à vis avec d'autres options de mélange par lots.
Questions pratiques des acheteurs
À quel point le mixeur doit-il être rempli ?
Utilisez la plage de travail validée par le fabricant pour la densité apparente réelle. Une erreur courante consiste à spécifier une masse de lot qui remplit l'auge au-delà du franc-bord. Le niveau de remplissage correct est celui qui produit l'uniformité requise sans couple excessif, poussière ou zones mortes, et il doit être confirmé par échantillonnage. Les niveaux de remplissage minimum et maximum peuvent différer pour les poudres légères et denses, de sorte que l'enregistrement du lot doit indiquer la plage acceptable plutôt qu'une cible unique.
Le mélangeur peut-il gérer un additif liquide ?
Il peut distribuer une petite quantité de liquide lorsque la formulation reste une poudre fluide ou une masse humide de faible viscosité. Il ne s’agit pas d’un mélangeur ou d’un pétrin à cisaillement élevé. Le taux d'ajout de liquide, la position de la buse et le temps de mélange doivent être testés, car un excès d'humidité localisé peut former des grumeaux qui ne se dispersent pas. Si la charge liquide est suffisamment élevée pour créer une pâte, un autre type de mélangeur doit être évalué avant d’augmenter la production.
Combien de temps prend le mixage ?
Il n'y a pas de temps universel. Cela dépend de la taille du lot, du niveau de remplissage, de la vitesse de l'agitateur, de la taille des particules, de la différence de densité et de l'uniformité cible. Une étude temporelle avec plusieurs points d'échantillonnage constitue le moyen fiable de définir le cycle. Un mélange plus long n'est pas automatiquement meilleur et peut provoquer une démixtion, une attrition ou une accumulation de chaleur. La plage de fonctionnement doit être basée sur le plateau où l'uniformité est acceptable et les attributs du produit restent stables.
Comment nettoyer le mixeur ?
Utilisez une procédure écrite pour le produit et l’usine. Un nettoyage à sec avec aspirateur et brosses peut suffire pour une poudre minérale dédiée, tandis qu'une utilisation alimentaire, pharmaceutique ou multi-produits peut nécessiter un nettoyage humide et une validation. L'agitateur, les plaques d'extrémité, les joints et la vanne de décharge nécessitent une attention particulière. Le nettoyage doit être terminé avant que les résidus ne sèchent ou ne durcissent, et le mélangeur doit être inspecté avant de charger le lot suivant.
L'uniformité est créée par l'interaction du matériau, du mélangeur et de la procédure. Un mélangeur à bande à vis horizontale peut assurer l'échange mécanique nécessaire pour de nombreux mélanges secs et semi-humides, mais ses performances dépendent du niveau de remplissage, de l'ordre de chargement, de la vitesse, du temps, de la décharge et du nettoyage corrects. Avant de passer à l’échelle, testez la formulation réelle, échantillonnez le lot complet et définissez une plage de fonctionnement. Ces preuves sont plus utiles qu’une affirmation figurant dans un catalogue et donnent aux opérateurs une base claire pour une production reproductible.