
Guia de seleção de misturador de correia de parafuso horizontal
Uma mistura de pó pode parecer uniforme em um frasco de amostra e ainda assim falhar na produção. Cor, fluxo, compactação, taxa de reação e peso do comprimido são afetados pela distribuição uniforme das partículas. Diferenças no tamanho, densidade, forma, energia superficial e umidade das partículas fazem com que os ingredientes se segregam durante o enchimento, transporte e descarga. A etapa de mistura não é, portanto, uma simples etapa de retenção; é uma operação unitária que determina se o resto do processo se comporta de maneira previsível.
Muitos problemas de mistura aparecem somente após o aumento de escala. Um frasco de laboratório ou um pequeno misturador de pás podem produzir uma amostra aceitável porque o lote é pequeno, o histórico de cisalhamento é curto e a amostragem é fácil. Em um misturador horizontal maior, a mesma formulação pode desenvolver zonas mortas, poeira excessiva, aglomerados ou desmistura na descarga. O equipamento e a receita devem ser avaliados em conjunto, pois uma mudança no tamanho do lote altera a profundidade do leito, o tempo de rotação e o caminho que as partículas percorrem no recipiente.
O TENCAN Misturador de correia de parafuso horizontal é uma opção de mistura em lote para pós secos e algumas formulações úmidas ou semi-úmidas. Seu volume de trabalho horizontal e agitador mecânico o tornam relevante para aplicações minerais, químicas, alimentícias, farmacêuticas, baterias, cerâmicas e insumos agrícolas. A questão principal não é se um misturador horizontal pode girar, mas se sua ação de mistura, comportamento de descarga e facilidade de limpeza se ajustam ao material e ao objetivo de qualidade.
Por que a mistura uniforme de pó é difícil antes de escolher o equipamento
A segregação é o primeiro obstáculo. Quando um ingrediente ativo fino é misturado com um transportador grosso, a vibração e o vazamento podem mover as partículas finas para baixo ou permitir que partículas grandes rolem. Componentes muito leves podem permanecer no ar ou revestir o recipiente. Minerais densos podem afundar em um pó de baixa densidade. Um misturador deve dobrar, cisalhar e trocar material repetidamente através do leito, em vez de apenas girar o lote inteiro. Se o agitador criar uma superfície lisa e estável com pouco fluxo cruzado, a mistura poderá parecer misturada enquanto permanece estratificada abaixo da superfície.
A coesão cria o problema oposto. Pós finos, sais higroscópicos, pigmentos e alguns materiais orgânicos formam grumos que resistem ao simples movimento. Se o misturador aplicar muito pouco cisalhamento, esses pedaços permanecerão como manchas visíveis ou bolsas de liberação lenta. Se aplicar muito cisalhamento, os grânulos frágeis podem quebrar, os ingredientes sensíveis ao calor podem degradar-se ou a mistura pode misturar-se excessivamente e reaglomerar-se. A intensidade de mistura correta é, portanto, específica do material e não pode ser selecionada a partir de um único tamanho médio de partícula ou valor de densidade aparente.
A uniformidade também precisa de uma definição. Uma verificação visual não é suficiente quando a especificação é baseada em ensaio, tamanho de partícula, umidade ou cor. O método de amostragem, o tamanho da amostra, o número de amostras e a estatística de aceitação devem ser acordados antes do teste. Uma mistura que passa em um local de amostra, mas falha perto da descarga ou da placa final, não é uma mistura uniforme. É por isso que a seleção do misturador deve começar com o atributo de qualidade e não com uma lista de dimensões da máquina. O processo deve entregar a distribuição necessária no ponto de coleta da amostra e no ponto de embalagem do produto.
Como funciona um misturador de correia de parafuso horizontal
Em um misturador de correia helicoidal horizontal, uma calha horizontal segura o lote enquanto um agitador giratório de correia helicoidal move o material através do leito. O agitador geralmente combina uma fita helicoidal ou elemento de parafuso com braços de suporte e, dependendo do projeto, um parafuso interno ou seção de pá. À medida que o eixo gira, o material é levantado, dobrado e transportado axialmente. O resultado é uma combinação de transferência convectiva ao longo da calha, cisalhamento local próximo ao agitador e troca difusiva à medida que as partículas deslizam umas sobre as outras. Esta combinação é a razão pela qual os misturadores horizontais podem lidar com pós coesivos que não se misturam bem ao serem misturados sozinhos.
Este movimento é mais suave do que um granulador de alto cisalhamento ou um moinho de pinos, mas é mais positivo do que uma simples mistura por rotação. A geometria horizontal proporciona um longo volume de trabalho, que pode ser útil quando uma formulação necessita de um padrão de residência reproduzível ou quando a descarga deve ser posicionada em uma extremidade. Como o agitador funciona dentro do leito de pó, o misturador pode lidar com lotes que não fluiriam bem em um liquidificador em V ou em um liquidificador de cone duplo. Ao mesmo tempo, o agitador e as placas finais criam regiões que devem ser projetadas e validadas para limpeza e descarga completa.
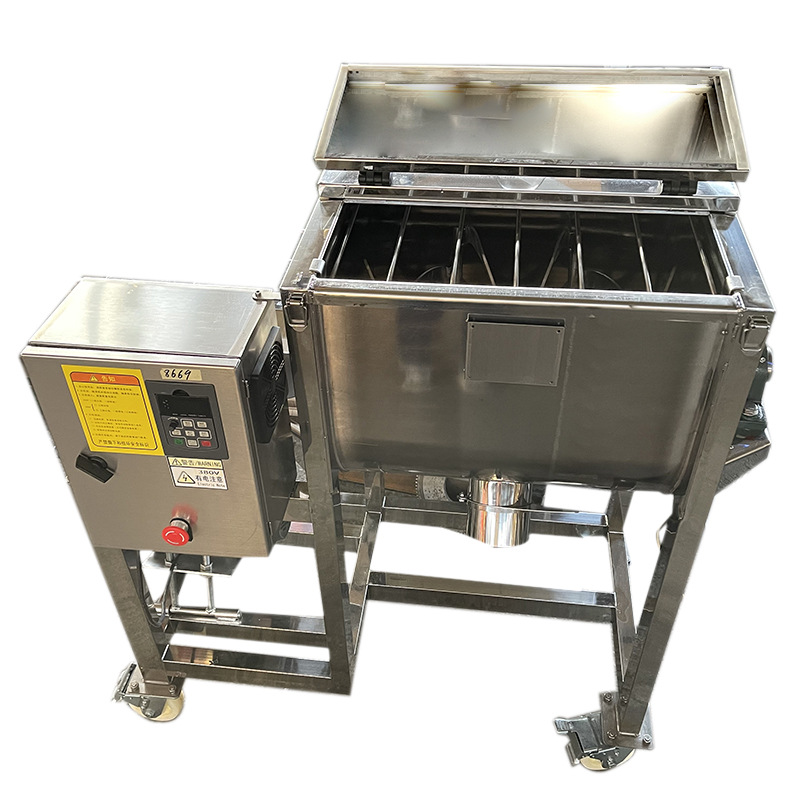
TENCAN Misturador de correia de parafuso horizontal para mistura de pó em lote.
O ciclo de mistura normalmente inclui carga, mistura a seco, adição opcional de líquido, homogeneização final e descarga. A ordem de cobrança é importante. Adicionar um pequeno componente menor antes de um ingrediente grande a granel pode ajudá-lo a se dispersar, enquanto adicionar um componente pegajoso ou líquido muito rapidamente pode criar massas úmidas localizadas que o agitador não consegue quebrar. A pré-mistura de ingredientes menores com uma porção do veículo é uma forma comum de reduzir aglomerados. A sequência correta é estabelecida por tentativa e depois fixada no registro do lote.
A descarga faz parte do sistema de mistura e não é algo secundário. Uma descarga final com abertura total, uma válvula inferior ou um transportador helicoidal podem produzir diferentes padrões de fluxo e volumes residuais. Se a porta de descarga for pequena ou deslocada, o material próximo à placa final poderá permanecer estagnado. Se o misturador for esvaziado muito lentamente, poderá ocorrer segregação na calha de descarga. Para produtos de alto valor ou estritamente especificados, os auxiliares de descarga e a capacidade de inspecionar o cocho devem ser considerados durante a seleção. A forma como uma batedeira esvazia pode ser tão importante quanto a forma como ela se mistura.
Correspondência das propriedades do material com a configuração do misturador
A densidade aparente determina o volume de pó para uma determinada massa e, portanto, o volume de trabalho, o torque de acionamento e a estrutura de suporte. Um lote leve e fofo pode encher a calha antes de atingir a massa alvo, enquanto um lote mineral denso pode exigir um acionamento e rolamentos mais robustos. O tamanho do lote avaliado pelo fabricante deve ser verificado em relação à densidade aparente e ao nível de enchimento reais. O enchimento excessivo reduz o bordo livre e pode causar empanque, alto torque ou baixa rotatividade. O enchimento insuficiente também pode ser um problema porque o agitador pode não envolver material suficiente para produzir uma troca eficiente.
O tamanho e a forma das partículas controlam a fluidez. Grânulos grossos e arredondados tendem a fluir facilmente, mas podem segregar por tamanho. Pós finos e irregulares tendem a interligar-se e resistir ao fluxo, o que pode criar pontes e zonas mortas. Um agitador de correia roscada pode melhorar a troca em pós coesivos, mas não pode fazer uma pasta fluir como um pó seco. Para materiais muito finos ou coesos, o projeto pode precisar de diferentes folgas de fita, cortadores adicionais ou um método de carregamento diferente; essas escolhas devem seguir um teste de mistura em vez de uma recomendação genérica.
Pós Finos e Coesivos
Os pós finos geralmente contêm aglomerados que não são visíveis em uma amostra global. Esses aglomerados podem ser mantidos juntos por forças de van der Waals, pontes de umidade ou carga eletrostática. Se o misturador apenas dobrar o leito sem cisalhamento local suficiente, os aglomerados poderão sobreviver à mistura e aparecer como manchas no produto final. Pode ser necessária uma pré-mistura, uma taxa de adição controlada ou um elemento agitador diferente. No entanto, o cisalhamento mais forte não é uma resposta universal porque também pode quebrar as partículas primárias ou gerar calor.
A umidade e a química da superfície são frequentemente negligenciadas. Um pó seco ao toque pode conter umidade superficial suficiente para formar aglomerados estáveis sob pressão. Materiais higroscópicos podem alterar o comportamento do fluxo durante uma mistura longa. A carga eletrostática pode fazer com que partículas finas grudem na calha, no agitador e no ladrão de amostragem. O aterramento, o controle de umidade e os materiais de construção apropriados podem ser tão importantes quanto a velocidade do agitador. Nenhum desses fatores pode ser avaliado a partir de um único valor de densidade aparente, portanto, os testes do material devem incluir as condições de manuseio e armazenamento, bem como o pó fresco.
Formulações frágeis, sensíveis ao calor e úmidas
Os materiais de construção e o acabamento superficial devem corresponder ao risco de contaminação e limpeza. O aço-carbono é comum para misturas minerais ou agrícolas não críticas, enquanto o aço inoxidável é preferido onde é necessária resistência à corrosão, lavagem ou pureza do produto. A classe real, o acabamento da superfície de contato, as vedações e a proteção do rolamento devem ser confirmados para a aplicação. Os pós abrasivos podem exigir revestimentos resistentes ao desgaste ou peças de desgaste substituíveis; pós corrosivos podem exigir um tipo ou revestimento inoxidável específico. Estas são decisões de configuração, não recursos padrão, e devem estar vinculadas aos dados reais de segurança do material e ao procedimento de limpeza.
Deveres Abrasivos e Corrosivos
A adição de líquido altera o dever. Um misturador de correia de parafuso horizontal pode distribuir uma pequena quantidade de líquido em um leito de pó, mas não é um misturador, amassador ou homogeneizador de alto cisalhamento. O líquido geralmente deve ser introduzido gradualmente e em um padrão que evite o encharcamento local. Se o alvo for um pó de fluxo livre com baixo teor de aglutinante, o misturador pode ser adequado. Se o alvo for uma pasta densa, um grânulo com porosidade controlada ou uma emulsão estável, uma classe de máquina diferente deverá ser avaliada. O estado da formulação, e não a etiqueta do equipamento, deve determinar a escolha.
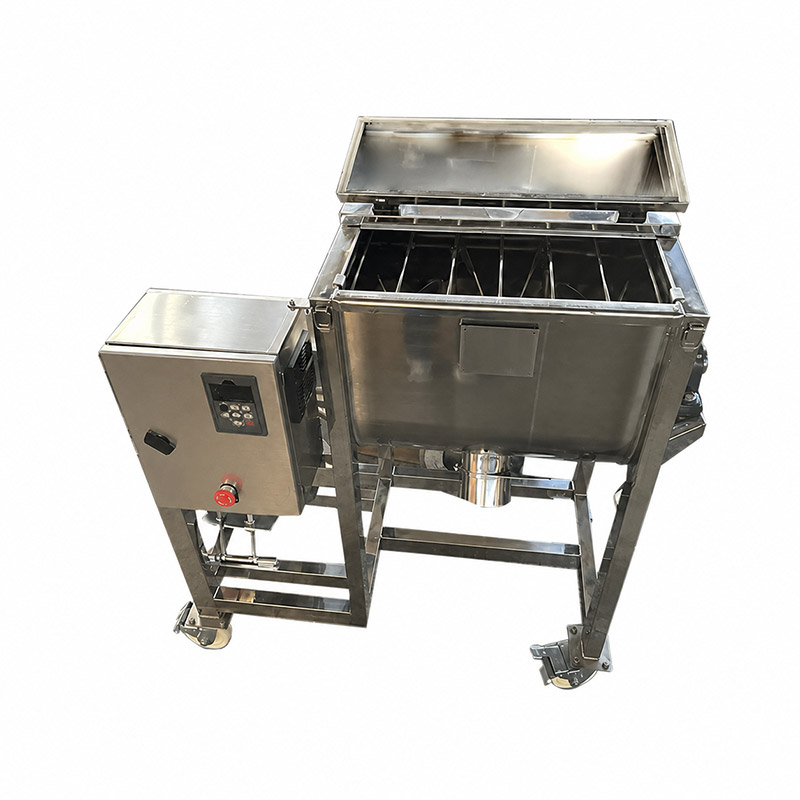
Disposição do equipamento do misturador de correia helicoidal horizontal.
Variáveis de Processo que Afetam a Uniformidade da Mistura
O nível de preenchimento é uma das variáveis mais fortes. Pouco material pode reduzir o contato entre o agitador e a base, enquanto muito material restringe o movimento e aumenta o torque. A faixa correta depende da geometria da calha, do diâmetro do agitador, da densidade aparente e do comportamento do produto. O nível de preenchimento deve ser expresso como um intervalo validado no registro do lote, e não como um único número copiado de um catálogo. Os operadores também devem saber como o lote fica e soa quando o misturador está sobrecarregado, porque uma leitura de corrente alta pode aparecer somente depois que o material estiver compactado ao redor do agitador.
A velocidade do agitador afeta a rotatividade e o cisalhamento, mas mais velocidade nem sempre é melhor. Uma velocidade mais alta pode reduzir o tempo necessário para distribuir um ingrediente menor, mas também pode gerar calor, quebrar partículas frágeis, aumentar a formação de pó ou lançar pó em superfícies acima do leito. Para um determinado misturador, a faixa de velocidade útil é geralmente estreita e específica do produto. Os testes devem comparar uniformidade, aumento de temperatura, mudança no tamanho das partículas, densidade aparente e comportamento de descarga em mais de uma velocidade. Uma velocidade que melhora um atributo de qualidade pode prejudicar outro, portanto a decisão deve ser baseada na especificação completa.
O tempo de mistura é ótimo. No início do ciclo, o coeficiente de variação geralmente cai à medida que os componentes são distribuídos. Após o nível ideal, a agitação contínua pode não produzir nenhuma melhoria e causar desmistura, atrito ou acúmulo de calor. Um contra-relógio com amostragem em intervalos é mais informativo do que um teste de ponto final único. O misturador deve ser parado, amostrado de forma consistente e reiniciado nas mesmas condições. A amostragem em si pode perturbar o leito, portanto o procedimento deve ser fixo e a mesma ferramenta de amostragem deve ser usada durante todo o ensaio.
A sequência de carregamento e o local de amostragem fazem parte do processo. Um componente secundário adicionado no topo de um leito completo pode permanecer próximo à superfície, enquanto um componente adicionado na parte inferior pode ficar enterrado em uma zona morta. O fluxo de descarga também deve ser amostrado se a especificação exigir que todo o lote seja uniforme na embalagem. Para ingredientes vestigiais, uma pré-mistura ou uma adição gradual geralmente proporciona melhor reprodutibilidade do que prolongar o tempo de mistura. O objetivo é criar a mesma distribuição inicial em cada lote, sem depender do misturador para corrigir um padrão de alimentação descontrolado.
Zonas mortas e padrões de descarga
Zonas mortas são regiões onde o material recebe pouca ou nenhuma troca com o leito principal. Eles geralmente ocorrem perto das placas finais, abaixo do eixo, ao redor dos braços de suporte e em cantos que o agitador não varre. Uma pequena zona morta pode ser inofensiva em uma mistura mineral grosseira, mas inaceitável em um material farmacêutico ou de bateria de baixa dose. Estudos de rastreamento, testes de cores e amostragem específica de local podem revelar se uma zona está ativa ou estagnada. Se a válvula de descarga criar um recesso, esse recesso deverá ser inspecionado e limpo como parte do procedimento de lote.
| Variável de processo | Efeito típico | Ação prática |
|---|---|---|
| Nível de preenchimento | Altera a rotatividade, o torque e a borda livre | Valide uma faixa de trabalho para cada densidade aparente |
| Velocidade do agitador | Altera cisalhamento, calor e poeira | Teste mais de uma velocidade em relação aos atributos de qualidade |
| Tempo de mistura | Atinge um ótimo, então pode desmixar | Use amostragem de intervalo para definir o ciclo |
| Carregando pedido | Controla a concentração local de ingredientes menores | Pré-mistura ou adições de estágio para componentes de rastreamento |
| Método de descarga | Afeta material residual e segregação | Inspecione a calha e faça uma amostra do fluxo de descarga |
Seleção, aumento de escala e validação
Comece com o tamanho do lote em massa e a faixa de densidade aparente e depois converta para o volume de trabalho. Adicione borda livre para mistura e controle de poeira. Confirme os tamanhos de lote máximo e mínimo que o misturador pode suportar, porque uma máquina que funciona com capacidade total pode misturar mal com 30% de enchimento. Verifique a altura de descarga, o espaço disponível, o método de carregamento e o acesso para limpeza. Um misturador tecnicamente capaz ainda pode falhar em uma planta se não puder ser carregado, amostrado, esvaziado ou limpo com segurança.
O aumento de escala não é uma questão de multiplicar o diâmetro do agitador. Um misturador maior tem uma relação superfície-volume diferente, uma profundidade de leito diferente e um caminho de descarga diferente. A similaridade geométrica ajuda a comparar unidades pequenas e grandes, mas o tempo e a velocidade de mistura devem ser ajustados através de testes. O objetivo é reproduzir o mesmo mecanismo dominante: rotatividade em massa, cisalhamento local ou distribuição de um líquido. Se o pequeno misturador depende de alto cisalhamento local que a unidade de produção não pode fornecer, a formulação pode precisar ser alterada ou a classe do equipamento pode precisar ser reconsiderada.
Potência, torque e carga inicial merecem uma revisão cuidadosa. Um misturador horizontal inicia sob carga e pós coesivos ou densos podem exigir um alto torque de ruptura. O sistema de acionamento e segurança deve ser selecionado para o material real e não para um pó médio. O controle de velocidade variável é útil para testes e para produtos sensíveis ao cisalhamento ou ao calor. A instrumentação para corrente do motor, temperatura e tempo de ciclo pode ajudar os operadores a detectar lotes anormais e apoiar a validação do processo. Esses registros também são úteis quando um fornecedor de matéria-prima altera a distribuição do tamanho das partículas.
Um plano de teste realista inclui as matérias-primas pretendidas, o tamanho e a densidade das partículas do pior caso, a uniformidade alvo e o método de amostragem planejado. Execute pelo menos três lotes, varie os parâmetros críticos em torno do ponto de ajuste proposto e teste as etapas de descarga e limpeza, bem como a mistura. Guarde as amostras para estabilidade ou novos testes. O resultado deve ser uma faixa operacional definida, e não uma única demonstração bem-sucedida. Esta abordagem apoia a aceitação do equipamento e investigações posteriores de qualidade.
Critérios de Amostragem e Aceitação
Um plano de amostragem deve indicar onde as amostras são coletadas, quantas são coletadas, como o ladrão é inserido e se a amostra representa um ponto ou um fluxo. O método analítico deve ser adequado à concentração e tamanho de partícula esperados. Para um componente menor, uma pequena massa de amostra pode produzir alta variabilidade mesmo quando a mistura é aceitável. O critério de aceitação deve refletir a especificação do produto e o erro de amostragem. Se o teste falhar, a causa pode ser o misturador, o método de amostragem, o método analítico ou a formulação, e todos os quatro devem ser revisados antes que uma máquina maior seja adquirida.
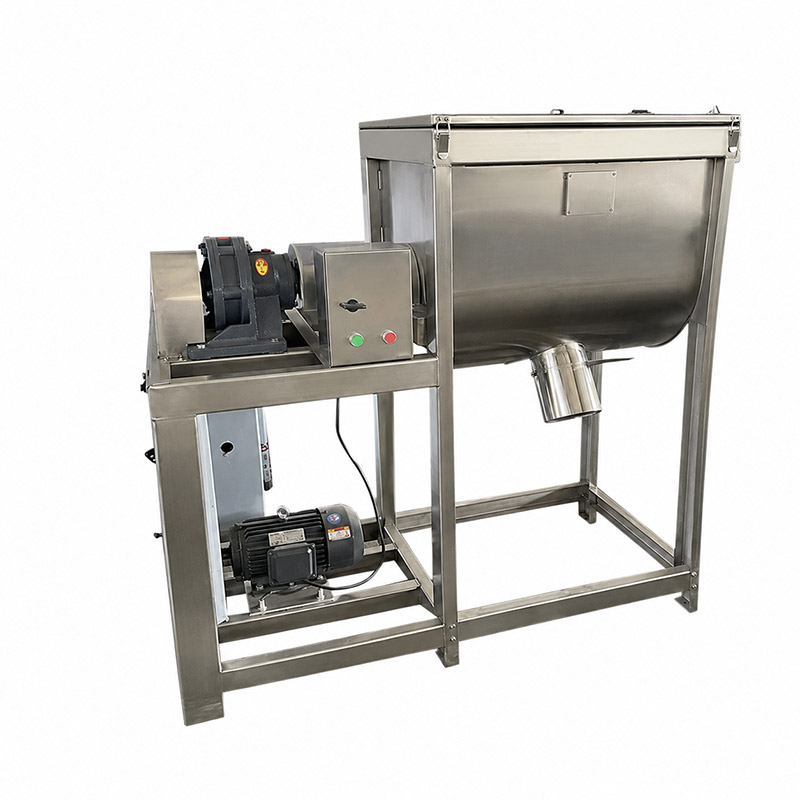
Mistura de pó em lote com o TENCAN misturador de correia de parafuso horizontal.
Práticas de operação, limpeza e manutenção
Comece com um misturador limpo e inspecionado e confirme se o agitador gira livremente antes de carregar. Alimente os materiais a uma taxa controlada para evitar enterrar o agitador ou criar uma bolsa concentrada de um componente menor. Feche as tampas e confirme os bloqueios de segurança antes de iniciar. Durante a descarga, utilize a sequência acordada e evite deixar pó na calha ou calha. Os primeiros lotes após uma troca de limpeza devem ser verificados mais de perto porque a umidade residual ou o agente de limpeza podem afetar o fluxo e a qualidade da mistura.
O acesso para limpeza deve ser incluído na seleção. Os pós secos podem ser removidos por vácuo, escovas e ar, enquanto os produtos úmidos ou pegajosos podem exigir lavagem e uma calha drenável. O agitador, as placas finais, as vedações e a válvula de descarga são pontos de retenção comuns. A troca do produto também pode exigir a inspeção da vedação do eixo e da área do rolamento. Se o misturador for usado para vários produtos, um protocolo de validação de limpeza deverá ser estabelecido em vez de depender apenas da inspeção visual. O método de limpeza deve ser compatível com os materiais de construção e com o quadro elétrico.
A manutenção concentra-se no acionamento, nos rolamentos, nas vedações, nos acessórios do agitador e no mecanismo de descarga. Os intervalos de lubrificação e inspeção da vedação devem seguir as instruções do fabricante para a operação real. Ruído anormal, vibração, alta corrente do motor ou aumento da temperatura do produto podem indicar sobrecarga, desgaste ou alteração no comportamento do material. Os operadores devem registrar esses sinais e parar o lote se o misturador estiver fora da faixa validada. Um misturador que é forçado através de um lote rígido pode danificar o agitador ou criar um risco à segurança, e o custo de um reparo é geralmente maior do que o custo da investigação da causa.
A segurança no manuseio do pó também faz parte do procedimento operacional. Muitos pós orgânicos e metálicos podem formar nuvens de poeira explosivas e descargas estáticas podem inflamar uma atmosfera inflamável. O aterramento, a ligação, a ventilação, a coleta de poeira e o controle de ignição devem ser avaliados para o material específico. O misturador não deve ser aberto enquanto o agitador estiver em movimento e as ferramentas de limpeza devem ser anti-faíscas quando necessário. Esses controles são específicos da planta e devem ser revisados com a equipe de segurança de processo da unidade antes do comissionamento.
Quando um misturador de correia de parafuso horizontal é a escolha certa
O misturador de correia helicoidal horizontal é um forte candidato quando um lote de pós secos precisa de volume confiável, quando a formulação contém componentes coesos que não se misturam bem ao girar e quando um volume de trabalho horizontal se ajusta ao layout do edifício. Também é relevante quando uma quantidade moderada de líquido deve ser distribuída em pó sem formar uma pasta. A máquina é menos adequada quando o produto é uma pasta de alta viscosidade, quando é necessário um manuseio extremamente cuidadoso ou quando a especificação exige granulação de alto cisalhamento. Combinar a classe da máquina com o estado do material é a primeira decisão de seleção.
Comparar opções ajuda a esclarecer a decisão. Um liquidificador em V ou de cone duplo é frequentemente preferido para misturas de baixo cisalhamento e fluxo livre com fácil limpeza, mas pode segregar pós coesivos ou diferentes. Um misturador horizontal de fita ou correia roscada proporciona mais troca mecânica, mas tem mais superfícies para limpar. Um misturador de alto cisalhamento pode dispersar líquidos e quebrar aglomerados, mas pode danificar partículas frágeis e gerar calor. Um moinho planetário ou de bolas é uma ferramenta de redução de tamanho e não um substituto para um misturador. Cada classe de máquina resolve uma operação unitária diferente e o desempenho da mistura deve ser avaliado em relação ao atributo pretendido do produto.
A escolha final deverá ser baseada em um ensaio com a formulação real. Peça ao fornecedor para confirmar o volume de trabalho, material de construção, configuração do agitador, tipo de descarga, disposição da vedação e controles disponíveis para a tarefa proposta. Fornece a densidade aparente, faixa de tamanho de partícula, umidade, abrasividade e requisitos de limpeza. Caso o fornecedor não consiga confirmar algum ponto, solicite um desenho ou teste. Especificações claras reduzem o risco de comprar um misturador que atenda a uma dimensão, mas não à necessidade do processo. A mesma disciplina se aplica quando se compara o TENCAN Misturador de correia de parafuso horizontal com outras opções de mistura em lote.
Perguntas práticas dos compradores
Quão cheio deve estar o mixer?
Use a faixa de trabalho validada pelo fabricante para a densidade aparente real. Um erro comum é especificar uma massa de lote que preencha o canal além da borda livre. O nível de enchimento correto é aquele que produz a uniformidade necessária sem torque excessivo, poeira ou zonas mortas, e deve ser confirmado por amostragem. Os níveis de enchimento mínimo e máximo podem diferir para pós leves e densos, portanto o registro do lote deve indicar a faixa aceitável em vez de um único alvo.
O misturador pode lidar com um aditivo líquido?
Pode distribuir uma pequena quantidade de líquido quando a formulação permanece um pó fluido ou uma massa úmida de baixa viscosidade. Não é um misturador ou amassador de alto cisalhamento. A taxa de adição de líquido, a posição do bico e o tempo de mistura devem ser testados, porque o excesso de umedecimento localizado pode formar grumos que não se dispersam. Se a carga de líquido for alta o suficiente para criar uma pasta, um tipo diferente de misturador deverá ser avaliado antes do aumento da produção.
Quanto tempo leva a mistura?
Não existe um tempo universal. Depende do tamanho do lote, nível de enchimento, velocidade do agitador, tamanho das partículas, diferença de densidade e uniformidade do alvo. Um estudo de tempo com múltiplos pontos de amostragem é a maneira confiável de definir o ciclo. Uma mistura mais longa não é automaticamente melhor e pode causar separação, atrito ou acúmulo de calor. A faixa operacional deve ser baseada no patamar onde a uniformidade é aceitável e os atributos do produto permanecem estáveis.
Como o misturador deve ser limpo?
Use um procedimento escrito para o produto e para a planta. A limpeza a seco com aspirador e escovas pode ser suficiente para um pó mineral específico, enquanto o uso em alimentos, produtos farmacêuticos ou multiprodutos pode exigir limpeza e validação úmida. O agitador, as placas finais, as vedações e a válvula de descarga necessitam de atenção específica. A limpeza deve ser concluída antes que os resíduos sequem ou endureçam, e o misturador deve ser inspecionado antes do próximo lote ser carregado.
A uniformidade é criada pela interação de material, misturador e procedimento. Um misturador de correia de parafuso horizontal pode fornecer a troca mecânica necessária para muitas misturas secas e semi-úmidas, mas seu desempenho depende do nível correto de enchimento, ordem de carregamento, velocidade, tempo, descarga e limpeza. Antes de aumentar a escala, teste a formulação real, experimente o lote completo e defina uma faixa operacional. Essa evidência é mais útil do que uma reivindicação de catálogo e dá aos operadores uma base clara para uma produção repetível.