
Guía de selección de mezcladores de correa de tornillo horizontal
Una mezcla en polvo puede parecer uniforme en una botella de muestra y aun así fallar en la producción. El color, el flujo, la compactación, la velocidad de reacción y el peso de la tableta se ven afectados por la distribución uniforme de las partículas. Las diferencias en el tamaño de las partículas, la densidad, la forma, la energía superficial y la humedad hacen que los ingredientes se segreguen durante el llenado, el transporte y la descarga. Por tanto, la etapa de mezclado no es una simple etapa de mantenimiento; es una operación unitaria que determina si el resto del proceso se comporta de manera predecible.
Muchos problemas de combinación aparecen sólo después de la ampliación. Un frasco de laboratorio o un mezclador de paletas pequeño pueden producir una muestra aceptable porque el lote es pequeño, el historial de corte es corto y el muestreo es fácil. En un mezclador horizontal más grande, la misma formulación puede desarrollar zonas muertas, exceso de polvo, aglomerados o desmezcla en la descarga. El equipo y la receta deben evaluarse juntos, porque un cambio en el tamaño del lote altera la profundidad del lecho, el tiempo de rotación y el camino que siguen las partículas a través del recipiente.
El TENCAN Mezclador de correa de tornillo horizontal es una opción de mezcla por lotes para polvos secos y algunas formulaciones húmedas o semihúmedas. Su volumen de trabajo horizontal y su agitador mecánico lo hacen relevante para aplicaciones minerales, químicas, alimentarias, farmacéuticas, de baterías, cerámicas y de insumos agrícolas. La pregunta clave no es si un mezclador horizontal puede girar, sino si su acción de mezclado, comportamiento de descarga y facilidad de limpieza se ajustan al material y al objetivo de calidad.
Por qué es difícil mezclar uniformemente el polvo antes de elegir el equipo
La segregación es el primer obstáculo. Cuando un ingrediente activo fino se mezcla con un portador grueso, la vibración y el vertido pueden mover las partículas finas hacia abajo o permitir que las partículas grandes rueden. Los componentes muy ligeros pueden permanecer en el aire o cubrir el recipiente. Los minerales densos pueden hundirse a través de un polvo de baja densidad. Un mezclador debe doblar, cortar e intercambiar material repetidamente a lo largo del lecho en lugar de simplemente rotar todo el lote. Si el agitador crea una superficie lisa y estable con poco flujo cruzado, la mezcla puede parecer mezclada pero permanece estratificada debajo de la superficie.
La cohesión crea el problema opuesto. Los polvos finos, las sales higroscópicas, los pigmentos y algunos materiales orgánicos forman grumos que resisten una simple caída. Si la mezcladora aplica muy poca fuerza de corte, estos grumos permanecen como motas visibles o como bolsas que se liberan lentamente. Si se aplica demasiada fuerza, los gránulos frágiles pueden romperse, los ingredientes sensibles al calor pueden degradarse o la mezcla puede mezclarse demasiado y volverse a aglomerar. Por lo tanto, la intensidad de mezcla correcta depende del material y no se puede seleccionar a partir de un único tamaño de partícula promedio o un valor de densidad aparente.
La uniformidad también necesita una definición. Una verificación visual no es suficiente cuando la especificación se basa en el ensayo, el tamaño de las partículas, la humedad o el color. El método de muestreo, el tamaño de la muestra, el número de muestras y la estadística de aceptación deben acordarse antes de un ensayo. Una mezcla que pasa en una ubicación de muestra pero falla cerca de la descarga o de la placa final no es una mezcla uniforme. Es por eso que la selección de una mezcladora debe comenzar con el atributo de calidad, no con una lista de dimensiones de la máquina. El proceso debe entregar la distribución requerida en el punto donde se toma la muestra y en el punto donde se empaca el producto.
Cómo funciona una mezcladora de correa de tornillo horizontal
En un mezclador de correa de tornillo horizontal, una cubeta horizontal sostiene el lote mientras un agitador de correa de tornillo giratorio mueve el material a través del lecho. El agitador suele combinar una cinta helicoidal o un elemento de tornillo con brazos de soporte y, según el diseño, un tornillo interior o una sección de paletas. A medida que el eje gira, el material se levanta, se pliega y se transporta axialmente. El resultado es una combinación de transferencia convectiva a lo largo del canal, cizallamiento local cerca del agitador e intercambio difusivo a medida que las partículas se deslizan unas sobre otras. Esta combinación es la razón por la que las mezcladoras horizontales pueden manejar polvos cohesivos que no se mezclan bien con el simple giro.
Este movimiento es más suave que el de un granulador de alto cizallamiento o un molino de púas, pero es más positivo que una simple mezcla por rotación. La geometría horizontal proporciona un volumen de trabajo largo, que puede resultar útil cuando una formulación necesita un patrón de residencia reproducible o cuando la descarga debe colocarse en un extremo. Debido a que el agitador funciona dentro del lecho de polvo, el mezclador puede manejar lotes que no fluirían bien en una licuadora en V o de doble cono. Al mismo tiempo, el agitador y las placas finales crean regiones que deben diseñarse y validarse para su limpieza y descarga completa.
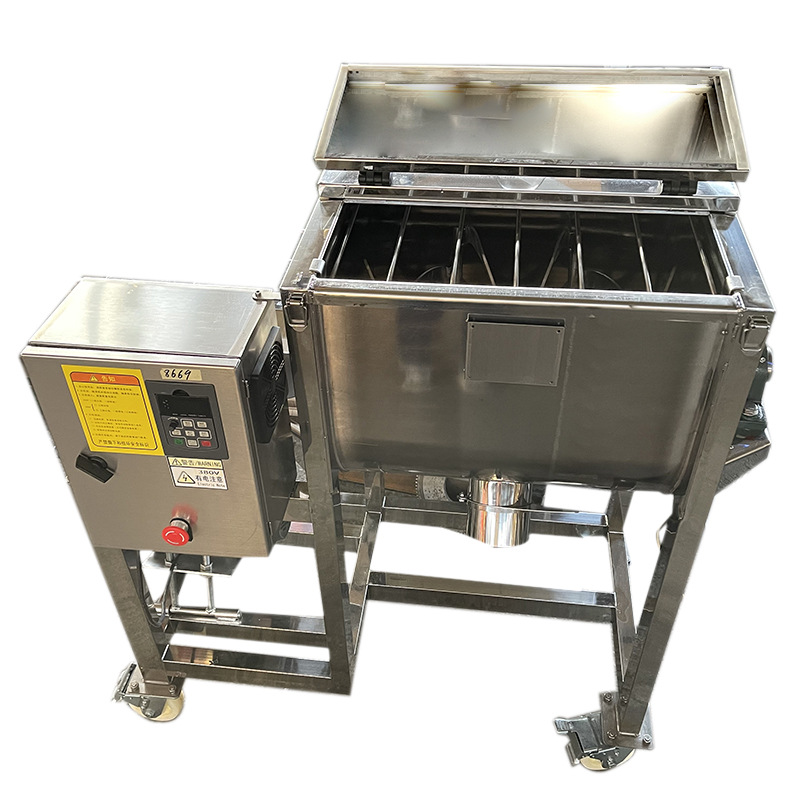
TENCAN Mezclador de correa de tornillo horizontal para mezclar polvo por lotes.
El ciclo de mezclado normalmente incluye carga, mezclado en seco, adición de líquido opcional, homogeneización final y descarga. El orden de carga importa. Agregar un pequeño componente menor antes de un ingrediente grande puede ayudar a que se disperse, mientras que agregar un componente líquido o pegajoso demasiado rápido puede crear masas húmedas localizadas que el agitador no puede descomponer. Mezclar previamente los ingredientes menores con una porción del vehículo es una forma común de reducir los aglomerados. La secuencia correcta se establece mediante prueba y luego se fija en el registro del lote.
La descarga es parte del sistema de mezcla, no una ocurrencia tardía. Una descarga final de apertura total, una válvula inferior o un transportador de tornillo pueden producir diferentes patrones de flujo y volúmenes residuales. Si el puerto de descarga es pequeño o está desplazado, el material cerca de la placa final puede permanecer estancado. Si el mezclador se vacía demasiado lentamente, puede producirse segregación en el conducto de descarga. Para productos de alto valor o con especificaciones estrictas, durante la selección se deben considerar ayudas de descarga y la capacidad de inspeccionar el canal. La forma en que se vacía una batidora puede importar tanto como la forma en que se mezcla.
Hacer coincidir las propiedades del material con la configuración del mezclador
La densidad aparente determina el volumen de polvo para una masa determinada y, por lo tanto, el volumen de trabajo, el par motor y la estructura de soporte. Un lote ligero y esponjoso puede llenar el recipiente antes de alcanzar la masa objetivo, mientras que un lote mineral denso puede requerir una transmisión y cojinetes más robustos. El tamaño de lote nominal del fabricante debe compararse con la densidad aparente y el nivel de llenado reales. El llenado excesivo reduce el francobordo y puede provocar empaquetamiento, torsión elevada o rotación deficiente. El llenado insuficiente también puede ser un problema porque es posible que el agitador no atrape suficiente material para producir un intercambio eficiente.
El tamaño y la forma de las partículas controlan la fluidez. Los gránulos gruesos y redondeados tienden a fluir fácilmente pero pueden segregarse según el tamaño. Los polvos finos e irregulares tienden a entrelazarse y resistir el flujo, lo que puede crear puentes y zonas muertas. Un agitador de correa de tornillo puede mejorar el intercambio de polvos cohesivos, pero no puede hacer que una pasta fluya como un polvo seco. Para materiales muy finos o cohesivos, el diseño puede necesitar diferentes espacios para la cinta, cortadores adicionales o un método de carga diferente; estas elecciones deben seguir una prueba de combinación en lugar de una recomendación genérica.
Polvos finos y cohesivos
Los polvos finos suelen contener aglomerados que no son visibles en una muestra a granel. Estos aglomerados pueden mantenerse unidos mediante fuerzas de van der Waals, puentes de humedad o cargas electrostáticas. Si el mezclador sólo pliega el lecho sin suficiente cizallamiento local, los aglomerados pueden sobrevivir a la mezcla y aparecer como motas en el producto final. Es posible que se necesite una premezcla, una tasa de adición controlada o un elemento agitador diferente. Sin embargo, un corte más fuerte no es una respuesta universal porque también puede romper las partículas primarias o generar calor.
A menudo se pasan por alto la humedad y la química de la superficie. Un polvo seco al tacto puede contener suficiente humedad superficial para formar aglomerados estables bajo presión. Los materiales higroscópicos pueden cambiar el comportamiento del flujo durante una mezcla prolongada. La carga electrostática puede hacer que las partículas finas se adhieran al comedero, al agitador y al ladrón de muestras. La conexión a tierra, el control de la humedad y los materiales de construcción adecuados pueden ser tan importantes como la velocidad del agitador. Ninguno de estos factores puede juzgarse a partir de un único valor de densidad aparente, por lo que las pruebas del material deben incluir las condiciones de manipulación y almacenamiento, así como el polvo fresco.
Formulaciones frágiles, sensibles al calor y húmedas
Los materiales de construcción y el acabado de la superficie deben corresponder al riesgo de contaminación y limpieza. El acero dulce es común para mezclas agrícolas o minerales no críticas, mientras que se prefiere el acero inoxidable cuando se requiere resistencia a la corrosión, lavado o pureza del producto. Para la aplicación se debe confirmar el grado real, el acabado de la superficie de contacto, los sellos y la protección del rodamiento. Los polvos abrasivos pueden requerir revestimientos resistentes al desgaste o piezas de desgaste reemplazables; Los polvos corrosivos pueden requerir un grado o recubrimiento de acero inoxidable específico. Estas son decisiones de configuración, no características predeterminadas, y deben estar vinculadas a los datos reales de seguridad del material y al procedimiento de limpieza.
Deberes abrasivos y corrosivos
La adición de líquido cambia el deber. Un mezclador de correa de tornillo horizontal puede distribuir una pequeña cantidad de líquido en un lecho de polvo, pero no es un mezclador, amasador ni homogeneizador de alto cizallamiento. Por lo general, el líquido debe introducirse gradualmente y siguiendo un patrón que evite la humectación local excesiva. Si el objetivo es un polvo fluido con un bajo contenido de aglutinante, el mezclador puede ser adecuado. Si el objetivo es una pasta densa, un gránulo con porosidad controlada o una emulsión estable, se debe evaluar una clase de máquina diferente. El estado de la formulación, no la etiqueta del equipo, debe determinar la elección.
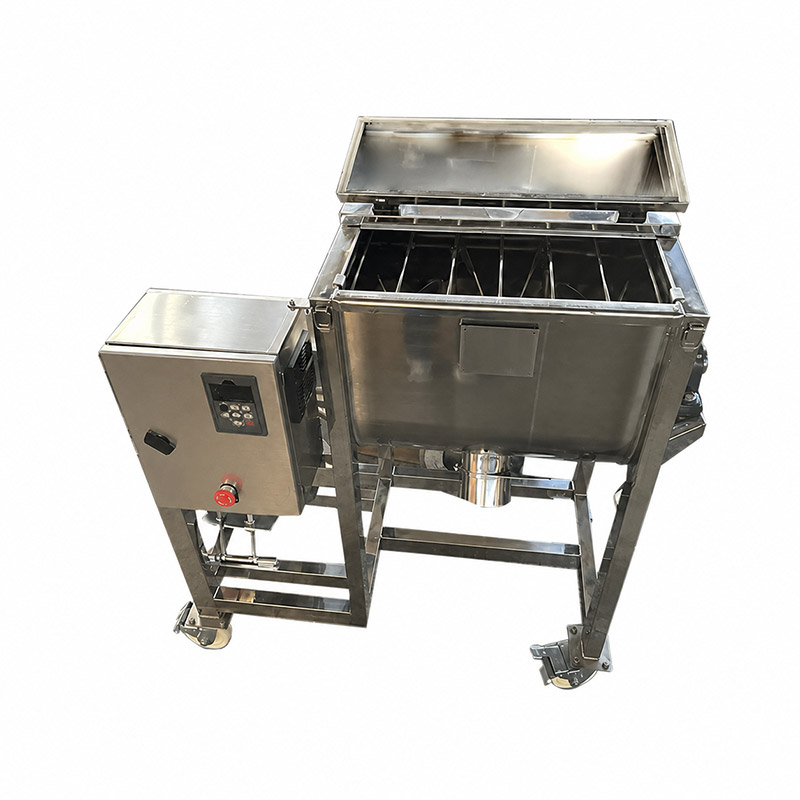
Disposición del equipo del mezclador de correa de tornillo horizontal.
Variables del proceso que afectan la uniformidad de la mezcla
El nivel de llenado es una de las variables más fuertes. Muy poco material puede reducir el contacto entre el agitador y el lecho, mientras que demasiado material restringe el movimiento y aumenta el torque. El rango correcto depende de la geometría del canal, el diámetro del agitador, la densidad aparente y el comportamiento del producto. El nivel de llenado debe expresarse como un rango validado en el registro del lote, no como un número único copiado de un catálogo. Los operadores también deben saber cómo se ve y suena el lote cuando el mezclador está sobrecargado, porque una lectura de corriente alta puede aparecer solo después de que el material se haya compactado alrededor del agitador.
La velocidad del agitador afecta la rotación y el corte, pero más velocidad no siempre es mejor. Una velocidad más alta puede acortar el tiempo necesario para distribuir un ingrediente menor, pero también puede generar calor, romper partículas frágiles, aumentar la formación de polvo o arrojar polvo sobre las superficies encima de la cama. Para una mezcladora determinada, el rango de velocidad útil suele ser estrecho y específico del producto. Las pruebas deben comparar la uniformidad, el aumento de temperatura, el cambio de tamaño de las partículas, la densidad aparente y el comportamiento de descarga a más de una velocidad. Una velocidad que mejora un atributo de calidad puede perjudicar a otro, por lo que la decisión debe basarse en la especificación completa.
El tiempo de mezclado tiene un óptimo. Al principio del ciclo, el coeficiente de variación suele caer a medida que se distribuyen los componentes. Después del nivel óptimo, la agitación continua puede no producir ninguna mejora y puede causar desmezcla, desgaste o acumulación de calor. Una contrarreloj con muestreo a intervalos es más informativa que una prueba de criterio de valoración único. Se debe detener el mezclador, tomar muestras de manera constante y reiniciarlo en las mismas condiciones. El muestreo en sí puede alterar el lecho, por lo que se debe fijar el procedimiento y utilizar la misma herramienta de muestreo durante todo el ensayo.
La secuencia de carga y la ubicación del muestreo son parte del proceso. Un componente menor agregado encima de un lecho completo puede permanecer cerca de la superficie, mientras que uno agregado en la parte inferior puede quedar enterrado en una zona muerta. También se debe tomar una muestra de la corriente de descarga si la especificación requiere que todo el lote sea uniforme en el momento del embalaje. Para los ingredientes traza, una premezcla o una adición por etapas a menudo proporciona una mejor reproducibilidad que alargar el tiempo de mezcla. El objetivo es crear la misma distribución inicial en cada lote, no depender del mezclador para corregir un patrón de alimentación incontrolado.
Zonas muertas y patrones de descarga
Las zonas muertas son regiones donde el material recibe poco o ningún intercambio con el lecho principal. Comúnmente ocurren cerca de las placas finales, debajo del eje, alrededor de los brazos de soporte y en las esquinas que el agitador no barre. Una pequeña zona muerta puede ser inofensiva en una mezcla de minerales gruesos, pero inaceptable en un material farmacéutico o de batería de dosis baja. Los estudios de trazadores, las pruebas de color y el muestreo de ubicaciones específicas pueden revelar si una zona está activa o estancada. Si la válvula de descarga crea un hueco, ese hueco debe inspeccionarse y limpiarse como parte del procedimiento por lotes.
| variable de proceso | Efecto típico | Acción práctica |
|---|---|---|
| Nivel de llenado | Cambia la rotación, el par y el francobordo. | Validar un rango de trabajo para cada densidad aparente |
| Velocidad del agitador | Altera el cizallamiento, el calor y el polvo. | Pruebe más de una velocidad con atributos de calidad |
| tiempo de mezcla | Alcanza un valor óptimo, luego puede desmezclarse | Utilice el muestreo por intervalos para definir el ciclo. |
| orden de carga | Controla la concentración local de ingredientes menores. | Premezcla o adiciones de etapa para componentes traza |
| Método de descarga | Afecta el material residual y la segregación. | Inspeccionar el canal y tomar muestras del flujo de descarga. |
Selección, ampliación y validación
Comience con el tamaño del lote en masa y el rango de densidad aparente, luego convierta al volumen de trabajo. Agregue francobordo para mezclar y controlar el polvo. Confirme los tamaños de lote máximo y mínimo que la mezcladora puede manejar, porque una máquina que funciona a plena capacidad puede mezclar mal con un llenado del 30 por ciento. Verifique la altura de descarga, el espacio disponible en el piso, el método de carga y el acceso de limpieza. Un mezclador técnicamente capaz aún puede fallar en una planta si no se puede cargar, tomar muestras, vaciar o limpiar de manera segura.
El aumento de escala no es cuestión de multiplicar el diámetro del agitador. Un mezclador más grande tiene una relación superficie-volumen diferente, una profundidad de lecho diferente y una ruta de descarga diferente. La similitud geométrica ayuda a comparar unidades pequeñas y grandes, pero el tiempo y la velocidad de mezcla deben ajustarse mediante pruebas. El objetivo es reproducir el mismo mecanismo dominante: rotación masiva, cizallamiento local o distribución de un líquido. Si el mezclador pequeño depende de un alto cizallamiento local que la unidad de producción no puede proporcionar, es posible que sea necesario cambiar la formulación o reconsiderar la clase de equipo.
La potencia, el par y la carga inicial merecen una revisión cuidadosa. Un mezclador horizontal arranca bajo carga y los polvos cohesivos o densos pueden exigir un par de arranque elevado. El sistema de accionamiento y seguridad debe seleccionarse para el material real, no para un polvo normal y corriente. El control de velocidad variable es útil para pruebas y para productos sensibles al corte o al calor. La instrumentación para la corriente del motor, la temperatura y el tiempo del ciclo puede ayudar a los operadores a detectar lotes anormales y respaldar la validación del proceso. Estos registros también son útiles cuando un proveedor de materia prima cambia la distribución del tamaño de las partículas.
Un plan de prueba realista incluye las materias primas previstas, el tamaño y la densidad de las partículas en el peor de los casos, la uniformidad objetivo y el método de muestreo planificado. Ejecute al menos tres lotes, varíe los parámetros críticos alrededor del punto de ajuste propuesto y pruebe los pasos de descarga y limpieza, así como la mezcla. Guarde las muestras para comprobar su estabilidad o volver a realizar pruebas. El resultado debería ser un rango operativo definido, no una única demostración exitosa. Este enfoque respalda tanto la aceptación del equipo como las investigaciones de calidad posteriores.
Criterios de muestreo y aceptación
Un plan de muestreo debe indicar dónde se toman las muestras, cuántas, cómo se inserta al ladrón y si la muestra representa un punto o un arroyo. El método analítico debe ser adecuado para la concentración y el tamaño de partícula esperados. Para un componente menor, una masa de muestra pequeña puede producir una alta variabilidad incluso cuando la mezcla sea aceptable. El criterio de aceptación debe reflejar la especificación del producto y el error de muestreo. Si la prueba falla, la causa puede ser el mezclador, el método de muestreo, el método analítico o la formulación, y los cuatro deben revisarse antes de comprar una máquina más grande.
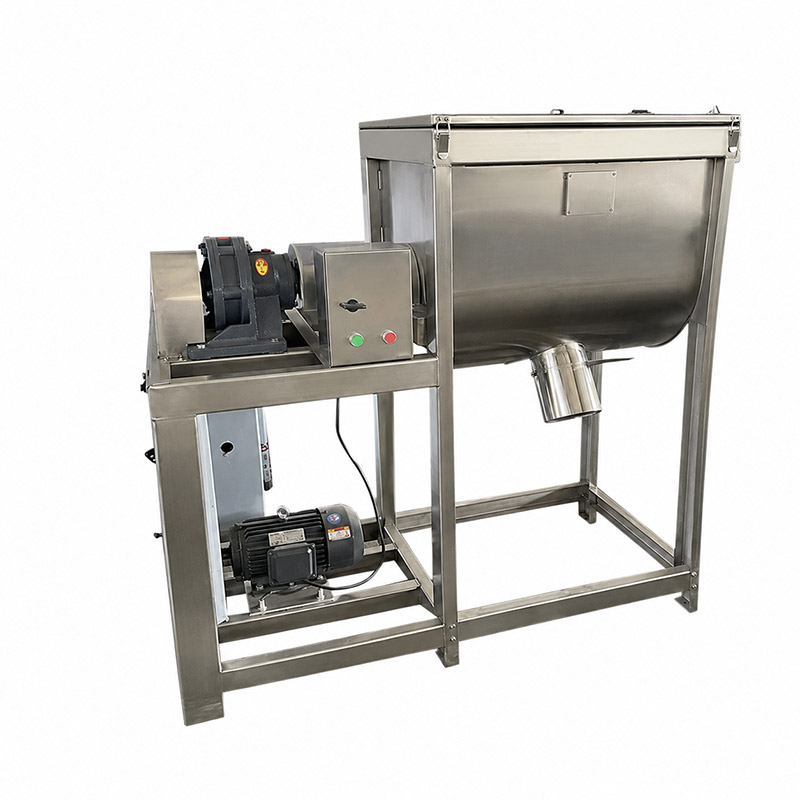
Batir el polvo por lotes con el TENCAN Mezclador de correa de tornillo horizontal.
Prácticas de operación, limpieza y mantenimiento
Comience con una batidora limpia e inspeccionada y confirme que el agitador gire libremente antes de cargar. Alimente los materiales a una velocidad controlada para evitar enterrar el agitador o crear una bolsa concentrada de un componente menor. Cierre las cubiertas y confirme los bloqueos de seguridad antes de comenzar. Durante la descarga seguir la secuencia acordada y evitar dejar polvo en la artesa o canaleta. Los primeros lotes después de un cambio de limpieza deben revisarse más de cerca porque la humedad residual o el agente de limpieza pueden afectar el flujo y la calidad de la mezcla.
El acceso a la limpieza debe estar incluido en la selección. Los polvos secos se pueden eliminar con aspiradora, cepillos y aire, mientras que los productos húmedos o pegajosos pueden requerir lavado y una cubeta drenable. El agitador, las placas finales, los sellos y la válvula de descarga son puntos de retención comunes. El cambio de producto también puede requerir una inspección del sello del eje y del área del rodamiento. Si el mezclador se utiliza para varios productos, se debe establecer un protocolo de validación de limpieza en lugar de depender únicamente de la inspección visual. El método de limpieza debe ser compatible con los materiales de construcción y el armario eléctrico.
El mantenimiento se centra en la transmisión, los cojinetes, los sellos, los accesorios del agitador y el mecanismo de descarga. Los intervalos de lubricación y la inspección de sellos deben seguir las instrucciones del fabricante para el trabajo real. El ruido anormal, la vibración, la corriente alta del motor o el aumento de la temperatura del producto pueden indicar sobrecarga, desgaste o un cambio en el comportamiento del material. Los operadores deben registrar estas señales y detener el lote si el mezclador está fuera de su rango validado. Un mezclador que se fuerza a través de un lote rígido puede dañar el agitador o crear un peligro para la seguridad, y el costo de una reparación suele ser mayor que el costo de investigar la causa.
La seguridad en la manipulación del polvo también forma parte del procedimiento operativo. Muchos polvos orgánicos y metálicos pueden formar nubes de polvo explosivas y las descargas estáticas pueden encender una atmósfera inflamable. Se deben evaluar la conexión a tierra, la unión, la ventilación, la recolección de polvo y el control de ignición para el material específico. La mezcladora no debe abrirse mientras el agitador está en movimiento y las herramientas de limpieza deben ser antichispas cuando sea necesario. Estos controles son específicos de la planta y deben revisarse con el equipo de seguridad de procesos del sitio antes de la puesta en servicio.
Cuando una mezcladora de correa de tornillo horizontal es la opción correcta
El mezclador de correa de tornillo horizontal es un buen candidato cuando un lote de polvos secos necesita una rotación a granel confiable, cuando la formulación contiene componentes cohesivos que no se mezclan bien al girar y cuando un volumen de trabajo horizontal se adapta al diseño del edificio. También es relevante cuando se debe distribuir una cantidad moderada de líquido hasta convertirlo en polvo sin formar una pasta. La máquina es menos adecuada cuando el producto es una pasta de alta viscosidad, cuando se requiere un manejo extremadamente suave o cuando las especificaciones exigen una granulación de alto cizallamiento. La primera decisión de selección es hacer coincidir la clase de máquina con el estado del material.
Comparar opciones ayuda a aclarar la decisión. A menudo se prefiere una licuadora en V o una licuadora de doble cono para mezclas de flujo libre y bajo cizallamiento con fácil limpieza, pero puede segregar polvos cohesivos o diferentes. Un mezclador horizontal de cinta o de tornillo proporciona más intercambio mecánico pero tiene más superficies que limpiar. Un mezclador de alto cizallamiento puede dispersar líquidos y romper aglomerados, pero puede dañar partículas frágiles y generar calor. Un molino planetario o de bolas es una herramienta de reducción de tamaño, no un sustituto de una mezcladora. Cada clase de máquina resuelve una operación unitaria diferente y el rendimiento de la mezcla debe evaluarse en función del atributo previsto del producto.
La elección final debería basarse en una prueba con la formulación real. Solicite al proveedor que confirme el volumen de trabajo, el material de construcción, la configuración del agitador, el tipo de descarga, la disposición del sello y los controles disponibles para la tarea propuesta. Proporcione los requisitos de densidad aparente, rango de tamaño de partículas, humedad, abrasividad y limpieza. Si el proveedor no puede confirmar un punto, solicite un dibujo o una prueba. Las especificaciones claras reducen el riesgo de comprar un mezclador que cumpla con una dimensión pero no con la necesidad del proceso. La misma disciplina se aplica al comparar la TENCAN Mezclador de correa de tornillo horizontal con otras opciones de mezcla por lotes.
Preguntas prácticas de los compradores
¿Qué tan llena debe estar la batidora?
Utilice el rango de trabajo validado por el fabricante para la densidad aparente real. Un error común es especificar una masa de lote que llene el canal más allá del francobordo. El nivel de llenado correcto es aquel que produce la uniformidad requerida sin torque excesivo, polvo o zonas muertas, y debe confirmarse mediante muestreo. Los niveles de llenado mínimo y máximo pueden diferir para polvos ligeros y densos, por lo que el registro del lote debe indicar el rango aceptable en lugar de un objetivo único.
¿Puede la batidora manejar un aditivo líquido?
Puede distribuir una pequeña cantidad de líquido cuando la formulación sigue siendo un polvo fluido o una masa húmeda de baja viscosidad. No es una batidora ni amasadora de alto cizallamiento. Se deben probar la velocidad de adición de líquido, la posición de la boquilla y el tiempo de mezclado, porque la humectación excesiva localizada puede formar grumos que no se dispersan. Si la carga de líquido es lo suficientemente alta como para crear una pasta, se debe evaluar un tipo de mezclador diferente antes de aumentar la producción.
¿Cuánto tiempo lleva la mezcla?
No existe un tiempo universal. Depende del tamaño del lote, el nivel de llenado, la velocidad del agitador, el tamaño de las partículas, la diferencia de densidad y la uniformidad objetivo. Un estudio de tiempos con múltiples puntos de muestreo es la forma confiable de establecer el ciclo. Un licuado más prolongado no es automáticamente mejor y puede causar desmezclado, desgaste o acumulación de calor. El rango operativo debe basarse en la meseta donde la uniformidad es aceptable y los atributos del producto permanecen estables.
¿Cómo se debe limpiar la batidora?
Utilice un procedimiento escrito para el producto y la planta. La limpieza en seco con aspiradora y cepillos puede ser suficiente para un polvo mineral específico, mientras que el uso alimentario, farmacéutico o de múltiples productos puede requerir una limpieza y validación en húmedo. El agitador, las placas finales, los sellos y la válvula de descarga necesitan atención específica. La limpieza debe completarse antes de que los residuos se sequen o endurezcan, y la mezcladora debe inspeccionarse antes de cargar el siguiente lote.
La uniformidad se crea mediante la interacción del material, el mezclador y el procedimiento. Un mezclador de correa de tornillo horizontal puede proporcionar el intercambio mecánico necesario para muchas mezclas secas y semihúmedas, pero su rendimiento depende del nivel de llenado correcto, el orden de carga, la velocidad, el tiempo, la descarga y la limpieza. Antes de ampliar, pruebe la formulación real, tome muestras del lote completo y defina un rango operativo. Esa evidencia es más útil que una afirmación de catálogo y brinda a los operadores una base clara para una producción repetible.