
Four tubulaire rotatif pour la calcination des poudres
Les transformateurs de poudre qui déplacent une étape de calcination ou de frittage d’un test en creuset vers un lot de production rencontrent généralement le même mode de défaillance. Le matériau qui semblait uniforme dans un petit bateau en alumine sort d'une charge plus importante avec une croûte frittée à la surface, de la poudre libre en dessous et une distribution de phase ou de couleur qui dérive de l'extrémité d'entrée du four vers la sortie. Le responsable du traitement est rarement le coupable. Le problème est le lit de poudre lui-même. Un lit de poudre compacté conduit mal la chaleur et ne se mélange presque pas du tout, de sorte que chaque processus statique comporte un gradient interne, en termes de température, d'exposition aux gaz et d'ampleur de la réaction. UN four tubulaire rotatif des attaques qui se dégradent mécaniquement : le tube tourne, la poudre culbute et les surfaces fraîches sont continuellement exposées à la paroi chaude et au gaz de procédé.
Cet article examine le fonctionnement des fours tubulaires rotatifs continus, quelles variables de processus contrôlent réellement l'uniformité et le débit, comment le matériau du tube et la sélection de l'atmosphère limitent les capacités d'une unité donnée et comment diagnostiquer les problèmes qui apparaissent le plus souvent lors de la calcination et du frittage des poudres. Les mêmes principes s'appliquent qu'il s'agisse d'une étude de faisabilité en laboratoire ou d'une petite ligne de production traitant un oxyde, un précurseur de cathode, un catalyseur ou une poudre céramique. Lorsque des chiffres tels que la température, le temps de séjour ou le débit d'alimentation apparaissent ci-dessous, considérez-les comme des points de départ pour les essais : les valeurs correctes dépendent des propriétés du matériau et des conditions du processus et doivent être confirmées par des tests plutôt que supposées.
Pourquoi les lits de poudre statique frittent de manière inégale
La chaleur atteint une charge statique de poudre principalement à travers la paroi du creuset et, au-dessus d'environ 600 °C, par rayonnement à travers l'espace entre la paroi et la surface du lit. À l’intérieur du lit, la chaleur se déplace à travers les points de contact des particules et à travers le gaz remplissant les vides, ce qui constitue un chemin beaucoup plus lent que la conduction dans un solide. Un lit statique de 30 à 50 mm de profondeur peut donc rester plusieurs dizaines de degrés plus frais en son centre qu'en son bord, et l'écart s'élargit avec la profondeur du lit, avec un garnissage lâche et avec toute réaction endothermique évacuant la chaleur de la charge.
La température ne représente que la moitié du problème. De nombreuses réactions de calcination libèrent des gaz : du dioxyde de carbone provenant des carbonates, de la vapeur d'eau provenant des hydroxydes, des oxydes de soufre provenant des sulfates, de l'ammoniac ou des fragments organiques provenant de précurseurs. Dans un lit statique, ces gaz doivent se diffuser à travers les mêmes canaux étroits à travers lesquels le gaz de procédé frais doit diffuser. Lorsque la réaction est rapide, l'atmosphère locale à l'intérieur du lit peut différer considérablement de l'atmosphère que le contrôleur pense fournir, et cette différence entraîne des réactions secondaires, une conversion incomplète ou des gradients d'oxydation qui restent invisibles jusqu'à ce que la poudre soit analysée.
Le frittage modifie également le lit au fur et à mesure de son déroulement. Les particules qui forment des cols aux points de contact construisent un réseau rigide. Près de la surface, ce réseau peut se densifier en une croûte, ce qui restreint encore davantage l'accès au gaz, tandis que l'intérieur reste meuble. Une fois qu'une croûte s'est formée, le lot est effectivement composé de deux matériaux avec des histoires thermiques différentes, et le broyage en aval ne restaurera pas la composition de phase ou la chimie de surface qui a été perdue. Les matériaux à bas point de fusion, à phase liquide transitoire ou à réactions de formation fortement exothermiques sont les plus sensibles à ce comportement.
Rien de tout cela ne rend le four statique obsolète. Pour les petits échantillons, pour les réactions lentes à l'état solide avec peu de dégagement de gaz, et pour les pièces façonnées qui ne doivent pas culbuter, un four caisson ou un four tubulaire statique reste plus simple et plus facile à contrôler. Le cas de la rotation apparaît lorsque trois conditions sont remplies en même temps : la charge est suffisamment importante pour que les gradients internes soient importants, la réaction échange des gaz avec l'atmosphère et les spécifications du produit incluent l'uniformité de la phase, de la couleur ou de la structure des particules plutôt que seulement la composition moyenne.
Comment un four à tube rotatif maintient un lit de poudre en mouvement
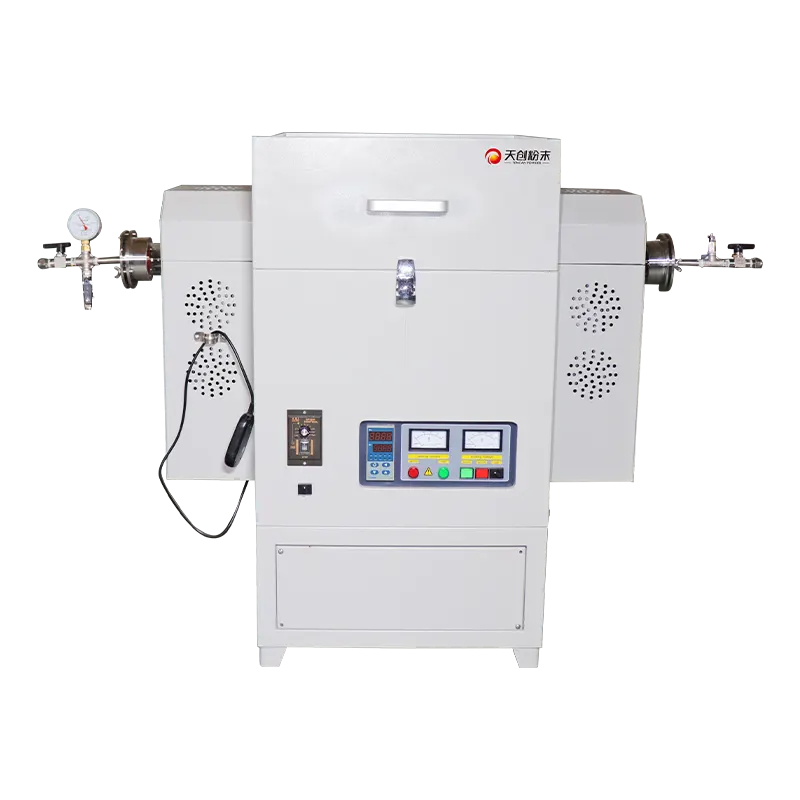
Un four à tube rotatif remplace le bateau statique par un tube de traitement à rotation lente monté à un petit angle par rapport à l'horizontale. La poudre entre par l'extrémité surélevée, culbute comme un lit mobile peu profond le long de la zone chaude et se décharge par l'extrémité inférieure, soit en continu, soit par incréments chronométrés. Étant donné que le lit n'a que quelques couches de particules à tout moment, la chaleur et le gaz ont un court chemin vers chaque particule, et l'action de culbutage répétée continue de briser les contacts qui autrement se transformeraient en une croûte frittée.
Le tube, l'entraînement et l'inclinaison
Le tube de traitement est au cœur de la conception. Il doit maintenir la température de travail sans se déformer, résister aux attaques de la poudre et du gaz de procédé et survivre aux cycles thermiques d'une utilisation courante. Les constructions courantes utilisent du quartz pour les travaux à basse température où l'observation visuelle et des matières à faible contamination, de l'alumine ou de la mullite de haute pureté où le travail est plus chaud ou plus abrasif, et des alliages résistants à la chaleur où une robustesse mécanique et des diamètres plus grands sont requis. Le diamètre du tube, l'épaisseur de la paroi et la longueur non supportée influencent tous le comportement du tube à la température, de sorte que la longueur chaude utilisable doit toujours être vérifiée par rapport au modèle du four plutôt que supposée.
Le système d'entraînement fait tourner le tube via un motoréducteur et une transmission par courroie ou par chaîne, souvent avec un entraînement à fréquence variable afin que la vitesse puisse être réglée indépendamment de la charge. La vitesse de rotation est normalement modeste, car l’objectif est une agitation douce plutôt qu’un mélange centrifuge ; si le tube tourne trop vite, la poudre est projetée contre la paroi, le lit cesse de se renouveler et le matériau recommence à se comporter comme une charge statique. L'inclinaison est généralement réglable sur une petite plage, ce qui donne à l'opérateur un deuxième moyen indépendant de contrôler la durée pendant laquelle la poudre reste dans la zone chaude.
Zones de chauffe et contrôle d’ambiance
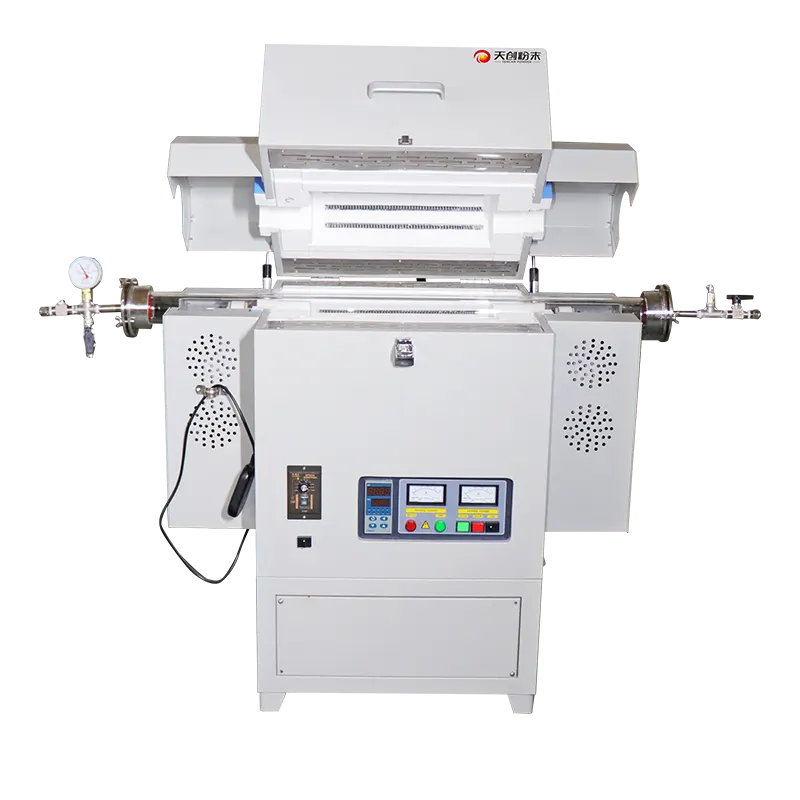
La plupart des fours tubulaires rotatifs sont construits avec une ou plusieurs zones de chauffage contrôlées indépendamment le long du tube. Plusieurs zones permettent un profil contrôlé : une section de préchauffage ou de séchage où l'humidité et les composants volatils sont évacués, une zone de réaction principale à la température cible et une section de refroidissement ou de recuit où la poudre est descendue progressivement avant d'être déchargée. Diviser le profil de cette manière protège le tube des chocs thermiques et donne à la réaction un début et une fin définis au lieu d'un seul trempage chaud.
Le contrôle de l’atmosphère est ce qui différencie un four rotatif d’un séchoir rotatif. Des joints rotatifs étanches aux gaz aux deux extrémités permettent à l'azote, à l'argon, à l'air, à l'hydrogène ou à un gaz de formation mixte d'être introduit à travers le tube, et le gaz peut se déplacer soit avec la poudre, soit contre elle. Le flux à contre-courant, dans lequel du gaz frais entre par l'extrémité de décharge et sort par l'extrémité d'alimentation, permet généralement l'élimination la plus efficace des produits de réaction, car la poudre rencontre un gaz de plus en plus propre à mesure qu'elle se déplace vers la sortie. Le débit de gaz, la pureté du gaz et la méthode de scellement doivent être adaptés au matériau : une réaction légèrement oxydante peut tolérer une simple purge, tandis que les poudres sensibles à l'air nécessitent un système scellé avec un point de rosée à l'entrée contrôlé et une surveillance de l'oxygène.
Alimentation, transport et déchargement
Le fonctionnement continu nécessite un dispositif d'alimentation qui délivre la poudre à un débit constant et contrôlable. Les doseurs à vis gèrent bien les poudres à écoulement libre, les doseurs vibrants sont plus doux pour les agglomérats fragiles et une petite trémie avec une vanne rotative convient aux systèmes qui doivent contenir une atmosphère inerte du côté de l'entrée. Le débit d'alimentation, la vitesse de rotation du tube et l'angle d'inclinaison déterminent ensemble le temps de séjour, et le temps de séjour détermine jusqu'où se déroule la réaction. Cette relation est la principale raison pour laquelle une unité rotative est plus facile à mettre à l'échelle qu'un processus par lots statique : les trois mêmes variables peuvent être ajustées indépendamment pour maintenir l'historique thermique constant lorsque le débit change.
Les rejets sont généralement collectés dans une trémie étanche, un cyclone ou un boîtier de filtre, selon la taille des particules et si le produit doit être conservé sous gaz inerte. Les poudres fines peuvent être évacuées du tube par le flux d'échappement, de sorte que la vitesse du gaz, la conception du déflecteur interne et le système de collecte doivent tous être pris en compte ensemble. Les vols ou élévateurs internes, le cas échéant, améliorent le mélange le long du tube et réduisent la tendance des matériaux fins à se stratifier, mais ils augmentent également la génération de poussière et doivent être sélectionnés en tenant compte du produit.
Variables clés qui contrôlent l'uniformité et le débit
Les opérateurs qui obtiennent des résultats constants avec un four tubulaire rotatif le traitent généralement autant comme un problème de transport que comme un problème de chauffage. Le matériau doit arriver à la bonne température, y rester suffisamment longtemps, respecter la bonne composition gazeuse et repartir avant que le produit ne réagisse de manière excessive. Cinq variables déterminent cette séquence.
Vitesse de rotation et renouvellement du lit
La vitesse de rotation définit la fréquence à laquelle la surface de la poudre est rafraîchie. À très basse vitesse, le lit rampe et seule sa couche externe est activement échangée ; à vitesse modérée, le matériau roule et cascade, ce qui constitue la condition idéale pour le contact du gaz et son chauffage uniforme. L'augmentation de la vitesse réduit le temps de séjour moyen pour une inclinaison et une vitesse d'alimentation données, car la poudre se déplace plus rapidement le long du tube incliné. Les changements de vitesse nécessitent donc généralement un changement compensatoire de l'inclinaison ou de la vitesse d'alimentation si l'historique thermique doit rester le même.
Angle d'inclinaison et temps de séjour
L'angle d'inclinaison est le contrôle le plus grossier du temps de séjour. Un petit angle maintient la poudre dans la zone chaude plus longtemps et convient aux réactions lentes à l'état solide ou aux réactions avec une longue étape de diffusion. Un angle plus grand réduit le temps de séjour et convient aux décompositions rapides où un chauffage prolongé rendrait le produit grossier ou favoriserait un frittage indésirable. Étant donné que l'inclinaison modifie également la profondeur du lit mobile, elle interagit avec la vitesse de rotation. Les deux doivent donc être ajustés ensemble pendant les essais plutôt qu'indépendamment.
Niveau de remplissage et débit
La vitesse d'alimentation détermine la quantité de poudre présente dans le tube à tout moment, et donc la profondeur du lit mobile. Un lit peu profond offre un excellent accès à la chaleur et au gaz mais un faible débit ; un lit profond augmente le débit mais réintroduit les gradients que la rotation était censée supprimer. La limite pratique est généralement fixée par le matériau : les poudres cohésives forment des grumeaux qui roulent au lieu de tomber en cascade, tandis que les poudres très fluides peuvent se déplacer comme un mince filet et court-circuiter la zone chaude.
Profil de température et trempage
Le temps total en température est ce qui détermine la plupart des réactions à l'état solide, de sorte que le point de consigne de chaque zone et la longueur de la zone chaude comptent autant que la température maximale. Une zone courte et chaude nécessite une alimentation plus rapide et risque une conversion incomplète ; une zone longue avec un profil doux donne un processus plus indulgent mais nécessite un four plus grand. Pour les matériaux qui passent par une phase intermédiaire, c'est le profil, et non la valeur maximale, qui détermine l'assemblage de la phase finale.
Débit de gaz, pureté et point de rosée
Le débit de gaz doit être suffisamment élevé pour balayer les produits de réaction loin du lit mais suffisamment faible pour éviter d'entraîner de la poudre fine. En pratique, les opérateurs équilibrent trois paramètres de gaz : le débit total, la pureté à l'entrée et le point de rosée à l'entrée. Pour la réduction ou la calcination sensible à l'air, l'humidité présente dans le gaz entrant peut être plus dommageable que l'oxygène résiduel, car la vapeur d'eau modifie l'équilibre de nombreuses réactions d'oxyde. Un moniteur de point de rosée à l'entrée et, si possible, à la sortie fournit une indication simple et directe si le lit libère ou absorbe de l'humidité.
| Variable | Effet principal | Sens de réglage typique |
|---|---|---|
| Vitesse de rotation | Renouvellement du lit, génération de poussière, temps de séjour | Augmenter modérément si le lit stagne ; réduire si de la poudre est projetée sur le mur |
| Angle d'inclinaison | Temps de séjour, profondeur du lit | Réduisez l'angle pour un trempage plus long ; augmenter pour un débit plus rapide |
| Vitesse d'alimentation | Profondeur du lit, débit, exhaustivité de la conversion | Taux inférieur pour une meilleure uniformité ; augmenter seulement une fois que le profil est stable |
| Points de consigne de zone | Formation de phase, étendue de la réaction, contrainte du tube | Élargir le profil des matériaux sensibles ; raccourcir la zone chaude pour des réactions rapides |
| Débit de gaz et point de rosée | Pureté de l'atmosphère, élimination des produits, entraînement des poussières | Augmenter le débit pour éliminer les produits de réaction ; surveiller le point de rosée avant de changer la température |
Matériau du tube, contamination et étanchéité
La sélection des tubes est souvent décidée par les limites de contamination plutôt que par la seule température. Le quartz offre une bonne résistance aux chocs thermiques et une faible contamination de fond, ce qui convient aux oxydes de haute pureté et aux matériaux optiques ou électroniques, mais il est attaqué par les poudres riches en alcalis et par certains produits chimiques fluorés à température élevée. L'alumine et la mullite de haute pureté tolèrent des températures plus élevées et des poudres plus agressives au prix d'une moindre résistance aux chocs thermiques, les vitesses de chauffage et de refroidissement doivent donc être plus douces. Les alliages résistants à la chaleur sont robustes et permettent des diamètres de tubes plus grands, mais le chrome et le fer peuvent être transférés au produit dans des atmosphères réductrices, ce qui est inacceptable pour certaines applications de batteries et de catalyseurs.
Lorsqu'un tube métallique est la seule option pratique, un revêtement intérieur ou un insert en céramique peut séparer la poudre de la paroi du tube, et le revêtement doit être remplacé selon un calendrier défini plutôt qu'après une défaillance visible. Il convient également de rappeler que la contamination peut provenir des éléments de broyage et des bols de broyage utilisés avant la calcination. Une poudre broyée dans un pot en acier ou en carbure de tungstène présente un profil d'impuretés de départ différent de celui de la même poudre broyée dans un pot en agate ou en zircone, et le four ne peut pas éliminer ce que le broyeur a introduit.
L'étanchéité est l'autre moitié du contrôle de l'atmosphère. Les joints rotatifs doivent permettre la rotation du tube tout en limitant les fuites de gaz et constituent un élément d'usure normale. Les garnitures en graphite, en PTFE et en fibres céramiques se comportent différemment en fonction de la température : certaines sont mieux maintenues au frais par des chemises d'eau ou par le gradient naturel de température le long des extrémités des tubes, et toutes nécessitent une inspection périodique. Un simple test de chute de pression avant une analyse critique, ou une surveillance continue de l'oxygène avec une alarme, détectera la dégradation du joint plus tôt qu'une analyse du produit fini.
Diagnostic des problèmes courants des fours à tubes rotatifs
Poudre collant à la paroi du tube. Le collage commence généralement par une fine pellicule là où le lit est le plus chaud. Les causes courantes sont un liant résiduel ou une humidité qui devient collante avant de se volatiliser, une phase liquide passagère dans le matériau ou une zone chaude trop élevée pour la première partie du profilé. Réduire le débit d'alimentation, prolonger la section de préchauffage ou abaisser le point de consigne initial de la zone résout souvent le problème. Si l'adhérence persiste, la surface du tube elle-même peut nécessiter une attention particulière, car une paroi rayée ou vitrée donne au film un endroit où s'ancrer.
Transfert de poussière dans l'échappement. Les fines particules entraînées dans le flux gazeux finissent dans le filtre ou le piège froid, ce qui modifie à la fois le rendement et la composition mesurée. Les leviers habituels sont la vitesse du gaz, la vitesse de rotation et l'état d'agglomération de la poudre. Un lit légèrement plus profond ou un débit de gaz plus faible peuvent réduire l’entraînement, mais cela doit être mis en balance avec la nécessité d’éliminer les produits de réaction. La pré-agglomération des aliments par granulation douce est parfois plus utile que toute modification des réglages du four.
Composition de décharge inégale. Si le premier matériau sortant du tube diffère du précédent, le tube peut encore contenir un talon de vieille poudre provenant d'un cycle précédent, l'alimentation peut être pulsée plutôt que stable, ou l'inclinaison peut être trop faible pour que la poudre se déplace de manière cohérente. Un court cycle de purge avec une poudre inerte ou sacrificielle, une vérification de l'étalonnage du doseur et une légère augmentation de l'inclinaison sont les premières réponses standard. L'échantillonnage continu au déversement est bien plus informatif que l'analyse d'un seul échantillon ponctuel en fin de campagne.
Excursions thermales. Les réactions de formation exothermique peuvent élever la température du lit bien au-dessus du point de consigne, et dans un lit statique, la chaleur est piégée. La rotation aide, mais elle n'élimine pas le risque : si la réaction est fortement exothermique, le débit d'alimentation doit être suffisamment faible pour que le dégagement de chaleur par unité de longueur de tube reste dans les limites de la capacité du four à l'évacuer. Surveiller une augmentation de la température de refoulement ou un changement dans la consommation de gaz est un moyen pratique de le détecter avant que le produit ne soit affecté.
Condensation dans les zones froides. L'eau, les matières organiques ou les sels volatils qui quittent le lit peuvent se condenser aux extrémités des tubes, sur les joints ou dans la ligne d'échappement. Une fois condensés, ils peuvent retomber dans la zone chaude, corroder les raccords ou bloquer le passage du gaz. Garder les extrémités d'entrée et de sortie au-dessus du point de rosée de l'échappement, utiliser des conduites et des pièges chauffés et nettoyer les extrémités froides selon un programme fixe évite la plupart de ces problèmes.
Four statique, four tubulaire rotatif ou four rotatif
Un four statique à tubes ou à caissons est l'outil idéal pour les petits lots d'échantillons, pour les composants façonnés et pour les réactions qui se déroulent suffisamment lentement pour que les heures de trempage comptent plus que l'échange gazeux. Il offre une position d'échantillon bien définie, un accès facile aux thermocouples et un enregistrement simple des données. Sa faiblesse est le tartre : à mesure que le lit s'approfondit, l'uniformité diminue et la seule façon de la récupérer est de réduire la taille du lot ou de prolonger le cycle.
Un four tubulaire rotatif se situe entre ce travail en laboratoire et la production à grande échelle. Il offre un débit continu ou semi-continu, une atmosphère contrôlée et un lit mobile qui maintient l'accès à la chaleur et au gaz à peu près constant à mesure que le débit augmente. Ses limites sont le diamètre du tube et les exigences mécaniques des joints et de l'entraînement, qui le maintiennent généralement dans la plage de production pilote à petite pour la plupart des poudres.
Un four rotatif est le parent à l'échelle de production, avec une coque revêtue de réfractaire et un volume interne beaucoup plus grand. Il traite du tonnage en vrac mais offre un contrôle plus grossier de l'atmosphère et du profil de température, et il n'est normalement justifié que lorsque le processus a déjà fait ses preuves. Le chemin de développement pratique s'étend des essais de fours statiques à un four à tube rotatif de laboratoire pour la validation de processus continu, et ensuite seulement vers des équipements plus grands, avec les trois mêmes variables de processus appliquées à chaque étape afin que les résultats restent comparables.
Liste de contrôle de sélection et de mise à l’échelle pour la calcination des poudres
Avant de spécifier un four tubulaire rotatif, il convient de noter ce que le processus nécessite réellement, car le matériau du tube, la manipulation du gaz et la configuration de chauffage découlent tous de cette description plutôt que d'un numéro de catalogue. Une courte liste de contrôle couvre la plupart des décisions.
- Spécification du produit cible : phase, cristallinité, distribution granulométrique, couleur, limites d'impuretés et perte au feu autorisée.
- Historique thermique : température maximale, durée totale en température, taux de chauffage et de refroidissement admissibles et si le matériau passe par une phase intermédiaire.
- Atmosphère : oxydante, inerte, réductrice ou sous vide ; limites de pureté d'entrée et de point de rosée ; si les produits de réaction doivent être lavés ou récupérés.
- Caractéristiques de l'alimentation : densité apparente, fluidité, teneur en humidité, type de liant, tendance à l'agglomération et sensibilité à la génération de poussière.
- Cycle de service : taille du lot ou débit continu, nombre de campagnes par semaine et si le même tube doit traiter plusieurs poudres différentes.
- Maintenance : intervalle de remplacement des joints, accès pour l'inspection des tubes et disponibilité de tubes et d'éléments chauffants de rechange.
La mise à l'échelle doit maintenir constant l'historique thermique réel du matériau plutôt que de copier les points de consigne d'une unité plus petite. Cela signifie mesurer la distribution du temps de séjour, vérifier la profondeur du lit au débit d'alimentation cible et confirmer la composition du gaz à l'extrémité de décharge, et pas seulement à l'entrée. Un court passage de vérification à l'aide d'un matériau marqueur ou d'un traceur dans l'alimentation est souvent le moyen le plus rapide d'établir le temps de séjour réel, car les valeurs calculées capturent rarement les effets de la cohésion de la poudre et de la rugosité du tube.
Enfin, gardez les premières campagnes conservatrices. Commencez avec un débit d'alimentation inférieur à celui suggéré par le calcul, maintenez un temps de séjour légèrement plus long et échantillonnez la décharge à intervalles réguliers afin que la transition du démarrage à l'état stable soit visible dans les données. L'uniformité doit être démontrée en comparant plusieurs échantillons de rejet, testés séparément pour la phase et la taille des particules, plutôt que par une seule analyse. Une fois cette base de référence établie, le débit peut être augmenté étape par étape et le processus devient véritablement transférable entre le four rotatif de laboratoire et l'équipement qui le fera éventuellement fonctionner en production.