
Forno tubular rotativo para calcinação de pó
Processadores de pó que passam uma etapa de calcinação ou sinterização de um teste de cadinho para um lote de produção geralmente encontram o mesmo modo de falha. O material que parecia uniforme em um pequeno barco de alumina sai de uma carga maior com uma crosta sinterizada na superfície, pó solto por baixo e uma distribuição de fase ou cor que flutua da extremidade de entrada até a saída do forno. O controlador raramente é o culpado. O problema é a própria cama de pólvora. Um leito compactado de pó conduz mal o calor e quase não se mistura, de modo que todo processo estático carrega um gradiente interno, na temperatura, na exposição ao gás e na extensão da reação. UM forno de tubo rotativo ataca esse gradiente mecanicamente: o tubo gira, o pó cai e as superfícies frescas são continuamente expostas à parede quente e ao gás do processo.
Este artigo examina como funcionam os fornos tubulares rotativos contínuos, quais variáveis do processo realmente controlam a uniformidade e o rendimento, como o material do tubo e a seleção da atmosfera limitam o que uma determinada unidade pode fazer e como diagnosticar os problemas que aparecem com mais frequência durante a calcinação e sinterização do pó. Os mesmos princípios se aplicam quer o imposto seja um estudo de viabilidade laboratorial ou uma pequena linha de produção de processamento de óxido, precursor de cátodo, catalisador ou pó cerâmico. Quando valores como temperatura, tempo de residência ou taxa de alimentação aparecerem abaixo, trate-os como pontos de partida para testes: os valores corretos dependem das propriedades do material e das condições do processo e devem ser confirmados por testes, e não assumidos.
Por que as camadas de pó estática sinterizam de maneira desigual
O calor atinge uma carga estática de pó principalmente através da parede do cadinho e, acima de aproximadamente 600 °C, por radiação através do espaço entre a parede e a superfície do leito. Dentro do leito, o calor viaja através dos pontos de contato das partículas e através do gás que preenche os vazios, que é um caminho muito mais lento do que a condução em um sólido. Um leito estático de 30 a 50 mm de profundidade pode, portanto, ficar dezenas de graus mais frio em seu centro do que em sua borda, e a lacuna aumenta com a profundidade do leito, com empacotamento solto e com qualquer reação endotérmica retirando calor da carga.
A temperatura é apenas metade do problema. Muitas reações de calcinação liberam gases: dióxido de carbono de carbonatos, vapor de água de hidróxidos, óxidos de enxofre de sulfatos, amônia ou fragmentos orgânicos de precursores. Em um leito estático, esses gases devem se difundir através dos mesmos canais estreitos pelos quais o gás fresco do processo deve se difundir. Quando a reação é rápida, a atmosfera local dentro do leito pode diferir substancialmente da atmosfera que o controlador acredita estar fornecendo, e essa diferença leva a reações secundárias, conversão incompleta ou gradientes de oxidação que permanecem invisíveis até que o pó seja analisado.
A sinterização também altera o leito à medida que avança. As partículas que formam pescoços nos pontos de contato constroem uma rede rígida. Perto da superfície, essa rede pode densificar-se numa crosta, o que restringe ainda mais o acesso ao gás, enquanto o interior permanece solto. Uma vez formada uma crosta, o lote é efetivamente composto por dois materiais com histórias térmicas diferentes, e a moagem posterior não restaurará a composição de fase ou a química da superfície que foi perdida. Materiais com baixo ponto de fusão, com fase líquida transitória ou com reações de formação fortemente exotérmicas são os mais sensíveis a este comportamento.
Nada disso torna o forno estático obsoleto. Para amostras pequenas, para reações lentas no estado sólido com pouca evolução de gás e para peças moldadas que não devem tombar, um forno tipo caixa ou um forno tubular estático permanece mais simples e fácil de controlar. O caso da rotação aparece quando três condições são atendidas ao mesmo tempo: a carga é grande o suficiente para que os gradientes internos sejam importantes, a reação troca gás com a atmosfera e a especificação do produto inclui uniformidade de fase, cor ou estrutura de partículas, em vez de apenas composição média.
Como um forno tubular rotativo mantém um leito de pólvora em movimento
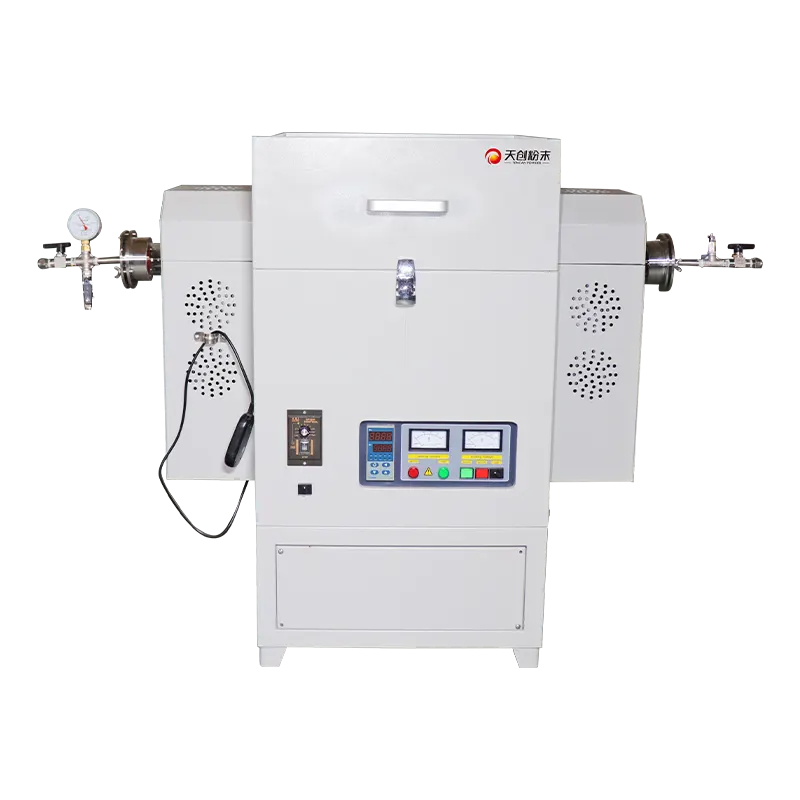
Um forno tubular rotativo substitui o barco estático por um tubo de processo girando lentamente montado em um pequeno ângulo em relação à horizontal. O pó entra pela extremidade elevada, cai como um leito móvel raso ao longo da zona quente e é descarregado na extremidade inferior, de forma contínua ou em incrementos cronometrados. Como o leito tem apenas algumas camadas de partículas de profundidade a qualquer momento, tanto o calor quanto o gás têm um caminho curto para cada partícula, e a ação repetida de tombamento continua quebrando os contatos que de outra forma se transformariam em uma crosta sinterizada.
O tubo, o acionamento e a inclinação
O tubo de processo é o coração do design. Deve manter a temperatura de trabalho sem deformar-se, resistir ao ataque do pó e do gás de processo e sobreviver ao ciclo térmico de uso rotineiro. Construções comuns usam quartzo para trabalhos em temperaturas mais baixas onde a observação visual e baixa contaminação importam, alumina ou mulita de alta pureza onde o trabalho é mais quente ou mais abrasivo e ligas resistentes ao calor onde robustez mecânica e diâmetros maiores são necessários. O diâmetro do tubo, a espessura da parede e o comprimento sem suporte influenciam o comportamento do tubo à temperatura, portanto, o comprimento quente utilizável deve sempre ser verificado em relação ao modelo do forno, e não assumido.
O sistema de acionamento gira o tubo por meio de um motoredutor e uma transmissão por correia ou corrente, geralmente com um acionamento de frequência variável, para que a velocidade possa ser definida independentemente da carga. A velocidade de rotação é normalmente modesta, porque o objetivo é uma agitação suave em vez de uma mistura centrífuga; se o tubo girar muito rápido, o pó é jogado contra a parede, o leito para de se renovar e o material volta a se comportar como uma carga estática. A inclinação geralmente é ajustável em uma pequena faixa, o que dá ao operador uma segunda maneira independente de controlar quanto tempo o pó permanece na zona quente.
Zonas de aquecimento e controle de atmosfera
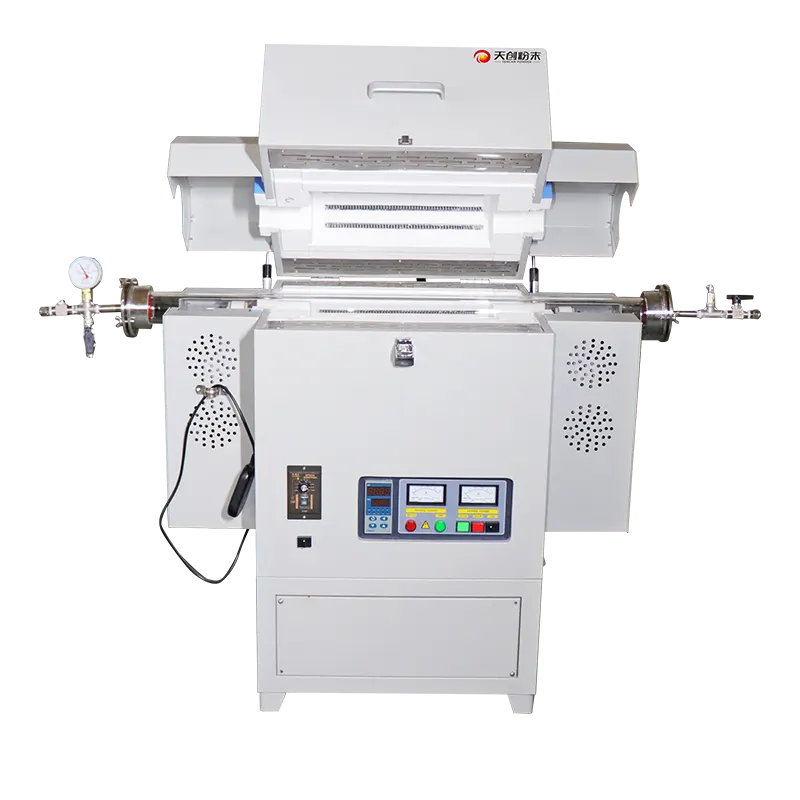
A maioria dos fornos tubulares rotativos são construídos com uma ou mais zonas de aquecimento controladas independentemente ao longo do tubo. Múltiplas zonas permitem um perfil controlado: uma seção de pré-aquecimento ou secagem onde a umidade e os componentes voláteis são eliminados, uma zona de reação principal na temperatura alvo e uma seção de resfriamento ou recozimento onde o pó é reduzido gradualmente antes da descarga. Dividir o perfil desta forma protege o tubo do choque térmico e dá à reação um início e um fim definidos, em vez de uma única imersão a quente.
O controle da atmosfera é o que separa um forno rotativo de um secador rotativo. As vedações rotativas estanques a gases em ambas as extremidades permitem que nitrogênio, argônio, ar, hidrogênio ou um gás de formação misto sejam alimentados através do tubo, e o gás pode viajar com o pó ou contra ele. O fluxo em contracorrente, no qual o gás fresco entra pela extremidade de descarga e sai pela extremidade de alimentação, geralmente proporciona a remoção mais eficiente dos produtos da reação, porque o pó encontra um gás progressivamente mais limpo à medida que se move em direção à saída. A taxa de fluxo do gás, a pureza do gás e o método de vedação devem ser adaptados ao material: uma reação levemente oxidante pode tolerar uma simples purga, enquanto os pós sensíveis ao ar precisam de um sistema selado com um ponto de orvalho de entrada controlado e monitoramento de oxigênio.
Alimentação, transporte e descarga
A operação contínua necessita de um dispositivo de alimentação que forneça pó a uma taxa constante e controlável. Os alimentadores helicoidais lidam bem com pós de fluxo livre, os alimentadores vibratórios são mais suaves com aglomerados frágeis e um pequeno funil com uma válvula rotativa é adequado para sistemas que devem reter uma atmosfera inerte no lado da entrada. A taxa de alimentação, a velocidade de rotação do tubo e o ângulo de inclinação juntos decidem o tempo de residência, e o tempo de residência decide até que ponto a reação prossegue. Essa relação é a principal razão pela qual uma unidade rotativa é mais fácil de escalar do que um processo em lote estático: as mesmas três variáveis podem ser ajustadas independentemente para manter o histórico térmico constante quando a produtividade muda.
A descarga geralmente é coletada em uma tremonha selada, um ciclone ou uma caixa de filtro, dependendo do tamanho das partículas e se o produto deve ser mantido sob gás inerte. Pós finos podem ser retirados do tubo pela corrente de exaustão, portanto a velocidade do gás, o design do defletor interno e o sistema de coleta precisam ser considerados em conjunto. As talas ou elevadores internos, quando instalados, melhoram a mistura ao longo do tubo e reduzem a tendência de estratificação do material fino, mas também aumentam a geração de poeira e devem ser selecionados tendo em mente o produto.
Variáveis-chave que controlam a uniformidade e o rendimento
Os operadores que obtêm resultados consistentes com um forno tubular rotativo geralmente o tratam tanto como um problema de transporte quanto como um problema de aquecimento. O material deve chegar à temperatura certa, permanecer lá por tempo suficiente, atender à composição gasosa correta e sair antes que o produto reaja exageradamente. Cinco variáveis conduzem essa sequência.
Velocidade de rotação e renovação do leito
A velocidade de rotação define a frequência com que a superfície do pó é atualizada. A uma velocidade muito baixa, o leito se arrasta e apenas a sua camada externa é trocada ativamente; em velocidade moderada o material rola e cai em cascata, condição ideal para contato com gases e até mesmo aquecimento. O aumento da velocidade reduz o tempo médio de permanência para uma determinada inclinação e taxa de alimentação, porque o pó se desloca mais rapidamente ao longo do tubo inclinado, de modo que as mudanças de velocidade geralmente exigem uma alteração compensatória na inclinação ou na taxa de alimentação para que o histórico térmico permaneça o mesmo.
Ângulo de inclinação e tempo de residência
O ângulo de inclinação é o controle mais grosseiro sobre o tempo de residência. Um ângulo pequeno mantém o pó na zona quente por mais tempo e é adequado para reações lentas no estado sólido ou reações com uma longa etapa de difusão. Um ângulo maior encurta o tempo de residência e é adequado para decomposições rápidas, onde o aquecimento prolongado tornaria o produto mais grosso ou promoveria uma sinterização indesejada. Como a inclinação também altera a profundidade do leito móvel, ela interage com a velocidade de rotação, portanto as duas devem ser ajustadas juntas durante os testes, e não de forma independente.
Nível de enchimento e taxa de alimentação
A taxa de alimentação determina a quantidade de pó que está no tubo a qualquer momento e, portanto, a profundidade do leito móvel. Um leito raso oferece excelente acesso ao calor e ao gás, mas baixo rendimento; um leito profundo aumenta o rendimento, mas reintroduz os gradientes que a rotação deveria remover. O limite prático é geralmente definido pelo material: pós coesivos formam grumos que rolam em vez de cascatear, enquanto pós de fluxo muito livre podem se mover como um fluxo fino e causar curto-circuito na zona quente.
Perfil de temperatura e imersão
O tempo total à temperatura é o que impulsiona a maioria das reações no estado sólido, portanto, o ponto de ajuste de cada zona e o comprimento da zona quente são tão importantes quanto a temperatura de pico. Uma zona curta e quente exige uma alimentação mais rápida e corre o risco de uma conversão incompleta; uma zona longa com um perfil suave proporciona um processo mais tolerante, mas requer um forno maior. Para materiais que passam por uma fase intermediária, o perfil, e não o valor de pico, determina a montagem da fase final.
Fluxo de gás, pureza e ponto de orvalho
A taxa de fluxo do gás deve ser alta o suficiente para varrer os produtos da reação para longe do leito, mas baixa o suficiente para evitar a entrada de pó fino. Na prática, os operadores equilibram três parâmetros de gás: vazão total, pureza de entrada e ponto de orvalho de entrada. Para redução ou calcinação sensível ao ar, a umidade no gás que entra pode ser mais prejudicial do que o oxigênio residual, porque o vapor de água altera o equilíbrio de muitas reações de óxido. Um monitor de ponto de orvalho na entrada e, sempre que possível, na saída fornece uma indicação simples e direta se o leito está liberando ou absorvendo umidade.
| Variável | Efeito principal | Direção de ajuste típica |
|---|---|---|
| Velocidade de rotação | Renovação de leito, geração de poeira, tempo de residência | Aumentar moderadamente se o leito estiver estagnado; reduzir se o pó for jogado na parede |
| Ângulo de inclinação | Tempo de residência, profundidade do leito | Reduza o ângulo para uma imersão mais longa; aumentar para um rendimento mais rápido |
| Taxa de alimentação | Profundidade do leito, rendimento, conclusão da conversão | Taxa mais baixa para melhor uniformidade; aumente somente depois que o perfil estiver estável |
| Pontos de ajuste de zona | Formação de fase, extensão da reação, tensão do tubo | Ampliar o perfil para materiais sensíveis; encurte a zona quente para reações rápidas |
| Fluxo de gás e ponto de orvalho | Pureza da atmosfera, remoção de produtos, transporte de poeira | Aumente o fluxo para limpar os produtos da reação; monitorar o ponto de orvalho antes de alterar a temperatura |
Material do tubo, contaminação e vedação
A seleção do tubo é muitas vezes decidida pelos limites de contaminação e não apenas pela temperatura. O quartzo oferece boa resistência ao choque térmico e baixa contaminação de fundo, o que é adequado para óxidos de alta pureza e materiais ópticos ou eletrônicos, mas é atacado por pós ricos em álcalis e por alguns produtos químicos de flúor em temperaturas elevadas. A alumina e a mulita de alta pureza toleram temperaturas mais altas e pós mais agressivos ao custo de menor resistência ao choque térmico, portanto as taxas de aquecimento e resfriamento devem ser mais suaves. As ligas resistentes ao calor são robustas e permitem diâmetros de tubos maiores, mas o cromo e o ferro podem ser transferidos para o produto em atmosferas redutoras, o que é inaceitável para algumas aplicações de baterias e catalisadores.
Quando um tubo de metal for a única opção prática, um revestimento interno ou um inserto de cerâmica pode separar o pó da parede do tubo, e o revestimento deve ser substituído em um cronograma definido e não após falha visível. Vale lembrar também que a contaminação pode vir dos meios de moagem e dos frascos de moagem utilizados antes da calcinação. Um pó moído em um frasco de aço ou carboneto de tungstênio carrega um perfil de impureza inicial diferente do mesmo pó moído em um frasco de ágata ou zircônia, e o forno não pode remover o que o moinho introduziu.
A vedação é a outra metade do controle da atmosfera. As vedações rotativas devem permitir que o tubo gire enquanto limitam o vazamento de gás e são um item de desgaste normal. As gaxetas de grafite, PTFE e fibra cerâmica se comportam de maneira diferente em relação à temperatura: algumas são melhor mantidas resfriadas por camisas de água ou pelo gradiente natural de temperatura ao longo das extremidades do tubo, e todas elas precisam de inspeção periódica. Um simples teste de queda de pressão antes de uma execução crítica, ou monitoramento contínuo de oxigênio com um alarme, detectará a degradação da vedação antes de uma análise do produto acabado.
Diagnosticando problemas comuns em fornos tubulares rotativos
Pó aderido à parede do tubo. A colagem geralmente começa como uma película fina onde a cama está mais quente. As causas comuns são um aglutinante residual ou umidade que se torna pegajosa antes de volatilizar, uma fase líquida transitória no material ou uma zona quente muito alta para a primeira parte do perfil. Reduzir a taxa de alimentação, estender a seção de pré-aquecimento ou diminuir o ponto de ajuste da zona inicial geralmente resolve o problema. Se a aderência persistir, a própria superfície do tubo pode precisar de atenção, porque uma parede arranhada ou esmaltada dá ao filme um local para ancorar.
Transporte de poeira para o escapamento. Partículas finas arrastadas no fluxo de gás acabam no filtro ou na armadilha fria, o que altera tanto o rendimento quanto a composição medida. As alavancas usuais são a velocidade do gás, a velocidade de rotação e o próprio estado de aglomeração do pó. Um leito ligeiramente mais profundo ou um fluxo de gás mais baixo pode reduzir o arraste, mas isto deve ser equilibrado com a necessidade de remover produtos de reação. A pré-aglomeração da alimentação por meio de granulação suave às vezes ajuda mais do que qualquer alteração nas configurações do forno.
Composição de descarga irregular. Se o primeiro material a sair do tubo for diferente do último, o tubo pode ainda conter uma camada de pó antigo de uma execução anterior, a alimentação pode ser pulsante em vez de constante, ou a inclinação pode ser demasiado rasa para que o pó se mova de forma consistente. Uma curta operação de purga com pó inerte ou sacrificial, uma verificação na calibração do alimentador e um aumento modesto na inclinação são as primeiras respostas padrão. A amostragem contínua na descarga é muito mais informativa do que a análise de uma única amostra aleatória no final de uma campanha.
Excursões termais. As reações de formação exotérmica podem elevar a temperatura do leito bem acima do ponto de ajuste e, em um leito estático, o calor fica retido. A rotação ajuda, mas não elimina o risco: se a reação for fortemente exotérmica, a taxa de alimentação deve ser baixa o suficiente para que a liberação de calor por unidade de comprimento do tubo permaneça dentro da capacidade do forno de removê-lo. Observar um aumento na temperatura de descarga ou uma mudança no consumo de gás é uma forma prática de detectar isso antes que o produto seja afetado.
Condensação em zonas frias. Água, substâncias orgânicas ou sais voláteis que saem do leito podem condensar nas extremidades dos tubos, nas vedações ou na linha de exaustão. Uma vez condensados, eles podem pingar de volta para a zona quente, corroer as conexões ou bloquear o caminho do gás. Manter as extremidades de entrada e saída acima do ponto de orvalho da exaustão, usando linhas e coletores aquecidos, e limpar as extremidades frias em um horário fixo evita a maioria desses problemas.
Forno estático, forno tubular rotativo ou forno rotativo
Um tubo estático ou forno de caixa é a ferramenta certa para pequenos lotes de amostras, para componentes moldados e para reações que ocorrem lentamente o suficiente para que horas de imersão importem mais do que trocas gasosas. Ele oferece uma posição de amostra bem definida, fácil acesso ao termopar e registro simples de dados. Seu ponto fraco é a escala: à medida que o leito se aprofunda, a uniformidade cai, e a única maneira de recuperá-la é reduzir o tamanho do lote ou estender o ciclo.
Um forno tubular rotativo fica entre o trabalho de laboratório e a produção em grande escala. Ele fornece rendimento contínuo ou semicontínuo, uma atmosfera controlada e um leito móvel que mantém o acesso ao calor e ao gás aproximadamente constante à medida que o rendimento aumenta. Seus limites são o diâmetro do tubo e as demandas mecânicas das vedações e do acionamento, que geralmente o mantêm na faixa de produção piloto a pequena para a maioria dos pós.
Um forno rotativo é o parente em escala de produção, com casca revestida de refratário e volume interno muito maior. Ele lida com grandes volumes, mas oferece um controle mais grosseiro da atmosfera e do perfil de temperatura, e normalmente é justificado apenas quando o processo já está comprovado. O caminho de desenvolvimento prático vai desde testes em fornos estáticos até um forno de tubo rotativo de laboratório para validação contínua do processo, e só então para equipamentos maiores, com as mesmas três variáveis de processo realizadas em cada etapa para que os resultados permaneçam comparáveis.
Lista de verificação de seleção e aumento de escala para calcinação em pó
Antes de especificar um forno tubular rotativo, vale a pena anotar o que o processo realmente requer, porque o material do tubo, o manuseio do gás e a configuração do aquecimento seguem essa descrição e não um número de catálogo. Uma pequena lista de verificação cobre a maioria das decisões.
- Especificação do produto alvo: fase, cristalinidade, distribuição granulométrica, cor, limites de impurezas e perda por ignição permitida.
- Histórico térmico: temperatura de pico, tempo total em temperatura, taxas de aquecimento e resfriamento permitidas e se o material passa por uma fase intermediária.
- Atmosfera: oxidante, inerte, redutora ou vácuo; pureza de entrada e limites de ponto de orvalho; se os produtos da reação devem ser lavados ou recuperados.
- Características da alimentação: densidade aparente, fluidez, teor de umidade, tipo de ligante, tendência a aglomerar e sensibilidade à geração de poeira.
- Ciclo de trabalho: tamanho do lote ou produção contínua, número de campanhas por semana e se o mesmo tubo deve manusear vários pós diferentes.
- Manutenção: intervalo de substituição da vedação, acesso para inspeção de tubos e disponibilidade de tubos sobressalentes e elementos de aquecimento.
O aumento de escala deve manter constante o histórico térmico real do material, em vez de copiar os pontos de ajuste de uma unidade menor. Isso significa medir a distribuição do tempo de residência, verificar a profundidade do leito na taxa de alimentação alvo e confirmar a composição do gás na extremidade de descarga, não apenas na entrada. Uma curta verificação usando um material marcador ou um traçador na alimentação é muitas vezes a maneira mais rápida de estabelecer o tempo de residência real, porque os valores calculados raramente capturam os efeitos da coesão do pó e da rugosidade do tubo.
Por fim, mantenha as primeiras campanhas conservadoras. Comece com uma taxa de alimentação mais baixa do que a sugerida pelo cálculo, mantenha um tempo de residência um pouco mais longo e faça amostras da descarga em intervalos para que a transição da partida para o estado estacionário seja visível nos dados. A uniformidade deve ser demonstrada comparando diversas amostras de descarga, testadas separadamente quanto à fase e ao tamanho das partículas, em vez de por uma única análise. Uma vez que essa linha de base exista, o rendimento pode ser aumentado passo a passo, e o processo torna-se genuinamente transferível entre o forno rotativo do laboratório e o equipamento que eventualmente o operará na produção.