
Drehrohrofen zur Pulverkalzinierung
Pulververarbeiter, die einen Kalzinierungs- oder Sinterschritt von einem Tiegeltest auf eine Produktionscharge verlagern, stoßen in der Regel auf dasselbe Fehlermuster. Das Material, das in einem kleinen Aluminiumoxidschiffchen einheitlich aussah, kommt aus einer größeren Charge mit einer Sinterkruste auf der Oberfläche, losem Pulver darunter und einer Phasen- oder Farbverteilung, die vom Einlassende des Ofens zum Auslass wandert. Der Controller ist selten der Schuldige. Das Problem ist das Pulverbett selbst. Ein gepacktes Pulverbett leitet die Wärme schlecht und vermischt sich fast überhaupt nicht, sodass jeder statische Prozess einen internen Gradienten in Bezug auf Temperatur, Gaseinwirkung und Reaktionsausmaß mit sich bringt. A Drehrohrofen Angriffe, die mechanisch verlaufen: Das Rohr dreht sich, das Pulver taumelt und neue Oberflächen sind ständig der heißen Wand und dem Prozessgas ausgesetzt.
In diesem Artikel wird untersucht, wie kontinuierliche Drehrohröfen funktionieren, welche Prozessvariablen tatsächlich die Gleichmäßigkeit und den Durchsatz steuern, wie die Wahl des Rohrmaterials und der Atmosphäre die Leistung einer bestimmten Einheit einschränkt und wie die Probleme diagnostiziert werden können, die beim Kalzinieren und Sintern von Pulver am häufigsten auftreten. Die gleichen Grundsätze gelten unabhängig davon, ob es sich bei der Aufgabe um eine Machbarkeitsstudie im Labor oder um eine kleine Produktionslinie zur Verarbeitung von Oxiden, Kathodenvorläufern, Katalysatoren oder Keramikpulver handelt. Wenn Zahlen wie Temperatur, Verweilzeit oder Zufuhrgeschwindigkeit unten aufgeführt sind, betrachten Sie diese als Ausgangspunkte für Versuche: Die korrekten Werte hängen von den Materialeigenschaften und Prozessbedingungen ab und sollten durch Tests bestätigt und nicht angenommen werden.
Warum statische Pulverbetten ungleichmäßig sintern
Die Wärme gelangt hauptsächlich durch die Tiegelwand und ab ca. 600 °C durch Strahlung über den Spalt zwischen Wand und Bettoberfläche zu einer statischen Pulverladung. Im Inneren des Bettes wandert die Wärme durch die Kontaktpunkte der Partikel und durch das Gas, das die Hohlräume füllt. Dies ist ein viel langsamerer Weg als die Wärmeleitung in einem Feststoff. Ein 30 bis 50 mm tiefes statisches Bett kann daher in der Mitte um mehrere zehn Grad kühler sein als am Rand, und der Spalt wird mit der Betttiefe größer, bei lockerer Packung und bei endothermer Reaktion, die der Ladung Wärme entzieht.
Die Temperatur ist nur die Hälfte des Problems. Bei vielen Kalzinierungsreaktionen wird Gas freigesetzt: Kohlendioxid aus Carbonaten, Wasserdampf aus Hydroxiden, Schwefeloxide aus Sulfaten, Ammoniak oder organische Fragmente aus Vorläufern. In einem statischen Bett müssen diese Gase durch dieselben engen Kanäle herausdiffundieren, durch die frisches Prozessgas hineindiffundieren muss. Wenn die Reaktion schnell abläuft, kann sich die lokale Atmosphäre im Bett erheblich von der Atmosphäre unterscheiden, die der Controller zu liefern glaubt, und dieser Unterschied führt zu Nebenreaktionen, unvollständiger Umwandlung oder Oxidationsgradienten, die bis zur Analyse des Pulvers unsichtbar bleiben.
Beim Sintern verändert sich auch das Bett. Partikel, die an Kontaktpunkten Hälse bilden, bilden ein starres Netzwerk. Nahe der Oberfläche kann sich dieses Netzwerk zu einer Kruste verdichten, was den Gaszugang weiter einschränkt, während das Innere locker bleibt. Sobald sich eine Kruste gebildet hat, besteht die Charge praktisch aus zwei Materialien mit unterschiedlichen thermischen Vorgeschichten, und durch das anschließende Mahlen wird die verlorene Phasenzusammensetzung oder Oberflächenchemie nicht wiederhergestellt. Materialien mit niedrigem Schmelzpunkt, mit einer transienten flüssigen Phase oder mit stark exothermen Bildungsreaktionen reagieren am empfindlichsten auf dieses Verhalten.
Nichts davon macht den statischen Ofen überflüssig. Für kleine Proben, für langsame Festkörperreaktionen mit geringer Gasentwicklung und für Formteile, die nicht taumeln dürfen, bleibt ein Kastenofen oder ein statischer Rohrofen einfacher und leichter zu steuern. Der Fall einer Rotation liegt dann vor, wenn drei Bedingungen gleichzeitig erfüllt sind: Die Ladung ist groß genug, damit interne Gradienten eine Rolle spielen, die Reaktion tauscht Gas mit der Atmosphäre aus und die Produktspezifikation umfasst die Gleichmäßigkeit der Phase, Farbe oder Partikelstruktur und nicht nur die durchschnittliche Zusammensetzung.
Wie ein Drehrohrofen ein Pulverbett in Bewegung hält
Ein Drehrohrofen ersetzt das statische Schiffchen durch ein langsam rotierendes Prozessrohr, das in einem kleinen Winkel zur Horizontalen montiert ist. Das Pulver tritt am erhöhten Ende ein, taumelt als flaches, sich bewegendes Bett entlang der heißen Zone und wird am unteren Ende entweder kontinuierlich oder in zeitgesteuerten Schritten ausgetragen. Da das Bett zu jedem Zeitpunkt nur wenige Partikelschichten tief ist, haben sowohl Hitze als auch Gas einen kurzen Weg zu jedem Partikel, und durch die wiederholte Taumelbewegung werden immer wieder die Kontakte unterbrochen, die andernfalls zu einer Sinterkruste wachsen würden.
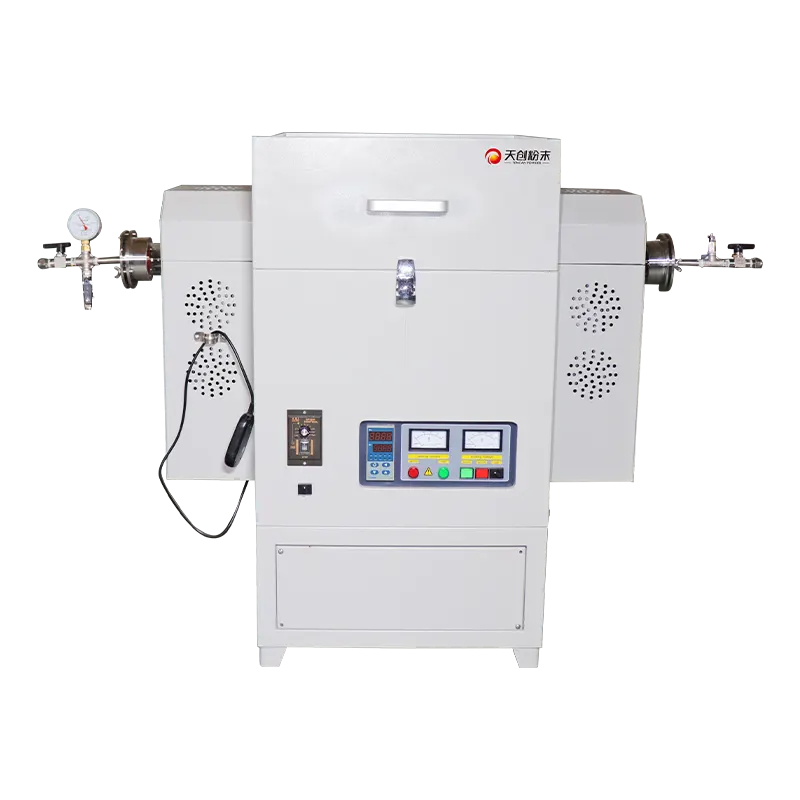
Das Rohr, der Antrieb und die Neigung
Das Prozessrohr ist das Herzstück der Konstruktion. Es muss die Arbeitstemperatur halten, ohne sich zu verformen, dem Angriff des Pulvers und des Prozessgases widerstehen und die thermischen Wechselbelastungen im Routineeinsatz überstehen. Übliche Konstruktionen verwenden Quarz für Arbeiten bei niedrigeren Temperaturen, bei denen visuelle Beobachtung und geringe Kontamination wichtig sind, hochreines Aluminiumoxid oder Mullit, wenn die Aufgabe heißer oder abrasiver ist, und hitzebeständige Legierungen, wenn mechanische Robustheit und größere Durchmesser erforderlich sind. Rohrdurchmesser, Wandstärke und nicht unterstützte Länge beeinflussen alle das Verhalten des Rohrs bei Temperatur. Daher sollte die nutzbare heiße Länge immer anhand des Ofenmodells überprüft und nicht angenommen werden.
Das Antriebssystem dreht das Rohr über einen Getriebemotor und einen Riemen- oder Kettenantrieb, häufig mit einem Frequenzumrichter, sodass die Geschwindigkeit unabhängig von der Last eingestellt werden kann. Die Rotationsgeschwindigkeit ist normalerweise moderat, da das Ziel eher eine sanfte Bewegung als ein zentrifugales Mischen ist. Wenn sich das Rohr zu schnell dreht, wird Pulver gegen die Wand geschleudert, das Bett stoppt die Erneuerung und das Material fängt wieder an, sich wie eine statische Aufladung zu verhalten. Die Neigung ist normalerweise in einem kleinen Bereich einstellbar, was dem Bediener eine zweite, unabhängige Möglichkeit gibt, zu steuern, wie lange das Pulver in der heißen Zone bleibt.
Heizzonen und Atmosphärenkontrolle
Die meisten Drehrohröfen sind mit einer oder mehreren unabhängig gesteuerten Heizzonen entlang des Rohrs ausgestattet. Mehrere Zonen ermöglichen ein kontrolliertes Profil: ein Vorheiz- oder Trocknungsbereich, in dem Feuchtigkeit und flüchtige Komponenten ausgetrieben werden, eine Hauptreaktionszone bei der Zieltemperatur und ein Kühl- oder Glühbereich, in dem das Pulver vor dem Austrag schrittweise heruntergekühlt wird. Die Aufteilung des Profils auf diese Weise schützt das Rohr vor Thermoschocks und gibt der Reaktion einen definierten Start und ein definiertes Ende anstelle eines einzelnen Heißbads.
Die Atmosphärenkontrolle ist das, was einen Drehrohrofen von einem Drehrohrtrockner unterscheidet. Gasdichte Drehdichtungen an beiden Enden ermöglichen die Zufuhr von Stickstoff, Argon, Luft, Wasserstoff oder einem gemischten Formiergas durch das Rohr, wobei sich das Gas entweder mit dem Pulver oder gegen dieses bewegen kann. Der Gegenstrom, bei dem frisches Gas am Auslassende eintritt und am Einspeiseende wieder austritt, ermöglicht in der Regel die effizienteste Entfernung von Reaktionsprodukten, da das Pulver auf dem Weg zum Auslass auf zunehmend saubereres Gas trifft. Gasdurchflussrate, Gasreinheit und die Dichtungsmethode sollten auf das Material abgestimmt sein: Eine leicht oxidierende Reaktion kann eine einfache Spülung tolerieren, während luftempfindliche Pulver ein abgedichtetes System mit kontrolliertem Einlasstaupunkt und Sauerstoffüberwachung erfordern.
Fütterung, Transport und Entladung
Für den kontinuierlichen Betrieb ist eine Zufuhrvorrichtung erforderlich, die Pulver mit einer gleichmäßigen, kontrollierbaren Geschwindigkeit liefert. Schneckendosierer eignen sich gut für frei fließende Pulver, Vibrationsdosierer schonen empfindliche Agglomerate und ein kleiner Trichter mit Drehschieber eignet sich für Systeme, die auf der Einlassseite eine inerte Atmosphäre aufrechterhalten müssen. Die Zufuhrgeschwindigkeit, die Rotationsgeschwindigkeit des Rohrs und der Neigungswinkel bestimmen zusammen die Verweilzeit, und die Verweilzeit entscheidet darüber, wie weit die Reaktion voranschreitet. Diese Beziehung ist der Hauptgrund dafür, dass eine Rotationseinheit einfacher zu skalieren ist als ein statischer Batch-Prozess: Dieselben drei Variablen können unabhängig voneinander angepasst werden, um den thermischen Verlauf konstant zu halten, wenn sich der Durchsatz ändert.
Der Austrag wird normalerweise in einem versiegelten Trichter, einem Zyklon oder einem Filtergehäuse gesammelt, abhängig von der Partikelgröße und davon, ob das Produkt unter Inertgas gehalten werden muss. Feine Pulver können durch den Abgasstrom aus dem Rohr befördert werden, daher müssen die Gasgeschwindigkeit, die Konstruktion der inneren Prallfläche und das Sammelsystem gemeinsam berücksichtigt werden. Interne Mitnehmer oder Heber, sofern vorhanden, verbessern die Vermischung entlang des Rohrs und verringern die Tendenz zur Schichtung von feinem Material, erhöhen aber auch die Staubentwicklung und sollten unter Berücksichtigung des Produkts ausgewählt werden.
Schlüsselvariablen, die Einheitlichkeit und Durchsatz steuern
Bediener, die mit einem Drehrohrofen konsistente Ergebnisse erzielen, betrachten ihn in der Regel sowohl als Transportproblem als auch als Heizproblem. Das Material muss die richtige Temperatur haben, dort lange genug bleiben, die richtige Gaszusammensetzung aufweisen und austreten, bevor das Produkt überreagiert. Fünf Variablen steuern diese Sequenz.
Rotationsgeschwindigkeit und Betterneuerung
Die Rotationsgeschwindigkeit legt fest, wie oft die Pulveroberfläche aufgefrischt wird. Bei sehr geringer Geschwindigkeit kriecht das Bett und nur die äußere Schicht wird aktiv ausgetauscht; Bei mäßiger Geschwindigkeit rollt und kaskadiert das Material, was die ideale Voraussetzung für den Gaskontakt und eine gleichmäßige Erwärmung darstellt. Durch Erhöhen der Geschwindigkeit verringert sich die mittlere Verweilzeit bei gegebener Neigung und Vorschubgeschwindigkeit, da sich das Pulver schneller entlang des geneigten Rohrs bewegt. Daher erfordern Geschwindigkeitsänderungen normalerweise eine kompensierende Änderung der Neigung oder Vorschubgeschwindigkeit, wenn der thermische Verlauf gleich bleiben soll.
Neigungswinkel und Verweilzeit
Der Neigungswinkel ist die gröbste Kontrolle über die Verweilzeit. Ein kleiner Winkel hält das Pulver länger in der heißen Zone und eignet sich für langsame Festkörperreaktionen oder Reaktionen mit einem langen Diffusionsschritt. Ein größerer Winkel verkürzt die Verweilzeit und eignet sich für schnelle Zersetzungen, bei denen längeres Erhitzen das Produkt vergröbern oder unerwünschtes Sintern fördern würde. Da die Neigung auch die Tiefe des beweglichen Betts verändert, interagiert sie mit der Rotationsgeschwindigkeit. Daher sollten beide während der Versuche zusammen und nicht unabhängig voneinander angepasst werden.
Füllstand und Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit bestimmt, wie viel Pulver sich zu jedem Zeitpunkt im Rohr befindet und wie tief das bewegliche Bett ist. Ein flaches Bett bietet einen hervorragenden Wärme- und Gaszugang, aber einen geringen Durchsatz. Ein tiefes Bett erhöht den Durchsatz, führt jedoch wieder zu den Gradienten, die durch die Rotation beseitigt werden sollten. Die praktische Grenze wird normalerweise durch das Material bestimmt: Kohäsive Pulver bilden Klumpen, die rollen, anstatt zu kaskadieren, während sich sehr frei fließende Pulver als dünner Strahl bewegen und die heiße Zone kurzschließen können.
Temperaturprofil und Einweichen
Die Gesamtzeit bei Temperatur ist für die meisten Festkörperreaktionen ausschlaggebend, daher sind der Sollwert jeder Zone und die Länge der heißen Zone ebenso wichtig wie die Spitzentemperatur. Eine kurze, heiße Zone erfordert eine schnellere Zufuhr und birgt das Risiko einer unvollständigen Umwandlung; Eine lange Zone mit einem sanften Profil sorgt für einen schonenderen Prozess, erfordert aber einen größeren Ofen. Bei Materialien, die eine Zwischenphase durchlaufen, bestimmt das Profil und nicht der Spitzenwert die endgültige Phasenzusammensetzung.
Gasfluss, Reinheit und Taupunkt
Die Gasströmungsgeschwindigkeit muss hoch genug sein, um Reaktionsprodukte vom Bett wegzuspülen, aber niedrig genug, um das Mitreißen von feinem Pulver zu vermeiden. In der Praxis gleicht der Betreiber drei Gasparameter aus: Gesamtdurchfluss, Einlassreinheit und Einlasstaupunkt. Bei der Reduktion oder luftempfindlichen Kalzinierung kann Feuchtigkeit im einströmenden Gas schädlicher sein als Restsauerstoff, da Wasserdampf das Gleichgewicht vieler Oxidreaktionen verschiebt. Ein Taupunktwächter am Einlass und, wenn möglich, am Auslass liefert eine einfache und direkte Anzeige darüber, ob das Bett Feuchtigkeit abgibt oder aufnimmt.
| Variable | Haupteffekt | Typische Verstellrichtung |
|---|---|---|
| Rotationsgeschwindigkeit | Betterneuerung, Staubentwicklung, Verweilzeit | Bei stagnierendem Beet mäßig erhöhen; reduzieren, wenn Pulver an die Wand geschleudert wird |
| Neigungswinkel | Verweilzeit, Betttiefe | Reduzieren Sie den Winkel für eine längere Einweichzeit; Erhöhung für schnelleren Durchsatz |
| Vorschubgeschwindigkeit | Betttiefe, Durchsatz, Vollständigkeit der Umwandlung | Niedrigere Rate für bessere Gleichmäßigkeit; erst anheben, wenn das Profil stabil ist |
| Zonensollwerte | Phasenbildung, Reaktionsausmaß, Rohrspannung | Erweitern Sie das Profil für empfindliche Materialien; Verkürzen Sie die heiße Zone für schnelle Reaktionen |
| Gasfluss und Taupunkt | Atmosphärenreinheit, Produktentfernung, Staubverschleppung | Erhöhen Sie den Durchfluss, um Reaktionsprodukte zu klären. Überwachen Sie den Taupunkt, bevor Sie die Temperatur ändern |
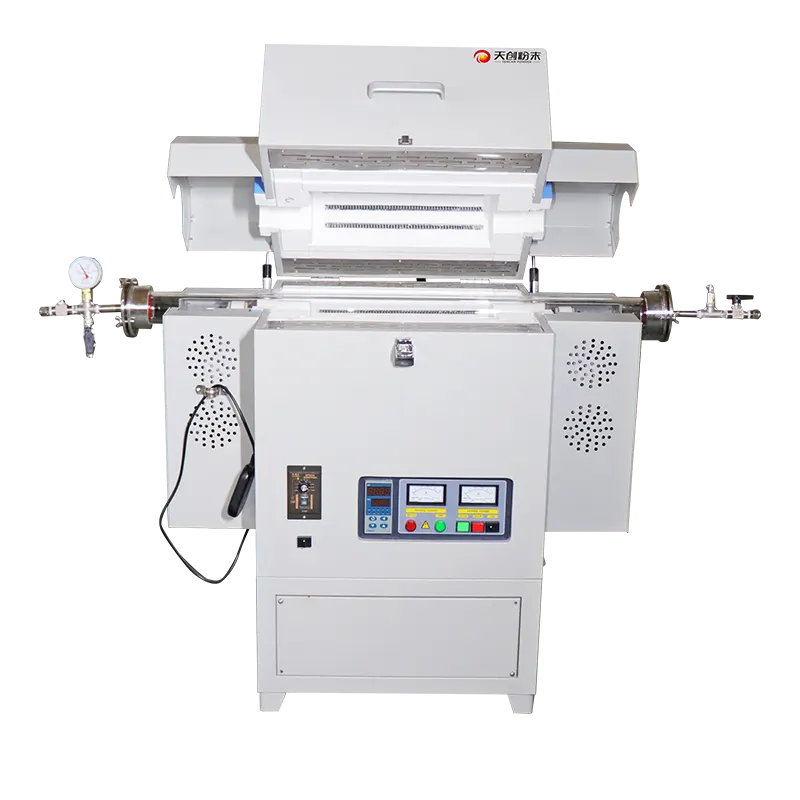
Rohrmaterial, Verschmutzung und Abdichtung
Die Auswahl der Röhren wird oft durch Kontaminationsgrenzen und nicht nur durch die Temperatur entschieden. Quarz bietet eine gute Thermoschockbeständigkeit und eine geringe Hintergrundverunreinigung, was für hochreine Oxide und optische oder elektronische Materialien geeignet ist, wird jedoch bei erhöhten Temperaturen von alkalireichen Pulvern und einigen Fluoridchemikalien angegriffen. Hochreines Aluminiumoxid und Mullit tolerieren höhere Temperaturen und aggressivere Pulver auf Kosten einer geringeren Thermoschockbeständigkeit, sodass die Heiz- und Kühlraten sanfter sein müssen. Hitzebeständige Legierungen sind robust und ermöglichen größere Rohrdurchmesser, allerdings können Chrom und Eisen in reduzierenden Atmosphären auf das Produkt übertragen werden, was für einige Batterie- und Katalysatoranwendungen nicht akzeptabel ist.
Wo ein Metallrohr die einzig praktische Option ist, kann eine Innenauskleidung oder ein Keramikschiffcheneinsatz das Pulver von der Rohrwand trennen, und die Auskleidung sollte nach einem festgelegten Zeitplan und nicht nach sichtbarem Versagen ausgetauscht werden. Es ist auch zu bedenken, dass Verunreinigungen durch die vor der Kalzinierung verwendeten Mahlkörper und Mahlbecher entstehen können. Ein in einem Stahl- oder Wolframkarbidgefäß gemahlenes Pulver weist ein anderes anfängliches Verunreinigungsprofil auf als das gleiche Pulver, das in einem Achat- oder Zirkonoxidgefäß gemahlen wurde, und der Ofen kann nicht entfernen, was die Mühle eingebracht hat.
Die Abdichtung ist die andere Hälfte der Atmosphärenkontrolle. Rotationsdichtungen müssen die Drehung des Rohrs ermöglichen und gleichzeitig die Gasleckage begrenzen, und sie sind ein normales Verschleißteil. Graphit-, PTFE- und Keramikfaserpackungen verhalten sich bei Temperatur unterschiedlich: Einige werden am besten durch Wassermäntel oder durch den natürlichen Temperaturgradienten entlang der Rohrenden kühl gehalten, und alle müssen regelmäßig überprüft werden. Ein einfacher Druckabfalltest vor einem kritischen Lauf oder eine kontinuierliche Sauerstoffüberwachung mit Alarm kann eine Verschlechterung der Dichtung früher erkennen als eine Analyse des fertigen Produkts.
Diagnose häufiger Probleme mit Drehrohröfen
Pulver klebt an der Rohrwand. Das Kleben beginnt normalerweise als dünner Film dort, wo das Bett am heißesten ist. Häufige Ursachen sind restliches Bindemittel oder Feuchtigkeit, die klebrig wird, bevor sie sich verflüchtigt, eine vorübergehende flüssige Phase im Material oder eine für den ersten Teil des Profils zu hoch eingestellte Heißzone. Eine Reduzierung der Vorschubgeschwindigkeit, eine Verlängerung des Vorwärmabschnitts oder eine Senkung des anfänglichen Zonensollwerts lösen das Problem häufig. Wenn das Kleben weiterhin besteht, muss möglicherweise die Rohroberfläche selbst überprüft werden, da eine zerkratzte oder glasierte Wand der Folie einen Platz zum Verankern bietet.
Staubverschleppung in den Auspuff. Im Gasstrom mitgeführte Feinpartikel gelangen in den Filter oder die Kühlfalle, wodurch sich sowohl die Ausbeute als auch die gemessene Zusammensetzung verändern. Die üblichen Hebel sind die Gasgeschwindigkeit, die Rotationsgeschwindigkeit und der Agglomerationszustand des Pulvers. Ein etwas tieferes Bett oder ein geringerer Gasfluss können die Verschleppung verringern, dies muss jedoch gegen die Notwendigkeit abgewogen werden, Reaktionsprodukte zu entfernen. Das Voragglomerieren des Futters durch schonende Granulierung hilft manchmal mehr als jede Änderung der Ofeneinstellungen.
Ungleichmäßige Entladungszusammensetzung. Wenn das erste Material, das aus dem Rohr austritt, vom letzten abweicht, enthält das Rohr möglicherweise noch Reste alten Pulvers aus einem vorherigen Lauf, die Zufuhr erfolgt möglicherweise eher pulsierend als gleichmäßig, oder die Neigung ist möglicherweise zu flach, als dass sich das Pulver gleichmäßig bewegen könnte. Ein kurzer Spüllauf mit einem Inert- oder Opferpulver, eine Überprüfung der Kalibrierung des Dosierers und eine geringfügige Erhöhung der Neigung sind die ersten Standardreaktionen. Eine kontinuierliche Probenahme am Abfluss ist weitaus aussagekräftiger als die Analyse einer einzelnen Stichprobe am Ende einer Kampagne.
Thermalausflüge. Exotherme Bildungsreaktionen können die Betttemperatur weit über den Sollwert ansteigen lassen, und in einem statischen Bett wird die Wärme eingeschlossen. Rotation hilft, beseitigt aber nicht das Risiko: Wenn die Reaktion stark exotherm ist, muss die Zufuhrgeschwindigkeit niedrig genug sein, damit die Wärmeabgabe pro Rohrlängeneinheit innerhalb der Fähigkeit des Ofens bleibt, sie abzuführen. Das Beobachten eines Anstiegs der Austrittstemperatur oder einer Änderung des Gasverbrauchs ist eine praktische Möglichkeit, dies zu erkennen, bevor das Produkt beeinträchtigt wird.
Kondensation in kalten Zonen. Wasser, organische Stoffe oder flüchtige Salze, die das Bett verlassen, können an den Rohrenden, an den Dichtungen oder in der Abgasleitung kondensieren. Sobald sie kondensiert sind, können sie in die heiße Zone zurücktropfen, Armaturen korrodieren oder den Gasweg blockieren. Die meisten dieser Probleme lassen sich vermeiden, indem die Einlass- und Auslassenden über dem Taupunkt der Abgase gehalten werden, beheizte Leitungen und Fallen verwendet werden und die kalten Enden nach einem festen Zeitplan gereinigt werden.
Statischer Ofen, Drehrohrofen oder Drehrohrofen
Ein statischer Rohr- oder Kastenofen ist das richtige Werkzeug für kleine Probenmengen, für geformte Komponenten und für Reaktionen, die so langsam ablaufen, dass stundenlanges Einweichen wichtiger ist als der Gasaustausch. Es bietet eine klar definierte Probenposition, einfachen Zugang zum Thermoelement und eine einfache Datenprotokollierung. Seine Schwäche liegt in der Größenordnung: Wenn das Bett tiefer wird, nimmt die Gleichmäßigkeit ab, und die einzige Möglichkeit, sie wiederherzustellen, besteht darin, die Chargengröße zu verringern oder den Zyklus zu verlängern.
Ein Drehrohrofen liegt zwischen dieser Laborarbeit und der Serienproduktion. Es bietet einen kontinuierlichen oder halbkontinuierlichen Durchsatz, eine kontrollierte Atmosphäre und ein bewegliches Bett, das den Wärme- und Gaszugang bei steigendem Durchsatz annähernd konstant hält. Seine Grenzen sind der Rohrdurchmesser und die mechanischen Anforderungen der Dichtungen und des Antriebs, die ihn bei den meisten Pulvern im Allgemeinen im Pilot- bis Kleinproduktionsbereich halten.
Ein Drehrohrofen ist der Verwandte im Produktionsmaßstab, mit einem feuerfesten Mantel und einem viel größeren Innenvolumen. Es verarbeitet große Tonnagen, bietet aber eine gröbere Kontrolle der Atmosphäre und des Temperaturprofils und ist normalerweise nur dann gerechtfertigt, wenn sich der Prozess bereits bewährt hat. Der praktische Entwicklungspfad reicht von statischen Ofenversuchen bis hin zu a Labordrehrohrofen für die kontinuierliche Prozessvalidierung und erst dann auf größere Geräte, wobei in jedem Schritt dieselben drei Prozessvariablen durchgeführt werden, damit die Ergebnisse vergleichbar bleiben.
Auswahl- und Scale-Up-Checkliste für die Pulverkalzinierung
Bevor Sie einen Drehrohrofen spezifizieren, lohnt es sich, aufzuschreiben, was der Prozess tatsächlich erfordert, denn Rohrmaterial, Gashandhabung und Heizkonfiguration ergeben sich alle aus dieser Beschreibung und nicht aus einer Katalognummer. Eine kurze Checkliste deckt die meisten Entscheidungen ab.
- Zielproduktspezifikation: Phase, Kristallinität, Partikelgrößenverteilung, Farbe, Verunreinigungsgrenzen und der zulässige Glühverlust.
- Thermischer Verlauf: Spitzentemperatur, Gesamtzeit bei Temperatur, zulässige Aufheiz- und Abkühlraten und ob das Material eine Zwischenphase durchläuft.
- Atmosphäre: oxidierend, inert, reduzierend oder Vakuum; Einlassreinheit und Taupunktgrenzen; ob Reaktionsprodukte gewaschen oder zurückgewonnen werden müssen.
- Futtereigenschaften: Schüttdichte, Fließfähigkeit, Feuchtigkeitsgehalt, Bindemitteltyp, Agglomerationsneigung und Staubempfindlichkeit.
- Arbeitszyklus: Chargengröße oder kontinuierlicher Durchsatz, Anzahl der Kampagnen pro Woche und ob das gleiche Rohr mehrere verschiedene Pulver verarbeiten muss.
- Wartung: Dichtungswechselintervall, Zugang zur Rohrinspektion und Verfügbarkeit von Ersatzrohren und Heizelementen.
Bei der Skalierung sollte die tatsächliche thermische Vorgeschichte des Materials konstant bleiben, anstatt die Sollwerte einer kleineren Einheit zu kopieren. Das bedeutet, die Verweilzeitverteilung zu messen, die Betttiefe bei der Zielzufuhrrate zu überprüfen und die Gaszusammensetzung am Auslassende zu bestätigen, nicht nur am Einlass. Ein kurzer Überprüfungslauf mit einem Markierungsmaterial oder einem Tracer in der Zufuhr ist oft der schnellste Weg, die tatsächliche Verweilzeit zu ermitteln, da berechnete Werte selten die Auswirkungen der Pulverkohäsion und der Rohrrauheit erfassen.
Halten Sie schließlich die ersten Kampagnen konservativ. Beginnen Sie mit einer niedrigeren Zufuhrrate als die Berechnung vorschlägt, halten Sie eine etwas längere Verweilzeit ein und testen Sie den Ausfluss in regelmäßigen Abständen, sodass der Übergang vom Anlauf zum stationären Zustand in den Daten sichtbar ist. Die Gleichmäßigkeit sollte durch den Vergleich mehrerer Entladungsproben nachgewiesen werden, die getrennt auf Phase und Partikelgröße getestet werden, und nicht durch eine einzige Analyse. Sobald diese Basislinie vorhanden ist, kann der Durchsatz Schritt für Schritt gesteigert werden, und der Prozess wird tatsächlich zwischen dem Labor-Drehrohrofen und den Geräten, die ihn später in der Produktion betreiben, übertragbar.