
Вращающаяся трубчатая печь для обжига порошков
Переработчики порошков, которые переносят этап прокаливания или спекания с испытания в тигле на производственную партию, обычно сталкиваются с одним и тем же типом отказа. Материал, который выглядел однородным в небольшой глиноземной лодочке, выходит из более крупной шихты со спеченной коркой на поверхности, рыхлым порошком под ней и распределением фазы или цвета, которое дрейфует от входного конца печи к выходному. Контроллер редко является виновником. Проблема в самой порошковой подушке. Уплотненный слой порошка плохо проводит тепло и почти не смешивается, поэтому каждый статический процесс имеет внутренний градиент температуры, воздействия газа и степени реакции. А вращающаяся трубчатая печь Атаки имеют механический градиент: трубка вращается, порошок падает, а свежие поверхности постоянно подвергаются воздействию горячей стенки и технологического газа.
В этой статье рассматривается, как работают вращающиеся трубчатые печи непрерывного действия, какие переменные процесса фактически контролируют однородность и производительность, как выбор материала труб и атмосферы ограничивает возможности данной установки и как диагностировать проблемы, которые чаще всего возникают во время прокаливания и спекания порошка. Те же принципы применяются независимо от того, является ли обязанностью лабораторное технико-экономическое обоснование или небольшая производственная линия по переработке оксида, предшественника катода, катализатора или керамического порошка. Если ниже приведены такие значения, как температура, время пребывания или скорость подачи, рассматривайте их как отправную точку для испытаний: правильные значения зависят от свойств материала и условий процесса и должны подтверждаться испытаниями, а не предполагаться.
Почему статические слои порошка спекаются неравномерно
Тепло достигает статического заряда порошка главным образом через стенку тигля, а при температуре выше примерно 600 °C — за счет излучения через зазор между стенкой и поверхностью слоя. Внутри слоя тепло проходит через точки контакта частиц и через газ, заполняющий пустоты, что является гораздо более медленным путем, чем проводимость в твердом теле. Таким образом, статический слой глубиной от 30 до 50 мм может находиться на десятки градусов холоднее в центре, чем на краю, а зазор увеличивается с глубиной слоя, при рыхлой упаковке и при любой эндотермической реакции, отводящей тепло из загрузки.
Температура – это только половина проблемы. Многие реакции прокаливания выделяют газ: углекислый газ из карбонатов, водяной пар из гидроксидов, оксиды серы из сульфатов, аммиак или органические фрагменты из предшественников. В неподвижном слое эти газы должны диффундировать через те же узкие каналы, по которым должен диффундировать свежий технологический газ. Когда реакция быстрая, местная атмосфера внутри слоя может существенно отличаться от атмосферы, которую, по мнению контроллера, он подает, и это различие приводит к побочным реакциям, неполному превращению или градиентам окисления, которые остаются невидимыми до тех пор, пока порошок не будет проанализирован.
Спекание также меняет слой по ходу процесса. Частицы, образующие перешейки в точках контакта, образуют жесткую сеть. У поверхности эта сеть может уплотниться в корку, что еще больше ограничивает доступ газа, в то время как внутренняя часть остается рыхлой. После образования корки партия фактически представляет собой два материала с разной термической историей, и последующее измельчение не восстановит утраченный фазовый состав или химический состав поверхности. Наиболее чувствительны к такому поведению материалы с низкой температурой плавления, с переходной жидкой фазой или с сильно экзотермическими реакциями образования.
Ничто из этого не делает статическую печь устаревшей. Для небольших образцов, для медленных реакций в твердом состоянии с небольшим выделением газа, а также для фасонных деталей, которые не должны падать, камерная печь или статическая трубчатая печь остаются более простыми и легкими в управлении. Возможность вращения появляется, когда одновременно соблюдаются три условия: заряд достаточно велик, чтобы внутренние градиенты имели значение, реакция обменивается газом с атмосферой, а спецификация продукта включает однородность фазы, цвета или структуры частиц, а не только средний состав.
Как вращающаяся трубчатая печь обеспечивает движение слоя порошка
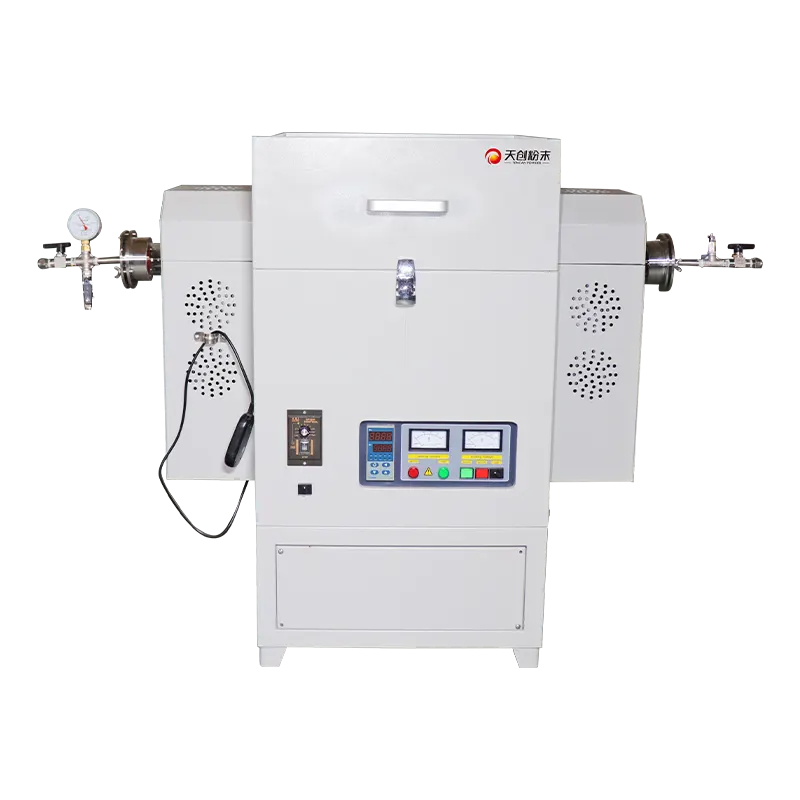
Вращающаяся трубчатая печь заменяет статическую лодочку медленно вращающейся технологической трубой, установленной под небольшим углом к горизонту. Порошок поступает через приподнятый конец, падает неглубоким движущимся слоем вдоль горячей зоны и выгружается из нижнего конца либо непрерывно, либо с заданными интервалами. Поскольку в любой момент глубина слоя составляет всего несколько слоев частиц, и тепло, и газ имеют короткий путь к каждой частице, и повторяющееся кувыркающееся действие продолжает разрушать контакты, которые в противном случае превратились бы в спеченную корку.
Трубка, привод и наклон
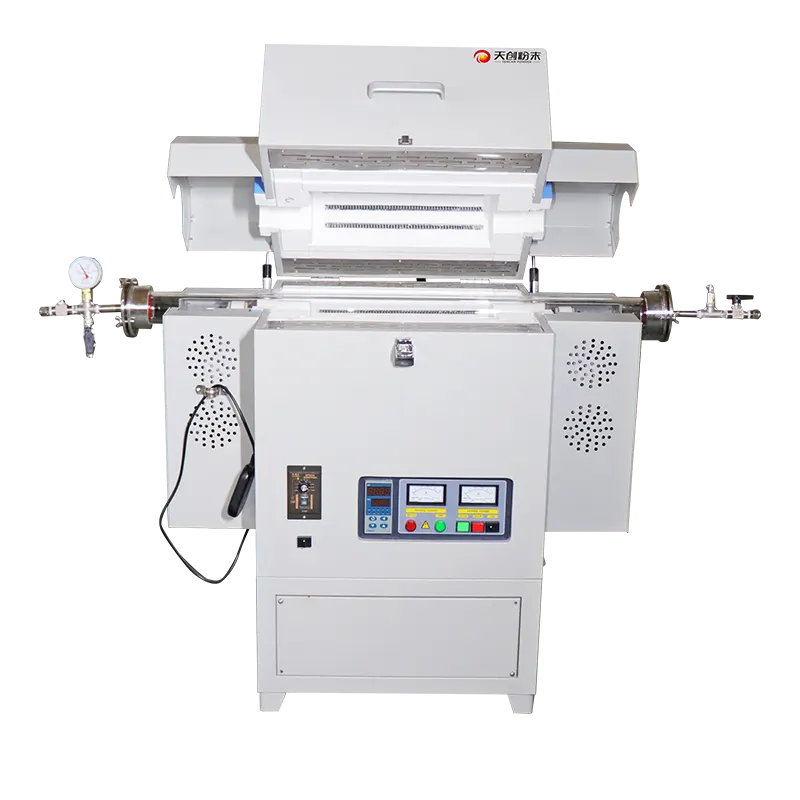
Технологическая трубка является сердцем конструкции. Он должен удерживать рабочую температуру, не деформируясь, противостоять воздействию порошка и технологического газа, а также выдерживать термоциклирование при повседневном использовании. В обычных конструкциях используется кварц для низкотемпературных работ, где важен визуальный контроль и низкий уровень загрязнения, оксид алюминия высокой чистоты или муллит, где работа более горячая или более абразивная, а также жаропрочные сплавы, где требуются механическая прочность и больший диаметр. Диаметр трубы, толщина стенки и длина без опоры — все это влияет на поведение трубы при температуре, поэтому полезную длину горячей трубы всегда следует сверять с моделью печи, а не предполагать.
Система привода вращает трубу с помощью мотор-редуктора и ременной или цепной передачи, часто с частотно-регулируемым приводом, так что скорость можно устанавливать независимо от нагрузки. Скорость вращения обычно умеренная, поскольку целью является мягкое перемешивание, а не центробежное перемешивание; если трубка вращается слишком быстро, порошок отбрасывается на стену, слой перестает обновляться, и материал снова начинает вести себя как статический заряд. Наклон обычно регулируется в небольшом диапазоне, что дает оператору второй, независимый способ контролировать, как долго порошок остается в горячей зоне.
Зоны нагрева и контроль атмосферы
Большинство вращающихся трубчатых печей имеют одну или несколько независимо контролируемых зон нагрева вдоль трубы. Несколько зон позволяют контролировать профиль: секция предварительного нагрева или сушки, где удаляются влага и летучие компоненты, основная зона реакции с заданной температурой и секция охлаждения или отжига, где порошок постепенно снижается перед выгрузкой. Такое разделение профиля защищает трубку от термического удара и дает реакции определенное начало и конец вместо однократного горячего вымачивания.
Контроль атмосферы — это то, что отличает вращающуюся печь от вращающейся сушилки. Газонепроницаемые вращающиеся уплотнения на обоих концах позволяют подавать через трубку азот, аргон, воздух, водород или смесь формовочного газа, при этом газ может перемещаться либо вместе с порошком, либо против него. Противоточный поток, при котором свежий газ поступает на разгрузочном конце и выходит на подающем конце, обычно обеспечивает наиболее эффективное удаление продуктов реакции, поскольку порошок встречает все более чистый газ по мере продвижения к выходу. Скорость потока газа, чистота газа и метод герметизации должны соответствовать материалу: реакция легкого окисления допускает простую продувку, тогда как чувствительные к воздуху порошки нуждаются в герметичной системе с контролируемой точкой росы на входе и контролем кислорода.
Кормление, транспортировка и выгрузка
Для непрерывной работы необходимо устройство подачи, которое подает порошок с постоянной, контролируемой скоростью. Шнековые питатели хорошо справляются с сыпучими порошками, вибрационные питатели щадят хрупкие агломераты, а небольшой бункер с поворотным клапаном подходит для систем, которые должны удерживать инертную атмосферу на входной стороне. Скорость подачи, скорость вращения трубки и угол наклона вместе определяют время пребывания, а время пребывания определяет, насколько далеко продвинется реакция. Эта взаимосвязь является основной причиной того, что роторную установку легче масштабировать, чем статический периодический процесс: одни и те же три переменные можно регулировать независимо, чтобы поддерживать постоянную тепловую историю при изменении производительности.
Выбросы обычно собираются в герметичном бункере, циклоне или корпусе фильтра, в зависимости от размера частиц и необходимости хранения продукта в среде инертного газа. Мелкодисперсные порошки могут выноситься из трубки потоком выхлопных газов, поэтому скорость газа, конструкцию внутренней перегородки и систему сбора необходимо учитывать вместе. Внутренние лопасти или подъемники, если они установлены, улучшают перемешивание в трубе и уменьшают склонность мелкодисперсного материала к расслоению, но они также увеличивают образование пыли, и их следует выбирать с учетом продукта.
Ключевые переменные, контролирующие однородность и пропускную способность
Операторы, которые получают стабильные результаты от вращающейся трубчатой печи, обычно рассматривают ее как проблему транспортировки, а не как проблему нагрева. Материал должен достичь нужной температуры, оставаться там достаточно долго, соответствовать правильному газовому составу и уйти до того, как продукт начнет слишком бурно реагировать. Эту последовательность определяют пять переменных.
Скорость вращения и обновление станины
Скорость вращения определяет частоту обновления поверхности порошка. При очень низкой скорости слой расползается и активно обменивается только его внешний слой; при умеренной скорости материал катится и скатывается, что является идеальным условием для контакта с газом и равномерного нагрева. Увеличение скорости уменьшает среднее время пребывания при заданном наклоне и скорости подачи, поскольку порошок движется быстрее по наклонной трубке, поэтому изменения скорости обычно требуют компенсирующего изменения наклона или скорости подачи, чтобы термическая история оставалась неизменной.
Угол наклона и время пребывания
Угол наклона является наиболее грубым контролем времени пребывания. Небольшой угол дольше удерживает порошок в горячей зоне и подходит для медленных твердофазных реакций или реакций с длинной стадией диффузии. Больший угол сокращает время пребывания и подходит для быстрого разложения, когда длительный нагрев может привести к укрупнению продукта или способствовать нежелательному спеканию. Поскольку наклон также изменяет глубину движущейся платформы, он взаимодействует со скоростью вращения, поэтому во время испытаний их следует регулировать вместе, а не по отдельности.
Уровень заполнения и скорость подачи
Скорость подачи определяет, сколько порошка находится в трубке в любой момент и, следовательно, насколько глубоко находится движущийся слой. Неглубокий слой обеспечивает отличный доступ тепла и газа, но низкую пропускную способность; Глубокий слой увеличивает производительность, но вновь создает градиенты, которые должно было устраняться вращением. Практический предел обычно определяется материалом: когезионные порошки образуют комки, которые скатываются, а не скатываются, в то время как очень сыпучие порошки могут двигаться тонкой струей и закорачивать горячую зону.
Температурный профиль и замачивание
Общее время пребывания при температуре — это то, что движет большинством твердотельных реакций, поэтому заданное значение каждой зоны и длина горячей зоны имеют такое же значение, как и пиковая температура. Короткая горячая зона требует более быстрой подачи и рискует неполной конверсией; длинная зона с пологим профилем обеспечивает более щадящий процесс, но требует печи большего размера. Для материалов, которые проходят через промежуточную фазу, окончательную фазовую сборку определяет профиль, а не пиковое значение.
Расход газа, чистота и точка росы
Скорость потока газа должна быть достаточно высокой, чтобы смыть продукты реакции со слоя, но достаточно низкой, чтобы избежать уноса мелкого порошка. На практике операторы балансируют три параметра газа: общий расход, чистоту на входе и точку росы на входе. При восстановительном или чувствительном к воздуху обжиге влага в поступающем газе может быть более разрушительной, чем остаточный кислород, поскольку водяной пар смещает равновесие многих оксидных реакций. Датчик точки росы на входе и, где это возможно, на выходе обеспечивает простое и прямое указание о том, выделяет или поглощает слой влагу.
| Переменная | Основной эффект | Типичное направление регулировки |
|---|---|---|
| Скорость вращения | Обновление слоя, пылеобразование, время пребывания | Увеличьте умеренно, если грядка застоялась; уменьшить, если порошок брошен в стену |
| Угол наклона | Время пребывания, глубина залегания | Уменьшите угол для более длительного выдерживания; увеличение для более быстрой пропускной способности |
| Скорость подачи | Глубина пласта, пропускная способность, полнота переработки | Более низкая ставка для лучшей однородности; поднимать только после того, как профиль станет стабильным |
| Уставки зоны | Фазообразование, степень реакции, напряжение в трубке | Расширьте профиль для чувствительных материалов; сократить горячую зону для быстрой реакции |
| Расход газа и точка росы | Чистота атмосферы, удаление продуктов, вынос пыли | Увеличьте поток, чтобы очистить продукты реакции; контролировать точку росы перед изменением температуры |
Материал трубки, загрязнение и уплотнение
Выбор пробирки часто определяется пределами загрязнения, а не только температурой. Кварц обладает хорошей термостойкостью и низким фоновым загрязнением, что подходит для оксидов высокой чистоты, а также оптических или электронных материалов, но при повышенной температуре он подвергается воздействию порошков с высоким содержанием щелочей и некоторых химических соединений фторидов. Оксид алюминия высокой чистоты и муллит выдерживают более высокие температуры и более агрессивные порошки за счет более низкой термостойкости, поэтому скорости нагрева и охлаждения должны быть более мягкими. Жаростойкие сплавы прочны и позволяют использовать трубы большего диаметра, но хром и железо могут переноситься в продукт в восстановительной атмосфере, что неприемлемо для некоторых применений в батареях и катализаторах.
Если металлическая трубка является единственным практичным вариантом, внутренний вкладыш или керамическая вставка-лодочка могут отделить порошок от стенок трубки, и вкладыш следует заменять по определенному графику, а не после видимого повреждения. Также стоит помнить, что загрязнение может исходить от мелющих тел и размольных стаканов, используемых перед обжигом. Порошок, измельченный в банке из стали или карбида вольфрама, имеет другой исходный профиль примесей, чем тот же порошок, измельченный в банке из агата или циркония, и печь не может удалить то, что внесла мельница.
Герметизация — это вторая половина контроля атмосферы. Поворотные уплотнения должны позволять трубке вращаться, ограничивая при этом утечку газа, и являются обычным изнашиваемым элементом. Набивки из графита, ПТФЭ и керамического волокна ведут себя по-разному при температуре: некоторые из них лучше всего охлаждаются с помощью водяных рубашек или естественного температурного градиента вдоль концов трубки, и все они требуют периодической проверки. Простое испытание на падение давления перед критическим запуском или непрерывный мониторинг содержания кислорода с сигнализацией позволят выявить деградацию уплотнения раньше, чем анализ готового продукта.
Диагностика распространенных проблем с вращающимися трубчатыми печами
Порошок прилипает к стенке трубки. Прилипание обычно начинается с тонкой пленки там, где слой наиболее горячий. Распространенными причинами являются остаточное связующее или влага, которая становится липкой до того, как она улетучится, переходная жидкая фаза в материале или слишком высокая температура горячей зоны для первой части профиля. Уменьшение скорости подачи, расширение секции предварительного нагрева или снижение начальной уставки зоны часто решают эту проблему. Если прилипание сохраняется, возможно, следует обратить внимание на саму поверхность трубки, поскольку поцарапанная или глазурованная стенка дает пленке место для закрепления.
Вынос пыли в выхлоп. Мелкие частицы, увлекаемые газовым потоком, попадают в фильтр или холодную ловушку, что приводит к изменению как выхода, так и измеряемого состава. Обычными рычагами являются скорость газа, скорость вращения и состояние агломерации порошка. Немного более глубокий слой или меньший поток газа могут уменьшить унос, но это должно быть сбалансировано с необходимостью удаления продуктов реакции. Предварительное агломерирование сырья путем щадящей грануляции иногда помогает больше, чем любое изменение настроек печи.
Неравномерный состав выделений. Если первый материал, выходящий из трубки, отличается от предыдущего, в трубке все еще может оставаться пятно старого порошка от предыдущего запуска, подача может быть пульсирующей, а не постоянной, или наклон может быть слишком пологим, чтобы порошок мог двигаться равномерно. Стандартными первыми действиями являются короткая продувка инертным или защитным порошком, проверка калибровки питателя и небольшое увеличение наклона. Непрерывный отбор проб при сливе гораздо более информативен, чем анализ одной пробы в конце кампании.
Термальные экскурсии. Экзотермические реакции образования могут поднять температуру слоя значительно выше заданного значения, а в статичном слое тепло улавливается. Вращение помогает, но не устраняет риск: если реакция сильно экзотермична, скорость подачи должна быть достаточно низкой, чтобы выделение тепла на единицу длины трубы оставалось в пределах способности печи его отводить. Наблюдение за повышением температуры нагнетания или изменением потребления газа — это практический способ обнаружить это до того, как это повлияет на продукт.
Конденсат в холодных зонах. Вода, органические вещества или летучие соли, покидающие слой, могут конденсироваться на концах труб, на уплотнениях или в выхлопной линии. После конденсации они могут капать обратно в горячую зону, разъедать фитинги или блокировать путь газа. Поддержание входных и выходных концов выше точки росы выхлопных газов, использование подогреваемых линий и ловушек, а также очистка холодных концов по фиксированному графику предотвращает большинство этих проблем.
Статическая печь, вращающаяся трубчатая печь или вращающаяся печь
Статическая трубчатая или камерная печь является подходящим инструментом для небольших партий образцов, фасонных деталей и для реакций, которые протекают достаточно медленно, поэтому часы выдержки имеют большее значение, чем газообмен. Он предлагает четко определенное положение образца, легкий доступ к термопаре и простую регистрацию данных. Его слабость — масштаб: по мере углубления слоя однородность падает, и единственный способ ее восстановить — уменьшить размер партии или продлить цикл.
Вращающаяся трубчатая печь находится между лабораторной работой и полномасштабным производством. Он обеспечивает непрерывную или полунепрерывную производительность, контролируемую атмосферу и движущийся слой, который поддерживает примерно постоянный доступ тепла и газа по мере увеличения производительности. Его ограничениями являются диаметр трубки и механические требования к уплотнениям и приводу, которые обычно удерживают его в диапазоне от пилотного до мелкого производства для большинства порошков.
Вращающаяся печь является аналогом этой печи в производственном масштабе, с огнеупорной футеровкой и гораздо большим внутренним объемом. Он обрабатывает объемный тоннаж, но обеспечивает более грубый контроль атмосферы и профиля температуры, и это обычно оправдано только тогда, когда процесс уже апробирован. Путь практической разработки простирается от испытаний в статических печах до лабораторная вращающаяся трубчатая печь для валидации непрерывного процесса и только затем для более крупного оборудования с использованием одних и тех же трех переменных процесса на каждом этапе, чтобы результаты оставались сопоставимыми.
Контрольный список выбора и масштабирования процесса прокаливания порошков
Прежде чем выбрать вращающуюся трубчатую печь, стоит записать, что на самом деле требуется для этого процесса, поскольку материал труб, обработка газа и конфигурация нагрева следуют из этого описания, а не из каталожного номера. Краткий контрольный список охватывает большинство решений.
- Спецификация целевого продукта: фаза, кристалличность, гранулометрический состав, цвет, пределы содержания примесей и допустимые потери при прокаливании.
- Термическая история: пиковая температура, общее время пребывания при температуре, допустимые скорости нагрева и охлаждения, а также проходит ли материал промежуточную фазу.
- Атмосфера: окислительная, инертная, восстановительная или вакуумная; чистота на входе и пределы точки росы; необходимо ли очищать или восстанавливать продукты реакции.
- Характеристики сырья: насыпная плотность, сыпучесть, содержание влаги, тип связующего, склонность к агломерации и чувствительность к пылеобразованию.
- Рабочий цикл: размер партии или непрерывная производительность, количество кампаний в неделю, а также должна ли одна и та же трубка обрабатывать несколько разных порошков.
- Техническое обслуживание: интервал замены уплотнений, доступ для проверки трубок, наличие запасных трубок и нагревательных элементов.
Увеличение масштаба должно сохранять фактическую тепловую историю материала постоянной, а не копировать заданные значения из меньшего устройства. Это означает измерение распределения времени пребывания, проверку глубины слоя при заданной скорости подачи и подтверждение состава газа на выпускном конце, а не только на входе. Короткая проверка с использованием маркерного материала или индикатора в исходном материале часто является самым быстрым способом установить реальное время пребывания, поскольку расчетные значения редко отражают влияние когезии порошка и шероховатости трубки.
Наконец, сохраняйте консервативность первых кампаний. Начните с более низкой скорости подачи, чем предполагает расчет, удерживайте немного большее время пребывания и через определенные промежутки времени отбирайте пробы на выходе, чтобы переход от запуска к установившемуся состоянию был виден в данных. Однородность следует демонстрировать путем сравнения нескольких проб сброса, проверенных отдельно на фазу и размер частиц, а не путем одного анализа. Как только этот базовый уровень будет создан, производительность можно будет повышать шаг за шагом, и процесс станет по-настоящему переносимым между лабораторной вращающейся печью и оборудованием, которое в конечном итоге запустит его в производство.