
Horno tubular rotatorio para calcinación de polvos
Los procesadores de polvo que trasladan un paso de calcinación o sinterización de una prueba de crisol a un lote de producción generalmente enfrentan el mismo modo de falla. El material que parecía uniforme en un pequeño bote de alúmina sale de una carga más grande con una costra sinterizada en la superficie, polvo suelto debajo y una fase o distribución de color que se desplaza desde el extremo de entrada del horno hasta la salida. El controlador rara vez es el culpable. El problema es el propio lecho de polvo. Un lecho compacto de polvo conduce mal el calor y casi no se mezcla en absoluto, por lo que cada proceso estático conlleva un gradiente interno de temperatura, exposición al gas y extensión de la reacción. A horno de tubo rotatorio ataca ese gradiente mecánicamente: el tubo gira, el polvo gira y las superficies frescas quedan expuestas continuamente a la pared caliente y al gas de proceso.
Este artículo examina cómo funcionan los hornos de tubos giratorios continuos, qué variables del proceso realmente controlan la uniformidad y el rendimiento, cómo la selección del material del tubo y la atmósfera limitan lo que una unidad determinada puede hacer y cómo diagnosticar los problemas que aparecen con mayor frecuencia durante la calcinación y sinterización del polvo. Los mismos principios se aplican ya sea que el deber sea un estudio de viabilidad de laboratorio o una pequeña línea de producción que procese óxido, precursor de cátodo, catalizador o polvo cerámico. Cuando a continuación aparezcan cifras como temperatura, tiempo de residencia o velocidad de alimentación, trátelas como puntos de partida para las pruebas: los valores correctos dependen de las propiedades del material y las condiciones del proceso y deben confirmarse mediante pruebas en lugar de asumirse.
¿Por qué los lechos de polvo estáticos se sinterizan de manera desigual?
El calor llega a una carga de polvo estática principalmente a través de la pared del crisol y, por encima de aproximadamente 600 °C, por radiación a través del espacio entre la pared y la superficie del lecho. Dentro del lecho, el calor viaja a través de los puntos de contacto de las partículas y a través del gas que llena los huecos, lo cual es un camino mucho más lento que la conducción en un sólido. Por lo tanto, un lecho estático de 30 a 50 mm de profundidad puede estar decenas de grados más frío en su centro que en su borde, y el espacio se ensancha con la profundidad del lecho, con empaques sueltos y con cualquier reacción endotérmica que extraiga calor de la carga.
La temperatura es sólo la mitad del problema. Muchas reacciones de calcinación liberan gases: dióxido de carbono de los carbonatos, vapor de agua de los hidróxidos, óxidos de azufre de los sulfatos, amoníaco o fragmentos orgánicos de los precursores. En un lecho estático, esos gases deben difundirse a través de los mismos canales estrechos por los que debe difundirse el gas de proceso fresco. Cuando la reacción es rápida, la atmósfera local dentro del lecho puede diferir sustancialmente de la atmósfera que el controlador cree que está suministrando, y esa diferencia genera reacciones secundarias, conversión incompleta o gradientes de oxidación que permanecen invisibles hasta que se analiza el polvo.
La sinterización también cambia el lecho a medida que avanza. Las partículas que forman cuellos en los puntos de contacto forman una red rígida. Cerca de la superficie, esa red puede densificarse hasta formar una corteza, lo que restringe aún más el acceso al gas, mientras que el interior permanece suelto. Una vez que se ha formado una costra, el lote consta efectivamente de dos materiales con diferentes historias térmicas, y la molienda posterior no restaurará la composición de fases o la química de la superficie que se perdió. Los materiales con un punto de fusión bajo, con una fase líquida transitoria o con reacciones de formación fuertemente exotérmicas son los más sensibles a este comportamiento.
Nada de esto hace que el horno estático quede obsoleto. Para muestras pequeñas, para reacciones lentas en estado sólido con poco desprendimiento de gas y para piezas moldeadas que no deben girar, un horno de caja o un horno tubular estático sigue siendo más simple y fácil de controlar. El caso a favor de la rotación aparece cuando se cumplen tres condiciones al mismo tiempo: la carga es lo suficientemente grande como para que los gradientes internos importen, la reacción intercambia gas con la atmósfera y la especificación del producto incluye uniformidad de fase, color o estructura de partículas en lugar de solo una composición promedio.
Cómo un horno tubular giratorio mantiene un lecho de polvo en movimiento
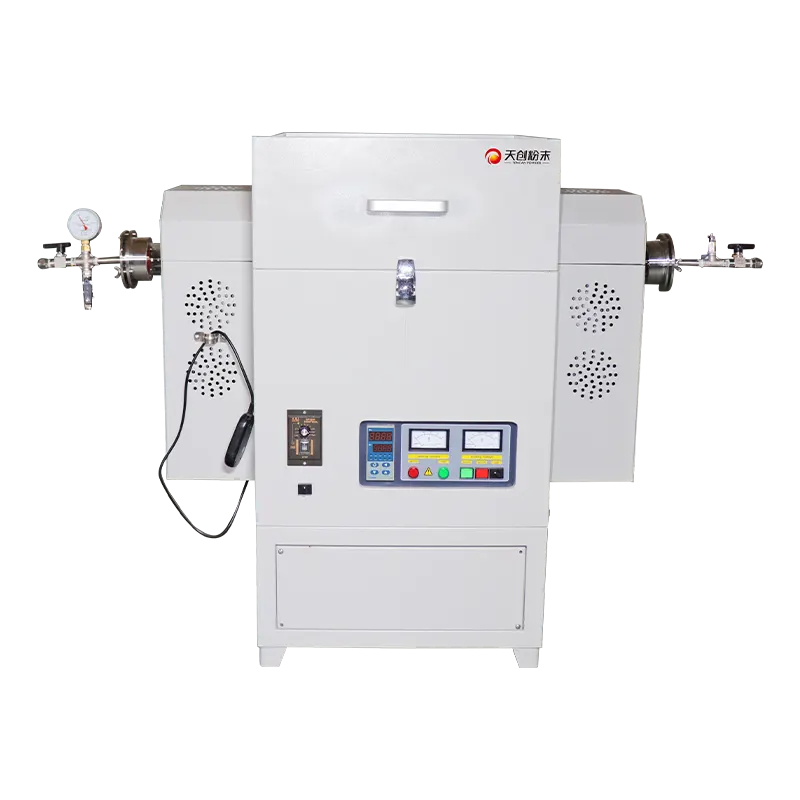
Un horno de tubo giratorio reemplaza el recipiente estático con un tubo de proceso que gira lentamente y está montado en un pequeño ángulo con respecto a la horizontal. El polvo entra por el extremo elevado, gira como un lecho móvil poco profundo a lo largo de la zona caliente y se descarga por el extremo inferior, ya sea de forma continua o en incrementos cronometrados. Debido a que el lecho tiene solo unas pocas capas de partículas de profundidad en cualquier momento, tanto el calor como el gas tienen un camino corto hacia cada partícula, y la acción repetida de la rotación sigue rompiendo los contactos que de otro modo crecerían hasta convertirse en una corteza sinterizada.
El tubo, el accionamiento y la inclinación.
El tubo de proceso es el corazón del diseño. Debe mantener la temperatura de trabajo sin deformarse, resistir el ataque del polvo y del gas del proceso y sobrevivir al ciclo térmico del uso rutinario. Las construcciones comunes utilizan cuarzo para trabajos a baja temperatura donde la observación visual y la contaminación son bajas, alúmina o mullita de alta pureza donde el trabajo es más caliente o más abrasivo, y aleaciones resistentes al calor donde se requiere robustez mecánica y diámetros más grandes. El diámetro del tubo, el espesor de la pared y la longitud sin soporte influyen en cómo se comporta el tubo a temperatura, por lo que la longitud útil en caliente siempre debe compararse con el modelo del horno en lugar de asumirse.
El sistema de transmisión hace girar el tubo a través de un motor con engranajes y una transmisión por correa o cadena, a menudo con una transmisión de frecuencia variable para que la velocidad se pueda ajustar independientemente de la carga. La velocidad de rotación es normalmente modesta, porque el objetivo es una agitación suave en lugar de una mezcla centrífuga; si el tubo gira demasiado rápido, el polvo se lanza contra la pared, el lecho deja de renovarse y el material vuelve a comportarse como una carga estática. La inclinación suele ser ajustable en un rango pequeño, lo que le brinda al operador una segunda forma independiente de controlar cuánto tiempo permanece el polvo en la zona caliente.
Zonas de calefacción y control de atmósfera.
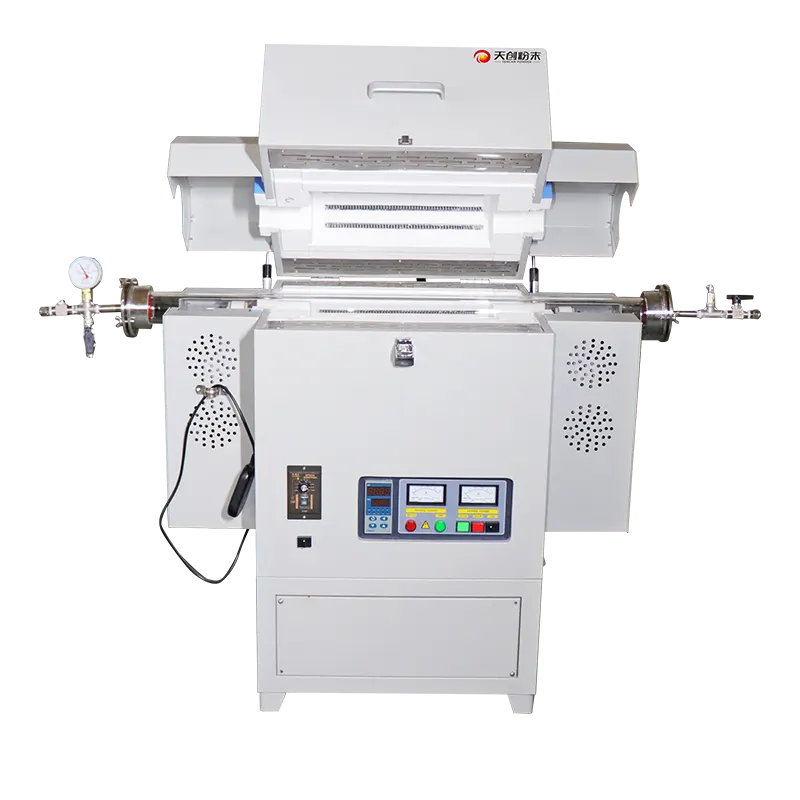
La mayoría de los hornos tubulares rotativos están construidos con una o más zonas de calentamiento controladas independientemente a lo largo del tubo. Múltiples zonas permiten un perfil controlado: una sección de precalentamiento o secado donde se eliminan la humedad y los componentes volátiles, una zona de reacción principal a la temperatura objetivo y una sección de enfriamiento o recocido donde el polvo desciende gradualmente antes de la descarga. Dividir el perfil de esta manera protege el tubo del choque térmico y le da a la reacción un inicio y un final definidos en lugar de un único baño caliente.
El control de la atmósfera es lo que separa un horno rotativo de un secador rotativo. Los sellos giratorios herméticos a los gases en ambos extremos permiten que nitrógeno, argón, aire, hidrógeno o un gas mixto se alimente a través del tubo, y el gas puede viajar con el polvo o contra él. El flujo a contracorriente, en el que el gas fresco entra por el extremo de descarga y sale por el extremo de alimentación, normalmente proporciona la eliminación más eficiente de los productos de reacción, porque el polvo se encuentra progresivamente con un gas más limpio a medida que se mueve hacia la salida. El caudal de gas, la pureza del gas y el método de sellado deben adaptarse al material: una reacción levemente oxidante puede tolerar una simple purga, mientras que los polvos sensibles al aire necesitan un sistema sellado con un punto de rocío de entrada controlado y monitoreo de oxígeno.
Alimentación, transporte y alta.
El funcionamiento continuo necesita un dispositivo de alimentación que suministre polvo a un ritmo constante y controlable. Los alimentadores de tornillo manejan bien los polvos que fluyen libremente, los alimentadores vibratorios son más cuidadosos con los aglomerados frágiles y una tolva pequeña con una válvula giratoria es adecuada para sistemas que deben contener una atmósfera inerte en el lado de entrada. La velocidad de alimentación, la velocidad de rotación del tubo y el ángulo de inclinación deciden juntos el tiempo de residencia, y el tiempo de residencia decide hasta dónde avanza la reacción. Esta relación es la razón principal por la que una unidad rotativa es más fácil de escalar que un proceso por lotes estático: las mismas tres variables se pueden ajustar de forma independiente para mantener constante el historial térmico cuando cambia el rendimiento.
La descarga generalmente se recoge en una tolva sellada, un ciclón o una carcasa de filtro, dependiendo del tamaño de las partículas y de si el producto debe mantenerse bajo gas inerte. Los polvos finos pueden salir del tubo mediante la corriente de escape, por lo que es necesario considerar en conjunto la velocidad del gas, el diseño del deflector interno y el sistema de recolección. Los elevadores o paletas internas, cuando están instalados, mejoran la mezcla a lo largo del tubo y reducen la tendencia del material fino a estratificarse, pero también aumentan la generación de polvo y deben seleccionarse teniendo en cuenta el producto.
Variables clave que controlan la uniformidad y el rendimiento
Los operadores que obtienen resultados consistentes con un horno tubular rotatorio generalmente lo tratan tanto como un problema de transporte como un problema de calentamiento. El material debe llegar a la temperatura adecuada, permanecer allí el tiempo suficiente, alcanzar la composición de gas adecuada y salir antes de que el producto reaccione excesivamente. Cinco variables impulsan esa secuencia.
Velocidad de rotación y renovación de la cama.
La velocidad de rotación establece la frecuencia con la que se actualiza la superficie del polvo. A muy baja velocidad el lecho se desplaza y sólo se cambia activamente su capa exterior; a velocidad moderada el material rueda y cae en cascada, que es la condición ideal para el contacto con el gas e incluso el calentamiento. El aumento de la velocidad reduce el tiempo de residencia medio para una inclinación y velocidad de avance dadas, porque el polvo viaja más rápido a lo largo del tubo inclinado, por lo que los cambios de velocidad generalmente requieren un cambio compensatorio en la inclinación o velocidad de avance para que el historial térmico permanezca igual.
Ángulo de inclinación y tiempo de residencia.
El ángulo de inclinación es el control más aproximado sobre el tiempo de residencia. Un ángulo pequeño mantiene el polvo en la zona caliente por más tiempo y es adecuado para reacciones lentas en estado sólido o reacciones con un paso de difusión largo. Un ángulo mayor acorta el tiempo de residencia y es adecuado para descomposiciones rápidas donde un calentamiento prolongado engrosaría el producto o promovería una sinterización no deseada. Debido a que la inclinación también cambia la profundidad del lecho móvil, interactúa con la velocidad de rotación, por lo que las dos deben ajustarse juntas durante las pruebas en lugar de de forma independiente.
Nivel de llenado y velocidad de avance
La velocidad de alimentación determina cuánto polvo hay en el tubo en cualquier momento y, por lo tanto, qué tan profundo es el lecho móvil. Un lecho poco profundo proporciona un excelente acceso al calor y al gas, pero un bajo rendimiento; un lecho profundo aumenta el rendimiento pero reintroduce los gradientes que la rotación debía eliminar. El límite práctico suele estar determinado por el material: los polvos cohesivos forman grumos que ruedan en lugar de caer en cascada, mientras que los polvos muy fluidos pueden moverse como un fino chorro y provocar un cortocircuito en la zona caliente.
Perfil de temperatura y remojo.
El tiempo total a temperatura es lo que impulsa la mayoría de las reacciones en estado sólido, por lo que el punto de ajuste de cada zona y la longitud de la zona caliente son tan importantes como la temperatura máxima. Una zona corta y caliente exige una alimentación más rápida y corre el riesgo de una conversión incompleta; una zona larga con un perfil suave ofrece un proceso más indulgente pero requiere un horno más grande. Para materiales que pasan por una fase intermedia, el perfil, no el valor máximo, determina el ensamblaje de la fase final.
Flujo de gas, pureza y punto de rocío.
El caudal de gas debe ser lo suficientemente alto para barrer los productos de la reacción fuera del lecho, pero lo suficientemente bajo para evitar el arrastre de polvo fino. En la práctica, los operadores equilibran tres parámetros del gas: flujo total, pureza de entrada y punto de rocío de entrada. Para la reducción o la calcinación sensible al aire, la humedad en el gas entrante puede ser más dañina que el oxígeno residual, porque el vapor de agua cambia el equilibrio de muchas reacciones de óxido. Un monitor de punto de rocío en la entrada y, cuando sea posible, en la salida proporciona una indicación simple y directa de si el lecho está liberando o absorbiendo humedad.
| Variable | efecto principal | Dirección de ajuste típica |
|---|---|---|
| Velocidad de rotación | Renovación del lecho, generación de polvo, tiempo de residencia. | Aumentar moderadamente si el lecho está estancado; reducir si se arroja polvo a la pared |
| Ángulo de inclinación | Tiempo de residencia, profundidad del lecho. | Reduzca el ángulo para un remojo más prolongado; aumentar para un rendimiento más rápido |
| Tasa de alimentación | Profundidad del lecho, rendimiento, integridad de la conversión | Tasa más baja para una mejor uniformidad; subir sólo después de que el perfil sea estable |
| Puntos de ajuste de zona | Formación de fases, extensión de la reacción, tensión del tubo. | Ampliar el perfil para materiales sensibles; acortar la zona caliente para reacciones rápidas |
| Flujo de gas y punto de rocío. | Pureza de la atmósfera, eliminación de productos, arrastre de polvo. | Aumentar el flujo para eliminar los productos de reacción; controlar el punto de rocío antes de cambiar la temperatura |
Material del tubo, contaminación y sellado
La selección del tubo a menudo se decide por los límites de contaminación y no solo por la temperatura. El cuarzo ofrece buena resistencia al choque térmico y baja contaminación de fondo, lo que es adecuado para óxidos de alta pureza y materiales ópticos o electrónicos, pero es atacado por polvos ricos en álcalis y por algunas sustancias químicas de fluoruro a temperaturas elevadas. La alúmina y la mullita de alta pureza toleran temperaturas más altas y polvos más agresivos a costa de una menor resistencia al choque térmico, por lo que las velocidades de calentamiento y enfriamiento deben ser más suaves. Las aleaciones resistentes al calor son robustas y permiten diámetros de tubo más grandes, pero el cromo y el hierro pueden transferirse al producto en atmósferas reductoras, lo cual es inaceptable para algunas aplicaciones de baterías y catalizadores.
Cuando un tubo de metal es la única opción práctica, un revestimiento interior o un inserto de cerámica para botes pueden separar el polvo de la pared del tubo, y el revestimiento debe reemplazarse según un cronograma definido en lugar de después de una falla visible. También vale la pena recordar que la contaminación puede provenir de los medios de molienda y de los recipientes de molienda utilizados antes de la calcinación. Un polvo molido en una jarra de acero o carburo de tungsteno tiene un perfil inicial de impurezas diferente al del mismo polvo molido en una jarra de ágata o circonio, y el horno no puede eliminar lo que introdujo el molino.
El sellado es la otra mitad del control de la atmósfera. Los sellos giratorios deben permitir que el tubo gire limitando al mismo tiempo las fugas de gas y son un elemento de desgaste normal. Las empaquetaduras de grafito, PTFE y fibra cerámica se comportan de manera diferente con la temperatura: algunas se mantienen frescas mediante camisas de agua o mediante el gradiente natural de temperatura a lo largo de los extremos del tubo, y todas necesitan inspección periódica. Una simple prueba de caída de presión antes de una ejecución crítica, o un monitoreo continuo de oxígeno con una alarma, detectarán la degradación del sello antes que un análisis del producto terminado.
Diagnóstico de problemas comunes de los hornos tubulares giratorios
Polvo adherido a la pared del tubo. La adherencia generalmente comienza como una película delgada donde la cama está más caliente. Las causas comunes son un aglutinante residual o humedad que se vuelve pegajosa antes de volatilizarse, una fase líquida transitoria en el material o una zona caliente demasiado alta para la primera parte del perfil. Reducir la velocidad de alimentación, ampliar la sección de precalentamiento o reducir el punto de ajuste de la zona inicial a menudo resuelve el problema. Si la adherencia persiste, es posible que la superficie del tubo necesite atención, porque una pared rayada o vidriada le da a la película un lugar para anclarse.
Arrastre de polvo hacia el escape. Las partículas finas arrastradas por la corriente de gas terminan en el filtro o en la trampa fría, lo que cambia tanto el rendimiento como la composición medida. Los factores habituales son la velocidad del gas, la velocidad de rotación y el propio estado de aglomeración del polvo. Un lecho ligeramente más profundo o un flujo de gas más bajo pueden reducir el arrastre, pero esto debe equilibrarse con la necesidad de eliminar los productos de reacción. A veces, la aglomeración previa del alimento mediante una granulación suave ayuda más que cualquier cambio en la configuración del horno.
Composición de descarga desigual. Si el primer material que sale del tubo difiere del último, es posible que el tubo aún contenga un poco de polvo viejo de una ejecución anterior, que la alimentación sea pulsante en lugar de constante o que la inclinación sea demasiado superficial para que el polvo se mueva de manera consistente. Las primeras respuestas estándar son una breve purga con un polvo inerte o de sacrificio, una verificación de la calibración del alimentador y un modesto aumento de la inclinación. El muestreo continuo en la descarga es mucho más informativo que el análisis de una sola muestra al final de una campaña.
Excursiones termales. Las reacciones de formación exotérmicas pueden elevar la temperatura del lecho muy por encima del punto de ajuste y, en un lecho estático, el calor queda atrapado. La rotación ayuda, pero no elimina el riesgo: si la reacción es fuertemente exotérmica, la velocidad de alimentación debe ser lo suficientemente baja como para que la liberación de calor por unidad de longitud del tubo permanezca dentro de la capacidad del horno para eliminarlo. Estar atento a un aumento de la temperatura de descarga o un cambio en el consumo de gas es una forma práctica de detectarlo antes de que el producto se vea afectado.
Condensación en zonas frías. El agua, las sustancias orgánicas o las sales volátiles que salen del lecho pueden condensarse en los extremos de los tubos, en los sellos o en la línea de escape. Una vez condensados, pueden volver a gotear a la zona caliente, corroer los accesorios o bloquear el paso del gas. Mantener los extremos de entrada y salida por encima del punto de rocío del escape, usar líneas y trampas calentadas y limpiar los extremos fríos en un horario fijo previene la mayoría de estos problemas.
Horno estático, horno tubular rotatorio u horno rotatorio
Un horno de tubo o de caja estático es la herramienta adecuada para lotes de muestras pequeños, para componentes moldeados y para reacciones que se desarrollan lo suficientemente lentamente como para que horas de remojo importen más que el intercambio de gases. Ofrece una posición de muestra bien definida, fácil acceso al termopar y registro de datos sencillo. Su debilidad es la escala: a medida que el lecho se hace más profundo, la uniformidad disminuye y la única forma de recuperarla es reducir el tamaño del lote o extender el ciclo.
Entre el trabajo de laboratorio y la producción a gran escala se encuentra un horno tubular giratorio. Proporciona un rendimiento continuo o semicontinuo, una atmósfera controlada y un lecho móvil que mantiene el acceso al calor y al gas aproximadamente constante a medida que aumenta el rendimiento. Sus límites son el diámetro del tubo y las demandas mecánicas de los sellos y el accionamiento, que generalmente lo mantienen en el rango de producción piloto a pequeña para la mayoría de los polvos.
Un horno rotatorio es el pariente a escala de producción, con una carcasa revestida de refractario y un volumen interno mucho mayor. Maneja tonelaje a granel pero ofrece un control más aproximado de la atmósfera y el perfil de temperatura, y normalmente sólo se justifica cuando el proceso ya está probado. El camino de desarrollo práctico va desde pruebas en hornos estáticos hasta una horno de tubo rotatorio de laboratorio para la validación del proceso continuo, y solo luego a equipos más grandes, con las mismas tres variables del proceso llevadas a cabo en cada paso para que los resultados sigan siendo comparables.
Lista de verificación de selección y ampliación para la calcinación de polvos
Antes de especificar un horno tubular rotatorio, vale la pena anotar lo que realmente requiere el proceso, porque el material del tubo, el manejo del gas y la configuración de calentamiento se derivan de esa descripción y no de un número de catálogo. Una breve lista de verificación cubre la mayoría de las decisiones.
- Especificación objetivo del producto: fase, cristalinidad, distribución del tamaño de partículas, color, límites de impurezas y pérdida permitida por ignición.
- Historial térmico: temperatura máxima, tiempo total a temperatura, velocidades de calentamiento y enfriamiento permitidas y si el material pasa por una fase intermedia.
- Atmósfera: oxidante, inerte, reductora o de vacío; límites de pureza de entrada y punto de rocío; si los productos de reacción deben lavarse o recuperarse.
- Características del alimento: densidad aparente, fluidez, contenido de humedad, tipo de aglutinante, tendencia a aglomerarse y sensibilidad a la generación de polvo.
- Ciclo de trabajo: tamaño del lote o rendimiento continuo, número de campañas por semana y si el mismo tubo debe manejar varios polvos diferentes.
- Mantenimiento: intervalo de reemplazo de sellos, acceso para inspección de tubos y disponibilidad de tubos y elementos calefactores de repuesto.
El aumento de escala debe mantener constante el historial térmico real del material en lugar de copiar los puntos de ajuste de una unidad más pequeña. Eso significa medir la distribución del tiempo de residencia, verificar la profundidad del lecho a la velocidad de alimentación objetivo y confirmar la composición del gas en el extremo de descarga, no solo en la entrada. Una breve ejecución de verificación utilizando un material marcador o un trazador en la alimentación suele ser la forma más rápida de establecer el tiempo de residencia real, porque los valores calculados rara vez capturan los efectos de la cohesión del polvo y la rugosidad del tubo.
Por último, mantenga las primeras campañas conservadoras. Comience con una velocidad de alimentación más baja que la que sugiere el cálculo, mantenga un tiempo de residencia ligeramente más largo y tome muestras de la descarga a intervalos para que la transición del inicio al estado estable sea visible en los datos. La uniformidad debe demostrarse comparando varias muestras de descarga, analizadas por separado para determinar el tamaño de fase y partícula, en lugar de mediante un solo análisis. Una vez que existe esa línea de base, el rendimiento puede aumentar paso a paso y el proceso se vuelve realmente transferible entre el horno rotatorio del laboratorio y el equipo que eventualmente lo ejecutará en producción.