
فرن الأنبوب الدوار لتكليس المسحوق
عادةً ما تواجه معالجات المسحوق التي تنقل خطوة التكليس أو التلبيد من اختبار البوتقة إلى دفعة الإنتاج نفس وضع الفشل. المادة التي تبدو موحدة في قارب الألومينا الصغير تخرج من شحنة أكبر مع قشرة ملبدة على السطح، ومسحوق سائب تحتها، وتوزيع طور أو لون ينجرف من نهاية مدخل الفرن إلى المخرج. نادرا ما يكون جهاز التحكم هو الجاني. المشكلة هي سرير المسحوق نفسه. تقوم طبقة المسحوق المعبأة بتوصيل الحرارة بشكل سيئ ولا تمتزج على الإطلاق تقريبًا، لذا فإن كل عملية ثابتة تحمل تدرجًا داخليًا في درجة الحرارة وفي التعرض للغاز وفي مدى التفاعل. أ فرن الأنبوب الدوار الهجمات التي تتدرج ميكانيكيًا: يدور الأنبوب، ويسقط المسحوق، وتتعرض الأسطح الجديدة باستمرار للجدار الساخن وغاز المعالجة.
تتناول هذه المقالة كيفية عمل أفران الأنابيب الدوارة المستمرة، ومتغيرات العملية التي تتحكم فعليًا في التوحيد والإنتاجية، وكيف يحد اختيار مادة الأنبوب والغلاف الجوي مما يمكن أن تفعله وحدة معينة، وكيفية تشخيص المشكلات التي تظهر في أغلب الأحيان أثناء تكليس المسحوق والتلبيد. تنطبق نفس المبادئ سواء كان الواجب عبارة عن دراسة جدوى معملية أو خط إنتاج صغير لمعالجة الأكسيد أو سلائف الكاثود أو المحفز أو مسحوق السيراميك. عندما تظهر أرقام مثل درجة الحرارة أو وقت البقاء أو معدل التغذية أدناه، تعامل معها كنقاط بداية للتجارب: تعتمد القيم الصحيحة على خصائص المواد وظروف العملية ويجب تأكيدها عن طريق الاختبار بدلاً من افتراضها.
لماذا تلبيد أسرة المسحوق الساكنة بشكل غير متساو
تصل الحرارة إلى شحنة المسحوق الساكنة بشكل رئيسي من خلال جدار البوتقة، وفوق 600 درجة مئوية تقريبًا، عن طريق الإشعاع عبر الفجوة بين الجدار وسطح السرير. داخل الطبقة، تنتقل الحرارة عبر نقاط اتصال الجسيمات ومن خلال الغاز الذي يملأ الفراغات، وهو مسار أبطأ بكثير من التوصيل في المادة الصلبة. وبالتالي، يمكن للسرير الثابت الذي يتراوح عمقه من 30 إلى 50 مم أن يكون أكثر برودة بعشرات الدرجات في مركزه منه عند حافته، وتتسع الفجوة مع عمق السرير، ومع التعبئة المرتخية ومع أي تفاعل ماص للحرارة يسحب الحرارة من الحمل.
درجة الحرارة ليست سوى نصف المشكلة. تطلق العديد من تفاعلات التكليس الغاز: ثاني أكسيد الكربون من الكربونات، وبخار الماء من الهيدروكسيدات، وأكاسيد الكبريت من الكبريتات، والأمونيا أو الأجزاء العضوية من السلائف. وفي الطبقة الثابتة، يجب أن تنتشر هذه الغازات عبر نفس القنوات الضيقة التي يجب أن ينتشر من خلالها غاز المعالجة الجديد. عندما يكون التفاعل سريعًا، يمكن أن يختلف الجو المحلي داخل الطبقة بشكل كبير عن الجو الذي تعتقد وحدة التحكم أنه يزوده به، ويؤدي هذا الاختلاف إلى تفاعلات جانبية أو تحويل غير مكتمل أو تدرجات أكسدة تظل غير مرئية حتى يتم تحليل المسحوق.
يؤدي التلبيد أيضًا إلى تغيير السرير أثناء استمراره. تقوم الجسيمات التي تشكل أعناقًا عند نقاط الاتصال ببناء شبكة صلبة. بالقرب من السطح، يمكن أن تتكثف هذه الشبكة لتشكل قشرة، مما يزيد من تقييد وصول الغاز، بينما يظل الجزء الداخلي فضفاضًا. بمجرد أن تتشكل القشرة، تكون الدفعة عبارة عن مادتين لهما تاريخ حراري مختلف، ولن يؤدي الطحن النهائي إلى استعادة تكوين الطور أو كيمياء السطح التي تم فقدها. المواد ذات نقطة انصهار منخفضة، أو ذات مرحلة سائلة عابرة أو ذات تفاعلات تكوين طاردة للحرارة بشدة هي الأكثر حساسية لهذا السلوك.
لا شيء من هذا يجعل الفرن الساكن عفا عليه الزمن. بالنسبة للعينات الصغيرة، ولتفاعلات الحالة الصلبة البطيئة مع تطور قليل للغاز، وللأجزاء المشكلة التي لا يجب أن تتعثر، يظل الفرن الصندوقي أو فرن الأنبوب الثابت أبسط وأسهل في التحكم. تظهر حالة الدوران عندما يتم استيفاء ثلاثة شروط في نفس الوقت: أن تكون الشحنة كبيرة بما يكفي لتشكل التدرجات الداخلية، ويتبادل التفاعل الغاز مع الغلاف الجوي، وتتضمن مواصفات المنتج توحيد الطور أو اللون أو بنية الجسيمات بدلاً من التركيب المتوسط فقط.
كيف يحافظ فرن الأنبوب الدوار على حركة طبقة المسحوق
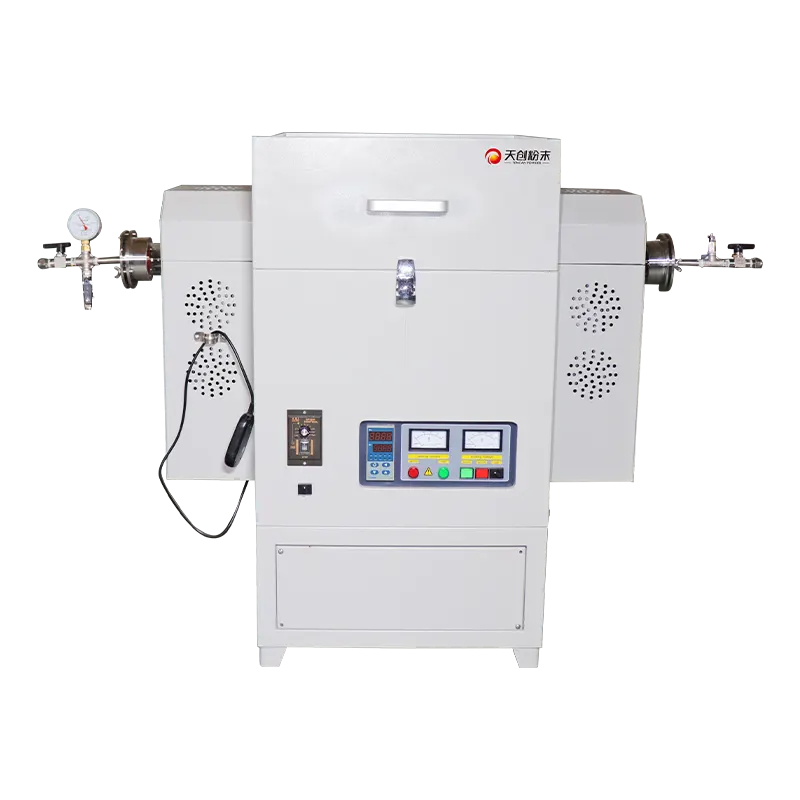
يستبدل فرن الأنبوب الدوار القارب الثابت بأنبوب عملية يدور ببطء مثبت بزاوية صغيرة على الأفقي. يدخل المسحوق عند الطرف المرتفع، ويهبط على شكل طبقة ضحلة متحركة على طول المنطقة الساخنة، ويتم تفريغه عند الطرف السفلي، إما بشكل مستمر أو بزيادات زمنية. نظرًا لأن الطبقة تتكون من بضع طبقات من الجسيمات فقط في أي لحظة، فإن لكل من الحرارة والغاز طريقًا قصيرًا إلى كل جسيم، وتستمر عملية التدحرج المتكررة في كسر نقاط الاتصال التي قد تنمو لتشكل قشرة ملبدة.
الأنبوب والمحرك والميل
أنبوب العملية هو قلب التصميم. يجب أن يحافظ على درجة حرارة العمل دون أن يتشوه، وأن يقاوم الهجوم من المسحوق ومن غاز المعالجة، وأن يتحمل الدورة الحرارية للاستخدام الروتيني. تستخدم الإنشاءات الشائعة الكوارتز في الأعمال ذات درجات الحرارة المنخفضة حيث تكون المراقبة البصرية ومواد التلوث منخفضة، والألومينا عالية النقاء أو الموليت حيث يكون الواجب أكثر سخونة أو أكثر كشطًا، وسبائك مقاومة للحرارة حيث تتطلب المتانة الميكانيكية وأقطار أكبر. يؤثر قطر الأنبوب وسمك الجدار والطول غير المدعوم على كيفية تصرف الأنبوب عند درجة الحرارة، لذلك يجب دائمًا التحقق من الطول الساخن القابل للاستخدام وفقًا لنموذج الفرن بدلاً من افتراضه.
يقوم نظام القيادة بتدوير الأنبوب من خلال محرك مُجهز وحزام أو سلسلة نقل، غالبًا بمحرك متغير التردد بحيث يمكن ضبط السرعة بشكل مستقل عن الحمل. عادة ما تكون سرعة الدوران متواضعة، لأن الهدف هو التحريك اللطيف بدلاً من الخلط بالطرد المركزي؛ إذا دار الأنبوب بسرعة كبيرة، فسيتم إلقاء المسحوق على الحائط، ويتوقف السرير عن التجدد وتبدأ المادة في التصرف كشحنة ثابتة مرة أخرى. عادة ما يكون الميل قابلاً للتعديل على نطاق صغير، مما يمنح المشغل طريقة ثانية مستقلة للتحكم في مدة بقاء المسحوق في المنطقة الساخنة.
مناطق التدفئة والتحكم في الجو
يتم بناء معظم أفران الأنابيب الدوارة بواحدة أو أكثر من مناطق التسخين التي يتم التحكم فيها بشكل مستقل على طول الأنبوب. تسمح المناطق المتعددة بمظهر يمكن التحكم فيه: قسم التسخين المسبق أو التجفيف حيث يتم التخلص من الرطوبة والمكونات المتطايرة، ومنطقة التفاعل الرئيسية عند درجة الحرارة المستهدفة، وقسم التبريد أو التلدين حيث يتم إسقاط المسحوق تدريجيًا قبل التفريغ. يؤدي تقسيم الملف بهذه الطريقة إلى حماية الأنبوب من الصدمة الحرارية ويمنح التفاعل بداية ونهاية محددة بدلاً من النقع الساخن مرة واحدة.
التحكم في الغلاف الجوي هو ما يفصل الفرن الدوار عن المجفف الدوار. تسمح الأختام الدوارة المحكمة للغاز عند كلا الطرفين بتغذية النيتروجين أو الأرجون أو الهواء أو الهيدروجين أو الغاز المختلط من خلال الأنبوب، وقد ينتقل الغاز إما مع المسحوق أو ضده. عادةً ما يوفر تدفق التيار المعاكس، الذي يدخل فيه الغاز الطازج عند نهاية التفريغ ويغادر عند نهاية التغذية، الإزالة الأكثر كفاءة لمنتجات التفاعل، لأن المسحوق يلتقي بغاز أنظف تدريجيًا أثناء تحركه نحو المخرج. يجب أن يتطابق معدل تدفق الغاز ونقاء الغاز وطريقة الختم مع المادة: قد يتحمل تفاعل الأكسدة المعتدل عملية تطهير بسيطة، بينما تحتاج المساحيق الحساسة للهواء إلى نظام مغلق مع نقطة ندى مدخل يمكن التحكم فيها ومراقبة الأكسجين.
التغذية والنقل والتفريغ
يحتاج التشغيل المستمر إلى جهاز تغذية يقوم بتوصيل المسحوق بمعدل ثابت يمكن التحكم فيه. تتعامل المغذيات اللولبية مع المساحيق ذات التدفق الحر بشكل جيد، وتكون المغذيات الاهتزازية أكثر لطفًا على التكتلات الهشة، ويناسب القادوس الصغير المزود بصمام دوار الأنظمة التي يجب أن تحتوي على جو خامل على جانب المدخل. يحدد معدل التغذية وسرعة دوران الأنبوب وزاوية الميل معًا وقت المكوث، ويحدد وقت المكوث مدى استمرار التفاعل. هذه العلاقة هي السبب الرئيسي وراء سهولة قياس الوحدة الدوارة مقارنة بعملية الدُفعات الثابتة: يمكن تعديل نفس المتغيرات الثلاثة بشكل مستقل للحفاظ على ثبات التاريخ الحراري عند تغير الإنتاجية.
عادة ما يتم تجميع التفريغ في قادوس مغلق أو إعصار أو مبيت مرشح، اعتمادًا على حجم الجسيمات وما إذا كان يجب إبقاء المنتج تحت غاز خامل. يمكن إخراج المساحيق الدقيقة من الأنبوب عن طريق تيار العادم، لذلك يجب أخذ سرعة الغاز وتصميم الحاجز الداخلي ونظام التجميع في الاعتبار معًا. تعمل الرحلات الداخلية أو الرافعات، عند تركيبها، على تحسين الخلط على طول الأنبوب وتقليل ميل المواد الدقيقة إلى التراكم، ولكنها تزيد أيضًا من توليد الغبار ويجب اختيارها مع وضع المنتج في الاعتبار.
المتغيرات الرئيسية التي تتحكم في التوحيد والإنتاجية
المشغلون الذين يحصلون على نتائج متسقة من فرن الأنبوب الدوار عادة ما يتعاملون معه على أنه مشكلة نقل بقدر ما يتعاملون معه كمشكلة تسخين. يجب أن تصل المادة إلى درجة الحرارة المناسبة، وتبقى هناك لفترة كافية، وتتوافق مع تركيبة الغاز الصحيحة وتغادر قبل أن يتفاعل المنتج بشكل مفرط. هناك خمسة متغيرات تقود هذا التسلسل.
سرعة الدوران وتجديد السرير
تحدد سرعة الدوران عدد مرات تحديث سطح المسحوق. عند السرعة المنخفضة جدًا، يزحف السرير ويتم تبادل الطبقة الخارجية فقط بشكل نشط؛ بسرعة معتدلة، تتدحرج المواد وتتتالي، وهي الحالة المثالية للتلامس مع الغاز وحتى التسخين. يؤدي رفع السرعة إلى تقليل متوسط وقت البقاء لمعدل ميل وتغذية معين، لأن المسحوق ينتقل بشكل أسرع على طول الأنبوب المائل، لذلك تتطلب تغييرات السرعة عادةً تغييرًا تعويضيًا في الميل أو معدل التغذية إذا كان التاريخ الحراري سيبقى كما هو.
زاوية الميل وزمن الإقامة
زاوية الميل هي التحكم الأكثر خشونة في وقت الإقامة. تحافظ الزاوية الصغيرة على المسحوق في المنطقة الساخنة لفترة أطول وتناسب تفاعلات الحالة الصلبة البطيئة أو التفاعلات مع خطوة انتشار طويلة. تعمل الزاوية الأكبر على تقصير وقت المكوث وتناسب عمليات التحلل السريعة حيث يؤدي التسخين المطول إلى خشونة المنتج أو تعزيز التلبد غير المرغوب فيه. ونظرًا لأن الميل يغير أيضًا عمق الطبقة المتحركة، فإنه يتفاعل مع سرعة الدوران، لذا يجب تعديل الاثنين معًا أثناء التجارب وليس بشكل مستقل.
مستوى التعبئة ومعدل التغذية
يحدد معدل التغذية مقدار المسحوق الموجود في الأنبوب في أي لحظة، وبالتالي مدى عمق السرير المتحرك. توفر الطبقة الضحلة وصولاً ممتازًا للحرارة والغاز ولكن إنتاجية منخفضة؛ تعمل الطبقة العميقة على زيادة الإنتاجية ولكنها تعيد تقديم التدرجات التي كان من المفترض أن يزيلها التدوير. عادة ما يتم تحديد الحد العملي من خلال المادة: تشكل المساحيق المتماسكة كتلًا تتدحرج بدلاً من التتالي، في حين أن المساحيق شديدة التدفق قد تتحرك كتيار رفيع وتقصر دائرة المنطقة الساخنة.
ملف درجة الحرارة والنقع
الوقت الإجمالي عند درجة الحرارة هو ما يحرك معظم تفاعلات الحالة الصلبة، وبالتالي فإن نقطة الضبط لكل منطقة وطول المنطقة الساخنة مهمان بقدر درجة حرارة الذروة. تتطلب المنطقة الساخنة القصيرة تغذية أسرع وتخاطر بتحويل غير كامل؛ توفر المنطقة الطويلة ذات المظهر الجانبي اللطيف عملية أكثر تسامحًا ولكنها تتطلب فرنًا أكبر. بالنسبة للمواد التي تمر عبر مرحلة متوسطة، يحدد المظهر الجانبي، وليس قيمة الذروة، تجميع المرحلة النهائية.
تدفق الغاز والنقاء ونقطة الندى
يجب أن يكون معدل تدفق الغاز مرتفعًا بدرجة كافية لإبعاد منتجات التفاعل عن الطبقة ولكن منخفضًا بدرجة كافية لتجنب احتجاز المسحوق الناعم. ومن الناحية العملية، يقوم المشغلون بموازنة ثلاث معلمات للغاز: التدفق الإجمالي، ونقاء المدخل، ونقطة الندى الداخلة. بالنسبة للتكليس أو الاختزال الحساس للهواء، يمكن أن تكون الرطوبة في الغاز الوارد أكثر ضررًا من الأكسجين المتبقي، لأن بخار الماء يغير توازن العديد من تفاعلات الأكسيد. يوفر جهاز مراقبة نقطة الندى عند المدخل، وعند المخرج، حيثما أمكن ذلك، إشارة بسيطة ومباشرة حول ما إذا كانت القاعدة تطلق الرطوبة أو تمتصها.
| عامل | التأثير الرئيسي | اتجاه التعديل النموذجي |
|---|---|---|
| سرعة الدوران | تجديد السرير، توليد الغبار، مدة الإقامة | زيادة معتدلة إذا كان السرير راكدا. تقليل إذا تم إلقاء المسحوق على الحائط |
| زاوية الميل | وقت الإقامة، عمق السرير | تقليل الزاوية لنقع أطول؛ زيادة لإنتاجية أسرع |
| معدل التغذية | عمق السرير، والإنتاجية، واكتمال التحويل | معدل أقل لتوحيد أفضل؛ رفع فقط بعد أن يكون الملف الشخصي مستقرا |
| نقاط ضبط المنطقة | تكوين الطور، مدى التفاعل، إجهاد الأنبوب | توسيع الملف التعريفي للمواد الحساسة؛ تقصير المنطقة الساخنة لردود الفعل السريعة |
| تدفق الغاز ونقطة الندى | نقاء الجو، إزالة المنتج، ترحيل الغبار | رفع التدفق لمسح منتجات التفاعل؛ مراقبة نقطة الندى قبل تغيير درجة الحرارة |
مادة الأنبوب والتلوث والختم
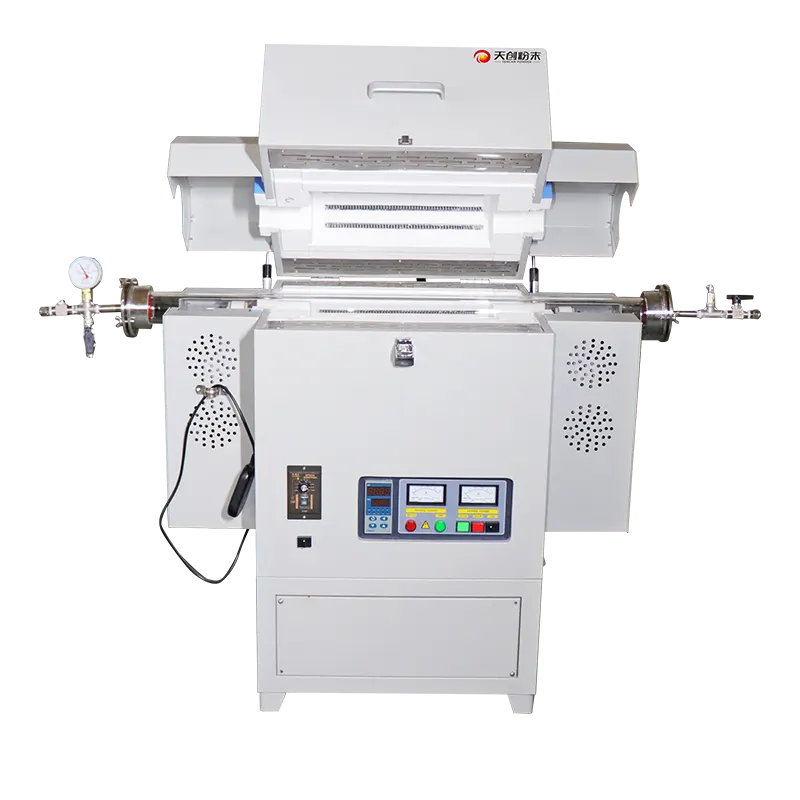
غالبًا ما يتم تحديد اختيار الأنبوب من خلال حدود التلوث وليس من خلال درجة الحرارة وحدها. يوفر الكوارتز مقاومة جيدة للصدمات الحرارية وتلوثًا منخفضًا للخلفية، وهو ما يناسب الأكاسيد عالية النقاء والمواد البصرية أو الإلكترونية، ولكنه يتعرض للهجوم بواسطة المساحيق الغنية بالقلويات وبعض كيمياء الفلورايد عند درجة حرارة مرتفعة. تتحمل الألومينا والموليت عاليا النقاء درجات حرارة أعلى ومساحيق أكثر عدوانية على حساب مقاومة أقل للصدمات الحرارية، لذلك يجب أن تكون معدلات التسخين والتبريد أكثر لطفاً. تعتبر السبائك المقاومة للحرارة قوية وتسمح بأقطار أكبر للأنابيب، ولكن يمكن نقل الكروم والحديد إلى المنتج في تقليل الأجواء، وهو أمر غير مقبول بالنسبة لبعض تطبيقات البطاريات والمحفزات.
عندما يكون الأنبوب المعدني هو الخيار العملي الوحيد، يمكن للبطانة الداخلية أو ملحق القارب الخزفي فصل المسحوق عن جدار الأنبوب، ويجب استبدال البطانة وفقًا لجدول زمني محدد وليس بعد فشل واضح. ومن الجدير بالذكر أيضًا أن التلوث يمكن أن يأتي من وسائط الطحن وأوعية الطحن المستخدمة قبل التكليس. يحمل المسحوق المطحون في وعاء من الفولاذ أو كربيد التنغستن صورة شوائب بداية مختلفة عن نفس المسحوق المطحون في وعاء من العقيق أو الزركونيا، ولا يمكن للفرن إزالة ما قدمته الطاحونة.
الختم هو النصف الآخر من التحكم في الجو. يجب أن تسمح الأختام الدوارة للأنبوب بالدوران مع الحد من تسرب الغاز، وهي مادة تآكل عادية. تتصرف عبوات الجرافيت وPTFE والألياف الخزفية بشكل مختلف عند درجة الحرارة: من الأفضل الحفاظ على بعضها باردًا عن طريق سترات الماء أو عن طريق التدرج الطبيعي لدرجة الحرارة على طول أطراف الأنبوب، وجميعها تحتاج إلى فحص دوري. إن اختبار تحلل الضغط البسيط قبل التشغيل الحرج، أو المراقبة المستمرة للأكسجين باستخدام إنذار، سوف يكتشف تحلل الختم قبل تحليل المنتج النهائي.
تشخيص مشاكل فرن الأنبوب الدوار الشائعة
التصاق المسحوق بجدار الأنبوب. عادة ما يبدأ الالتصاق كطبقة رقيقة حيث يكون السرير في أعلى درجات الحرارة. الأسباب الشائعة هي وجود مادة رابطة متبقية أو رطوبة تصبح لزجة قبل أن تتطاير، أو مرحلة سائلة عابرة في المادة، أو منطقة ساخنة مرتفعة جدًا بالنسبة للجزء الأول من الملف الشخصي. غالبًا ما يؤدي تقليل معدل التغذية أو تمديد قسم التسخين المسبق أو خفض نقطة ضبط المنطقة الأولية إلى حل المشكلة. إذا استمر الالتصاق، فقد يحتاج سطح الأنبوب نفسه إلى الاهتمام، لأن الجدار المخدوش أو المزجج يمنح الفيلم مكانًا لتثبيته.
انتقال الغبار إلى العادم. تنتهي الجسيمات الدقيقة المحبوسة في تيار الغاز في المرشح أو في المصيدة الباردة، مما يغير كلاً من الناتج والتركيبة المقاسة. الروافع المعتادة هي سرعة الغاز وسرعة الدوران وحالة تكتل المسحوق. يمكن أن يؤدي وجود طبقة أعمق قليلاً أو تدفق غاز أقل إلى تقليل المرحل، ولكن يجب موازنة ذلك مع الحاجة إلى إزالة منتجات التفاعل. أحيانًا يساعد التكتل المسبق للتغذية عن طريق التحبيب اللطيف أكثر من أي تغيير في إعدادات الفرن.
تكوين التفريغ غير المتكافئ. إذا كانت المادة الأولى الخارجة من الأنبوب تختلف عن الأخيرة، فقد لا يزال الأنبوب يحتوي على كعب من المسحوق القديم من تشغيل سابق، أو قد تكون التغذية نابضة وليست ثابتة، أو قد يكون الميل ضحلًا جدًا بحيث لا يتحرك المسحوق باستمرار. إن عملية التطهير القصيرة باستخدام مسحوق خامل أو قرباني، والتحقق من معايرة وحدة التغذية وزيادة متواضعة في الميل هي الاستجابات الأولى القياسية. يعد أخذ العينات المستمر عند التفريغ أكثر إفادة بكثير من تحليل عينة انتزاع واحدة في نهاية الحملة.
الرحلات الحرارية. يمكن لتفاعلات التكوين الطاردة للحرارة أن ترفع درجة حرارة الطبقة أعلى بكثير من النقطة المحددة، وفي طبقة ثابتة يتم احتجاز الحرارة. يساعد التدوير، لكنه لا يزيل المخاطر: إذا كان التفاعل طاردًا للحرارة بقوة، فيجب أن يكون معدل التغذية منخفضًا بدرجة كافية بحيث يظل إطلاق الحرارة لكل وحدة طول الأنبوب ضمن قدرة الفرن على إزالته. تعتبر مراقبة ارتفاع درجة حرارة التفريغ أو التغير في استهلاك الغاز طريقة عملية لاكتشاف ذلك قبل أن يتأثر المنتج.
التكثيف في المناطق الباردة. يمكن أن يتكثف الماء أو المواد العضوية أو الأملاح المتطايرة التي تغادر القاعدة عند أطراف الأنبوب أو على موانع التسرب أو في خط العادم. وبمجرد تكثيفها، يمكن أن تتساقط مرة أخرى في المنطقة الساخنة، أو تؤدي إلى تآكل التركيبات أو سد مسار الغاز. إن إبقاء أطراف المدخل والمخرج أعلى من نقطة الندى للعادم، باستخدام الخطوط والمصائد الساخنة، وتنظيف الأطراف الباردة وفق جدول زمني محدد يمنع معظم هذه المشاكل.
الفرن الثابت، فرن الأنبوب الدوار أو الفرن الدوار
يعد الأنبوب الثابت أو الفرن الصندوقي الأداة المناسبة لكميات العينات الصغيرة، وللمكونات المشكلة، وللتفاعلات التي تتم ببطء بما فيه الكفاية بحيث تكون ساعات النقع أكثر أهمية من تبادل الغازات. إنه يوفر موضع عينة محدد جيدًا، ووصولاً سهلاً إلى المزدوجات الحرارية، وتسجيلًا بسيطًا للبيانات. تكمن نقطة ضعفها في الحجم: فكلما زاد عمق الطبقة، انخفض التجانس، والطريقة الوحيدة لاستعادتها هي تقليل حجم الدفعة أو تمديد الدورة.
يقع فرن الأنبوب الدوار بين هذا العمل المختبري والإنتاج واسع النطاق. فهو يوفر إنتاجية مستمرة أو شبه مستمرة، وجوًا متحكمًا فيه، وطبقة متحركة تحافظ على وصول الحرارة والغاز بشكل ثابت تقريبًا مع ارتفاع الإنتاجية. حدوده هي قطر الأنبوب والمتطلبات الميكانيكية للأختام والقيادة، والتي تبقيه عمومًا في نطاق الإنتاج التجريبي إلى نطاق الإنتاج الصغير لمعظم المساحيق.
الفرن الدوار هو فرن دوار قريب من نطاق الإنتاج، بقشرة مبطنة بالحرارة وحجم داخلي أكبر بكثير. إنه يتعامل مع الحمولة الكبيرة ولكنه يوفر تحكمًا أكثر خشونة في الغلاف الجوي ودرجة الحرارة، وعادةً ما يكون مبررًا فقط عندما يتم إثبات العملية بالفعل. يمتد مسار التطوير العملي من تجارب الأفران الثابتة إلى أ فرن الأنبوب الدوار للمختبر للتحقق من صحة العملية المستمرة، وعندها فقط إلى معدات أكبر، مع نفس متغيرات العملية الثلاثة التي يتم تنفيذها خلال كل خطوة بحيث تظل النتائج قابلة للمقارنة.
قائمة مرجعية للاختيار والتوسيع لتكليس المسحوق
قبل تحديد فرن الأنبوب الدوار، من المفيد تدوين ما تتطلبه العملية فعليًا، لأن مادة الأنبوب ومعالجة الغاز وتكوين التسخين كلها تتبع هذا الوصف وليس من رقم الكتالوج. تغطي قائمة المراجعة القصيرة معظم القرارات.
- مواصفات المنتج المستهدفة: الطور، والبلورة، وتوزيع حجم الجسيمات، واللون، وحدود الشوائب، والخسارة المسموح بها عند الاشتعال.
- التاريخ الحراري: درجة حرارة الذروة، الوقت الإجمالي عند درجة الحرارة، معدلات التسخين والتبريد المسموح بها، وما إذا كانت المادة تمر بمرحلة متوسطة.
- الغلاف الجوي: مؤكسد، خامل، مختزل أو فراغ؛ نقاء المدخل وحدود نقطة الندى؛ ما إذا كان يجب فرك منتجات التفاعل أو استعادتها.
- خصائص التغذية: الكثافة الظاهرية، التدفق، محتوى الرطوبة، نوع الرابط، الميل إلى التكتل والحساسية لتوليد الغبار.
- دورة العمل: حجم الدفعة أو الإنتاجية المستمرة، وعدد الحملات في الأسبوع، وما إذا كان يجب على نفس الأنبوب التعامل مع عدة مساحيق مختلفة.
- الصيانة: الفاصل الزمني لاستبدال الختم، والوصول إلى فحص الأنبوب، وتوافر الأنابيب الاحتياطية وعناصر التسخين.
يجب أن يحافظ توسيع النطاق على ثبات التاريخ الحراري الفعلي للمادة بدلاً من نسخ نقاط الضبط من وحدة أصغر. وهذا يعني قياس توزيع وقت المكوث، والتحقق من عمق الطبقة بمعدل التغذية المستهدف، والتأكد من تكوين الغاز عند نهاية التفريغ، وليس فقط عند المدخل. غالبًا ما تكون عملية التحقق القصيرة باستخدام مادة علامة أو أداة تتبع في التغذية هي أسرع طريقة لتحديد وقت الإقامة الحقيقي، لأن القيم المحسوبة نادرًا ما تلتقط تأثيرات تماسك المسحوق وخشونة الأنبوب.
وأخيرا، حافظ على الحملات الأولى متحفظة. ابدأ بمعدل تغذية أقل مما يقترحه الحساب، واحتفظ بفترة إقامة أطول قليلاً، وأخذ عينات من التفريغ على فترات بحيث يكون الانتقال من حالة البدء إلى الحالة المستقرة مرئيًا في البيانات. وينبغي إثبات التوحيد من خلال مقارنة عدة عينات تفريغ، واختبارها بشكل منفصل بالنسبة للطور وحجم الجسيمات، بدلاً من إجراء تحليل واحد. بمجرد وجود خط الأساس هذا، يمكن زيادة الإنتاجية خطوة بخطوة، وتصبح العملية قابلة للتحويل بشكل حقيقي بين الفرن الدوار في المختبر والمعدات التي ستقوم بتشغيله في النهاية في الإنتاج.