
Mélangeur multidimensionnel pour le mélange de poudres
Un mélange de poudres peut paraître uniforme dans un flacon d’échantillon et échouer lors du processus suivant. La ségrégation pendant le déchargement, les zones mortes dans le tambour, l'attrition des granulés fragiles ou le mélange excessif après que la couleur s'est homogénéisée peuvent tous produire un résultat qui passe l'inspection visuelle mais manque la distribution requise. C'est pourquoi le mélange multidimensionnel est souvent évalué non seulement pour l'uniformité du mélange, mais également pour la douceur et la prévisibilité avec laquelle il déplace l'ensemble du lit de poudre. Le TENCAN mélangeur multidimensionnel est une option pour les laboratoires et les équipes de production travaillant avec des poudres sèches, des granulés et d'autres matériaux fluides ou modérément cohésifs.
Pourquoi le mélange de poudre échoue avant que le mélangeur ne soit blâmé
Les problèmes de mélange sont rarement causés par le mélangeur seul. Un mélangeur multidimensionnel peut produire un lit uniforme à la fin du cycle, mais l'échantillon prélevé dans un tambour, le matériau qui quitte la vanne de décharge en premier et la poudre qui atteint la presse à comprimés ou la ligne de conditionnement peuvent tous différer. La raison en est que la poudre n’est pas un simple liquide. Il présente une distribution granulométrique, une densité apparente, une rugosité de surface, une teneur en humidité et un comportement électrostatique. Chaque propriété influence la façon dont les particules se déplacent, se séparent et se recombinent.
La ségrégation est la préoccupation la plus courante. Lorsque les particules diffèrent en taille ou en densité, les vibrations, le versement et même un léger culbutage peuvent provoquer la migration des fines vers le bas ou la montée des particules grossières. Un mélangeur qui crée une forte action de roulement peut mélanger rapidement, mais la même action peut également favoriser la ségrégation lorsque le tambour est vidé. Un mélangeur multidimensionnel réduit ce risque en maintenant l'ensemble du lit en mouvement plutôt que de s'appuyer sur une zone étroite à fort cisaillement, mais il ne peut pas éliminer la ségrégation si le conteneur de réception ou la goulotte de décharge favorise la séparation.
Les zones mortes sont une autre source de résultats incohérents. Il s'agit de régions dans lesquelles le matériau se déplace lentement, reste coincé contre une surface ou subit beaucoup moins de contraintes que le reste du lit. Dans un fût mal adapté ou à un niveau de remplissage inadapté, la poudre peut rester dans un coin pendant que le corps principal circule. Le résultat est un mélange qui semble acceptable dans un échantillon mais qui échoue lorsque le lot complet est déchargé. Les zones mortes sont particulièrement probables lorsque le niveau de remplissage est trop bas, lorsque le matériau est cohérent ou lorsque la géométrie du tambour ne favorise pas le pliage des couches supérieure et inférieure.
Le surmélange est tout aussi important. Une fois qu'un mélange atteint une répartition satisfaisante, un mélange supplémentaire ne l'améliore généralement pas. Au lieu de cela, un mouvement prolongé peut provoquer la rupture de granulés fragiles, des particules abrasives générer des fines et des différences d'énergie de surface produire des agglomérats. Dans certaines formulations, un mélange excessif peut également modifier le comportement d'écoulement ou créer de la poussière qui se sépare ensuite. L’objectif pratique n’est pas le cycle le plus long possible ; c'est le cycle reproductible le plus court qui atteint l'uniformité requise et reste stable jusqu'à la décharge.
| Problème observé | Cause probable | Que faut-il examiner |
|---|---|---|
| Échantillon uniforme, produit fini incohérent | Ségrégation lors de la sortie ou du transfert | Hauteur de déversement, conception de la goulotte, conteneur de réception, distribution granulométrique |
| Variation de couleur ou de traceur | Zone morte ou pliage insuffisant | Niveau de remplissage, mouvement du tambour, séquence de chargement, temps de mélange |
| Les fines augmentent après le mélange | Attrition ou surmélange | Temps de cycle, intensité, fragilité des particules, supports ou composants internes |
| Des grumeaux collants ou une agglomération | Fines humides, statiques ou cohésives | Contrôle de l'humidité, état de la matière première, taille de l'agglomérat |
| Variation d'un lot à l'autre | Chargement incohérent ou mauvais échantillonnage | Procédure de pesée, méthode d'échantillonnage, volume de remplissage, étapes de l'opérateur |
Une approche diagnostique utile consiste à prélever des échantillons en plusieurs points et à plusieurs moments, et pas seulement à la fin du cycle. Des échantillons prélevés au haut, au milieu et au bas du fût, ainsi qu'à partir de la première, du milieu et de la dernière partie du déversement, révèlent plus d'une seule vérification ponctuelle. Si le mélangeur fonctionne bien dans le tambour mais que les échantillons déchargés se séparent, le problème peut provenir de la manipulation en aval plutôt que du principe de mélange lui-même.
Le principe de fonctionnement d'un mélangeur multidimensionnel
Un mélangeur multidimensionnel est conçu pour déplacer le lit de poudre grâce à une combinaison de rotation, de translation et de changement d'orientation. Au lieu de compter sur un rotor rapide, des palettes ou un espace de cisaillement étroit, le tambour ou le récipient de mélange suit un chemin qui replie continuellement le matériau sur lui-même. Les particules changent de position à mesure que le lit s'incline, tombe en cascade et roule, tandis que le matériau en vrac est transporté d'une partie du navire à une autre. Cette combinaison de convection, de diffusion et de cisaillement de faible intensité rend l’approche multidimensionnelle attrayante pour les poudres qui doivent rester relativement intactes.
Le mouvement exact dépend de la conception de la machine, du montage du tambour, de la disposition de l'entraînement et du système de contrôle. Certains systèmes produisent une douce action de culbutage tridimensionnel ; d'autres combinent un tambour rotatif avec une seconde rotation ou un mouvement réversible. Le principe commun est qu’aucune direction ne domine. Le matériau qui autrement resterait près du mur est amené à plusieurs reprises dans la zone active et la couche supérieure est repliée dans la couche inférieure. Cela permet de réduire les zones mortes persistantes qui peuvent survenir dans les simples culbuteurs à axe unique.
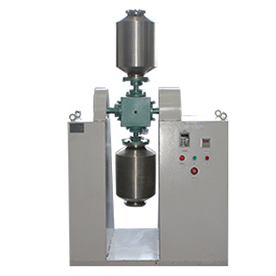
Le mélangeur multidimensionnel utilise un tambour mobile pour créer un mouvement doux et multidirectionnel dans le lit de poudre.
Contrairement à un mélangeur à cisaillement élevé, un mélangeur multidimensionnel ne dépend généralement pas d'une petite zone de mélange intense pour homogénéiser le lot. Cette distinction est importante pour les matériaux fragiles. Les granulés, les poudres séchées par pulvérisation, les produits cristallins et les particules composites peuvent être sensibles aux chocs et à la compression. Une action à faible cisaillement sur l’ensemble du lit peut réduire la probabilité de rupture, mais elle ne garantit pas une attrition nulle. Le résultat réel dépend toujours du matériau, de la durée du cycle, de la vitesse du tambour et de la quantité d'espace libre dans la cuve.
D’où vient l’action de mixage
Trois mécanismes agissent généralement ensemble. Le mélange convectif déplace des groupes de particules d'une région à une autre. Le mélange diffusif permet aux particules individuelles ou aux petits amas de migrer à travers le lit à mesure qu'il se déforme. Le mélange par cisaillement se produit aux limites entre les couches en mouvement, bien que le niveau de cisaillement dans un mélangeur à tambour doux soit beaucoup plus faible que dans un mélangeur à pales ou à rotor. Un cycle multidimensionnel bien adapté équilibre ces mécanismes afin que l’ensemble du lot soit échangé sans créer d’impact excessif.
Le niveau de remplissage a une forte influence sur cet équilibre. Si le tambour est trop vide, la poudre risque de glisser au lieu de se plier et la couche active risque de rester peu profonde. Si le tambour est trop rempli, il y a peu d'espace libre pour que le lit puisse se dilater et se renverser, le mélange devient donc plus lent et des zones mortes peuvent se développer près du haut ou de la porte. L'optimum pratique est normalement trouvé par essai car il dépend de la densité apparente, de l'angle de repos et de la géométrie du tambour. Un matériau qui s'écoule facilement peut tolérer un niveau de remplissage différent d'une poudre cohésive qui a tendance à conserver sa forme.
La vitesse doit également être traitée comme une variable de processus et non comme un simple paramètre de débit. L'augmentation de la vitesse peut réduire le temps nécessaire à la distribution à grande échelle, mais elle peut également augmenter l'énergie d'impact, la génération de poussière et l'apport de chaleur. Pour les produits sensibles à la chaleur ou fragiles, un cycle plus lent avec une durée plus longue peut être préférable, à condition que le mélange atteigne toujours l'uniformité requise. La bonne combinaison est généralement établie par échantillonnage plutôt que par l’hypothèse que plus vite est mieux.
Variables de processus qui déterminent la qualité du mélange
Le mélange multidimensionnel semble simple de l’extérieur, mais la qualité du mélange est contrôlée par plusieurs variables en interaction. La manière la plus utile de les évaluer est de séparer les variables qui peuvent être ajustées sur la machine des variables qui appartiennent au matériau et au processus environnant.
| Variable | Effet sur le mélange | Orientation pratique |
|---|---|---|
| Niveau de remplissage | Contrôle l'espace libre, le roulement des lits et le risque de zones mortes | Tester une gamme de volumes de travail ; éviter les remplissages très faibles et excessifs |
| Géométrie du tambour ou du récipient | Détermine les modèles de pliage et le comportement de décharge | Adaptez le récipient à la taille du lot et aux caractéristiques du flux de matériaux |
| Vitesse de mélange | Modifie le taux de convection et l'énergie transférée aux particules | Utilisez la vitesse la plus basse qui permet d'obtenir l'uniformité dans un délai pratique |
| Temps de cycle | Contrôle l’approche de l’homogénéité et le risque de surmélange | Arrêtez-vous une fois que l’objectif d’uniformité est atteint et vérifié |
| Séquence de chargement | Affecte la stratification initiale et le temps requis pour distribuer les ingrédients mineurs | Ajoutez de petits composants là où ils peuvent être dispersés sans surcharge locale |
| Propriétés des matériaux | Influencer la ségrégation, la cohésion, le flux et l’attrition | Caractériser la densité apparente, la taille des particules, l’humidité et la fragilité avant la sélection |
La séquence de chargement mérite plus d’attention qu’elle n’en reçoit souvent. Si un petit ingrédient est ajouté sous forme de bouchon concentré au fond du tambour, le mélangeur doit d'abord briser cette région avant de pouvoir distribuer le composant dans le lot. Prémélanger l'ingrédient mineur avec une partie de la poudre principale peut aider, mais cela ajoute également des étapes de manipulation et peut créer de la poussière. La meilleure séquence dépend du nombre de composants, de leurs proportions relatives et de la tendance ou non à l’agglomération de l’ingrédient mineur.
La décharge fait partie du processus de mélange et non une opération distincte. Un mélange uniforme à l’intérieur du tambour peut se séparer lorsqu’il tombe dans une goulotte ou remplit un grand récipient. Le premier matériau sortant du récipient peut être plus riche en fines, tandis que le dernier matériau peut contenir des particules plus grossières. Un système de décharge qui minimise la chute libre, évite les forts entraînements d'air et maintient le conteneur de réception à une hauteur appropriée peut préserver le travail effectué par le mélangeur. L'échantillonnage du flux de rejet est donc essentiel lorsque le produit est sensible à la ségrégation.
La température et l'humidité sont également importantes. Un mélangeur multidimensionnel transfère généralement moins de chaleur qu'un appareil à cisaillement élevé, mais il ne s'agit pas d'un système à température contrôlée, sauf si le récipient ou l'environnement sont spécifiquement conçus à cet effet. Une humidité élevée peut provoquer l'agglomération des poudres cohésives, tandis que des conditions sèches peuvent augmenter l'électricité statique et faire adhérer de fines particules à la paroi du tambour. Ces effets peuvent apparaître comme un mélange incomplet alors que la véritable cause est l’environnement autour du processus.
Faire correspondre le mélangeur au matériau
Les poudres et granulés fluides sont les candidats les plus simples pour un mélange multidimensionnel. Le lit se déforme facilement, le tambour peut créer des pliages répétés et le débit a tendance à être cohérent. Même dans ce groupe, les différences de densité apparente peuvent provoquer une ségrégation si un composant est beaucoup plus lourd ou beaucoup plus fin que les autres. Une action douce sur tout le lit est utile, mais le formulateur doit quand même confirmer que le composant mineur ne se concentre pas au fond pendant le stockage ou le transport.
Les poudres cohésives nécessitent une évaluation plus minutieuse. Les matériaux fins présentant de fortes forces interparticulaires peuvent former des grumeaux, recouvrir le tambour ou se déplacer comme un bouchon plutôt que comme des particules individuelles. Un mélangeur multidimensionnel peut parfois traiter ces matériaux si le mouvement du tambour permet un pliage suffisant et si l'aliment est préconditionné pour obtenir une taille d'agglomérat constante. Dans d'autres cas, un principe de mélange plus intensif ou une stratégie d'alimentation différente est nécessaire. La présence d’un mélangeur multidimensionnel dans une gamme d’équipements ne signifie pas qu’il soit adapté à toutes les formulations cohésives.
Les granulés fragiles sont une raison courante pour envisager ce type de mélangeur. Une action à faible cisaillement réduit le risque d'impact violent, mais des dommages peuvent toujours survenir lors de collisions répétées, d'une compression au niveau de la paroi du tambour ou d'un culbutage prolongé. Si l’intégrité granulométrique est importante, l’essai doit mesurer non seulement l’uniformité du mélange, mais également le changement dans la distribution granulométrique avant et après le mélange. Un mélange uniforme mais qui a produit un excès de fines peut créer des problèmes d'écoulement en aval, de dissolution ou de compression.
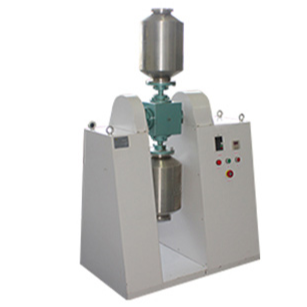
Le comportement des matériaux, la taille du lot et les exigences de décharge doivent être examinés avant de sélectionner une configuration de mélangeur multidimensionnel.
Les matériaux abrasifs introduisent une préoccupation différente. Le mélangeur peut bien effectuer la tâche de mélange, mais l'usure du tambour, des joints et des composants de décharge peut affecter l'entretien et la pureté du produit. Le matériau de contact, la finition de surface et les pièces d'usure remplaçables doivent être examinés en fonction de la dureté et de la valeur du produit. Le contrôle de la contamination ne concerne pas seulement le matériau du mélangeur ; cela comprend également les outils de nettoyage, les joints, les dispositifs de prélèvement et la manière dont l'équipement est intégré dans la pièce.
Les matériaux sensibles à l'humidité ou à l'oxygène ajoutent une autre couche de critères de sélection. Un dispositif de manipulation ouvert standard peut ne pas être approprié si la poudre doit être protégée de l'humidité ou de l'air. Dans ces cas-là, le système de mélange doit être évalué ainsi que l’alimentation, le déchargement et le confinement. Le mélangeur multidimensionnel lui-même peut ne constituer qu’une partie d’un train de processus confiné. C'est pourquoi un échantillon de matériau et une description du processus sont plus utiles qu'une simple demande de taille de fût.
Contrôle de la contamination et nettoyage
Pour de nombreux produits en poudre, le nettoyage est aussi important que la performance du mélange. Les résidus laissés dans un coin, derrière un sceau ou sur une surface rugueuse peuvent contaminer le lot suivant, en particulier lorsque les couleurs, les ingrédients actifs ou les traces d'additifs changent entre les analyses. Un mélangeur multidimensionnel avec des surfaces internes lisses, des ouvertures accessibles et un chemin de décharge bien conçu est plus facile à nettoyer qu'un mélangeur avec des rebords cachés et des composants internes difficiles à atteindre. La procédure de nettoyage doit être définie avant la sélection de l'équipement, car le niveau d'accès requis affecte la configuration de la machine.
Les matériaux en contact avec le produit doivent être examinés par rapport à la formulation. L'acier inoxydable est courant dans les équipements industriels de poudre, mais la qualité spécifique et la finition de surface peuvent avoir une importance pour la résistance à la corrosion, l'adhérence et la nettoyabilité. Les composants non métalliques tels que les joints et les garnitures doivent également être compatibles avec les agents de nettoyage et la température de fonctionnement. Si le processus nécessite des changements de produits fréquents, un accès rapide à l’intérieur du tambour et une méthode fiable de vérification de la propreté peuvent être plus importants qu’une petite différence de vitesse de mélange.
Le contrôle de la poussière est un autre élément de la gestion de la contamination. Le chargement et le déchargement d'une poudre fine peuvent libérer de la poussière dans la pièce, créer des problèmes d'entretien et exposer les opérateurs. Un dispositif de transfert fermé, une ventilation par aspiration locale et une sélection de filtres appropriée peuvent réduire ce risque. Le mélangeur doit être évalué dans le cadre de la stratégie de confinement plutôt que comme une machine isolée. Ceci est particulièrement important lorsque la poudre est dangereuse, très active ou simplement difficile à nettoyer des surfaces environnantes.
La traçabilité compte également. Un cycle de mélange reproductible doit enregistrer les paramètres clés utilisés pour le lot, tels que la vitesse, la durée et la charge. Si le même produit est fabriqué à plusieurs reprises, ces enregistrements permettent de distinguer un changement important d'un changement d'équipement ou de procédure. Ils soutiennent également les enquêtes lorsqu'un problème en aval apparaît. L’objectif n’est pas la paperasse en soi ; c'est un processus qui peut être répété et vérifié.
Passage du laboratoire à la production
La mise à l’échelle est l’une des raisons les plus courantes pour lesquelles un mélange en laboratoire réussit alors qu’un lot de production échoue. Un petit mélangeur multidimensionnel peut atteindre rapidement l’uniformité car le lit de poudre est peu profond et la distance de déplacement entre les couches est courte. Un tambour plus grand a une surface libre différente, un motif de remplissage différent et un comportement de décharge différent. Augmenter la taille du lot en remplissant un récipient plus grand sans examiner le mouvement peut modifier le résultat même lorsque le même matériau et la même vitesse nominale sont utilisés.
Une approche plus fiable consiste à maintenir la cohérence du principe de mélange tout en ajustant la fenêtre de fonctionnement. La relation entre le diamètre du tambour, la vitesse, le niveau de remplissage et la durée du cycle doit être évaluée plutôt que supposée être linéaire. En pratique, la mise à l’échelle peut nécessiter une vitesse différente, une durée plus longue ou une séquence de chargement modifiée. Si le récipient de production a une géométrie différente de celle de l'unité de laboratoire, la différence doit être traitée comme un changement de processus et vérifiée avec des échantillons.
L’échantillonnage est essentiel à la mise à l’échelle. Un échantillon volé prélevé à un endroit ne suffit pas à prouver l’homogénéité d’un lot important. Un plan d'échantillonnage doit couvrir plusieurs positions et, si possible, le flux de rejet. Le nombre d'échantillons dépend de la taille du lot et du risque associé au produit, mais le principe est le même : les données doivent montrer que l'ensemble du lot, et pas seulement la surface accessible, répond à l'objectif. Si le produit constitue un composant mineur dans un lot important, le plan d'échantillonnage doit être suffisamment sensible pour détecter un excès ou une carence locale.
La mise à l’échelle affecte également le rejet et la manutention en aval. Un lot plus important prend plus de temps à vider, ce qui peut augmenter l'exposition aux vibrations et à l'air. Le conteneur de réception peut être plus grand, créant ainsi plus de possibilités de ségrégation. La chaîne de production peut comprendre un transport pneumatique, un criblage ou un stockage qui n'étaient pas présents dans le laboratoire. Ces étapes peuvent détruire un bon mélange. Pour cette raison, le plan de mise à l’échelle doit inclure l’ensemble du cheminement de la poudre, depuis le chargement jusqu’au processus suivant, et pas seulement le mélangeur.
Une liste de contrôle de sélection pratique
Avant de demander un mélangeur multidimensionnel, définissez le processus dans des termes que le fournisseur d'équipement peut évaluer. La liste de contrôle suivante permet d'organiser les informations et réduit le risque de choisir une machine qui répond à une capacité nominale mais pas aux besoins réels en matériaux.
- Taille du lot et densité apparente: Spécifiez la masse utile et la plage de densité apparente, pas seulement le volume du récipient. Un fût adapté à une poudre légère peut ne pas convenir à une poudre dense.
- Taille des particules et fragilité: Fournir la distribution granulométrique des aliments et le changement acceptable après le mélange. Si les fines ou les granules brisés sont inacceptables, dites-le clairement.
- Nombre et proportion de composants: Un petit ingrédient mineur est plus difficile à distribuer qu’un mélange équilibré à deux composants. Décrivez toute tendance à l’agglomération.
- Flux et cohésion: Inclure les observations relatives à la manipulation, à la décharge du silo et à l'alimentation. Un matériau qui fait un pont dans une trémie peut également mal se comporter dans un mélangeur.
- Exigences en matière de contamination et de nettoyage: Définissez la fréquence de changement de produit, les agents de nettoyage et si une manipulation confinée est nécessaire.
- Décharge et intégration en aval: Vérifiez la hauteur, la goulotte, le récepteur et la méthode de transport. Le meilleur mélangeur ne peut pas compenser une étape de décharge qui provoque une ségrégation.
- Besoins de validation: Convenez des lieux d’échantillonnage, des méthodes d’analyse et des critères d’acceptation avant l’essai. Cela évite des interprétations différentes du même résultat.
Il est également utile de distinguer les exigences indispensables des préférences. Il peut être indispensable que le matériau reste en dessous d'une certaine température ou que le tambour puisse être nettoyé sans pénétrer dans la cuve. Une préférence peut être une interface de contrôle particulière ou une empreinte adaptée à une pièce existante. Séparer ces points aide le fournisseur à proposer une configuration réaliste et aide l'acheteur à comparer les options sans se laisser distraire par des fonctionnalités qui n'affectent pas le processus.
Là où un mélangeur multidimensionnel peut ne pas convenir
Un mélangeur multidimensionnel ne constitue pas un remplacement universel pour chaque opération de mélange. Si le procédé nécessite un cisaillement élevé pour briser les agglomérats, disperser un liant liquide ou enrober intensément les particules, un principe de mélange différent peut être plus approprié. Une action douce du tambour peut bien répartir les composants secs, mais elle peut ne pas fournir l'énergie nécessaire pour détruire les grumeaux solides. Dans de tels cas, un pré-broyage, un criblage ou un mélangeur plus intensif peuvent être nécessaires avant ou à la place du mélange multidimensionnel.
Les matériaux très cohésifs, les composants mineurs très petits et les formulations ayant une forte tendance à la ségrégation peuvent nécessiter des mesures supplémentaires. Celles-ci peuvent inclure un pré-mélange, une addition contrôlée ou une stratégie de décharge différente. Le but de l’évaluation n’est pas de forcer le matériau à entrer dans le mélangeur, mais de déterminer si l’ensemble du processus peut fournir un mélange stable. Si la réponse est non, un équipement différent peut être plus économique que de prolonger le temps de mélange.
Les produits abrasifs et de grande valeur méritent également un examen de maintenance réaliste. Les pièces d'usure, les joints et l'accès au nettoyage doivent être vérifiés par rapport au nombre de lots prévu. Une machine qui fonctionne bien lors d'un court essai mais qui nécessite une attention fréquente en production n'est peut-être pas le choix le moins coûteux sur sa durée de vie. Il s’agit d’une partie normale de la sélection de l’équipement et doit être discutée ouvertement lors de l’examen technique.
Validation, échantillonnage et essai judicieux
Un essai doit répondre à trois questions : le malaxeur peut-il atteindre l'uniformité requise, préserve-t-il le matériau et le résultat peut-il être répété ? Commencez avec un échantillon représentatif plutôt qu’une poudre de laboratoire idéalisée. Si le matériau de production varie, testez la plage susceptible de se produire. Enregistrez la séquence de chargement, le niveau de remplissage, la vitesse, la durée et la procédure de déchargement. Échantillonnez à intervalles planifiés et arrêtez le cycle lorsque l’objectif est atteint, plutôt que de supposer qu’une heure fixe sera toujours correcte.
La méthode analytique compte autant que le mélangeur. L'analyse d'images, la diffraction laser, l'analyse par tamisage et les analyses chimiques mesurent différentes choses. Un mélange peut être uniforme par une mesure et séparé par une autre. Dans la mesure du possible, combinez un contrôle d'uniformité globale avec un contrôle du composant mineur et une mesure de la taille des particules. Cela donne une image plus claire de ce que fait le mélangeur et si le résultat est susceptible de survivre à une manipulation en aval.
Enfin, considérez la fenêtre d’exploitation plutôt qu’un seul point. Un mélangeur qui fonctionne uniquement à un niveau de remplissage précis ou à une vitesse étroite peut être difficile à utiliser en production. Le meilleur choix est une configuration avec une plage pratique qui peut tolérer des variations normales de la densité apparente, de l’état de l’alimentation et de la taille du lot. Cette plage doit être confirmée par des données et non déduite d'une brochure produit.
Un mélangeur multidimensionnel peut-il gérer des poudres cohésives ?
Il peut traiter certaines poudres cohésives, mais le résultat dépend de la résistance des agglomérats, de l'espace libre dans le tambour et du mouvement fourni par la configuration spécifique. Un préconditionnement des aliments et des tests sur le matériau lui-même sont généralement nécessaires. Si la poudre se déplace comme un bouchon ou colle au mur, une approche de mélange différente peut être plus adaptée.
Combien de temps doit durer un cycle de mélange ?
Il n'y a pas de temps universel. Le cycle doit être suffisamment long pour atteindre l’uniformité requise et suffisamment court pour éviter une attrition ou un mélange excessif inutile. L'heure correcte est établie par échantillonnage à intervalles réguliers avec la formulation et le niveau de remplissage réels.
Un mélangeur multidimensionnel empêche-t-il la ségrégation ?
Cela peut réduire le risque en gardant tout le lit en mouvement, mais cela ne peut pas empêcher la ségrégation provoquée par le déchargement, le transport ou le stockage. L'ensemble du parcours de la poudre doit être examiné, y compris le récipient de réception et l'étape suivante du processus.
Quelles informations sont nécessaires pour un devis d’équipement utile ?
Indiquez la taille du lot, la densité apparente, la plage granulométrique, le nombre de composants, les limites de fragilité, la sensibilité à l'humidité, les exigences de nettoyage et l'espace disponible. Un échantillon de matériau et une description du processus en aval sont souvent plus utiles qu'un seul chiffre de capacité. Le page produit du mélangeur multidimensionnel peut être utilisé comme point de départ pour confirmer la configuration disponible avant une discussion technique.
L'étape suivante la plus pratique consiste non pas à sélectionner le plus grand fût ou le cycle le plus rapide, mais à définir les exigences de mélange et à tester le matériau tout au long de la séquence complète de chargement, de mélange, d'échantillonnage et de déchargement. Un mélangeur multidimensionnel peut être un choix idéal lorsque la poudre nécessite un mouvement doux sur tout le lit et une distribution reproductible, mais la sélection doit être basée sur des essais représentatifs et une compréhension claire de la façon dont la poudre mélangée se comportera après avoir quitté le récipient.