
Misturador multidimensional para mistura de pó
Uma mistura de pó pode parecer uniforme em um frasco de amostra e ainda assim falhar no processo seguinte. A segregação durante a descarga, zonas mortas no tambor, atrito de grânulos frágeis ou mistura excessiva após a homogeneização da cor podem produzir um resultado que passa na inspeção visual, mas não atinge a distribuição necessária. É por isso que a mistura multidimensional é frequentemente avaliada não apenas pela uniformidade da mistura, mas também pela suavidade e previsibilidade com que move todo o leito de pó. O TENCAN misturador multidimensional é uma opção para laboratórios e equipes de produção que trabalham com pós secos, grânulos e outros materiais de fluxo livre ou moderadamente coesos.
Por que a mistura de pó falha antes que a culpa seja do misturador
Problemas de mistura raramente são causados apenas pelo misturador. Um misturador multidimensional pode produzir um leito uniforme no final do ciclo, mas a amostra retirada de um tambor, o material que sai primeiro da válvula de descarga e o pó que chega à prensa de comprimidos ou à linha de embalagem podem ser diferentes. A razão é que o pó não é um simples líquido. Possui distribuição de tamanho de partícula, densidade aparente, rugosidade superficial, teor de umidade e comportamento eletrostático. Cada propriedade influencia como as partículas se movem, se separam e se recombinam.
A segregação é a preocupação mais comum. Quando as partículas diferem em tamanho ou densidade, a vibração, o vazamento e até mesmo o movimento suave podem fazer com que os finos migrem para baixo ou que as partículas grossas subam. Um misturador que cria uma forte acção de rotação pode misturar rapidamente, mas a mesma acção também pode encorajar a segregação quando o tambor é esvaziado. Um misturador multidimensional reduz esse risco, mantendo todo o leito em movimento, em vez de depender de uma zona estreita de alto cisalhamento, mas não pode eliminar a segregação se o recipiente receptor ou a calha de descarga promoverem a separação.
As zonas mortas são outra fonte de resultados inconsistentes. Estas são regiões onde o material se move lentamente, permanece preso contra uma superfície ou recebe muito menos tensão do que o resto do leito. Num tambor mal adaptado ou com um nível de enchimento inadequado, o pó pode ficar num canto enquanto o corpo principal circula. O resultado é uma mistura que parece aceitável em uma amostra, mas falha quando todo o lote é descarregado. As zonas mortas são especialmente prováveis quando o nível de enchimento é muito baixo, quando o material é coeso ou quando a geometria do tambor não incentiva a dobragem das camadas superior e inferior.
A mistura excessiva é igualmente importante. Uma vez que uma mistura atinge uma distribuição satisfatória, a mistura adicional geralmente não a melhora. Em vez disso, o movimento prolongado pode causar a quebra de grânulos frágeis, partículas abrasivas para gerar finos e diferenças na energia superficial para produzir aglomerados. Em algumas formulações, a mistura excessiva também pode alterar o comportamento do fluxo ou criar poeira que posteriormente se separa. A meta prática não é o ciclo mais longo possível; é o ciclo repetível mais curto que atinge a uniformidade necessária e permanece estável durante a descarga.
| Problema observado | Causa provável | O que examinar |
|---|---|---|
| Amostra uniforme, produto acabado inconsistente | Segregação durante alta ou transferência | Altura de descarga, design da calha, recipiente de recebimento, distribuição de tamanho de partícula |
| Variação de cor ou traçador | Zona morta ou dobramento insuficiente | Nível de enchimento, movimento do tambor, sequência de carregamento, tempo de mistura |
| Os finos aumentam após a mistura | Atrito ou mistura excessiva | Tempo de ciclo, intensidade, fragilidade das partículas, meio ou componentes internos |
| Pedaços pegajosos ou endurecidos | Finos úmidos, estáticos ou coesivos | Controle de umidade, condição da matéria-prima, tamanho do aglomerado |
| Variação lote a lote | Carregamento inconsistente ou amostragem deficiente | Procedimento de pesagem, método de amostragem, volume de enchimento, etapas do operador |
Uma abordagem diagnóstica útil é coletar amostras em vários pontos e em vários momentos, não apenas no final do ciclo. Amostras retiradas da parte superior, central e inferior do tambor, e da primeira, intermediária e última parte da descarga, revelam mais do que uma única verificação pontual. Se o misturador funcionar bem no tambor, mas as amostras de descarga se separarem, o problema pode ser o manuseio posterior e não o próprio princípio de mistura.
O princípio de funcionamento de um misturador multidimensional
Um misturador multidimensional é projetado para mover o leito de pó através de uma combinação de rotação, translação e mudança de orientação. Em vez de depender de um rotor rápido, pás ou de uma abertura de cisalhamento estreita, o tambor ou recipiente de mistura segue um caminho que dobra continuamente o material sobre si mesmo. As partículas trocam de posição à medida que o leito se inclina, cai em cascata e rola, enquanto o material a granel é transportado de uma parte do navio para outra. Esta combinação de convecção, difusão e cisalhamento de baixa intensidade é o que torna a abordagem multidimensional atraente para pós que devem permanecer relativamente intactos.
O movimento exato depende do projeto da máquina, da montagem do tambor, da disposição do acionamento e do sistema de controle. Alguns sistemas produzem uma ação suave de queda tridimensional; outros combinam um tambor rotativo com uma segunda rotação ou um movimento reversível. O princípio comum é que nenhuma direção domina. O material que de outra forma permaneceria perto da parede é repetidamente trazido para a zona ativa e a camada superior é dobrada de volta para a camada inferior. Isto ajuda a reduzir as zonas mortas persistentes que podem ocorrer em secadores simples de eixo único.
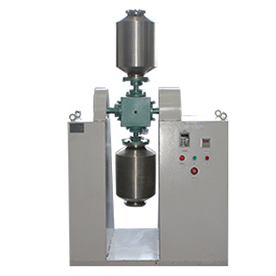
O misturador multidimensional utiliza um tambor móvel para criar um movimento suave e multidirecional no leito de pó.
Ao contrário de um misturador de alto cisalhamento, um misturador multidimensional geralmente não depende de uma zona de mistura pequena e intensa para homogeneizar o lote. Essa distinção é importante para materiais frágeis. Grânulos, pós secos por pulverização, produtos cristalinos e partículas compostas podem ser sensíveis ao impacto e à compressão. Uma ação de baixo cisalhamento em todo o leito pode reduzir a probabilidade de quebra, mas não garante atrito zero. O resultado real ainda depende do material, do tempo de ciclo, da velocidade do tambor e da quantidade de espaço livre no recipiente.
De onde vem a ação de mixagem
Três mecanismos geralmente atuam juntos. A mistura convectiva move grupos de partículas de uma região para outra. A mistura difusiva permite que partículas individuais ou pequenos aglomerados migrem através do leito à medida que ele se deforma. A mistura de cisalhamento ocorre nos limites entre as camadas móveis, embora o nível de cisalhamento em um misturador de tambor suave seja muito menor do que em um misturador de lâminas ou rotor. Um ciclo multidimensional bem combinado equilibra esses mecanismos para que todo o lote seja trocado sem criar impacto excessivo.
O nível de preenchimento tem forte influência neste equilíbrio. Se o tambor estiver demasiado vazio, o pó pode deslizar em vez de dobrar, e a camada activa pode permanecer rasa. Se o tambor estiver cheio demais, há pouco espaço livre para o leito se expandir e virar, de modo que a mistura se torna mais lenta e podem surgir zonas mortas perto do topo ou da porta. O ótimo prático é normalmente encontrado por tentativa porque depende da densidade aparente, do ângulo de repouso e da geometria do tambor. Um material que flui facilmente pode tolerar um nível de enchimento diferente de um pó coesivo que tende a manter a sua forma.
A velocidade também deve ser tratada como uma variável do processo, e não simplesmente como uma configuração de rendimento. O aumento da velocidade pode reduzir o tempo necessário para a distribuição em macroescala, mas também pode aumentar a energia de impacto, a geração de poeira e a entrada de calor. Para produtos sensíveis ao calor ou frágeis, pode ser preferível um ciclo mais lento e de maior duração, desde que a mistura ainda atinja a uniformidade necessária. A combinação certa geralmente é estabelecida por meio de amostragem, e não pela suposição de que mais rápido é melhor.
Variáveis de processo que decidem a qualidade da mistura
A mistura multidimensional parece simples vista de fora, mas a qualidade da mistura é controlada por diversas variáveis que interagem. A maneira mais útil de avaliá-los é separar as variáveis que podem ser ajustadas na máquina das variáveis que pertencem ao material e ao processo circundante.
| Variável | Efeito na mistura | Direção prática |
|---|---|---|
| Nível de preenchimento | Controla o espaço livre, a rotação das camas e o risco de zonas mortas | Teste uma variedade de volumes de trabalho; evite enchimento muito baixo e excessivo |
| Geometria do tambor ou vaso | Determina padrões de dobramento e comportamento de descarga | Combine o recipiente com o tamanho do lote e as características do fluxo de material |
| Velocidade de mistura | Altera a taxa de convecção e a energia transferida para as partículas | Use a velocidade mais baixa que alcance uniformidade em um tempo prático |
| Tempo de ciclo | Controla a abordagem à uniformidade e o risco de mistura excessiva | Pare depois que a meta de uniformidade for atingida e verificada |
| Sequência de carregamento | Afeta a estratificação inicial e o tempo necessário para distribuir ingredientes menores | Adicione pequenos componentes onde eles possam ser dispersos sem sobrecarga local |
| Propriedades dos materiais | Influenciar a segregação, coesão, fluxo e atrito | Caracterize a densidade aparente, tamanho de partícula, umidade e fragilidade antes da seleção |
A sequência de carregamento merece mais atenção do que costuma receber. Se um pequeno ingrediente for adicionado como um tampão concentrado no fundo do tambor, o misturador deve primeiro quebrar essa região antes de poder distribuir o componente pelo lote. Pré-misturar o ingrediente secundário com uma porção do pó principal pode ajudar, mas também acrescenta etapas de manuseio e pode criar poeira. A melhor sequência depende do número de componentes, das suas proporções relativas e se o ingrediente menor tende a aglomerar-se.
A descarga faz parte do processo de mistura e não é uma operação separada. Uma mistura uniforme dentro do tambor pode se separar ao cair em uma calha ou encher um recipiente alto. O primeiro material a sair do recipiente pode ser mais rico em finos, enquanto o último material pode conter partículas mais grossas. Um sistema de descarga que minimize a queda livre, evite forte entrada de ar e mantenha o recipiente receptor em uma altura adequada pode preservar o trabalho realizado pelo misturador. A amostragem do fluxo de descarga é, portanto, essencial quando o produto é sensível à segregação.
A temperatura e a umidade também são relevantes. Um misturador multidimensional geralmente transfere menos calor do que um dispositivo de alto cisalhamento, mas não é um sistema com temperatura controlada, a menos que o recipiente ou o ambiente sejam projetados especificamente para esse propósito. A alta umidade pode causar a formação de pós coesivos, enquanto condições secas podem aumentar a estática e fazer com que partículas finas grudem na parede do tambor. Esses efeitos podem parecer uma mistura incompleta quando a causa real é o ambiente ao redor do processo.
Combinando o misturador com o material
Pós e grânulos de fluxo livre são os candidatos mais simples para mistura multidimensional. A base deforma-se facilmente, o tambor pode criar dobras repetidas e a descarga tende a ser consistente. Mesmo neste grupo, diferenças na densidade aparente podem causar segregação se um componente for muito mais pesado ou muito mais fino que os outros. Uma ação suave em todo o leito ajuda, mas o formulador ainda deve confirmar que o componente menor não se concentra no fundo durante o armazenamento ou transporte.
Os pós coesivos requerem uma avaliação mais cuidadosa. Materiais finos com fortes forças interpartículas podem formar grumos, revestir o tambor ou mover-se como um tampão em vez de partículas individuais. Às vezes, um misturador multidimensional pode lidar com esses materiais se o movimento do tambor fornecer dobramento suficiente e se a alimentação for pré-condicionada para um tamanho de aglomerado consistente. Noutros casos, é necessário um princípio de mistura mais intensivo ou uma estratégia de alimentação diferente. A presença de um misturador multidimensional em uma linha de equipamentos não significa que ele seja adequado para todas as formulações coesivas.
Grânulos frágeis são um motivo comum para considerar este tipo de misturador. Uma ação de baixo cisalhamento reduz a chance de impacto violento, mas ainda podem ocorrer danos através de colisões repetidas, compressão na parede do tambor ou tombamento prolongado. Se a integridade do tamanho das partículas for importante, o ensaio deverá medir não apenas a uniformidade da mistura, mas também a mudança na distribuição do tamanho das partículas antes e depois da mistura. Uma mistura que é uniforme, mas que produziu finos excessivos, pode criar problemas de fluxo, dissolução ou compressão a jusante.
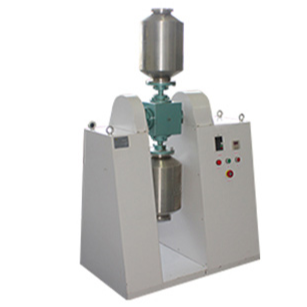
O comportamento do material, o tamanho do lote e os requisitos de descarga devem ser revisados antes de selecionar uma configuração de misturador multidimensional.
Os materiais abrasivos apresentam uma preocupação diferente. O misturador pode executar bem a tarefa de mistura, mas o desgaste do tambor, das vedações e dos componentes de descarga pode afetar a manutenção e a pureza do produto. O material de contato, o acabamento superficial e as peças de desgaste substituíveis devem ser revisados em relação à dureza e ao valor do produto. O controle de contaminação não envolve apenas o material do misturador; inclui também ferramentas de limpeza, vedações, dispositivos de amostragem e a forma como o equipamento é integrado na sala.
Materiais sensíveis à umidade ou ao oxigênio acrescentam outra camada de critérios de seleção. Um arranjo padrão de manuseio aberto pode não ser apropriado se o pó precisar ser protegido da umidade ou do ar. Nestes casos, o sistema de mistura deve ser avaliado juntamente com a alimentação, descarga e contenção. O próprio misturador multidimensional pode ser apenas uma parte de um trem de processo contido. É por isso que uma amostra de material e uma descrição do processo são mais úteis do que uma simples solicitação do tamanho do tambor.
Controle de Contaminação e Limpeza
Para muitos produtos em pó, a limpeza é tão importante quanto o desempenho da mistura. Resíduos deixados em um canto, atrás de um selo ou em uma superfície áspera podem contaminar o próximo lote, especialmente quando cores, ingredientes ativos ou vestígios de aditivos mudam entre as execuções. Um misturador multidimensional com superfícies internas lisas, aberturas acessíveis e um caminho de descarga bem projetado é mais fácil de limpar do que um com bordas ocultas e partes internas de difícil acesso. O procedimento de limpeza deve ser definido antes da seleção do equipamento, pois o nível de acesso necessário afeta a configuração da máquina.
Os materiais de contato do produto devem ser revisados em relação à formulação. O aço inoxidável é comum em equipamentos industriais de pó, mas o tipo específico e o acabamento superficial podem ser importantes para a resistência à corrosão, adesão e facilidade de limpeza. Componentes não metálicos, como vedações e juntas, também devem ser compatíveis com os agentes de limpeza e a temperatura operacional. Se o processo exigir trocas frequentes de produtos, o acesso rápido ao interior do tambor e um método confiável para verificar a limpeza podem ser mais importantes do que uma pequena diferença na velocidade de mistura.
O controle de poeira é outra parte do gerenciamento de contaminação. Carregar e descarregar um pó fino pode liberar poeira no ambiente, criar problemas de limpeza e expor os operadores. Um arranjo de transferência fechado, ventilação de exaustão local e seleção de filtro apropriado podem reduzir esse risco. O misturador deve ser avaliado como parte da estratégia de contenção e não como uma máquina isolada. Isto é particularmente importante quando o pó é perigoso, altamente ativo ou simplesmente difícil de limpar das superfícies circundantes.
A rastreabilidade também é importante. Um ciclo de mistura reproduzível deve registrar os principais parâmetros usados para o lote, como velocidade, tempo e carga. Se o mesmo produto for fabricado repetidamente, esses registros ajudam a distinguir uma alteração material de uma alteração de equipamento ou procedimento. Eles também apoiam a investigação quando surge um problema posterior. O objetivo não é a papelada por si só; é um processo que pode ser repetido e verificado.
Aumento de escala do laboratório à produção
O aumento de escala é um dos motivos mais comuns pelos quais uma mistura de laboratório é bem-sucedida, enquanto um lote de produção não. Um pequeno misturador multidimensional pode atingir a uniformidade rapidamente porque o leito de pó é raso e a distância percorrida entre as camadas é curta. Um tambor maior tem uma área de superfície livre diferente, um padrão de enchimento diferente e um comportamento de descarga diferente. Aumentar o tamanho do lote enchendo um recipiente maior sem revisar o movimento pode alterar o resultado mesmo quando o mesmo material e a mesma velocidade nominal são usados.
Uma abordagem mais confiável é manter o princípio de mistura consistente enquanto ajusta a janela operacional. A relação entre diâmetro do tambor, velocidade, nível de enchimento e tempo de ciclo deve ser avaliada em vez de ser considerada linear. Na prática, o aumento de escala pode exigir uma velocidade diferente, um tempo mais longo ou uma sequência de carregamento modificada. Caso o recipiente de produção possua geometria diferente da unidade de laboratório, a diferença deverá ser tratada como uma alteração de processo e verificada com amostras.
A amostragem é fundamental para a expansão. Uma amostra extraída de um local não é suficiente para provar a uniformidade em um lote grande. Um plano de amostragem deve abranger múltiplas posições e, sempre que possível, o fluxo de descarga. O número de amostras depende do tamanho do lote e do risco associado ao produto, mas o princípio é o mesmo: os dados devem mostrar que todo o lote, e não apenas a superfície acessível, cumpre o objetivo. Se o produto for um componente menor num lote grande, o plano de amostragem deve ser suficientemente sensível para detectar excesso ou deficiência local.
O aumento de escala também afeta a descarga e o manuseio a jusante. Um lote maior leva mais tempo para esvaziar, o que pode aumentar a exposição à vibração e ao ar. O contêiner de recebimento pode ser mais alto, criando mais oportunidades de segregação. A linha de produção pode incluir transporte pneumático, triagem ou armazenamento que não estava presente no laboratório. Essas etapas podem desfazer uma boa mistura. Por esse motivo, o plano de aumento de escala deve incluir todo o percurso do pó, desde o carregamento até o processo seguinte, e não apenas o misturador.
Uma lista de verificação prática de seleção
Antes de solicitar um misturador multidimensional, defina o processo em termos que o fornecedor do equipamento possa avaliar. A lista de verificação a seguir ajuda a organizar as informações e reduz o risco de escolher uma máquina que atenda à capacidade nominal, mas não à necessidade real de material.
- Tamanho do lote e densidade aparente: Especifique a massa de trabalho e a faixa de densidade aparente, não apenas o volume do recipiente. Um tambor adequado para um pó leve pode ser inadequado para um pó denso.
- Tamanho de partícula e fragilidade: Forneça a distribuição do tamanho das partículas da alimentação e a alteração aceitável após a mistura. Se finos ou grânulos quebrados forem inaceitáveis, diga-o claramente.
- Número e proporção de componentes: Um pequeno ingrediente secundário é mais difícil de distribuir do que uma mistura equilibrada de dois componentes. Descreva qualquer tendência à aglomeração.
- Fluxo e coesão: Inclua observações de manuseio, descarga do silo e alimentação. Um material que forma pontes em uma tremonha também pode se comportar mal em um misturador.
- Requisitos de contaminação e limpeza: Defina a frequência de troca de produtos, agentes de limpeza e se é necessário manuseio contido.
- Descarga e integração downstream: Revise a altura, rampa, receptor e método de transporte. O melhor misturador não consegue compensar uma etapa de descarga que causa segregação.
- Necessidades de validação: Combine os locais de amostragem, métodos analíticos e critérios de aceitação antes do ensaio. Isso evita interpretações diferentes do mesmo resultado.
Também é útil distinguir os requisitos obrigatórios das preferências. Um item obrigatório pode ser que o material permaneça abaixo de uma determinada temperatura ou que o tambor possa ser limpo sem entrar no recipiente. Uma preferência pode ser uma interface de controle específica ou um espaço que se ajuste a uma sala existente. Separar esses pontos ajuda o fornecedor a propor uma configuração realista e ajuda o comprador a comparar opções sem se distrair com recursos que não afetam o processo.
Onde um mixer multidimensional pode não caber
Um misturador multidimensional não é um substituto universal para todas as operações de mistura. Se o processo exigir alto cisalhamento para quebrar aglomerados, dispersar um aglutinante líquido ou revestir partículas intensamente, um princípio de mistura diferente pode ser mais apropriado. Uma ação suave do tambor pode distribuir bem os componentes secos, mas pode não fornecer a energia necessária para destruir grumos fortes. Nesses casos, pode ser necessária pré-moagem, peneiramento ou um misturador mais intensivo antes ou em vez da mistura multidimensional.
Materiais muito coesos, componentes secundários muito pequenos e formulações com forte tendência à segregação podem exigir medidas adicionais. Estas podem incluir pré-mistura, adição controlada ou uma estratégia de descarga diferente. O objetivo da avaliação não é forçar o material para dentro do misturador, mas determinar se todo o processo pode fornecer uma mistura estável. Se a resposta for não, um equipamento diferente pode ser mais económico do que prolongar o tempo de mistura.
Produtos abrasivos e de alto valor também merecem uma revisão de manutenção realista. Peças de desgaste, vedações e acesso para limpeza devem ser verificados em relação ao número esperado de lotes. Uma máquina que funciona bem em um teste curto, mas que requer atenção frequente na produção, pode não ser a opção de menor custo ao longo de sua vida útil. Esta é uma parte normal da seleção do equipamento e deve ser discutida abertamente durante a revisão técnica.
Validação, amostragem e um teste sensato
Um ensaio deve responder a três questões: o misturador consegue atingir a uniformidade exigida, preserva o material e o resultado pode ser repetido? Comece com uma amostra representativa em vez de um pó de laboratório idealizado. Se o material de produção variar, teste a faixa que provavelmente ocorrerá. Registre a sequência de carregamento, nível de enchimento, velocidade, tempo e procedimento de descarga. Faça amostras em intervalos planejados e interrompa o ciclo quando a meta for atingida, em vez de presumir que um horário fixo sempre estará correto.
O método analítico é tão importante quanto o misturador. Análise de imagem, difração de laser, análise de peneira e ensaios químicos medem coisas diferentes. Uma mistura pode ser uniforme por uma medida e segregada por outra. Sempre que possível, combine uma verificação de uniformidade a granel com uma verificação do componente menor e uma medição do tamanho das partículas. Isso dá uma imagem mais clara do que o mixer está fazendo e se o resultado provavelmente sobreviverá ao manuseio posterior.
Finalmente, considere a janela operacional em vez de um único ponto. Um misturador que funciona apenas em um nível de enchimento exato ou em uma velocidade estreita pode ser difícil de operar na produção. A melhor escolha é uma configuração com uma faixa prática que possa tolerar a variação normal na densidade aparente, condição de alimentação e tamanho do lote. Essa faixa deve ser confirmada com dados, e não inferida a partir de um folheto do produto.
Um misturador multidimensional pode lidar com pós coesivos?
Ele pode lidar com alguns pós coesivos, mas o resultado depende da resistência dos aglomerados, do espaço livre no tambor e do movimento proporcionado pela configuração específica. Geralmente são necessários pré-condicionamento da alimentação e teste do material real. Se o pó se mover como um tampão ou aderir à parede, uma abordagem de mistura diferente pode ser mais adequada.
Quanto tempo deve durar um ciclo de mistura?
Não existe um tempo universal. O ciclo deve ser longo o suficiente para atingir a uniformidade necessária e curto o suficiente para evitar desgaste desnecessário ou mistura excessiva. O tempo correto é estabelecido por amostragem em intervalos com a formulação real e o nível de enchimento.
Um misturador multidimensional evita a segregação?
Pode reduzir o risco mantendo todo o leito em movimento, mas não pode evitar a segregação causada pela descarga, transporte ou armazenamento. Todo o percurso do pó deve ser revisado, incluindo o recipiente receptor e a próxima etapa do processo.
Que informações são necessárias para uma cotação de equipamento útil?
Forneça o tamanho do lote, a densidade aparente, a faixa de tamanho das partículas, o número de componentes, os limites de fragilidade, a sensibilidade à umidade, os requisitos de limpeza e o espaço disponível. Uma amostra de material e uma descrição do processo posterior são muitas vezes mais úteis do que apenas um número de capacidade. O página de produto do misturador multidimensional pode ser usado como ponto de partida para confirmar a configuração disponível antes de uma discussão técnica.
O próximo passo mais prático não é selecionar o tambor maior ou o ciclo mais rápido, mas definir os requisitos de mistura e testar o material através da sequência completa de carregamento, mistura, amostragem e descarga. Um misturador multidimensional pode ser uma boa opção quando o pó precisa de movimento suave em todo o leito e distribuição repetível, mas a seleção deve ser baseada em testes representativos e em uma compreensão clara de como o pó misturado se comportará depois de deixar o recipiente.