
Mehrdimensionaler Mischer zum Mischen von Pulver
Eine Pulvermischung kann in einer Probenflasche einheitlich aussehen und im nächsten Prozess dennoch versagen. Entmischung während des Austrags, tote Zonen in der Trommel, Abrieb zerbrechlicher Granulatkörner oder übermäßiges Mischen nach Homogenisierung der Farbe können zu einem Ergebnis führen, das einer visuellen Prüfung zwar standhält, aber die erforderliche Verteilung verfehlt. Aus diesem Grund wird das mehrdimensionale Mischen häufig nicht nur auf die Gleichmäßigkeit der Mischung hin bewertet, sondern auch darauf, wie sanft und vorhersehbar das gesamte Pulverbett bewegt wird. Der TENCAN mehrdimensionaler Mischer ist eine Option für Labore und Produktionsteams, die mit trockenen Pulvern, Granulaten und anderen frei fließenden oder mäßig kohäsiven Materialien arbeiten.
Warum die Pulvermischung scheitert, bevor der Mischer die Schuld trägt
Mischprobleme werden selten allein durch den Mixer verursacht. Ein mehrdimensionaler Mischer kann am Ende des Zyklus ein gleichmäßiges Bett erzeugen, aber die aus einem Fass entnommene Probe, das Material, das zuerst das Auslassventil verlässt, und das Pulver, das die Tablettenpresse oder Verpackungslinie erreicht, können alle unterschiedlich sein. Der Grund dafür ist, dass Pulver keine einfache Flüssigkeit ist. Es weist eine Partikelgrößenverteilung, eine Schüttdichte, eine Oberflächenrauheit, einen Feuchtigkeitsgehalt und ein elektrostatisches Verhalten auf. Jede Eigenschaft beeinflusst, wie sich Partikel bewegen, trennen und rekombinieren.
Segregation ist das häufigste Problem. Wenn sich Partikel in Größe oder Dichte unterscheiden, können Vibrationen, Schüttungen und sogar leichtes Taumeln dazu führen, dass Feinteile nach unten wandern oder grobe Partikel aufsteigen. Ein Mixer, der eine starke Rollbewegung erzeugt, kann schnell mixen, aber die gleiche Aktion kann auch die Entmischung beim Entleeren der Trommel begünstigen. Ein mehrdimensionaler Mischer reduziert dieses Risiko, indem er das gesamte Bett in Bewegung hält, anstatt sich auf eine schmale Zone mit hoher Scherung zu verlassen. Er kann die Entmischung jedoch nicht beseitigen, wenn der Aufnahmebehälter oder die Austragsrutsche die Entmischung fördert.
Totzonen sind eine weitere Quelle inkonsistenter Ergebnisse. Dabei handelt es sich um Bereiche, in denen sich das Material langsam bewegt, an einer Oberfläche hängen bleibt oder weitaus weniger Belastungen ausgesetzt ist als der Rest des Bettes. Bei einer schlecht abgestimmten Trommel oder einem ungeeigneten Füllstand kann das Pulver in einer Ecke liegen bleiben, während der Hauptkörper zirkuliert. Das Ergebnis ist eine Mischung, die in einer Probe akzeptabel erscheint, bei Entleerung der gesamten Charge jedoch versagt. Totzonen entstehen vor allem dann, wenn der Füllstand zu niedrig ist, das Material kohäsiv ist oder die Trommelgeometrie das Falten der Ober- und Unterschicht nicht begünstigt.
Ebenso wichtig ist das Übermischen. Sobald eine Mischung eine zufriedenstellende Verteilung erreicht, wird sie durch zusätzliches Mischen normalerweise nicht verbessert. Stattdessen kann eine längere Bewegung dazu führen, dass zerbrechliche Körnchen brechen, abrasive Partikel Feinteile erzeugen und Unterschiede in der Oberflächenenergie zur Bildung von Agglomeraten führen. In einigen Formulierungen kann eine Übermischung auch das Fließverhalten verändern oder Staub erzeugen, der sich später abscheidet. Das praktische Ziel ist nicht ein möglichst langer Zyklus; Es ist der kürzeste wiederholbare Zyklus, der die erforderliche Gleichmäßigkeit erreicht und während der Entladung stabil bleibt.
| Beobachtetes Problem | Wahrscheinliche Ursache | Was zu untersuchen ist |
|---|---|---|
| Einheitliches Muster, inkonsistentes Endprodukt | Trennung während der Entlassung oder Überführung | Auswurfhöhe, Rutschendesign, Auffangbehälter, Partikelgrößenverteilung |
| Farb- oder Markierungsvariante | Totzone oder unzureichende Faltung | Füllstand, Trommelbewegung, Beladungsreihenfolge, Mischzeit |
| Nach dem Mischen nimmt der Feinanteil zu | Abnutzung oder Übermischung | Zykluszeit, Intensität, Partikelfragilität, Medien oder Einbauten |
| Klebrige Klumpen oder Anbackungen | Feuchtigkeit, statische Aufladung oder kohäsive Feinpartikel | Feuchtigkeitskontrolle, Rohstoffzustand, Agglomeratgröße |
| Variation von Charge zu Charge | Inkonsistente Beladung oder schlechte Probenahme | Wiegeverfahren, Probenahmemethode, Füllvolumen, Bedienerschritte |
Ein nützlicher diagnostischer Ansatz besteht darin, an mehreren Stellen und zu mehreren Zeitpunkten Proben zu nehmen, nicht nur am Ende des Zyklus. Proben, die oben, in der Mitte und am Boden der Trommel sowie im ersten, mittleren und letzten Teil der Entladung entnommen werden, zeigen mehr als eine einzelne Stichprobe. Wenn der Mischer in der Trommel gut funktioniert, sich die Austragsproben jedoch trennen, liegt das Problem möglicherweise eher an der nachgeschalteten Handhabung als am Mischprinzip selbst.
Das Funktionsprinzip eines mehrdimensionalen Mischers
Ein mehrdimensionaler Mischer ist so konzipiert, dass er das Pulverbett durch eine Kombination aus Rotation, Translation und wechselnder Ausrichtung bewegt. Anstatt sich auf einen schnellen Rotor, Paddel oder einen schmalen Scherspalt zu verlassen, folgt die Trommel oder das Mischgefäß einer Bahn, die das Material kontinuierlich über sich selbst faltet. Partikel tauschen ihre Positionen, wenn das Bett geneigt, kaskadiert und rollt, während das Schüttgut von einem Teil des Behälters zum anderen transportiert wird. Diese Kombination aus Konvektion, Diffusion und Scherung geringer Intensität macht den mehrdimensionalen Ansatz für Pulver attraktiv, die relativ intakt bleiben müssen.
Die genaue Bewegung hängt vom Maschinendesign, der Trommelmontage, der Antriebsanordnung und dem Steuerungssystem ab. Einige Systeme erzeugen eine sanfte dreidimensionale Taumelwirkung; andere kombinieren eine rotierende Trommel mit einer zweiten Rotation oder einer reversiblen Bewegung. Der gemeinsame Grundsatz ist, dass keine einzelne Richtung dominiert. Material, das sonst in Wandnähe verbleiben würde, wird immer wieder in die aktive Zone gebracht und die obere Schicht in die untere Schicht zurückgefaltet. Dies trägt dazu bei, die anhaltenden Totzonen zu reduzieren, die bei einfachen einachsigen Zuhaltungen auftreten können.
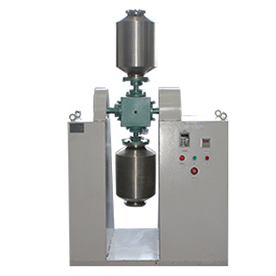
Der mehrdimensionale Mischer erzeugt mithilfe einer beweglichen Trommel eine sanfte, multidirektionale Bewegung im Pulverbett.
Im Gegensatz zu einem Hochschermischer ist ein mehrdimensionaler Mischer im Allgemeinen nicht auf eine kleine, intensive Mischzone zur Homogenisierung der Charge angewiesen. Diese Unterscheidung ist für zerbrechliche Materialien wichtig. Granulate, sprühgetrocknete Pulver, kristalline Produkte und Verbundpartikel können stoß- und druckempfindlich sein. Eine Einwirkung auf das gesamte Bett mit geringer Scherung kann die Wahrscheinlichkeit eines Bruchs verringern, garantiert jedoch nicht, dass kein Abrieb auftritt. Das tatsächliche Ergebnis hängt weiterhin vom Material, der Zykluszeit, der Trommelgeschwindigkeit und dem freien Raum im Behälter ab.
Woher die Mischaktion kommt
Normalerweise wirken drei Mechanismen zusammen. Durch konvektives Mischen werden Partikelgruppen von einer Region in eine andere bewegt. Durch diffusives Mischen können einzelne Partikel oder kleine Cluster durch das Bett wandern, während es sich verformt. Schermischung findet an den Grenzen zwischen sich bewegenden Schichten statt, obwohl das Scherniveau in einem sanften Trommelmischer viel niedriger ist als in einem Schaufel- oder Rotormischer. Ein gut abgestimmter mehrdimensionaler Zyklus gleicht diese Mechanismen aus, so dass die gesamte Charge ausgetauscht wird, ohne übermäßige Auswirkungen zu verursachen.
Der Füllstand hat großen Einfluss auf dieses Gleichgewicht. Wenn die Trommel zu leer ist, kann das Pulver eher verrutschen als sich falten, und die aktive Schicht bleibt möglicherweise flach. Wenn die Trommel überfüllt ist, gibt es nur wenig freien Raum für die Ausdehnung und das Umkippen des Bettes, so dass das Mischen langsamer wird und tote Zonen in der Nähe der Oberseite oder der Tür entstehen können. Das praktische Optimum wird normalerweise durch Versuche ermittelt, da es von der Schüttdichte, dem Schüttwinkel und der Trommelgeometrie abhängt. Ein Material, das leicht fließt, verträgt möglicherweise einen anderen Füllgrad als ein kohäsives Pulver, das dazu neigt, seine Form beizubehalten.
Auch die Geschwindigkeit sollte als Prozessvariable und nicht nur als Durchsatzeinstellung behandelt werden. Eine Erhöhung der Geschwindigkeit kann die für die Verteilung im Makromaßstab benötigte Zeit verkürzen, aber auch die Aufprallenergie, die Staubentwicklung und den Wärmeeintrag erhöhen. Bei hitzeempfindlichen oder zerbrechlichen Produkten kann ein langsamerer Zyklus mit längerer Dauer vorzuziehen sein, vorausgesetzt, die Mischung erreicht immer noch die erforderliche Gleichmäßigkeit. Die richtige Kombination wird normalerweise durch Stichproben ermittelt und nicht durch die Annahme, dass schneller besser ist.
Prozessvariablen, die über die Mischungsqualität entscheiden
Mehrdimensionales Mischen sieht von außen einfach aus, aber die Mischqualität wird durch mehrere interagierende Variablen gesteuert. Der nützlichste Weg, sie auszuwerten, besteht darin, Variablen, die an der Maschine angepasst werden können, von Variablen zu trennen, die zum Material und zum umgebenden Prozess gehören.
| Variable | Auswirkung auf die Mischung | Praktische Richtung |
|---|---|---|
| Füllstand | Kontrolliert freien Platz, Bettwechsel und das Risiko von Totzonen | Testen Sie eine Reihe von Arbeitsvolumina. Vermeiden Sie sowohl eine sehr geringe als auch eine übermäßige Füllung |
| Trommel- oder Behältergeometrie | Bestimmt Faltmuster und Entladungsverhalten | Passen Sie den Behälter an die Chargengröße und die Materialflusseigenschaften an |
| Mischgeschwindigkeit | Ändert die Konvektionsrate und die auf die Partikel übertragene Energie | Verwenden Sie die niedrigste Geschwindigkeit, mit der innerhalb praktischer Zeit eine Gleichmäßigkeit erreicht wird |
| Zykluszeit | Steuert den Ansatz zur Gleichmäßigkeit und das Risiko einer Übermischung | Stoppen Sie, nachdem das Einheitlichkeitsziel erreicht und überprüft wurde |
| Ladereihenfolge | Beeinflusst die anfängliche Schichtung und die Zeit, die zum Verteilen kleinerer Zutaten erforderlich ist | Fügen Sie kleine Komponenten dort hinzu, wo sie ohne lokale Überlastung verteilt werden können |
| Materialeigenschaften | Beeinflussen Sie Segregation, Zusammenhalt, Fluss und Abnutzung | Charakterisieren Sie vor der Auswahl Schüttdichte, Partikelgröße, Feuchtigkeit und Zerbrechlichkeit |
Die Ladereihenfolge verdient mehr Aufmerksamkeit, als sie oft erhält. Wenn eine kleine Zutat als konzentrierter Pfropfen am Boden der Trommel hinzugefügt wird, muss der Mischer diesen Bereich zunächst aufbrechen, bevor er die Komponente in der Charge verteilen kann. Das Vormischen der Nebenzutat mit einem Teil des Hauptpulvers kann hilfreich sein, erfordert aber auch zusätzliche Handhabungsschritte und kann zu Staubbildung führen. Die beste Reihenfolge hängt von der Anzahl der Komponenten, ihren relativen Anteilen und davon ab, ob die Nebenzutat zur Agglomeration neigt.
Die Entladung ist Teil des Mischprozesses und kein separater Vorgang. Eine Mischung, die in der Trommel gleichmäßig ist, kann sich trennen, wenn sie durch eine Rutsche fällt oder einen hohen Behälter füllt. Das erste Material aus dem Gefäß kann einen höheren Feinanteil enthalten, während das letzte Material mehr grobe Partikel enthalten kann. Ein Entladesystem, das den freien Fall minimiert, starke Lufteinschlüsse vermeidet und den Aufnahmebehälter auf einer geeigneten Höhe hält, kann die vom Mischer geleistete Arbeit bewahren. Daher ist die Probenahme des Austragsstroms unerlässlich, wenn das Produkt empfindlich auf Entmischung reagiert.
Auch Temperatur und Luftfeuchtigkeit sind relevant. Ein mehrdimensionaler Mischer überträgt normalerweise weniger Wärme als ein Gerät mit hoher Scherung, es handelt sich jedoch nicht um ein temperaturgesteuertes System, es sei denn, der Behälter oder die Umgebung sind speziell für diesen Zweck ausgelegt. Hohe Luftfeuchtigkeit kann dazu führen, dass kohäsive Pulver zusammenbacken, während trockene Bedingungen die statische Aufladung verstärken und dazu führen können, dass feine Partikel an der Trommelwand haften bleiben. Diese Effekte können als unvollständige Vermischung erscheinen, wenn die eigentliche Ursache in der Umgebung des Prozesses liegt.
Abstimmung des Mixers auf das Material
Frei fließende Pulver und Granulate sind die einfachsten Kandidaten für mehrdimensionales Mischen. Das Bett verformt sich leicht, die Trommel kann zu wiederholten Falten führen und die Entladung ist in der Regel gleichmäßig. Selbst in dieser Gruppe können Unterschiede in der Schüttdichte zu einer Entmischung führen, wenn eine Komponente viel schwerer oder viel feiner ist als die anderen. Eine sanfte Einwirkung auf das gesamte Bett hilft, aber der Formulierer sollte dennoch sicherstellen, dass sich die Nebenkomponente während der Lagerung oder des Transports nicht am Boden konzentriert.
Kohäsive Pulver erfordern eine sorgfältigere Beurteilung. Feine Materialien mit starken Kräften zwischen den Partikeln können Klumpen bilden, die Trommel bedecken oder sich als Pfropfen und nicht als einzelne Partikel bewegen. Ein mehrdimensionaler Mischer kann diese Materialien manchmal verarbeiten, wenn die Trommelbewegung für eine ausreichende Faltung sorgt und wenn das Futter auf eine gleichmäßige Agglomeratgröße vorkonditioniert ist. In anderen Fällen ist ein intensiveres Mischprinzip oder eine andere Fütterungsstrategie erforderlich. Das Vorhandensein eines mehrdimensionalen Mischers in einer Gerätereihe bedeutet nicht, dass er für jede kohäsive Formulierung geeignet ist.
Zerbrechliches Granulat ist ein häufiger Grund, diesen Mischertyp in Betracht zu ziehen. Eine Aktion mit geringer Scherung verringert das Risiko eines heftigen Aufpralls, es kann jedoch dennoch zu Schäden durch wiederholte Kollisionen, Kompression an der Trommelwand oder längeres Taumeln kommen. Wenn die Integrität der Partikelgröße wichtig ist, sollte der Versuch nicht nur die Gleichmäßigkeit der Mischung, sondern auch die Änderung der Partikelgrößenverteilung vor und nach dem Mischen messen. Eine Mischung, die gleichmäßig ist, aber zu viel Feinanteil produziert, kann zu Fließ-, Lösungs- oder Kompressionsproblemen führen.
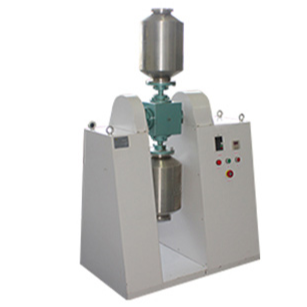
Materialverhalten, Chargengröße und Austragsanforderungen sollten überprüft werden, bevor eine mehrdimensionale Mischerkonfiguration ausgewählt wird.
Schleifmaterialien bringen ein anderes Problem mit sich. Der Mischer kann die Mischaufgabe zwar gut erfüllen, aber Verschleiß an der Trommel, den Dichtungen und den Austragskomponenten kann die Wartung und die Produktreinheit beeinträchtigen. Das Kontaktmaterial, die Oberflächenbeschaffenheit und die austauschbaren Verschleißteile sollten anhand der Härte und des Werts des Produkts überprüft werden. Bei der Kontaminationskontrolle geht es nicht nur um das Mischermaterial; Dazu gehören auch Reinigungswerkzeuge, Dichtungen, Probenahmegeräte und die Art und Weise, wie die Geräte in den Raum integriert werden.
Feuchtigkeitsempfindliche oder sauerstoffempfindliche Materialien fügen ein weiteres Auswahlkriterium hinzu. Eine standardmäßige offene Handhabungsanordnung ist möglicherweise nicht geeignet, wenn das Pulver vor Feuchtigkeit oder Luft geschützt werden muss. In diesen Fällen sollte das Mischsystem zusammen mit der Zuführung, Entladung und Eindämmung bewertet werden. Der mehrdimensionale Mischer selbst ist möglicherweise nur ein Teil einer geschlossenen Prozesskette. Deshalb sind ein Materialmuster und eine Prozessbeschreibung sinnvoller als eine einfache Anfrage nach einer Fassgröße.
Kontaminationskontrolle und Reinigung
Bei vielen Pulverprodukten ist die Reinigung ebenso wichtig wie die Mischleistung. Rückstände, die in einer Ecke, hinter einer Versiegelung oder auf einer rauen Oberfläche verbleiben, können die nächste Charge verunreinigen, insbesondere wenn sich Farben, Wirkstoffe oder Spurenzusätze zwischen den Läufen ändern. Ein mehrdimensionaler Mischer mit glatten Innenflächen, zugänglichen Öffnungen und einem gut gestalteten Auslaufweg ist leichter zu reinigen als einer mit versteckten Leisten und schwer zugänglichen Innenteilen. Das Reinigungsverfahren sollte vor der Auswahl der Ausrüstung festgelegt werden, da die erforderliche Zugriffsebene Auswirkungen auf die Maschinenkonfiguration hat.
Produktkontaktmaterialien sollten anhand der Formulierung überprüft werden. Edelstahl ist in industriellen Pulveranlagen üblich, die spezifische Qualität und Oberflächenbeschaffenheit kann jedoch für die Korrosionsbeständigkeit, Haftung und Reinigungsfähigkeit von Bedeutung sein. Auch nichtmetallische Bauteile wie Dichtungen und Dichtungen sollten mit den Reinigungsmitteln und der Betriebstemperatur verträglich sein. Wenn der Prozess häufige Produktwechsel erfordert, können ein schneller Zugang zum Trommelinneren und eine zuverlässige Methode zur Überprüfung der Sauberkeit wichtiger sein als ein kleiner Unterschied in der Mischgeschwindigkeit.
Staubkontrolle ist ein weiterer Teil des Kontaminationsmanagements. Das Laden und Entladen eines feinen Pulvers kann Staub in den Raum freisetzen, Probleme bei der Reinigung verursachen und das Bedienpersonal gefährden. Eine geschlossene Transferanordnung, lokale Absaugung und eine geeignete Filterauswahl können dieses Risiko verringern. Der Mischer sollte als Teil der Eindämmungsstrategie und nicht als isolierte Maschine bewertet werden. Dies ist besonders wichtig, wenn das Pulver gefährlich, hochaktiv oder einfach nur schwer von umgebenden Oberflächen zu reinigen ist.
Auch die Rückverfolgbarkeit ist wichtig. Ein reproduzierbarer Mischzyklus sollte die für die Charge verwendeten Schlüsselparameter wie Geschwindigkeit, Zeit und Beladung aufzeichnen. Wenn dasselbe Produkt wiederholt hergestellt wird, helfen diese Aufzeichnungen dabei, eine Materialänderung von einer Ausrüstungs- oder Verfahrensänderung zu unterscheiden. Sie unterstützen auch die Untersuchung, wenn ein nachgelagertes Problem auftritt. Das Ziel ist nicht der Papierkram um seiner selbst willen; Es ist ein Prozess, der wiederholt und überprüft werden kann.
Scale-Up vom Labor zur Produktion
Die Maßstabsvergrößerung ist einer der häufigsten Gründe, warum eine Labormischung erfolgreich ist, während dies bei einer Produktionscharge nicht der Fall ist. Ein kleiner mehrdimensionaler Mischer kann schnell eine Gleichmäßigkeit erreichen, da das Pulverbett flach und die Wegstrecke zwischen den Schichten kurz ist. Eine größere Trommel hat eine andere freie Oberfläche, ein anderes Füllmuster und ein anderes Austragsverhalten. Das Erhöhen der Chargengröße durch Befüllen eines größeren Behälters ohne Überprüfung der Bewegung kann das Ergebnis verändern, selbst wenn das gleiche Material und die gleiche Nenngeschwindigkeit verwendet werden.
Ein zuverlässigerer Ansatz besteht darin, das Mischprinzip bei der Anpassung des Betriebsfensters konstant zu halten. Der Zusammenhang zwischen Trommeldurchmesser, Geschwindigkeit, Füllstand und Zykluszeit sollte bewertet und nicht als linear angenommen werden. In der Praxis kann das Hochskalieren eine andere Geschwindigkeit, eine längere Zeit oder eine geänderte Ladesequenz erfordern. Wenn der Produktionsbehälter eine andere Geometrie als die Laboreinheit aufweist, sollte der Unterschied als Prozessänderung behandelt und anhand von Proben überprüft werden.
Die Probenahme ist für die Skalierung von zentraler Bedeutung. Eine Stichprobe an einem Ort reicht nicht aus, um die Homogenität einer großen Charge nachzuweisen. Ein Probenahmeplan sollte mehrere Positionen und, soweit möglich, den Abflussstrom abdecken. Die Anzahl der Proben hängt von der Chargengröße und dem mit dem Produkt verbundenen Risiko ab, das Prinzip ist jedoch dasselbe: Die Daten sollten zeigen, dass die gesamte Charge und nicht nur die zugängliche Oberfläche das Ziel erreicht. Handelt es sich bei dem Produkt um einen Nebenbestandteil einer großen Charge, sollte der Probenahmeplan empfindlich genug sein, um lokale Überschüsse oder Mängel zu erkennen.
Die Maßstabsvergrößerung wirkt sich auch auf den Austrag und die nachgelagerte Handhabung aus. Das Entleeren einer größeren Charge dauert länger, wodurch die Belastung durch Vibrationen und Luft erhöht sein kann. Der Aufnahmebehälter kann höher sein, wodurch mehr Möglichkeiten zur Trennung geschaffen werden. Die Produktionslinie kann pneumatische Förderung, Siebung oder Lagerung umfassen, die im Labor nicht vorhanden waren. Diese Schritte können eine gute Mischung zunichtemachen. Aus diesem Grund sollte der Scale-Up-Plan den gesamten Pulverweg von der Beladung bis zum nächsten Prozess umfassen, nicht nur den Mischer.
Eine praktische Auswahl-Checkliste
Bevor Sie einen mehrdimensionalen Mischer anfordern, definieren Sie den Prozess so, dass der Ausrüstungslieferant ihn bewerten kann. Die folgende Checkliste hilft bei der Organisation der Informationen und verringert das Risiko, eine Maschine auszuwählen, die zwar eine Nennkapazität, aber nicht den tatsächlichen Materialbedarf erfüllt.
- Chargengröße und Schüttdichte: Geben Sie die Arbeitsmasse und den Schüttdichtebereich an, nicht nur das Behältervolumen. Eine Trommel, die für leichtes Pulver geeignet ist, kann für dichtes Pulver ungeeignet sein.
- Partikelgröße und Zerbrechlichkeit: Geben Sie die Partikelgrößenverteilung des Futtermittels und die akzeptable Änderung nach dem Mischen an. Wenn Feinanteile oder zerbrochenes Granulat nicht akzeptabel sind, sagen Sie dies deutlich.
- Anzahl und Anteil der Komponenten: Eine kleine Nebenzutat lässt sich schwerer verteilen als eine ausgewogene Zweikomponentenmischung. Beschreiben Sie jegliche Tendenz zur Agglomeration.
- Fluss und Zusammenhalt: Berücksichtigen Sie Beobachtungen zur Handhabung, Siloentleerung und Fütterung. Ein Material, das in einem Trichter Brücken bildet, kann sich auch in einem Mischer schlecht verhalten.
- Anforderungen an Verschmutzung und Reinigung: Definieren Sie die Häufigkeit des Produktwechsels, die Reinigungsmittel und ob eine geschlossene Handhabung erforderlich ist.
- Entladung und nachgelagerte Integration: Überprüfen Sie Höhe, Rutsche, Empfänger und Fördermethode. Der beste Mischer kann einen Entladungsschritt, der eine Entmischung verursacht, nicht kompensieren.
- Validierungsbedarf: Vereinbaren Sie vor dem Versuch Probenahmeorte, Analysemethoden und Akzeptanzkriterien. Dies verhindert unterschiedliche Interpretationen desselben Ergebnisses.
Es ist auch nützlich, Must-Have-Anforderungen von Präferenzen zu unterscheiden. Ein Muss könnte sein, dass das Material eine bestimmte Temperatur unterschreitet oder dass das Fass gereinigt werden kann, ohne in den Behälter zu gelangen. Eine Präferenz könnte eine bestimmte Steuerschnittstelle oder eine Stellfläche sein, die in einen vorhandenen Raum passt. Die Trennung dieser Punkte hilft dem Lieferanten, eine realistische Konfiguration vorzuschlagen und hilft dem Käufer, Optionen zu vergleichen, ohne durch Funktionen abgelenkt zu werden, die den Prozess nicht beeinflussen.
Wo ein multidimensionaler Mischer möglicherweise nicht passt
Ein mehrdimensionaler Mischer ist kein universeller Ersatz für jeden Mischvorgang. Wenn der Prozess eine hohe Scherung erfordert, um Agglomerate aufzubrechen, ein flüssiges Bindemittel zu dispergieren oder Partikel intensiv zu beschichten, kann ein anderes Mischprinzip besser geeignet sein. Eine sanfte Trommelbewegung kann trockene Bestandteile gut verteilen, liefert jedoch möglicherweise nicht die nötige Energie, um starke Klumpen zu zerstören. In solchen Fällen kann vor oder anstelle des mehrdimensionalen Mischens ein Vormahlen, Sieben oder ein intensiverer Mischer erforderlich sein.
Sehr kohäsive Materialien, sehr kleine Nebenbestandteile und Formulierungen mit starker Tendenz zur Entmischung können zusätzliche Maßnahmen erfordern. Dazu können Vormischung, kontrollierte Zugabe oder eine andere Austragsstrategie gehören. Der Zweck der Bewertung besteht nicht darin, das Material in den Mischer zu zwingen, sondern festzustellen, ob der gesamte Prozess eine stabile Mischung liefern kann. Wenn die Antwort „Nein“ lautet, kann ein anderer Geräteweg wirtschaftlicher sein als eine Verlängerung der Mischzeit.
Auch abrasive und hochwertige Produkte verdienen eine realistische Wartungsprüfung. Verschleißteile, Dichtungen und Reinigungszugänge sollten anhand der erwarteten Chargenanzahl überprüft werden. Eine Maschine, die in einem kurzen Versuch eine gute Leistung erbringt, in der Produktion jedoch häufige Aufmerksamkeit erfordert, ist im Laufe ihrer Lebensdauer möglicherweise nicht die kostengünstigste Wahl. Dies ist ein normaler Teil der Geräteauswahl und sollte während der technischen Überprüfung offen besprochen werden.
Validierung, Probenahme und ein sinnvoller Versuch
Ein Versuch sollte drei Fragen beantworten: Kann der Mischer die erforderliche Gleichmäßigkeit erreichen, schont er das Material und ist das Ergebnis reproduzierbar? Beginnen Sie mit einer repräsentativen Probe und nicht mit einem idealisierten Laborpulver. Wenn das Produktionsmaterial variiert, testen Sie den Bereich, der wahrscheinlich auftritt. Notieren Sie Ladereihenfolge, Füllstand, Geschwindigkeit, Zeit und Entladevorgang. Nehmen Sie in geplanten Abständen Proben und stoppen Sie den Zyklus, wenn das Ziel erreicht ist, anstatt davon auszugehen, dass ein fester Zeitpunkt immer korrekt ist.
Die Analysemethode ist genauso wichtig wie der Mischer. Bildanalyse, Laserbeugung, Siebanalyse und chemische Tests messen unterschiedliche Dinge. Eine Mischung kann in einem Maß einheitlich und in einem anderen getrennt sein. Kombinieren Sie nach Möglichkeit eine Prüfung der Massengleichmäßigkeit mit einer Prüfung der Nebenkomponente und einer Partikelgrößenmessung. Dadurch erhält man ein klareres Bild davon, was der Mischer tut und ob das Ergebnis die nachgelagerte Verarbeitung wahrscheinlich übersteht.
Betrachten Sie abschließend das Betriebsfenster und nicht einen einzelnen Punkt. Ein Mischer, der nur mit einem genauen Füllstand oder einer engen Geschwindigkeit arbeitet, kann in der Produktion schwierig zu betreiben sein. Die bessere Wahl ist eine Konfiguration mit einem praktischen Bereich, der normale Schwankungen der Schüttdichte, des Futterzustands und der Chargengröße toleriert. Dieser Bereich sollte durch Daten bestätigt werden und nicht aus einer Produktbroschüre abgeleitet werden.
Kann ein mehrdimensionaler Mischer kohäsive Pulver verarbeiten?
Es kann einige kohäsive Pulver verarbeiten, das Ergebnis hängt jedoch von der Stärke der Agglomerate, dem freien Raum in der Trommel und der durch die spezifische Konfiguration bereitgestellten Bewegung ab. In der Regel sind eine Vorkonditionierung des Futters und eine Prüfung des tatsächlichen Materials erforderlich. Wenn sich das Pulver als Pfropfen bewegt oder an der Wand klebt, ist möglicherweise ein anderer Mischansatz besser geeignet.
Wie lange sollte ein Mischzyklus dauern?
Es gibt keine universelle Zeit. Der Zyklus sollte lang genug sein, um die erforderliche Gleichmäßigkeit zu erreichen, und kurz genug, um unnötigen Abrieb oder Übermischung zu vermeiden. Der richtige Zeitpunkt wird durch intervallweise Probenahme anhand der tatsächlichen Rezeptur und des Füllstandes ermittelt.
Verhindert ein mehrdimensionaler Mischer eine Entmischung?
Es kann das Risiko verringern, indem das gesamte Bett in Bewegung gehalten wird, es kann jedoch eine Entmischung durch Entladung, Förderung oder Lagerung nicht verhindern. Der gesamte Pulverweg sollte überprüft werden, einschließlich des Aufnahmebehälters und des nächsten Prozessschritts.
Welche Informationen werden für ein sinnvolles Ausrüstungsangebot benötigt?
Geben Sie die Chargengröße, die Schüttdichte, den Partikelgrößenbereich, die Anzahl der Komponenten, die Zerbrechlichkeitsgrenzen, die Feuchtigkeitsempfindlichkeit, die Reinigungsanforderungen und den verfügbaren Platz an. Eine Materialprobe und eine Beschreibung des nachgelagerten Prozesses sind oft aussagekräftiger als eine reine Kapazitätsangabe. Der Produktseite für mehrdimensionale Mischer kann als Ausgangspunkt für die Bestätigung der verfügbaren Konfiguration vor einer technischen Diskussion verwendet werden.
Der praktischste nächste Schritt besteht nicht darin, das größte Fass oder den schnellsten Zyklus auszuwählen, sondern die Mischungsanforderung zu definieren und das Material während der gesamten Lade-, Misch-, Probenahme- und Entladesequenz zu testen. Ein mehrdimensionaler Mischer kann eine gute Lösung sein, wenn das Pulver sanft über das gesamte Bett bewegt und wiederholbar verteilt werden muss. Die Auswahl sollte jedoch auf repräsentativen Versuchen und einem klaren Verständnis davon basieren, wie sich das gemischte Pulver verhält, nachdem es den Behälter verlässt.