
Mezclador multidimensional para mezclar polvos
Una mezcla en polvo puede verse uniforme en una botella de muestra y aun así fallar en el siguiente proceso. La segregación durante la descarga, las zonas muertas en el tambor, el desgaste de gránulos frágiles o la mezcla excesiva después de que el color se haya homogeneizado pueden producir un resultado que pasa la inspección visual pero no alcanza la distribución requerida. Es por eso que la mezcla multidimensional a menudo se evalúa no solo por la uniformidad de la mezcla, sino también por la suavidad y previsibilidad con la que mueve todo el lecho de polvo. El TENCAN mezclador multidimensional es una opción para laboratorios y equipos de producción que trabajan con polvos secos, gránulos y otros materiales de flujo libre o moderadamente cohesivos.
Por qué falla la mezcla de polvos antes de que se culpe al mezclador
Los problemas de licuado rara vez son causados solo por la batidora. Un mezclador multidimensional puede producir un lecho uniforme al final del ciclo, pero la muestra tomada de un tambor, el material que sale primero de la válvula de descarga y el polvo que llega a la prensa de tabletas o a la línea de envasado pueden ser diferentes. La razón es que el polvo no es un simple líquido. Tiene una distribución del tamaño de partículas, densidad aparente, rugosidad de la superficie, contenido de humedad y comportamiento electrostático. Cada propiedad influye en cómo las partículas se mueven, separan y recombinan.
La segregación es la preocupación más común. Cuando las partículas difieren en tamaño o densidad, la vibración, el vertido e incluso el movimiento suave pueden provocar que los finos migren hacia abajo o que las partículas gruesas se eleven. Una mezcladora que crea una fuerte acción rodante puede mezclar rápidamente, pero la misma acción también puede fomentar la segregación cuando se vacía el tambor. Un mezclador multidimensional reduce este riesgo al mantener todo el lecho en movimiento en lugar de depender de una zona estrecha de alto corte, pero no puede eliminar la segregación si el contenedor receptor o el conducto de descarga promueven la separación.
Las zonas muertas son otra fuente de resultados inconsistentes. Estas son regiones donde el material se mueve lentamente, permanece atrapado contra una superficie o recibe mucha menos tensión que el resto del lecho. En un bidón mal adaptado o con un nivel de llenado inadecuado, el polvo puede quedarse en un rincón mientras el cuerpo principal circula. El resultado es una mezcla que parece aceptable en una muestra pero falla cuando se descarga el lote completo. Las zonas muertas son especialmente probables cuando el nivel de relleno es demasiado bajo, cuando el material es cohesivo o cuando la geometría del tambor no favorece el plegado de las capas superior e inferior.
Mezclar demasiado es igualmente importante. Una vez que una mezcla alcanza una distribución satisfactoria, la mezcla adicional generalmente no la mejora. En cambio, el movimiento prolongado puede provocar que los gránulos frágiles se rompan, que las partículas abrasivas generen finos y que las diferencias en la energía superficial produzcan aglomerados. En algunas formulaciones, la mezcla excesiva también puede cambiar el comportamiento del flujo o crear polvo que luego se separa. El objetivo práctico no es el ciclo más largo posible; es el ciclo repetible más corto que alcanza la uniformidad requerida y permanece estable durante la descarga.
| Problema observado | causa probable | que examinar |
|---|---|---|
| Muestra uniforme, producto terminado inconsistente | Segregación durante el alta o traslado | Altura de descarga, diseño del conducto, contenedor receptor, distribución del tamaño de partículas. |
| Variación de color o trazador. | Zona muerta o plegado insuficiente | Nivel de llenado, movimiento del tambor, secuencia de carga, tiempo de mezcla |
| Los finos aumentan después de mezclar | Desgaste o mezcla excesiva | Tiempo de ciclo, intensidad, fragilidad de las partículas, medios o componentes internos. |
| Bultos pegajosos o apelmazados | Multas de humedad, estáticas o cohesivas | Control de humedad, condición de la materia prima, tamaño del aglomerado. |
| Variación de lote a lote | Carga inconsistente o muestreo deficiente | Procedimiento de pesaje, método de muestreo, volumen de llenado, pasos del operador |
Un enfoque diagnóstico útil es tomar muestras en varios puntos y en varios momentos, no sólo al final del ciclo. Las muestras tomadas de la parte superior, media e inferior del tambor, y de la primera, media y última parte de la descarga, revelan más de una simple verificación puntual. Si el mezclador funciona bien en el tambor pero las muestras de descarga se separan, el problema puede ser la manipulación posterior y no el principio de mezcla en sí.
El principio de funcionamiento de un mezclador multidimensional
Un mezclador multidimensional está diseñado para mover el lecho de polvo mediante una combinación de rotación, traslación y cambio de orientación. En lugar de depender de un rotor rápido, paletas o un espacio de corte estrecho, el tambor o recipiente de mezcla sigue una trayectoria que pliega continuamente el material sobre sí mismo. Las partículas intercambian posiciones a medida que el lecho se inclina, cae en cascada y rueda, mientras que el material a granel se transporta de una parte del recipiente a otra. Esta combinación de convección, difusión y cizallamiento de baja intensidad es lo que hace que el enfoque multidimensional sea atractivo para polvos que deben permanecer relativamente intactos.
El movimiento exacto depende del diseño de la máquina, el montaje del tambor, la disposición del accionamiento y el sistema de control. Algunos sistemas producen una suave acción de volteo tridimensional; otros combinan un tambor giratorio con una segunda rotación o un movimiento reversible. El principio común es que ninguna dirección domina. El material que de otro modo permanecería cerca de la pared se lleva repetidamente a la zona activa y la capa superior se pliega hacia la capa inferior. Esto ayuda a reducir las zonas muertas persistentes que pueden ocurrir en volteadores simples de un solo eje.
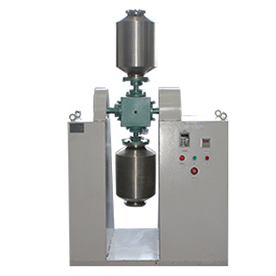
El mezclador multidimensional utiliza un tambor móvil para crear un movimiento suave y multidireccional en el lecho de polvo.
A diferencia de un mezclador de alto cizallamiento, un mezclador multidimensional generalmente no depende de una zona de mezcla pequeña e intensa para homogeneizar el lote. Esa distinción es importante para los materiales frágiles. Los gránulos, los polvos secados por aspersión, los productos cristalinos y las partículas compuestas pueden ser sensibles al impacto y la compresión. Una acción de baja cizalla en todo el lecho puede reducir la probabilidad de rotura, pero no garantiza un desgaste cero. El resultado real aún depende del material, el tiempo del ciclo, la velocidad del tambor y la cantidad de espacio libre en el recipiente.
De dónde viene la acción de mezcla
Generalmente tres mecanismos actúan juntos. La mezcla convectiva mueve grupos de partículas de una región a otra. La mezcla difusiva permite que partículas individuales o pequeños grupos migren a través del lecho a medida que se deforma. La mezcla por cizallamiento ocurre en los límites entre las capas en movimiento, aunque el nivel de cizallamiento en un mezclador de tambor suave es mucho menor que en un mezclador de paletas o de rotor. Un ciclo multidimensional bien adaptado equilibra estos mecanismos para que todo el lote se intercambie sin crear un impacto excesivo.
El nivel de llenado tiene una gran influencia en este equilibrio. Si el tambor está demasiado vacío, el polvo puede deslizarse en lugar de doblarse y la capa activa puede permanecer poco profunda. Si el tambor se llena en exceso, hay poco espacio libre para que la cama se expanda y se vuelque, por lo que la mezcla se vuelve más lenta y pueden desarrollarse zonas muertas cerca de la parte superior o de la puerta. El óptimo práctico normalmente se encuentra mediante prueba porque depende de la densidad aparente, el ángulo de reposo y la geometría del tambor. Un material que fluye fácilmente puede tolerar un nivel de llenado diferente al de un polvo cohesivo que tiende a mantener su forma.
La velocidad también debe tratarse como una variable de proceso, no simplemente como una configuración de rendimiento. El aumento de la velocidad puede acortar el tiempo necesario para la distribución a macroescala, pero también puede aumentar la energía de impacto, la generación de polvo y el aporte de calor. Para productos frágiles o sensibles al calor, puede ser preferible un ciclo más lento con una duración más larga, siempre que la mezcla aún alcance la uniformidad requerida. La combinación correcta generalmente se establece mediante muestreo en lugar de asumir que más rápido es mejor.
Variables del proceso que deciden la calidad de la mezcla
La mezcla multidimensional parece simple desde fuera, pero la calidad de la mezcla está controlada por varias variables que interactúan. La forma más útil de evaluarlas es separar las variables que se pueden ajustar en la máquina de las variables que pertenecen al material y al proceso circundante.
| Variable | Efecto sobre la mezcla | Dirección práctica |
|---|---|---|
| Nivel de llenado | Controla el espacio libre, la rotación de camas y el riesgo de zonas muertas | Pruebe una variedad de volúmenes de trabajo; Evite el llenado muy bajo y excesivo. |
| Geometría del tambor o recipiente | Determina los patrones de plegado y el comportamiento de descarga. | Haga coincidir el recipiente con el tamaño del lote y las características de flujo de material. |
| Velocidad de mezcla | Cambia la tasa de convección y la energía transferida a las partículas. | Utilice la velocidad más baja que logre uniformidad en un tiempo práctico. |
| tiempo de ciclo | Controla el acercamiento a la uniformidad y el riesgo de sobremezcla. | Deténgase después de que se cumpla y verifique el objetivo de uniformidad. |
| Secuencia de carga | Afecta la estratificación inicial y el tiempo necesario para distribuir los ingredientes menores. | Agregue componentes pequeños donde puedan dispersarse sin sobrecarga local |
| Propiedades de los materiales | Influir en la segregación, la cohesión, el flujo y el desgaste. | Caracterizar la densidad aparente, el tamaño de las partículas, la humedad y la fragilidad antes de la selección. |
La secuencia de carga merece más atención de la que suele recibir. Si se agrega un ingrediente pequeño como un tapón concentrado en el fondo del tambor, el mezclador primero debe dividir esa región antes de poder distribuir el componente en todo el lote. Mezclar previamente el ingrediente menor con una porción del polvo principal puede ayudar, pero también agrega pasos de manipulación y puede generar polvo. La mejor secuencia depende del número de componentes, sus proporciones relativas y si el ingrediente menor tiende a aglomerarse.
La descarga es parte del proceso de mezcla, no una operación separada. Una mezcla uniforme dentro del tambor puede separarse a medida que cae por un conducto o llena un recipiente alto. El primer material que sale del recipiente puede ser más rico en finos, mientras que el último material puede contener partículas más gruesas. Un sistema de descarga que minimice la caída libre, evite un fuerte arrastre de aire y mantenga el recipiente receptor a una altura adecuada puede preservar el trabajo realizado por el mezclador. Por lo tanto, el muestreo de la corriente de descarga es esencial cuando el producto es sensible a la segregación.
La temperatura y la humedad también son relevantes. Un mezclador multidimensional generalmente transfiere menos calor que un dispositivo de alto cizallamiento, pero no es un sistema de temperatura controlada a menos que el recipiente o los alrededores estén diseñados específicamente para ese propósito. La alta humedad puede hacer que los polvos cohesivos se apelmacen, mientras que las condiciones secas pueden aumentar la estática y hacer que las partículas finas se adhieran a la pared del tambor. Estos efectos pueden aparecer como una mezcla incompleta cuando la causa real es el entorno alrededor del proceso.
Combinar el mezclador con el material
Los polvos y gránulos de flujo libre son los candidatos más sencillos para la mezcla multidimensional. El lecho se deforma fácilmente, el tambor puede crear pliegues repetidos y la descarga tiende a ser consistente. Incluso en este grupo, las diferencias en la densidad aparente pueden causar segregación si un componente es mucho más pesado o mucho más fino que los demás. Una acción suave en todo el lecho ayuda, pero el formulador aún debe confirmar que el componente menor no se concentra en el fondo durante el almacenamiento o el transporte.
Los polvos cohesivos requieren una evaluación más cuidadosa. Los materiales finos con fuertes fuerzas entre partículas pueden formar grumos, cubrir el tambor o moverse como un tapón en lugar de partículas individuales. A veces, una mezcladora multidimensional puede manejar estos materiales si el movimiento del tambor proporciona suficiente plegado y si la alimentación está preacondicionada para un tamaño de aglomerado consistente. En otros casos, se necesita un principio de mezcla más intensivo o una estrategia de alimentación diferente. La presencia de un mezclador multidimensional en una gama de equipos no significa que sea adecuado para todas las formulaciones cohesivas.
Los gránulos frágiles son una razón común para considerar este tipo de mezclador. Una acción de bajo cizallamiento reduce la posibilidad de un impacto violento, pero aún pueden ocurrir daños debido a colisiones repetidas, compresión en la pared del tambor o caídas prolongadas. Si la integridad del tamaño de las partículas es importante, la prueba debe medir no sólo la uniformidad de la mezcla sino también el cambio en la distribución del tamaño de las partículas antes y después de la mezcla. Una mezcla que es uniforme pero que ha producido finos excesivos puede crear problemas de flujo, disolución o compresión aguas abajo.
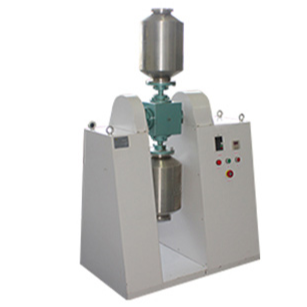
Se deben revisar el comportamiento del material, el tamaño del lote y los requisitos de descarga antes de seleccionar una configuración de mezclador multidimensional.
Los materiales abrasivos presentan una preocupación diferente. El mezclador puede realizar bien la tarea de mezcla, pero el desgaste del tambor, los sellos y los componentes de descarga puede afectar el mantenimiento y la pureza del producto. El material de contacto, el acabado de la superficie y las piezas de desgaste reemplazables deben compararse con la dureza y el valor del producto. El control de la contaminación no se trata sólo del material del mezclador; también incluye herramientas de limpieza, sellos, dispositivos de muestreo y la forma en que el equipo está integrado en la sala.
Los materiales sensibles a la humedad o al oxígeno añaden otra capa de criterios de selección. Una disposición de manipulación abierta estándar puede no ser apropiada si el polvo debe protegerse de la humedad o el aire. En esos casos, el sistema de mezcla debe evaluarse junto con la alimentación, descarga y contención. El propio mezclador multidimensional puede ser sólo una parte de un tren de proceso contenido. Es por eso que una muestra de material y una descripción del proceso son más útiles que una simple solicitud de un tamaño de tambor.
Control de Contaminación y Limpieza
Para muchos productos en polvo, la limpieza es tan importante como el rendimiento de la mezcla. Los residuos que quedan en una esquina, detrás de un sello o en una superficie rugosa pueden contaminar el siguiente lote, especialmente cuando los colores, ingredientes activos o aditivos traza cambian entre tiradas. Un mezclador multidimensional con superficies internas lisas, aberturas accesibles y un camino de descarga bien diseñado es más fácil de limpiar que uno con repisas ocultas y partes internas de difícil acceso. El procedimiento de limpieza debe definirse antes de seleccionar el equipo, porque el nivel de acceso requerido afecta la configuración de la máquina.
Los materiales en contacto con el producto deben compararse con la formulación. El acero inoxidable es común en los equipos de polvo industriales, pero el grado específico y el acabado de la superficie pueden ser importantes para la resistencia a la corrosión, la adhesión y la facilidad de limpieza. Los componentes no metálicos, como sellos y juntas, también deben ser compatibles con los agentes de limpieza y la temperatura de funcionamiento. Si el proceso requiere cambios frecuentes de producto, un acceso rápido al interior del tambor y un método confiable para verificar la limpieza pueden ser más importantes que una pequeña diferencia en la velocidad de mezclado.
El control del polvo es otra parte del manejo de la contaminación. Cargar y descargar un polvo fino puede liberar polvo en la habitación, crear problemas de limpieza y exponer a los operadores. Una disposición de transferencia cerrada, ventilación de escape local y una selección de filtro adecuada pueden reducir este riesgo. La mezcladora debe evaluarse como parte de la estrategia de contención y no como una máquina aislada. Esto es particularmente importante cuando el polvo es peligroso, muy activo o simplemente difícil de limpiar de las superficies circundantes.
La trazabilidad también importa. Un ciclo de mezcla reproducible debe registrar los parámetros clave utilizados para el lote, como la velocidad, el tiempo y la carga. Si el mismo producto se fabrica repetidamente, estos registros ayudan a distinguir un cambio de material de un cambio de equipo o procedimiento. También apoyan la investigación cuando aparece un problema aguas abajo. El objetivo no es el papeleo por sí solo; es un proceso que se puede repetir y comprobar.
Ampliación del laboratorio a la producción
El aumento de escala es una de las razones más comunes por las que una mezcla de laboratorio tiene éxito mientras que un lote de producción no. Un pequeño mezclador multidimensional puede alcanzar la uniformidad rápidamente porque el lecho de polvo es poco profundo y la distancia de recorrido entre capas es corta. Un tambor más grande tiene una superficie libre diferente, un patrón de llenado diferente y un comportamiento de descarga diferente. Aumentar el tamaño del lote llenando un recipiente más grande sin revisar el movimiento puede cambiar el resultado incluso cuando se utiliza el mismo material y la misma velocidad nominal.
Un enfoque más confiable es mantener constante el principio de mezcla mientras se ajusta la ventana operativa. La relación entre el diámetro del tambor, la velocidad, el nivel de llenado y el tiempo del ciclo debe evaluarse en lugar de asumirse como lineal. En la práctica, la ampliación puede requerir una velocidad diferente, un tiempo más largo o una secuencia de carga modificada. Si el recipiente de producción tiene una geometría diferente a la de la unidad de laboratorio, la diferencia debe tratarse como un cambio de proceso y verificarse con muestras.
El muestreo es fundamental para la ampliación. Una muestra de ladrón tomada de un lugar no es suficiente para demostrar uniformidad en un lote grande. Un plan de muestreo debe cubrir múltiples posiciones y, cuando sea posible, el flujo de descarga. El número de muestras depende del tamaño del lote y del riesgo asociado al producto, pero el principio es el mismo: los datos deben mostrar que todo el lote, no sólo la superficie accesible, cumple el objetivo. Si el producto es un componente menor en un lote grande, el plan de muestreo debe ser lo suficientemente sensible como para detectar excesos o deficiencias locales.
El aumento de escala también afecta la descarga y el manejo posterior. Un lote más grande tarda más en vaciarse, lo que puede aumentar la exposición a las vibraciones y al aire. El contenedor receptor puede ser más alto, lo que crea más oportunidades de segregación. La línea de producción puede incluir transporte neumático, cribado o almacenamiento que no estaba presente en el laboratorio. Estos pasos pueden deshacer una buena mezcla. Por esa razón, el plan de ampliación debe incluir todo el recorrido del polvo desde la carga hasta el siguiente proceso, no solo el mezclador.
Una lista de verificación de selección práctica
Antes de solicitar un mezclador multidimensional, defina el proceso en términos que el proveedor del equipo pueda evaluar. La siguiente lista de verificación ayuda a organizar la información y reduce el riesgo de elegir una máquina que cumpla con una capacidad nominal pero no con los requisitos reales de material.
- Tamaño de lote y densidad aparente: Especifique la masa de trabajo y el rango de densidad aparente, no sólo el volumen del recipiente. Un bidón que es adecuado para un polvo ligero puede no serlo para uno denso.
- Tamaño de partícula y fragilidad.: Proporcione la distribución del tamaño de las partículas del alimento y el cambio aceptable después de la mezcla. Si los finos o los gránulos rotos son inaceptables, dígalo claramente.
- Número y proporción de componentes.: Un pequeño ingrediente menor es más difícil de distribuir que una mezcla equilibrada de dos componentes. Describa cualquier tendencia a aglomerarse.
- Flujo y cohesión: Incluya observaciones de manipulación, descarga del silo y alimentación. Un material que forma puentes en una tolva también puede comportarse mal en una mezcladora.
- Requisitos de contaminación y limpieza.: Defina la frecuencia de cambio de producto, los agentes de limpieza y si es necesaria una manipulación contenida.
- Descarga e integración aguas abajo: Revise la altura, el conducto, el receptor y el método de transporte. El mejor mezclador no puede compensar un paso de descarga que provoque segregación.
- Necesidades de validación: Acuerde los lugares de muestreo, los métodos analíticos y los criterios de aceptación antes del ensayo. Esto evita diferentes interpretaciones del mismo resultado.
También es útil distinguir los requisitos imprescindibles de las preferencias. Un elemento imprescindible podría ser que el material permanezca por debajo de una determinada temperatura o que el tambor pueda limpiarse sin entrar en el recipiente. Una preferencia podría ser una interfaz de control particular o un espacio que se ajuste a una habitación existente. Separar estos puntos ayuda al proveedor a proponer una configuración realista y ayuda al comprador a comparar opciones sin distraerse con características que no afectan el proceso.
Donde puede que no quepa una batidora multidimensional
Un mezclador multidimensional no es un reemplazo universal para todas las operaciones de licuado. Si el proceso requiere un alto cizallamiento para descomponer aglomerados, dispersar un aglutinante líquido o recubrir partículas intensamente, puede ser más apropiado un principio de mezcla diferente. Una acción suave del tambor puede distribuir bien los componentes secos, pero es posible que no proporcione la energía necesaria para destruir los grumos fuertes. En tales casos, puede ser necesario un molido previo, un cribado o un mezclador más intensivo antes o en lugar de la mezcla multidimensional.
Los materiales muy cohesivos, los componentes menores muy pequeños y las formulaciones con una fuerte tendencia a segregarse pueden requerir medidas adicionales. Estos pueden incluir premezcla, adición controlada o una estrategia de descarga diferente. El propósito de la evaluación no es forzar el ingreso del material al mezclador, sino determinar si todo el proceso puede brindar una mezcla estable. Si la respuesta es no, una ruta de equipo diferente puede ser más económica que extender el tiempo de mezcla.
Los productos abrasivos y de alto valor también merecen una revisión de mantenimiento realista. Las piezas de desgaste, los sellos y los accesos de limpieza deben compararse con el número esperado de lotes. Una máquina que funciona bien en una prueba corta pero que requiere atención frecuente en producción puede no ser la opción de menor costo durante su vida útil. Esta es una parte normal de la selección de equipos y debe discutirse abiertamente durante la revisión técnica.
Validación, muestreo y un ensayo sensato
Una prueba debería responder a tres preguntas: ¿puede el mezclador alcanzar la uniformidad requerida, conserva el material y se puede repetir el resultado? Comience con una muestra representativa en lugar de un polvo de laboratorio ideal. Si el material de producción varía, pruebe el rango que es probable que ocurra. Registre la secuencia de carga, el nivel de llenado, la velocidad, el tiempo y el procedimiento de descarga. Tome muestras a intervalos planificados y detenga el ciclo cuando se alcance el objetivo, en lugar de asumir que un tiempo fijo siempre será el correcto.
El método analítico importa tanto como el mezclador. El análisis de imágenes, la difracción láser, el análisis de tamiz y los ensayos químicos miden cosas diferentes. Una mezcla puede ser uniforme por una medida y segregada por otra. Cuando sea posible, combine una verificación de la uniformidad del volumen con una verificación del componente menor y una medición del tamaño de las partículas. Esto brinda una imagen más clara de lo que está haciendo el mezclador y si es probable que el resultado sobreviva al manejo posterior.
Finalmente, considere la ventana operativa en lugar de un solo punto. Una mezcladora que funciona sólo en un nivel de llenado exacto o en una velocidad estrecha puede resultar difícil de utilizar en producción. La mejor opción es una configuración con un rango práctico que pueda tolerar variaciones normales en la densidad aparente, la condición de alimentación y el tamaño del lote. Ese rango debe confirmarse con datos, no inferirse de un folleto de producto.
¿Puede una batidora multidimensional manejar polvos cohesivos?
Puede manejar algunos polvos cohesivos, pero el resultado depende de la fuerza de los aglomerados, el espacio libre en el tambor y el movimiento proporcionado por la configuración específica. Generalmente es necesario preacondicionar el alimento y probar el material real. Si el polvo se mueve como un tapón o se pega a la pared, puede ser más adecuado un método de mezcla diferente.
¿Cuánto tiempo debe durar un ciclo de mezcla?
No existe un tiempo universal. El ciclo debe ser lo suficientemente largo para alcanzar la uniformidad requerida y lo suficientemente corto para evitar desgaste innecesario o mezcla excesiva. El tiempo correcto se establece tomando muestras a intervalos con la formulación real y el nivel de llenado.
¿Un mezclador multidimensional evita la segregación?
Puede reducir el riesgo manteniendo todo el lecho en movimiento, pero no puede evitar la segregación causada por la descarga, el transporte o el almacenamiento. Se debe revisar todo el recorrido del polvo, incluido el contenedor receptor y el siguiente paso del proceso.
¿Qué información se necesita para una cotización de equipos útiles?
Proporcione el tamaño del lote, la densidad aparente, el rango de tamaño de las partículas, la cantidad de componentes, los límites de fragilidad, la sensibilidad a la humedad, los requisitos de limpieza y el espacio disponible. Una muestra de material y una descripción del proceso posterior suelen ser más útiles que una cifra de capacidad por sí sola. El página de producto del mezclador multidimensional se puede utilizar como punto de partida para confirmar la configuración disponible antes de una discusión técnica.
El siguiente paso más práctico no es seleccionar el tambor más grande o el ciclo más rápido, sino definir los requisitos de mezcla y probar el material durante toda la secuencia de carga, mezcla, muestreo y descarga. Un mezclador multidimensional puede ser una buena opción cuando el polvo necesita un movimiento suave en todo el lecho y una distribución repetible, pero la selección debe basarse en pruebas representativas y una comprensión clara de cómo se comportará el polvo mezclado después de salir del recipiente.