
T-Bright 歯科用炉: 焼結ガイド
の T-ブライト歯科用炉 歯科修復ワークフローの最後に位置しますが、その影響ははるかに早い段階から始まります。ジルコニアのクラウン、ブリッジ、コーピング、またはフレームワークは、フライス加工後に正しく見えるとしても、依然として多孔質で特大の形状です。焼結はその形状を緻密なセラミック修復物に変え、そのフィット感、色合い、半透明性、強度、表面の挙動の多くを決定します。修復物が不透明であったり、歪んでいたり、ひびが入っていたり、以前のバッチと異なっていたりした場合、多くの場合、最初に炉が問題となり、最後に適切にチェックされることが多いです。
このため、歯科焼結は単一の設定値ではなく、制御された熱プロセスとして扱われる必要があります。炉、プログラム、負荷パターン、サポート システム、ジルコニア グレードはすべて相互作用します。 T-Bright 歯科用炉は、 TENCAN'の焼結シリーズであり、歯科技工所にとって実際的な問題は、単にユニットが高温に達できるかどうかだけではありません。炉が検証済みの熱サイクルを繰り返し、そのサイクルを文書化し、汚染と機械的ストレスを制御できるかどうかが重要です。このガイドでは、何が重要であり、実際の生産ニーズに対して炉を評価する方法について説明します。
焼結が最終修復を決定する理由
歯科用ジルコニアは、適度な効率でフライス加工または成形できるように、部分的に焼結された状態またはグリーン状態で供給されます。焼結中に粒子が結合し、気孔率が減少し、修復物が収縮します。収縮量は、すべての材料に対して単一の固定数値ではありません。それは、ジルコニアのグレード、ブランクまたはディスク、フライス加工方法、および材料メーカーが提供する検証済みのプログラムによって異なります。したがって、不均一な熱履歴を生成する炉では、フライス加工ファイルと公称収縮率が正しい場合でも、フィットの問題が発生する可能性があります。
炉は、修復時の実際の温度、各段階で費やされる時間、部品周囲の雰囲気と汚染レベル、緻密化後の冷却速度という 4 つの主な経路を通じて修復に影響を与えます。均一性の低下、サポートトレイの重さ、過密状態、ドアシールの漏れなどにより、負荷の温度が異なる場合でも、ディスプレイ上ではプログラムが正しく見える場合があります。このため、炉の評価では、仕様表に示されている最高温度だけではなく、再現性と測定に焦点を当てる必要があります。
陰影と半透明もプロセスに依存します。過剰な焼結は粒子の成長を促進し、光の散乱と透過のバランスを変える可能性があります。焼結が不十分であると気孔が残り、修復物が白っぽくなったり弱くなったりすることがあります。ほこり、残留物、または取り扱いによる汚染により、サイクル後の修正が困難な局所的な変色が生じる可能性があります。目標は、単に密度を達成することではなく、そのジルコニア製品に定義された範囲内で意図した微細構造に到達することです。
したがって、T-Bright 歯科用炉は、材料、プログラム、炉、サポート、検証といった完全な焼結システムの一部として評価される必要があります。適切に設計されたチャンバーと明確なコントローラーを備えた炉はこのシステムをサポートできますが、検証されていないプログラムや不注意なローディングを補うことはできません。最も信頼できるラボでは、すべての新しいジルコニア グレード、すべての新しい修復設計、すべての主要な炉の変更を、熱サイクルを見直す理由として扱います。
T-Bright 歯科用炉が歯科技工所で提供しなければならないもの
毎日の歯科製作では、時折の技工所での使用とは異なる炉が求められます。ユニットは、フライス加工スケジュールで必要なときに準備ができており、安定したプログラムを保持し、ドアが開いた後に予測どおりに回復し、小さなコーピングと大規模なマルチユニット フレームワークにわたって一貫した結果を生み出す必要があります。 T-Bright 歯科用炉は、見出しの機能のリストだけでなく、これらの運用要件に照らしてチェックされる必要があります。
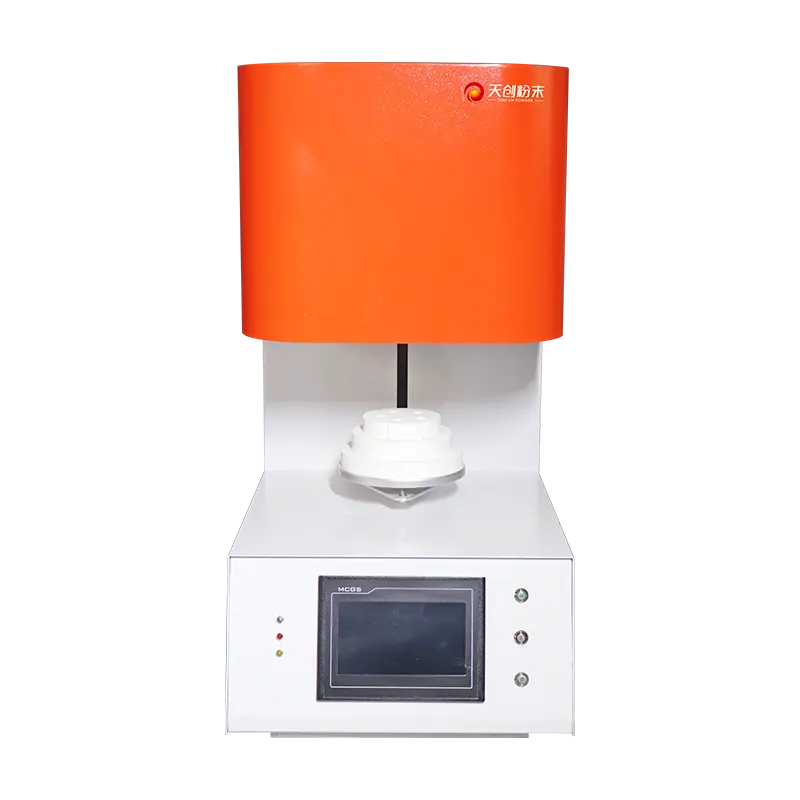
T-ブライト歯科用炉 TENCAN'焼結シリーズ。
熱均一性とチャンバー設計
熱の均一性は、歯科用炉の最も重要だが目に見えにくい特性の 1 つです。チャンバーの上部と下部、または前面と背面が異なる温度で動作すると、異なる位置の修復物は異なる焼結をする可能性があります。大きな橋はその長さに沿って温度勾配が生じる可能性がありますが、小さな笠木は局所的な高温または低温ゾーンに反応する可能性があります。チャンバーのレイアウト、発熱体の配置、断熱材の品質、熱電対の位置はすべて、この動作に影響します。
T-Bright 歯科用炉を検討する際は、使用可能なチャンバーがどのように定義されているか、および制御熱電対がどこに配置されているかを確認してください。炉の内部容積は大きい場合がありますが、安定した作業ゾーンは小さくなる場合があります。そのゾーン外でロードすると、変動が大きくなる可能性があります。研究室が長大橋やフルアーチフレームワークを定期的に焼結している場合、チャンバーの公称サイズよりも実際の作業ゾーンの方が重要になります。同じ原理が修復物と加熱要素またはチャンバー壁の間の距離にも当てはまります。
コントローラーとプログラムの管理
歯科用炉コントローラーでは、検証済みのプログラムの選択、ロック、監査が簡単に行えるようにする必要があります。スタッフは各シフトの開始時に長いプロフィールを再入力する必要はありません。プログラムの保存、パスワード保護、ランプアンドホールド入力、アクティブセグメントの明確な表示は、オペレーターのエラーを減らす実用的な機能です。コントローラーが実際の温度と設定値を記録できれば、ラボは期待と一致しないバッチを調査するためのより良い基盤を得ることができます。
T-Bright Dental Furnace については、プログラムの作成方法、プログラムのコピーと保護が可能かどうか、およびコントローラーが熱電対の故障、過熱、停電などの障害をどのように報告するかを確認します。焼結サイクルの途中で停電が発生することは、それほど大きな出来事ではありません。正しい応答は、材料、サイクルの段階、炉の設計によって異なります。ラボは、再起動するか、廃棄するか、材料サプライヤーにアドバイスを求めるかを事前に把握しておく必要があります。障害状態を可視化する炉は、チームが迅速に意思決定を行うのに役立ちます。
ドアシール、排気、冷却動作
ドアのシールと排気経路は、温度の安定性と汚染の両方に影響を与えます。シールが摩耗すると室内の空気が侵入し、雰囲気に影響を与え、ドア付近の冷却が不均一になる可能性があります。排気経路の管理が不十分だと、ヒュームや結合生成物が研究室に放出されたり、粉塵がチャンバーに向かって逆流したりする可能性があります。 T-Bright 歯科用炉は、説明書に指定されている換気と室内空気条件を備えて設置する必要があり、シールは定期検査の一部である必要があります。
冷却は焼結プログラムの一部であり、後付けではありません。修復物の冷却が早すぎると、特にかさばるフレームワークや複数ユニットのブリッジに熱勾配によって応力が生じる可能性があります。冷却が遅すぎると、ラボのスループットが低下します。適切な冷却動作は、ジルコニアおよび修復物のタイプに対して検証されたものです。 T-Bright 歯科用炉が冷却をどのように管理しているか、コントローラーが冷却を制御セグメントとして扱うかどうか、およびチャンバーが過度の時間を待たずに次のプログラムに回復できるかどうかについて質問してください。実際のスループットはプログラムの長さ、負荷サイズ、および許容可能なスケジューリング マージンに依存するため、この情報は単一のスループットの主張よりも役立ちます。
炉単独ではなく、ジルコニアを中心とした焼結プログラムを構築する
歯科用炉には、単一の汎用ジルコニア プログラムがあるわけではありません。ジルコニアの世代、色合い、ブランク、修復デザインが異なると、異なる加熱速度、保持条件、冷却プロファイルが必要になる場合があります。材料メーカーの検証済みプログラムが出発点です。したがって、炉はそのプログラムに正確かつ再現的に従うことができなければなりません。炉、熱電対、発熱体、または主要コンポーネントを変更すると、プログラムの見直しと修復品質のチェックが開始されます。
加熱速度と結合剤除去
多くの場合、サイクルの初期部分で欠陥が始まります。残留バインダーと水分は、成形体内に圧力を加えたり、不均一な収縮を引き起こしたりすることなく除去する必要があります。負荷に対して加熱速度が速すぎると、亀裂、表面欠陥、または厚い部分の外側と内側の変化が生じる可能性があります。正しい速度は、ジルコニア システムと処理される形状によって異なります。小さなコーピングと大きなブリッジは必ずしも同じように反応するとは限りません。
生産ラボでは、加熱速度はオペレーターの好みに任せるのではなく、書面によるプログラム記録に明示する必要があります。炉コントローラーはオーバーシュートすることなくランプに従う必要があり、予期せずに一時停止したり、プロファイルをステップ実行したりしてはなりません。 T-Bright 歯科用炉を複数のジルコニア ブランドで使用する場合、ラボは個別のプログラム記録と、どのプログラムがどの材料に適用されるかについての明確なルールを維持する必要があります。色分けされたトレイと署名されたプログラムシートは、不一致を防ぐシンプルなコントロールです。
保持温度と滞留時間
ホールドステージにより、高密度化が進行します。保持時間が短すぎる場合、または有効温度が低すぎる場合、残留気孔が残る可能性があります。保持力が強すぎたり、温度が高すぎると粒成長や形状変化が大きくなる場合があります。炉の表示には意図した値が表示される場合がありますが、修復にはチャンバーの均一性、負荷質量、および制御の安定性の複合効果が影響します。このため、さまざまな修復サイズに使用される炉は、単一の小さなテストピースだけでなく、代表的な負荷全体でチェックする必要があります。
T-Bright 歯科用炉の場合、重要な問題は、コントローラーがどのようにホールドを維持するか、また冷たい負荷や重い負荷が導入されたときにチャンバーがどのように反応するかです。すぐに回復する炉は、より一貫して設定値を維持する可能性がありますが、負荷自体が均等になるまでにはまだ時間が必要です。ラボでは、ホールドの最初の 1 分間を、負荷全体がすでに目標に達しているかのように扱うことは避けるべきです。材料固有の検証と、必要に応じて作業ゾーン内の温度測定により、より信頼性の高い状況が得られます。
冷却とストレスのコントロール
多くの場合、冷却は歯科用焼結プログラムの中で最も文書化されていない部分です。急速な冷却により修復物の表面と内部の間に温度差が生じる可能性があり、その温度差が応力や亀裂につながる可能性があります。厚いセクション、複数ユニットのコネクタ、断面が急激に変化するフレームワークではリスクが高くなります。制御された冷却セグメント、または定義された炉冷却方法は、このリスクを軽減するのに役立ちます。
T-Bright 歯科用炉は、加熱に使用したのと同じ質問で評価される必要があります。材料サプライヤーが推奨する冷却方法に従うことができますか、またラボはその方法が一貫して守られていることを実証できますか?生産を早めるためにドアが早めに開けられると、実際の冷却曲線が記録されたプログラムと異なる場合があります。ラボでは、負荷をいつ削除できるか、およびその決定をどのように検証するかを定義する必要があります。これは炉の問題と同じくらい手順の問題ですが、炉の設計によって、正しい手順に従うのが簡単になったり、難しくなったりすることがあります。
| プロセス段階 | 影響を受けるもの | 何を確認するか | 一般的なリスク |
|---|---|---|---|
| 初期加熱 | 脱バインダー、放湿、早期収縮 | ランプの精度、換気、荷物の間隔 | 亀裂、表面欠陥、不均一な収縮 |
| 中期段階 | 負荷を介した均一な熱伝達 | チャンバーの均一性、サポート質量、復元位置 | 位置依存の結果 |
| ホールドステージ | 緻密化、半透明性、寸法変化 | 制御の安定性、熱電対の状態、負荷の大きさ | 焼結不足または焼結過剰 |
| 冷却 | 残留応力、クラックリスク、最終外観 | 冷却セグメント、ドア開閉ルール、炉の回復 | 熱衝撃、遅れ割れ |
一般的な焼結欠陥とその原因の切り分け方法
歯科修復物が期待に応えられない場合、解決への一番の近道は、材料、設計、荷重、および炉の変数を分離することです。複数の要素を一度に変更すると、結果の解釈が難しくなります。簡単なバッチ記録には、ジルコニアのロット、修復タイプ、プログラム ID、炉 ID、積載位置、サポート タイプ、オペレーター、およびアラームが含まれている必要があります。この記録を使用すると、ラボではメモリに頼らずに、失敗したバッチと成功したバッチを比較できます。
| 観察 | 考えられる炉関連の原因 | チェックすべきその他の変数 |
|---|---|---|
| 半透明度が低い、または白っぽい外観 | 有効温度が低く、保持時間が短く、均一性が低い | ジルコニアのグレード、シェーディング技術、汚染 |
| 歪みやフィット感の悪さ | 不均一な加熱、間違ったプログラム、過負荷のチャンバー | フライス加工収縮率、サポート配置、設計厚さ |
| 焼結後のクラック | 冷却が速すぎる、温度勾配、ドアシールの問題 | グリーンステートの損傷、コネクタの設計、取り扱い |
| 局所的な変色 | ほこり、残留物、汚染されたトレイまたはチャンバー | 手袋、圧縮空気、研磨カス、るつぼの状態 |
| バッチ間の変動 | 熱電対のドリフト、素子の経年劣化、負荷の不均一 | 材料ロット変更、プログラム編集、オペレーター練習 |
不透明度の問題は、自動的に炉の障害になるわけではありません。ジルコニア自体、意図しないプログラム変更、または汚染が原因である可能性があります。ただし、同じ材料と設計でも、ある位置では正しく焼結し、別の位置では不十分に焼結する場合は、チャンバーの均一性と負荷に細心の注意を払う必要があります。熱電対の交換後、または長期間校正を行わなかった後に問題が発生した場合は、プログラムを調整する前に測定ドリフトを調査する必要があります。
冷却後に発生する亀裂は、正確に診断するために特に重要です。緑色の状態ですでに存在していた亀裂は、焼結後にのみ見えるようになる場合があります。コネクタ部や肉厚部に熱応力によるクラックが発生する場合があります。制御された冷却セグメントと明確なドア開閉ルールを備えた炉は、主要なリスク源の 1 つを軽減しますが、それでもラボでは装填前に修復物を検査し、適切なサポートで取り扱う必要があります。
汚染管理と炉の専用設備
最終的な修復物は機能だけでなく外観でも判断されるため、歯科用ジルコニアは汚染に敏感です。研削による粉塵、研磨による残留物、取り扱いによる油、トレイからの破片などはすべて、高密度化後に目立つ跡を残す可能性があります。炉室は清潔に保つ必要があり、無関係な材料用の汎用オーブンとして使用しないでください。同じユニットを異なるプロセスに使用する場合、ラボは炉と材料の供給者に相互汚染のリスクがないことを確認する必要があります。
サポートトレイとるつぼは歯科焼結専用であり、ひび割れ、剥離、または残留物がないか検査する必要があります。耐火性の表面は時間の経過とともに粒子を放出する可能性があります。一部の洗浄剤は雰囲気や修復物の表面に影響を与える残留物を残す可能性があるため、洗浄方法は炉のマニュアルに従う必要があります。手袋は清潔で、グリーン ジルコニアの取り扱いに適したものでなければなりません。圧縮空気を使用する場合は、濾過し、油や水を含まないようにする必要があります。
T-ブライト歯科用炉は、浮遊粉塵、研削粉、強い気流が制御された部屋に設置する必要があります。煙を除去する排気経路は、チャンバー内に粉塵を引き込む逆流を生じさせてはなりません。炉のドアの周囲の領域は、サイクルごとに負荷が通過するため、特に重要です。積み込む前にドア部分を拭き、シールを確認し、トレイを覆い続けるという簡単な習慣を実践するだけで、回避可能な欠陥の多くを防ぐことができます。
炉の設置は技術的な決定であると同時に、経営上の決定でもあります。研究室がジルコニア用に 1 つの炉を使用し、他の歯科用セラミック用に別の炉を使用している場合は、トレイが間違ったユニットに配置されるのを防ぐために、ワークフローに明確にラベルを付ける必要があります。利用可能な炉が 1 台しかない場合、ラボでは、その炉で何を処理できるか、何が処理できないかを書面で規定する必要があります。汚染されたバッチのコストは、通常、専用の焼結炉を維持するコストよりも高くなります。
ロード戦略、サポート、およびスループット
荷重は、チャンバー内のすべての修復物の熱履歴に影響を与えます。密度の高いトレイ、多数のユニット、または加熱要素の近くに置かれた修復物は、局所的な温度と熱が負荷を通過する方法を変化させる可能性があります。炉はセンサーで気温を制御する可能性がありますが、修復物は独自の熱応答を経験します。ロードを適切に実践すると、その不一致が減ります。
修復物は、歪みを最小限に抑え、熱がすべての表面に伝わるような方法でサポートされる必要があります。担体は安定していて、清潔で、焼結温度に適合する必要があります。修復物は互いに接触したり、チャンバーの壁に触れたりしてはなりません。小さな笠木や大きなブリッジは、一隅に積み重ねるのではなく、慎重に配置する必要があります。研究室が混合負荷を定期的に処理する場合、最大または最も厚い修復物は熱負荷を支配する可能性があるため、特別な注意が必要です。
スループットは炉の仕様として議論されることが多いですが、実際にはスケジュールの結果です。サイクルあたりのユニット数は、使用可能なチャンバー、サポートの配置、プログラムの長さ、および許容可能な冷却時間によって異なります。作業ゾーンが狭い場合、または負荷を均一に加熱できない場合、大きなチャンバーを備えた炉でもスループットが向上しない可能性があります。短いプログラムでよく組織化されたサイクルを頻繁に実行するラボでは、小型の炉で十分な場合があります。
特定の技工所向けに T-Bright 歯科用炉を評価する場合は、理論上の最大値ではなく現実的な負荷を見積もってください。サポートを含め、空気の移動のためのスペースを残し、積み込み、積み降ろし、回復に必要な時間を考慮します。次に、その実際の処理能力を、ラボの毎日の症例の組み合わせと比較します。このアプローチにより、決して満たされることのないチャンバーの過剰購入が防止され、生産のピーク時にボトルネックとなる炉の購入が回避されます。
検証、校正、メンテナンス
歯科用炉は、測定および制御機器であると同時に加熱装置でもあります。コントローラーは温度センサーに依存しているため、センサーがドリフトしたり故障したりする可能性があります。発熱体が古くなり、断熱材が劣化し、ドアのシールが圧縮され、接点が緩みます。新品の時には安定していた炉でも、明らかな警告なしに徐々に性能が低下する場合があります。したがって、検証とメンテナンスは品質管理の一部であり、オプションのサービス作業ではありません。
校正および検証方法は、炉の文書とラボの品質システムに従う必要があります。一般的なアプローチは、チャンバーと該当する規格に適した方法を使用して、炉の表示を定義された間隔での独立した測定値と比較することです。ラボでは、結果、日付、方法、および調整を記録する必要があります。熱電対を交換した場合、生産を再開する前に、コントローラで新しいオフセットまたは新たな検証の実行が必要になる場合があります。
予防保守には、ドアのシール、チャンバー内部、アクセス可能な発熱体、排気経路、冷却設備、および電気接続の検査が含まれる必要があります。 T-Bright Dental Furnace 製品ページとドキュメントを使用して、モデルの特定のメンテナンス ポイントを確認する必要があります。また、ラボでは、繰り返し発生する問題が大規模なバッチに影響を与える前に調査できるように、障害、停電、異常な結果のログを保存する必要があります。
- 定められた間隔でドアのシールとチャンバーにゴミや損傷がないか確認してください。
- 文書化された方法を使用して、独立した基準に対して温度表示を検証します。
- サポートとトレイに亀裂、剥離、または汚染がないか検査します。
- コントローラーの変更、センサーの交換、または電源イベントの後にプログラム記録を確認します。
- 修復物を炉、プログラム、位置、オペレーターに関連付けたバッチログを保存します。
ワークフローに合わせた歯科用炉の選択
炉の選択は、ラボが実際に処理する材料と修復物の種類から始める必要があります。単一コーピングに焦点を当てた研究室には、長大橋やフルアーチ フレームワークを定期的に焼結する研究室とは異なるニーズがあります。ジルコニアのサプライヤーの要件によって、許容可能なプロセス ウィンドウが定義されます。炉は、通常の生産変動に対して十分なマージンを持ってその窓内に収まる必要があります。
の T-ブライト歯科用焼結炉 チャンバーのサイズと作業ゾーン、コントローラーの機能、プログラムの保存、障害報告、冷却制御、ドアと排気の設計、設置要件、サービス サポートなど、プロセスに影響を与える文書化された機能に関して比較する必要があります。完全なプロセスレビューの代わりに最高気温を受け入れないでください。プログラムを検証するために必要な情報を求め、炉がラボの環境で校正および保守できることを確認します。
| 選択エリア | 尋ねる質問 | なぜそれが重要なのか |
|---|---|---|
| チャンバーと作業ゾーン | どのくらいの荷重で均一に焼結できるのでしょうか? | フィット感、半透明性、バッチの一貫性に影響します |
| プログラム制御 | プログラムをロック、コピー、監査することはできますか? | オペレーターのエラーを軽減し、トレーサビリティをサポートします |
| 熱応答 | 装填後、炉はどのように回復しますか? | 保持安定性とサイクル再現性に影響を与える |
| 冷却 | 冷却は管理され、文書化されていますか? | 応力と亀裂のリスクを軽減します |
| メンテナンス | 点検または交換が必要な部品はどれですか? | 稼働時間と長期的な精度をサポート |
設置条件にも注意が必要です。炉には、適切なスペース、換気、電力品質、およびチャンバーが不要な塵や湿気にさらされない室内環境が必要です。ラボが拡張を計画している場合は、電気設備と換気設備が選択したモデルをサポートできることを確認してください。これらの実際的な詳細は、炉を設置した後よりも納品前の方が解決しやすいです。
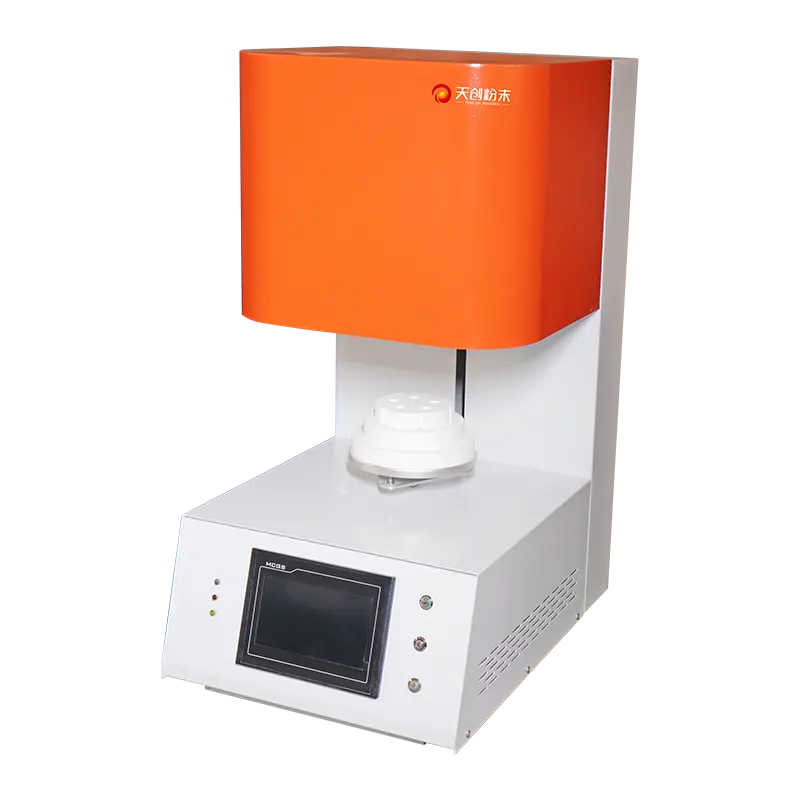
T-Bright 歯科用炉の構成図。
最終的な選択の決定は、ショールームの印象だけではなく、試用または検証計画に基づいて行う必要があります。代表的な修復物を実行し、適合性と外観をチェックし、チャンバー内の位置を比較し、プログラムを文書化します。結果が材料サプライヤーの要件とラボの品質基準を満たしていれば、炉を生産用にリリースできます。そうでない場合は、ユニットを日常使用する前に原因を特定する必要があります。
実稼働バッチをコミットする前に
歯科焼結は一貫性をもたらします。新しい炉、新しいジルコニア、または新しいプログラムを患者の作業に使用する前に、研究室は短いながらも有意義な検証を完了する必要があります。正確な範囲は品質システムと材料サプライヤーの指示によって異なりますが、次の点は実用的な開始チェックリストです。
- 炉がメーカーの指示に従って設置され、換気されていることを確認してください。
- ジルコニア サプライヤーの検証済みの焼結プログラムをベースラインとして使用します。
- 独立した基準を使用して温度表示を検証し、結果を記録します。
- 代表的な大小の修復物を異なるチャンバー位置で実行します。
- 冷却後のフィット感、色合い、半透明性、表面状態、亀裂を検査します。
- 各バッチの炉 ID、プログラム ID、材料ロット、ロード位置、およびオペレーターを記録します。
- ドアの開閉、負荷の取り外し、停電後の再起動について明確なルールを定義します。
- チャンバー、サポート、およびローディングエリアを清潔に保ち、歯科治療専用にします。
の T-ブライト歯科用炉製品ページ は、モデルの文書化された機能とインストール要件を確認するための開始点となります。そこから先は、実際の作業はプロセス制御です。つまり、検証されたプログラム、クリーンなチャンバー、適切な負荷パターン、炉が期待どおりに動作していることを示すメンテナンス記録です。これらの要素が適切に配置されている場合、炉は不確実性の原因ではなく、歯科ワークフローの再現可能な部分になります。