Broyeur à boulets planétaire à ultrasons : Guide de processus
Le broyage fin suit rarement une ligne droite. Un matériau qui se brise rapidement entre 100 µm et 20 µm peut ralentir brusquement en dessous de 5 µm, et un échantillon qui semble entièrement dispersé dans un bécher peut toujours contenir des agglomérats qui se comportent comme des particules beaucoup plus grosses. À l’extrémité fine, l’énergie qui fracture les particules peut également les presser les unes contre les autres, chauffer la boue et modifier sa rhéologie. Un broyeur à boulets planétaire à ultrasons est un moyen de parvenir à cet équilibre. Il combine le mouvement à haute énergie d'un broyeur planétaire à boulets avec l'énergie acoustique délivrée au bol de broyage, à la boue ou à un autre point de couplage, selon la configuration.
Le but n’est pas de remplacer le fraisage mécanique par du son. Il s'agit d'ajouter un deuxième mécanisme qui peut aider à désagglomérer les fines particules, à améliorer le mouillage et à maintenir le processus en mouvement lorsque le broyage à boulets ordinaire atteint un plateau. L'avantage est spécifique au matériau. Une céramique dure et cassante peut encore avoir besoin d'une énergie d'impact et d'un support résistant à l'usure, tandis qu'une poudre agglomérée molle peut réagir principalement à la dispersion. Pour les laboratoires et les équipes de procédés qui comparent les options, la question utile n’est pas de savoir si l’assistance par ultrasons est « meilleure » en général, mais où elle s’inscrit dans la chaîne de rupture et de dispersion. Le broyeur à boulets planétaire ultrasonique depuis TENCAN est un point de référence pour cette évaluation, et la logique du processus ci-dessous s'applique à tout programme de test sérieux.
Pourquoi le broyage fin s'arrête avant que le PSD cible ne soit atteint
La plupart des problèmes de broyage fin ne sont pas dus à un manque d’énergie. Ils sont causés par une énergie qui se dirige au mauvais endroit. Dans un broyeur planétaire à boulets, le pot tourne autour de son propre axe tandis que la roue solaire tourne dans la direction opposée. Les billes s'élèvent contre la paroi du pot, tombent et entrent en collision les unes avec les autres ainsi qu'avec l'échantillon. Le résultat est un mélange d’impact, de friction et de cisaillement. Cela fonctionne bien pour le broyage grossier, mais à mesure que les particules deviennent plus petites, leur surface augmente et les forces interparticulaires deviennent plus importantes que la sédimentation gravitationnelle. Les fines particules adhèrent les unes aux autres, aux parois du pot et aux billes de broyage. Le broyeur peut continuer à fonctionner alors que la distribution granulométrique mesurée cesse de s'améliorer.
L'agglomération n'est pas la même chose qu'une particule primaire grossière
Un agglomérat est un amas maintenu ensemble par les forces de Van der Waals, l'attraction électrostatique, des ponts capillaires ou un liant. Il peut être brisé par des forces plus faibles que celles nécessaires pour briser un cristal primaire. Cette distinction est importante car un résultat de diffraction laser peut signaler une population grossière même lorsque les particules primaires sont déjà fines. Si l’énergie ultrasonique est appliquée pendant ou après le broyage, elle peut aider à séparer ces amas, en particulier dans un support liquide. Toutefois, si les particules primaires sont encore grosses, le traitement par ultrasons ne remplacera pas à lui seul l’impact de la balle. Le broyeur et le champ ultrasonique effectuent des tâches différentes, et la confusion des deux conduit à des essais décevants.
La chaleur, la viscosité et le resoudage modifient la fenêtre de processus
Un broyage fin génère de la chaleur. Dans un pot scellé, cette chaleur augmente la température de la poudre, du liquide et du pot lui-même. Les polymères mous peuvent ramollir et tacher ; les graisses et les cires peuvent recouvrir les supports ; les poudres réactives peuvent s'oxyder ; et les solvants volatils peuvent créer une pression. La boue devient également plus visqueuse à mesure que des fines sont produites. Une boue épaisse amortit les collisions de billes, réduit le mélange et peut piéger les particules dans les zones mortes. Certains matériaux, en particulier les métaux et les polymères ductiles, peuvent se ressouder aux points de contact plutôt que de se briser. La cavitation ultrasonique et le flux acoustique peuvent améliorer le mélange local et aider à briser les agglomérats mous, mais ils ajoutent également de l'énergie et de la chaleur. Sans contrôle de la température et sans chargement réaliste des solides, le processus combiné peut devenir moins stable, pas plus.
La contamination devient plus visible aux tailles fines
À mesure que la taille des particules diminue, la surface du produit augmente, de sorte que l'usure du pot et des éléments de broyage a une plus grande influence sur la pureté. Un pot acceptable pour un échantillon grossier peut introduire trop de contamination après plusieurs heures de broyage fin. La même préoccupation s'applique à toute sonde ultrasonique qui entre en contact avec la boue. Le couplage à travers la paroi évite le contact direct entre le transducteur et l'échantillon, mais le matériau du pot et l'épaisseur de la paroi affectent alors l'efficacité avec laquelle l'énergie acoustique atteint le liquide. Ce ne sont pas des accessoires mineurs ; ils font partie de la conception du processus.
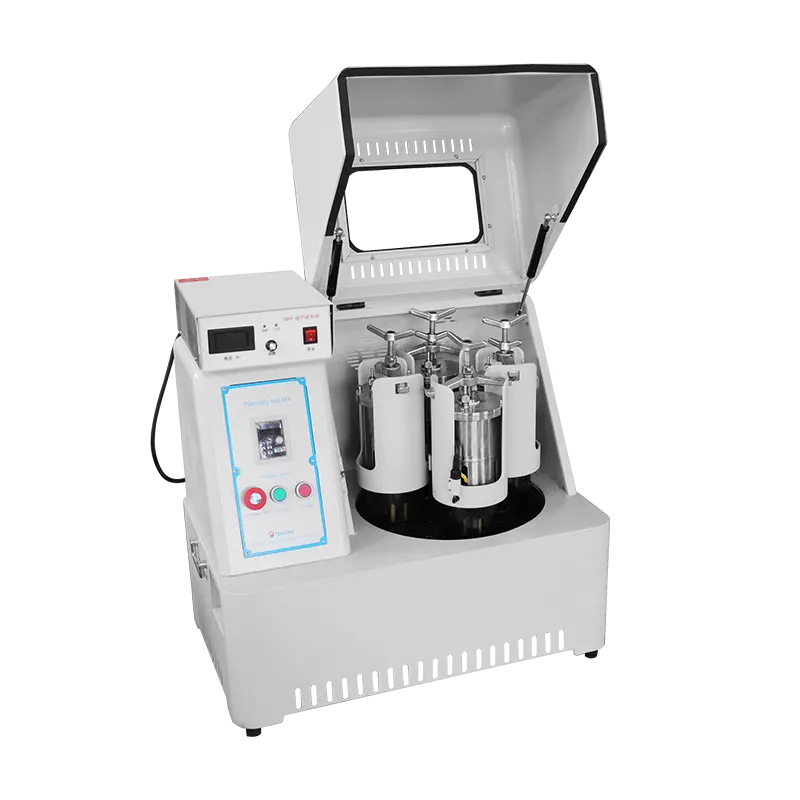
Un broyeur à boulets planétaire à ultrasons combine le mouvement du pot planétaire avec un chemin d'assistance acoustique ; le bocal, le couplage et la disposition exacte des commandes dépendent de la configuration sélectionnée.
Lorsqu'une courbe de fraisage s'aplatit, il convient de séparer les causes possibles avant de changer de machine. Une séquence de diagnostic rapide consiste à vérifier la taille des particules primaires par imagerie, à comparer les méthodes de dispersion humide et sèche pour la diffraction laser, à mesurer la viscosité et la température de la suspension à la fin de l'analyse et à inspecter le pot pour déceler une prise en masse ou un revêtement de support. Si les particules primaires sont fines mais que le rapport PSD est grossier, l'agglomération et la dispersion des mesures y contribuent probablement. Si les particules primaires restent grossières malgré un broyage prolongé, le problème vient probablement de l'apport d'énergie, de la sélection du média ou du comportement du matériau. L'assistance par ultrasons est plus pertinente dans le premier cas que dans le second.
Comment fonctionne un broyeur à boulets planétaire à ultrasons
Le nom décrit un hybride. Un broyeur à boulets planétaire fournit la force motrice mécanique et un système à ultrasons ajoute de l'énergie acoustique à haute fréquence. Concrètement, le broyeur crée des impacts et des cisaillements répétés grâce au mouvement des billes de broyage, tandis que le champ ultrasonore crée des ondes de pression dans le liquide ou à l'interface du pot. La combinaison peut être utile car les deux mécanismes agissent à des échelles différentes. Le broyage à boulets détruit le réseau de particules ; le traitement par ultrasons peut attaquer les liaisons faibles qui maintiennent les fragments fins ensemble et améliorer l'échange de liquide à la surface des particules.
Le mouvement planétaire définit la référence énergétique
Dans un broyeur planétaire, les forces centrifuges et de Coriolis créées par le pot en rotation et la roue solaire déterminent le mouvement des billes. Des vitesses de rotation plus élevées augmentent généralement l'énergie d'impact et réduisent le temps nécessaire à la rupture, mais elles augmentent également la génération de chaleur, l'usure et le risque de mouvement du pot ou de compactage de l'échantillon. Le niveau de remplissage compte également. Trop peu de médias signifie moins de collisions ; trop de milieu laisse peu de place à l’échantillon et peut restreindre le vol de la balle. L'optimum dépend de la géométrie du pot, de la densité des billes, du diamètre des billes et de la quantité d'échantillon. Aucune vitesse ou taux de remplissage ne peut être transféré en toute sécurité d’un matériau à un autre. Le même principe s'applique à un broyeur planétaire à boulets ultrasonique : le module acoustique modifie le processus, mais il ne supprime pas la nécessité d'établir une base de broyage mécanique solide.
Quelle énergie ultrasonique ajoute au pot
Lorsque les ultrasons traversent un liquide, ils créent des régions alternées de basse et de haute pression. Des bulles de cavitation se forment, grandissent et s'effondrent. Leur effondrement produit un cisaillement localisé, des microjets et des turbulences à proximité de la surface des particules. Le flux acoustique déplace également le liquide à travers le pot, ce qui peut réduire les gradients de concentration et amener du liquide frais aux agglomérats. Dans un contexte de broyage, ces effets peuvent contribuer à trois tâches : mouiller les amas de poudre sèche, séparer les agglomérats faiblement liés et empêcher les fines particules de se déposer ou de s'agglutiner sur les surfaces. Les effets sont plus forts là où le champ acoustique est fort et là où le liquide peut le transmettre efficacement. Ils ne remplacent pas la fracture des particules primaires dures.
Il est important de ne pas décrire l’assistance par ultrasons comme un « coup de pouce » universel. Une énergie acoustique trop élevée peut provoquer un échauffement excessif, une érosion du pot ou de la sonde, de la formation de mousse et une réagglomération une fois le champ retiré. Les solvants ayant une pression de vapeur élevée peuvent caviter plus facilement, mais peuvent également s'évaporer ou créer une pression. Des charges élevées en matières solides peuvent atténuer le champ acoustique et rendre sa répartition inégale. Le réglage utile est celui le plus bas qui produit la dispersion ou la désagglomération requise sans endommager le produit ou le matériel. Étant donné que la puissance, la fréquence, le rapport cyclique et la méthode de couplage des ultrasons varient selon la conception du produit, ces valeurs doivent être confirmées pour l'unité réelle plutôt que d'après un tableau générique.
Méthode de couplage et conception du pot
L'énergie ultrasonique peut être introduite de différentes manières. Dans un agencement, un transducteur est couplé à la paroi du pot ou à une interface dédiée. Dans un autre cas, une sonde ou un klaxon peut entrer directement en contact avec la boue. Chaque approche comporte des compromis. Le couplage à travers la paroi maintient le transducteur hors de l'échantillon et réduit le risque de contamination par contact, mais le transfert d'énergie dépend du matériau du pot, de l'épaisseur de la paroi et du trajet acoustique. Le couplage direct de la sonde peut fournir plus d'énergie au liquide, mais il introduit une surface mouillée qui doit être nettoyée et vérifiée pour sa compatibilité. Le matériau du pot est également important : une céramique dense et rigide peut transmettre le son différemment d’un pot en polymère ou en métal. L'utilisateur doit confirmer quels matériaux de pot et quels arrangements de couplage sont pris en charge pour l'application prévue.
Les traitements humides et secs ne sont pas équivalents
L'assistance par ultrasons est le plus souvent envisagée pour le broyage humide ou à base de boues, car les liquides transmettent efficacement l'énergie acoustique et la cavitation est possible. Un support liquide aide également à dissiper la chaleur et permet au champ ultrasonique d’atteindre les amas de particules. Le traitement à sec est plus complexe. L'air ne transmet pas l'énergie acoustique de la même manière et les poudres fines et sèches peuvent être difficiles à fluidiser uniformément. Dans certaines configurations, les vibrations ultrasoniques peuvent être utilisées pour améliorer l’écoulement de la poudre ou réduire l’adhérence des parois, mais l’effet dépend fortement de la conception de l’équipement. Pour une poudre céramique sèche et fluide, le broyage mécanique peut être la principale exigence. Pour une suspension avec des agglomérats fins, l'assistance ultrasonore peut être plus pertinente. La décision doit suivre l’état réel de l’échantillon, et non la seule catégorie de produits.
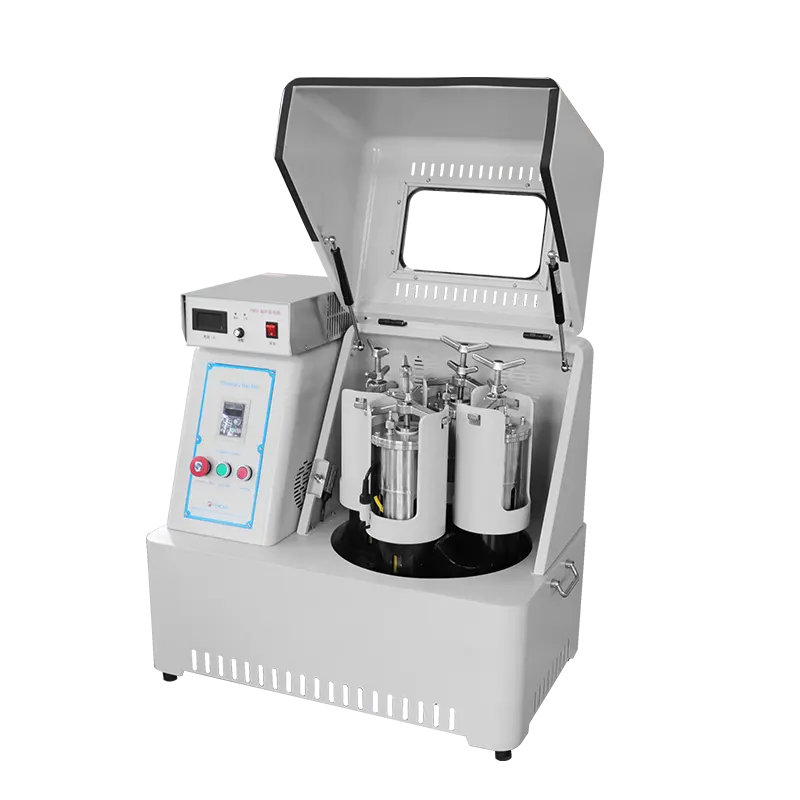
Les configurations de laboratoire diffèrent par le volume des pots, les matériaux et les fonctionnalités de contrôle ; les essais de processus doivent utiliser le même ensemble de pots et de supports destinés à la méthode finale.
Variables de processus qui déterminent si l'assistance par ultrasons est utile
Un essai réussi est généralement le résultat de plusieurs variables évoluant simultanément dans la bonne direction. Changer uniquement la puissance des ultrasons est rarement suffisant. Le tableau ci-dessous résume les principaux facteurs et les questions pratiques à poser lors du développement de la méthode.
| Variable | Ce que cela affecte | Que vérifier |
|---|---|---|
| Matériau et volume du pot | Contamination, transmission acoustique, capacité d'échantillonnage | Compatibilité avec l'échantillon et le solvant ; épaisseur de paroi ; options de pot prises en charge |
| Matériau et taille de la boule de broyage | Énergie d'impact, usure, efficacité de broyage fin | Dureté et densité par rapport à l'échantillon ; compte de balle ; limites de contamination |
| Chargement de solides et phase liquide | Viscosité, cavitation, transfert de chaleur, stabilité de la dispersion | Pompabilité ou mélange ; compatibilité avec les solvants ; besoin de dispersant |
| Puissance et cycle de service des ultrasons | Désagglomération, échauffement, érosion, moussage | Réglage efficace le plus bas ; fonctionnement pulsé ou continu ; augmentation de la température |
| Vitesse de rotation et temps de fraisage | Taux de casse, chaleur, usure, forme PSD | Énergie par lot ; limite de température ; reproductibilité |
| Contrôle de la température | Stabilité des matériaux, pression du solvant, rhéologie | Méthode de refroidissement ; courses intermittentes ; température maximale admissible |
Le matériau des pots et des billes fixe les limites de contamination et d'énergie
Les matériaux courants des pots de laboratoire comprennent l'agate, la zircone, l'alumine, l'acier inoxydable, le carbure de tungstène et les polymères pour des applications spécifiques. Chacun a une combinaison différente de dureté, de densité, de résistance à l’usure et de compatibilité chimique. Un ensemble de pots et de billes denses et durs peut fournir plus d'énergie d'impact, mais il peut également introduire plus d'usure ou alourdir l'ensemble de pots. Un ensemble plus doux ou de densité inférieure peut être préféré pour les travaux sensibles à la contamination, mais le temps de fraisage peut augmenter. Le choix n’est pas simplement « plus difficile est mieux ». Elle doit être basée sur la dureté de l'échantillon, la contamination admissible, la taille des particules cibles et la méthode de nettoyage. Pour les configurations ultrasoniques, le matériau du pot doit également être compatible avec la méthode de couplage acoustique. C'est un point à confirmer auprès du fabricant plutôt que de le déduire d'une liste d'accessoires standard pour broyeur planétaire.
La taille et le remplissage de la balle contrôlent l'équilibre entre l'impact et l'action de la surface.
Les grosses billes fournissent plus de masse par collision et sont utiles pour les cassures grossières. Les petites billes créent plus de points de contact et peuvent être plus efficaces pour le broyage et la dispersion fins, mais chaque impact transporte moins d'énergie. Un mélange de tailles peut parfois améliorer l’emballage et le contact, même s’il rend également la méthode plus difficile à reproduire. Le rapport boule/poudre est une autre variable. Un rapport élevé augmente le nombre de collisions par unité de poudre mais réduit le volume d'échantillon disponible et peut augmenter l'usure. Il n’existe aucun ratio universel qui puisse être recommandé sans test. Pendant le développement de la méthode, maintenez constants le pot, le matériau de la balle et la masse totale de la balle tout en modifiant un facteur à la fois. Il est ainsi plus facile de déterminer si une amélioration vient d’une assistance ultrasonique ou d’un changement d’énergie mécanique.
La phase liquide et la formulation déterminent si la cavitation peut fonctionner
Dans le broyage humide, le liquide fait plus que transporter la poudre. Il contrôle la viscosité, le transfert de chaleur et la force des contacts interparticulaires. Un solvant qui mouille bien la poudre peut réduire l’agglomération ; un liquide peu mouillant peut laisser des amas secs difficiles à briser. Les dispersants peuvent stabiliser les fines particules après le broyage, mais un surdosage peut créer de la mousse ou interférer avec un traitement ultérieur. La charge de solides doit être suffisamment élevée pour la productivité mais suffisamment faible pour le mouvement et la transmission acoustique. Si la bouillie devient trop visqueuse, le champ ultrasonore peut être atténué et les billes risquent de ne plus bouger librement. Un point de départ utile consiste à effectuer un petit contrôle de viscosité et de sédimentation avant l’essai de broyage, puis à comparer la même formulation avec et sans assistance ultrasonique.
Les réglages ultrasoniques doivent être traités comme une variable de processus et non comme un interrupteur.
La puissance, la fréquence, le cycle de service et la durée du traitement des ultrasons influencent tous le résultat. Une puissance plus élevée ne produit pas automatiquement une dispersion plus fine ou plus stable. Cela peut générer rapidement de la chaleur, éroder la surface de couplage et créer un champ inégal à l’intérieur du pot. Le fonctionnement pulsé peut réduire le chauffage moyen tout en provoquant une perturbation répétée des agglomérats. Un fonctionnement continu peut être utile pour une étape de désagglomération courte mais moins adapté pour un matériau sensible à la chaleur. Il est préférable de trouver la bonne combinaison grâce à une petite matrice d'essais : puissances faibles, moyennes et élevées à un temps de broyage fixe, suivis de mesures de taille des particules, de température et de stabilité visuelle. Si la page du produit ne répertorie pas un paramètre particulier pour un pot et un échantillon donnés, ce paramètre doit être établi expérimentalement.
La vitesse, le temps et la température sont liés
L'augmentation de la vitesse de rotation et du temps de fraisage augmente généralement les chances d'atteindre un PSD plus fin, mais cela augmente également la chaleur et la contamination. Dans un broyeur à boulets planétaire à ultrasons, la charge thermique provient à la fois du travail mécanique et de l'énergie acoustique. Une méthode qui fonctionne pendant dix minutes peut échouer au bout d'une heure parce que la bouillie s'est épaissie, que le solvant s'est évaporé ou que le pot est devenu trop chaud. Le contrôle de la température peut être actif, comme une enveloppe refroidie ou un fluide en circulation, ou procédural, comme de courts trajets avec des pauses. L'approche correcte dépend du matériau et de la configuration de l'équipement. Pour les polymères sensibles à la chaleur, les produits pharmaceutiques et les matériaux de batterie, la température doit être enregistrée pendant l'essai, et pas seulement à la fin.
Mesurez la bonne réponse granulométrique
La distribution granulométrique est la principale variable de réponse, mais elle doit être interprétée avec prudence. Les résultats de la diffraction laser dépendent de la méthode de dispersion, du modèle optique et de la sonication appliquée lors de la mesure. Si la mesure elle-même utilise des ultrasons, un résultat grossier avant la mesure et un résultat fin après la mesure peuvent indiquer des agglomérats plutôt que des particules primaires. La microscopie électronique peut montrer si les particules primaires ont changé. La rhéologie, la sédimentation et la couleur peuvent également révéler la qualité de la dispersion. Pour une comparaison équitable, utilisez le même protocole de mesure pour chaque essai et signalez les conditions de dispersion avec le PSD. Ceci est particulièrement important lors de l'évaluation d'un processus de fraisage par ultrasons, car le même mécanisme acoustique peut affecter à la fois le processus et le test hors ligne.
Faire correspondre la configuration du broyeur au matériau et au flux de travail
La question de sélection la plus utile n’est pas « Quelle est l’unité la plus puissante ? » mais « Quelle combinaison de pot, de média, de liquide et d'assistance acoustique répondra à ma question matérielle ? » Une méthode de laboratoire qui ne peut pas être reproduite a peu de valeur et une configuration difficile à nettoyer peut introduire une contamination croisée entre les échantillons. Le TENCAN broyeur à boulets planétaire ultrasonique doit être évalué par rapport au volume d’échantillon, à la PSD cible et aux limites de contamination du flux de travail réel, et pas seulement par rapport à une taille nominale de pot.
Matériaux durs et cassants versus matériaux agglomérés mous
Les matériaux durs et cassants tels que de nombreux oxydes, carbures et minéraux nécessitent généralement une énergie d'impact suffisante pour initier et propager des fissures. L'assistance par ultrasons peut aider à maintenir la dispersion des fines et à réduire l'agglutination, mais les conditions mécaniques de broyage restent centrales. Les matériaux mous ou agglomérés se comportent différemment. Un pigment, une poudre de polymère ou un intermédiaire pharmaceutique peut atteindre rapidement sa taille de particule primaire, puis former des amas stables qui donnent un aspect grossier au PSD. Dans ce cas, la désagglomération par ultrasons peut être plus précieuse que des heures supplémentaires de broyage à boulets. La même logique s'applique aux boues qui gélifient ou s'épaississent après broyage : le flux acoustique et la cavitation peuvent améliorer la dispersion à court terme, mais un dispersant ou un changement de formulation peuvent être nécessaires pour une stabilité à long terme.
Le volume de l'échantillon et la sélection du pot affectent la signification du résultat
Un petit pot est pratique pour les matériaux coûteux ou rares, mais il limite également le nombre de billes et la quantité de liquide pouvant être utilisée. Un très petit lot peut ne pas représenter les conditions de mélange et de température d’un pot plus grand. À l’inverse, un grand pot peut nécessiter plus d’échantillons que ce qui est disponible et peut rendre la distribution acoustique moins uniforme. La meilleure approche consiste à sélectionner un pot permettant un volume d’échantillon représentatif avec suffisamment d’espace libre pour le mouvement de la bille. Si le plan doit être étendu, le rapport échantillon/média et la formulation de la bouillie doivent rester aussi cohérents que possible. Le couplage ultrasonique n’évolue pas nécessairement de manière linéaire avec le volume du pot, il ne faut donc pas supposer qu’un essai réussi de 50 ml se reproduit directement dans un récipient beaucoup plus grand.
Exigences en matière de contamination et de nettoyage
Dans le cas de particules fines, même de petites quantités d'usure du pot ou du support peuvent affecter le produit. L'utilisateur doit définir la contamination admissible avant de choisir le matériau du pot. Une céramique résistante à l'usure peut être appropriée pour un oxyde abrasif mais inacceptable si le même élément est une impureté critique. Un pot en polymère peut réduire la contamination métallique, mais peut être moins efficace pour les impacts à haute énergie. Le nettoyage est tout aussi important. La poudre fine peut s'accumuler dans les coins et la boue séchée peut être difficile à retirer d'un pot doté d'une surface de couplage acoustique intégrée. Si la même unité est utilisée pour plusieurs matériaux, une procédure de nettoyage validée et un essai à blanc peuvent être nécessaires. Ces détails pratiques font partie de la décision de sélection et non après coup.
Flux de travail sec ou humide
Une voie de broyage humide est souvent préférée lorsque le produit final est une suspension, lorsque le contrôle de la poussière est important ou lorsque le champ ultrasonique a besoin d'un liquide pour transmettre de l'énergie. Une voie sèche peut être préférée lorsque le liquide doit être éliminé ultérieurement, lorsque le matériau réagit avec le solvant ou lorsque le procédé est destiné à imiter une étape de production sèche. Aucune des deux voies n’est universellement meilleure. L'utilisateur doit vérifier si le pot et la configuration ultrasonique choisis sont adaptés à l'itinéraire sélectionné et si le matériau peut être récupéré sans étape difficile de séchage ou de filtration. Si le processus nécessite à la fois des essais secs et humides, planifiez-les comme des tâches distinctes de développement de méthodes plutôt que de supposer qu'un ensemble de paramètres sera transféré.
Vérification, mise à l'échelle et contrôles de maintenance
Un résultat de laboratoire devient utile lorsqu’il peut être répété et interprété. Avant de vous engager dans une méthode, effectuez une petite expérience conçue plutôt qu’une seule démonstration. Maintenez le pot et le support fixés, puis faites varier le temps de broyage, la vitesse de rotation, le chargement des solides et la puissance des ultrasons dans des limites sûres. Mesurez la distribution granulométrique, la température, la viscosité et la contamination, le cas échéant. Inclure une analyse de contrôle sans assistance ultrasonique. Le contrôle est essentiel : il montre si l'amélioration vient du procédé hybride ou simplement d'un broyage plus long ou d'une formulation différente.
Définir les critères d’acceptation avant l’essai
Les critères d'acceptation peuvent inclure un D90 cible, une taille médiane maximale, une limite sur les agglomérats surdimensionnés, un plafond de température ou une plage de viscosité. Ils peuvent également comporter une reprise minimale et un niveau d'usure maximal. Écrire ces critères avant la première exécution évite le problème courant du choix des paramètres après avoir vu les données. Si l'application est exploratoire, utilisez d'abord un écran plus large, puis réduisez la fenêtre. Si le matériau est cher, commencez par le plus petit lot représentatif qui permet encore une analyse significative. Enregistrez le pot réel, le nombre de billes, la composition liquide, les paramètres ultrasoniques et la durée d'exécution pour chaque essai ; sans ce record, un résultat prometteur est difficile à reproduire.
La mise à l’échelle est un changement de géométrie, pas seulement de volume
L'augmentation de la taille du lot modifie la distance entre la source ultrasonique et les particules, l'intensité du champ acoustique, le gradient de température et le modèle de mélange. Un pot plus grand peut nécessiter un agencement de couplage différent, une densité de puissance différente ou un temps de traitement plus long, et ces changements peuvent modifier la distribution granulométrique. Pour la mise à l'échelle, comparez l'énergie par unité de masse, le profil de température et la PSD finale plutôt que seulement la puissance nominale. Si le procédé est destiné à la production, déterminez si une assistance ultrasonique est nécessaire tout au long du broyage ou uniquement pendant une étape de dispersion. Un traitement acoustique court après le fraisage mécanique peut être plus facile à intégrer qu'un processus discontinu entièrement combiné.
La maintenance et la sécurité font partie de la méthode
Le matériel ultrasonique peut s'user au niveau de l'interface de couplage et les joints des bocaux peuvent se dégrader après des cycles thermiques répétés. L'utilisateur doit suivre les instructions d'inspection et de nettoyage du fabricant, vérifier que les surfaces du transducteur et du couplage ne sont pas endommagées et vérifier que le système de refroidissement fonctionne avant une longue utilisation. Les solvants à faible point d'éclair, les poudres réactives et les pots scellés nécessitent une attention particulière à la pression et à la température. L'électronique ultrasonique haute tension et les niveaux sonores élevés nécessitent également des précautions appropriées en laboratoire. Une méthode qui produit une bonne PSD mais qui est difficile à exécuter de manière sûre ou reproductible n’est pas une méthode robuste.
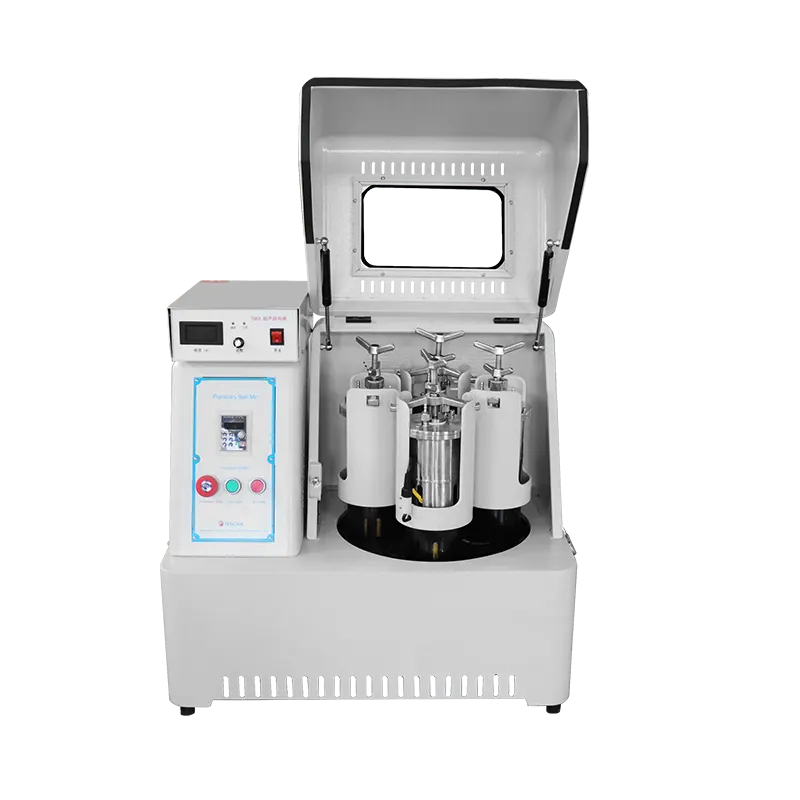
Les essais reproductibles doivent enregistrer le type de pot, le support, la formulation de la bouillie, les réglages des ultrasons et la température ainsi que le résultat de la taille des particules.
Quand l’assistance par ultrasons est le mauvais choix
Il existe des cas évidents où un broyeur à boulets planétaire conventionnel est l'outil le plus judicieux. Si l’alimentation est grossière et que l’objectif n’est qu’une réduction modérée de la taille, la complexité acoustique supplémentaire peut ne pas justifier son coût. Si le matériau est une poudre sèche fluide, peu agglomérée et sans sensibilité à la chaleur, un broyage mécanique peut suffire. Si le problème principal est la contamination du pot ou du support, la réponse peut être un ensemble de matériaux différent plutôt qu'une assistance par ultrasons. Si le processus nécessite un débit très élevé, il est peu probable qu’un broyeur hybride de laboratoire soit la solution de production finale ; il est préférable de l'utiliser pour établir une méthode et identifier le mécanisme limitant.
Il est également important de ne pas recourir à l’assistance ultrasonore pour compenser une ligne de base mal choisie. Si la taille de la boule est trop grande, la bouillie trop visqueuse ou le volume du pot inadapté, l'ajout d'ultrasons ne peut qu'ajouter de la chaleur et de la variabilité. Corrigez d’abord les variables mécaniques et de formulation, puis testez si l’assistance acoustique apporte un avantage mesurable. Une comparaison utile inclut le même pot, le même support, le même liquide, le même temps de broyage et le même contrôle de température, seule la condition ultrasonique étant modifiée. Si la différence se situe dans la fourchette d’une exécution à l’autre, la complexité supplémentaire peut ne pas être justifiée.
Une liste de contrôle de sélection pratique
- Comportement du matériau: Le problème est-il dû à une fracture, une agglomération, un revêtement ou une dégradation thermique des particules primaires ?
- Cible PSD: Quelles limites médianes et supérieures sont requises, et comment seront-elles mesurées ?
- Phase liquide: Le broyage humide est-il acceptable et le liquide transmet-il l’énergie acoustique sans réagir ni s’évaporer excessivement ?
- Contamination: Quels matériaux de pots et de billes sont autorisés, et la méthode de couplage par ultrasons introduit-elle une surface de contact mouillée ?
- Température: Quelle est la température maximale autorisée de l’échantillon et comment la chaleur sera-t-elle évacuée pendant l’analyse ?
- Échelle: L’objectif est-il une méthode de laboratoire reproductible, une étape de production en petits lots ou une étude à grande échelle ?
- Nettoyage: Le bol, la surface de couplage et les accessoires peuvent-ils être nettoyés sans contamination croisée ?
Un broyeur à boulets planétaire à ultrasons est particulièrement utile lorsque le problème limitant est la dispersion de fines particules, la rupture d'agglomérats ou le broyage humide sensible à la chaleur qui bénéficie d'un meilleur mélange local. Cette méthode est moins utile lorsque l'échantillon nécessite encore une fracture grossière ou lorsque le processus est déjà limité par la contamination, la formulation ou le débit. La prochaine étape pratique consiste à tester un échantillon représentatif avec une base de référence mécanique fixe, une variable acoustique contrôlée et un critère d'acceptation clair. Pour plus de détails sur la configuration, les options JAR et la description actuelle du produit, reportez-vous au TENCAN broyeur à boulets planétaire assisté par ultrasons page et confirmez la méthode finale dans les conditions réelles du matériau et du processus.