
Emulsionante de corte: estabilidad y ampliación de escala
Por qué la estabilidad de la emulsión comienza en la separación entre el rotor y el estator
Una emulsión limpia y uniforme inmediatamente después de mezclarla aún puede desarrollar una formación de crema, coalescencia o una capa acuosa en cuestión de días. Los formuladores a menudo responden agregando surfactante o aumentando la velocidad. Esos cambios pueden ayudar, pero también pueden ocultar el problema real: el producto nunca recibió suficiente corte controlado en la zona de trabajo, o recibió corte útil junto con calor y aire excesivos. En un emulsionador de cizallamiento, la mayor parte de la energía debe concentrarse en el estrecho espacio entre un rotor giratorio y un estator estacionario. La geometría de ese espacio, la ruta del flujo a través de él y la forma en que se recircula el lote por el cabezal generalmente importan más que un solo número de rpm.
Una emulsión no se estabiliza simplemente porque las gotas sean pequeñas. La estabilidad depende de la distribución del tamaño de las gotas, la resistencia de la película interfacial, la viscosidad de la fase continua, la diferencia de densidad entre fases y la ausencia de desencadenantes de coalescencia. Un emulsionante de cizallamiento influye directamente en los factores primero, tercero y quinto. Rompe las gotas grandes en otras más pequeñas y las distribuye a lo largo de la fase continua. También cambia la viscosidad efectiva del sistema a medida que se subdivide la fase interna. Si el emulsionante crea una distribución estrecha y reproducible del tamaño de las gotas, el tensioactivo tiene más posibilidades de cubrir la nueva interfaz antes de que las gotas colisionen y se fusionen nuevamente.
Esta es la razón por la que dos lotes elaborados con la misma fórmula pueden comportarse de manera diferente cuando cambia la secuencia de mezcla. Un paso corto e intenso a través de la cabeza del rotor-estator puede producir gotas finas, pero si el producto se mantiene bajo cizallamiento bajo durante mucho tiempo, aún puede ocurrir la maduración Ostwald y la formación de crema. Por el contrario, una mezcla más larga y de baja intensidad puede incorporar más aire y calor sin mejorar el tamaño de las gotas. La tarea práctica es encontrar el aporte de energía, el tiempo de residencia y la ventana de temperatura que produzcan la distribución requerida sin dañar los ingredientes.
Por lo tanto, la primera pregunta de diagnóstico no es "¿cuál es la velocidad máxima?" sino "¿dónde se aplica el corte y durante cuánto tiempo?" En un emulsionante de cizallamiento por lotes, el producto puede pasar por la cabeza muchas veces. En una disposición de recirculación, el número de pasadas depende del volumen del lote, el caudal y el tiempo de ejecución. En un pequeño recipiente de laboratorio, la cabeza puede estar parcialmente sumergida, lo que modifica tanto el bombeo como la aireación. Estas son variables de proceso, no simplemente configuraciones de la máquina. Deben registrarse junto con la fórmula para que un lote de laboratorio estable pueda repetirse y transferirse a un sistema más grande con una base racional.
Para cualquiera que compare un emulsionante de corte de laboratorio con un agitador simple, la diferencia es la zona de corte concentrada. Un agitador de paleta o ancla mueve la masa y crea un vórtice, pero no necesariamente genera el gradiente de velocidad local necesario para deformar y romper las gotas. Una cabeza de rotor-estator fuerza al producto a través de una región restringida donde la velocidad cambia bruscamente en una distancia corta. Esa es la región que realiza el trabajo de emulsificación. El resto del recipiente es el principal responsable de la rotación del volumen, la transferencia de calor y de mantener la composición uniforme.
Dentro de un emulsionante de corte: rotor, estator y trayectoria de flujo
El TENCAN emulsionante de corte es una unidad de mezcla de rotor-estator de laboratorio para emulsificación y dispersión. El diseño exacto del cabezal, el recipiente, el motor y los materiales húmedos son detalles de configuración que deben confirmarse en la página del producto y en la cotización, porque un emulsionador de cizalla es un sistema y no un motor y un eje solos. La siguiente discusión explica las decisiones que importan al evaluar ese sistema.
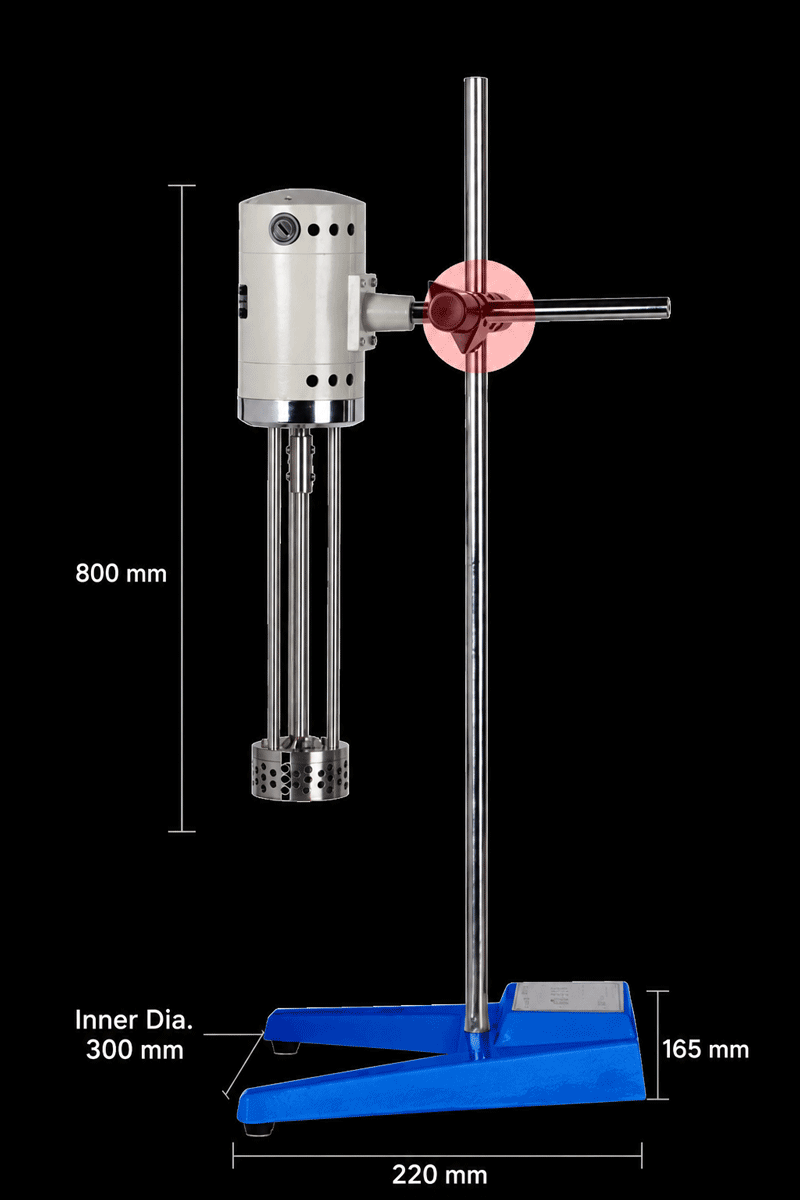
Una cabeza de rotor-estator tiene dos funciones principales. Primero, actúa como una bomba, aspirando el producto hacia el centro del cabezal y empujándolo hacia afuera a través de ranuras, orificios o un espacio anular definido. En segundo lugar, crea un alto cizallamiento en la región donde las superficies giratoria y estacionaria están más cercanas. El equilibrio entre bombeo y cizalla depende del diámetro del rotor, el número y forma de los dientes o ranuras, el juego y la velocidad. Un cabezal diseñado para bombeo elevado puede mover un lote viscoso de manera efectiva pero producir una distribución de tamaño de gota más amplia. Un cabezal diseñado para un cizallamiento local intenso puede crear gotas más finas pero manejar menos flujo a granel, especialmente a medida que aumenta la viscosidad.
Velocidad de la punta del rotor y tasa de corte
La velocidad de la punta del rotor es proporcional al diámetro del rotor multiplicado por la velocidad de rotación. Este es un parámetro de ampliación útil porque describe la velocidad lineal en el borde exterior del rotor. En un espacio idealizado, la velocidad de corte se puede estimar como la velocidad punta dividida por el ancho del espacio. La palabra idealizado importa aquí. El flujo real a través de una cabeza dentada es tridimensional, turbulento en algunos lugares y fuertemente afectado por la viscosidad y la viscoelasticidad. El cálculo sigue siendo útil para comparar dos cabezas geométricamente similares, pero no debe tratarse como una garantía del tamaño de la gota.
Cuando un formulador aumenta la velocidad, suceden varias cosas a la vez. La tensión de corte local aumenta, lo que puede romper las gotas con mayor eficacia. La velocidad de bombeo también aumenta, por lo que el lote pasa por el cabezal con más frecuencia. Se convierte más energía mecánica en calor y puede arrastrarse más aire a la superficie. Si el sistema tensioactivo es sensible a la temperatura o si la fase dispersa contiene componentes volátiles, el beneficio de una mayor velocidad puede verse contrarrestado por daño térmico o cambio de composición. Un diseño de experimentos que cambia la velocidad, el tiempo y la temperatura de forma independiente suele ser más informativo que una única rampa de velocidad.
Geometría del estator y tiempo de residencia
El estator controla cuánto tiempo permanece el producto en la zona de alto cizallamiento y cómo sale del cabezal. Un espacio libre reducido y un recorrido de flujo largo aumentan el tiempo de residencia y la densidad de energía, pero también aumentan el riesgo de sobrecalentamiento y dificultan la limpieza. Las ranuras abiertas y las aberturas más grandes mejoran el flujo y la facilidad de limpieza, pero pueden reducir el esfuerzo cortante máximo para una velocidad determinada. La elección correcta depende del tamaño de gota objetivo, la viscosidad de la fase continua y si el producto contiene sólidos que podrían cerrar la brecha.
El tiempo de residencia en la cabeza es corto, a menudo una fracción de segundo por pasada. Por lo tanto, el aporte total de energía es un producto de la intensidad del corte y el número de pasadas. Esta es la razón por la que dos recorridos a la misma velocidad pueden producir resultados diferentes si uno se recircula durante más tiempo o si la geometría del recipiente cambia la tasa de rotación. En un lote pequeño, el cabezal puede procesar el volumen completo muchas veces por minuto. En un recipiente más grande, el mismo cabezal puede procesar sólo una fracción del volumen en el mismo período. El número de pasadas efectivas debe estimarse o medirse, no asumirse únicamente a partir del tiempo de ejecución.
Sellado, espacio libre y control de temperatura
El sellado del eje y el espacio libre a menudo se pasan por alto durante la selección. Un sello que sea compatible con la formulación debe evitar fugas y evitar la contaminación por lubricantes o partículas de desgaste. Para productos que contienen solventes, el sello y los materiales humedecidos deben verificarse contra la exposición química. Para productos que son sensibles a la oxidación, la capacidad de cubrir el recipiente con gas inerte u operar con un espacio de cabeza limitado puede ser más importante que un pequeño aumento en el corte.
El control de la temperatura es parte del sistema de emulsificación. La energía mecánica eleva la temperatura del producto y la tasa de aumento de temperatura depende de la masa del lote, la potencia del motor, el tiempo de funcionamiento y la eliminación de calor. Un recipiente con camisa o un circuito de enfriamiento externo pueden ayudar, pero la ubicación del sensor es importante. Es posible que una sonda cerca de la pared del vaso no represente la temperatura dentro de la zona de cizallamiento. Si la formulación contiene proteínas sensibles al calor, componentes de fragancia o disolventes de bajo punto de ebullición, pueden ser preferibles ciclos cortos con enfriamiento controlado y períodos de descanso adecuados a un ciclo largo único.
Emparejar el emulsionante de corte con la formulación
Ninguna configuración de rotor-estator es ideal para cada emulsión. La formulación determina si el factor limitante es la ruptura de las gotas, la mezcla en masa, la eliminación de calor o el control de la contaminación. Un enfoque útil es identificar la señal de formulación dominante antes de comparar los equipos. La siguiente tabla muestra cómo las señales comunes se traducen en preguntas de selección. Es una guía cualitativa, no un sustituto de las pruebas con la fórmula real.
| Señal de formulación | Lo que normalmente significa | Qué verificar en un emulsionante de cizallamiento |
|---|---|---|
| Baja viscosidad, baja fracción de fase dispersa. | La colisión de las gotas se ve menos obstaculizada, pero el lote puede airearse fácilmente | Inmersión del cabezal, control de vórtices, rango de velocidad de la punta y capacidad de correr sin excesivo arrastre de aire. |
| Alta viscosidad o consistencia semisólida | La rotación a granel y el bombeo pueden limitar el rendimiento más que el corte local | Par del motor a baja velocidad, diseño del cabezal para flujo viscoso, ajuste del recipiente y si se necesita un agitador a granel separado |
| Ingredientes sensibles al calor | El aporte de energía puede elevar la temperatura rápidamente en un lote pequeño | Monitoreo de temperatura, opciones de enfriamiento, capacidad de tiradas cortas y volumen de trabajo mínimo |
| Fase solvente o volátil | La compatibilidad del sello y la contención de vapor se vuelven críticas | Materiales húmedos, tipo de sello, espacio libre y disposiciones de ventilación o inertización. |
| Partículas abrasivas o duras | Las piezas de holgura y desgaste pueden controlar la vida útil. | Tamaño del espacio, materiales del rotor y del estator, protección del sello y facilidad de limpieza |
| Sistema propenso a la espuma | Las burbujas de aire pueden imitar gotas y desestabilizar la película. | Posición del cabezal, rango de velocidad, geometría del recipiente y capacidad de desgasificar en condiciones controladas. |
Emulsiones de baja viscosidad
Los sistemas de aceite en agua de baja viscosidad suelen ser el lugar más fácil para comenzar, pero también son propensos a la aireación. Un cabezal que se asienta demasiado cerca de la superficie puede introducir aire en el producto, creando espuma que luego colapsa y deja una película desigual. El emulsionante debe colocarse de modo que el cabezal quede completamente sumergido durante la etapa de alto cizallamiento y se debe controlar el vórtice. Si el lote es pequeño, un recipiente estrecho puede intensificar el vórtice; si el recipiente es demasiado ancho, es posible que el cabezal no atraiga todo el lote a través de la zona de trabajo. Se trata de cuestiones geométricas que se pueden evaluar con un lote de prueba y una simple comprobación de colorante o conductividad.
El sistema tensioactivo también establece un límite en la cantidad de cizallamiento útil. Una vez que la interfaz está completamente cubierta y el tamaño de la gota ha alcanzado una meseta, la energía adicional solo puede aumentar la temperatura y el arrastre de aire. Un plan de muestreo de series temporales es más útil que un único criterio de valoración. Las muestras tomadas en varios intervalos pueden mostrar si el tamaño de las gotas sigue disminuyendo, si la distribución se está estrechando y si el producto comienza a sobrecalentarse. La microscopía, la difracción láser y la simple observación de la estabilidad pueden contribuir, pero deben vincularse al mismo protocolo de muestreo.
Sistemas semisólidos y de alta viscosidad
A medida que aumenta la viscosidad, el emulsionante de corte primero debe poder hacer circular el lote. Un cabezal de alta velocidad en una masa estancada y altamente viscosa puede crear un charco localizado de emulsión fina y dejar material sin mezclar en otra parte. En tales casos, es posible que sea necesario combinar la cabeza del rotor-estator con un ancla, una paleta o un agitador de superficie raspada que proporcione un movimiento masivo. El emulsionante entonces funciona como un dispositivo homogeneizador localizado en lugar de ser la única fuente de mezcla. Esta distinción es importante a la hora de especificar una unidad de laboratorio: la cuestión no es sólo si el motor puede girar el eje, sino también si la configuración completa puede llevar todo el lote a la cabeza en un tiempo razonable.
Los sistemas de alta viscosidad también generan calor de forma diferente. La misma potencia del eje puede producir un aumento de temperatura menor en una masa grande, pero el calentamiento local cerca de la cabeza aún puede ser significativo. Si la formulación contiene un espesante sensible a la temperatura o una fase dispersa que se ablanda con el calor, el análisis debe dividirse en intervalos con control de la temperatura. La limpieza es otra consideración. Es posible que un producto viscoso no drene de un estator apretado, por lo que un diseño que pueda desmontarse o lavarse parcialmente suele ser más práctico que un cabezal permanentemente cerrado.
Ingredientes abrasivos o sensibles al corte
Algunas emulsiones contienen pigmentos, cargas o activos cristalinos que pueden desgastar la separación entre el rotor y el estator o dañarse por un corte excesivo. En estos casos, el espacio libre y los materiales de construcción importan tanto como la velocidad. Una partícula dura que cierre la brecha puede provocar rayaduras, vibraciones y pérdida de rendimiento. Si la partícula debe permanecer intacta, el esfuerzo cortante debe mantenerse por debajo del nivel que causa fractura o desgaste. Este es un límite específico de la formulación y debe establecerse mediante pruebas, no asumiendo que una velocidad más baja siempre es más segura.
Los ingredientes biológicos sensibles al corte presentan un desafío similar. Un alto cizallamiento local puede reducir la actividad incluso cuando la temperatura global sigue siendo aceptable. Se deben evaluar conjuntamente el tiempo de residencia en el cabezal, la velocidad máxima de la punta y el número de pasadas. En algunos casos, una pasada corta de alto cizallamiento seguida de una suave mezcla en masa proporciona un mejor equilibrio que una pasada larga a velocidad moderada. La clave es medir el atributo que importa, ya sea el tamaño de la gota, la actividad enzimática, el color o la textura, en lugar de confiar únicamente en la apariencia visual.
Variables de proceso que cambian el tamaño de las gotas
Una vez seleccionado el equipo, el proceso se convierte en la principal fuente de variación. Dos operadores que utilizan el mismo emulsionante de cizallamiento pueden producir emulsiones diferentes si agregan fases a velocidades diferentes, funcionan a temperaturas diferentes o se detienen en puntos finales diferentes. Por lo tanto, estandarizar el proceso es tan importante como estandarizar la fórmula.
Adición y orden de fases
El orden de adición determina el tamaño inicial de la gota y la concentración local de tensioactivo. Si la fase oleosa se agrega demasiado rápido a una pequeña fase acuosa, el sistema puede pasar por una condición de fase interna alta que es difícil de recuperar. Si se agrega el surfactante después de que se haya dispersado el petróleo, es posible que no alcance la nueva interfaz lo suficientemente rápido como para evitar la coalescencia. Un enfoque común es preparar la fase continua con el tensioactivo soluble en agua y luego agregar la fase dispersa a una velocidad controlada mientras el cabezal está en funcionamiento. La tasa óptima depende de la viscosidad y el tamaño del lote y debe registrarse como parte del procedimiento.
La temperatura durante la adición también importa. Es posible que sea necesario fundir una fase dispersa que sea sólida a temperatura ambiente antes de la emulsificación y luego enfriarla bajo cizallamiento para cristalizar las gotas de forma controlada. Si el enfriamiento es demasiado rápido o la agitación es demasiado débil, la red de cristales de grasa resultante puede ser desigual. Si el enfriamiento es demasiado lento, las gotas pueden tener más tiempo para fusionarse. El emulsionante de corte puede ayudar a mantener la uniformidad durante el enfriamiento, pero no puede corregir un perfil de enfriamiento que sea incompatible con la formulación.
Tiempo de mezcla y entrada de energía
La emulsificación a menudo se describe en términos de densidad de energía, pero la densidad de energía por sí sola no define el resultado. La misma energía puede entregarse en forma de una ráfaga breve e intensa o en forma de un tratamiento prolongado y suave. El primero puede producir gotas más finas pero también más calor y aire; el segundo puede producir una distribución más amplia pero retener mejor los ingredientes sensibles. Una forma práctica de comparar ejecuciones es registrar la velocidad, el tiempo de ejecución, la masa del lote y el aumento de temperatura, y luego calcular una entrada de energía relativa. Esto no reemplaza la medición del tamaño de las gotas, pero ayuda a identificar si un cambio en el resultado se debe a la formulación o al proceso.
Generalmente hay un punto de rendimientos decrecientes. Una vez que el tamaño de la gota alcanza una meseta, una mezcla adicional puede aumentar el número de pasadas sin cambiar la distribución. También puede aumentar la posibilidad de nueva coalescencia si la película de surfactante se agota o si la temperatura aumenta por encima del punto de turbidez de un surfactante no iónico. Una breve serie de muestreos puede revelar esta meseta. Si la distribución ya no cambia, el siguiente paso debería ser mejorar la formulación o el procedimiento de adición, no simplemente extender la ejecución.
Temperatura y enfriamiento
La temperatura afecta la viscosidad, la tensión interfacial, la solubilidad del surfactante y la velocidad de colisión de las gotas. En muchos sistemas de aceite en agua, un aumento moderado de la temperatura reduce la viscosidad y facilita que el cabezal bombee el lote, pero también aumenta la energía cinética de las gotas. Si el surfactante está cerca de su límite de solubilidad, un pequeño cambio de temperatura puede alterar la película interfacial. Por estas razones, se debe registrar la temperatura al inicio, durante y al final de la emulsificación. Una sola temperatura de la chaqueta no es suficiente si no se mide el producto en sí.
El enfriamiento bajo cizallamiento es particularmente importante para cremas y lociones que contienen lípidos sólidos. El emulsionante de cizallamiento puede distribuir la fase de cristalización, pero la velocidad de enfriamiento controla la forma del cristal y la estructura de la red. Un enfriamiento rápido puede producir pequeños cristales y una textura suave; un enfriamiento lento puede producir cristales más grandes y una sensación granulada. Estos resultados son específicos de la formulación y del proceso. Deben evaluarse con el mismo rigor que el tamaño de las gotas, porque una emulsión estable aún puede fallar en su desempeño sensorial o reológico.
Aireación y espuma
El aire es una variable de proceso invisible. Un vórtice que atrae aire hacia el lote puede crear una espuma que persiste después de mezclar. La espuma puede colapsar durante el almacenamiento, dejando un defecto visible, o puede alterar el tamaño de la gota medida si la muestra contiene burbujas. La posición del cabezal, la velocidad, el diámetro del vaso y la presencia de deflectores influyen en el arrastre de aire. En un pequeño recipiente de laboratorio, se puede bajar el cabezal o reducir la velocidad durante la etapa inicial para minimizar la formación de vórtices y luego subir una vez que el producto sea más viscoso.
La eliminación de espuma por medios químicos no siempre es deseable, especialmente en formulaciones donde los aditivos de control de espuma podrían afectar la estabilidad o las propiedades sensoriales. Pueden ser preferibles medidas mecánicas, como operar bajo vacío, usar un recipiente cubierto o permitir un período de descanso controlado. Si se utiliza vacío, el recipiente y el sello deben ser adecuados para el nivel de vacío requerido, y se debe observar que el producto hierva o se evapore. No se debe esperar que el emulsionante por sí solo resuelva un problema de espuma que se origina en la fórmula o el método de llenado.
Ampliación y reproducibilidad del laboratorio al piloto
La ampliación rara vez consiste en multiplicar el tamaño del lote y mantener el mismo tiempo de ejecución. Un recipiente más grande tiene una relación superficie-volumen diferente, una ruta de transferencia de calor diferente y un tiempo de rotación diferente. El cabezal del emulsionador cizalla también puede ser más grande, lo que cambia la velocidad de la punta a las mismas rpm. Un plan de ampliación racional identifica qué parámetros deben mantenerse constantes y cuáles pueden cambiar.
Qué mantener constante
La similitud geométrica es un punto de partida útil. Si la cabeza del rotor-estator y el recipiente se escalan en proporciones similares, es más probable que el patrón de flujo siga siendo comparable. La velocidad de la punta a menudo se mantiene constante para preservar la velocidad lineal máxima en el borde del rotor. La densidad de energía por unidad de masa puede mantenerse constante cuando el mecanismo dominante es la ruptura de las gotas mediante una disipación de energía turbulenta. La distribución del tiempo de residencia puede mantenerse constante cuando el mecanismo dominante es el paso repetido a través de la cabeza. Generalmente es imposible mantener todos estos valores constantes al mismo tiempo, por lo que el formulador debe decidir cuál explica mejor el resultado del laboratorio.
El procedimiento de adición también debe mantenerse tan constante como sea práctico. Si el lote de laboratorio agrega la fase de aceite en diez minutos, el lote piloto no debe agregarla en un minuto simplemente porque la bomba es más grande. La concentración local de la fase dispersa durante la adición puede afectar el tamaño final de la gota. De manera similar, se debe igualar el perfil de temperatura durante el enfriamiento, no solo la temperatura del punto final. Estos detalles suelen ser más importantes que una pequeña diferencia de rpm.
¿Qué debe cambiar?
La eliminación de calor suele volverse más exigente a mayor escala porque la relación superficie-volumen disminuye. Un lote piloto puede necesitar una camisa, un aporte de energía más lento o un paso de enfriamiento intermedio que no era necesario en el laboratorio. El tiempo de mezclado también puede aumentar porque el cabezal tiene que girar un volumen mayor. Si el emulsionador de corte de laboratorio se reemplaza por una unidad más grande con un diseño de cabezal diferente, la equivalencia debe demostrarse con datos de estabilidad y tamaño de gota en lugar de asumirse a partir de la potencia del motor.
El muestreo es otra área que debe cambiar. Se puede tomar una muestra de un lote de laboratorio rápidamente con una pipeta, pero un lote piloto puede necesitar una válvula de muestreo que se enjuague sin contaminar el producto. La ubicación de la muestra debe representar la mayor parte, no un rincón estancado. Si el producto es sensible al corte durante el muestreo, el método de muestreo en sí puede alterar el resultado. Estos detalles prácticos pertenecen al protocolo de ampliación, no a una ocurrencia tardía.
Registros de validación
Una emulsión reproducible necesita un registro que vaya más allá de la fórmula. El registro debe incluir la identificación del equipo, el tipo de cabezal, el tamaño del recipiente, la masa del lote, la velocidad del rotor, el tiempo de funcionamiento, la tasa de adición, el perfil de temperatura y cualquier observación visual o analítica. Si se utiliza un emulsionante de laboratorio, se debe anotar el volumen de trabajo real y la profundidad de inmersión del cabezal. Estos registros permiten distinguir un cambio de formulación de un cambio de proceso cuando falla un lote.
Las pruebas de estabilidad aceleradas pueden ser útiles, pero no deben usarse para reemplazar la observación en tiempo real. La centrifugación, los ciclos de congelación-descongelación y el almacenamiento a temperatura elevada pueden revelar debilidades, pero también pueden crear artefactos que no ocurrirían en condiciones de almacenamiento normales. La mejor práctica es combinar métodos acelerados con condiciones de almacenamiento realistas y realizar un seguimiento del tamaño de las gotas, la viscosidad, el pH y la apariencia visual a lo largo del tiempo. El objetivo no es un resultado único de aprobación o fracaso, sino comprender cómo responde la emulsión al estrés.
Limpieza, mantenimiento y control de contaminación
Un emulsionante de cizallamiento se utiliza con líquidos que pueden contener aceites, tensioactivos, polímeros y sólidos suspendidos. Los residuos que quedan en las ranuras del estator o detrás del rotor pueden contaminar el siguiente lote, favorecer el crecimiento microbiano o provocar corrosión. Se debe considerar la limpieza durante la selección, no después de instalar el equipo.
Limpieza por diseño
Las superficies húmedas lisas, las ranuras accesibles y los cabezales extraíbles son más fáciles de limpiar que las geometrías cerradas con pasajes estrechos. Sin embargo, puede ser necesario un cabezal con espacios muy estrechos para emulsiones finas. La compensación debe evaluarse con el procedimiento de limpieza real. Una simple descarga puede ser suficiente para un producto de baja viscosidad que se usa inmediatamente, mientras que un producto viscoso o pigmentado puede requerir desmontaje y limpieza manual. El solvente de limpieza debe ser compatible con el sello y los materiales humedecidos.
La validación de la limpieza es especialmente importante en laboratorios que manejan múltiples formulaciones. Una inspección visible no es suficiente para emulsiones translúcidas o para productos con ingredientes activos. El agua de enjuague se puede analizar para determinar su conductividad, pH o carbono orgánico total, según los requisitos. Si se utiliza la misma unidad para diferentes productos, un procedimiento de cambio debe definir la secuencia de enjuague con agua, lavado con detergente, enjuague con solvente y secado. El emulsionante de cizalla se debe hacer funcionar brevemente con líquido de limpieza para llegar a los conductos del cabezal, pero se deben seguir las instrucciones del fabricante para una velocidad de limpieza segura.
Compatibilidad de materiales y piezas de desgaste
El rotor, el estator, el eje y el sello son los principales componentes de desgaste. Los sólidos abrasivos pueden erosionar el espacio libre, mientras que los ingredientes corrosivos pueden atacar la superficie. El acero inoxidable es común, pero no todos los grados de acero inoxidable son adecuados para todos los productos químicos. Los elastómeros del sello deben comprobarse frente a aceites, disolventes, ácidos y bases. Si el producto requiere una ruta de contacto libre de metal, es posible que se necesiten componentes cerámicos o poliméricos, pero se deben considerar sus límites de resistencia mecánica y temperatura.
La inspección regular puede detectar el desgaste antes de que afecte el proceso. Un cambio en el tamaño de la gota a la misma velocidad y tiempo puede indicar que la holgura entre el rotor y el estator ha aumentado o que el cabezal está dañado. La vibración, el ruido o las fugas del sello también son señales de advertencia. Un programa de mantenimiento preventivo debe incluir verificar el descentramiento del eje, inspeccionar la cabeza en busca de marcas o grietas y reemplazar los sellos en un intervalo definido según el uso. El intervalo debe basarse en las horas de funcionamiento y la agresividad del producto, no sólo en un período calendario fijo.
Lista de verificación para la selección de un emulsionante de cizallamiento de laboratorio
El emulsionante de cizallamiento de laboratorio debe seleccionarse como un sistema de mezcla completo. La siguiente lista de verificación ayuda a organizar las preguntas técnicas antes de tomar una decisión de compra. Está escrito para trabajos piloto y de laboratorio, donde la flexibilidad y la reproducibilidad a menudo importan más que el rendimiento máximo.
- Volumen de trabajo y ajuste del recipiente.: Confirme el tamaño mínimo y máximo del lote, la profundidad de inmersión del cabezal y si el recipiente se puede revestir o cubrir.
- Geometría rotor-estator: Pregunte por el tipo de cabezal, patrón de ranura o diente, holgura y rango de viscosidad previsto. Estos detalles explican más que la potencia del motor por sí sola.
- Velocidad y par: Verifique que el variador pueda entregar un par útil a las bajas velocidades necesarias para productos viscosos, no solo a altas velocidades para emulsiones de baja viscosidad.
- control de temperatura: Verifique cómo se mide la temperatura y cómo se elimina el calor. Un recipiente con camisa es útil sólo si el área de transferencia de calor y el flujo de refrigerante son adecuados.
- Materiales y sellos: Confirme los materiales humedecidos, el elastómero del sello y la compatibilidad con los solventes de limpieza y el producto.
- Limpieza y acceso: Revise cómo se retira el cabezal, cómo se accede al sello y si se pueden inspeccionar los conductos internos.
- Control y registros: Una unidad que puede registrar la velocidad, el tiempo y la temperatura hace que el desarrollo del proceso sea más confiable, especialmente cuando varios operadores usan el mismo equipo.
Para la confirmación final, revise el página de producto del emulsionante cizallador y discutir la formulación prevista con TENCAN, la marca de Changsha Tianchuang Powder Technology Co., Ltd. La página del producto es la fuente autorizada para la configuración disponible y la cotización debe confirmar las opciones de cabezal, recipiente, motor y material. Una prueba breve con la fórmula real es la mejor manera de verificar que el sistema seleccionado pueda alcanzar el tamaño de gota objetivo dentro de la ventana de tiempo y temperatura permitidas.
Cuando un emulsionante de cizallamiento no es la herramienta adecuada
Un emulsionante de corte rotor-estator es versátil, pero no es un homogeneizador universal. Si el tamaño de gota objetivo está por debajo de lo que puede lograr un cabezal de rotor-estator de una sola etapa, es posible que se requiera un homogeneizador de alta presión o un principio mecánico diferente. Si el producto es una mezcla de polvo seco, un emulsionante de corte es irrelevante. Si el problema principal es la reducción del tamaño de las partículas sólidas, un molino es el equipo adecuado, no un emulsionante. Si la formulación es extremadamente viscosa y no se puede bombear al cabezal, es posible que se necesite una geometría de mezcla diferente antes de la emulsificación.
La decisión debe basarse en el tamaño de gota requerido, el aumento de temperatura permitido, la cantidad de lotes y la carga de limpieza. Un emulsionante de cizallamiento de laboratorio puede ser una excelente herramienta de desarrollo porque permite al formulador estudiar el efecto de la velocidad, el tiempo y la geometría del cabezal a pequeña escala. También puede respaldar el trabajo piloto si se comprenden los parámetros de ampliación. No se debe seleccionar únicamente porque se llama homogeneizador o porque tiene una velocidad máxima alta. La pregunta útil es si el sistema completo puede ofrecer el historial de corte requerido para todo el lote dentro de las limitaciones de la formulación.
Próximos pasos prácticos para la validación de laboratorio
Comience con un lote pequeño que represente la fórmula y la secuencia de adición. Registre la masa del lote, la posición del cabezal, la velocidad, el tiempo y la temperatura en cada etapa. Tome muestras en varios momentos en lugar de solo al final, y mida la distribución del tamaño de las gotas, la viscosidad y la estabilidad visual. Si la distribución deja de cambiar, deje de aumentar el tiempo de ejecución. Si la temperatura aumenta más rápido de lo esperado, reduzca el aporte de energía o mejore la refrigeración antes de cambiar la fórmula.
Repita el lote al menos dos veces para establecer la variabilidad del proceso. Una diferencia entre duplicados es una advertencia de que el procedimiento aún no está controlado. Compruebe si se utilizó el mismo operador, la misma posición de la cabeza y la misma tasa de adición. Si el lote es sensible al aire, inspeccione si hay espuma y considere un recipiente cubierto o una velocidad inicial más lenta. Si el lote es sensible al corte, reduzca el número de pasadas y verifique el atributo clave después de cada cambio.
Finalmente, vincule el resultado del laboratorio con la escala prevista. Decida si la velocidad punta, la densidad de energía o el tiempo de residencia se mantendrán constantes y documente los motivos. Confirme que el sistema más grande pueda eliminar el calor y limpiar el cabezal dentro del tiempo de cambio requerido. Un emulsionante de corte es más útil cuando se trata como parte de un proceso definido, no como un mezclador de alta velocidad independiente. Con un procedimiento controlado y una comprensión clara de la zona de trabajo del rotor-estator, el equipo puede ayudar a producir emulsiones con una distribución del tamaño de las gotas más predecible y un perfil de estabilidad más confiable.