Moinho de bolas de peneiramento: seleção e operação
A redução do tamanho das partículas raramente é o fim de uma etapa de preparação de amostras laboratoriais. Uma vez que um material tenha sido moído, as próximas questões geralmente são sobre tamanho superior, distribuição de tamanho de partícula, finos e como coletar uma fração representativa sem adicionar etapas de manuseio. Um moinho de bolas convencional reduz o material, mas não resolve automaticamente o problema de separação. UM Moinho de bolas de triagem é relevante quando a moagem e a triagem precisam ser consideradas como um fluxo de trabalho de laboratório, em vez de duas operações desconectadas.
O desafio prático não é simplesmente escolher um moinho com peneira. Ele combina a ação do tambor, o meio de moagem, as condições de alimentação, a abertura da tela e a prática de descarga com o material que está sendo processado. Uma configuração que funciona bem para uma amostra mineral frágil pode cegar rapidamente com um pó pegajoso ou produzir muitos finos com um polímero resistente. Este artigo explica a lógica operacional por trás de um moinho de bolas de triagem de laboratório, as variáveis que mais frequentemente determinam o sucesso e as verificações que ajudam os engenheiros e gerentes de laboratório a selecionar e operar o equipamento com menos surpresas.
O que um moinho de bolas de triagem faz em um fluxo de trabalho de laboratório
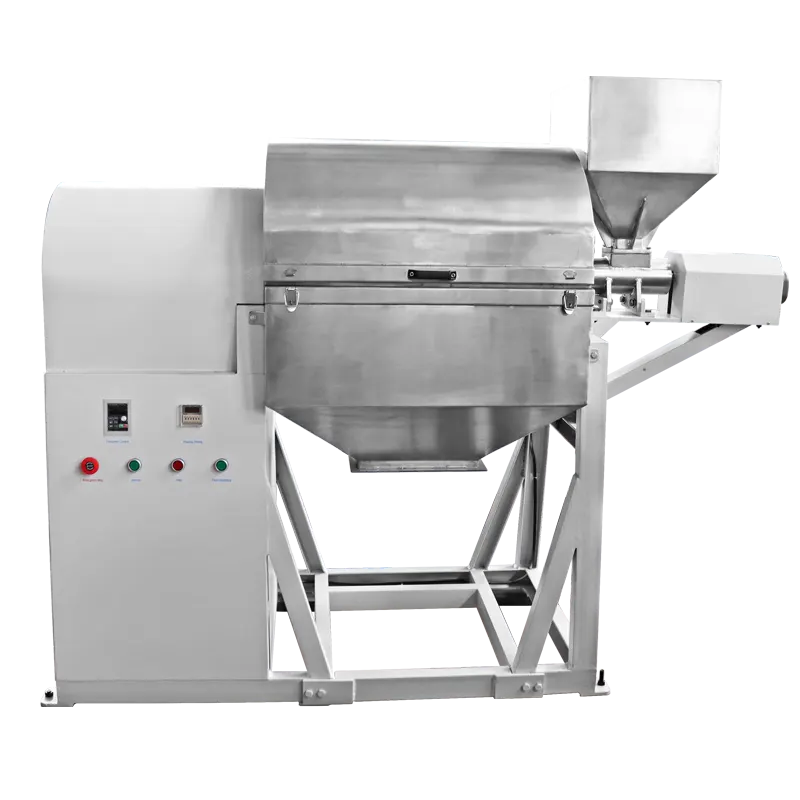
O moinho de bolas de peneiramento é um moinho de laboratório tipo tambor que combina um tambor de moagem rotativo com uma função de peneiramento. A ação de moagem reduz a amostra através do contato entre o meio em movimento e o material. O elemento de triagem ajuda então a controlar ou separar o produto de acordo com o tamanho da abertura. Em um laboratório, essa combinação pode reduzir o número de etapas de transferência entre a moagem e a classificação, o que é útil quando a amostra é pequena, quando o controle de contaminação é importante ou quando o operador precisa de um procedimento repetível em vez de uma coleção de dispositivos separados.
É importante separar as duas funções ao avaliar o desempenho. A fábrica produz a redução de tamanho. A tela classifica ou controla o que passa adiante. Nenhuma das funções pode compensar totalmente as más escolhas da outra. Se o moinho estiver produzindo aglomerados, uma peneira fina pode cegar em vez de classificar de forma limpa. Se a abertura da tela for muito grossa em relação ao alvo, o produto poderá atender a uma meta de rendimento, mas não cumprir o requisito de tamanho de partícula. A questão útil, portanto, não é se um moinho de bolas de peneiramento possui uma peneira, mas se a ação de moagem e o arranjo de peneiramento são apropriados para o material e a especificação alvo.
Um moinho de bolas de peneiramento se adapta melhor onde o laboratório precisa de um processo em lote controlado, um tamanho superior definido ou uma maneira conveniente de examinar a relação entre o tempo de moagem e o rendimento da peneira. Pode ser considerado para minerais frágeis, cerâmicas, catalisadores, solos, pigmentos e outros materiais que podem ser reduzidos por moagem de bolas. A adequação exata depende da dureza, tenacidade, umidade, compatibilidade química e da distribuição necessária do tamanho das partículas. Para materiais que se deformam em vez de fraturarem, ou para lamas que obstruiriam a tela, uma abordagem diferente pode ser mais prática.
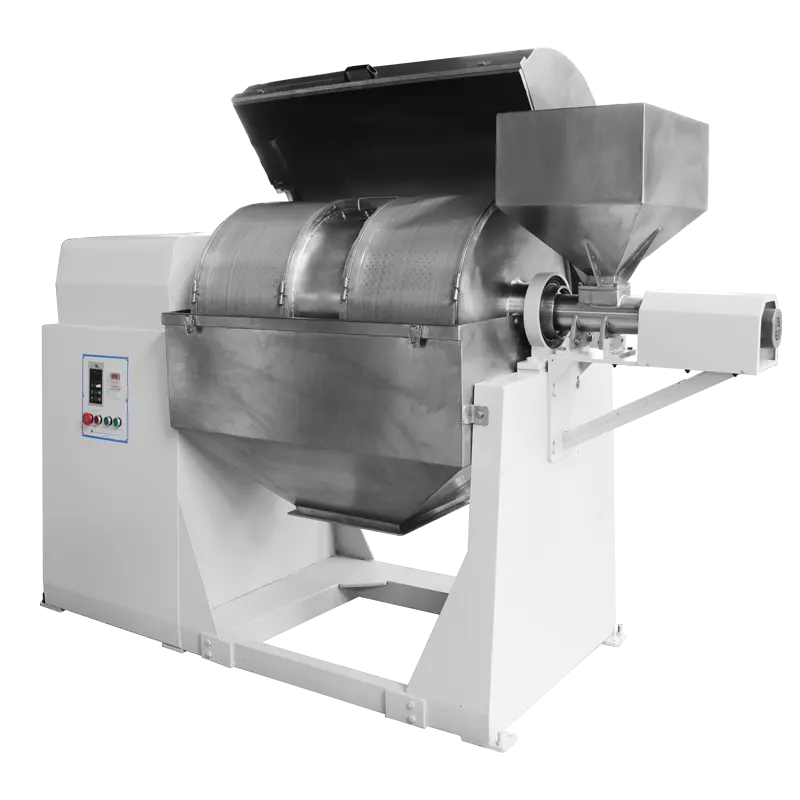
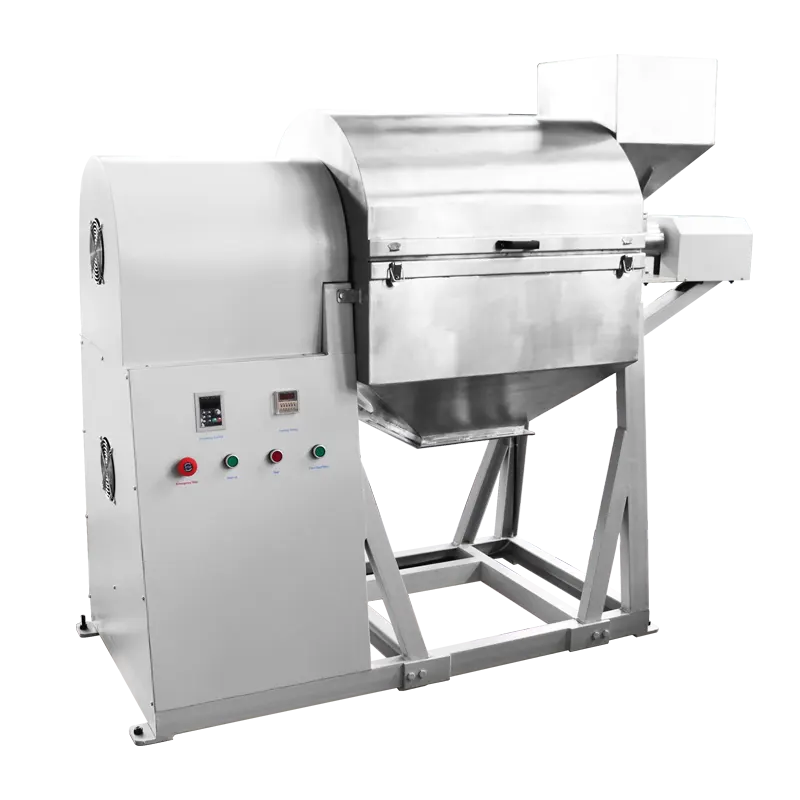
O equipamento também deve ser avaliado pela forma como suporta um procedimento controlado. Um moinho de laboratório não é apenas um motor e um tambor. É um sistema que inclui a câmara de moagem, meio, revestimentos ou material do frasco, quando aplicável, acesso à tela, disposição de descarga, método de limpeza e compartimento de segurança. Cada parte influencia se o resultado pode ser repetido. Antes de tratar um moinho de bolas de peneiramento como um substituto imediato para um moinho existente, confirme a configuração disponível e os detalhes operacionais na página do produto e, em seguida, teste o material real em condições realistas.
- Objetivo primário de fresamento: reduzir as partículas de ração para uma faixa de tamanho alvo.
- Objetivo de triagem principal: controle o tamanho superior, separe frações ou limite o que sai da zona de moagem.
- Benefício do fluxo de trabalho: menos transferências, menos perda de amostra e um procedimento mais compacto.
- Limitação do fluxo de trabalho: materiais pegajosos, úmidos ou altamente aglomerados podem exigir secagem, pré-condicionamento ou um método de classificação diferente.
Ação de moagem e comportamento de triagem: dois mecanismos interligados
A parte de moagem do processo segue os mesmos princípios gerais de outros moinhos de bolas de tambor. A mídia dentro do tambor rotativo é levantada e depois cai, rola e desliza contra o material e entre si. A redução de tamanho vem do impacto, atrito e abrasão. Partículas grossas geralmente são quebradas primeiro por impactos de energia mais alta. À medida que a amostra se torna mais fina, o atrito e a abrasão superficial tornam-se mais importantes. O equilíbrio entre esses mecanismos muda com a velocidade do tambor, o tamanho da mídia, a densidade da mídia, o nível de preenchimento e a quantidade de material na câmara.
Impacto, atrito e abrasão dentro do tambor
Mídias grandes e densas tendem a produzir impactos mais fortes e muitas vezes são úteis para quebrar a alimentação grossa. Meios menores fornecem mais pontos de contato e podem ser mais eficazes para moagem fina, mas podem não ter energia suficiente para quebrar eficientemente partículas grossas e duras. Uma taxa de mídia muito pequena pode deixar a amostra mal trabalhada. Uma carga excessiva pode consumir energia, gerar calor e aumentar o desgaste sem melhorar a fração alvo. O equilíbrio certo é específico do material e deve ser estabelecido por um ensaio controlado, em vez de ser assumido a partir de um único número.
O atrito torna-se especialmente importante quando o alvo é um pó fino ou quando o material é sensível à fratura. Nesse regime, longos tempos de moagem podem estreitar a extremidade grossa, mas também podem aumentar a fração de finos. Para um moinho de bolas de peneiramento, isso é importante porque a peneira vê o resultado tanto da quebra quanto da aglomeração. Um produto que parece bem fresado em uma amostra aleatória ainda pode conter aglomerados que se comportam como superdimensionados na tela. Os operadores devem examinar tanto o material moído como as frações peneiradas, e não apenas o pó final coletado.
Por que o desempenho da peneira muda à medida que o fresamento avança
O comportamento da tela é dinâmico. No início de uma corrida, a alimentação pode conter partículas que são claramente grandes demais para a abertura. À medida que a moagem avança, a proporção de partículas próximas da abertura aumenta. Essas partículas têm maior probabilidade de causar quase cegamento porque podem se alojar nas aberturas sem passar de maneira limpa. Os finos também podem revestir a tela, a mídia e as superfícies do tambor. A umidade piora isso, promovendo adesão e aglomeração. A carga estática pode ter um efeito semelhante com pós orgânicos secos. O resultado é uma tela que parece mecanicamente intacta, mas não é mais classificada conforme o esperado.
O desgaste da mídia é outro fator. A mídia desgastada e o material do revestimento tornam-se parte da amostra, e a mídia desgastada pode alterar a energia de moagem ao longo do tempo. Em um ambiente de laboratório, pequenas mudanças nas condições do meio podem ser importantes porque a massa da amostra costuma ser pequena. Um procedimento repetível deve, portanto, incluir uma verificação das condições da mídia, da tela e do status da limpeza. Se uma operação produzir repentinamente um tamanho maior ou um rendimento mais lento da peneira, a causa pode ser uma peneira desgastada ou parcialmente cega, em vez de uma alteração no material.
O que a triagem pode e o que não pode fazer
A peneira pode controlar o tamanho superior, criar frações para análise e evitar que partículas grossas saiam do circuito de moagem. Não é possível transformar um produto mal moído numa distribuição estreita se o moinho estiver a produzir aglomerados, e não é possível separar de forma fiável uma pasta húmida ou pegajosa sem uma preparação adequada. Também não pode substituir a amostragem representativa. Uma fração pode passar por uma peneira que não é representativa de todo o lote se o material tiver segregado ou se a descarga estiver incompleta. O objetivo prático é um fluxo de material controlado e documentado através do moinho e da peneira, com uma amostra que possa ser rastreada até um procedimento conhecido.
Condições de material e alimentação que moldam os resultados
As propriedades do material determinam se um moinho de bolas de peneiramento é eficiente, meramente funcional ou inadequado. O mesmo equipamento pode se comportar de maneira muito diferente com uma frita de vidro quebradiça, uma argila macia, um pó de carboneto duro ou um material vegetal fibroso. Um processo de seleção útil começa com o material e não apenas com a velocidade da fresadora ou a abertura da tela.
Dureza, tenacidade e tamanho de alimentação
A dureza afeta a energia necessária para a fratura. Minerais duros geralmente requerem mais energia de moagem, meios mais robustos e uma verificação cuidadosa da contaminação. A resistência é igualmente importante. Um material que absorve impacto por deformação pode ser difícil de quebrar com impactos curtos e de alta energia e pode exigir atrito mais longo ou um tipo de moinho diferente. O tamanho do feed define o ponto de partida. Uma alimentação com partículas muito grandes pode precisar de pré-trituração antes de entrar em um moinho de bolas de laboratório, especialmente se o tambor e o meio forem dimensionados para trabalhos mais finos. Um avanço que já está fino pode atingir o alvo rapidamente, mas também pode gerar finos excessivos se a moagem continuar sem um ponto final claro.
A distribuição alvo do tamanho das partículas deve ser definida antes da primeira execução. Um único alvo, como um tamanho máximo de partícula, não é o mesmo que um requisito de distribuição completa. Se a aplicação precisar de uma distribuição estreita, a etapa de peneiramento torna-se mais importante e o tempo de moagem deve ser controlado de forma mais rigorosa. Se a aplicação precisar apenas da quebra de algumas partículas grossas, uma tiragem mais curta com uma peneira mais grossa pode ser suficiente. Esclarecer isso antecipadamente evita o erro comum de fresar excessivamente uma amostra para atingir um limite máximo de tamanho.
Umidade, pegajosidade e efeitos eletrostáticos
A umidade é um dos motivos mais comuns pelos quais uma tela apresenta desempenho inferior. Os filmes de água promovem a adesão entre as partículas e entre as partículas e a tela. Em um moinho de bolas, a umidade também pode fazer com que o material cubra o meio, reduzindo a eficiência da moagem e dificultando a limpeza. Se a alimentação estiver úmida, pode ser necessário secar antes da moagem. Se o material for higroscópico, todo o procedimento poderá precisar ser conduzido sob umidade controlada ou com uma configuração selada, quando disponível. Estas são decisões de processo e não apenas acessórios de equipamento.
Materiais pegajosos e eletrostáticos exigem um nível semelhante de cuidado. Um pó orgânico seco pode fluir bem em uma condição livre de estática, mas aderir à tela após alguns minutos de agitação. O sintoma pode parecer um problema de tela quando o verdadeiro problema é o acúmulo de carga ou o formato das partículas. Devem ser consideradas medidas antiestáticas, aterramento adequado, umidade controlada e uma rotina de limpeza. Para materiais que tendem a aglomerar, um breve teste comparando o rendimento da peneira em vários tempos de moagem mostrará se a tela está classificando partículas individuais ou apenas quebrando aglomerados soltos.
Controle de Contaminação e Compatibilidade de Materiais
A contaminação é uma grande preocupação na moagem de laboratório porque a amostra pode ser pequena e a análise pode ser sensível a oligoelementos. Os meios e materiais da câmara devem ser compatíveis com a alimentação e com o método analítico. Um material duro pode desgastar a mídia mais rapidamente, enquanto uma alimentação abrasiva pode arranhar o revestimento ou o frasco. A contaminação resultante pode afetar ensaios químicos, cor, propriedades magnéticas ou comportamento de sinterização. Onde a contaminação for crítica, a configuração de moagem deverá ser selecionada com o mesmo cuidado que o próprio moinho.
O página de produto do moinho de bolas de triagem deve ser usado para confirmar detalhes de construção disponíveis, opções de mídia e quaisquer notas de aplicação. Se um material ou tamanho necessário não estiver claramente listado, a abordagem segura é pedir confirmação em vez de presumir que está disponível. Isto é especialmente importante para materiais corrosivos, pós reativos e amostras que devem permanecer livres de contaminação cruzada entre as execuções.
Configurando um moinho de bolas de peneiramento para execuções repetíveis
Uma execução repetível é construída a partir de variáveis definidas. Os operadores devem registrar o material, massa de alimentação, tamanho de alimentação, condição de umidade, tipo e tamanho de mídia, carga de mídia, velocidade do tambor, tempo de moagem, abertura da tela, método de limpeza e recuperação. Sem este registo, é difícil dizer se uma alteração no resultado resultou do material, do equipamento ou do procedimento. Os seguintes fatores de configuração são os que têm maior probabilidade de influenciar o desempenho do fresamento e da peneiração.
Defina primeiro o tamanho alvo e a distribuição
Comece com as especificações, não com a configuração da máquina. Se o alvo for um tamanho máximo de partícula, a abertura da tela e o tempo de moagem devem ser escolhidos para manter o tamanho excessivo abaixo do limite. Se o alvo for um tamanho mediano ou uma largura de distribuição, uma única tela pode não ser suficiente para caracterizar o produto. Nesse caso, as frações selecionadas podem ser utilizadas para análise, mas o resultado final ainda deve ser relatado com os dados de distribuição relevantes. Para desenvolvimento de métodos, execute uma série temporal e meça o produto em cada intervalo. Isto mostra a rapidez com que a fração grosseira desaparece e quando os finos começam a se acumular.
Selecione o tamanho da mídia, a densidade e o nível de preenchimento
A seleção da mídia controla a energia e o número de pontos de contato. Meios mais grossos são geralmente melhores para quebrar partículas de alimentação maiores, enquanto meios mais finos são mais adequados para moagem e atrito mais finos. A densidade afeta a energia do impacto, mas um meio mais denso não é automaticamente melhor se aumentar o desgaste ou a contaminação. O nível de preenchimento afeta o movimento da carga. Pouca mídia pode deixar zonas mortas e reduzir a eficiência de moagem. Muita mídia pode restringir o movimento, aumentar a demanda de energia e aumentar o calor. A carga correta deve ser estabelecida através de testes em pequena escala que comparem o rendimento da triagem, o tamanho das partículas e a contaminação.
Defina a velocidade do tambor e o tempo de fresagem
A velocidade do tambor altera o movimento da mídia. Em baixa velocidade, a carga pode deslizar ou rolar com energia de impacto limitada. Em maior velocidade, a mídia é levantada e a ação da catarata torna-se mais significativa. Acima da faixa operacional apropriada para o tambor e a carga, a mídia pode centrifugar contra a parede e realizar um trabalho menos útil. O ideal depende do diâmetro do tambor, do tamanho da mídia e do material. O tempo de fresagem determina então até que ponto a redução de tamanho prosseguirá. Mais nem sempre é melhor. Uma vez atingido o tamanho máximo desejado, o fresamento adicional só poderá aumentar os finos, o calor e o desgaste. Um estudo de tempo escalonado é geralmente mais informativo do que um único estudo de longo prazo.
Gerenciar abertura, descarga e limpeza da tela
A abertura da tela deve ser selecionada de acordo com o tamanho superior do alvo, e não contra a partícula mais grossa na alimentação. Uma tela muito fina pode cegar ou retardar a corrida; uma tela muito grossa pode passar material que ainda requer fresamento. A prática de alta também é importante. Se o material peneirado se acumular e restringir o fluxo, o moinho poderá se comportar de maneira diferente de uma operação para outra. A limpeza deve remover partículas alojadas sem danificar a tela. Inspecione a tela antes e depois de cada operação e substitua-a ou repare-a quando for evidente desgaste, deformação ou encandeamento persistente.
| Variável de configuração | O que afeta principalmente | Verificação prática |
|---|---|---|
| Tamanho e densidade da mídia | Energia de impacto, moagem fina, desgaste | Compare o rendimento selecionado e a contaminação após um curto teste |
| Preenchimento de mídia | Movimento de carga, consumo de energia, zonas mortas | Procure tombos consistentes e evite sobrecargas |
| Velocidade do tambor | Trajetória da mídia e transferência de energia | Confirme se a carga está se movendo, não apenas centrifugando |
| Tempo de moagem | Tamanho superior, multas, calor | Use uma série temporal e pare no alvo, não em um hábito fixo |
| Abertura da tela | Controle e fluxo de tamanho superior | Inspecione quanto a cegueira e verifique a fração filtrada |
Essas variáveis interagem. Alterar o tamanho da mídia sem ajustar o tempo pode mudar a distribuição em uma direção inesperada. Mudar a tela sem verificar o produto fresado pode ocultar um problema subjacente de fresagem. Um ensaio bem documentado deve alterar um fator importante de cada vez e depois confirmar o resultado com uma segunda execução. Isto é mais confiável do que fazer vários ajustes ao mesmo tempo e atribuir o resultado à causa errada.
Solução de problemas comuns em moinhos de bolas de peneiramento
A maioria dos problemas operacionais em um moinho de bolas de peneiramento aparecem como um dos cinco sintomas: redução lenta do tamanho, excesso de tamanho, finos excessivos, cegamento da tela ou resultados inconsistentes. Cada sintoma tem várias causas possíveis, e a maneira mais rápida de resolvê-lo é separar as causas de moagem das causas de triagem.
Fresamento lento ou tamanho excessivo persistente
Se a fração grossa permanecer alta após um tempo de moagem razoável, verifique primeiro o tamanho do avanço. Uma alimentação muito grossa para a carga de mídia irá fresar lentamente, independentemente do tempo. Em seguida, revise o tamanho e o preenchimento da mídia. Mídias muito pequenas ou muito leves podem não quebrar as partículas duras com eficiência. Uma carga muito baixa pode deixar zonas mortas. A velocidade do tambor também pode estar fora da faixa útil para a carga. Por fim, confirme se a tela não está retendo material que já atingiu o tamanho desejado. Uma tela parcialmente cega pode fazer com que a fábrica pareça mais lenta do que realmente é.
Multas excessivas ou distribuição muito ampla
Finos excessivos geralmente apontam para fresamento excessivo, meios que são pequenos demais para o alvo ou um tempo de fresamento maior que o necessário. Se a especificação permitir um tamanho superior, mas não um alto teor de finos, o processo pode precisar de uma tiragem mais curta, um tamanho de mídia diferente ou uma etapa de classificação que remova os finos mais cedo. Uma ampla distribuição também pode resultar de aglomeração seguida de desaglomeração. Nesse caso, os finos aparentes podem ser fragmentos de aglomerados em vez de partículas primárias. A dispersão ou um método de amostragem diferente pode ser necessário antes da análise do tamanho das partículas.
Cegueira da tela e fluxo insuficiente
A cegueira geralmente é causada por partículas próximas à abertura, umidade, carga estática ou desgaste da tela. Seque a ração se houver suspeita de umidade. Reduza a carga se a tela estiver sendo inundada com muito material de uma só vez. Verifique se a tela está tensionada e sem danos. Para pós pegajosos, pode ser necessário incluir um intervalo de limpeza no procedimento. Para materiais eletrostáticos, o controle de umidade ou medidas antiestáticas podem ajudar. Se o cegamento persistir em vários materiais, a abertura ou design da tela pode ser inadequado para a aplicação e deve ser revisado com o fornecedor do equipamento.
Contaminação, desgaste e calor
A contaminação geralmente vem do meio, das superfícies da câmara ou da tela. Tende a aumentar com longos tempos de fresamento, avanço abrasivo e meios agressivos. Se for detectada contaminação, compare uma execução em branco com uma execução de amostra e inspecione o meio quanto a lascas ou perda de superfície. O calor é um sintoma relacionado. Longas tiragens com alta carga de meio podem aumentar a temperatura da amostra, o que pode alterar o material ou promover aglomeração. Se a sensibilidade à temperatura for uma preocupação, utilize execuções mais curtas, uma carga mais baixa ou uma configuração projetada para controle de temperatura, quando disponível. Não assuma que um moinho de laboratório é inerentemente frio simplesmente porque a massa da amostra é pequena.
Resultados que mudam de execução para execução
A baixa repetibilidade geralmente resulta de alterações não documentadas: condições diferentes do meio, umidade de alimentação inconsistente, peneira parcialmente limpa ou prática de descarga diferente. Padronize o procedimento e registre as variáveis. Pese a ração e o produto. Verifique a tela antes de cada execução. Substitua a mídia danificada. Caso o material seja sensível ao armazenamento, controle o tempo e as condições entre o preparo e a moagem. Um moinho de bolas de peneiramento pode ser altamente repetível quando as entradas e a configuração são controladas, mas não corrigirá um histórico de amostra não controlado.
Verificações de seleção e aumento de escala antes de comprar
A seleção de um moinho de bolas de triagem laboratorial deve começar com um pequeno conjunto de questões práticas. Qual massa de amostra é necessária? O processo é em lote ou contínuo? Qual é o tamanho do feed e a distribuição alvo? O material é seco, úmido, abrasivo, corrosivo ou sensível ao calor? Qual abertura de tela é necessária e com que frequência a tela pode ser limpa ou substituída? Qual método de limpeza é aceitável entre amostras? Estas questões definem o equipamento de forma mais confiável do que uma preferência geral por um moinho maior ou mais potente.
A expansão de uma operação laboratorial para um processo maior deve ser tratada com cautela. Uma fábrica de laboratório estabelece a viabilidade e a sensibilidade às variáveis, mas não fornece automaticamente uma relação direta para o rendimento da produção. O tamanho do meio, o diâmetro do tambor, a velocidade, a área da tela e o comportamento da descarga podem mudar em relação à amostra. Se o resultado do laboratório se destinar a apoiar o aumento de escala, registe a entrada de energia, o tempo de moagem, a carga do meio e a distribuição do tamanho das partículas com detalhes suficientes para apoiar uma comparação posterior. O objetivo é uma base de processo defensável, não um único lote bem-sucedido.
Antes da compra, confirme a configuração real, os meios disponíveis e os materiais da câmara, as opções de tela, o acesso para limpeza e os recursos de segurança. O moinho de bolas de triagem de laboratório página fornece as informações iniciais do produto. Uma discussão com o fornecedor deve então focar no material, tamanho do alvo, massa da amostra e quaisquer requisitos especiais de manuseio. Se uma afirmação de desempenho não for apoiada pela documentação fornecida ou por um ensaio, trate-a como um item a verificar e não como um facto de selecção.
- Material: dureza, tenacidade, umidade, abrasividade e sensibilidade química.
- Produto: tamanho superior alvo, largura de distribuição, limite de finos e massa representativa da amostra.
- Processo: tamanho do lote, tempo de moagem, abertura da tela, intervalo de limpeza e método de recuperação.
- Equipamento: opções de mídia, material da câmara, acesso à tela, vedação e gabinete de segurança.
- Verificação: resultados de testes, repetibilidade e um método documentado para verificações de tamanho de partículas.
O lembrete técnico mais útil é que um moinho de bolas de peneiramento é um sistema, não uma configuração única. O moinho cria a alteração do tamanho das partículas e a tela controla o que é aceito ou separado. Resultados confiáveis vêm da correspondência das duas funções com o material e do controle das variáveis que afetam ambas. Comece com uma amostra representativa, execute uma pequena série temporal, inspecione a tela e a mídia e registre dados suficientes para repetir o resultado. Essa abordagem oferece aos pesquisadores de laboratório e engenheiros de processo uma base de seleção mais clara do que apenas uma especificação de catálogo, ao mesmo tempo que mantém as expectativas vinculadas ao comportamento do material e às condições testadas.