
Moinho de bolas de triagem: tamanho de moagem de laboratório de controle
Por que a fresagem de tambor de laboratório perde o controle do tamanho das partículas
Uma campanha de moagem que dura o suficiente quase sempre atingirá um tamanho médio fino. O problema é o que mais vem com isso. Em um tambor rotativo simples, sem qualquer elemento de classificação na descarga, cada partícula permanece na câmara até que o lote seja interrompido, o que significa que o material que atingiu o tamanho alvo antecipadamente continua a ser atingido pelos meios de moagem durante o resto da operação. O resultado é um produto cuja mediana pode parecer aceitável, embora sua distribuição seja muito mais ampla do que a especificação, com uma longa cauda de finos que se comporta de maneira diferente nas etapas posteriores de prensagem, fundição, revestimento ou sinterização.
A distribuição do tamanho das partículas, e não apenas a mediana, determina a maior parte do comportamento a jusante: fluidez, densidade de compactação, reologia da pasta, taxa de reação e resistência a verde de uma peça prensada, todos respondem às extremidades grosseiras e finas da curva. Um alvo de número único esconde isso. Os engenheiros que especificam um moinho de bolas de peneiramento geralmente estão tentando converter um processo em lote não controlado em um onde a extremidade superior da distribuição é definida por uma característica física da máquina, e não pelo julgamento do operador sobre quando desligar o acionamento.
A distribuição do tempo de residência explica a maior parte da variação. Num tambor de batelada, o tempo de residência é efetivamente idêntico para cada partícula, porque toda a carga para junto. Num tambor contínuo, a distribuição do tempo de residência é ampla, e as partículas que saem mais cedo são grosseiras, enquanto as que permanecem mais tarde ficam acima do solo. Uma descarga de peneiramento estreita essa janela removendo as partículas assim que elas conseguem passar pela abertura, o que encurta o tempo médio de residência da fração acabada e reduz a quantidade de re-quebra que ela experimenta.
Há um segundo efeito, menos óbvio. Quando os finos são removidos à medida que se formam, a câmara de moagem retém uma carga que é, em média, mais grossa. Meios grossos e partículas grossas interagem de maneira diferente de um leito amortecido por finos, de modo que a energia fornecida por impacto pode ser usada de forma mais eficiente e o moinho pode, às vezes, atingir um tamanho alvo em menos tempo. Dependendo das propriedades do material e das condições do processo, esse efeito pode ser perceptível na moagem a seco de minerais quebradiços, cerâmicas e escórias, e muito menos visível em materiais dúcteis, fibrosos ou pegajosos que não fraturam de forma limpa.
Antes de escolher qualquer configuração, esclareça quatro números: o tamanho superior da alimentação, a mediana alvo, o corte grosso aceitável e o tamanho do lote ou rendimento necessário. Todo o resto – diâmetro e comprimento do tambor, velocidade de rotação, tamanho e material da mídia, abertura da tela, revestimento e potência de acionamento – existe para satisfazer essas quatro restrições. A mesma lógica se aplica quer a máquina seja uma pequena unidade de laboratório ou um tambor em escala piloto: o pó define a máquina, e não o contrário.
Como um moinho de bolas classifica o material no final da descarga
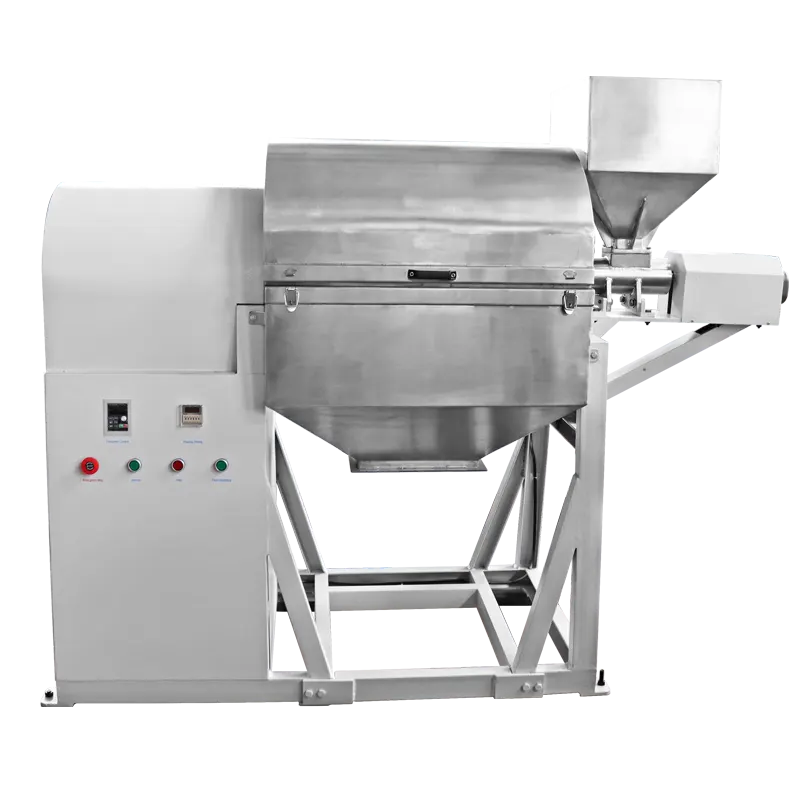
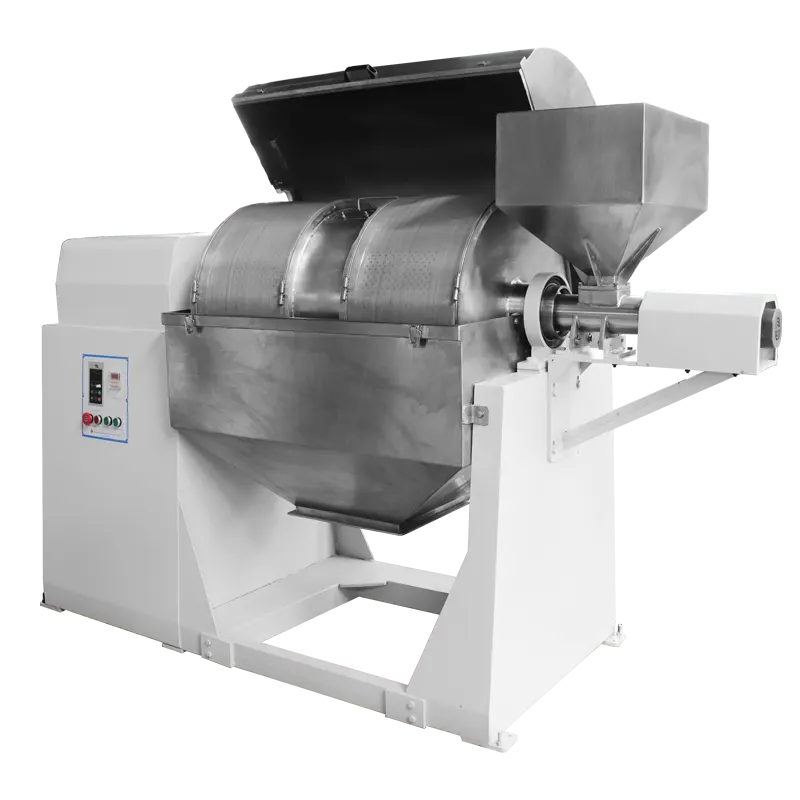
A peneiramento de moinho de bolas combina duas funções em um tambor: redução de tamanho por rotação do meio e classificação de tamanho por uma superfície de peneiramento na extremidade de descarga. Material e mídia são cobrados juntos. À medida que o tambor gira, a mídia cai em cascata e fratura a alimentação; o material moído migra em direção à extremidade de descarga e passa pelas aberturas da tela, enquanto o meio de moagem e as partículas superdimensionadas são retidos e retornados à zona de moagem. Em comparação com um tambor aberto, a máquina controla o tamanho no qual o material pode sair, em vez de depender do operador para decidir quando o lote está completo.
Onde o elemento de triagem fica no caminho de retificação
A superfície de triagem é posicionada ao longo do caminho de descarga, de modo que define o limite entre a zona de moagem e o ponto de coleta, em vez de atuar como um classificador de alta precisão. As partículas passam pelas aberturas e saem, ou são retidas e entram novamente na carga oscilante. Este arranjo significa que o comportamento da descarga é governado por duas variáveis independentes: a cinética de redução de tamanho dentro do tambor, que define a rapidez com que as partículas atingem o tamanho da abertura, e a própria abertura, que define o que é permitido sair. Separar essas duas variáveis é o que torna o projeto previsível na rotina do trabalho de laboratório, pois a troca da peneira altera o corte do produto sem alterar a mecânica de retificação.
O que a abertura da tela realmente controla
A abertura define o limite superior do que sai do tambor, não a mediana do produto. As partículas que passam pela tela estão todas abaixo do tamanho da abertura, mas a distribuição desse fluxo que passa ainda é determinada pela forma como a carga foi moída. Uma abertura grosseira produz um produto grosseiro com ampla distribuição; uma abertura mais fina produz um produto mais fino e geralmente requer uma moagem mais longa, porque o material precisa ser reduzido ainda mais antes de poder escapar. A abertura deve ser selecionada em relação ao limite de especificação grosseiro, com uma margem para o fato de que partículas irregulares ou alongadas passam pelas aberturas de maneira diferente das compactas e equânticas.
Aplicam-se duas restrições práticas. Primeiro, a abertura deve ser menor que o menor meio de moagem da carga; caso contrário, o meio poderá escapar para o recipiente de coleta e contaminar o produto. Em segundo lugar, o tamanho da abertura deve corresponder a uma moagem alcançável: se a abertura estiver muito abaixo do que o meio pode produzir dentro de um tempo razoável, o tambor enche-se com material grosso recirculado e a produção cai. Ambos os limites são estabelecidos através de uma curta campanha de testes e não apenas por cálculo.
Como a descarga seletiva de tamanho altera o comportamento de moagem
Uma vez que a descarga é seletiva em termos de tamanho, o moinho se move em direção a um equilíbrio interno. Partículas grossas são retidas e quebradas; partículas finas saem e param de ser quebradas. Em operação contínua, o tambor atinge um estado estacionário no qual a taxa de geração de finos é igual à taxa de descarga e o tamanho do produto se estabiliza em torno do corte controlado pela abertura. A operação em lote se comporta de maneira diferente: a carga é mantida até o final da execução, de modo que a peneira evita principalmente a coleta antecipada de material superdimensionado, e a distribuição final depende do tempo total de moagem. Saber qual modo está sendo usado é essencial ao interpretar os dados de teste.
O benefício prático é uma distribuição mais estreita e uma menor fração de finos do que um tambor irrestrito com o mesmo tamanho médio. O limite prático é o rendimento: como a descarga é restrita, um moinho de peneiramento geralmente processa menos material por unidade de tempo do que um tambor equivalente de descarga aberta. Essa compensação entre qualidade e capacidade de distribuição é a decisão central de projeto para a maioria das aplicações laboratoriais e piloto.
Variáveis que decidem o desempenho do moinho de bolas de triagem
Velocidade do tambor e relação de velocidade crítica
A velocidade de rotação do tambor determina como a mídia é levantada e como retorna. O ponto de referência é a velocidade crítica, a velocidade na qual a carga centrifugaria e permaneceria presa ao invólucro. Na prática, os moinhos rotativos funcionam a uma fração da velocidade crítica e a faixa útil é bastante estreita. Abaixo de aproximadamente metade do nível crítico, a mídia desliza e rola sem energia de impacto suficiente, de modo que a quebra é lenta e bastante desgastante. À medida que a velocidade aumenta para a região de cascata e catarata, os meios são elevados e caem ainda mais, aumentando a energia de impacto e a taxa de ruptura, mas também aumentando o desgaste no invólucro, nos meios e no elemento de blindagem. Aproximando-se da velocidade crítica, a carga gira com o tambor e a moagem para quase totalmente.
Para um moinho de bolas de peneiramento, a velocidade também afeta a rapidez com que o material chega à peneira. A rotação mais rápida promove a mistura e o transporte ao longo do tambor, mas também aumenta o estresse mecânico na superfície da peneira. A maioria dos operadores, portanto, ajusta a velocidade para a taxa de quebra necessária e gerencia o transporte pela taxa de alimentação e pela geometria da extremidade de descarga, em vez de aumentar a velocidade.
Tamanho, densidade e nível de carga do meio de moagem
A escolha da mídia se conecta diretamente ao tamanho do feed. Meios grandes e densos fornecem energia de alto impacto e quebram o avanço grosso com eficiência, mas deixam grandes vazios e tendem a produzir uma moagem mais grossa com mais danos superficiais no produto. Meios pequenos criam mais pontos de contato e moagem mais fina, mas não conseguem quebrar uma alimentação grossa: se os meios forem muito pequenos em relação ao tamanho superior da alimentação, a carga simplesmente rola sobre as partículas. Um ponto de partida comum é selecionar um meio algumas vezes maior que a maior partícula de alimentação e, em seguida, ajustar para baixo à medida que a alimentação é reduzida nos estágios subsequentes.
A densidade é tão importante quanto o diâmetro. Os meios de aço e carboneto de tungstênio são densos e fornecem alta energia específica; a zircônia é moderadamente densa e resistente ao desgaste; os meios de alumina, ágata e polímero são mais leves e suaves, produzindo menos contaminação, mas exigindo um processamento mais longo. A escolha geralmente é motivada pelo nível tolerável de contaminação no produto final, uma vez que o desgaste do meio reporta-se diretamente ao pó. Para uma peneira, a restrição adicional é dimensional: a mídia deve ser uniformemente maior que a abertura, o que limita o quão fina uma tela pode ser usada com um determinado tamanho de mídia.
O nível de carga — a fração do volume do tambor ocupada pela mídia — controla o número de contatos e o volume livre disponível para o material. Uma carga muito baixa reduz a frequência de quebra; uma carga muito alta sobrecarrega o tambor, restringe o movimento da mídia e aumenta a carga na unidade. Encher o tambor até uma proporção moderada de seu volume, com espaço vazio suficiente para a circulação do material, é o compromisso usual, e seu ideal é específico do material.
Tamanho de alimentação, taxa de alimentação e área aberta da tela
O tamanho superior da alimentação define o diâmetro da mídia e o número de estágios de moagem necessários. Reduzir uma alimentação de 10 mm para um produto de 50 µm em uma única passagem exige uma ampla gama de eventos de quebra e geralmente é impraticável em um único tambor; dois estágios com tamanhos de mídia diferentes, ou uma pré-trituração grosseira seguida de moagem fina, normalmente proporcionam melhor controle da distribuição final. A taxa de alimentação, em operação contínua, deve ser adaptada à capacidade de ruptura do tambor. A alimentação é muito rápida e o material grosso se acumula à frente da peneira, aumentando a retenção interna e empurrando o corte do produto para mais grosso; a alimentação é muito lenta e as mídias atingem umas às outras em vez do material, acelerando o desgaste sem melhorar o rendimento.
A área aberta – a proporção da superfície de triagem que está realmente aberta – define a capacidade de fluxo da descarga. Uma peneira com abertura pequena e perfil grosso tem menos área aberta e passa menos material, de modo que o tambor pode recuar mesmo quando a moagem em si é adequada. A geometria da tela, o formato da abertura e a forma como a superfície é suportada influenciam a área aberta e, portanto, o limite prático de rendimento.
Condição da tela, ofuscamento e efeitos de temperatura
As superfícies de triagem mudam com o uso. Pós abrasivos abrem aberturas por desgaste; pós dúcteis, úmidos ou carregados eletrostaticamente os cegam. Qualquer desvio altera o corte do produto sem qualquer ajuste nas configurações do moinho, razão pela qual as verificações periódicas da tela pertencem à operação de rotina e não à solução de problemas. Uma tela parcialmente cega reduz a área aberta efetiva e aumenta o bloqueio interno; uma tela com tamanho excessivo permite a passagem de partículas grossas e a distribuição se desloca para cima. Resultados consistentes dependem da inspeção ou substituição do elemento de peneiramento em um cronograma definido e da manutenção das condições internas do tambor consistentes entre as execuções.
A umidade e a estática são as causas mais comuns de cegueira em trabalhos de laboratório a seco. A ração que absorveu a umidade atmosférica pode atravessar aberturas finas, e os pós que carregam uma carga estática se comportam da mesma maneira. Secar a ração, controlar a umidade do ambiente de moagem e evitar encher demais o tambor são as contramedidas usuais. A temperatura é outra variável lenta que vale a pena observar: a moagem prolongada aquece tanto o pó quanto as ferragens, e um interior quente e úmido do tambor promove exatamente o comportamento de ponte que reduz o rendimento.
Processamento a seco e úmido e controle de contaminação
A descarga da peneira é mais direta na moagem a seco, onde o pó flui através das aberturas sob a gravidade e com uma rotação modesta do tambor. A moagem úmida é possível, mas o líquido muda o problema: a tela deve passar por uma pasta em vez de um pó de fluxo livre, de modo que a viscosidade, a carga de sólidos e o comportamento de umedecimento do material determinam se a tela funciona como pretendido. Acima de um certo teor de sólidos, uma pasta torna-se demasiado viscosa para passar por uma abertura fina a uma taxa útil, e o moinho comporta-se como um recipiente fechado. Muitos laboratórios, portanto, reservam a peneiração úmida para aberturas mais grossas e utilizam a peneiração seca quando um corte superior definido é a prioridade.
A moagem úmida tem vantagens compensatórias que são independentes da classificação: suprime a poeira, limita a oxidação de pós reativos, modera o aumento de temperatura e muitas vezes melhora a quebra de materiais que se aglomeram quando secos. Se o processo requer líquido, a escolha geralmente é entre aceitar uma peneira mais grossa, reduzir a carga de sólidos para manter a mobilidade da pasta ou operar o tambor como um moinho descontínuo e classificar em uma etapa separada.
Controle de contaminação: mídia, revestimento e limpeza
Cada operação de retificação adiciona material ao produto proveniente da mídia e das superfícies do tambor. A questão é se esse acréscimo é aceitável. No trabalho com oligoelementos, preparação de catalisadores, materiais de baterias e cerâmicas eletrônicas, mesmo pequenas quantidades de ferro ou cromo podem alterar o resultado, portanto, o meio e o revestimento são selecionados pela compatibilidade com o pó, e não apenas pela velocidade de moagem. Os meios não metálicos e os revestimentos cerâmicos resistentes ao desgaste reduzem a contaminação metálica ao custo de uma menor taxa de quebra, e essa compensação é resolvida pela tolerância analítica do produto final.
A contaminação cruzada entre campanhas é outra fonte de erro. O pó preso nas aberturas, nos cantos da extremidade de descarga e ao redor do meio é liberado no próximo lote. Os procedimentos de limpeza que incluem o meio, o elemento de peneiramento e o interior do tambor — e não apenas as superfícies visíveis — são o que mantém as sucessivas campanhas comparáveis, especialmente quando o moinho é usado para vários materiais em rotação.
O desgaste da mídia também deve ser monitorado como uma variável do processo. O aumento das taxas de desgaste geralmente indica que os meios de comunicação estão colidindo uns com os outros e não com o material, o que indica uma moagem muito longa, pouca alimentação ou uma carga muito pequena. Vincular a medição do desgaste ao tempo de retificação e ao rendimento é uma maneira simples de detectar um processo de desvio antes que ele apareça na distribuição de tamanho.
Dimensionando e validando um moinho de bolas de peneiramento para sua aplicação
O dimensionamento começa no pó, não na máquina. As informações relevantes são o tamanho superior da alimentação e a distribuição do tamanho da alimentação, a mediana alvo e o limite grosseiro aceitável, a massa ou produtividade necessária da amostra, a dureza e abrasividade do material, sua sensibilidade à umidade e o nível de contaminação tolerável. Destes, o volume do tambor decorre da massa do lote e da densidade aparente da carga; o diâmetro do tambor depende do tamanho da mídia necessária para quebrar a alimentação; e a potência de acionamento segue a massa de carga e a velocidade desejada. A abertura da tela é então definida logo abaixo do limite de especificação grosseira, sujeita à restrição de que deve ser menor que a menor mídia.
Um ponto é fácil de ignorar: a capacidade e a qualidade do corte puxam em direções opostas. Um moinho de peneiramento com abertura fina produz um corte superior excelente, mas rendimento limitado; aumentar o tambor aumenta a capacidade do lote, mas não altera a cinética. Quando um projeto necessita tanto de um corte preciso quanto de alto rendimento, uma abordagem em dois estágios — quebra grosseira em um moinho irrestrito seguido por uma passagem de acabamento em um tipo de tambor peneiramento de moinho de bolas — muitas vezes oferece melhor economia geral do que tentar satisfazer ambos os requisitos em um único tambor.
| Requisito de processo | Decisão primária da máquina | Principal compensação |
|---|---|---|
| Tamanho superior do feed | Diâmetro da mídia e diâmetro do tambor | Mídias grandes quebram a alimentação grossa, mas tornam o produto mais grosso |
| Mediana desejada | Tempo de moagem, tamanho da mídia, número de estágios | Maior prazo estreita mediana, mas eleva multas e desgastes |
| Limite de especificação grosseiro | Abertura da tela, verificada em relação à menor mídia | A abertura mais fina melhora o corte e reduz o rendimento |
| Massa ou rendimento do lote | Volume do tambor, nível de carga, área aberta | Um volume maior aumenta a capacidade, não a cinética |
| Tolerância à contaminação | Mídia e material de revestimento | Meios não metálicos reduzem a contaminação e quebram lentamente |
O que testar antes de confirmar uma configuração
Um programa de teste curto e estruturado responde à maioria das questões de expansão de forma mais confiável do que o cálculo:
- Moa uma ração representativa em vários lotes e registre a distribuição de tamanho total, não apenas a mediana, para que a cauda grossa fique visível.
- Repita em dois ou três tamanhos de mídia com a mesma velocidade do tambor para separar o efeito da mídia do efeito do tempo.
- Teste duas aberturas de tela com todo o resto fixo para medir a mudança no corte grosso e a mudança no rendimento.
- Meça o desgaste da mídia e verifique se há contaminação no produto após uma execução prolongada, e não após um único lote curto.
- Registre o aumento de temperatura do pó e do tambor, pois o calor afeta tanto o material quanto a estabilidade do elemento de peneiramento.
- Verifique a repetibilidade executando as mesmas condições pelo menos três vezes e comparando as distribuições resultantes.
Onde um laboratório já opera um moinho de jarras montado em rolos ou um moinho planetário, um tambor de peneiramento complementa, em vez de substituí-lo. O moinho jarro fornece moagem suave e de baixa contaminação para amostras pequenas; o moinho planetário produz tamanhos muito finos rapidamente, mas com ampla distribuição e sem controle de descarga; o moinho de bolas de peneiramento fica entre eles, oferecendo um corte superior definido em tamanhos de amostra grandes o suficiente para avaliação piloto e desenvolvimento de processo.
Problemas operacionais e o que verificar primeiro
A maioria dos problemas diários na operação de moinhos de bolas de peneiramento remontam a um pequeno número de causas. A tabela abaixo lista os sintomas usuais com as primeiras verificações que vale a pena fazer. Ele foi escrito como uma sequência de diagnóstico e não como uma lista de soluções, porque o mesmo sintoma pode surgir de causas opostas – um produto muito grosso pode significar tempo de moagem insuficiente ou tela desgastada, e somente a inspeção distingue os dois.
| Sintoma | Causa provável | Primeira verificação |
|---|---|---|
| Produto mais grosseiro do que o esperado | Tela desgastada ou superdimensionada; curto tempo de moagem; taxa de alimentação muito alta | Inspecione o tamanho da abertura e a área aberta; revisar o tempo do lote ou a taxa de alimentação |
| Rendimento muito abaixo da expectativa | Tela cega; abertura muito fina para a mídia; retenção excessiva | Verifique a tela quanto a ofuscamento e umidade; confirme o tamanho da mídia em relação à abertura |
| Ampla distribuição com multas pesadas | Retificação excessiva; alta não classificatória; cobrar muito pouco | Verifique se a tela está passando material; reduzir o tempo do lote; aumentar a carga |
| Mídia escapando para dentro do produto | Abertura maior que a menor mídia; tela danificada | Medir mídia e abertura; inspecione a tela em busca de distorção |
| Contaminação acima da tolerância | Desgaste da mídia ou do revestimento; transferência de um lote anterior | Revise a taxa de desgaste e o procedimento de limpeza |
| Resultados oscilando entre as execuções | Desgaste ou ofuscamento da tela; umidade variável da alimentação; cobrança inconsistente | Padronize a massa e a umidade da carga; inspecionar e substituir a tela |
Duas dessas verificações merecem destaque. A inspeção da tela deve incluir medição, não apenas avaliação visual: uma abertura que foi aberta pelo desgaste de algumas dezenas de mícrons pode deslocar o corte grosseiro o suficiente para falhar em uma especificação, e a mudança é invisível sem um medidor ou uma amostra de referência. A segunda é a consistência da carga. Os resultados de laboratório são comparáveis apenas se a massa do meio, a massa do material e o enchimento do tambor forem iguais de operação para operação, porque pequenas variações no nível de carga alteram o movimento do meio e, portanto, a taxa de quebra.
Perguntas que os engenheiros fazem sobre moinhos de bolas de peneiramento
Um moinho de bolas peneira produz um produto mais fino do que um moinho de tambor padrão?
Não necessariamente mais fino, mas geralmente mais estreito. A peneira limita a extremidade grossa da distribuição, retendo partículas superdimensionadas no tambor. Se a mediana também fica mais fina depende do tempo de moagem, do tamanho da mídia e da quantidade de material recirculado, e a resposta deve ser confirmada por medição e não por suposição.
Pode ser usado para moagem úmida?
Sim, com a ressalva de que a pasta deve permanecer móvel o suficiente para passar pela abertura a uma taxa útil. A viscosidade, a carga de sólidos e o comportamento de umedecimento das partículas afetam isso. Quando um corte superior muito fino e uma pasta com alto teor de sólidos são necessários, separar a moagem e a classificação em duas etapas costuma ser mais confiável.
Como é escolhida a abertura correta da tela?
Comece pelo limite de especificação grosseiro e selecione a abertura mais próxima abaixo dele, com margem para partículas não esféricas. Confirme se a abertura é menor que a menor mídia na carga e se a moagem pode atingir esse tamanho dentro de um tempo de lote prático. Testar duas aberturas em condições idênticas é a maneira mais rápida de ver o efeito.
O que determina quanto tempo um lote deve ser executado?
Em um moinho de peneiramento em lote, a peneira evita principalmente a descarga prematura de material grosso, de modo que o tempo do lote ainda controla a mediana. A duração certa é o menor tempo que atende tanto à mediana alvo quanto ao limite aproximado, verificado pela medição do tamanho em uma série temporal. Mais tempo não é melhor: aumenta os finos, o desgaste da mídia e o calor.
Como o aumento de escala afeta o resultado?
Aumentar o diâmetro do tambor altera o padrão de movimento da mídia e o número de impactos, enquanto aumentar o comprimento do tambor altera o tempo de residência. A correspondência da fração da velocidade crítica, do nível de carga e da proporção do tamanho do meio de alimentação é mais útil do que a correspondência de um único parâmetro, e a configuração final é normalmente confirmada com uma execução piloto usando o mesmo material de alimentação.
Um moinho de bolas de peneiramento é adequado para materiais sensíveis ao calor?
Pode ser, desde que o tempo de moagem seja curto e o tambor não fique cheio demais, pois a circulação desnecessária gera calor sem melhorar o produto. Quando o material é genuinamente sensível à temperatura, uma retificação mais longa e de baixa energia geralmente é a resposta errada; uma abordagem escalonada com pré-desbaste grosso e uma passagem de acabamento curta limita a exposição.
Orientação prática antes de especificar
Trate o moinho de bolas de peneiramento como um dispositivo de moagem controlada, em vez de um dispositivo de alto rendimento. Seu valor reside em tornar o final grosseiro da distribuição uma decisão de projeto em vez de um resultado estatístico, e esse valor só é alcançado quando o resto do processo está sob controle: massa de carga consistente, peneiras medidas, tempos de lote documentados e uma alimentação cujo teor de umidade não muda entre as campanhas.
As opções de configuração para equipamentos de moagem de laboratório, incluindo o tambor e o arranjo de peneiramento usados na série de moagem, são publicadas pela Changsha Tianchuang Powder Technology Co., Ltd (TENCAN); o Moinho de bolas de triagem a página do produto é um companheiro útil para esta análise. Lê-lo junto com os quatro números que definem um requisito real – tamanho superior do feed, mediana alvo, limite aproximado e tamanho do lote – torna a comparação entre os modelos disponíveis muito mais rápida do que apenas navegar pelas especificações.
Quando um corte superior definido é mais importante do que o rendimento máximo – suportes de catalisador, precursores cerâmicos, amostras minerais de referência ou qualquer pó que deva passar por uma verificação de peneira antes do uso – o arranjo de triagem geralmente se paga em termos de repetibilidade. Onde o rendimento bruto domina e a extremidade grossa não é crítica, um tambor irrestrito ou um moinho planetário muitas vezes será a melhor primeira escolha. Testar um feed representativo em uma unidade pequena continua sendo a maneira mais confiável de decidir entre eles.