
غربلة مطحنة الكرة: التحكم في حجم الطحن في المختبر
لماذا تفقد عملية الطحن بأسطوانة المختبر التحكم في حجم الجسيمات
إن حملة الطحن التي تستمر لفترة كافية ستصل دائمًا إلى حجم متوسط جيد. المشكلة هي ما يأتي معها. في الأسطوانة الدوارة البسيطة دون أي عنصر تصنيف عند التفريغ، يبقى كل جسيم في الحجرة حتى يتم إيقاف الدفعة، مما يعني أن المواد التي وصلت إلى الحجم المستهدف مبكرًا تستمر في الضرب بواسطة وسائط الطحن لبقية التشغيل. والنتيجة هي منتج قد يبدو متوسطه مقبولاً في حين أن توزيعه أوسع بكثير من المواصفات، مع ذيل طويل من الدقائق التي تتصرف بشكل مختلف في خطوات الضغط أو الصب أو الطلاء أو التلبيد.
إن توزيع حجم الجسيمات، وليس الوسيط وحده، هو الذي يحرك معظم السلوكيات النهائية: قابلية التدفق، وكثافة التعبئة، وريولوجيا الملاط، ومعدل التفاعل، والقوة الخضراء للجزء المضغوط، كلها تستجيب للأطراف الخشنة والناعمة للمنحنى. هدف ذو رقم واحد يخفي ذلك. عادةً ما يحاول المهندسون الذين يحددون مطحنة الكرات الغربلة تحويل عملية دفعية غير خاضعة للرقابة إلى عملية يتم فيها تعيين الطرف العلوي للتوزيع من خلال ميزة مادية للآلة بدلاً من حكم المشغل حول وقت إيقاف تشغيل المحرك.
يفسر توزيع وقت الإقامة معظم الاختلاف. في أسطوانة الدفعة، يكون وقت المكوث متطابقًا فعليًا لكل جسيم، لأن الشحنة بأكملها تتوقف معًا. في الأسطوانة المستمرة، يكون توزيع وقت المكوث واسعًا، وتكون الجسيمات التي تغادر مبكرًا خشنة بينما تكون الجسيمات التي تبقى متأخرة فوق الأرض. يؤدي تفريغ الغربلة إلى تضييق تلك النافذة عن طريق إزالة الجزيئات بمجرد قدرتها على اجتياز الفتحة، مما يقلل من متوسط وقت بقاء الجزء النهائي ويقلل من مقدار إعادة كسره.
هناك تأثير ثانٍ أقل وضوحًا. عندما تتم إزالة الدقائق الدقيقة عند تشكلها، تحتفظ حجرة الطحن بشحنة أكثر خشونة في المتوسط. تتفاعل الوسائط الخشنة والجسيمات الخشنة بشكل مختلف عن القاعدة المبطنة بالدقائق الناعمة، لذلك يمكن استخدام الطاقة التي يتم توصيلها لكل تأثير بشكل أكثر كفاءة ويمكن أن تصل المطحنة في بعض الأحيان إلى الحجم المستهدف في وقت أقل. اعتمادًا على خصائص المواد وظروف العملية، يمكن أن يكون هذا التأثير ملحوظًا في الطحن الجاف للمعادن الهشة والسيراميك والخبث، ويكون أقل وضوحًا في المواد الليفية أو الليفية أو اللزجة التي لا تنكسر بشكل نظيف.
قبل اختيار أي تكوين، قم بتوضيح أربعة أرقام: حجم التغذية العلوي، والوسيط المستهدف، والقطع الخشن المقبول، وحجم الدفعة أو الإنتاجية المطلوبة. كل شيء آخر - قطر الأسطوانة وطولها، وسرعة الدوران، وحجم الوسائط والمواد، وفتحة الشاشة، والبطانة، وقوة المحرك - موجود لتلبية هذه القيود الأربعة. وينطبق المنطق نفسه سواء كانت الآلة وحدة معملية صغيرة أو أسطوانة تجريبية: فالمسحوق هو الذي يحدد الآلة، وليس العكس.
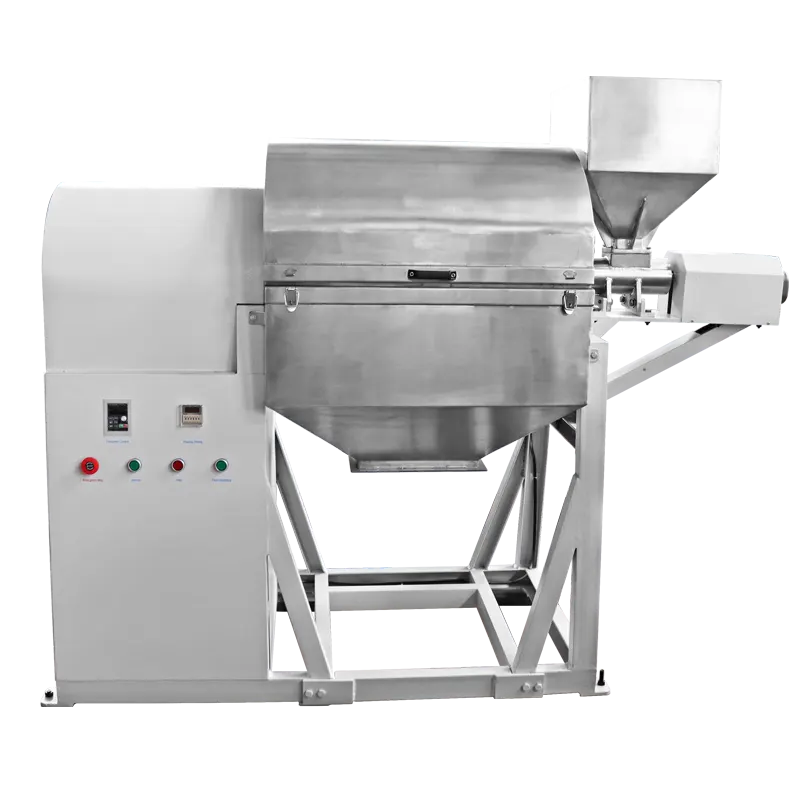
كيف تقوم مطحنة الكرة الغربلة بتصنيف المواد عند نهاية التفريغ
A فحص مطحنة الكرة يجمع بين وظيفتين في أسطوانة واحدة: تقليل الحجم عن طريق تدحرج الوسائط وتصنيف الحجم عن طريق سطح فحص في نهاية التفريغ. يتم شحن المواد والوسائط معًا. عندما تدور الأسطوانة، تتسلسل الوسائط وتكسر التغذية؛ تهاجر المادة الأرضية نحو نهاية التفريغ وتمر عبر فتحات الغربال، بينما يتم الاحتفاظ بوسائط الطحن والجزيئات كبيرة الحجم وإعادتها إلى منطقة الطحن. بالمقارنة مع الأسطوانة المفتوحة، تتحكم الآلة في الحجم الذي يُسمح للمادة بالمغادرة فيه بدلاً من الاعتماد على المشغل ليقرر متى تكتمل الدفعة.
حيث يقع عنصر الغربلة في مسار الطحن
يتم وضع سطح الغربلة عبر مسار التفريغ، لذلك فهو يحدد الحدود بين منطقة الطحن ونقطة التجميع بدلاً من العمل كمصنف عالي الدقة. تمر الجسيمات عبر الفتحات وتغادر، أو يتم احتجازها ودخول الشحنة المتداعية مرة أخرى. يعني هذا الترتيب أن سلوك التفريغ محكوم بمتغيرين مستقلين: حركية تقليل الحجم داخل الأسطوانة، والتي تحدد مدى سرعة وصول الجزيئات إلى حجم الفتحة، والفتحة نفسها، التي تحدد ما هو مسموح بالخروج. والفصل بين هذين المتغيرين هو ما يجعل التصميم قابلاً للتنبؤ به في العمل المختبري الروتيني، لأن تغيير الشاشة يغير قطع المنتج دون تغيير آليات الطحن.
ما تتحكم فيه فتحة الشاشة فعليًا
تحدد الفتحة الحد الأعلى لما يترك الأسطوانة، وليس متوسط المنتج. الجسيمات التي تمر عبر الشاشة تكون جميعها أقل من حجم الفتحة، لكن توزيع هذا التدفق المارة لا يزال يتحدد بكيفية تأريض الشحنة. تنتج الفتحة الخشنة منتجًا خشنًا ذو انتشار واسع؛ تنتج الفتحة الدقيقة منتجًا أكثر دقة وعادةً ما تتطلب عملية طحن أطول، لأنه يجب تقليل المادة بشكل أكبر قبل أن تتمكن من الهروب. وينبغي اختيار الفتحة مقابل حد المواصفات الخشنة، مع هامش لحقيقة أن الجسيمات غير المنتظمة أو المستطيلة تمر عبر الفتحات بشكل مختلف عن تلك المدمجة والمتساوية.
وينطبق قيدان عمليان. أولاً، يجب أن تكون الفتحة أصغر من أصغر وسائط الطحن الموجودة في الشحنة؛ وإلا فقد تتسرب الوسائط إلى وعاء التجميع وتلوث المنتج. ثانيًا، يجب أن يتطابق حجم الفتحة مع عملية طحن يمكن تحقيقها: إذا كانت الفتحة أقل بكثير مما يمكن أن تنتجه الوسائط خلال فترة زمنية معقولة، فإن الأسطوانة تمتلئ بمادة خشنة مُعاد تدويرها وتنهار الإنتاجية. ويتم تحديد كلا الحدين من خلال حملة اختبارية قصيرة وليس عن طريق الحساب وحده.
كيف يغير التفريغ الانتقائي للحجم سلوك الطحن
بمجرد أن يصبح التفريغ انتقائيًا للحجم، تتحرك الطاحونة نحو التوازن الداخلي. يتم الاحتفاظ بالجزيئات الخشنة وكسرها؛ تترك الجزيئات الدقيقة وتتوقف عن الكسر. في التشغيل المستمر، تصل الأسطوانة إلى حالة مستقرة حيث يكون معدل التوليد الدقيق مساويًا لمعدل التفريغ، ويستقر حجم المنتج حول القطع الذي يتم التحكم فيه بالفتحة. تتصرف عملية الدفعة بشكل مختلف: يتم الاحتفاظ بالشحن حتى انتهاء التشغيل، وبالتالي تمنع الغربلة بشكل أساسي تجميع المواد كبيرة الحجم في وقت مبكر، ويعتمد التوزيع النهائي على إجمالي وقت الطحن. تعد معرفة الوضع المستخدم أمرًا ضروريًا عند تفسير بيانات الاختبار.
وتتمثل الفائدة العملية في توزيع أضيق وجزء دقيق أقل من الأسطوانة غير المقيدة بنفس الحجم المتوسط. الحد العملي هو الإنتاجية: نظرًا لأن التفريغ مقيد، تقوم مطحنة الغربلة عمومًا بمعالجة مواد أقل لكل وحدة زمنية مقارنة بأسطوانة التفريغ المفتوحة المكافئة. إن هذه المقايضة بين جودة التوزيع والقدرة هي قرار التصميم المركزي لمعظم التطبيقات المختبرية والتجريبية.
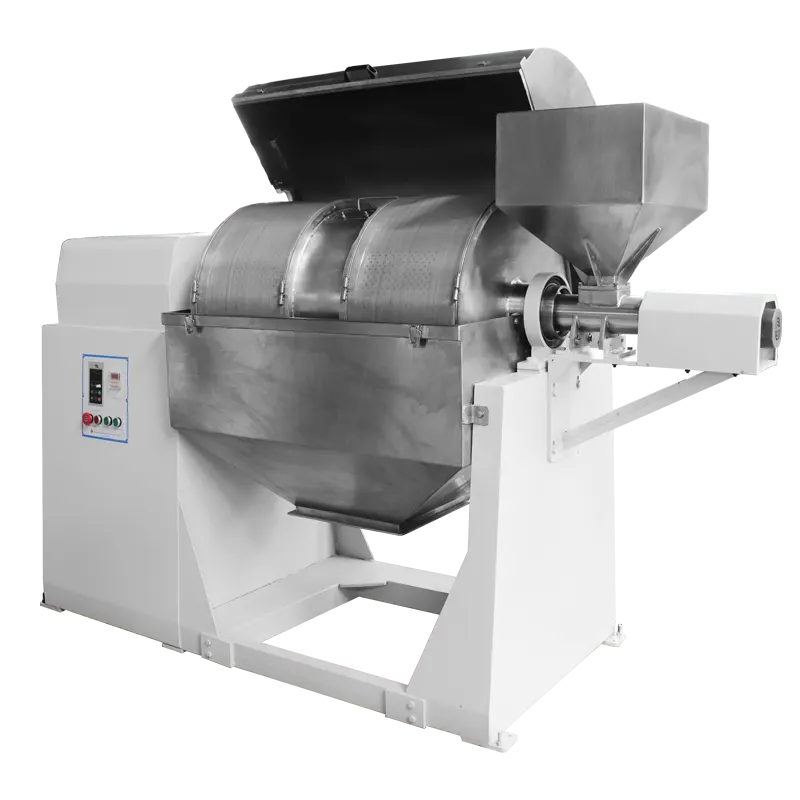
المتغيرات التي تقرر فحص أداء مطحنة الكرة
سرعة الطبل وعلاقة السرعة الحرجة
تحدد سرعة دوران الأسطوانة كيفية رفع الوسائط وكيفية عودتها. النقطة المرجعية هي السرعة الحرجة، وهي السرعة التي يتم بها طرد الشحنة وتبقى مثبتة في الغلاف. ومن الناحية العملية، تعمل المطاحن المتداعية بجزء صغير من السرعة الحرجة، ويكون النطاق المفيد ضيقًا إلى حد ما. أقل من نصف ما يقرب من النصف الحرج، تنزلق الوسائط وتتدحرج بدون طاقة تأثير كافية، لذلك يكون الكسر بطيئًا واستنزافًا إلى حد كبير. مع ارتفاع السرعة في منطقة التتابع وإعتام عدسة العين، يتم رفع الوسائط إلى أعلى وهبوطها أكثر، مما يزيد من طاقة التأثير ومعدل الكسر، ولكنه يؤدي أيضًا إلى زيادة التآكل على الغلاف والوسائط وعنصر الغربلة. عند الاقتراب من السرعة الحرجة، تدور الشحنة مع الأسطوانة ويتوقف الطحن بالكامل تقريبًا.
بالنسبة لمطحنة الكرات الغربلة، تؤثر السرعة أيضًا على مدى سرعة وصول المواد إلى الشاشة. يعمل التدوير الأسرع على تعزيز الخلط والنقل على طول الأسطوانة، ولكنه يزيد أيضًا من الضغط الميكانيكي على سطح الغربلة. ولذلك يقوم معظم المشغلين بضبط السرعة وفقًا لمعدل الكسر الذي يحتاجون إليه وإدارة النقل من خلال معدل التغذية وهندسة نهاية التفريغ بدلاً من دفع السرعة إلى أعلى.
حجم وسائط الطحن وكثافتها ومستوى الشحن
يرتبط اختيار الوسائط مباشرة بحجم التغذية. توفر الوسائط الكبيرة الكثيفة طاقة عالية التأثير وتكسر التغذية الخشنة بكفاءة، ولكنها تترك فراغات كبيرة وتميل إلى إنتاج طحن خشن مع المزيد من الضرر السطحي في المنتج. تعمل الوسائط الصغيرة على إنشاء المزيد من نقاط الاتصال وطحن أكثر دقة، ولكنها لا تستطيع كسر التغذية الخشنة: إذا كانت الوسائط صغيرة جدًا بالنسبة لحجم التغذية العلوي، فإن الشحنة تتدحرج ببساطة فوق الجزيئات. تتمثل نقطة البداية الشائعة في تحديد وسائط أكبر عدة مرات من أكبر جسيم تغذية، ثم ضبطها للأسفل مع تقليل التغذية في المراحل اللاحقة.
الكثافة مهمة بقدر القطر. تتميز وسائط الفولاذ وكربيد التنغستن بأنها كثيفة وتوفر طاقة نوعية عالية؛ الزركونيا كثيفة إلى حد ما ومقاومة للاهتراء. تعد وسائط الألومينا والعقيق والبوليمر أخف وزنًا وألطف، وتنتج تلوثًا أقل ولكنها تتطلب معالجة أطول. عادة ما يكون الاختيار مدفوعًا بمستوى التلوث المسموح به في المنتج النهائي، نظرًا لأن تآكل الوسائط يرتبط مباشرة بالمسحوق. بالنسبة لمطحنة الغربلة، يكون القيد الإضافي أبعاديًا: يجب أن تكون الوسائط أكبر بشكل موحد من الفتحة، مما يحد من مدى دقة استخدام الشاشة مع حجم وسائط معين.
يتحكم مستوى الشحن — الجزء من حجم الأسطوانة الذي تشغله الوسائط — في عدد جهات الاتصال والحجم الحر المتاح للمادة. الشحنة المنخفضة جدًا تقلل من تكرار الكسر؛ تؤدي الشحنة العالية جدًا إلى ازدحام الأسطوانة وتقييد حركة الوسائط وزيادة الحمل على محرك الأقراص. إن ملء الأسطوانة بحصة معتدلة من حجمها، مع وجود مساحة فارغة كافية لتدوير المواد، هو الحل الوسط المعتاد، والحل الأمثل هو مادة محددة.
حجم التغذية ومعدل التغذية ومنطقة الشاشة المفتوحة
يحدد حجم التغذية العلوي قطر الوسائط وعدد مراحل الطحن المطلوبة. يتطلب تقليل تغذية 10 مم إلى منتج 50 ميكرومتر في تمريرة واحدة نطاقًا واسعًا جدًا من أحداث الكسر وعادة ما يكون غير عملي في أسطوانة واحدة؛ مرحلتان بأحجام وسائط مختلفة، أو سحق مسبق خشن يتبعه طحن ناعم، مما يوفر عادةً تحكمًا أفضل في التوزيع النهائي. يجب أن يتوافق معدل التغذية، في التشغيل المستمر، مع قدرة الكسر للأسطوانة. تتم التغذية بسرعة كبيرة وتتراكم المواد الخشنة أمام الشاشة، مما يؤدي إلى زيادة الاحتجاز الداخلي ودفع المنتج إلى قطع أكثر خشونة؛ يتم تغذيتها ببطء شديد وتصطدم الوسائط ببعضها البعض بدلاً من المادة، مما يؤدي إلى تسريع التآكل دون تحسين الإنتاجية.
المنطقة المفتوحة — نسبة سطح الغربلة المفتوح فعليًا — تحدد سعة تدفق التفريغ. تحتوي الشاشة ذات الفتحة الصغيرة والشكل الجانبي السميك على مساحة مفتوحة أقل وتمرر كمية أقل من المواد، لذلك يمكن للأسطوانة النسخ الاحتياطي حتى عندما يكون الطحن نفسه كافيًا. تؤثر هندسة الشاشة وشكل الفتحة وطريقة دعم السطح على المساحة المفتوحة وبالتالي على سقف الإنتاجية العملي.
حالة الشاشة، والتعمية، وتأثيرات درجة الحرارة
تتغير أسطح الفحص مع الاستخدام. المساحيق الكاشطة تفتح الفتحات عن طريق التآكل؛ المساحيق اللدنة أو الرطبة أو المشحونة بالكهرباء الساكنة تعميها. إما أن يؤدي الانحراف إلى تغيير قطع المنتج دون أي تعديل على إعدادات المطحنة، ولهذا السبب فإن الفحوصات الدورية للشاشة تنتمي إلى التشغيل الروتيني وليس إلى استكشاف الأخطاء وإصلاحها. تقلل الشاشة المعتمة جزئيًا من المساحة المفتوحة الفعالة وتزيد من الاحتجاز الداخلي؛ تسمح الشاشة التي أصبحت كبيرة الحجم بمرور الجزيئات الخشنة وينتقل التوزيع إلى الأعلى. تعتمد النتائج المتسقة على فحص عنصر الغربلة أو استبداله وفقًا لجدول زمني محدد وعلى الحفاظ على اتساق الظروف الداخلية للأسطوانة بين مرات التشغيل.
الرطوبة والكهرباء الساكنة هي الأسباب الأكثر شيوعًا للعمى في العمل المختبري الجاف. يمكن للتغذية التي امتصت رطوبة الغلاف الجوي أن تعبر عبر الفتحات الدقيقة، كما أن المساحيق التي تحمل شحنة ثابتة تتصرف بنفس الطريقة تقريبًا. يعد تجفيف التغذية والتحكم في رطوبة بيئة الطحن وتجنب الإفراط في ملء الأسطوانة من الإجراءات المضادة المعتادة. درجة الحرارة هي المتغير البطيء الآخر الذي يستحق المشاهدة: يعمل الطحن الممتد على تسخين كل من المسحوق والأجهزة، ويعزز الجزء الداخلي الدافئ والرطب للأسطوانة سلوك التجسير الذي يقلل من الإنتاجية.
المعالجة الجافة والرطبة، ومكافحة التلوث
يكون تفريغ الغربلة أكثر وضوحًا في الطحن الجاف، حيث يتدفق المسحوق عبر الفتحات تحت الجاذبية وكمية متواضعة من دوران الأسطوانة. الطحن الرطب ممكن، لكن السائل يغير المشكلة: يجب أن تمرر الشاشة ملاطًا بدلاً من مسحوق حر التدفق، لذا فإن اللزوجة وتحميل المواد الصلبة وسلوك الترطيب للمادة تتحكم في ما إذا كانت الشاشة تعمل على النحو المنشود. وفوق محتوى مواد صلبة معينة، يصبح الملاط لزجًا جدًا بحيث لا يتمكن من تمرير فتحة دقيقة بمعدل مفيد، وتتصرف المطحنة مثل وعاء الدفع المغلق. ولذلك فإن العديد من المختبرات تحتفظ بالفحص الرطب للفتحات الخشنة وتستخدم الفحص الجاف عندما تكون الأولوية للقطع العلوي المحدد.
يتمتع الطحن الرطب بمزايا تعويضية مستقلة عن التصنيف: فهو يمنع الغبار، ويحد من أكسدة المساحيق التفاعلية، ويخفف من ارتفاع درجة الحرارة، وغالبًا ما يحسن كسر المواد التي تتكتل عندما تجف. إذا كانت العملية تتطلب سائلًا، يكون الاختيار عادةً بين قبول شاشة خشنة، أو تقليل تحميل المواد الصلبة للحفاظ على الملاط متحركًا، أو تشغيل الأسطوانة كمطحنة دفعية وتصنيفها في خطوة منفصلة.
مكافحة التلوث: الوسائط والبطانة والتنظيف
تضيف كل عملية طحن مادة إلى المنتج من الوسائط ومن أسطح الأسطوانة. والسؤال هو ما إذا كانت هذه الإضافة مقبولة. في أعمال العناصر النزرة، وإعداد المحفز، ومواد البطارية، والسيراميك الإلكتروني، حتى الكميات الصغيرة من الحديد أو الكروم يمكن أن تغير النتيجة، لذلك يتم اختيار الوسائط والبطانة للتوافق مع المسحوق بدلاً من سرعة الطحن وحدها. تعمل الوسائط غير المعدنية والبطانات الخزفية المقاومة للتآكل على تقليل التلوث المعدني على حساب معدل كسر أقل، ويتم تسوية هذه المقايضة من خلال التسامح التحليلي للمنتج النهائي.
التلوث المتبادل بين الحملات هو المصدر الآخر للخطأ. يتم إطلاق المسحوق المحاصر في الفتحات، وفي زوايا نهاية التفريغ، وحول الوسائط إلى الدفعة التالية. إن إجراءات التنظيف التي تشمل الوسائط وعنصر الغربلة والجزء الداخلي للأسطوانة - وليس الأسطح المرئية فقط - هي ما يجعل الحملات المتعاقبة قابلة للمقارنة، خاصة عند استخدام الطاحونة لعدة مواد بالتناوب.
يجب أيضًا مراقبة تآكل الوسائط كمتغير في العملية. يشير ارتفاع معدلات التآكل عادةً إلى أن الوسائط تصطدم ببعضها البعض بدلاً من المادة، مما يشير إلى طحن طويل جدًا، أو تغذية قليلة جدًا، أو شحنة صغيرة جدًا. يعد ربط قياس التآكل بوقت الطحن والإنتاجية طريقة بسيطة لاكتشاف عملية الانجراف قبل ظهورها في توزيع الحجم.
تحديد حجم مطحنة الكرات الغربلة لتطبيقك والتحقق من صحتها
التحجيم يبدأ من المسحوق، وليس الآلة. المدخلات ذات الصلة هي حجم التغذية العلوي وتوزيع حجم التغذية، والوسيط المستهدف والحد الخشن المقبول، وكتلة العينة المطلوبة أو الإنتاجية، وصلابة المادة وكشطها، وحساسيتها للرطوبة، ومستوى التلوث المسموح به. من هذه، يأتي حجم الأسطوانة من كتلة الدفعة والكثافة الظاهرية للشحنة؛ قطر الأسطوانة يتبع حجم الوسائط اللازمة لكسر التغذية؛ وتتبع قوة القيادة كتلة الشحنة والسرعة المطلوبة. يتم بعد ذلك تعيين فتحة الشاشة أسفل حد المواصفات الخشنة مباشرةً، بشرط أن تكون أصغر من أصغر الوسائط.
من السهل التغاضي عن نقطة واحدة: القدرة وجودة القطع يسيران في اتجاهين متعاكسين. تنتج مطحنة الغربلة ذات الفتحة الدقيقة قطعًا علويًا ممتازًا ولكن إنتاجية محدودة؛ يؤدي تكبير الأسطوانة إلى زيادة سعة الدفعة ولكنه لا يغير حركيتها. عندما يحتاج المشروع إلى قطع محكم وإنتاجية عالية، يتم اتباع نهج من مرحلتين - الكسر الخشن في مطحنة غير مقيدة يتبعه تمرير نهائي في نوع الأسطوانة فحص مطحنة الكرة — غالبًا ما يعطي اقتصاديات عامة أفضل من محاولة تلبية كلا المتطلبين في أسطوانة واحدة.
| متطلبات العملية | قرار الآلة الأساسي | المقايضة الرئيسية |
|---|---|---|
| تغذية الحجم العلوي | قطر الوسائط وقطر الطبل | تقوم الوسائط الكبيرة بتكسير التغذية الخشنة ولكنها تجعل المنتج خشنًا |
| المتوسط المستهدف | زمن الطحن، حجم الوسائط، عدد المراحل | الوقت الأطول يضيق الوسيط ولكنه يرفع الغرامات والتآكل |
| حد المواصفات الخشنة | تم فحص فتحة الشاشة مقارنة بأصغر الوسائط | تعمل الفتحة الدقيقة على تحسين القطع وتقليل الإنتاجية |
| كتلة الدفعة أو الإنتاجية | حجم الأسطوانة، مستوى الشحن، المنطقة المفتوحة | الحجم الأكبر يزيد من السعة، وليس الحركية |
| تحمل التلوث | الوسائط ومواد البطانة | تعمل الوسائط غير المعدنية على تقليل التلوث والكسر البطيء |
ما يجب اختباره قبل الالتزام بالتكوين
يجيب برنامج اختبار قصير ومنظم على معظم الأسئلة القابلة للتوسيع بشكل أكثر موثوقية من الحساب:
- قم بطحن تغذية تمثيلية في عدة مرات على دفعات وتسجيل التوزيع بالحجم الكامل، وليس فقط الوسيط، بحيث يكون الذيل الخشن مرئيًا.
- كرر ذلك بحجمين أو ثلاثة أحجام من الوسائط بنفس سرعة الأسطوانة لفصل تأثير الوسائط عن تأثير الوقت.
- اختبر فتحتي شاشتين مع تثبيت كل شيء آخر لقياس التحول في القطع الخشن والتغير في الإنتاجية.
- قم بقياس تآكل الوسائط وفحص المنتج بحثًا عن التلوث بعد فترة تشغيل طويلة، وليس بعد دفعة قصيرة واحدة.
- سجل ارتفاع درجة حرارة المسحوق والأسطوانة، لأن الحرارة تؤثر على كل من المادة واستقرار عنصر الغربلة.
- التحقق من التكرار عن طريق تشغيل نفس الشروط ثلاث مرات على الأقل ومقارنة التوزيعات الناتجة.
عندما يقوم المختبر بالفعل بتشغيل مطحنة جرة مثبتة على أسطوانة أو مطحنة كوكبية، فإن أسطوانة الغربلة تكملها بدلاً من استبدالها. توفر مطحنة الجرة طحنًا لطيفًا ومنخفض التلوث للعينات الصغيرة؛ تنتج المطحنة الكوكبية أحجامًا دقيقة جدًا بسرعة ولكن مع توزيع واسع النطاق ولا يوجد تحكم في التفريغ؛ وتقع بينهما مطحنة الكرات الغربلة، مما يوفر قطعًا علويًا محددًا بأحجام عينات كبيرة بما يكفي للتقييم التجريبي وتطوير العملية.
مشاكل التشغيل وما الذي يجب التحقق منه أولاً
معظم المشاكل اليومية في فحص تشغيل مطحنة الكرة تعود إلى عدد صغير من الأسباب. يسرد الجدول أدناه الأعراض المعتادة مع الفحوصات الأولى التي تستحق القيام بها. إنه مكتوب كتسلسل تشخيصي وليس قائمة من العلاجات، لأن نفس الأعراض يمكن أن تنشأ من أسباب متعارضة - المنتج الخشن للغاية يمكن أن يعني عدم كفاية وقت الطحن أو الشاشة البالية، والفحص فقط هو الذي يميز الاثنين.
| أعراض | السبب المحتمل | التحقق الأول |
|---|---|---|
| المنتج أكثر خشونة من المتوقع | شاشة متهالكة أو كبيرة الحجم؛ وقت طحن قصير معدل التغذية مرتفع جدًا | فحص حجم الفتحة والمنطقة المفتوحة؛ مراجعة وقت الدفعة أو معدل التغذية |
| الإنتاجية أقل بكثير من المتوقع | شاشة عمياء فتحة العدسة دقيقة للغاية بالنسبة للوسائط؛ الاحتجاز المفرط | فحص الشاشة للعمى والرطوبة. تأكيد حجم الوسائط مقابل الفتحة |
| توزيع واسع النطاق مع غرامات باهظة | الطحن الزائد التفريغ غير مصنف؛ تهمة صغيرة جدا | التحقق من أن الشاشة تمرر المواد؛ تقليل وقت الدفعة. زيادة تهمة |
| هروب الوسائط إلى المنتج | فتحة أكبر من أصغر الوسائط؛ شاشة تالفة | قياس وسائل الإعلام والفتحة. فحص الشاشة للتشويه |
| التلوث فوق التسامح | تآكل الوسائط أو البطانة؛ ترحيل من الدفعة السابقة | مراجعة معدل التآكل وإجراءات التنظيف |
| النتائج الانجراف بين أشواط | تآكل الشاشة أو التعمية؛ رطوبة الأعلاف متفاوتة. تهمة غير متناسقة | توحيد كتلة الشحنة والرطوبة؛ فحص واستبدال الشاشة |
اثنان من هذه الشيكات تستحق التركيز. يجب أن يشمل فحص الشاشة القياس، وليس التقييم البصري فقط: فالفتحة التي تم فتحها بسبب تآكل بضع عشرات من الميكرونات يمكن أن تغير القطع الخشن بما يكفي لفشل المواصفات، ويكون التغيير غير مرئي بدون مقياس أو عينة مرجعية. والثاني هو اتساق الشحن. تكون النتائج المختبرية قابلة للمقارنة فقط إذا كانت كتلة الوسائط وكتلة المادة وملء الأسطوانة هي نفسها من التشغيل إلى التشغيل، لأن الاختلافات الصغيرة في مستوى الشحن تغير حركة الوسائط وبالتالي معدل الكسر.
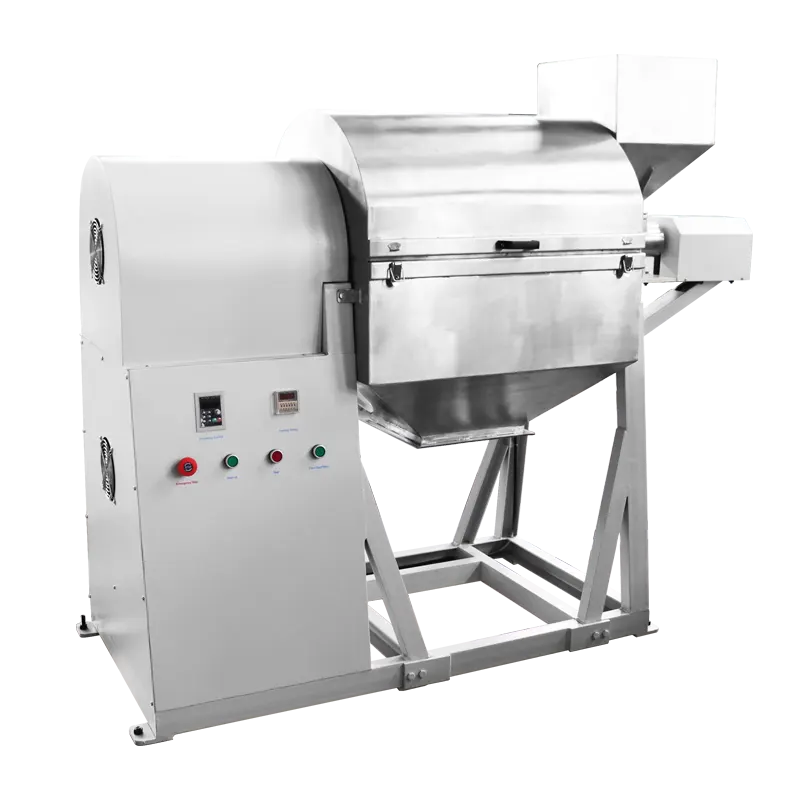
الأسئلة التي يطرحها المهندسون حول فحص مطاحن الكرة
هل تنتج مطحنة الكرة الغربلة منتجًا أفضل من مطحنة الأسطوانة القياسية؟
ليس بالضرورة أدق، ولكن عادة ما يكون أضيق. تحد الشاشة من النهاية الخشنة للتوزيع عن طريق الاحتفاظ بالجزيئات كبيرة الحجم في الأسطوانة. يعتمد ما إذا كان الوسيط أيضًا أكثر دقة على وقت الطحن، وحجم الوسائط، وكمية المواد التي يتم إعادة تدويرها، ويجب تأكيد الإجابة عن طريق القياس بدلاً من افتراضها.
هل يمكن استخدامه للطحن الرطب؟
نعم، مع التحذير بأن الملاط يجب أن يظل متحركًا بدرجة كافية لتمرير الفتحة بمعدل مفيد. اللزوجة، وتحميل المواد الصلبة، وسلوك ترطيب الجسيمات كلها تؤثر على هذا. عندما يتطلب الأمر قطعًا علويًا ناعمًا جدًا وملاطًا عالي الصلابة، غالبًا ما يكون فصل الطحن والتصنيف إلى خطوتين أكثر موثوقية.
كيف يتم اختيار فتحة الشاشة الصحيحة؟
ابدأ من حد المواصفات الخشنة، ثم اختر أقرب فتحة تحتها، مع هامش للجزيئات غير الكروية. تأكد من أن الفتحة أصغر من أصغر الوسائط الموجودة في الشحن وأن الطحن يمكن أن يصل إلى هذا الحجم خلال فترة زمنية عملية. يعد اختبار فتحتين في ظل ظروف متطابقة هو أسرع طريقة لرؤية التأثير.
ما الذي يحدد المدة التي يجب أن تعمل فيها الدفعة؟
في مطحنة الغربلة الدفعية، تمنع الغربلة بشكل أساسي التفريغ المبكر للمواد الخشنة، لذلك لا يزال وقت الدفعة يتحكم في المتوسط. المدة الصحيحة هي أقصر وقت يلبي كلا من المتوسط المستهدف والحد التقريبي، ويتم التحقق من ذلك عن طريق قياس الحجم عبر سلسلة زمنية. الأطول ليس أفضل: فهو يزيد من الغرامات وتآكل الوسائط والحرارة.
كيف يؤثر التوسع على النتيجة؟
تؤدي زيادة قطر الأسطوانة إلى تغيير نمط حركة الوسائط وعدد التأثيرات، بينما تؤدي زيادة طول الأسطوانة إلى تغيير وقت المكوث. تعد مطابقة جزء من السرعة الحرجة ومستوى الشحن ونسبة حجم الوسائط إلى التغذية أكثر فائدة من مطابقة معلمة واحدة، ويتم تأكيد التكوين النهائي عادةً من خلال تشغيل تجريبي باستخدام نفس مادة التغذية.
هل مطحنة الكرة الغربلة مناسبة للمواد الحساسة للحرارة؟
يمكن القيام بذلك، بشرط أن يكون وقت الطحن قصيرًا وعدم امتلاء الأسطوانة بشكل زائد، نظرًا لأن التدوير غير الضروري يولد حرارة دون تحسين المنتج. عندما تكون المادة حساسة لدرجة الحرارة، عادة ما يكون الطحن الطويل منخفض الطاقة هو الإجابة الخاطئة؛ النهج المرحلي مع طحن مسبق خشن وتمريرة نهائية قصيرة يحد من التعرض.
إرشادات عملية قبل التحديد
تعامل مع مطحنة الكرات الغربلة كجهاز طحن يمكن التحكم فيه بدلاً من جهاز عالي الإنتاجية. وتكمن قيمته في جعل النهاية الخشنة للتوزيع قرارًا تصميميًا وليس نتيجة إحصائية، ولا تتحقق هذه القيمة إلا عندما تكون بقية العملية تحت السيطرة: كتلة الشحن المتسقة، والشاشات المقاسة، وأوقات الدفعة الموثقة، وخلاصة لا يتغير محتواها من الرطوبة بين الحملات.
يتم نشر خيارات التكوين لمعدات الطحن المختبرية، بما في ذلك ترتيب الأسطوانة والغربلة المستخدمة في سلسلة الطحن، بواسطة شركة Changsha Tianchuang Powder Technology Co., Ltd (TENCAN); ال غربلة مطحنة الكرة صفحة المنتج هي رفيق مفيد لهذا التحليل. إن قراءتها جنبًا إلى جنب مع الأرقام الأربعة التي تحدد المتطلبات الحقيقية - حجم التغذية العلوي، والوسيط المستهدف، والحد الخشن، وحجم الدفعة - تجعل المقارنة بين النماذج المتاحة أسرع بكثير من مواصفات التصفح وحدها.
عندما يكون القطع العلوي المحدد مهمًا أكثر من الحد الأقصى للإنتاجية - دعامات المحفز، أو السلائف الخزفية، أو العينات المرجعية المعدنية، أو أي مسحوق يجب أن يجتاز فحص الغربال قبل الاستخدام - عادةً ما يدفع ترتيب الغربلة تكاليفه في التكرار. عندما تهيمن الإنتاجية الخام وتكون النهاية الخشنة غير حرجة، غالبًا ما تكون الأسطوانة غير المقيدة أو المطحنة الكوكبية هي الخيار الأول الأفضل. يظل اختبار التغذية التمثيلية على وحدة صغيرة هو الطريقة الأكثر موثوقية للاختيار بينهما.