
スクリーニングボールミル: ラボ粉砕サイズの制御
ラボドラムミリングで粒度制御ができない理由
十分な期間にわたって研削キャンペーンを実行すると、ほとんどの場合、優れた中央値サイズに達します。問題は、他に何が付属するかです。排出時に分級要素のない単純な回転ドラムでは、バッチが停止するまですべての粒子がチャンバー内に留まります。これは、早期に目標サイズに達した材料が残りの作業で粉砕メディアに衝突し続けることを意味します。その結果、中央値は許容範囲内に見えるものの、その分布は仕様よりもはるかに広く、下流のプレス、鋳造、コーティング、または焼結ステップで異なる挙動を示す微粒子の長い尾部を伴う製品が得られます。
中央値のみではなく、粒度分布が下流の挙動のほとんどを左右します。つまり、流動性、充填密度、スラリーのレオロジー、反応速度、プレス部品のグリーン強度はすべて、曲線の粗い端と細かい端に反応します。単一の数値目標はそれを隠します。スクリーニングボールミルを指定するエンジニアは通常、制御されていないバッチプロセスを、いつドライブをオフにするかについてのオペレータの判断ではなく、機械の物理的特徴によって分布の上限が設定されるバッチプロセスに変換しようとしています。
変動のほとんどは滞留時間の分布で説明されます。バッチドラムでは、電荷全体が一緒に停止するため、滞留時間はすべての粒子で実質的に同一になります。連続ドラムでは、滞留時間の分布が広く、早く離れる粒子は粗く、遅く残る粒子はオーバーグラウンドになります。スクリーニング放電は、粒子が開口部を通過できるようになったら除去することでそのウィンドウを狭め、完成したフラクションの平均滞留時間を短縮し、再破壊の量を減らします。
2 番目の、それほど明白ではない効果があります。微粒子が形成されるときにそれらが除去されると、粉砕チャンバーには平均してより粗い装入物が保持されます。粗いメディアと粗い粒子は、微粒子によってクッションされたベッドとは異なる相互作用を行うため、衝撃ごとに伝達されるエネルギーがより効率的に使用され、ミルがより短い時間で目標サイズに到達できる場合があります。材料の特性やプロセス条件によっては、この効果は脆い鉱物、セラミック、スラグの乾式粉砕で顕著に見られますが、きれいに破壊されない延性、繊維状、または粘着性の材料ではあまり見られません。
構成を選択する前に、フィードトップサイズ、目標中央値、許容可能な粗切り、および必要なバッチサイズまたはスループットの 4 つの数値を明確にしてください。ドラムの直径と長さ、回転速度、メディアのサイズと材質、スクリーンの開口部、ライニング、駆動力など、その他すべては、これら 4 つの制約を満たすために存在します。機械が小さな実験室ユニットであっても、パイロットスケールのドラム缶であっても、同じ論理が当てはまります。つまり、粉末が機械を定義するものであり、その逆ではありません。
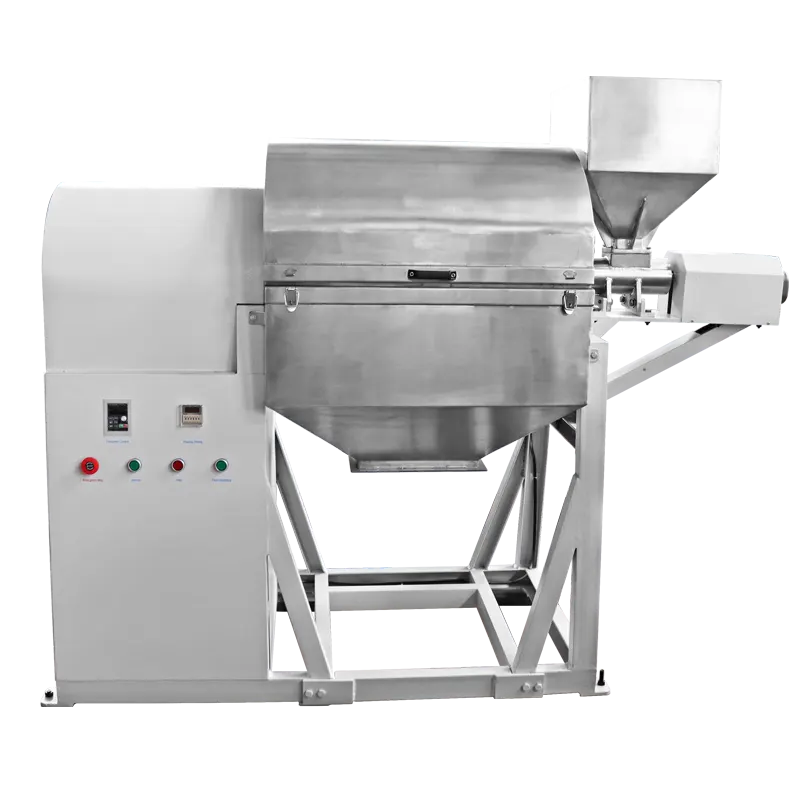
スクリーニングボールミルが排出端で材料を分類する方法
A スクリーニングボールミル 1 つのドラムに 2 つの機能が組み合わされています。媒体のタンブリングによるサイズの縮小と、排出端のふるい面によるサイズの分類です。素材とメディアは一緒に請求されます。ドラムが回転すると、メディアがカスケードしてフィードを分割します。粉砕された材料は排出端に向かって移動し、スクリーンの開口部を通過しますが、粉砕媒体と過大な粒子は保持されて粉砕ゾーンに戻されます。オープンエンドドラムと比較して、機械は、バッチがいつ完了するかの決定をオペレーターに依存するのではなく、材料を排出できるサイズを管理します。
遮蔽要素が研削経路内に位置する場所
スクリーニング面は排出経路を横切って配置されているため、高精度の分別器として機能するのではなく、粉砕ゾーンと収集ポイントの間の境界を定義します。粒子は開口部を通過して出て行くか、あるいは阻止されて転がる装入物に再び入ります。この配置は、放出挙動が 2 つの独立した変数によって支配されることを意味します。1 つは粒子が開口サイズに到達する速度を設定するドラム内のサイズ縮小速度、もう 1 つは排出を許可するものを設定する開口自体です。これら 2 つの変数を分離することで、日常的な実験室作業で設計を予測できるようになります。これは、スクリーンを変更すると、研削機構を変更せずに製品のカットが変更されるためです。
画面の絞りが実際に制御するもの
開口部は、製品の中央値ではなく、ドラムから排出されるものの上限を設定します。スクリーンを通過する粒子はすべて開口サイズよりも小さくなりますが、通過する粒子の流れの分布は、依然として装入物の粉砕方法によって決まります。粗い絞りでは、広がりの広い粗い生成物が生成されます。開口部を細かくすると、より細かい製品が生成され、材料が逃げる前にさらに小さくする必要があるため、通常はより長い粉砕時間が必要になります。開口部は、粗い規格限界に対して、不規則な粒子や細長い粒子がコンパクトで均等な粒子とは異なる開口部を通過するという事実を考慮して、余裕を持って選択する必要があります。
2 つの実際的な制約が適用されます。まず、開口部は装填中の最小の粉砕媒体よりも小さくなければなりません。そうしないと、培地が収集容器に漏れて製品を汚染する可能性があります。第二に、開口部のサイズは、達成可能な粉砕に適合させる必要があります。開口部がメディアが妥当な時間内に生成できるものを大幅に下回っている場合、ドラムは再循環する粗い材料で満たされ、スループットが低下します。どちらの制限も、計算だけではなく、短期間のテスト キャンペーンによって設定されます。
サイズ選択性放電が研削挙動をどのように変えるか
排出物がサイズ選択性を持つようになると、ミルは内部平衡に向けて動きます。粗大粒子は保持され、破壊されます。細かい粒子が離れて壊れなくなります。連続運転では、ドラムは微粒子の生成速度と排出速度が等しい定常状態に達し、製品サイズは絞り制御されたカット付近で安定します。バッチ操作の動作は異なります。チャージは実行が終了するまで保持されるため、スクリーンは主に大きすぎる材料が早期に収集されるのを防ぎ、最終的な分配は総粉砕時間に依存します。テストデータを解釈する際には、どのモードが使用されているかを知ることが不可欠です。
実際的な利点は、同じ中央値サイズの制限されていないドラムよりも分布が狭くなり、微粒子の割合が少なくなることです。実際の限界はスループットです。排出が制限されているため、スクリーニングミルは一般に、同等のオープン排出ドラムよりも単位時間当たりに処理する材料が少なくなります。配信の品質と容量の間のトレードオフは、ほとんどの実験室およびパイロット アプリケーションの中心的な設計決定です。
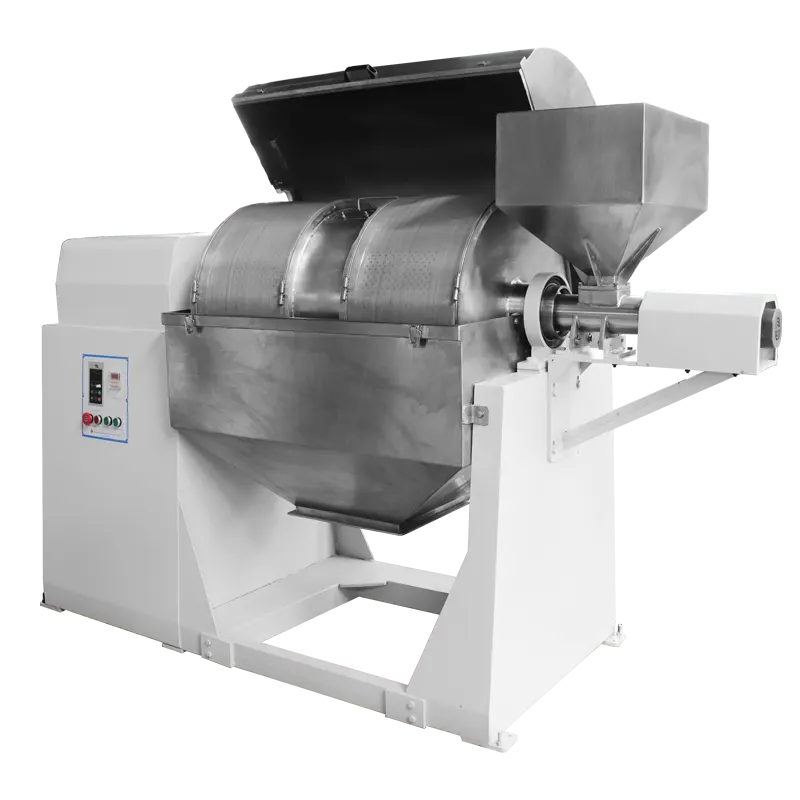
スクリーニングボールミルの性能を決定する変数
ドラム速度と臨界速度の関係
ドラムの回転速度によって、メディアがどのように持ち上げられ、どのように戻るかが決まります。基準点は臨界速度、つまり装薬が遠心分離されて砲弾に固定されたままになる速度です。実際には、タンブリングミルは臨界速度の数分の一で稼働し、有効帯域はかなり狭いです。クリティカルの約半分を下回ると、十分な衝撃エネルギーが得られずにメディアが滑ったり転がったりするため、破損は遅くなり、ほとんどが磨耗します。速度が上昇してカスケード領域および白内障領域に達すると、メディアはより高く持ち上げられ、さらに落下し、衝撃エネルギーと破損率が増加しますが、シェル、メディア、およびスクリーニング要素の摩耗も増加します。臨界速度に近づくと、装入物がドラムとともに回転し、研削がほぼ完全に停止します。
スクリーニングボールミルの場合、速度は材料がスクリーンに到達する速さにも影響します。回転が速いと混合とドラムに沿った輸送が促進されますが、スクリーニング表面の機械的ストレスも増加します。したがって、ほとんどのオペレーターは、必要な破損率に合わせて速度を調整し、速度を上げることではなく、送り速度と排出端の形状によって輸送を管理します。
粉砕メディアのサイズ、密度、および帯電レベル
メディアの選択はフィード サイズに直接関係します。大きくて密度の高いメディアは、高い衝撃エネルギーを与え、粗いフィードを効率的に破壊しますが、大きな空隙が残り、製品の表面損傷が大きくなり、粗い粉砕が生成される傾向があります。メディアが小さいと接触点が増え、より細かい粉砕が可能になりますが、粗いフィードを壊すことはできません。フィードトップのサイズに比べてメディアが小さすぎると、電荷が粒子の上を転がるだけになります。一般的な開始点は、最大のフィード粒子よりも数倍大きい培地を選択し、その後の段階でフィードが減少するにつれて下方に調整することです。
密度は直径と同じくらい重要です。スチールとタングステンカーバイドのメディアは密度が高く、高い比エネルギーを供給します。ジルコニアは適度な密度と耐摩耗性を持っています。アルミナ、メノウ、およびポリマーメディアは軽量で優しいため、汚染は少なくなりますが、処理に時間がかかります。メディアの磨耗は粉末に直接影響するため、選択は通常、最終製品の汚染の許容レベルによって決まります。スクリーニングミルの場合、追加の制約は寸法です。媒体は開口よりも均一に大きくなければならず、これにより、特定の媒体サイズで使用できるスクリーンの細かさが制限されます。
帯電レベル (ドラム体積のうちメディアが占める割合) によって、接触数と素材に利用できる空き体積の両方が制御されます。充電量が低すぎると破損の頻度が減少します。電荷が高すぎるとドラムが混雑し、メディアの動きが制限され、ドライブの負荷が増加します。材料が循環するのに十分な空隙スペースを確保しながら、その体積の適度な割合までドラムを充填することが通常の妥協策であり、その最適値は材料によって異なります。
送りサイズ、送り速度、スクリーン開口面積
フィードトップのサイズにより、メディアの直径と必要な研削ステージの数が設定されます。 1 回のパスで 10 mm の送りを 50 µm の製品に減らすには、非常に広範囲の破損事象が必要となり、通常、単一のドラムでは現実的ではありません。媒体サイズの異なる 2 段階、または粗い予備粉砕とその後の微粉砕を行うと、通常、最終的な分布をより適切に制御できます。連続運転時の送り速度は、ドラムの破壊能力に一致させる必要があります。送りが速すぎると、粗い材料がスクリーンの前に蓄積し、内部のホールドアップが上昇し、製品の切断が粗くなります。送りが遅すぎると、メディアが材料ではなく互いに衝突し、スループットが向上せずに摩耗が加速します。
開口面積 (実際に開いている遮蔽面の割合) は、排出の流量を設定します。開口部が小さく、プロファイルが厚いスクリーンは開口面積が少なく、通過する材料の量が少ないため、粉砕自体が適切な場合でもドラムが後退する可能性があります。スクリーンの形状、開口部の形状、および表面の支持方法はすべて、オープンエリアに影響を与え、したがって実際のスループットの上限に影響します。
画面の状態、眩しさ、温度の影響
スクリーン表面は使用とともに変化します。研磨粉は摩耗によって開口部を開きます。延性のある粉末、湿った粉末、または静電気を帯びた粉末は、それらを盲目にします。どちらのドリフトでも、ミル設定を調整しなくても製品のカットが変化します。そのため、画面の定期的なチェックはトラブルシューティングではなく日常的な操作に属します。部分的にブラインドになったスクリーンは、有効なオープンエリアを減らし、内部のホールドアップを高めます。スクリーンが過大に摩耗すると、粗大粒子が通過し、分布が上方にシフトします。一貫した結果は、定義されたスケジュールに従ってスクリーニング要素を検査または交換することと、実行間でドラムの内部状態を一貫して保つことにかかっています。
湿気と静電気は、乾燥した実験室作業における失明の最も一般的な原因です。大気中の湿気を吸収した飼料は微細な開口部を橋渡しすることができ、静電荷を帯びた粉末も同様に動作します。飼料を乾燥させ、粉砕環境の湿度を制御し、ドラムの過剰充填を避けることが通常の対策です。温度は、注目に値するもう 1 つの遅い変数です。長時間の粉砕は粉末とハードウェアの両方を加熱し、ドラム内部が暖かく湿っていると、まさにスループットを低下させるブリッジング動作が促進されます。
乾式および湿式処理、および汚染管理
スクリーニング排出は乾式粉砕で最も簡単で、粉体は重力と適度な量のドラム回転によって開口部を通って流れます。湿式粉砕も可能ですが、液体の場合は問題が変わります。スクリーンは自由に流動する粉末ではなくスラリーを通過させる必要があるため、粘度、固形分の負荷、および材料の湿潤挙動がスクリーンが意図したとおりに機能するかどうかを左右します。特定の固形分を超えると、スラリーの粘度が高くなり、微細な開口部を有効な速度で通過できなくなり、ミルは密閉されたバッチ容器のように動作します。したがって、多くの研究室では、より粗い開口部に対して湿式スクリーニングを予約し、明確なトップカットが優先される場合には乾式スクリーニングを使用します。
湿式粉砕には分類とは無関係に、それを補う利点があります。粉塵を抑制し、反応性粉末の酸化を制限し、温度上昇を緩和し、乾燥時に凝集する材料の破壊を改善することがよくあります。プロセスに液体が必要な場合、通常は、より粗いスクリーンを使用するか、スラリーの流動性を維持するために固形分の負荷を減らすか、ドラムをバッチミルとして操作して別のステップで分級するかを選択します。
汚染管理: メディア、ライニング、クリーニング
あらゆる研削操作により、メディアやドラム表面から製品に材料が追加されます。問題は、その追加が受け入れられるかどうかです。微量元素の作業、触媒の調製、バッテリー材料、電子セラミックスでは、少量の鉄やクロムでも結果が変わる可能性があるため、メディアとライニングは、研削速度だけではなく、粉末との適合性を考慮して選択されます。非金属媒体と耐摩耗性セラミックライニングは、破損率を低下させる代わりに金属汚染を軽減します。そのトレードオフは、最終製品の分析公差によって解決されます。
キャンペーン間の相互汚染もエラーの原因です。開口部、排出端の隅、および媒体の周囲に捕らえられた粉末は、次のバッチに放出されます。目に見える表面だけでなく、媒体、スクリーニング要素、およびドラム内部を含む洗浄手順は、特にミルが複数の材料にローテーションで使用される場合に、連続したキャンペーンの比較を維持するものです。
メディアの磨耗もプロセス変数として監視する必要があります。摩耗率の上昇は通常、材料ではなくメディア同士が衝突していることを示しており、これは研削時間が長すぎる、送りが少なすぎる、またはチャージが少なすぎることを示しています。摩耗測定を研削時間およびスループットに関連付けることは、サイズ分布に現れる前にドリフトプロセスを検出する簡単な方法です。
用途に合わせたスクリーニングボールミルのサイジングと検証
サイジングは機械ではなく粉末から始まります。関連する入力値は、フィードトップのサイズとフィードサイズの分布、目標中央値と許容可能な粗さの限界、必要なサンプル質量またはスループット、材料の硬度と摩耗性、耐湿性、および許容できる汚染レベルです。これらから、ドラム体積はバッチ質量と装入物の嵩密度から決まります。ドラムの直径は、フィードを分割するのに必要なメディアのサイズから決まります。そして駆動力は装入質量と希望の速度から決まります。スクリーンのアパーチャは、最小のメディアよりも小さくなければならないという制約に従って、粗規格限界のすぐ下に設定されます。
見落としがちな点が 1 つあります。それは、処理能力と切断品質が逆方向に引っ張られるということです。細かい開口部を備えたスクリーニングミルは優れたトップカットを生成しますが、スループットは限られています。ドラムを大きくするとバッチ容量は増加しますが、反応速度は変わりません。プロジェクトでタイトなカットと高スループットの両方が必要な場合は、制限のないミルで粗破砕し、その後ドラムタイプで仕上げパスを行うという 2 段階のアプローチが必要です。 スクリーニングボールミル — 多くの場合、1 つのドラムで両方の要件を満たそうとするよりも、全体的な経済性が向上します。
| プロセス要件 | プライマリマシンの決定 | 主なトレードオフ |
|---|---|---|
| フィードトップサイズ | メディア径とドラム径 | 大きなメディアは粗送りを中断しますが、製品は粗くなります |
| 目標中央値 | 研磨時間、メディアサイズ、段数 | 時間を長くすると中央値は狭くなりますが、罰金と摩耗が増加します |
| 大まかな規格限界 | 画面の開口部、最小メディアに対してチェック | 開口部を細かくすると切断が改善され、スループットが低下します |
| バッチ質量またはスループット | ドラム音量、充電レベル、オープンエリア | 体積が大きいと、動力学ではなく容量が増加します |
| 汚染耐性 | メディアとライニングの素材 | 非金属メディアは汚染を軽減し、破損を遅らせます。 |
構成にコミットする前に何をテストするか
短く構造化されたテスト プログラムは、スケールアップに関するほとんどの質問に、計算よりも確実に答えます。:
- 代表的な飼料を複数のバッチ時間で粉砕し、中央値だけでなくフルサイズの分布を記録することで、粗い尾部が見えるようになります。
- メディアの影響を時間の影響から分離するために、同じドラム速度で 2 つまたは 3 つのメディア サイズで繰り返します。
- 他のすべてを固定した状態で 2 つのスクリーン開口部をテストし、粗カットの変化とスループットの変化を測定します。
- 単一の短いバッチの後ではなく、長期間の実行後にメディアの摩耗を測定し、製品の汚染をチェックしてください。
- 熱は材料とふるい要素の安定性の両方に影響を与えるため、粉末とドラムの温度上昇を記録します。
- 同じ条件を少なくとも 3 回実行し、結果の分布を比較することで再現性を検証します。
研究室がすでにローラー付きジャーミルまたは遊星ミルを稼働している場合、スクリーニングドラムはそれを置き換えるのではなく、補完します。ジャーミルは、少量のサンプルを穏やかに低汚染で粉砕します。遊星ミルは非常に細かいサイズを迅速に生産しますが、分布が広く、排出制御がありません。スクリーニングボールミルはそれらの間に位置し、パイロット評価とプロセス開発に十分な大きさのサンプルサイズで定義されたトップカットを提供します。
動作上の問題と最初に確認すること
スクリーニングボールミルの操作における日常的な問題のほとんどは、少数の原因に遡ります。以下の表は、一般的な症状と、行う価値のある最初のチェックを示しています。これは、治療法のリストではなく診断手順として書かれています。同じ症状が反対の原因から発生する可能性があるためです。製品が粗すぎる場合は、研磨時間が不十分であるか、スクリーンが摩耗している可能性があり、この 2 つを区別できるのは検査のみです。
| 症状 | 考えられる原因 | 最初のチェック |
|---|---|---|
| 予想より粗い製品 | スクリーンが磨耗しているか、サイズが大きすぎる。研削時間が短い。送り速度が高すぎる | 開口部のサイズと開口面積を検査します。バッチ時間またはフィード速度を確認する |
| 予想をはるかに下回るスループット | ブラインドスクリーン。メディアに対して絞りが小さすぎる。過剰なホールドアップ | スクリーンの目詰まりや湿気をチェックしてください。メディアサイズを絞りと照らし合わせて確認する |
| 広範囲に分布し、多量の微粉が含まれる | 過剰研磨;分泌物が分類されていない。料金が少なすぎる | スクリーンが材料を通過していることを確認します。バッチ時間を短縮します。チャージを増やす |
| メディアが製品内に漏れ出す | 最小のメディアよりも大きな開口部。破損した画面 | メディアと絞りを測定します。画面の歪みを検査する |
| 許容範囲を超える汚染 | メディアまたはライニングの摩耗。前のバッチからのキャリーオーバー | 摩耗率とクリーニング手順を確認する |
| 実行間で結果が変動する | スクリーンの摩耗または失明。飼料の水分を変化させる。一貫性のない充電 | 帯電質量と水分を標準化します。画面を点検して交換する |
これらのチェックのうち 2 つは強調する価値があります。スクリーン検査には、視覚的な評価だけでなく、測定も含める必要があります。数十ミクロンの摩耗によって開口部が開くと、仕様を満たさないほど粗いカットが移動する可能性があり、その変化はゲージや参照サンプルがなければ目に見えません。 2 つ目は料金の一貫性です。実験室での結果は、メディアの質量、材料の質量、およびドラムの充填量が実行ごとに同じである場合にのみ比較できます。これは、帯電レベルのわずかな変動によりメディアの動きが変化し、したがって破損率が変化するためです。
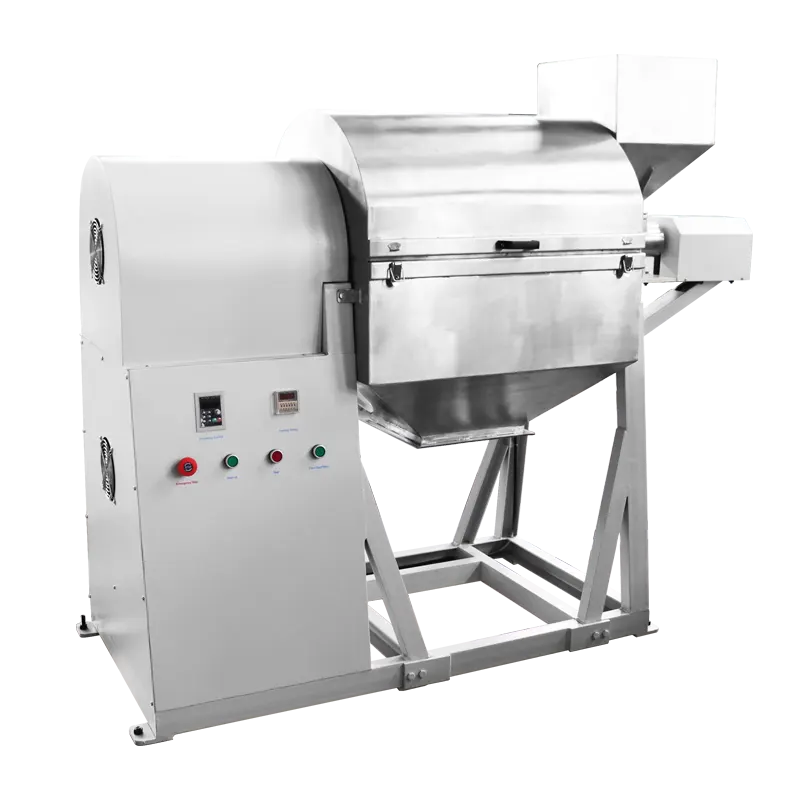
スクリーニングボールミルに関するエンジニアからの質問
スクリーニングボールミルは標準のドラムミルよりも細かい製品を生成しますか?
必ずしも細かいわけではありませんが、通常は狭くなります。スクリーンはドラム内に過大な粒子を保持することにより、分配の粗い端を制限します。中央値も細かくなるかどうかは、粉砕時間、メディアのサイズ、および材料の再循環量によって決まります。その答えは、推測ではなく測定によって確認する必要があります。
湿式研削にも使用できますか?
はい、ただし、スラリーは有効な速度で開口部を通過するのに十分な可動性を維持する必要があるという点に注意してください。粘度、固体負荷、粒子の濡れ挙動はすべてこれに影響します。非常に細かいトップカットと高固形分スラリーの両方が必要な場合、粉砕と分級を 2 つのステップに分ける方がより信頼性が高いことがよくあります。
正しい画面絞りはどのように選択されますか?
粗い規格限界から開始して、非球形粒子用のマージンを考慮して、その規格限界より下の最も近い開口部を選択します。開口部がチャージ内の最小メディアより小さいこと、および粉砕が実際のバッチ時間内でそのサイズに到達できることを確認します。それ以外は同じ条件下で 2 つの絞りをテストするのが、効果を確認する最も早い方法です。
バッチの実行時間を決定するものは何ですか?
バッチ式スクリーニングミルでは、スクリーンは主に粗大材料の早期排出を防止するため、バッチ時間によって中央値が制御されます。適切な期間とは、目標中央値と粗制限の両方を満たす最短時間であり、時系列にわたるサイズ測定によって検証されます。長いほど良いというわけではありません。粒子、メディアの磨耗、熱が増加します。
スケールアップは結果にどのような影響を与えますか?
ドラムの直径が大きくなるとメディアの動きのパターンと衝撃の回数が変わり、ドラムの長さが大きくなると滞留時間が変化します。臨界速度の割合、帯電レベル、およびメディアとフィードのサイズ比を一致させることは、単一のパラメータを一致させるよりも有用であり、最終的な構成は通常、同じフィード材料を使用したパイロット実行によって確認されます。
スクリーニングボールミルは熱に弱い材料に適していますか?
不必要な循環は製品を改善することなく熱を発生させるため、粉砕時間を短く保ち、ドラムが過剰に充填されない限り、それは可能です。材料が本当に温度に敏感な場合、低エネルギーで長時間研削するのは通常間違った答えです。粗いプレグラインドと短い仕上げパスによる段階的なアプローチにより、露出を制限します。
指定する前の実践的なガイダンス
スクリーニングボールミルは、高処理量の装置ではなく、制御された粉砕装置として扱います。その価値は、分配の粗い終了を統計的な結果ではなく設計上の決定にすることにあり、その価値はプロセスの残りの部分、つまり一貫した投入量、測定されたスクリーン、文書化されたバッチ時間、およびキャンペーン間で水分含有量が変わらない飼料が制御下にある場合にのみ実現されます。
研削シリーズで使用されるドラムやふるい分け装置など、実験室用粉砕装置の構成オプションは、Changsha Tianchuang Powder Technology Co., Ltd. (TENCAN);の スクリーニングボールミル 製品ページは、この分析に役立つものです。実際の要件を定義する 4 つの数値 (フィード トップ サイズ、ターゲットの中央値、粗制限、バッチ サイズ) と併せて読むと、仕様だけを参照するよりもはるかに速く、利用可能なモデル間の比較が可能になります。
触媒担体、セラミック前駆体、鉱物参照サンプル、または使用前に下流のふるいチェックに合格する必要がある粉末など、定義されたトップカットが最大スループットよりも重要な場合、通常はスクリーニング配置が再現性の点で役に立ちます。生の処理量が支配的で、粗端が重要ではない場合、多くの場合、制限のないドラムまたは遊星ミルが最初の選択肢として適しています。どちらを選択するかを決める最も信頼できる方法は、小規模なユニットで代表的なフィードをテストすることです。