超硬ミルボール:高硬度材料研削の完全ガイド
高硬度材の研削において超硬ミルボールが重要な理由
超硬スクラップ、耐摩耗性セラミック、硬質鉱石、金属合金などの高硬度の粉末を粉砕する場合、粉砕媒体の選択が粉砕効率、最終的な粒子サイズ、汚染レベルに直接影響します。一般的によく使われる研削ボールの中でも、 炭化タングステンミルボール 比類のない硬度、高密度、優れた耐摩耗性が際立っています。これらは、通常のスチールボールやセラミックボールでは必要な衝撃エネルギーや摩耗寿命を実現できない場合に、遊星ボールミル、アトリションミル、振動ミルで好まれる主力製品です。
超硬ミルボールとは何ですか?
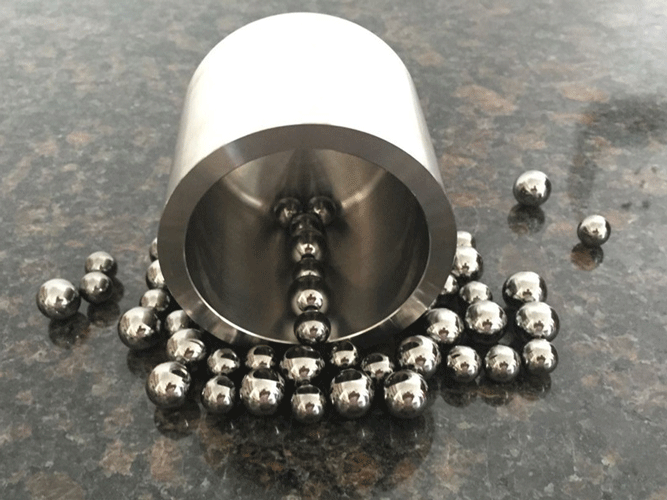
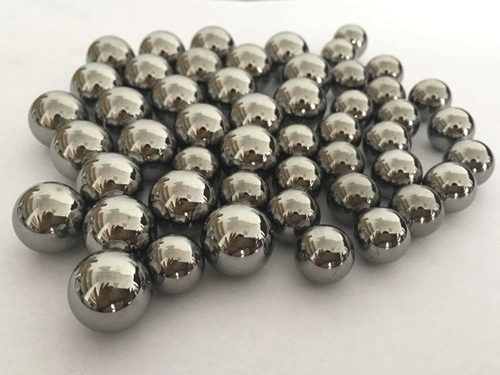
WC 粉砕メディアとしても知られる炭化タングステン ミル ボールは、超硬合金タングステンで作られています。超硬合金は、金属結合剤 (通常はコバルト (Co)) で結合された炭化タングステン (WC) 粒子からなる複合材料です。典型的な組成は、重量で 90% ~ 94% の WC と 6% ~ 10% の Co です。この構造により、ボールは非常に高い硬度 (通常、HRA 90 ~ 93、約 1300 ~ 1800 HV に相当) と約 14.5 ~ 15.0 g/cm3 の密度が得られます。このような高密度により、ボールミル粉砕中に強力な運動エネルギーが得られ、非常に硬い原料であっても効率的な衝撃と粉砕が可能になります。
従来のものと比較して 304ステンレス鋼の研削ボール (密度 ~7.9 g/cm3、硬度 ~200 HV) または ジルコニア粉砕ボール (密度 ~6.0 g/cm3、硬度 ~1200 HV) のタングステンカーバイド ボールは、衝突ごとに大幅に高い衝撃力を提供します。これは、変形に抵抗する硬くて脆い粒子を破壊するのに不可欠です。
主な利点と制限事項
利点
- 極めて高い硬度と耐摩耗性: ボールは非常にゆっくりと磨耗し、長時間のフライス加工でも形状とサイズを維持します。これにより、安定した研削性能とメディアの消費量の削減につながります。
- 高密度: 比重が高い(一般的なグレードで約14.7 g/cm3)ため、ボールサイズが小さくても十分な衝撃エネルギーを生み出すことができ、短時間でより微細な粒子を得るのに有利です。
- 乾式および湿式ミリングに優れています: タングステンカーバイドボールは多くの酸やアルカリに対して化学的に不活性であるため、強酸(特にフッ化水素酸)を避ける限り、さまざまな液体媒体中での乾式および湿式研削の両方に適しています。
- 高純度用途向けの低汚染性: 研削される材料が外来元素による汚染を最小限に抑える必要がある場合、タングステンカーバイドボールは主にタングステンとコバルトを導入します。多くの超硬合金リサイクルプロセスやタングステン合金プロセスでは、この汚染は組成的に互換性があり、許容できるものです。
制限事項と考慮事項
- 汚染リスク: タングステンカーバイドボールは汚染がないわけではありません。タングステンとコバルトが粉末中に放出されます。これらの要素が有害な用途 (電子セラミックス、一部の触媒など) の場合は、次のような他の媒体が使用されます。 ジルコニア粉砕ボール または 瑪瑙ボール の方が好ましいかもしれません。
- 高コスト: タングステンカーバイドボールはステンレス鋼やクロム鋼のボールよりも高価ですが、耐用年数が長いため、要求の厳しい用途での初期投資が正当化されることがよくあります。
- 脆さ: 炭化タングステンは非常に硬いですが、鋼よりも脆いです。ミルを過度に高速で操作したり、ボールとジャーの衝撃が大きい場合(たとえば、ボールと粉末の比率が正しくない場合)、ボールに亀裂が入ったり、欠けたりする可能性があります。適切なミリングパラメータを使用することが不可欠です。
- 強力な結合剤との不適合性: コバルトバインダーは強酸または強塩基によって攻撃される可能性があります。液体培地にそのような化学物質が含まれている場合は、まず供給者に相談してください。
超硬ミルボールの代表的な用途
タングステンカーバイド研削メディアは以下の分野で広く使用されています。:
- 超硬合金のリサイクルと生産: 新しい超硬製品を製造するために、炭化タングステン粉末とコバルト混合物を粉砕します。汚染は自己互換性があります。
- 超硬金属粉末の準備: 粗いタングステンまたはタングステンカーバイド粉末をミクロンまたはサブミクロンのサイズに縮小します。
- セラミックスおよび耐火物: アルミナ、炭化ケイ素、炭化ホウ素、窒化ケイ素、およびスチールメディアの汚染が多すぎるその他の超硬セラミックスの粉砕。
- 鉱物加工: 石英、ガーネット、コランダム、イルメナイトなどのモース硬度 ≥7 の鉱石の粉砕。
- メカニカルアロイング: 長い粉砕時間と高エネルギーを必要とする元素ブレンドから合金粉末を合成する場合、WC ボールの耐久性によりメディアの交換頻度が軽減されます。
- 実験室研究: 多くの研究者は、その安定した特性のため、ボール対粉末比の研究やプロセス開発に炭化タングステン ボールを好みます。
適切なタングステンカーバイド研削ボールの選び方
望ましいフライス加工結果を達成するには、いくつかの要素を考慮する必要があります:
- ボール径: より大きなボール (例: 10 ~ 20 mm) は、より高い衝撃力を与え、粗い飼料粒子 (例: > 1 mm) に適しています。小さいボール (例: 3 ~ 6 mm) はより多くの接触点を提供し、精密研削やメカニカルアロイングに適しています。多くの遊星ボールミル実験では、粉砕効率を最大化するために、異なるサイズを組み合わせて使用されます。
- ボール対粉末重量比 (BPR): 一般に、BPR は材料の硬度とターゲットの細かさに応じて 5:1 ~ 20:1 の範囲になります。硬い材料の場合、多くの場合、より高い BPR (例: 10:1 ~ 15:1) が推奨されます。ただし、過剰な BPR は過剰な発熱と凝集を引き起こす可能性があるため、常に予備テストを通じて検証する必要があります。
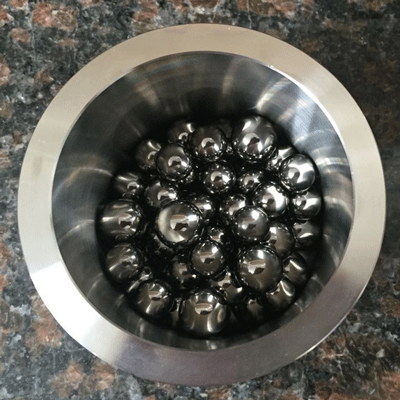
- 粉砕ジャーの材質: タングステンカーバイドボールの場合、相互汚染と摩耗を最小限に抑えるには、同じ素材 (タングステンカーバイド) で作られたジャーが最適です。ステンレス鋼の瓶も一般的に使用されますが、摩耗が早くなり、鉄、クロム、ニッケルが混入します。セラミックジャー (アルミナ、ジルコニアなど) による汚染が許容される場合は、これらのジャーを使用できます。
- 湿式ミリングと乾式ミリングの比較: 適切な液体 (エタノール、水、ヘキサンなど) を使用した湿式粉砕は、多くの場合、粒子の凝集と熱の蓄積を軽減します。炭化タングステン ボールはどちらのモードでもうまく機能しますが、液体がコバルトを攻撃しないように注意してください。
炭化タングステンミルボールを使用するための実践的なヒント
- ボールを事前に着用する: 新品のボールは表面が少しザラザラしている場合がございます。少量の犠牲粉末 (ターゲットと同じ材料など) を使用して短いサイクルを実行して、表面を滑らかにし、初期の汚染を減らします。
- 粉砕温度の制御: 炭化タングステンボールは密度が高いため、フライス加工中により多くの熱を発生します。温度に敏感な材料の場合は、断続的な操作 (例: 15 分間実行、10 分間停止) または冷却システムを使用します。
- 瓶に詰めすぎないようにする: 通常、粉砕メディアはジャーの容積の約 30% ~ 40% を占める必要があります。残りのスペースは粉末および気体 (または液体) 環境用です。過剰な充填はフライス加工効率を低下させ、ボールの摩耗を増加させます。
- 定期点検: 多くのサイクルの後、ボールに亀裂、欠け、または大幅なサイズの減少がないか検査します。安定したパフォーマンスを維持するために、損傷したボールを交換してください。
どの仕様がお客様の材料やミルに適しているかわからない場合は、当社のエンジニアが推奨事項を提供します。通常、正確な選択には、粉末材料、初期粒子サイズ、目標粒度、バッチサイズ、湿式または乾式プロセス、および許容可能な汚染レベルに関する情報が必要です。詳細な要件についてお問い合わせください。用途に最適なタングステンカーバイドミルボールの選択をお手伝いします。
他の粉砕媒体オプションの詳細については、次のページをご覧ください。 304ステンレス鋼の研削ボール, ジルコニア粉砕ボール, 瑪瑙ボール、 そして コランダム粉砕ボール.