
Sélection de fours à moufle pour les laboratoires de poudres
Le traitement de la poudre se termine rarement au broyage. Une fois qu'un matériau a été broyé, classé et mélangé, l'étape suivante implique souvent la chaleur : séchage, calcination, brûlage du liant, recuit ou frittage. Au cours de ces étapes, un four à moufle peut faire la différence entre un résultat reproductible et un lot qui échoue en raison d'une contamination, de gradients thermiques ou de vitesses de chauffage incontrôlées. Pour les laboratoires travaillant avec des poudres céramiques, des poudres métalliques, des précurseurs de catalyseurs, des échantillons géologiques ou des matériaux de batteries, le four n'est pas simplement un four. Il s'agit d'un réacteur à haute température dont la conception de la chambre, l'isolation, les éléments chauffants et le système de contrôle déterminent ce que devient la poudre après le cycle.
Ce guide se concentre sur la sélection pratique et l'utilisation d'un four à moufle dans les laboratoires de traitement des poudres. Il explique comment les principaux composants affectent les résultats, quelles variables sont importantes lorsqu'une méthode est transférée d'un laboratoire à un autre et comment évaluer un four par rapport à un matériau et une fenêtre de processus spécifiques. Plutôt que d'énumérer un ensemble fixe de spécifications, la discussion met en évidence les questions qui doivent être posées avant un achat et les contrôles qui doivent être effectués après l'installation.
Que fait un four à moufle dans un processus de poudre
Un four à moufle est une chambre chauffée électriquement conçue pour chauffer des matériaux sans contact direct entre la charge de travail et les éléments chauffants. Le terme « moufle » fait référence à la chambre intérieure ou cornue qui sépare l'échantillon de la source de chaleur. Dans un four à moufle de laboratoire moderne, cette séparation est généralement réalisée par une paroi de chambre en céramique ou en alliage haute température, avec des éléments chauffants montés à l'extérieur du volume de travail ou intégrés dans l'isolation. Cet agencement protège l'échantillon des gaz de combustion, des produits de dégradation des éléments et du rayonnement direct pouvant créer des points chauds.
Dans le traitement des poudres, le four à moufle est utilisé pour plusieurs opérations distinctes. La calcination élimine les composants volatils d'une poudre précurseur, tels que les carbonates, les nitrates ou les liants organiques, et convertit le matériau en un oxyde ou un oxyde mixte plus stable. Le frittage densifie une poudre compactée ou libre par diffusion atomique, généralement en dessous du point de fusion de la phase principale. Le recuit soulage les contraintes internes introduites par le broyage ou le pressage à froid et peut modifier la taille des cristallites ou la composition des phases. Les cendres brûlent la matière organique d'une poudre ou d'un résidu de filtre avant l'analyse chimique. Le séchage élimine l'humidité, même si une étuve de séchage dédiée est souvent plus adaptée lorsque la température est inférieure à 200 °C.
Chacune de ces opérations impose des exigences différentes au four. La calcination et l'incinération nécessitent une évacuation efficace des sous-produits gazeux et une résistance aux vapeurs corrosives. Le frittage nécessite une température uniforme dans tout l’échantillon et un contrôle précis des vitesses de chauffage et de refroidissement. Le recuit peut nécessiter une atmosphère spécifique pour éviter l'oxydation. Un four qui fonctionne bien pour une tâche peut être un mauvais choix pour une autre, c'est pourquoi la sélection doit commencer par le processus plutôt que par le catalogue d'équipement.
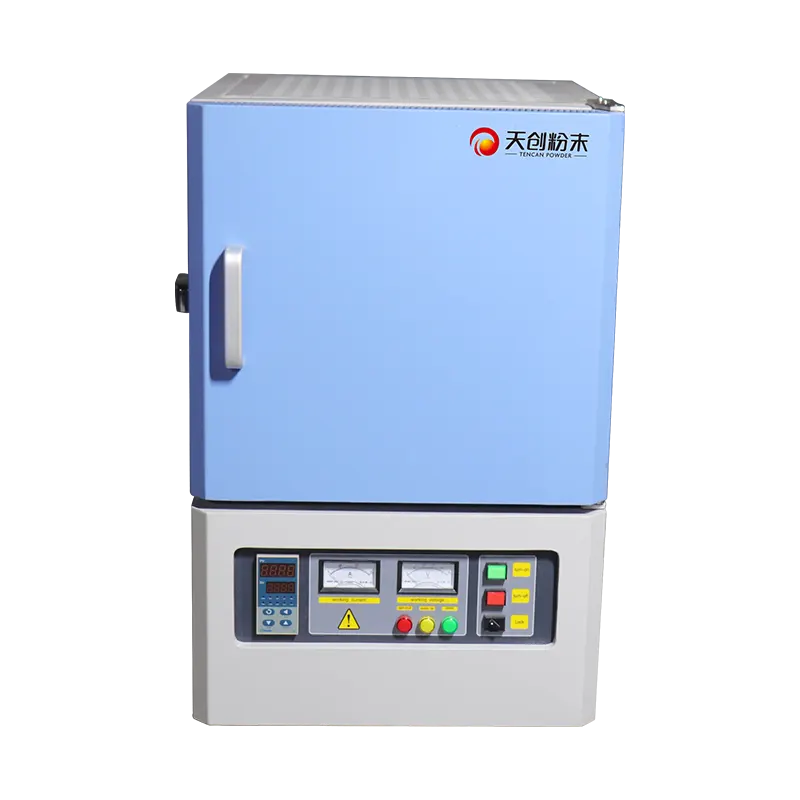
Pour les laboratoires qui ont besoin d'un four haute température à usage général pour le traitement thermique des poudres, TENCAN's four à moufle est un exemple de produit de la série frittage destiné à une utilisation en laboratoire. L'adéquation réelle d'une poudre donnée dépend de la température, de l'atmosphère, de la taille de la chambre et des limites de contamination requises, qui doivent toutes être confirmées par rapport aux exigences du matériau et du processus.
Éléments chauffants et limites de température : adapter le four au matériau
La température de fonctionnement maximale d'un four à moufle est déterminée principalement par les éléments chauffants, l'isolation et le thermocouple. Différents matériaux d'éléments ont des capacités de température, des tolérances d'atmosphère et des durées de vie différentes. Comprendre ces différences évite l'erreur courante consistant à choisir un four qui peut atteindre une température sur le papier mais qui ne peut pas la maintenir de manière fiable dans le processus prévu.
Les alliages métalliques à résistance, tels que le nickel-chrome et le fer-chrome-aluminium, sont largement utilisés dans les fours avec des températures maximales comprises entre 1 000 °C et 1 200 °C. Ils sont relativement peu coûteux, faciles à remplacer et fonctionnent bien dans l’air. Leurs principales limites sont l’oxydation à haute température et l’augmentation progressive de la résistance à mesure que l’élément vieillit. Pour les procédés de poudre qui nécessitent de longs maintiens près de la limite supérieure, la durée de vie de l'élément peut être raccourcie et le four peut nécessiter un entretien plus fréquent.
Les éléments en carbure de silicium étendent la plage de température à environ 1 400 °C à 1 600 °C, en fonction de la conception et de l'atmosphère. Ils offrent une bonne résistance aux chocs thermiques et peuvent être utilisés dans l’air, mais leur résistance augmente avec le temps et ils peuvent réagir avec certains gaz. Les éléments disiliciure de molybdène sont utilisés dans des fours à haute température, souvent jusqu'à environ 1 700 °C à 1 800 °C dans l'air, avec une couche d'oxyde protectrice qui se forme pendant le fonctionnement. Ils sont plus fragiles que les éléments métalliques et nécessitent une manipulation minutieuse lors de l'installation et du remplacement.
Les éléments en graphite et en tungstène peuvent atteindre des températures beaucoup plus élevées, mais ils nécessitent des atmosphères inertes ou sous vide car ils s'oxydent rapidement à l'air. Ces éléments sont plus courants dans les fours spécialisés à haute température que dans les fours à moufle de laboratoire standards. Si un procédé de poudre nécessite des températures supérieures à la plage des fours à moufle air-atmosphère, un type de four différent ou une configuration à atmosphère contrôlée peut être nécessaire.
Le choix de l'élément affecte également la contamination. Certains éléments libèrent de petites quantités d’oxyde ou de vapeur métallique au fil du temps. Dans le traitement des poudres, même des traces de contamination peuvent altérer le comportement de frittage, les propriétés électriques ou l'activité catalytique. Un four qui sépare les éléments chauffants de la chambre de travail par un moufle scellé ou un revêtement intérieur réduit ce risque. Le même principe s’applique à l’isolation : les fibres et liants réfractaires peuvent libérer des particules ou des gaz, notamment lors des premiers cycles de chauffe.
Une règle de sélection pratique consiste à choisir un four dont la température continue maximale est d'au moins 100 °C supérieure à la température de processus la plus élevée que vous prévoyez d'utiliser régulièrement. Cette marge réduit la contrainte des éléments, améliore l’uniformité de la température et permet des cycles occasionnels à température plus élevée sans pousser le four à ses limites. La marge exacte doit être basée sur les recommandations du fabricant et sur la sensibilité du matériau à la contamination.
Conception de la chambre, isolation et uniformité de la température
L'uniformité de la température est l'une des caractéristiques les plus importantes mais les moins visibles d'un four à moufle. Un four peut avoir une seule lecture de thermocouple qui semble stable, tandis que la température réelle en différents points de la chambre varie de plusieurs dizaines de degrés. Pour les échantillons de poudre, la non-uniformité peut entraîner une calcination incomplète dans certaines zones, un frittage excessif dans d'autres et une composition de phase incohérente dans un lot.
Plusieurs facteurs de conception influencent l’uniformité. Le placement des éléments chauffants autour de la chambre détermine le modèle de flux thermique. Les éléments sur les quatre côtés et la porte, ou une disposition multizone, offrent généralement une meilleure uniformité que les éléments sur deux côtés seulement. Le matériau isolant et son épaisseur affectent la rétention de chaleur et la vitesse à laquelle la chambre répond aux changements de contrôle. L'isolation légère en fibre céramique chauffe rapidement et réduit la consommation d'énergie, mais elle a une masse thermique inférieure et peut être plus sensible à la surchauffe locale. La brique réfractaire dense chauffe plus lentement mais peut fournir un environnement thermique plus stable.
La porte est une autre source courante de perte de chaleur. Une porte bien scellée avec un bouchon ou un joint réfractaire réduit les points froids près de l’ouverture. La conception de la porte affecte également la commodité et la sécurité du chargement. Pour le travail à la poudre, une porte qui s'ouvre complètement et permet de placer un creuset ou un plateau au centre de la chambre sans atteindre les éléments chauds est préférable.
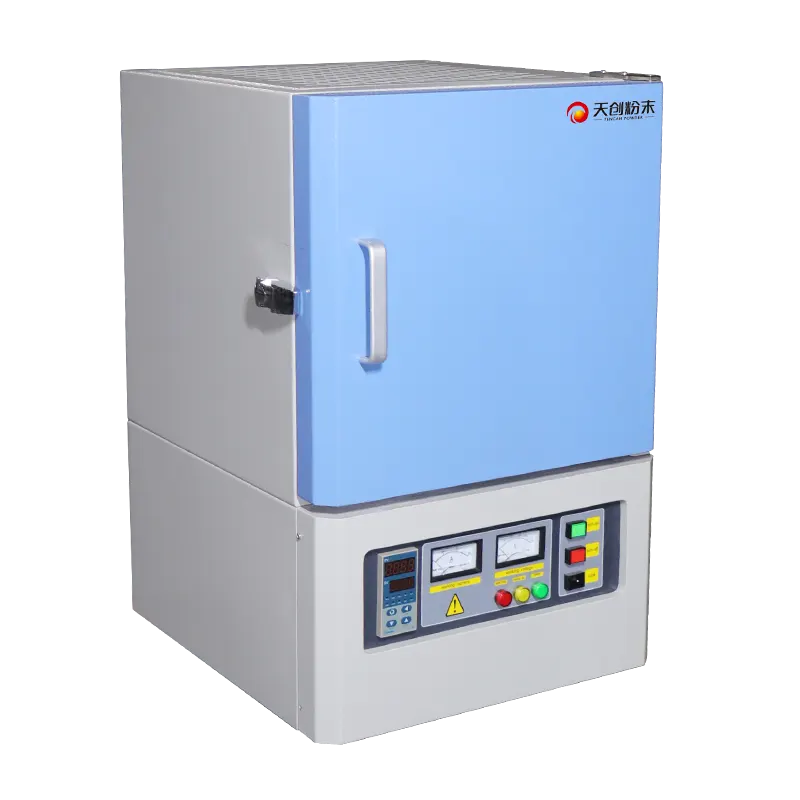
Le placement des thermocouples mérite une attention particulière. Le thermocouple de contrôle doit être situé à proximité de la charge de travail, et pas seulement à proximité des éléments chauffants, afin que le contrôleur réagisse à la température réelle de l'échantillon plutôt qu'à la température de l'élément. Dans de nombreux fours, le thermocouple de contrôle est positionné dans la partie supérieure de la chambre ou derrière un tube de protection. Si l'échantillon est placé au fond de la chambre, la température indiquée peut ne pas représenter la température de l'échantillon. Un thermocouple de validation séparé peut être utilisé pour cartographier la chambre et confirmer la zone de travail.
Le modèle de chargement compte également. Les échantillons doivent être placés dans la zone centrale de travail, loin des murs et des éléments. Ne bloquez pas le chemin de convection naturelle ou l’orifice d’échappement. Laissez un espace entre les creusets pour que la chaleur puisse circuler. Si la fournaise est équipée d'un ventilateur ou d'une circulation d'air forcé, suivez les directives du fabricant en matière de dégagement. Dans un simple four radiant sans ventilateur, le rayonnement et la conduction dominent, et la position de l'échantillon par rapport aux éléments devient encore plus critique.
Pour un traitement reproductible des poudres, il est utile d’établir une configuration de charge standard. Le même type de creuset, la même masse de poudre, la même profondeur de lit et le même emplacement doivent être utilisés pour chaque analyse. Cette pratique réduit la variabilité et facilite la comparaison des résultats. Lorsqu'un procédé est étendu, la taille de la chambre du four et le modèle de charge doivent être réévalués plutôt que de supposer qu'un four plus grand produira le même résultat.
Contrôle de l'atmosphère et de la contamination dans le traitement thermique des poudres
La plupart des fours à moufle standards fonctionnent à l’air. Ceci convient aux céramiques d'oxydes, à de nombreux minéraux et aux matériaux qui forment des oxydes stables à haute température. Il ne convient pas aux poudres qui s'oxydent, se réduisent ou réagissent avec l'air. Les poudres métalliques, les poudres de carbure, les poudres de nitrure et certains matériaux de batterie nécessitent une atmosphère inerte ou réductrice pour empêcher la formation de phases indésirables.
Certains fours à moufle peuvent être équipés d'orifices d'entrée et de sortie de gaz pour une purge avec de l'azote, de l'argon ou un mélange gazeux réducteur. Cependant, un four à moufle n'est généralement pas un récipient étanche aux gaz, à moins qu'il ne soit spécifiquement conçu pour une atmosphère contrôlée. Le joint de porte, les passages d’éléments et les ouvertures d’évacuation peuvent permettre à l’air de pénétrer. Si le processus nécessite de faibles niveaux d’oxygène, un four tubulaire ou un four sous vide constitue souvent un choix plus fiable. Avant de sélectionner un four à moufle pour les poudres sensibles à l'atmosphère, vérifiez auprès du fabricant si la conception prend en charge la pureté du gaz requise et si des mesures de sécurité sont prévues pour les gaz inflammables ou toxiques.
La contamination peut également provenir du creuset ou du plateau. Les creusets en alumine sont courants pour les poudres d'oxyde car ils sont réfractaires et relativement inertes. Les creusets en zircone offrent une résistance chimique plus élevée pour certains matériaux. Le quartz convient aux températures plus basses et peut être utilisé lorsqu’une observation visuelle est nécessaire. Le graphite est utilisé en atmosphère réductrice ou inerte mais peut introduire du carbone. Les plateaux métalliques peuvent réagir avec la poudre ou s'oxyder. Le choix du récipient doit être basé sur la chimie de la poudre, la température du procédé et le risque de diffusion ou de collage.
Une autre source de contamination est le four lui-même. Les fibres isolantes, les oxydes d’éléments et les résidus d’échantillons précédents peuvent devenir en suspension dans l’air ou volatils. Un nettoyage régulier et une manipulation soigneuse réduisent la contamination croisée. Si le four est utilisé pour plusieurs matériaux, un revêtement dédié ou un creuset sacrificiel peut être utile. Pour l'analyse des traces, un four neuf ou bien nettoyé peut être nécessaire pour éviter les signaux de fond.
La ventilation est importante à la fois pour le contrôle de la contamination et pour la sécurité. La calcination et la cendre peuvent libérer du dioxyde de carbone, de la vapeur d'eau, des oxydes d'azote, des oxydes de soufre ou des vapeurs organiques. Ces gaz doivent être évacués loin de l'opérateur. Une sorbonne ou un raccord d'échappement peut être nécessaire en fonction du matériau et du procédé. Le four doit être placé dans un endroit bien ventilé et l’orifice d’échappement ne doit pas être bloqué.
Contrôle de la température, taux de rampe et temps de trempage
Le contrôleur de température constitue l’interface entre le four et le procédé. Les contrôleurs modernes utilisent des algorithmes PID pour maintenir un point de consigne, et beaucoup incluent des profils de rampe et de palier programmables. Pour le traitement des poudres, la capacité de contrôler la vitesse de chauffage, le temps de maintien et la vitesse de refroidissement est souvent plus importante que la précision absolue d'un seul point de consigne.
La vitesse de chauffage affecte la poudre de plusieurs manières. Une rampe rapide peut provoquer un choc thermique dans le creuset ou dans l'échantillon, entraînant des fissures, un effritement ou des réactions incomplètes. Cela peut également provoquer une brûlure trop rapide du liant, produisant une pression de gaz à l’intérieur du compact qui entraîne des défauts. Une rampe lente, en particulier dans la plage où les substances volatiles sont libérées, permet aux gaz de s'échapper et au matériau de s'équilibrer. Les programmes typiques de calcination peuvent utiliser une rampe de 1 °C/min à 5 °C/min jusqu'à une température intermédiaire, un maintien pendant plusieurs heures, puis un refroidissement contrôlé ou naturel. Le profil exact dépend du matériau et doit être établi par des tests.
Le temps de trempage doit être suffisamment long pour que l’ensemble de l’échantillon atteigne la température cible et que la réaction ou la densification souhaitée soit terminée. Les grandes masses de poudre ou les lits épais nécessitent des temps de trempage plus longs car le transfert de chaleur à travers une poudre est plus lent qu'à travers un solide. Le thermocouple peut atteindre le point de consigne avant le centre de l'échantillon. Pour les processus critiques, un thermocouple placé dans un échantillon factice peut révéler le décalage thermique réel.
La vitesse de refroidissement peut être tout aussi importante que la vitesse de chauffage. Certains matériaux subissent des transformations de phase, une oxydation ou une fissuration lors du refroidissement. Si le four est ouvert immédiatement après le maintien, l'échantillon peut refroidir rapidement et de manière inégale. De nombreux contrôleurs permettent un segment de refroidissement contrôlé, ou le four peut être laissé refroidir naturellement avec la porte fermée. Le choix dépend du matériau et de la microstructure souhaitée.
Le type et l’état du thermocouple affectent également le contrôle. Les thermocouples de type K sont courants pour les fours à basse température, tandis que les thermocouples de type S, R ou B sont utilisés à des températures plus élevées. Les thermocouples dérivent avec le temps, en particulier après des cycles répétés à haute température. Un four qui était précis lorsqu’il était neuf peut afficher plusieurs degrés bas après des mois d’utilisation. Un étalonnage ou un remplacement périodique est nécessaire pour les processus qui dépendent de la précision de la température. Un thermocouple et un contrôleur de surchauffe indépendants fournissent une couche de sécurité supplémentaire.
Chargement, préparation des échantillons et débit
Le chargement de la poudre est une variable pratique souvent négligée. La façon dont une poudre est placée dans le four affecte le transfert de chaleur, le débit de gaz et le produit final. Une fine couche uniformément répartie chauffe plus uniformément qu’un lit profond. Si la poudre est peu empilée, la conductivité thermique est faible et le centre peut rester plus froid que la surface. Si la poudre est compactée, le transfert de chaleur s'améliore, mais la fuite de gaz peut être limitée. La méthode de chargement optimale dépend si l'objectif est la calcination, le frittage ou la incinération.
Le choix et la préparation du creuset sont également importants. Le creuset doit être compatible avec la poudre et l'atmosphère. Il doit être propre et sec avant utilisation. Un couvercle peut réduire la contamination et empêcher la perte d’échantillons, mais il peut également piéger les gaz. Si un couvercle est utilisé, il ne doit pas se fermer complètement à moins que le processus ne l'exige. Pour l'incinération, un creuset ouvert peut être nécessaire pour permettre à l'oxygène d'atteindre l'échantillon.
Le débit est déterminé par le volume utilisable de la chambre, la densité de chargement et le temps de cycle. Une chambre plus grande peut traiter plus d’échantillons par lot, mais le chauffage et le refroidissement peuvent également prendre plus de temps, et l’uniformité de la température peut être plus difficile à maintenir. Un four plus petit peut être plus efficace pour le développement de méthodes et de petits lots. Lors de la mise à l’échelle, demandez-vous si la même vitesse de chauffage et le même temps de trempage produiront le même résultat avec une charge plus importante. Souvent, le cycle doit être ajusté.
Pour les laboratoires qui doivent traiter plusieurs échantillons avec des exigences différentes, un four doté d’un contrôleur programmable et d’une zone de travail bien définie est plus flexible qu’un simple four marche-arrêt. Si la charge de travail est importante, un four à échelle de production ou plusieurs fours plus petits peuvent être plus pratiques qu’une très grande unité. La décision doit être basée sur le nombre d’échantillons, le temps de cycle requis et le délai d’exécution acceptable.
Sécurité, maintenance et coût de possession
Un four à moufle fonctionne à des températures élevées et peut être dangereux s'il n'est pas utilisé correctement. Les surfaces extérieures peuvent devenir chaudes, notamment autour de la porte et de l'échappement. Le four doit être placé sur une surface non combustible avec un dégagement adéquat des murs et des matériaux inflammables. Les opérateurs doivent utiliser des gants résistant à la chaleur et une protection du visage lors du chargement ou du déchargement d’échantillons chauds. La zone doit être ventilée et les gaz d'échappement doivent être éloignés de la zone de respiration.
La maintenance est un autre facteur de coût à long terme. Les éléments chauffants vieillissent et finissent par tomber en panne. Leur remplacement nécessite la bonne pièce et une installation minutieuse pour éviter tout dommage. Les thermocouples dérivent et doivent être vérifiés ou remplacés périodiquement. L'isolation peut se dégrader, surtout si le four est utilisé avec des vapeurs corrosives ou si la chambre est mécaniquement endommagée. Les joints de porte et les charnières doivent être inspectés pour vérifier leur usure. Le contrôleur et l’alimentation doivent être vérifiés pour déceler des connexions desserrées et une surchauffe.
La consommation d'énergie dépend de la taille du four, de l'isolation, de la température et de la durée du cycle. Une fournaise bien isolée avec une porte étanche consommera moins d’énergie qu’une fournaise mal isolée. Cependant, le coût initial d’un four de haute qualité peut être plus élevé. Le coût total de possession comprend le prix d'achat, l'énergie, les consommables, la maintenance et les temps d'arrêt. Pour les processus critiques, le coût d’un lot échoué ou d’un résultat inexact peut dépasser les économies réalisées grâce à un four moins coûteux.
La documentation et le support font également partie de l’expérience de propriété. Un four fourni avec des instructions d’utilisation claires, des schémas de câblage et des informations d’étalonnage est plus facile à entretenir et à valider. Si le processus est soumis à des normes de qualité, le four devra peut-être être calibré et documenté. Renseignez-vous auprès du fournisseur sur la disponibilité des pièces de rechange, de l'assistance technique et du service.
Types de fours à moufle et leur adaptation au processus
Les fours à moufle de laboratoire se déclinent en plusieurs configurations. Le plus courant est le four à moufle de type caisson, qui possède une chambre rectangulaire avec une porte à ouverture frontale. Il convient aux creusets, plateaux et petits compacts. La chambre peut être réalisée en fibre céramique ou en brique réfractaire, et les éléments peuvent être encastrés dans les murs ou montés à l'extérieur. Les fours à caisson sont généralement faciles à charger et peuvent s’adapter à une gamme de tailles d’échantillons.
Les fours tubulaires à moufle, également appelés fours tubulaires, utilisent un tube cylindrique en céramique ou en quartz comme chambre de travail. Ils offrent un meilleur contrôle de l'atmosphère car le tube peut être scellé avec des raccords d'entrée et de sortie de gaz. Ils sont souvent utilisés pour de petits échantillons nécessitant des atmosphères inertes ou réductrices. Cependant, le volume utilisable est plus petit et la charge est limitée par le diamètre du tube. Un four tubulaire peut être préféré pour les poudres métalliques ou pour les processus nécessitant une composition de gaz précise.
Les fours à moufle à chargement par le bas ont une porte ou une plate-forme qui s'abaisse par le bas. Ils sont utiles pour les charges volumineuses ou lourdes difficiles à faire passer par une porte d’entrée. Ils réduisent également le risque de chute d'échantillons sur des éléments chauds. Cependant, ils peuvent avoir des caractéristiques d’uniformité de température différentes et être plus coûteux. Le choix entre les conceptions en boîte, en tube et à chargement par le bas dépend de la taille de l'échantillon, de l'atmosphère et des exigences de débit.
Considérations spécifiques aux matériaux pour le traitement thermique des poudres
Différents matériaux en poudre réagissent différemment au traitement à haute température. Les poudres céramiques, telles que l'alumine, la zircone et l'oxyde de titane, sont souvent traitées dans l'air car elles forment des oxydes stables. La température de frittage, la vitesse de chauffage et le temps de trempage déterminent la densité, la taille des grains et la composition des phases. La contamination par les creusets ou l'isolation peut altérer les propriétés finales, c'est pourquoi des creusets en alumine ou en zircone de haute pureté sont couramment utilisés.
Les poudres métalliques, comme le cuivre, le fer, le nickel et le titane, sont sensibles à l'oxygène. Le cuivre et le fer peuvent s'oxyder dans l'air à des températures élevées, et le titane peut absorber l'oxygène et l'azote, devenant ainsi cassant. Ces matériaux nécessitent généralement une atmosphère réductrice ou inerte. Un four à moufle air-atmosphère standard ne convient pas à moins que le procédé ne soit spécifiquement conçu pour tolérer l'oxydation ou à moins que le four ne soit équipé pour la purge des gaz. Dans de nombreux cas, un four tubulaire ou un four sous vide constitue un meilleur choix.
Les matériaux de batterie, y compris les précurseurs de cathode et les matériaux d’anode, nécessitent souvent un contrôle précis de l’atmosphère et de la température. Certains précurseurs se décomposent dans l’air et certains produits finaux sont sensibles à l’air. Le four doit être capable de maintenir une atmosphère contrôlée et le processus doit éviter toute contamination par l'humidité, l'oxygène ou les éléments métalliques. Il s'agit d'un domaine dans lequel un four à moufle peut être utilisé pour la calcination sous air, mais les étapes de frittage peuvent nécessiter un type de four différent.
Les échantillons géologiques et environnementaux peuvent être réduits en cendres ou fondus dans un four à moufle avant analyse. La cendre élimine la matière organique et les résidus sont analysés pour détecter la présence de métaux ou de minéraux. Le four doit pouvoir atteindre la température de cendre requise, souvent entre 500 °C et 800 °C, et doit être bien ventilé pour éliminer les gaz de combustion. La contamination par les échantillons précédents est un problème, c'est pourquoi un four propre et une manipulation appropriée du creuset sont importants.
Problèmes courants et dépannage
Même un four à moufle bien sélectionné peut produire des résultats incohérents si le processus n'est pas contrôlé. Un problème courant est la différence entre la température du contrôleur et la température réelle de l’échantillon. Cela peut se produire lorsque le thermocouple est éloigné de l'échantillon, lorsque l'échantillon a une masse thermique importante ou lorsque le four a une réponse lente. La solution est de valider le four avec un thermocouple séparé et d'ajuster le profil si nécessaire.
Un autre problème est la contamination. Si une poudre présente des phases inattendues ou une décoloration, la source peut être le creuset, l'isolation du four ou les résidus des cycles précédents. L’utilisation d’un creuset propre et dédié et l’allumage d’un four vide à haute température peuvent aider. Dans certains cas, un revêtement ou un creuset couvert peut être nécessaire. Si la contamination persiste, il faudra peut-être nettoyer la fournaise ou remplacer l’isolation.
Un frittage ou une calcination inégale est souvent causé par une mauvaise uniformité de la température ou un chargement inapproprié. Les échantillons placés près de la porte ou trop près des éléments peuvent être sur-traités, tandis que les échantillons au centre peuvent être sous-traités. Un modèle de chargement standard et une zone de travail validée peuvent réduire cette variabilité. Si la fournaise comporte plusieurs zones, vérifiez que les zones sont équilibrées et que le contrôleur est correctement réglé.
La défaillance d'un élément est un événement de maintenance normal, mais une défaillance prématurée peut indiquer un problème. Faire fonctionner le four au-dessus de sa température nominale, l'utiliser dans une atmosphère corrosive ou le faire fonctionner trop rapidement peut réduire la durée de vie des éléments. Le respect des limites de fonctionnement du fabricant et un refroidissement adéquat entre les cycles peuvent prolonger la durée de vie des éléments. Garder les éléments de rechange et les thermocouples à portée de main réduit les temps d'arrêt.
Liste de contrôle de sélection pour les laboratoires de traitement des poudres
La liste de contrôle suivante peut aider à organiser la décision. Cela ne remplace pas les tests, mais cela garantit que les principaux facteurs techniques sont pris en compte avant l’achat d’un four.
| Exigence | Que vérifier |
|---|---|
| Température maximale du processus | Choisissez un four avec une température continue supérieure à la température de routine la plus élevée ; confirmer le type d'élément et le type de thermocouple. |
| Atmosphère | Air, purge inerte, gaz réducteur ou vide ? Confirmez si le four à moufle est conçu pour l'atmosphère et la sécurité requises. |
| Taille et forme de la chambre | Le volume utilisable, l'ouverture de la porte et les dimensions internes doivent s'adapter aux creusets ou plateaux utilisés pour les échantillons de poudre. |
| Uniformité de la température | Demandez la zone de travail et les données d'uniformité. Envisagez des conceptions multizones ou assistées par ventilateur si le processus est sensible. |
| Tarifs de chauffage et de refroidissement | Un contrôle programmable de la rampe et du trempage avec des taux réglables est préféré pour la calcination et le frittage. |
| Contrôle des contaminations | Le matériau du moufle, l'isolation des éléments, le type d'isolation et la compatibilité du creuset doivent être évalués pour la chimie de la poudre. |
| Contrôle et sécurité | Le contrôle PID, la protection contre la surchauffe, le verrouillage des portes et les alarmes claires sont importants pour un fonctionnement sans surveillance. |
| Entretien et assistance | Le remplacement des éléments, l'étalonnage du thermocouple, les pièces de rechange et l'assistance technique doivent être disponibles. |
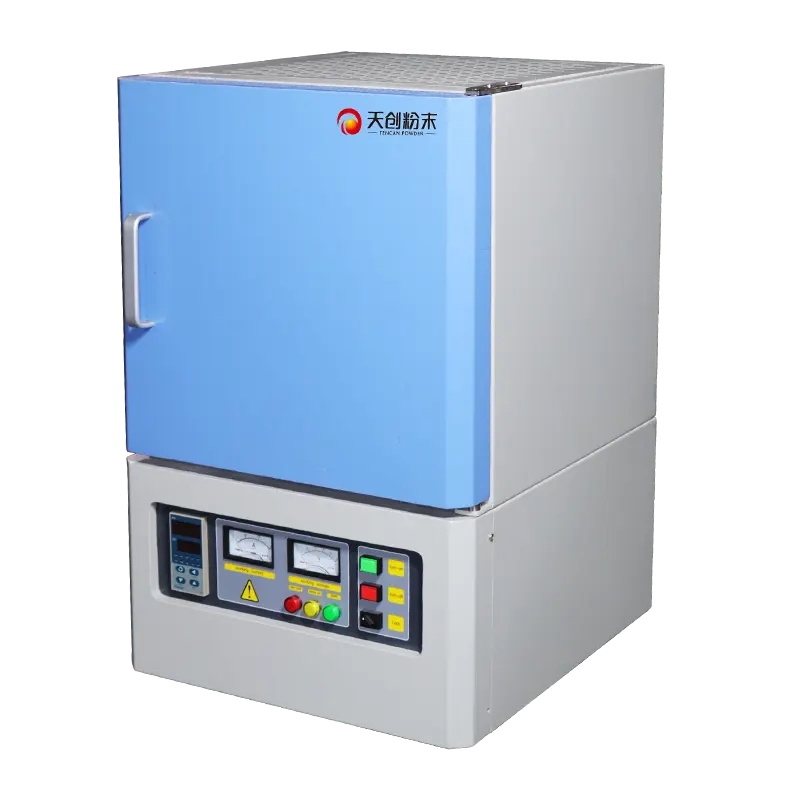
Pour un exemple de produit spécifique, le TENCAN four à moufle de laboratoire peuvent être examinés en fonction de ces critères. La page produit fournit la configuration et les options actuelles, qui doivent être comparées aux exigences du processus plutôt que supposées adaptées à chaque poudre.
FAQ : Sélection de fours à moufle pour les laboratoires de poudre
Un four à moufle peut-il être utilisé pour fritter des poudres métalliques ?
Il peut être utilisé pour certaines poudres métalliques, mais l’oxydation constitue un problème majeur. Les fours à moufle standard fonctionnent dans l'air, ils sont donc généralement mieux adaptés aux céramiques oxydées et aux matériaux qui tolèrent l'oxygène. Si la poudre métallique nécessite une atmosphère réductrice ou inerte, un four à atmosphère contrôlée ou un four tubulaire peut être plus approprié. Certains fours à moufle peuvent être purgés avec un gaz inerte, mais le niveau d'oxygène réalisable dépend de la conception et doit être confirmé auprès du fabricant.
Comment choisir entre un four à moufle et un four tubulaire ?
Un four à moufle offre une chambre plus grande et un chargement plus facile des creusets et des plateaux, ce qui est utile pour le traitement par lots de poudres. Un four tubulaire offre un meilleur contrôle de l’atmosphère et permet un chauffage et un refroidissement plus rapides pour les petits échantillons. Si le processus nécessite une composition de gaz précise ou une atmosphère inerte de haute pureté, un four tubulaire est souvent préféré. Si le processus se déroule dans l’air et nécessite un volume de travail plus important, un four à moufle peut être plus pratique.
Quelles sont les causes des différences de température à l’intérieur d’un four à moufle ?
Les différences de température peuvent résulter de la disposition des éléments chauffants, de l'état de l'isolation, de l'étanchéité de la porte, de l'emplacement du thermocouple et du modèle de chargement. Les échantillons placés près de la porte ou des murs peuvent subir des températures plus basses. L'utilisation de la zone de travail centrale, le fait de laisser de l'espace pour la circulation de la chaleur et la validation de la chambre avec un thermocouple séparé peuvent réduire la variabilité.
À quelle fréquence un four à moufle doit-il être calibré ?
L'intervalle d'étalonnage dépend des exigences du processus, de l'utilisation du four et du système qualité. Les processus à haute température, les cycles fréquents et les résultats critiques peuvent nécessiter des contrôles plus fréquents. Une pratique courante consiste à vérifier périodiquement le thermocouple de contrôle avec un thermocouple indépendant et à le remplacer lorsque la dérive dépasse la tolérance du procédé. Les recommandations du fabricant doivent être suivies.
Validation d'un four à moufle pour votre procédé de poudre
Une fois qu'un four à moufle est installé, la validation doit aller au-delà de la vérification qu'il atteint le point de consigne. Un plan de validation utile comprend une étude de température dans une chambre vide, un test chargé avec une poudre représentative et un contrôle de répétabilité. L'enquête en chambre vide identifie la zone de travail et révèle les points froids à proximité de la porte ou des coins. Un thermocouple calibré séparé peut être placé à plusieurs positions et le four peut être amené à travers un profil de rampe et de trempage typique.
Le test chargé est plus pertinent pour le processus de poudre réel. Utilisez le même creuset, la même masse de poudre et la même profondeur de lit que la méthode de production ou de routine. Placez un thermocouple dans un échantillon factice ou dans un creuset d'essai séparé pour mesurer la température de l'échantillon. Comparez la température de l'échantillon avec la lecture du contrôleur. Cette étape indique si le point de consigne du contrôleur représente la température de la poudre ou uniquement la température de l'air de la chambre. Si la différence est significative, le profil du processus devra peut-être être ajusté.
La répétabilité doit être vérifiée en exécutant plusieurs fois le même cycle et en analysant le produit. Pour un processus de frittage, mesurez la densité, la composition des phases ou la taille des particules. Pour la calcination, mesurez la perte de poids, la cristallinité ou la composition chimique. Si les résultats varient au-delà de la plage acceptable, étudiez le four, la méthode de chargement et la matière première. De petits changements dans la profondeur du lit de poudre, la position du creuset ou la fermeture de la porte peuvent affecter le résultat.
Il est également judicieux de documenter les paramètres du four, la configuration de la charge et l’historique de maintenance. Cet enregistrement aide à résoudre les problèmes futurs et prend en charge le transfert de méthodes vers d’autres laboratoires. Si le processus est étendu ou transféré vers un autre four, la validation doit être répétée car la taille de la chambre, le type d'élément et le comportement du contrôle peuvent différer.
Dans le traitement de la poudre, le four à moufle est un outil qui relie la poudre broyée aux propriétés finales du matériau. Le sélectionner uniquement en fonction de la température est rarement suffisant. Les éléments chauffants, l’isolation, l’atmosphère, le système de contrôle et la méthode de chargement contribuent tous au résultat. En définissant d'abord les exigences du processus, puis en évaluant le four par rapport à ces exigences, les laboratoires peuvent améliorer la reproductibilité, réduire la contamination et éviter le coût des lots défectueux. Pour plus de détails sur un modèle de laboratoire spécifique, le TENCAN four à moufle pour le frittage Cette page peut être utilisée comme point de départ pour une comparaison.