
全方向遊星ボールミルガイド
粉砕ジャーを単一平面内で移動させる遊星ボールミルでも、おなじみの一連の問題が残る可能性があります。つまり、粉末がジャーの壁にくっついてしまう、粒度分布が中央値よりもはるかに広い、実行ごとに結果が変動するなどです。これらの症状は、マシンの公称速度によって発生することはほとんどありません。それらは、媒体とサンプルがジャー内でどのように移動するか、および粉砕チャージが効率的に到達しないジャーの体積部分に起因します。
全方向遊星ミルは、その制限に直接対処するために開発されました。固定軸だけで逆回転するのではなく、粉砕ジャーは走行中に方向を変えるため、装薬は安定した軌道に落ち着くのではなく、繰り返し再方向付けされます。ジャーの体積全体にエネルギーがより均一に分配されます。これは、サンプルが粘着性、繊維状、かさ密度が低い、または単純に動き続けるのが難しい場合に最も重要です。の 耐久性の高い全方向遊星ボールミル から TENCAN は、このマシン クラスの一例であり、以下で説明する動作原理の有用な参照点です。
全方向運動と標準的な遊星研削との違い
遊星研削機構を標準装備
すべての遊星ボールミルは同じ基本形状を共有します。日輪は一方向に回転し、各瓶はそれぞれの軸を中心に反対方向に回転します。ジャーは公転しながら回転するため、粉砕メディアはジャーの外壁に押し付けられ、その後削り取られます。そのため、装入物は常に持ち上げられ、投げられ、転がされます。ジャー内のメディアに作用する加速度は重力の何倍にもなる可能性があるため、卓上遊星ミルは同じ容量のジャーを保持する単純なタンブラーよりもはるかに速く硬質粉末を粉砕できます。
この配置で伝達されるエネルギーは、衝撃と摩擦の混合物です。媒体が高い相対速度でジャーの壁に衝突すると、脆い粒子が破壊されます。メディアが転がり、メディアが互いに滑り合うと、粒子が剪断され、磨耗します。各メカニズムがどの程度機能するかは、太陽ホイールとジャーの間の回転比、ジャーの直径、メディアの密度と直径、ジャーの充填度によって異なります。これらの変数は独立していません。メディアの直径を変えると接触点の数が変わり、充填度を変えるとジャーの壁ではなく粉末に到達する衝撃エネルギーの量が変わります。
標準的な配置の制限は、機械的なものではなく幾何学的なものです。単一面の運動パターンでは、電荷はかなり安定した経路に落ち着くため、瓶の容積の一部は集中的に処理されますが、別の部分(多くの場合、蓋、中心、または内径の近く)はほとんど処理されません。自由流動性の脆性粉末は、重力と媒体によって循環が維持されるため、これに対処します。凝集性、粘着性、低密度、または繊維状の素材はそうではありません。それらは壁に向かってゆっくりと動く層に留まる可能性があり、ミルはそのエネルギーのほとんどをサンプルではなく媒体の処理に費やします。
全方向性コンポーネントが追加するもの
走行中にジャー本体自体の向きが変わると、装薬が安定したベッドを形成できなくなります。転がる方向は常に変化するため、壁に張り付いていた材料が繰り返し剥がれては再飛来し、メディアは 1 つの溝を流れるのではなく、再配置されます。 2 つの実際的な結果が続きます。まず、ジャーの体積全体にわたる粉砕強度の変動が小さくなるため、同じメジアン サイズでも粒度分布がより厳密になる傾向があります。第二に、壁の固化とサンプルの滞留が減少し、回収率が向上し、バッチ間の洗浄時間が短縮されます。
この動きにより、延性および半延性材料の反応も変化します。単一平面パターンでは、軟質金属またはポリマーの粉末を平らにしてフレークにし、破損するよりも早く瓶の表面に冷間溶接することができます。向きを変える動きはせん断と装填の繰り返しの再配置に有利に作用するため、変形は 1 つの溶接層に集中するのではなく分散されます。延性のある粉末を脆い粉末に変えるわけではありませんが、多くの場合、結果がより予測可能になります。正確な軌道はモデルによって異なるため、特定のマシンの動作パターン、速度範囲、制御オプションについては、カテゴリ名から推測するのではなく、メーカーに確認する必要があります。
余分な動作が役に立たない場合
全方向の動作が自動的に良い選択になるわけではありません。プロセスが化学によって制限されている場合(たとえば、特定のエネルギー閾値を超えて発生する相変態や非晶質化)、または粉末がすでに自由流動性であり、還元が容易である場合、追加の動作の複雑さによって結果は大きく変化せず、より単純な遊星ミルの方がより優れた価値を提供できる可能性があります。この設計では、より多くの可動コンポーネントとより高い動的負荷も導入されているため、剛性フレーム、信頼性の高いジャー クランプ、および定義されたメンテナンス ルーチンが、オプションの追加機能ではなく仕様の一部となっています。
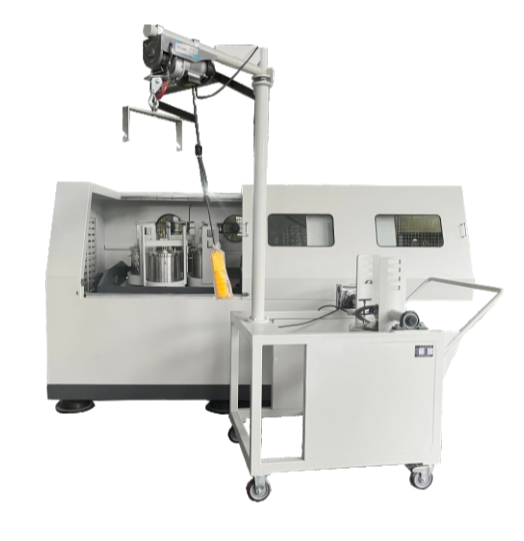
耐久性の高い全方向遊星ボールミル: ジャーの動きは実行中に再調整され、ジャー内のデッドゾーンが減少します。
ジャーの材質、培地の選択、および汚染管理
遊星ミル内では摩耗は避けられません。ジャーとメディアは粉砕ツールであり、それらが失ったものはすべてサンプルの一部になります。したがって、ジャーとメディアの選択は、後で決定する購入の詳細ではありません。最終的な粉末が純度仕様を満たすことができるかどうかを決定します。
2 つの特性が決定を左右します。硬度が最優先です。ジャーとメディアの材料はサンプルよりも硬い必要があります。工具が柔らかいと、工具が粉末を砕くのではなく、粉末が工具を摩耗させ、汚染が急速に増加し、研削効率が低下します。密度は二の次です。メディアの密度は、特定の回転速度で利用できる運動エネルギーを設定するため、密度の高いメディアはサイズをより速く縮小し、より強い衝撃を与えます。一方、密度の低いメディアはより穏やかで、結晶構造へのダメージが少なくなる傾向があります。
メディアの直径は 3 番目のレバーです。大きなボールは少ないながらも強い衝撃を与え、粗送りや非常に硬い材料に適しています。小さなボールはより多くの接触点を生成し、一般に狭い分布で微細なサイズに到達するのに適していますが、パウダーの負荷が高いとすぐに勢いを失います。 2 つの直径を一緒に使用すると、充填を改善し、装薬内に存在する衝撃とせん断の両方を維持できます。
| 瓶・メディア素材 | 典型的な性格 | 通常選ばれる場所 | 注目すべきポイント |
|---|---|---|---|
| 瑪瑙 | ジルコニアに比べて適度な硬度、低密度 | 柔らかいから中程度の硬さのサンプルおよび小規模なバッチでは、穏やかな粉砕で十分です | 微量含有量が変化する天然素材。硬いサンプルでは摩耗が加速します |
| ジルコニア(ZrO2) | 高密度・高硬度 | より迅速なサイズ縮小が必要な硬くて研磨性の粉末 | エネルギーが高くなると、熱も多くなります。ジルコニウムの汚染が重要な場合はその汚染をチェックする |
| コランダム/アルミナ(Al2O3) | 硬くて化学的に安定している | 酸化物・鉱物の汎用粉砕 | ファイナルパウダーのアルミピックアップ |
| 炭化タングステン | 非常に高い密度と硬度 | 短時間の高エネルギー運転では非常に硬くて脆い材料 | 高い;重い瓶は機械の負荷を増加させます。バインダー金属は汚染物質になる可能性があります |
| ステンレス鋼 | 適度な硬さで丈夫 | 鉄またはクロムが許容される金属粉末および材料 | 非金属サンプルでは冷間圧接や鉄汚染が起こりやすい |
| ナイロン、PTFE、PU | 柔らかくて密度が低い | 柔らかい素材または金属に敏感な素材、微量金属フリーの調製 | 限られた研削エネルギー。サイズの縮小ではなく主に均質化に使用されます |
ジャーの材質をメディアの材質に合わせることにより、品質管理も簡素化されます。両方が同じ材質ファミリーに由来する場合、汚染プロファイルは予測可能であり、解釈が容易になります。これらが一致しない場合、主な摩耗原因が速度と負荷に応じて変化する可能性があります。可能であればジャーを特定の材料クラス専用にし、各ジャーとメディアのセットの稼働時間を記録し、表面が荒れると摩耗率が急激に上昇するため、摩耗が目に見える前に廃棄します。
ブランクランは、ジャーとメディアの組み合わせがどのような影響を与えるかを定量化する最も実用的な方法です。使用する予定の時間と速度でメディアのみを粉砕し、得られた粉末を分析します。そのブランクで検出された汚染物質はプロセスで追加されるベースラインであり、その組み合わせが必要な純度レベルで許容できるかどうかを示します。
最終的な粒子サイズを決定するプロセス変数
速度: エネルギー入力とそのエネルギーの支払いがどこで止まるか
研削エネルギーは衝突速度の二乗にほぼ比例するため、ある程度までは回転速度を上げることがサイズ縮小を加速する最速の方法です。発熱も同様に急速に上昇し、粉砕される材料を変化させます。柔らかいポリマー、金属、および多くの有機固体は、温まると割れずに変形し、沸点の低い溶媒は瓶の中で蒸発し始める可能性があります。速度が高くなると、ジャーの磨耗、メディアの破損、騒音も増加し、これらはすべて最終的に汚染や消耗品の耐用年数の短縮として現れます。
体系的なアプローチは、最大速度を 1 回試してみるよりも効果的です。定義された増分で速度を上げ、粉砕時間と負荷を一定に保ち、各ステップの後に粒子サイズを測定します。通常、中央値のサイズが急速に低下する範囲が見つかり、その後、中央値がほとんど動かない点が続きます。その点を超える速度を追加すると、主に熱と摩耗が増加するため、実際の動作点はそれよりわずかに低くなり、残りのギャップを埋めるために時間またはメディア サイズが使用されます。
時間: 長時間のランニングでは効果がなくなる理由
サイズ縮小は直線ではなく曲線に従います。粗大な粒子は欠陥が多く破壊されやすいため、最初の段階は速いです。その後、残りの粒子がより小さく、より完全になるにつれて曲線は平坦になり、多くのシステムでは最終的には逆転します。つまり、微粒子は高い表面エネルギーを持ち、分散剤や適切な液体がないと、粒子は生成されるのとほぼ同じ速度で再凝集します。その場合、ミルの稼働時間が長くなったとしても、レーザー回折結果が後退する可能性があります。
したがって、粉砕時間は便宜ではなくプラトーによって定義される必要があります。ミルを停止するか、同じ条件下で並列ジャーでいくつかの短いバッチを実行することによって、一定の間隔で粉末をサンプリングし、分布の改善が停止した時点で停止します。また、無人で長時間実行すると、ジャーの温度が上昇し、蓋のガスケットが圧縮され、継続的な加熱を想定して設計されていないシールによるサンプル損失のリスクが高まります。
ボールと粉末の比率とジャーへの充填
2 つの充填値によってメカニズムが制御されます。メディアがジャーの体積のどれだけを占めるか、およびパウダーがジャーの間の空間をどれだけ埋めるかです。過剰に充填されたジャーはメディアの衝撃を和らげるため、粒子が砕ける前に衝撃が粉体層によって吸収されます。充填量が不足しているジャーでは、メディアが互いに衝突したり、ジャーの壁に直接衝突したりするため、エネルギーが無駄になり、ツールとサンプルの両方の摩耗が促進されます。
多くの研究室では、ジャーの容積のおよそ 3 分の 1 を培地で満たすことから始め、粉末を追加して隙間を満たし、その後、実験ごとに質量比を調整します。同じ瓶でも、高密度の酸化物、軽い有機粉末、または金属フレークでは動作が異なるため、その開始点をルールではなく変数として扱います。実際に役立つシグナルは、ミルの音と稼働後の装入物の外観です。粉末がほとんど動いていない、またはメディアの間に粉末がほとんどなく研磨されて乾燥して出てきた場合、どちらも装填の調整が必要であることを示しています。
乾式または湿式研削
通常、微細なサイズを得るには湿式粉砕がより効果的です。液体は粒子を分離し、再凝集を制限し、接触ゾーンから熱を運び、粉塵を抑制します。また、懸濁液を微細なサイズで安定に保つ分散剤を追加するオプションも作成されます。コストも同様に現実のものです。溶媒の取り扱いと廃棄、乾燥ステップ、粉末との化学的相互作用の可能性、装入物が移動し続けるために十分に低く保つ必要があるスラリーの粘度などです。
乾式粉砕は操作が簡単で、乾燥ステップが不要です。また、乾燥した状態を維持する必要がある粉末や、入手可能な液体と反応する粉末の場合は、乾式粉砕が唯一のオプションです。その弱点は、固化、粉塵、熱除去の遅さ、そして細かいサイズで凝集する傾向が強いことです。乾燥モードの凝集性粉末は、ジャーの動きの向きを変えることで最も恩恵を受け、通常は 1 回の長時間の連続運転よりも短いサイクルの運転の方がよく反応します。
温度、雰囲気、瓶の取り扱い
外部加熱がなくても、瓶は暖かくなります。摩擦と衝撃によって機械エネルギーが熱に変換され、瓶内の温度が室内の周囲の測定値よりも著しく高くなることがあります。熱感度が重要な場合は、3 つの調整が可能です。速度を下げて時間を延長し、インターバルの間にジャーが熱を放出できるようにサイクルで実行するか、材料が必要な場合は液体窒素を使用した低温作業用に設計された装置を使用します。
酸素や湿気に敏感な粉末の場合、ジャーを不活性雰囲気中で装填し、粉砕前に密封する必要があります。そのため、蓋のガスケットは付属品ではなくプロセスコンポーネントになります。蓋のトルクを確認し、ガスケットに切れ目や永久変形がないか検査し、毎回の運転後にジャーに粉末と溶剤がまだ入っているかどうかを確認します。弾性範囲を超えて圧縮されたガスケットは回復せず、通常、漏れは現在のバッチではなく次のバッチに発生します。
耐久性の高い設計: 長時間の作業と大きな瓶に求められるもの
1 つの小さな瓶を 10 分間稼働させる工場には、機械的要求はそれほど高くありません。いくつかの大きな瓶や 1 つの重い瓶を高速で何時間も運ぶ工場はそうではありません。最初の違いは動的荷重です。フレーム、サンホイール、クランプはすべて繰り返し加速を受け、そのサイクリングの下で軽量構造が曲がります。たわみは騒音や振動として現れ、最終的には予荷重を失ったクランプやステーションに正しく設置されなくなったジャーとして現れます。
ジャーのクランプと蓋の密閉は、オペレーターが最もよく理解しておくべき 2 つの領域です。クランプはジャー本体を変形させることなく、実行の力に抗してジャーを保持する必要があり、ガスケットはプロセスに応じて溶媒、真空、または内部圧力に対して密閉する必要があります。過度に圧縮されたガスケットは永久硬化し、シールが確実に停止するため、締めすぎは締めすぎと同じくらい危険です。
安全設計は質量にも対応します。蓋が開いた状態での動作を防止するインターロック、過熱保護、故障した瓶を収容できるハウジングは、頑丈な機器に標準的に期待されています。購入後ではなく購入前に確認する必要があります。同じことが制御システムにも当てはまります。速度、時間、サイクルをプログラム可能にすることでプロセスの再現性を高めますが、スタート ボタンのみを備えた機械ではオペレーターは推測を強いられます。
メンテナンス計画も同じロジックに従います。稼働時間を記録し、音の変化を聞き、故障に対応するのではなく、スケジュールに従ってクランプの調整とベアリングの温度をチェックします。ガスケット、メディア、予備のジャーなどの消耗品は、ガスケットが摩耗したために実行中のプロセスに支障をきたすことがないように、ストックしておく必要があります。複数の材料にミルを使用する場合、材料クラスごとに専用のジャーを使用することで、どの洗浄ルーチンよりも効果的に相互汚染を削減します。
頑丈なプラットフォームに全方向の動きを追加すると、追加の機構を犠牲にして、前述した軌道上の利点がもたらされます。材料の粉砕が難しい場合、バッチ間の一貫性が重要な場合、または同じプラットフォームで脆性酸化物と粘着性または延性の粉末の両方を処理する必要がある場合、この取引は合理的です。従来の遊星ミルによく反応する自由流動性粉末の日常的なサイズ縮小にはあまり合理的ではありません。
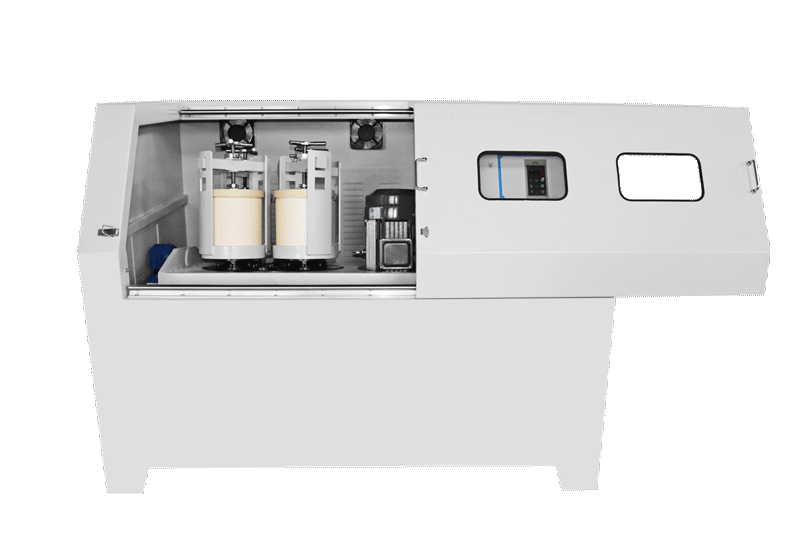
複数のジャーステーションを使用すると、同一の設定で並行して実行できます。これは、粉砕レシピを比較する最も速い方法です。
全方向遊星ボールミルの選定基準
このタイプのミルを選択する場合、リストから最大のモデルを選択する必要はありません。機械は、ジャーの体積とステーション数、機械が生み出す動き、制御可能なパラメーターの範囲、および連続的に運ぶことができる負荷の組み合わせによって定義されます。
| 要件 | ご注文前にご確認いただきたいこと |
|---|---|
| 目標の中央値および最大粒子サイズ | 達成可能なサイズは、媒体、液体、エネルギー入力によって異なります。独自のパウダーで試して検証する |
| サンプルの硬度と摩耗性 | ジャーとメディアの材料、および運用コストに摩耗代が含まれます |
| 汚染予算 | ジャーとメディアの化学反応、専用ジャー、およびブランクランベースライン |
| 瓶ごとのバッチサイズ | ジャーの容量と効率的に粉砕できる粉末の質量 |
| 1日あたりのサンプル数 | ステーション数にサイクル時間を乗算し、積載、洗浄、および冷却時間を差し引いたもの |
| 湿式または乾式プロセス | 選択した溶剤とのシールおよびガスケットの適合性 |
| 熱に弱い | 冷却間隔、サイクルプログラミング、または低温構成 |
| 雰囲気制御 | グローブボックス内で準備された瓶を装填して密封する機能 |
| 再現性 | 速度、時間、サイクリングをプログラム可能。再現可能なクランプ |
| 将来のスケールアップ | 結果が大規模または連続的な工場にどのように転送されるか |
これらの行のうち 2 行は、通常よりも注目に値します。 1つ目はスループットです。マルチステーションミルは、ロード、アンロード、洗浄、媒体の再充填、および運転間の冷却をカウントすると、サイクルごとにステーションごとに 1 つの完成サンプルを供給するわけではありません。難しい材料の場合、本当のボトルネックは粉砕ではなく準備と洗浄であることが多く、生産能力を計画する正直な方法は、空のジャーから分析サンプルまでの全サイクルを測定することです。
2つ目はスケールアップです。小さな実験用ジャーで微細なサイズに達するレシピは、生産規模のミルでは自動的には再現されません。単位質量あたりのエネルギー、単位体積あたりの冷却表面積、および滞留時間分布はすべてサイズによって変化するためです。プロセスが生産に移行すると予想される場合は、スケール間でパラメータを一致させることができる機器を選択し、購入の決定が最終的に決定される前にパイロット トライアルを計画します。
粉砕が難しい材料と大きなジャー負荷を組み合わせる作業には、重荷重用の 全方向遊星ボールミル 上で説明した動きと構造的マージンの両方を提供します。日常的なサンプル前処理には、依然として小型の実験室モデルがより良い選択肢であり、シンプルで適切に制御された遊星ミルがより低コストで作業を行います。
一般的な研削の問題のトラブルシューティング
研削の問題のほとんどは、認識可能な少数のパターンに分類され、修正のほとんどはプロセスを同じ方向に進めます。つまり、単にエネルギーを追加するのではなく、個々の衝撃の深刻度を軽減し、チャージの混合を改善します。
| 症状 | 考えられる原因 | 何を調整するか |
|---|---|---|
| サイズの中央値が目標を上回って失速 | エネルギー入力が材料に対して低すぎる、メディアが大きすぎる、または粉体負荷が衝撃を緩和する | 段階的に速度を上げる、メディア直径を小さくする、ボール対粉末比を下げる、または湿式粉砕に切り替える |
| 瓶の壁にあるパウダーケーキ | 単一平面運動の静的ゾーン、凝集性粉末の乾式粉砕、または残留水分 | 湿式粉砕または分散剤を使用し、ジャーの向きを変える動作を選択し、短いサイクルで実行し、最初にサンプルを乾燥させます。 |
| 分析に汚染が現れる | ジャーまたはメディアの摩耗、硬度の不一致、過度の粉砕時間 | より硬いジャーと培地を選択し、ジャーを専用にし、実行時間を短縮し、ブランクを使用してベースラインを定量化します。 |
| サンプルが漏れたり、蓋が緩んだりする | ガスケットの摩耗または過圧縮、ジャーの充填過多、クランプ荷重の不足 | ガスケットを交換し、充填レベルを下げ、クランプトルクを確認します。 |
| 結果は同一の実行間で異なります | 充填量の変動、メディアの帯電の不均一、メディアの摩耗、温度ドリフト | 実行ごとに粉末とメディアの重量を量り、摩耗したメディアを交換し、実行間の間隔を制御します |
| 瓶がとても熱くなります | 速度が高すぎる、粉末が多すぎる、冷却間隔が不十分 | 速度を下げ、サイクル走行し、負荷を軽減し、冷却が実際に機能していることを確認します。 |
このリストを操作するときは、一度に 1 つの変数を変更します。速度、メディア サイズ、ミリング時間を一緒に調整した場合、結果のデータからはどの変更が改善をもたらしたのかがわかりません。また、後で他の人がレシピを再現することもできません。すべての試行について、ジャーの材質、媒体の直径と質量、粉末の質量、液体と分散剤、速度、時間、間隔パターンを書き留めます。これらの記録により、プロセスが転送可能になります。
最初に最も簡単な説明を確認することも価値があります。正しく密封されていない瓶、すでに何百時間も使用したメディアのセット、または開いたままの状態で湿気を吸収した粉末はすべて、粉砕の問題のように見える結果をもたらしますが、実際には準備の問題です。
拡大縮小する前に粉砕レシピを検証する
マシンやレシピに取り組む前に、小規模な管理された実験を実行してください。ジャーとメディアを固定してから、一度に複数の要素を変更するのではなく、計画された一連の実行で速度、時間、およびボールと粉末の比率をテストします。ターゲットに応じた方法で結果を測定します。つまり、ふるい以下のサイズの場合はレーザー回折、より粗い粉末の場合はふるい分け、分布が広範囲にわたる場合は両方を使用します。通常、下流のプロセスが機能するかどうかは上部のサイズによって決まるため、分布のない中央値はほとんど意味を持ちません。
追加の 2 つのチェックは費用がかからず、見落とされがちです。粉砕粉末の汚染をブランクランと比較して分析し、ジャーとメディアの磨耗を想定ではなく定量化し、材料がエネルギー入力に敏感かどうか相組成を確認します。最良のレシピを少なくとも 3 回繰り返します。 1 回の実行が成功しただけでは、プロセスが反復可能であるという証拠にはなりません。
スケールアップは別の検証ステップとして扱う必要があります。単位質量あたりのエネルギー、熱除去、滞留時間はジャーの体積に比例して変化しないため、小さなジャーで機能するレシピは通常、より大きなサイズで再調整する必要があります。本番環境が最終的な目標である場合は、開発中に変更されたパラメータを、より大きなプラットフォームで再現できる方法で文書化しておいてください。
最終的な決定はあなた自身の資料に基づいて決定されます。サプライヤーは、同等の粉末に有効なジャーとメディアの組み合わせについてアドバイスすることができます。 耐久性の高い全方向遊星ボールミル 仕様には、動き、ジャーの容量範囲、および困難なサンプルにとって重要な制御機能が含まれていますが、目標のサイズと純度が達成可能かどうかは、粉末の試験でのみわかります。定義された粒径目標、汚染限界、再現性要件を備えた試験を設定すると、選択の決定はカタログの説明を比較するのではなく、測定結果を比較することになります。